
Materiais de corte de chapas met–ď–élicas personalizados nos tamanhos necess–ď–érios para fazer produtos diferentes. Olhe ao redor e voc–ď–Ą encontrar–ď–é produtos de chapas met–ď–élicas em todos os lugares no uso di–ď–ério. Hoje em dia, o corte de chapas met–ď–élicas –﬩ usado em praticamente tudo, desde latas de bebidas e utens–ď¬≠lios de cozinha at–﬩ quadros de autom–ď—Ėveis e escapamentos. Seu valor –﬩ universal em todas as ind–ď—Ēstrias e particularmente relevante para produ–ď¬ß–ď–ąo de baixo volume.
Neste artigo, forneceremos uma vis–ď–ąo geral da chapa met–ď–élica cortada sob medida. Al–﬩m disso, descreveremos as principais t–﬩cnicas, aplica–ď¬ß–ď¬Ķes e benef–ď¬≠cios. Al–﬩m disso, os materiais e revestimentos de superf–ď¬≠cie apropriados a serem usados –≤–ā‚ÄĻ–≤–ā‚ÄĻdurante a fabrica–ď¬ß–ď–ąo ser–ď–ąo descritos. Continue lendo para obter mais informa–ď¬ß–ď¬Ķes sobre fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas personalizadas.
В 
O que –﬩ a fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas personalizadas?
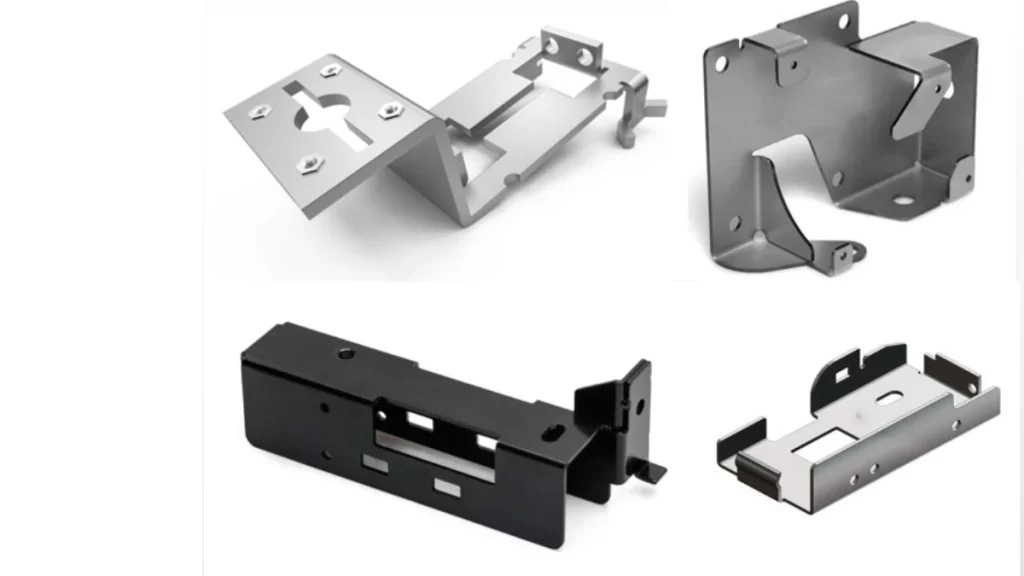
Pe–ď¬ßas de chapa met–ď–élica cortadas sob medida
Molduras por Medida fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas envolve a forma–ď¬ß–ď–ąo de um produto a partir de folhas. Ao empregar t–﬩cnicas sofisticadas, as folhas de metal s–ď–ąo moldadas, curvadas, moldadas e combinadas para moldar um produto. O m–﬩todo de fabrica–ď¬ß–ď–ąo cria produtos de se–ď¬ß–ď¬Ķes transversais espec–ď¬≠ficas a partir de v–ď–érios metais.
Al–﬩m disso, a fabrica–ď¬ß–ď–ąo ajuda em diferentes materiais, como a–ď¬ßo inoxid–ď–ével, alum–ď¬≠nio, lat–ď–ąo, cobre, zinco, etc. A espessura da chapa geralmente fica entre 0.006 e 0.25 polegadas. Em geral, as finas s–ď–ąo mais vers–ď–éteis, e as grossas s–ď–ąo usadas para lidar com cargas e tens–ď¬Ķes pesadas.
Al–﬩m disso, o design auxiliado por computador (CAD) –﬩ usado para facilitar o desenvolvimento de produtos de chapa met–ď–élica. Ferramentas de CAD criam modelos 3D para obter representa–ď¬ß–ď¬Ķes precisas de um produto real. Esses modelos s–ď–ąo traduzidos para o c–ď—Ėdigo G usado no corte, conforma–ď¬ß–ď–ąo e montagem de chapas met–ď–élicas por m–ď–équinas. (Leia mais sobre no–ď¬ß–ď¬Ķes b–ď–ésicas de chapa met–ď–élica)
В 
Tr–ď–Ąs t–﬩cnicas principais de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas personalizadas
Diferentes abordagens s–ď–ąo aplicadas na fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas cortadas sob encomenda. Entendendo essas usinagem de chapas t–﬩cnicas melhoram os designs e desempenhos resultantes. A seguir est–ď–ąo os tr–ď–Ąs m–﬩todos comuns de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas.
В 
Corte de chapas met–ď–élicas personalizadas
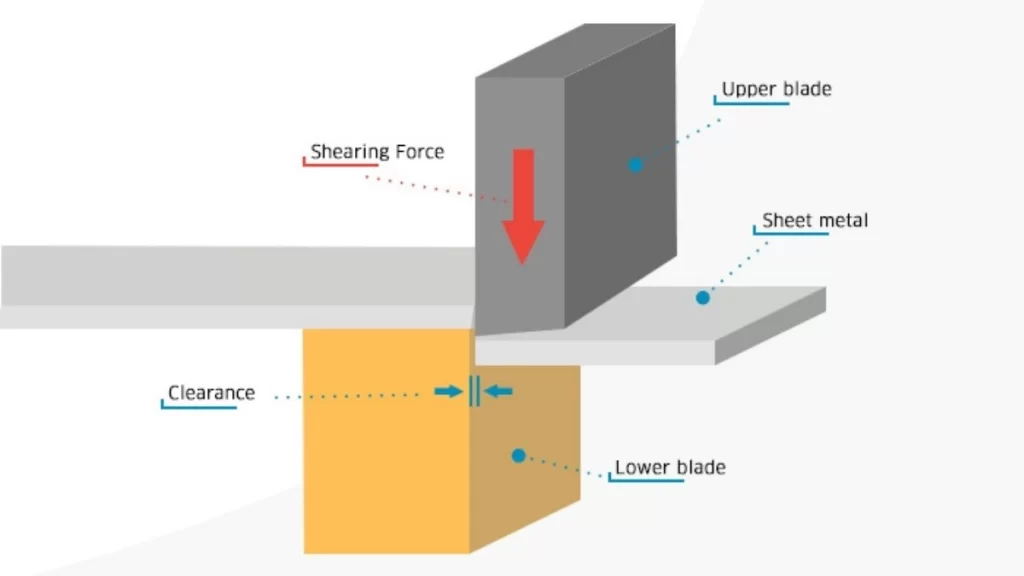
Corte de chapa met–ď–élica
O cisalhamento –﬩ frequentemente a opera–ď¬ß–ď–ąo prim–ď–éria de chapas met–ď–élicas cortadas no tamanho certo. –ď‚Äį feito formando chapas planas em um design espec–ď¬≠fico. A escolha da ferramenta geralmente depende dos requisitos do projeto. As t–﬩cnicas de corte s–ď–ąo categorizadas em dois grupos: fresamento convencional com e sem cisalhamento.
В 
Corte sem tesoura
Nonshear refere-se a t–﬩cnicas de corte operando sem for–ď¬ßa de cisalhamento mec–ď—ěnica. Esses processos empregam calor, press–ď–ąo ou abras–ď¬Ķes em sua capacidade de cisalhar folhas de metal. As principais t–﬩cnicas s–ď–ąo corte a laser, corte a plasma e corte a jato de –ď–égua, que s–ď–ąo adequadas para diferentes metais e designs.
- Corte a Laser: O corte a laser usa uma varinha de feixe de laser para cortar e derreter chapas de metal. –ď‚Äį muito preciso e pode fazer formas muito complexas. Ele opera em metais, por exemplo, a–ď¬ßo inoxid–ď–ével e a–ď¬ßo macio, usando g–ď–és. Por exemplo, oxig–ď–Ąnio ou nitrog–ď–Ąnio para limpar materiais derretidos e manter os cortes est–﬩reis.
- Corte a Plasma: O corte a plasma emprega g–ď–és ionizado para derreter materiais e metais eletricamente condutores. O m–﬩todo –﬩ –ď—Ėtimo para materiais como alum–ď¬≠nio e a–ď¬ßo. Ele tem uma alta taxa de corte e precis–ď–ąo para se adequar a metais de espessura m–﬩dia para fins comerciais e especiais.
- Corte a jato de –ď–égua: A t–﬩cnica de corte por jato de –ď–égua corta folhas por meio de –ď–égua de alta press–ď–ąo com uma granada abrasiva utilizada para cortar folhas de metal. Essa t–﬩cnica multiprocesso –﬩ usada principalmente para cortar materiais macios e duros, incluindo borracha e a–ď¬ßo carbono. Al–﬩m disso, –﬩ considerado um processo verde em compara–ď¬ß–ď–ąo ao corte a laser, pois n–ď–ąo h–ď–é zonas afetadas pelo calor observadas nas zonas de corte.
В 
Corte com tesoura
O corte por cisalhamento usa for–ď¬ßas mec–ď—ěnicas para uma chapa de metal cortada no tamanho desejado. A categoria pretendida abrange t–﬩cnicas que utilizam matrizes, pun–ď¬ß–ď¬Ķes; ou prensas para criar o corte desejado. Est–ď–é entre as t–﬩cnicas mais populares em ind–ď—Ēstrias que lidam com grandes estoques de metal e abrange ferramentas como tesouras, pun–ď¬ß–ď¬Ķes e serras.
Para pe–ď¬ßas com furos, ranhuras ou aberturas repetidas espec–ď¬≠ficas, consulte nossa lista de especifica–ď¬ß–ď¬Ķes. servi–ď¬ßos de perfura–ď¬ß–ď–ąo de chapasInclua o material, a espessura, os pontos de refer–ď–Ąncia do desenho e os requisitos de acabamento da borda para que as ferramentas e o processo de fabrica–ď¬ß–ď–ąo possam ser avaliados.
В 
- Tosquia: Em corte de chapa, processos, a for–ď¬ßa mec–ď—ěnica explorada para cortar chapas de metal somente em linhas retas. –ď‚Äį uma maneira r–ď–épida e barata de riscar massas de materiais como lat–ď–ąo ou alum–ď¬≠nio, por exemplo. Embora seja eficaz na produ–ď¬ß–ď–ąo em massa, o cisalhamento pode fazer com que as bordas fiquem afiadas e pode exigir acabamento posterior.
- Perfura–ď¬ß–ď–ąo: A perfura–ď¬ß–ď–ąo –﬩ usada para fazer furos moldados ou redondos em metais finos por meio da aplica–ď¬ß–ď–ąo de for–ď¬ßa na dire–ď¬ß–ď–ąo da espessura da chapa. –ď‚Äį amplamente aplicada em ind–ď—Ēstrias que precisam de cortes de formato exato, como ind–ď—Ēstrias de fabrica–ď¬ß–ď–ąo de ve–ď¬≠culos. A perfura–ď¬ß–ď–ąo –﬩ bastante flex–ď¬≠vel e pode-se facilmente fazer diferentes contornos e diferentes padr–ď¬Ķes fornecidos ou ter uma matriz de formato correto.
- Apagamento: O processo de blanking corta uma pequena parte espec–ď¬≠fica de uma grande folha de metal usando um pun–ď¬ß–ď–ąo e uma matriz. Uma parte do material –﬩ cortada, deixando apenas o "blank", que –﬩ o produto acabado, e o resto –﬩ desperd–ď¬≠cio. O blanking –﬩ frequentemente aplicado –st produ–ď¬ß–ď–ąo de alto volume devido –st sua facilidade operacional e capacidade de produzir produtos consistentes e precisos.
- Serrar: Serrar envolve uma l–ď—ěmina de serra para moldar ou fatiar o metal na forma de folhas ou barras de metal em peda–ď¬ßos mais finos. Para cortar material de estoque longo, a serra de fita horizontal –﬩ ben–﬩fica, enquanto para cortar ou moldar pe–ď¬ßas pequenas e intrincadas, a serra vertical –﬩ mais –ď—Ētil. Serrar –﬩ vantajoso quando se trata de cortar metais macios e duros em v–ď–érios formatos e tamanhos.
В 
Experimente o Boda agora!
Processos de conforma–ď¬ß–ď–ąo para fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas
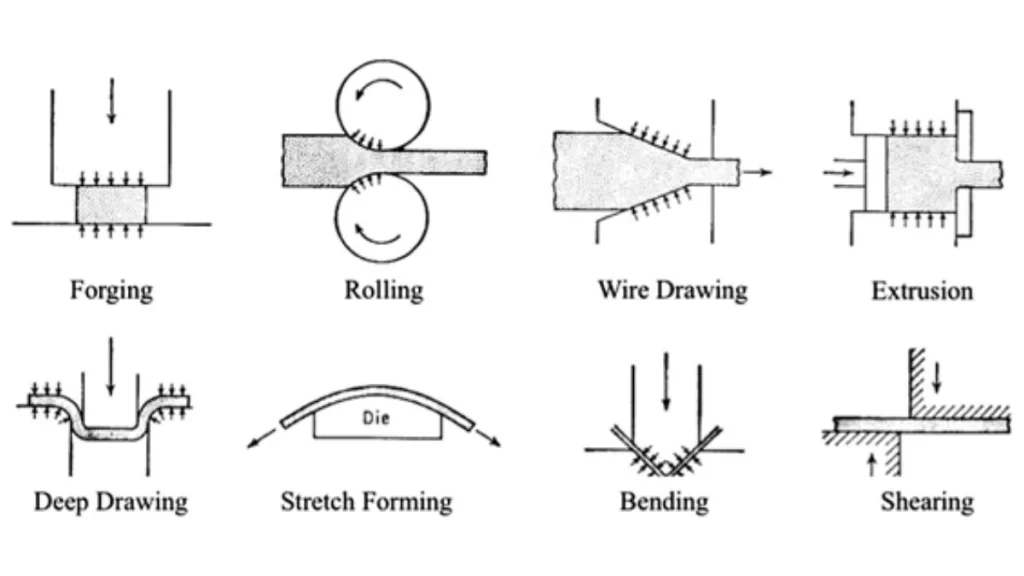
T–﬩cnicas gerais de conforma–ď¬ß–ď–ąo de chapas met–ď–élicas
В 
A dobra funciona dobrando o material enquanto mant–﬩m sua integridade. Esses m–﬩todos s–ď–ąo essenciais no desenvolvimento de chapas met–ď–élicas para v–ď–érios usos. As t–﬩cnicas a seguir s–ď–ąo geralmente aplicadas na conforma–ď¬ß–ď–ąo de chapas met–ď–élicas.
- Flex–ď–ąo: A dobra –﬩ um processo eficiente em termos de custos operacionais para produ–ď¬ß–ď–ąo de pequena a m–﬩dia escala. Ele distorce o metal aplicando press–ď–ąo e dobrando-o no –ď—ěngulo desejado. Para esse processo, s–ď–ąo usadas prensas dobradeiras e m–ď–équinas de lamina–ď¬ß–ď–ąo. Al–﬩m disso, a dobra tem boa compatibilidade com a–ď¬ßo de mola, cobre e alum–ď¬≠nio 5052.
- Rolando: A lamina–ď¬ß–ď–ąo usa rolos para dobrar ou afinar folhas de metal. Para aplainar, implica usar uma ferramenta plana para raspar uma fina camada de material da superf–ď¬≠cie de um metal. Os rolos de alta press–ď–ąo ent–ď–ąo reformam o metal de forma pl–ď–éstica. Tamb–﬩m pode ser realizada em ou abaixo da temperatura ambiente (25 C), conhecida como lamina–ď¬ß–ď–ąo a frio, ou em alta temperatura, conhecida como lamina–ď¬ß–ď–ąo a quente. Principalmente, a lamina–ď¬ß–ď–ąo –﬩ aplicada na cria–ď¬ß–ď–ąo de componentes como tubos, discos e canos.
- Estampagem: Estamparia –﬩ um processo de corte de metal a frio. Envolve opera–ď¬ß–ď¬Ķes de corte e conforma–ď¬ß–ď–ąo para gerar formas complexas rapidamente. Prensa e matriz de estampagem s–ď–ąo usadas na conforma–ď¬ß–ď–ąo de metais como alum–ď¬≠nio, cobre e a–ď¬ßo. Estamparia –﬩ relativamente r–ď–épida e econ–ď“Ďmica. Portanto, –﬩ mais apropriada para produ–ď¬ß–ď–ąo em massa do produto. No entanto, v–ď–érias mudan–ď¬ßas de design durante o processo sempre foram muito inc–ď“Ďmodas e caras.
- Bainha: O processo de bainha forma uma se–ď¬ß–ď–ąo de duas camadas dobrando a borda de uma pe–ď¬ßa de chapa met–ď–élica para o outro lado da pe–ď¬ßa. Esse processo normalmente ocorre em dois est–ď–égios: moldando o metal em uma matriz em V e depois achatando a matriz. A bainha tamb–﬩m fornece suporte extra nas bordas e faz com que a pe–ď¬ßa tenha uma apar–ď–Ąncia melhor. No entanto, varia–ď¬ß–ď¬Ķes dimensionais podem ocorrer devido –sts deforma–ď¬ß–ď¬Ķes do material usado.
- Ondula–ď¬ß–ď–ąo: A dobra d–ď–é –ď¬† chapa met–ď–élica um formato redondo, transformando-a em uma estrutura tubular. Esse processo geralmente –﬩ feito em tr–ď–Ąs etapas diferentes de progress–ď–ąo e configura–ď¬ß–ď–ąo da ondula–ď¬ß–ď–ąo. A ondula–ď¬ß–ď–ąo aumenta a resist–ď–Ąncia –st tra–ď¬ß–ď–ąo da pe–ď¬ßa e suaviza a superf–ď¬≠cie para reduzir a nitidez da borda. Reduzindo assim o contato f–ď¬≠sico perigoso.–í¬†
В 
Processos de soldagem na fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas
Soldagem de chapas met–ď–élicas
A seguir est–ď–ąo os principais m–﬩todos de uni–ď–ąo empregados na fabrica–ď¬ß–ď–ąo para produzir uma –ď—Ēnica pe–ď¬ßa integrada a partir de pe–ď¬ßas de chapa met–ď–élica.
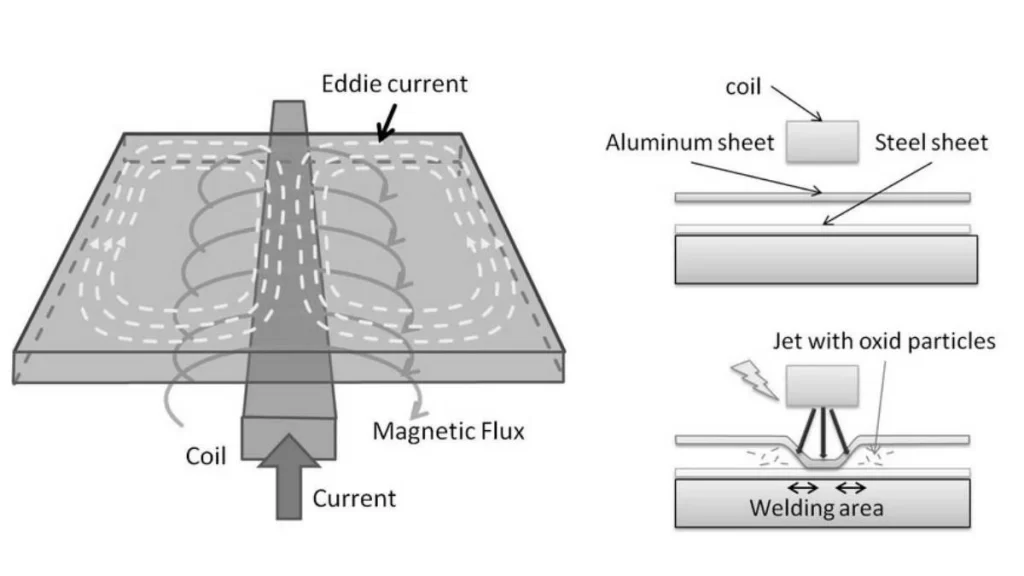
- Soldagem: A soldagem envolve unir duas folhas de metal aquecendo-as e fundindo-as com um material de enchimento. Este processo –﬩ comum durante as –ď—Ēltimas opera–ď¬ß–ď¬Ķes de fabrica–ď¬ß–ď–ąo e pode incluir soldagem SMAW, MIG e TIG. Todas essas t–﬩cnicas s–ď–ąo usadas em diferentes circunst–ď—ěncias, mas todas visam criar uma liga–ď¬ß–ď–ąo metal–ď—Ērgica.
- Rebitagem: Rebitagem –﬩ um processo de fixa–ď¬ß–ď–ąo mec–ď—ěnica no qual um rebite –﬩ passado por duas ou mais folhas de metal com um furo e ent–ď–ąo expandido para unir as folhas. O processo –﬩ mais frequentemente aplicado a metais como alum–ď¬≠nio e cobre. Existem dois tipos principais de rebitagem: rebitagem a frio, para folhas finas de metal, e rebitagem a quente para metais com espessura maior que 3 mm, como a–ď¬ßo. A rebitagem produz conex–ď¬Ķes fortes e bem ajustadas, perfeitas para metais n–ď–ąo ferrosos.
В 
Soldagem MIG vs TIG para chapas met–ď–élicas cortadas sob medida
Quando se trata de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas cortadas sob medida, escolher entre soldagem MIG e TIG depende de v–ď–érios fatores-chave. Abaixo est–ď–é uma compara–ď¬ß–ď–ąo das duas t–﬩cnicas de soldagem para ajudar voc–ď–Ą a decidir o melhor m–﬩todo para suas necessidades espec–ď¬≠ficas.
|
Par–ď—ěmetro |
Soldagem MIG |
Soldagem TIG |
|
Fonte de energia |
Usa apenas energia CC |
Utiliza CA ou CC, sendo CA adequada para alum–ď¬≠nio |
|
Compatibilidade de Material |
Adequado para v–ď–érios metais, ideal para chapas mais finas |
Ideal para metais mais espessos com controle preciso |
|
Tipo de Eletrodo |
Utiliza eletrodos consum–ď¬≠veis |
Utiliza eletrodos de tungst–ď–Ąnio n–ď–ąo consum–ď¬≠veis |
|
G–ď–és de prote–ď¬ß–ď–ąo |
CO2, h–﬩lio, arg–ď“Ďnio ou oxig–ď–Ąnio |
Principalmente arg–ď“Ďnio, com misturas para tarefas especializadas |
|
Sistema de Arrefecimento |
Tochas refrigeradas a ar |
Resfriado a –ď–égua devido –st maior gera–ď¬ß–ď–ąo de calor |
|
Qualidade da solda |
Mais r–ď–épido, mas com qualidade de acabamento inferior |
Mais lento, mas proporciona um acabamento mais limpo e est–﬩tico |
|
Produtividade |
Processo mais r–ď–épido, adequado para projetos maiores |
Processo mais lento e detalhado para acabamentos de alta qualidade |
|
Custo |
Mais econ–ď“Ďmico para tiragens maiores |
Mais caro devido ao maior detalhamento e qualidade |
В 
Diretrizes DFM para projeto de chapas met–ď–élicas
Design para Manufaturabilidade (DFM) –﬩ um conceito de design virtual destinado a evitar decis–ď¬Ķes ruins de design e aprimorar os processos de fabrica–ď¬ß–ď–ąo de produtos. Na fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas personalizadas, a ades–ď–ąo aos padr–ď¬Ķes DFM garante que a pe–ď¬ßa seja produzida com facilidade, reduzindo, portanto, custos e tempo.–í¬†
7 fatores-chave no design de chapas met–ď–élicas
Aqui est–ď–é uma lista de verifica–ď¬ß–ď–ąo que voc–ď–Ą pode usar ao projetar prot–ď—Ėtipos de chapas met–ď–élicas de baixo volume.
В 
Raio do furo
Review small holes against sheet thickness, material strength and tool guidance. A diameter equal to thickness is not a universal limit; compare punching, laser cutting and drilling for the required feature.
Al–ď¬≠vio de curvatura
Al–ď¬≠vio de curvatura
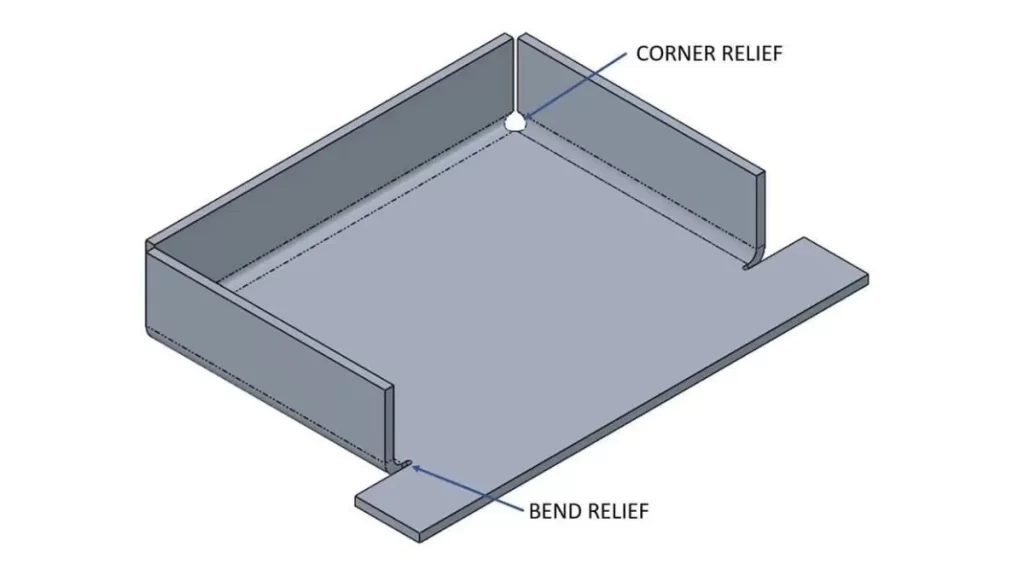
Al–ď¬≠vio de curvatura significa pequenas depress–ď¬Ķes localizadas normalmente fornecidas nas chapas de metal para facilitar a opera–ď¬ß–ď–ąo de curvatura. Isso reduz a possibilidade de rasgos ou rachaduras no ponto da opera–ď¬ß–ď–ąo de curvatura, mantendo o design intacto.
Dist–ď—ěncia entre furo e dobra
Deve haver uma dist–ď—ěncia m–ď¬≠nima de 1.5 vezes a espessura da chapa mais o raio de curvatura entre quaisquer dois furos e curvaturas. Esse espa–ď¬ßamento permite que ocorra a curvatura sem deforma–ď¬ß–ď–ąo.
Raio de curvatura da chapa met–ď–élica
O raio m–ď¬≠nimo de curvatura deve ser configurado dependendo da flexibilidade permitida do material, bem como das ferramentas dispon–ď¬≠veis. Para metais flex–ď¬≠veis, o raio ating–ď¬≠vel –﬩ menor do que para outros metais. No entanto, o raio m–ď¬≠nimo geralmente depende do ferramental.
Largura do flange
A largura de flange recomendada de uma chapa met–ď–élica usada em um projeto deve ser pelo menos quatro vezes a espessura da chapa. Dessa forma, a apar–ď–Ąncia e a higiene do projeto podem ser preservadas juntamente com a resist–ď–Ąncia e a durabilidade estrutural.
В 
Experimente o Boda agora!
Vantagens da fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas
As principais vantagens da fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas incluem o seguinte:
Fabrica–ď¬ß–ď–ąo de pe–ď¬ßas leves
A fabrica–ď¬ß–ď–ąo de corte de chapas met–ď–élicas –﬩ eficiente e –ď—Ētil no corte de chapas de alum–ď¬≠nio personalizadas e pe–ď¬ßas de calibre leve. As ind–ď—Ēstrias aeroespacial e automotiva precisam de pe–ď¬ßas de motor leves, para as quais a fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas personalizadas fornece produtos de qualidade. Ela aumenta a efici–ď–Ąncia de combust–ď¬≠vel de aeronaves e autom–ď—Ėveis, mantendo a efici–ď–Ąncia da produ–ď¬ß–ď–ąo, simultaneamente.
Alta T–﬩cnica e Material
A fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas personalizadas oferece muitas possibilidades para designs personalizados. As op–ď¬ß–ď¬Ķes dispon–ď¬≠veis tamb–﬩m s–ď–ąo vastas; voc–ď–Ą pode obter chapas de a–ď¬ßo cortadas sob medida e chapas de a–ď¬ßo inoxid–ď–ével cortadas sob medida, e produtos. Dependendo da aplica–ď¬ß–ď–ąo do seu produto final –≤–ā‚Äú sejam membros estruturais, inv–ď—Ėlucros ou pe–ď¬ßas de precis–ď–ąo –≤–ā‚Äú a escolha do material –﬩ crucial.
Efici–ď–Ąncia e Precis–ď–ąo
A tecnologia de chapas met–ď–élicas melhora a fabrica–ď¬ß–ď–ąo, pois permite prototipagem r–ď–épida com maior precis–ď–ąo dos modelos necess–ď–érios. Por exemplo, alguns dos cortadores a laser podem fazer cortes com larguras de 0.0005 polegadas. Quase todos os processos de chapas met–ď–élicas s–ď–ąo controlados numericamente por computador, reduzindo a interven–ď¬ß–ď–ąo humana e garantindo que os produtos sejam relativamente n–ď–ąo deformados.
В 
Lista de materiais de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas a serem usados
Uma gama diversificada de materiais –﬩ compat–ď¬≠vel com a engenharia de chapas met–ď–élicas, incluindo:
- A–ď¬ßo inoxid–ď–ével
- A–ď¬ßo laminado a quente
- A–ď¬ßo laminado a frio
- A–ď¬ßo pr–﬩-banhado
- A–ď¬ßo carbono
- Alum–ď¬≠nio:
- Cobre
- Resina
Esses materiais podem ser usados –≤–ā‚ÄĻ–≤–ā‚ÄĻpara criar diversos elementos e produtos, incluindo pe–ď¬ßas automotivas, tampas eletr–ď“Ďnicas, elementos de constru–ď¬ß–ď–ąo, etc.–í¬†
В 
Acabamentos de superf–ď¬≠cie para fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas
O acabamento de superf–ď¬≠cie –﬩ um aspecto fundamental da chapa met–ď–élica cortada sob medida, fornecendo benef–ď¬≠cios funcionais e est–﬩ticos. Aqui est–ď–ąo alguns acabamentos de superf–ď¬≠cie comuns usados –≤–ā‚ÄĻ–≤–ā‚ÄĻna fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas:
- Revestimento em p–ď—Ė: O p–ď—Ė –﬩ aplicado e depois endurecido pelo calor para fornecer uma camada protetora e resistente.
- Jateamento de esferas: Pequenas esferas s–ď–ąo lan–ď¬ßadas contra a superf–ď¬≠cie com ar de alta press–ď–ąo para limp–ď–é-la e deixar uma superf–ď¬≠cie –ď–éspera.
- Escova–ď¬ß–ď–ąo: Um uso central das escovas abrasivas –﬩ dar uma textura fina –st superf–ď¬≠cie, o que melhora sua apar–ď–Ąncia e, consequentemente, a torna menos suscet–ď¬≠vel a impress–ď¬Ķes digitais.
- Galvanoplastia: A corrente el–﬩trica –﬩ usada para depositar uma camada de metal na superf–ď¬≠cie para melhorar sua capacidade de resistir –st corros–ď–ąo e aumentar a condutividade.
- Anodiza–ď¬ß–ď–ąo: As superf–ď¬≠cies de alum–ď¬≠nio s–ď–ąo transformadas por meio de um processo eletroqu–ď¬≠mico que adiciona revestimentos resistentes, –st prova de corros–ď–ąo e ting–ď¬≠veis.
- Grava–ď¬ß–ď–ąo a laser: Um laser focalizado coloca desenhos ou textos no metal para decorar e gravar com um n–ď¬≠vel adicional de detalhes.
- Impress–ď–ąo de tela: O design, logotipo ou r–ď—Ėtulo –﬩ feito em uma superf–ď¬≠cie de metal usando tinta que –﬩ colocada em uma tela de malha.
В 
Melhores pr–ď–éticas de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas
Aqui est–ď–ąo algumas dicas essenciais de design para capacidade de fabrica–ď¬ß–ď–ąo na fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas:
Espessura da parede
No caso de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas, cada componente deve ter uma espessura uniforme por toda parte, porque –﬩ criado a partir de uma –ď—Ēnica chapa met–ď–élica. Em geral, as pe–ď¬ßas podem ser feitas em espessuras de 0.9 mm a 20 mm. No corte a laser, a espessura de metal preferida –﬩ de 0.5 mm a 10 mm. Enquanto na dobra de chapas met–ď–élicas, a espessura de metal recomendada varia de 0.5 mm a 6 mm.
Orienta–ď¬ß–ď–ąo de furos e ranhuras
Ao projetar uma pe–ď¬ßa cortada de chapa, deve-se levar em conta o di–ď—ěmetro dos furos e ranhuras, que n–ď–ąo devem ser menores que a espessura do material. Deve haver espa–ď¬ßo adequado entre os furos. Eles n–ď–ąo devem ser colocados na circunfer–ď–Ąncia ou borda da chapa.
Dobrar subs–ď¬≠dio e dedu–ď¬ß–ď–ąo
Dobrar subs–ď¬≠dio e dedu–ď¬ß–ď–ąo
В 
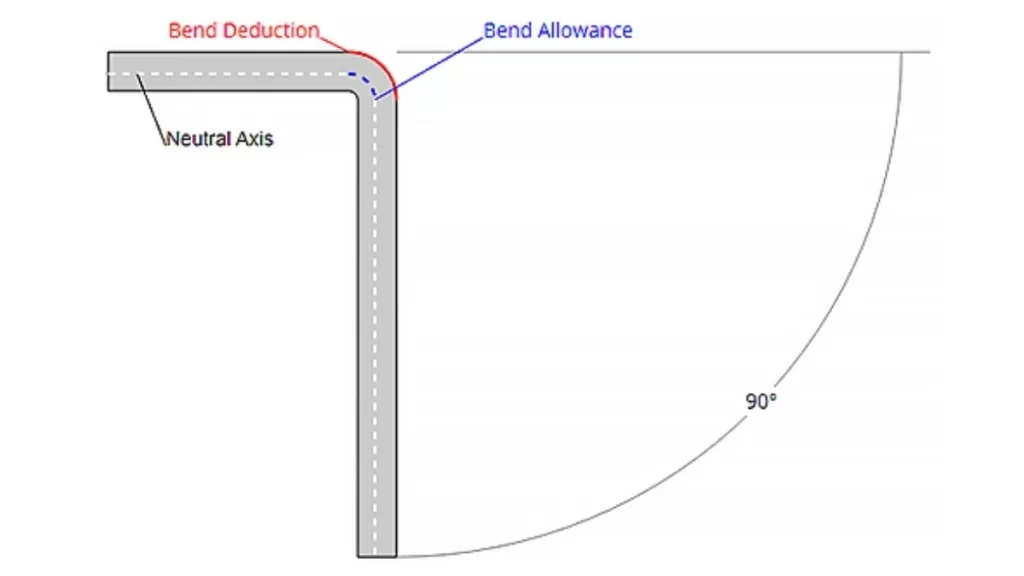
A toler–ď—ěncia de dobra determina o comprimento adicional necess–ď–ério para que o material fa–ď¬ßa as dobras necess–ď–érias em um projeto. Enquanto a dedu–ď¬ß–ď–ąo de dobra se refere –st quantidade que geralmente precisa ser aparada do comprimento dos flanges para uma apar–ď–Ąncia equilibrada. Esses dois s–ď–ąo importantes no desenvolvimento de bons padr–ď¬Ķes planos.
Raios de curvatura
O raio de curvatura interno deve ser mantido no valor equivalente –st espessura do material usado para eliminar a forma–ď¬ß–ď–ąo de defeitos e a distor–ď¬ß–ď–ąo no produto final. A orienta–ď¬ß–ď–ąo correta de um componente e a efici–ď–Ąncia de custo na engenharia de chapas met–ď–élicas s–ď–ąo aprimoradas pela consist–ď–Ąncia dos raios de curvatura nos componentes.
В 
Servi–ď¬ßos de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas da Boda Tech
Para uma organiza–ď¬ß–ď–ąo trabalhar com um fabricante competente para obter fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas de qualidade, –﬩ crucial ser transparente sobre os requisitos de design e acessibilidade. Os servi–ď¬ßos de fabrica–ď¬ß–ď–ąo fornecidos pela Boda Tech s–ď–ąo de alta qualidade. Somos uma empresa em conformidade com a ISO e, como tal, garantimos a voc–ď–Ą os prot–ď—Ėtipos de qualidade padr–ď–ąo ou produtos finais para sua fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas. O suporte abrangente de inspe–ď¬ß–ď–ąo de pe–ď¬ßas –﬩ fornecido para garantir que apenas a melhor qualidade seja entregue para seu projeto. Voc–ď–Ą pode ligar ou enviar um e-mail para a Boda Tech agora mesmo para obter informa–ď¬ß–ď¬Ķes instant–ď—ěneas. or–ď¬ßamentos de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas e algum feedback sobre seus resultados do DFM.
В 
Conclus–ď–ąo
Fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas sob medida, com suporte confi–ď–ével. servi–ď¬ßo de corte a laser –ď‚Äį uma t–﬩cnica de fabrica–ď¬ß–ď–ąo indispens–ď–ével para a produ–ď¬ß–ď–ąo em larga escala. O m–﬩todo apresenta muitas vantagens, como maior produtividade, precis–ď–ąo e liberdade para projetar pe–ď¬ßas leves de acordo com as necessidades do projeto. Al–﬩m disso, oferece compatibilidade com uma ampla gama de materiais e t–﬩cnicas. No entanto, algumas considera–ď¬ß–ď¬Ķes devem ser levadas em conta para se obter resultados –ď—Ėtimos.–í¬†
В 
Perguntas Frequentes
Q1. Materiais comuns para fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas cortadas sob medida?
Chapas met–ď–élicas cortadas sob medida podem ser feitas de materiais como alum–ď¬≠nio, a–ď¬ßo carbono e a–ď¬ßo inoxid–ď–ével. Os seguintes materiais t–ď–Ąm as caracter–ď¬≠sticas necess–ď–érias que permitem que sejam utilizados para cumprir diferentes fun–ď¬ß–ď¬Ķes em v–ď–érias ind–ď—Ēstrias, como automotiva, aeroespacial e de constru–ď¬ß–ď–ąo.
Q2. Qual –﬩ a faixa de espessura t–ď¬≠pica para chapas met–ď–élicas cortadas sob medida?
A espessura da chapa met–ď–élica cortada sob medida –﬩ geralmente entre 0.5 mm e 20 mm, dependendo do m–﬩todo de fabrica–ď¬ß–ď–ąo pretendido. Por exemplo, ao usar corte a laser para fabrica–ď¬ß–ď–ąo de chapa met–ď–élica, pe–ď¬ßas entre 0.5 mm e 10 mm s–ď–ąo mais apropriadas, enquanto processos de dobra podem lidar com pe–ď¬ßas mais grossas.
Q3. Como o design de chapas met–ď–élicas cortadas sob medida impacta a capacidade de fabrica–ď¬ß–ď–ąo?
O design desempenha um papel fundamental na capacidade de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas cortadas sob medida. As escolhas de esp–﬩cies como espessura de parede, tamanho do furo e raios de curvatura devem ser bem otimizadas para facilitar a fabrica–ď¬ß–ď–ąo e minimizar incid–ď–Ąncias de defeitos durante a produ–ď¬ß–ď–ąo.
Q4. Quais op–ď¬ß–ď¬Ķes de acabamento est–ď–ąo dispon–ď¬≠veis para pe–ď¬ßas de chapa met–ď–élica cortadas personalizadas?
A chapa met–ď–élica cortada pode ser finalizada de v–ď–érias maneiras, como revestimento em p–ď—Ė, anodiza–ď¬ß–ď–ąo ou galvanoplastia. Essas op–ď¬ß–ď¬Ķes de acabamento melhoram a apar–ď–Ąncia e a funcionalidade das pe–ď¬ßas met–ď–élicas.
Q5. Quais medidas a Boda Tech toma para ter qualidade na fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas cortadas sob medida?
Na Boda Tech, oferecemos servi–ď¬ßos de fabrica–ď¬ß–ď–ąo de chapas met–ď–élicas cortadas sob medida, empregando novas tecnologias e procedimentos acreditados pela ISO para garantir que cada produto fabricado atenda aos padr–ď¬Ķes de qualidade exigidos. A empresa mant–﬩m um r–ď¬≠gido procedimento de inspe–ď¬ß–ď–ąo em linha para garantir que todas as pe–ď¬ßas que produz estejam de acordo com as especifica–ď¬ß–ď¬Ķes e padr–ď¬Ķes que define.