
Dobra de chapas metálicas de precisão
A fabricação de chapas metálicas é o processo de conformação, corte, dobra e união de chapas metálicas, transformando-as em componentes e peças funcionais. Exemplos de fabricação de chapas metálicas incluem painéis decorativos na arquitetura e grandes painéis rebitados na lateral de aviões, demonstrando aplicações personalizadas de chapas metálicas.
Embora a fabricação de chapas metálicas possa parecer um processo simples, fabricantes de chapas metálicas como A Boda oferece orientação sobre materiais, técnicas avançadas de fabricação de chapas metálicas (8), suporte DFM para produção de chapas metálicas em alto volume e acesso a máquinas de fabricação de chapas metálicas de última geração. Leia mais:Fabricação de chapas metálicas de precisão
Processo de fabricação de chapa metálica
Design
Uma boa fabricação de chapas metálicas começa com um projeto prático. Seguir diretrizes básicas de projeto ajuda a evitar problemas de produção e facilita o processo. formação de folha de metal Mais fácil e preciso. Abaixo estão os principais parâmetros de projeto a serem considerados.
Uniformidade da espessura do material
O processo de fabricação de chapas metálicas exige uma distribuição uniforme de espessura, pois diferentes níveis de espessura causam deformações desiguais do material durante a conformação da chapa. A faixa de espessura padrão para materiais varia de 0.5 mm a 6 mm, mas qualquer desvio acima de 5% levará a fraturas por dobra.
Raios de curvatura e tolerâncias
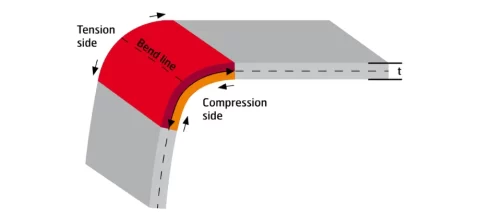
Tensões de dobra de chapa metálica
Na fabricação de chapas metálicas, o raio mínimo de curvatura interna é geralmente igual à espessura do material (1t). Isso ajuda a reduzir fissuras e deformações excessivas. estiramento de chapa metálica durante a flexão. Aços de alta resistência podem exigir um raio de curvatura maior para evitar falhas no material. O fator K (normalmente 0.33) é então usado para calcular a tolerância de curvatura usando a seguinte fórmula:
Tolerância = π/180 × ângulo de curvatura × (raio + K × espessura)
O cálculo para uma dobra de 90° em alumínio de 2 mm com um valor K de 0.40 resulta em uma tolerância de 3.5 mm.
Posicionamento de furos e recortes
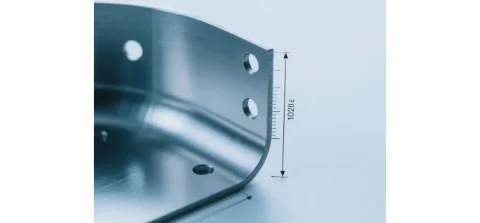
Componente dobrado de precisão
Hole-to-bend distance, relief geometry and minimum pierced-hole diameter depend on material, thickness, inside bend radius and tooling. Specify critical finished hole locations and review the flat pattern and forming sequence; a single thickness multiplier does not guarantee freedom from distortion.
Para peças com furos, ranhuras ou aberturas repetidas específicas, consulte nossa lista de especificações. serviços de perfuração de chapasInclua o material, a espessura, os pontos de referência do desenho e os requisitos de acabamento da borda para que as ferramentas e o processo de fabricação possam ser avaliados.
Ângulos e Tolerâncias
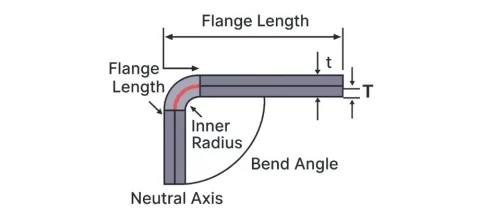
Parâmetros de geometria da curva
Na fabricação de chapas metálicas, o ângulo máximo de curvatura para dobra no ar deve permanecer abaixo de 165°, pois isso ajuda a controlar o retorno elástico, que requer uma compensação de 0.5 a 3° por meio de sobrecurvatura durante o processo de dobra da chapa metálica.
A tolerância angular padrão é de ±1°, mas os usuários podem atingir uma precisão de ±0.5° por meio de operações de cunhagem. O sistema de tolerância geral da peça, ISO 2768-m, especifica tolerâncias de ±0.1 mm para comprimentos inferiores a 100 mm.
Simetria e Aninhamento de Características
O processo de projeto deve criar elementos que se espelhem, pois essa abordagem reduz a necessidade de rotação da ferramenta. O projeto deve incluir abas para operações de encaixe eficientes, buscando utilizar mais de 85% do material em padrões planos encaixados.
Seleção e preparação de materiais
Na fabricação de chapas metálicas, a seleção de materiais depende de suas propriedades mecânicas, incluindo limite de escoamento, ductilidade e resistência à corrosão, considerando fatores ambientais e condições de carregamento. O preparo começa com o desenrolamento e enrolamento, seguidos pelo nivelamento e limpeza para remover defeitos superficiais que possam levar a falhas na conformação.
- Aço de baixo carbono: O aço de baixo carbono requer recozimento a 650°C após a laminação para atingir uma ductilidade superior a 20% de alongamento, mantendo sua resistência ao escoamento de 250 MPa.
- Aço inoxidável 304: O aço inoxidável 304 requer passivação com ácido nítrico para remover o ferro livre e, assim, obter resistência à corrosão, oferecendo ao mesmo tempo uma resistência ao escoamento de 205 MPa.
- Alumínio 5052: O processo de conformação exige a lubrificação do material de alumínio 5052 com solubilizantes alcalinos para evitar o desgaste por atrito, enquanto sua resistência ao escoamento atinge 193 MPa.
- Aço galvanizado: O revestimento de aço galvanizado contém de 60 a 100 g/m² de zinco, o que exige decapagem com HCl para sua remoção e para se obter resultados de soldagem uniformes.
- Cobre C110: O C110 requer recozimento intenso em hidrogênio para preservar sua alta condutividade, que excede 100% IACS.
- Latão 260: O desenho de chapa de metal processo para fabricação de chapas de latão O latão 260 é menos propenso a fissuras quando submetido a um tratamento de alívio de tensões a 300°C, mantendo sua resistência ao escoamento entre 100 e 150 MPa.
Relacionado a: projeto de chapa
Corte e modelagem do metal (subtítulos de técnicas de corte e modelagem)
Corte a Laser
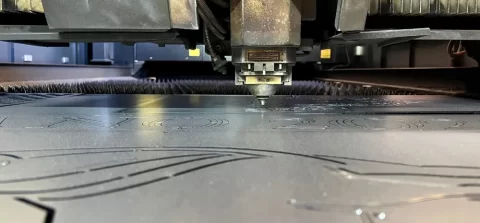
Corte a laser em ação
O corte a laser na fabricação de chapas metálicas utiliza lasers de alta potência que passam por sistemas ópticos para gerar calor, fundir, queimar ou vaporizar materiais, o que torna o processo mais eficiente. chapa metálica cortada sob medida partes.
A assistência por gás remove os detritos fundidos do caminho de corte. O processo de corte utiliza feixes de CO2 para materiais de aço com até 20 mm de espessura e feixes de fibra para materiais de aço com até 25 mm de espessura, proporcionando maior controle sobre superfícies refletoras. O processo de corte produz larguras de corte entre 0.1 mm e 0.3 mm, operando a velocidades de 50 a 200 m/min para chapas de alumínio de 1 mm a 100 m/min. O sistema mantém uma precisão de ±0.05 mm, criando uma zona termicamente afetada que varia entre 0.2 mm e 0.5 mm.
O processo permite o encaixe das peças, resultando em menos de 5% de desperdício de material. Ele possibilita a criação de formas complexas em camadas finas de material.
Corte a plasma
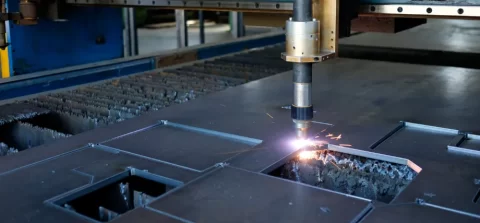
Processo de Corte Plasma
O corte a plasma produz um arco de plasma eletricamente condutor que atinge temperaturas extremamente altas para cortar materiais, enquanto um gás comprimido remove a escória. O arco de plasma atinge temperaturas entre 20,000 °C e 30,000 °C, o que permite o corte de metais condutores com até 50 mm de espessura. O processo de corte de aço macio com 10 mm de espessura foi realizado a uma velocidade de 0.5 mm/min, produzindo chanfros de borda entre 1 e 3 graus e rugosidade superficial na faixa de Ra 12–25 µm.
Os custos dos equipamentos para corte a plasma continuam sendo menores do que os necessários para sistemas a laser. O processo oferece desempenho excepcional no corte de chapas espessas com mais de 25 mm de espessura.
Corte a jato de água
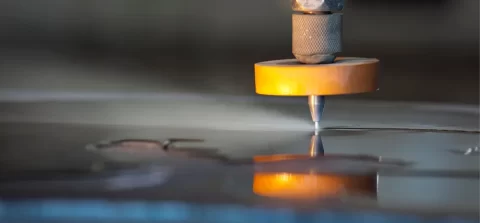
Corte por jato de água abrasivo
O processo de corte a jato de água utiliza um fluxo de água com partículas abrasivas que passa por um bocal para cortar materiais sem gerar calor. O sistema opera a pressões entre 300 e 600 MPa com abrasivo de granada (80–120 mesh) para cortar materiais com até 200 mm de espessura. O processo de corte de material de aço de 10 mm ocorre a 0.5 mm/min, atingindo uma precisão de ±0.1 mm e um ângulo de inclinação de 0.1–0.5 graus, o que requer compensação CAD.
O processo não produz zonas afetadas pelo calor, preservando assim as características originais do material. O sistema funciona com materiais sensíveis que não suportam calor, bem como com substâncias não metálicas.
perfuração
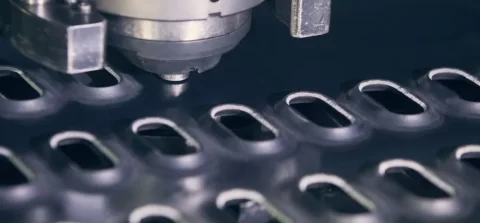
Operação de puncionamento da torre
O processo de puncionamento em usinagem de chapas metálicas, na fabricação de chapas metálicas, utiliza um conjunto de matriz e punção dentro de uma prensa para cortar materiais, produzindo furos e... supressão de chapa metálica Em alta velocidade. As prensas hidráulicas e servo-assistentes operam a 500 golpes por minuto para criar furos que atingem seis vezes a espessura do material, produzindo menos de 0.05 mm de rebarba, e duram entre 10,000 e 500,000 golpes com ferramentas de metal duro.
O processo de puncionamento de chapas metálicas na fabricação de chapas metálicas opera em velocidade máxima ao executar inúmeras tarefas idênticas na produção em larga escala de chapas metálicas. O processo permite aos usuários criar múltiplas peças moldadas durante cada ciclo operacional.
Conformação e dobra
Flexão do freio de pressão
O processo de dobra em prensa dobradeira utiliza força para empurrar a chapa entre o punção e a matriz, formando o ângulo através de técnicas de dobra no ar, dobra por contato e cunhagem. O equipamento opera em uma faixa de 50 a 100 mm, processando chapas de 3 a 4 metros de comprimento, produzindo raios de curvatura que começam em 0.5 vezes a espessura do material. O efeito de retorno elástico desvia os ângulos em 0.5 a 3 graus ao trabalhar com alumínio, mas o processo requer de 1 a 3 graus de sobredobra para atingir uma precisão de ±0.5 graus na dobra por contato.
O processo permite aos usuários criar curvas com raios superiores a duas vezes a espessura do material por meio de operações de curvatura no ar. O sistema permite aos usuários programar sequências para produzir peças complexas com múltiplas dobras.
Perfiladeira
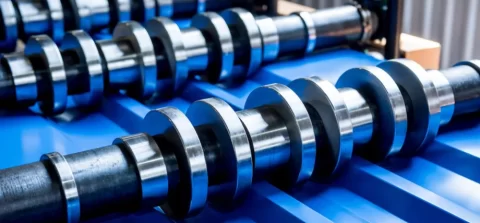
Processo de laminação
O processo de conformação por rolos utiliza estações de rolos sequenciais para transformar o material em tiras no seu formato final. O sistema de produção opera a uma velocidade de 10 a 30 m/min para processar bobinas em até 20 estações, que criam canais e perfis personalizados com tolerância transversal de ±0.5 mm para larguras de até 1,500 mm.
O processo permite que os fabricantes produzam comprimentos estendidos de mais de 10 metros durante a produção contínua. O processo proporciona perfis uniformes utilizando uma quantidade mínima de matérias-primas durante a produção.
Estampagem
O processo de estampagem na fabricação de chapas metálicas utiliza prensas de alta tonelagem que operam com matrizes progressivas ou de transferência, as quais realizam corte, conformação e conformação sincronizados. processo de corte O processo opera a 1,000 golpes por minuto para produzir 1,000 peças por hora para a fabricação de suportes, através do uso de lubrificantes que mantêm os coeficientes de atrito abaixo de 0.1 em materiais com espessura variando de 0.5 a 6 mm e taxas de estampagem de até 2:1.
- O processo de estampagem permite aos usuários realizar operações de puncionamento, conformação e corte a partir de uma única estação de produção.
- O processo torna-se economicamente viável quando os fabricantes de chapas metálicas produzem mais de 10,000 unidades.
Soldagem e Montagem
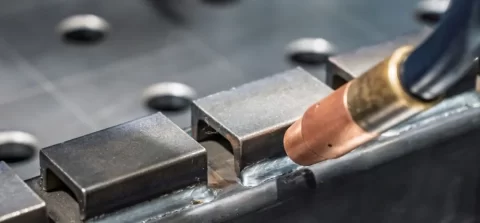
Conjunto de soldagem MIG
Soldagem MIG
A soldagem MIG funciona passando um arame consumível através de uma tocha enquanto um gás inerte protege a solda durante a deposição contínua do arame. O processo deposita 5–10 kg/hora de material em 200-300 A com velocidades de alimentação de arame de 5–15m/min, alcançando 2 – 5 mm penetração em juntas sobrepostas usando Ar/CO₂ gás de proteção. É amplamente utilizado em montagem de chapa Porque proporciona soldagens rápidas e consistentes para uma ampla gama de peças metálicas.
- O processo permite a soldagem rápida de estruturas de aço com espessura entre 1 e 20 mm.
- A soldagem permite a produção automatizada de juntas para resultados consistentes.
Soldagem TIG
O processo de soldagem TIG emprega um eletrodo de tungstênio não consumível, que opera com um material de adição separado, protegido por um gás inerte. O processo de soldagem opera a 50–200 A para criar zonas termicamente afetadas com menos de 1 mm de largura, utilizando materiais de adição com composição compatível com a base (por exemplo, ER316L) sob proteção de argônio puro.
- O processo cria soldas suaves com distorção mínima ao trabalhar com materiais finos de aço inoxidável ou alumínio.
- O processo preserva a proteção contra corrosão em aplicações que exigem alta precisão.
Soldagem por pontos
O processo de soldagem por pontos une chapas metálicas através do aquecimento por resistência de eletrodos, produzindo pequenos pontos de solda em locais específicos. O processo utiliza uma corrente de 5 a 10 kA durante 0.1 a 0.5 segundos para criar pontos de solda com 4 a 6 mm de diâmetro sob uma força de 2 a 5 kN, resultando em resistências ao descascamento superiores a 3 kN.
- O processo permite a montagem rápida de um grande número de peças em operações de fabricação automotiva.
- O processo elimina a necessidade de materiais de enchimento, pois produz juntas sobrepostas e limpas.
Brasagem
O processo de brasagem utiliza um material de enchimento fundido que flui através de espaços minúsculos por ação capilar para unir peças sem atingir o ponto de fusão do metal base. O processo de brasagem requer temperaturas entre 600 e 800 °C com ligas de prata para criar juntas que atingem uma resistência ao cisalhamento de 100 a 200 MPa em folgas que variam de 0.05 a 0.2 mm, utilizando fluxo para evitar a formação de óxido.
- O processo permite a conexão de diferentes materiais metálicos, mantendo suas formas originais.
- O processo de união funciona melhor para juntas sobrepostas ou de topo que sofrem forças de cisalhamento.
Acabamento
O processo de acabamento melhora tanto a qualidade da superfície quanto as capacidades de proteção, além de criar uma aparência visualmente mais atraente. O processo de acabamento requer ajustes específicos com base no material do substrato.
O processo de rebarbação elimina rebarbas com tamanho superior a 0.1 mm. O processo requer métodos de tamboreamento ou eletroquímicos. O processo cria raios de borda de 0.2 mm. O processo de revestimento em pó cria uma película fina com espessura entre 50 e 100 mícrons por meio de um processo eletrostático. A cura ocorre entre 180 °C e 200 °C.
A superfície anodizada do alumínio resiste a testes de névoa salina por mais de 1000 horas. O processo de anodização do alumínio ocorre por meio de uma solução de ácido sulfúrico. A camada de óxido cresce entre 10 e 25 micrômetros durante o processo. O material atinge um nível de dureza de 300 HV.
O aço inoxidável passa por um tratamento de eletropolimento. O processo remove material da superfície a uma profundidade de 5 a 10 mícrons. Isso permite atingir uma rugosidade superficial inferior a 0.4 mícron, adequada para aplicações em implantes médicos. (Leia nosso guia para aprender 14) métodos de acabamento de chapas metálicas (para peças personalizadas)
Experimente o Boda agora!
Processo de fabricação de metal sob medida: Design e Prototipagem
As regras de projeto para prototipagem concentram-se nas capacidades de fabricação. O material sofrerá tensões de flexão reversa quando as dobras excederem 180°; portanto, os projetistas devem respeitar esse limite. A simulação de padrões planos por meio de desdobramento CAD utiliza materiais de aço para calcular deduções de dobra entre 0.4 e 0.5 t para o aço.
A utilização de moldes impressos em 3D para as dobras iniciais durante a prototipagem híbrida permite aos engenheiros da Boda testar o comportamento de retorno elástico, o qual é confirmado por análise de elementos finitos (FEA) com malhas de 1 mm ou menores. A tolerância do protótipo é mantida em ±0.05 mm durante cada iteração do desenvolvimento das ferramentas flexíveis.
Usinagem CNC (Usinagem de Chapas Metálicas)
Corte a laser CNC
O corte a laser CNC utiliza código G para controlar o percurso do feixe de laser, enquanto a modulação de potência ajusta o corte para diferentes espessuras de material. Opera em 50–200 mm/min com as Fontes de laser de fibra de 2 a 6 kW e controle de foco automático, mantendo ± 0.1 mm precisão de distância focal. Isso produz contornos precisos com Largura do corte de 0.1 mm, Mais de Eficiência de aninhamento de 90%e distorção mínima. É amplamente utilizado para corte de chapa onde são necessárias precisão e perfis complexos, enquanto corte de chapa É frequentemente preferida para cortes retos e simples.
Dobramento CNC
A dobra CNC utiliza prensas servoelétricas para executar sequências angulares programadas. O sistema mantém ± 0.01 mm Precisão e suportes do posicionamento do batente traseiro Operação de 8 eixos com mudanças de ferramentas em menos de minutos 1Pode produzir bainhas com profundidade de até 10 mm mantendo ± 0.25 ° precisão angular. Essas capacidades o tornam adequado para fabricação rápida de peças complexas de chapa metálica.
Puncionamento CNC
A puncionadeira CNC utiliza ferramentas de torre para executar múltiplas operações de recursos em uma única configuração. O sistema opera em 800 acessos por minuto com as 20–40 ferramentas, produzindo venezianas, rebaixos e detalhes em materiais de até 6 mm espesso com Indexação automática de ferramentas em 360°Além disso, suporta pequenos lotes de produção com diferentes padrões de furos, reduzindo as operações secundárias.
Materiais para fabricação de chapas metálicas
Diferente tipos de chapa metálica são escolhidos com base na resistência, resistência à corrosão e propriedades de conformação necessárias.
O aço de baixo carbono (1018) tem uma resistência ao escoamento de 250 MPa e apresenta ductilidade, com 25% de alongamento, mas requer um revestimento protetor contra ferrugem devido à sua relação custo-benefício para estruturas de construção. Os aços inoxidáveis 304 e 316 são amplamente utilizados devido à sua resistência à corrosão. 16–18% de cromo O conteúdo protege contra ferrugem, enquanto o 316 também contém 2–3% molibdênio Para melhor desempenho em ambientes com cloreto. Sua resistência à tração varia de 515–620 MPaO alumínio 5052 tem uma densidade de 2.7 g / cm³ raio de curvatura mínimo de 1te uma resistência à fadiga de 160 MPa, tornando-se uma boa opção para operações de conformação, incluindo Estampagem em chapa metálica.
A camada protetora de zinco no aço galvanizado varia de 20 a 100 g/m² para proporcionar de 500 a 1000 horas de resistência à névoa salina, porém requer extração de fumos durante as operações de soldagem. As propriedades do cobre C110 incluem condutividade térmica de 400 W/mK e propriedades antimicrobianas; no entanto, ele amolece a 200 °C, o que restringe as operações em zonas afetadas pelo calor.
O latão 260 apresenta excelente usinabilidade a 100%, oferecendo ao mesmo tempo resistência à água, e sua densidade de 8.5 g/cm³ o torna adequado para aplicações de encaixe.
| Material | Densidade (g / cm³) | Resistência à tração (MPa) | Força de rendimento (MPa) | Alongamento (%) | Espessura comum (mm) | Principais aplicações |
| Aço de baixo carbono | 7.85 | 400-550 | 250 | 20-25 | 0.5-6 | Gabinetes, suportes |
| Inoxidável 304 | 8.00 | 515-620 | 205 | 40-60 | 0.4-3 | Dispositivos médicos, escapamentos |
| alumínio 5052 | 2.70 | 228-310 | 193 | 12-25 | 0.6-6.3 | Painéis aeroespaciais |
| Aço galvanizado | 7.85 | 350-500 | 200 | 20 | 0.5-4 | Dutos HVAC |
| Cobre C110 | 8.96 | 220-280 | 70 | 45 | 0.3-3 | Permutadores de calor |
| Latão 260 | 8.53 | 300-400 | 100-150 | 65 | 0.5-2 | Conectores elétricos |
Peças e aplicações comuns em chapa metálica
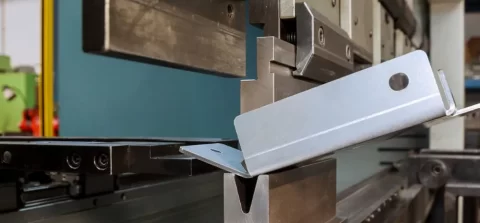
Operação de Dobra de Ar
Indústria automobilística
Os painéis da carroceria e as estruturas do chassi são feitos de aço estampado, o que proporciona absorção de energia em caso de impacto, mantendo espessuras entre 0.7 e 1.2 mm. Os silenciadores de aço inoxidável 304 em sistemas de escape demonstram resistência a temperaturas que chegam a 800°C. Os componentes do motor utilizam suportes e fixações em alumínio 6061, o que permite uma redução de peso de 40% em comparação com componentes de ferro fundido.
Indústria aeroespacial
O revestimento da fuselagem é composto por painéis de alumínio 2024, que recebem rebites para garantir a integridade estrutural, mantendo ao mesmo tempo uma resistência à tração de 450 MPa. As nervuras da asa são compostas por longarinas moldadas em titânio grau 5, que atingem o máximo desempenho em termos de relação resistência/peso graças à sua densidade de 1.8 g/cm³. As carcaças das turbinas, feitas de material Inconel 625, operam a temperaturas que chegam a 1000°C.
Indústria médica
Os instrumentos cirúrgicos são feitos de aço inoxidável 316L, um material que passa por tratamento de eletropolimento para atingir um acabamento superficial de Ra 0.2 µm. Os equipamentos de imagem e os dispositivos médicos biocompatíveis utilizam invólucros de alumínio anodizado que atendem aos padrões ISO 10993 de biocompatibilidade. A temperatura corporal permite que a folha de Nitinol funcione como material de stent para implantes.
Custos de fabricação de chapas metálicas
| Fator/Método | Fabricação de chapas metálicas (por peça, 1000 unidades) | Usinagem CNC (por peça, 1000 unidades) | Diferenças Chaves |
| Custo material | US$ 0.50 a US$ 2.00 (aço/alumínio) | US$ 1.00 a US$ 5.00 (ações em bloco) | A folha minimiza o desperdício (5–10% vs. 50–70%) |
| Configuração/Ferramentas | US$ 500 a US$ 2000 (matrizes reutilizáveis) | US$ 200 a US$ 1000 (fresas de topo, serviço único) | A chapa metálica tem um custo inicial mais elevado, mas é economicamente viável para volumes superiores a 500 unidades. |
| Tempo de trabalho/máquina | US$ 0.20 a US$ 0.50/min (laser/perfuração) | US$ 0.50 a US$ 1.50/min (moagem) | A usinagem CNC é mais lenta para peças finas. |
| Total por Parte (parênteses simples) | $ $ 3- 8 | $ $ 5- 15 | Folhas 30–50% mais baratas em grande escala |
| Impacto das tolerâncias | ±0.1 mm padrão (custo adicional de 10% para medidas mais precisas) | ±0.01 mm padrão | O corte CNC para precisão aumenta os custos. |
Como alcançar a eficiência de custos na fabricação de chapas metálicas
Otimização de Design
Utilize espessuras padrão entre 0.8 mm e 1.6 mm para evitar custos adicionais com materiais sob encomenda. O projeto deve incorporar múltiplas funções para reduzir o número de peças, diminuindo o tempo de produção em 20 a 30%. A abordagem de projeto para manufatura (DFM) deve ser utilizada para alcançar uma utilização de material superior a 85%, mantendo as operações de dobra em menos de oito por peça, reduzindo assim o tempo de produção.
Estratégias de Materiais e Aquisições
Adquira bobinas em grandes quantidades para obter um desconto de 10% a 15% e selecione materiais com revestimentos pré-aplicados para eliminar a necessidade de etapas adicionais de acabamento. A análise de elementos finitos ajuda a determinar o nível correto de resistência do material, o que permite o uso de aço inoxidável 304 em vez de aço inoxidável 316 quando os requisitos de resistência à corrosão permitirem, reduzindo assim os custos em 15% a 25%.
Eficiência de Processos e Equipamentos
A implementação de sistemas CNC multifuncionais permite que os operadores realizem operações de corte e dobra simultaneamente, resultando em 40% menos manuseio de peças. O sistema deve realizar manutenção preditiva para atingir um tempo de inatividade inferior a 5%, seguindo uma sequência de operação que começa com as características internas para reduzir os requisitos de preparação. O uso de ferramentas flexíveis e gabaritos impressos em 3D para produção de baixo volume reduz os custos iniciais em 50%.
Qualidade e redução de desperdício
O processo de validação por simulação ajuda a reduzir o retrabalho para menos de 2%, ao mesmo tempo que alcança taxas de recuperação de material de 90%. A Boda possui uma equipe bem treinada em otimização de processos enxutos, o que reduz as despesas de armazenamento.
A empresa deve usar componentes idênticos em diferentes projetos para diluir os custos de ferramental em lotes de produção maiores. A implementação de sistemas automatizados para operações repetitivas leva a um aumento de 25 a 35% na velocidade de produção. O sistema deve monitorar dois indicadores de desempenho essenciais, que incluem geração de resíduos inferior a 5% e disponibilidade operacional superior a 95%.
Habilidades importantes na fabricação de metal
Especialistas em fabricação de chapas metálicas precisam combinar conhecimento técnico com habilidades práticas para alcançar proficiência. O processo de leitura de desenhos técnicos permite que os usuários compreendam os símbolos GD&T, resultando no alinhamento de elementos dentro de tolerâncias posicionais de ±0.05 mm. O baixo ponto de fusão do alumínio (660 °C) exige que os soldadores mantenham os níveis de corrente TIG abaixo de 150 A para evitar a formação de porosidade.
A expertise em soldagem inclui a seleção de tipos de arame MIG (ER70S-6 para aço) e a preparação adequada das juntas por meio de chanfros de 45 graus para garantir a penetração completa. Os softwares de modelagem CAD, SolidWorks e AutoCAD, permitem aos usuários adicionar fatores K, que produzem padrões planos exatos. O sistema de medição CMM permite aos usuários verificar as dimensões com precisão de até 0.01 mm. O sistema de extração de fumos de 2000 CFM opera como medida de segurança para proteger os trabalhadores do cromo hexavalente.
A capacidade de resolução de problemas e a colaboração são competências interpessoais essenciais para a compensação do retorno elástico, particularmente na utilização de técnicas de cunhagem e na gestão da sequência de montagem. A aplicação de conhecimentos de programação CNC através da programação de aninhamento de código G leva a um aumento de 20 a 30% na velocidade de produção.
Relacionado a: Chapas metálicas versus peças usinadas: qual o melhor método?
Experimente o Boda agora!
Molduras por Medida Serviços de chapas metálicas
At Tecnologia Bodaa, oferecemos serviços personalizados serviços de chapa Para os setores aeroespacial, médico, eletrônico e de produtos de consumo. Possuímos máquinas de corte a laser de fibra de última geração com precisão de 0.001” e prensas dobradeiras CNC que permitem a conformação de até 400 toneladas.
A Boda possui engenheiros de soldagem certificados e robôs de soldagem para soldas de precisão em pedidos de grande volume.
Solicitar uma orçamento grátis hoje!
Conclusão
A fabricação de chapas metálicas utiliza tecnologia CNC avançada e prensas de dobra a ar para produzir peças precisas e duráveis para diversos setores industriais. A fabricação de chapas metálicas também engloba técnicas de união e fixação, como rebitagem e soldagem.
Perguntas frequentes
O que é Fabricação de Chapas Metálicas?
A fabricação de chapas metálicas é uma técnica de fabricação que inclui cortar, dobrar, conformar e soldar chapas metálicas finas para transformá-las em peças, componentes e invólucros acabados.