
O processo de fundição de metais é importante até mesmo na indústria moderna, com o advento da impressão 3D em metal. Peças de metal fundido podem ser usinadas por CNC em dimensões quase perfeitas, e a fundição continua sendo um método popular para a produção rápida de geometrias complexas.
Seja fundição sob pressão, fundição a céu aberto, fundição em areia ou qualquer outro tipo de fundição que envolva principalmente o resfriamento de metais ou plásticos fundidos, a contração continua sendo um desafio crítico. A contração em metais fundidos afeta significativamente a qualidade, o tamanho, a precisão dimensional e a integridade da peça fundida.
Neste artigo, você aprenderá sobre a contração no processo de fundição, conhecerá os principais desafios da engenharia e maneiras de minimizar a contração na fundição.
O que é encolhimento?
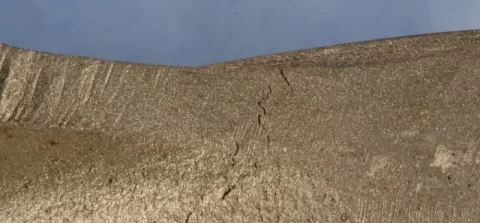
defeitos de fundição
Em engenharia, a contração refere-se à redução de volume que ocorre à medida que um metal se solidifica a partir do seu estado fundido dentro de um molde de fundição. A contração é um defeito comum, e parte da contração permitida faz parte do processo de fundição devido às propriedades dos materiais dos metais e ligas quando passam por um processo de solidificação, durante a transição do estado líquido para o sólido.
Quando o metal líquido é despejado em um molde, ele começa a solidificar quase instantaneamente, resultando em mudanças de volume. É importante que os parâmetros de fundição, como temperatura, taxa de resfriamento e projeto do molde, acomodem qualquer contração para minimizar defeitos de fundição de metal.
Existem três tipos de contração na fundição:
- Encolhimento de líquido: Esse tipo de contração ocorre quando o metal fundido esfria desde a temperatura de vazamento até o ponto de solidificação. A perda de calor solidifica o metal líquido, contraindo-o e reduzindo seu volume.
- Contração de solidificação: Esta é uma fase da contração em que o volume diminui (3-7%) à medida que o metal passa do estado líquido para o sólido. Ligas como alumínio e cobre apresentam alta contração do estado líquido para o sólido, pois a taxa de contração varia de liga para liga.
- Encolhimento sólido: Após todo o material ter solidificado, o sólido fundição de metais esfria até a temperatura ambiente normal, onde pode ocorrer uma contração ainda maior. Embora não tão pronunciada quanto as anteriores, ela ainda pode comprometer tolerâncias rigorosas e é frequentemente chamada de contração do modelista, pois já está prevista no projeto do molde.
Causas de defeitos de contração
Defeitos de contração em metais fundidos não estão vinculados a uma única propriedade. Embora as propriedades físicas dos metais desempenhem um papel importante, muitos outros fatores, desde o projeto da fundição até os parâmetros do processo, podem levar à contração.
Sistema de alimentação
O sistema de alimentação é onde o metal ou material flui para entrar em qualquer cavidade do molde. Um sistema de alimentação bem projetado, incluindo tubos de subida e comportas, deve garantir um suprimento constante e fluido de metal fundido para todas as peças, a fim de compensar a contração da fundição. A ideia é forçar o material a compensar qualquer contração.
Risers e gates de baixa qualidade frequentemente causam fluxo insuficiente de metal líquido, impedindo que ele alcance áreas do molde de fundição durante a solidificação. Isso pode levar à contração interna e à porosidade de contração. Na fundição em areia, esse é um problema comum, pois o riser pode não alimentar a peça fundida.
Temperatura de vazamento errada
Outro fator crucial na retração é a temperatura na qual o metal fundido é vazado. Se o metal for vazado a uma temperatura muito alta, pode ocorrer retração excessiva do líquido e resfriamento não uniforme. Isso leva a mais defeitos e, frequentemente, a poros visíveis ou peças fundidas incompletas.
Da mesma forma, o vazamento em temperaturas muito baixas leva à solidificação precoce. Como o líquido que entra na peça fundida se solidifica primeiro, ele pode bloquear ou restringir o fluxo do metal líquido, especialmente através de microcanais, levando à porosidade por retração.
A transformação de metal fundido em uma peça fundida requer habilidade e experiência para equilibrar o fluxo e a solidificação.
Taxas de resfriamento
O projeto do molde, o formato e a geometria da peça fundida influenciam a taxa de resfriamento da peça fundida. A espessura da seção transversal é outro aspecto que afeta a taxa de resfriamento. Taxas de resfriamento irregulares são principalmente devido a espessuras de parede irregulares ou variações na espessura da seção transversal, o que leva a retração e defeitos menos previsíveis.
Especificamente na moldagem por injeção, é prática comum reforçar peças com a presença de nervuras ou o uso de machos no molde de fundição, o que pode resultar em dificuldades adicionais. A solidificação direcional é um parâmetro importante para minimizar a contração e garantir que as peças atendam às especificações. tolerâncias de moldagem por injeção.
Composição de Liga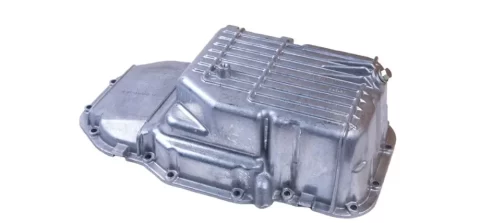
Peça fundida em alumínio
A composição da liga utilizada na fundição é importante para determinar a taxa de contração. Mesmo utilizando alumínio, espera-se a mesma contração, mas ligas diferentes apresentam diferentes taxas de contração de solidificação. Ligas de alumínio e cobre têm taxas de contração comparáveis, mas geralmente são maiores do que ligas de aço inoxidável e níquel.
Experimente o Boda agora!
Tipos de defeitos de contração
Defeitos de contração na moldagem por injeção de material fundido podem ser categorizados em defeitos de contração abertos e fechados.
Defeitos de contração aberta
Defeitos de contração aberta podem ser identificados pela observação da superfície de fundição, pois são visíveis e ocorrem quando o metal fundido não é suficiente para a contração de solidificação.
Tubos são furos profundos e cônicos ou áreas baixas que se formam na parte superior da peça fundida. É uma depressão resultante do afastamento do material da superfície durante a solidificação.
Superfícies escavadas são cavidades rasas na superfície da peça fundida, causadas pela contração durante o processo de resfriamento da peça. Além de questões estéticas, superfícies escavadas não são uma preocupação importante.
Defeitos de contração fechados
Defeitos de contração fechados ocorrem dentro da peça fundida. Esses defeitos não são visíveis na superfície e comprometem as propriedades físicas e a integridade estrutural da peça fundida produzida.
A contração interna pode resultar em vazios ou cavidades na peça fundida. A macrocontração é grande, visível e resulta da contração de solidificação. A macrocontração é frequentemente encontrada em projetos de moldes com espessuras de seção variadas.
Defeitos de microencolhimento são defeitos e vazios microscópicos distribuídos por toda a peça fundida. A microencolhimento é o resultado de projetos complexos e problemas de solidificação irregular.
O que a contração faz na fundição?
Máquina de fundição
Compromete a integridade estrutural
Defeitos de contração não afetam apenas as dimensões e o tamanho das peças, mas também levam à formação de vazios e furos internos, chamados de porosidade. Isso pode enfraquecer a peça fundida, concentrando tensões em pontos fracos, levando à falha da peça.
Precisão dimensional
A contração causa alterações dimensionais à medida que a peça fundida esfria. Isso leva a desvios das dimensões geométricas pretendidas. Na maioria dos casos, essas alterações dimensionais são consideradas no projeto do molde, mas as tolerâncias da peça fundida podem exigir operações adicionais de usinagem e retificação.
É importante levar em conta a contração do modelista para garantir que a peça fundida final atenda às suas necessidades dimensionais. Você pode usar a margem de contração calculada com base na liga e na geometria do projeto de fundição.
Revestimento de superfície
Defeitos de contração aberta, como superfícies cedentes, podem produzir superfícies irregulares, afetando tanto a estética quanto a funcionalidade da peça. Por exemplo, em fundição de alta pressão ou fundição em cera, imperfeições superficiais causadas por encolhimento exigem processos de acabamento adicionais.
Como minimizar a contração na fundição?
Otimize o design do seu molde
Ao projetar um molde, utilize risers, canais de entrada e canais metálicos fluidos adequados para controlar a contração da peça fundida. Defeitos de contração abertos, como superfícies desabadas, podem ser resolvidos com risers que atuam como reservatórios em caso de contração.
O projeto da comporta deve garantir um fluxo suave e minimizar o movimento da parede durante o vazamento e a solidificação.
Controlar taxas de resfriamento
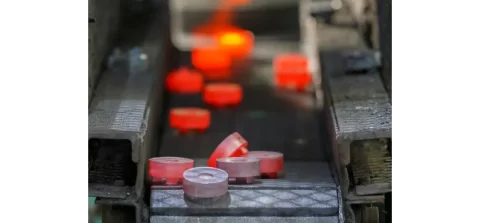
Engrenagens de metal após a fundição
A melhor maneira de minimizar a contração é obter um resfriamento uniforme do material na peça fundida. A solidificação direcional pode ser usada para controlar o processo de resfriamento. A solidificação direcional garante que a peça fundida esfrie progressivamente de ponta a ponta.
Outra maneira de controlar as taxas de resfriamento é usando resfriadores, que são inserções colocadas no molde que podem acelerar o resfriamento em certas seções.
Use isoladores
Isoladores também podem ser usados para controlar a taxa de resfriamento. Eles mantêm uma taxa de resfriamento lenta para manter o suprimento de metal líquido.
Experimente o Boda agora!
Serviço de fundição sob pressão
Boda-Tech fornece produção de peças de plástico e metais de alta qualidade. Nosso depósito oferece muitas opções de ligas para fundição.
Você pode aprender mais sobre nossos serviços de fundição e obter uma orçamento grátis hoje!
Conclusão
A contração em metais fundidos é um desafio enfrentado em todas as etapas da fabricação. Do projeto de peças 3D ao projeto de moldes, dos parâmetros de fundição aos acabamentos de superfície, muitos fatores influenciam a contração.
Compreender as causas da contração e considerar a contração do modelista pode prevenir defeitos como porosidade e superfícies com cavidades, além de produzir peças com precisão dimensional sólida. Embora a maioria das fundições geralmente utilize uma tolerância de contração semelhante para um grupo de ligas, a geometria da peça fundida pode gerar variabilidade, que pode ser neutralizada com habilidade e experiência.
Isso torna importante escolher um produto de alta qualidade serviço de fabricação que podem produzir peças fundidas de alto desempenho.