
Furo roscado vs. furo roscado
Furo Roscado vs Furo Rosqueado é um conceito-chave em usinagem CNC, usinagem de parafusos e rosqueamento de furos. Saber a diferença ajuda os engenheiros a escolher o método certo para roscas resistentes e confiáveis. Furos roscados crie roscas internas com um macho, enquanto furos roscados podem ser feitos interna ou externamente usando fresamento de roscas ou outras técnicas de rosqueamento.
At Boda, nós nos especializamos em usinagem CNC personalizada e furação CNC precisa para furos roscados, roscados e conexões de fixação de alta qualidade. Nossa expertise garante precisão, durabilidade e eficiência em cada projeto.
Este guia explica a diferença entre furos roscados e furos roscados, seus processos e aplicações, ajudando você a fazer escolhas inteligentes de design e fabricação.
Uma visão geral de furo roscado versus furo roscado
O que é um furo roscado?
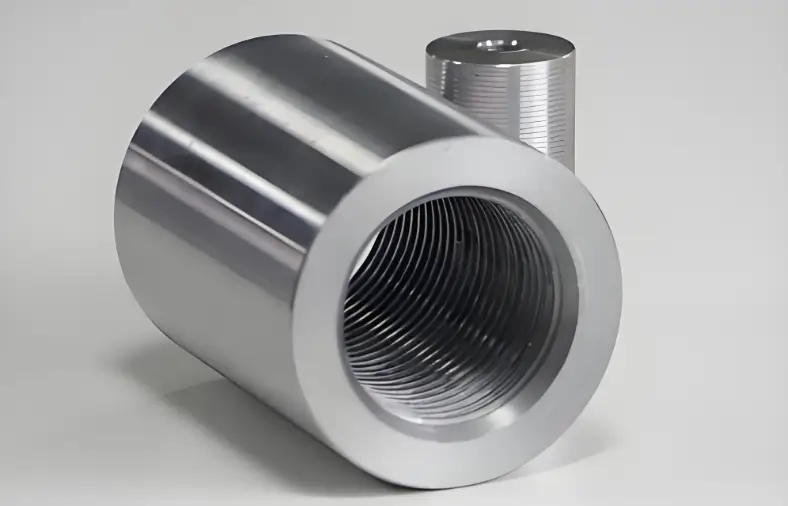
Visão aproximada do furo roscado
Um furo roscado é um tipo de furo roscado. É criado com um macho. As ferramentas consistem em uma haste com bordas afiadas que corta as paredes laterais do furo. A ferramenta forma ranhuras espirais (roscas) à medida que remove o material. O rosqueamento é rápido, preciso e um dos processos mais comuns em usinagem CNC.
Fórmula do tamanho da broca para roscas ANSI:
Broca de rosca ≈ Diâmetro principal − Passo
Escolha o próximo maior tamanho de broca para rosqueamento. Por exemplo, se o tamanho calculado for 0.720", escolha 3/4" (0.750").
Após a perfuração, o macho forma roscas dentro do furo. Os machos assemelham-se a brocas e estão disponíveis em tipos como machos manuais, machos elétricos, machos cônicos, machos de extensão e machos especiais.
Cada torneira é marcada com:
- Tamanho nominal (fios/polegada) – concentração de fios
- Tamanho nominal – TPI (Threads Per Inch) para sistema imperial, ou Pitch (mm por rosca) para sistema métrico.
- Designação da forma do fio – família de threads (UNC, UNF, ACME, etc.)
- Material – geralmente carboneto
- Material - geralmente aço rápido (HSS) ou HSS de metal em pó; carboneto sólido é menos comum
- Tolerância do diâmetro do passo – código para precisão
Isso garante o encaixe adequado da rosca para parafusos e porcas em usinagem CNC e rosqueamento de furos.
O que é um furo de rosca?
Furos roscados possuem roscas internas feitas por machos, fresas de rosca ou insertos roscados. Na engenharia, componentes fixos são incompletos sem furos roscados. Para velocidade e precisão, a rosqueamento é adicionado na Processo de usinagem CNC. Geralmente é uma das últimas etapas, especialmente quando são utilizadas inserções roscadas.
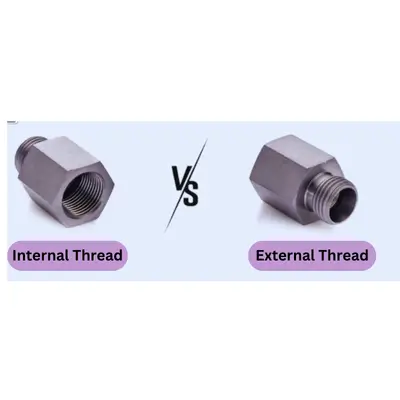
Rosca interna vs externa
A rosca de um parafuso ou porca começa no ponto de engate e continua ao longo da haste, ou parte não rosqueada, do fixador. O fresamento ou rosqueamento cria furos roscados para formar roscas internas, enquanto as roscas externas em hastes ou parafusos são produzidas usando uma matriz, fresamento, laminação ou rosqueamento de ponto único em um torno CNC. Fixadores roscados transformam a força rotacional (torque) em força linear, tornando-os essenciais para a fixação de componentes em montagens. Pense nisso como um parafuso de Arquimedes: o movimento rotacional cria deslocamento ou força útil.
Pro-Tip: Ao projetar fixadores, considere usar opções prontas para uso. Se precisar de roscas personalizadas, confie em cálculos de roscas e fórmulas de projeto de fixadores para garantir a precisão. Um projeto adequado ajuda a evitar roscas descascadas em furos roscados e garante uma usinagem de parafusos confiável em seu processo de usinagem CNC.
Em termos simples, um furo roscado é uma forma de furo roscado, mas nem todo furo roscado é roscado. Com os serviços de usinagem CNC personalizados da Boda, é fácil especificar o número de roscas em uma peça. Isso garante estimativas de custo precisas e uma comunicação clara dos requisitos à oficina mecânica.
Rosqueamento e rosqueamento: qual a diferença?
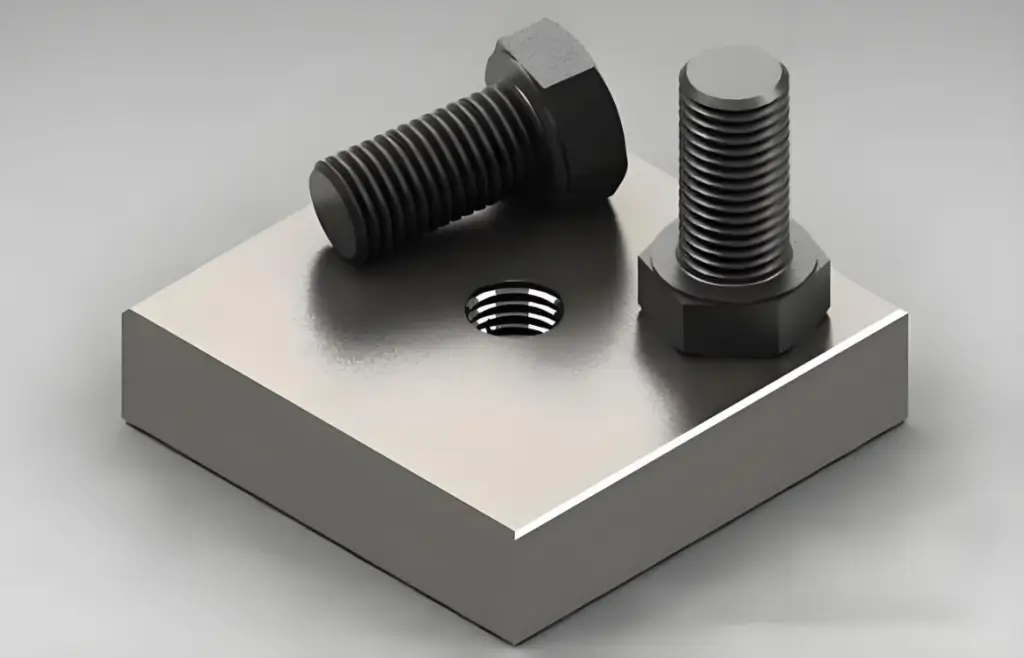
Furo roscado vs. furo roscado
A principal diferença entre um furo roscado e um furo roscado está na ferramenta e no processo. Os furos roscados são criados por meio do rosqueamento com uma ferramenta de rosca, enquanto os furos roscados também podem ser produzidos usando uma ferramenta de matriz para roscas externas. Nos processos modernos de usinagem CNC, tanto o rosqueamento quanto o rosqueamento são utilizados, dependendo dos requisitos da peça.
A Boda trabalha com diversos tipos de roscas e processos de rosqueamento. Criamos peças exclusivas usando roscas padrão UN, métricas ou formatos de rosca personalizados. Tanto o rosqueamento quanto o rosqueamento formam roscas, mas não são a mesma coisa.
Para deixar as diferenças mais claras, aqui está uma tabela de comparação rápida:
| Característica | Furo rosqueado | Furo roscado (via inserto/broca) |
| Processo | Roscas cortadas diretamente no material de base | Roscas formadas com insertos ou após furação |
| Resistência (Strength) | Limitado pela resistência do material de base | Pode ser mais forte com inserções de aço/HeliCoil |
| Aplicações | Peças leves, materiais mais macios | Aeroespacial, automotivo, robótica, cargas pesadas |
| Custo/Tempo | Menor custo, mais rápido | Custo mais alto, adiciona uma etapa de usinagem |
| Capacidade de reparação | Mais difícil de reparar depois de desmontado | Mais fácil de reparar com inserções/retrofit |
A maior confusão é entre furo roscado e furo roscado. Vamos analisar suas semelhanças e diferenças.
Resistência e durabilidade em furos de engenharia
Ao comparar diferentes tipos de buracos na engenharia, furos roscados são furos roscados; a resistência depende do material, do engate da rosca, do método de rosqueamento e do uso de insertos.
Furos roscados são geralmente mais resistentes e duráveis, tornando-os adequados para aplicações de alta tensão. Furos roscados são confiáveis, mas não tão resistentes quanto furos roscados sob cargas pesadas.
Precisão em Rosqueamento vs Rosqueamento
O rosqueamento garante alta precisão para roscas internas, o que é especialmente útil em projetos pequenos ou complexos. Em contraste, o rosqueamento de características externas depende muito da qualidade do equipamento utilizado, tornando a precisão variável.
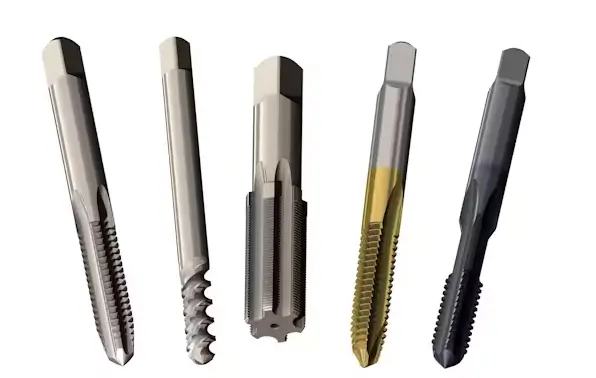
Tipos de machos de máquina para corte de roscas
Padrões de qualidade para furos
Tanto furos roscados quanto roscados exigem um controle de qualidade rigoroso. No entanto, as tolerâncias de rosca seguem as classes padrão (UN/ISO), independentemente do método; furos roscados seguem os mesmos padrões.
Furos roscados geralmente exigem padrões mais rigorosos devido à complexidade do método de rosqueamento usado na produção.
Velocidade de criação do buraco
Em termos de velocidade, o rosqueamento é mais rápido para a criação de roscas internas. O rosqueamento com matrizes ou fresamento de roscas leva mais tempo, mas oferece mais flexibilidade para diferentes perfis. Com a furação CNC automatizada, o rosqueamento pode se tornar muito mais rápido, especialmente em produções de alto volume.
Eficiência no processo de usinagem CNC
Para operações de grande porte, as máquinas de rosqueamento são mais eficientes. Uma única ferramenta de rosqueamento pode produzir roscas internas para furos de diferentes tamanhos, economizando tempo de preparação. O uso de um macho de conformação pode aumentar ainda mais a eficiência em materiais mais macios, onde é necessário um corte suave.
Furos roscados vs. furos roscados: comparação de custos
O rosqueamento geralmente tem um baixo custo de ferramental, mas requer um macho por tamanho e passo. A capacidade de uma única ferramenta lidar com vários tamanhos se aplica a ferramentas de ponta única ou fresamento de roscas, não a furos roscados como categoria.
Furos rosqueados Geralmente, os custos de ferramental são menores, pois uma ferramenta pode lidar com vários tamanhos. Por outro lado, o rosqueamento exige uma ferramenta diferente para cada tamanho e passo, o que aumenta o custo de produção.
Adequação do Material
Machos moldados funcionam melhor em metais dúcteis (mais macios), enquanto machos cortados são versáteis. Ligas duras geralmente favorecem o fresamento de roscas para melhor controle de cavacos e menor risco de quebra.
Tocar É mais eficaz para materiais mais duros, como aço, onde parafusos precisam de roscas internas seguras. A rosqueamento é mais comum em materiais mais macios ou dúcteis, onde flexibilidade e velocidade são essenciais.
Aplicações na Indústria
Furos roscados são amplamente utilizados em aplicações de fixadores menores ou removíveis. Furos roscados, por outro lado, são essenciais em conexões complexas ou permanentes encontradas em construção, robótica, aeroespacial e outros sistemas mecânicos críticos.
Quais são as semelhanças entre furos roscados e roscados?
Roscas internas para fixação
Tanto um furo roscado quanto um furo roscado incluem roscas internas que prendem um fixador. Essas roscas permitem que um parafuso, porca ou parafuso se fixe firmemente dentro do material.
Furos passantes e furos cegos
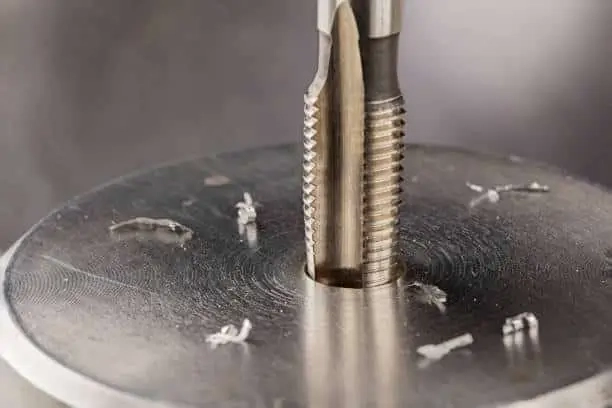
Rosqueamento em metal
Ambos os métodos podem criar furos passantes ou buracos cegos. Um furo cego roscado para parcialmente através do material, enquanto um furo passante passa completamente.
Faixa de tamanhos de rosca
Furos roscados e roscados estão disponíveis em diversos tamanhos de rosca para atender a diferentes aplicações de engenharia. Essa flexibilidade é essencial no processo de usinagem CNC para peças personalizadas.
Uso em metais e máquinas
Ao trabalhar com componentes metálicos e parafusos de máquina que não conseguem cortar suas próprias roscas, é necessário fazer furos roscados ou furar furos roscados. O metal oferece maior resistência do que a madeira, portanto, os fixadores precisam contar com ranhuras roscadas para fixação.
Aderência segura e força
Tanto os furos roscados quanto os roscados aumentam a resistência da fixação, proporcionando maior aderência. Isso garante que parafusos, porcas e porcas permaneçam seguros, mesmo sob pressão.
Experimente o Boda agora!
Quais são as limitações do rosqueamento em comparação ao rosqueamento?
- Tipo de linha: Somente para roscas internas; roscas externas exigem matrizes ou outras ferramentas de rosqueamento.
- Variedade de fios:Cada torneira é fixada em um tamanho e passo específicos; não há flexibilidade para formas personalizadas. Fresamento de rosca é melhor para perfis especiais.
- Quebra de ferramenta: As torneiras quebram facilmente; a remoção é difícil e pode causar desgaste da peça.
- Profundidade do furo cego: Machos cônicos não conseguem atingir a profundidade total de um furo cego; o fresamento de roscas funciona melhor.
- Desafios materiais: Aços duros desgastam machos rapidamente, enquanto metais dúcteis podem causar aderência ou formação de goma.
Rosqueamento e Rosqueamento: Processos Comparados
Processo de usinagem CNC para furos roscados vs. furos roscados
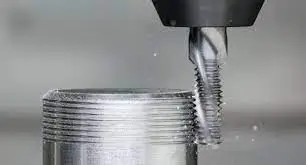
Ferramenta de usinagem de rosca CNC
O processo de usinagem CNC é um dos métodos mais precisos e confiáveis para criar furos roscados e roscados em metais, plásticos e compostos.
Em furos roscados, o método começa com a perfuração CNC no diâmetro correto, seguida pelo rosqueamento do furo com uma ferramenta de rosqueamento. Isso produz roscas internas precisas, garantindo um encaixe seguro para parafusos e porcas.
Para furos roscados, os métodos CNC incluem rosqueamento e abertura de roscas ou operações avançadas como fresamento e furação de roscas. Em muitos casos, o fresamento de roscas é comparado ao rosqueamento, com o fresamento de roscas oferecendo maior precisão, flexibilidade nos perfis de rosca e melhores resultados em furos maiores ou mais complexos.
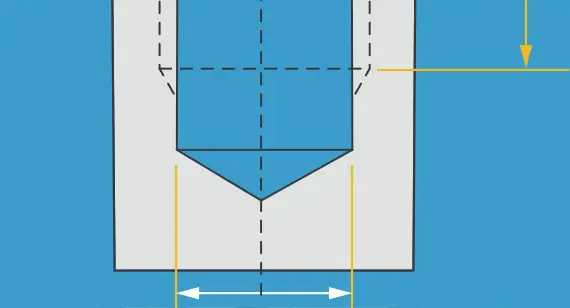
Projeto de furos roscados em usinagem CNC
A usinagem CNC personalizada moderna oferece flexibilidade para a criação de furos cegos e projetos de furo passante. Com alta velocidade usinagem de parafusos, furação de roscas e fresamento de roscas, os fabricantes podem obter roscas precisas e repetíveis, mantendo a resistência e a durabilidade.
Moldagem por injeção para furos roscados
Ao contrário da usinagem CNC, a moldagem por injeção é usada para a produção em larga escala de peças plásticas e compostas com furos roscados. Esse processo é comum em tipos de furos na engenharia que exigem insertos roscados.
- Inserir Moldagem: Um inserto metálico roscado pré-formado é inserido na cavidade do molde antes da injeção. Isso elimina processos adicionais, como abertura de furos ou furação de roscas, garantindo roscas resistentes e confiáveis.
- Moldagem Direta: As roscas são formadas diretamente na peça moldada. Embora menos precisas do que fresamento de rosca vs rosqueamento, essa abordagem é econômica para produção de alto volume, onde são necessárias peças leves, porém duráveis.
Embora não seja tão preciso quanto o processo de usinagem CNC, a moldagem por injeção oferece vantagens de custo na produção de furos roscados em comparação aos furos roscados para grandes tiragens.
Furos cegos vs. furos passantes: por que o design é importante
Escolher entre furos cegos e furos passantes vai além da geometria. A escolha impacta o custo, a capacidade de fabricação e o desempenho.
Buracos cegos
Um furo cego atravessa apenas parte do material, ao contrário de um furo passante. Furos cegos são ideais quando se precisa de fixadores ocultos, máxima resistência do material ou superfícies seladas. Esses furos normalmente adicionam de 15% a 30% ao custo de usinagem devido a ferramentas especializadas, velocidades de avanço mais lentas e tempo de ciclo adicional para controle de profundidade. Furação CNCfuros cegos exigem ciclos de perfuração de pica-pau e controle preciso de profundidade para evitar problemas como ruptura, desgaste de rosca ou quebra de ferramenta.
Para usinagem de parafusos, espessuras mínimas de parede são importantes. Parafusos M3 precisam de paredes de 5 mm, parafusos M4 de 6 mm e parafusos M5 de 8 mm. Cantos ou paredes finas aumentam o risco de rachaduras durante o rosqueamento. A profundidade máxima prática geralmente é de 3 a 4 vezes o diâmetro do furo em alumínio ou de 2 a 3 vezes em metais mais duros, como aço inoxidável. Furos cegos podem reter cavacos e detritos, exigindo limpeza adicional para eletrônicos, dispositivos médicos ou montagens de precisão.
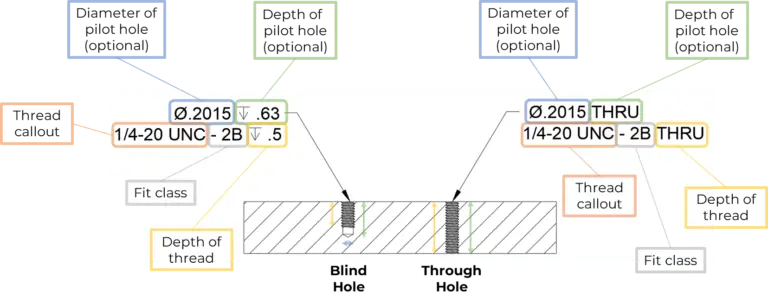
Furos cegos vs. furos roscados passantes
Através de buracos
Furos passantes atravessam completamente o material de um lado a outro. São frequentemente escolhidos por seu menor custo, acesso mais fácil à montagem e inspeção mais simples. A furação CNC para furos passantes é mais rápida, pois ciclos contínuos de perfuração podem ser utilizados com programação mais simples. Esses furos eliminam problemas com detritos presos e simplificam a inspeção, já que todo o furo é visível. Furos passantes são ideais quando o material é fino (menos de 3 mm), quando a desmontagem frequente é necessária ou quando a folga da ferramenta é limitada. São também mais práticos para produção em larga escala, onde a velocidade de montagem e o controle de custos são prioridades.
Lições de design
- Use furos cegos quando forem necessários fixadores ocultos, superfícies seladas ou retenção máxima de material.
- Use furos passantes quando o custo, a facilidade de montagem ou o acesso de ambos os lados forem prioridades.
- Use tamanhos padrão para evitar custos adicionais: 2–12 mm para furos, M2–M12 para roscas.
- A usinagem CNC personalizada pode ser necessária para roscas não padronizadas ou furos cegos especializados.
Diretrizes de engate e resistência da rosca (com folha de dicas)
O engate da rosca é o número de roscas que conectam um parafuso a um furo roscado. Um projeto adequado garante que o parafuso se rompa antes que as roscas se desprendam durante a montagem. Para componentes com furos roscados, ajuste o comprimento de engate para atender a esse requisito. As diretrizes padrão para o cálculo da distância de engate da rosca estão resumidas na Tabela 1.
A profundidade da rosca é uma decisão fundamental no projeto CNC. Uma profundidade muito rasa causa desgaste da rosca; uma profundidade muito grande desperdiça tempo de usinagem.
Regras baseadas em engenharia
Tabela 1Regra geral para cálculo da distância de engate da rosca:
| Material | Distância mínima de engate da rosca |
| Alumínio (ligas macias como 6061, 7075) | 2.0 a 2.5 x diâmetro do parafuso |
| Aço (aços macios e ligados) | 1.0 a 1.5 x diâmetro do parafuso |
| Plásticos (ABS, Nylon, Delrin) | 2–3 × diâmetro do parafuso |
| Além de 3 × diâmetro | sem força extra (o parafuso falhará primeiro) |
Insights do construtor do mundo real (Fórum Chief Delphi)
Em uma discussão sobre engenharia robótica no fórum Chief Delphi, os construtores enfatizaram regras práticas que correspondem a estes padrões de engenharia:
- “A profundidade mínima da rosca 1D é com a qual eu me sentiria confortável.”
- “Para parafusos #10 em alumínio, o engate de ¼″ é um mínimo seguro.”
- “Em alumínio, eu não usaria menos que 1× de diâmetro; em aço, você pode usar menos.”
- “Se o material for muito fino (menos de 1–2× de diâmetro), troque para uma porca ou inserto em vez de rosquear.”
Isso mostra como a experiência no chão de fábrica e os padrões de design estão alinhados.
Folha de dicas de noivado
| Tamanho do parafuso | Alumínio (1.5×D) | Aço (1×D) | Plásticos (2–3×D) | Fórum Insight |
| M3 / #4 | 4.5 mm | 3 mm | 6 – 9 mm | Use porca se o material for <2×D |
| M4 / #8 | 6 mm | 4 mm | 8 – 12 mm | Parafuso passante + porca em áreas de vibração |
| M5 / #10 | 7.5 mm | 5 mm | 10 – 15 mm | Fórum sugere ¼″ min em alumínio |
| M6 / ¼″ | 9 mm | 6 mm | 12 – 18 mm | Profundidade mínima da rosca 1D |
| M8 / 5/16″ | 12 mm | 8 mm | 16 – 24 mm | Favorecer inserções se as threads falharem |
| M10 / ⅜″ | 15 mm | 10 mm | 20 – 30 mm | Resistente, porca preferencialmente se possível |
Porque Isto é Importante
- Muito raso → roscas descascadas com níveis de torque muito abaixo da resistência do fixador.
- Engajamento correto → o parafuso atinge o torque nominal, a junta permanece segura, a usinagem é eficiente.
- Muito fundo → desperdício de esforço de usinagem e desgaste da ferramenta.
Como a Boda garante a precisão
Na Boda, aplicamos essas diretrizes de engajamento em todos os projetos de perfuração, rosqueamento e rosqueamento CNC. Nossos engenheiros verificam:
- Tipo de material (alumínio vs aço vs plásticos…)
- Taxa de engate da rosca para máxima resistência sem usinagem excessiva
- Uso de inserções roscadas ou parafusos passantes em seções finas ou conjuntos de alta vibração
Isso garante que suas peças não sejam apenas usinadas conforme as especificações; elas sejam otimizadas para desempenho, durabilidade e custo-benefício no mundo real.
Experimente o Boda agora!
Como o rosqueamento, o fresamento de roscas e as pastilhas se comparam em termos de custo e tempo?
Os maquinistas geralmente escolhem entre rosqueamento e fresamento de roscas para fazer roscas em peças metálicas.
Usar o método certo pode economizar tempo e dinheiro. O rosqueamento é uma ferramenta em formato de rosca que corta diretamente o material enquanto gira. Já o fresamento de roscas é uma ferramenta rotativa que se move em uma trajetória helicoidal para criar a rosca.
Não se trata apenas de resistência. Depende também do tempo de ciclo, do custo da ferramenta e do desempenho a longo prazo. Na Boda, consideramos esses fatores em cada projeto para oferecer a melhor combinação de velocidade, custo e durabilidade.
Perfuração: Rápida e Econômica
O método mais rápido para fazer roscas é o rosqueamento. Uma única alimentação cria um conjunto completo. Funciona bem para a fabricação em larga escala de metais mais macios, como aço carbono ou alumínio. Tem o menor custo de ferramental. A desvantagem é que os machos variam em tamanho. Pode quebrar em furos pequenos ou materiais duros.
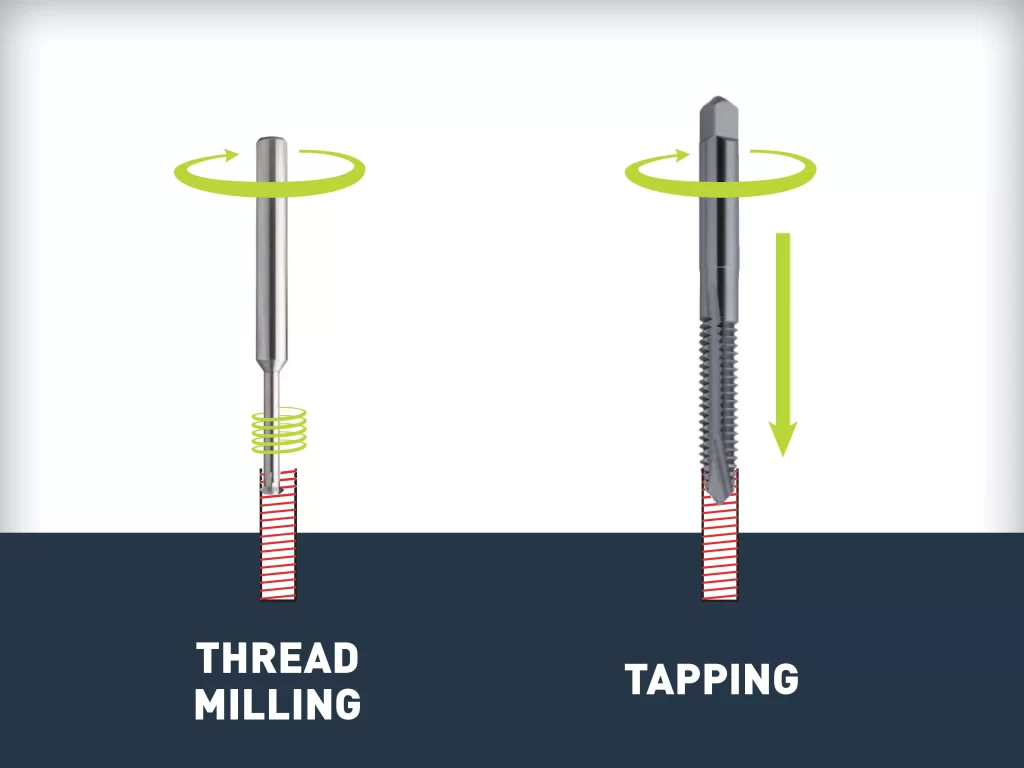
Fresamento de roscas vs. rosqueamento
Abordagem da Boda: Para economizar tempo e dinheiro, utilizamos o rosqueamento para produções em massa, como carcaças de alumínio. Comparado ao fresamento de roscas, ele reduz o tempo de fabricação de roscas em 30 a 40% em média.
Fresamento de roscas: flexível e preciso
Embora o fresamento de roscas seja mais lento do que o rosqueamento, ele proporciona mais precisão e versatilidade. As ferramentas custam mais inicialmente, mas duram mais e podem cortar roscas de vários tamanhos. Funciona bem para peças que precisam de perfis de rosca específicos, furos cegos e metais duros.
Abordagem da Boda: Recomendamos o fresamento de roscas para componentes médicos e aeroespaciais de alto valor, onde precisão e resistência são importantes, mesmo que o fresamento de roscas exija mais tempo de usinagem.
Insertos roscados: duráveis, mas caros
Insertos roscados são os mais caros e demorados, pois exigem perfuração, rosqueamento e posicionamento. Portanto, proporcionam as roscas mais resistentes e funcionam bem com paredes finas, metal macio e plásticos.
Abordagem da Boda:Nós somente empregamos insertos quando necessário, normalmente em conjuntos que enfrentam manutenção frequente, vibração ou ciclos de montagem repetidos. Garante a resistência da rosca e confiabilidade a longo prazo.
Aqui está uma breve comparação de velocidade, custo e durabilidade de pastilhas, rosqueamento e fresamento de roscas.
| Forma | Tempo de Ciclo | Custo de Ferramentas | Qualidade e durabilidade da linha | Melhores Aplicativos | Recomendação Boda |
| Tocar | Mais rápido (corte de mergulho único) | Mais baixo (torneiras baratas) | Bom para uso padrão | Grandes tiragens, metais macios (alumínio, aço carbono) | Ideal para grandes lotes onde velocidade e baixo custo são importantes |
| Fresagem de Rosca | Médio (caminho helicoidal, mais lento que a batida) | Médio-Alto (cortadores especiais) | Excelente precisão e resistência | Ligas duras, furos cegos, roscas personalizadas | Uso para peças aeroespaciais, médicas e de precisão |
| Inserções | Mais lento (perfure, rosqueie e insira) | Mais alto (hardware extra + etapas) | Força superior e resistência ao desgaste | Plásticos, paredes finas, peças com montagem repetida | Ideal para peças com alto desgaste, vibração ou manutenção frequente |
Exemplo do mundo real da Boda
Um de nossos clientes de robótica solicitou inicialmente insertos roscados para todos os parafusos nº 10 em suportes de alumínio. Embora os insertos aumentassem a resistência, eles aumentou os custos por peça em cerca de 25% devido à usinagem e consumíveis adicionais.
Nossos engenheiros avaliaram o projeto e sugeriram a transição para a batida direta com um mínimo Engate de rosca de ¼” (conforme normas padrão e apoiadas pelo fórum).
Resultado:
- Economizou 25% em despesas de produção.
- Tempo de ciclo de usinagem reduzido em 30% por componente.
- Ofereceram a mesma durabilidade que os robôs concorrentes.
Este caso demonstra como a equipe da Boda combina requisitos de engenharia com eficiência de custos. Garante que os clientes recebam tópicos confiáveis sem pagar a mais.
Melhores maneiras de reparar fios descascados ou danificados
Roscas descascadas ou danificadas são um desafio comum na usinagem, especialmente em ligas mais macias, como o alumínio. Em vez de descartar um componente caro, os engenheiros costumam recorrer a insertos de reparo de roscas para restaurar a resistência e prolongar a vida útil da peça. Esta é uma parte importante do processo de usinagem CNC, onde manter tolerâncias rigorosas é tão importante quanto o tempo de ciclo.
As três soluções mais utilizadas são:
HeliCoil (inserções de fio)
A opção mais acessível e amplamente disponível. As HeliCoils recriam o tamanho original do furo roscado com o mínimo de rosca. São uma solução rápida para reparos comuns, mas, como são feitas de arame espiralado, oferecem menos resistência em comparação com insertos sólidos.
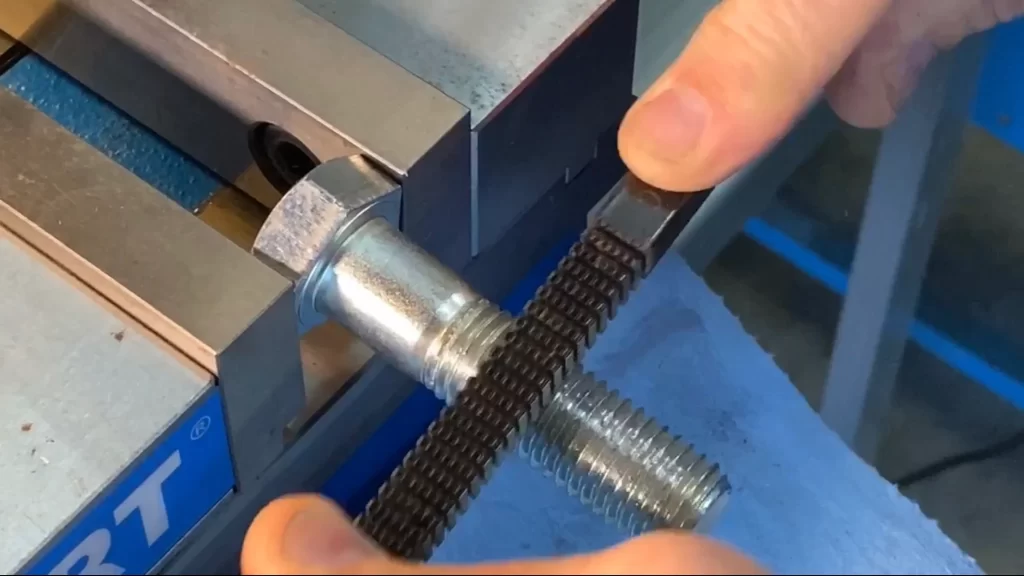
Reparando Roscas Danificadas
TIME-SERT (Inserções Sólidas)
Inserto de corpo sólido com roscas internas e externas sincronizadas, ideal para condições de alta tensão ou furos cegos. Oferecem maior durabilidade e alinhamento de rosca do que insertos de arame, embora sejam mais caros. Os TIME-SERTs são frequentemente escolhidos em indústrias onde furos roscados enfrentam montagens repetidas ou cargas mais elevadas.
Keenserts (inserções com chave)
Insertos de alta resistência projetados com chaves de travamento para máxima resistência à vibração. Embora exijam furação CNC mais agressiva e rosqueamentos e roscas maiores, oferecem resistência incomparável. Seu custo mais elevado os torna ideais para aplicações críticas como aeroespacial ou de defesa.
Escolhendo a solução certa
Para a manutenção diária, os HeliCoils são a escolha certa. Mas para aplicações exigentes, onde as decisões de fresamento de roscas versus rosqueamento já afetam o custo e a precisão, os TIME-SERTs e os Keenserts oferecem confiabilidade superior.
At Boda, integramos esses métodos de reparo em nossos usinagem CNC personalizada serviços, garantindo desempenho de longo prazo, mesmo em condições difíceis.
Como evitar erros na usinagem de parafusos e rosqueamento de furos
- Escolha errada de torneira: Usar o tipo de macho ou revestimento incorreto pode resultar em desgaste e quebra da ferramenta. Selecione o macho apropriado com base na dureza do material e no tipo de rosca necessário para garantir qualidade e durabilidade.
- Tamanho incorreto do furo: O furo deve ter o tamanho correto para a torneira. Um furo muito pequeno pode causar tensão e quebra, enquanto um muito grande criará roscas fracas. Siga as tabelas de furação de precisão para evitar esses problemas.
- Falta de lubrificação adequada: Sem lubrificação suficiente, o rosqueamento pode gerar calor excessivo, danificando a ferramenta. Use o fluido de rosqueamento correto para garantir um corte suave e prolongar a vida útil da ferramenta.
- Desalinhamento da torneira: O desalinhamento durante o rosqueamento resulta em roscas desiguais ou danificadas. Certifique-se sempre de que o macho esteja perpendicular à peça de trabalho e que esta esteja fixada corretamente.
- Aplicação de torque inconsistente: Torque excessivo ou insuficiente pode quebrar o macho ou resultar em roscas incompletas. Garanta uma força controlada e consistente durante o rosqueamento para manter a qualidade da rosca.
- Falha na remoção de chips: O acúmulo de cavacos pode travar o macho e causar quebra. Utilize técnicas adequadas de evacuação de cavacos, como o uso de machos com canal espiral ou resfriamento a ar, para garantir uma usinagem contínua.
Casos de uso da indústria: aeroespacial, automotiva e robótica
- In aeroespaço, inserções sólidas mantêm as roscas fortes em peças de alto estresse.
- In automotivo, HeliCoils rapidamente repararam furos roscados em blocos de alumínio.
- In robótica, a usinagem CNC personalizada fornece peças leves e precisas.
Boda: Oferecemos suporte a todos os três setores com soluções de usinagem rápidas, duráveis e precisas.
Usinagem CNC personalizada para recursos rosqueados
A Boda oferece serviços personalizados de usinagem CNC para engenheiros, desenvolvedores de produtos e designers por meio de sua rede de oficinas mecânicas certificadas. Nossas equipes altamente qualificadas podem produzir qualquer usinagem de parafuso ou rosca, simples ou complexa. Envie seu arquivo CAD para obter orçamento, prazo de entrega e feedback sobre a viabilidade de fabricação dos seus projetos.
Garantimos a qualidade por meio de sistemas de gestão com certificação ISO e oferecemos opções de inspeções, rastreabilidade de hardware e certificações de materiais. Maquinistas qualificados utilizam máquinas de torneamento, fresamento e roteamento CNC para produzir peças usinadas CNC personalizadas de alta precisão a partir de metais e plásticos.
Quer você precise de produção em pequenos lotes, protótipos ou execuções de alto volume, Boda's usinagem de parafusos Os recursos garantem resultados rápidos e confiáveis, mantendo tolerâncias rigorosas para seus recursos rosqueados e componentes CNC personalizados.
Você está preparado para começar seu próximo projeto? Entre em contato com a Boda para serviços personalizados de usinagem CNC para soluções altamente precisas.
Conclusão
Furos roscados são um tipo de furo roscado, feitos com roscas internas. Furos roscados podem ser internos. A escolha de furos cegos ou passantes afeta a resistência, o custo e a montagem. O rosqueamento correto, a seleção de ferramentas, a lubrificação e o torque aumentam a durabilidade. A usinagem CNC e o fresamento de roscas garantem precisão e repetibilidade. Seguir as melhores práticas cria roscas resistentes e confiáveis para aplicações aeroespaciais, automotivas e eletrônicas.
FAQs:
Um furo roscado é um furo roscado?
Sim. Um furo roscado é um tipo de furo roscado criado com roscas internas para fixar parafusos ou porcas.
Rosqueado é a mesma coisa que roscado?
Não exatamente. Furos roscados são especificamente roscas internas, enquanto furos roscados podem ser internos ou externos. Isso é fundamental na comparação entre furos roscados e furos roscados.
Furo passante vs furo roscado
- Através do orifício: atravessa completamente o material, pode ou não ser rosqueado.
- Furo roscado: perfurado e rosqueado internamente usando processos de rosqueamento ou fresamento de furos em vez de rosqueamento. Pode ser cego ou passante.
Como é chamado um furo roscado?
Um furo roscado é comumente chamado de furo roscado. Furos roscados cegos param antes da extremidade do material, enquanto furos roscados passantes se estendem completamente.