
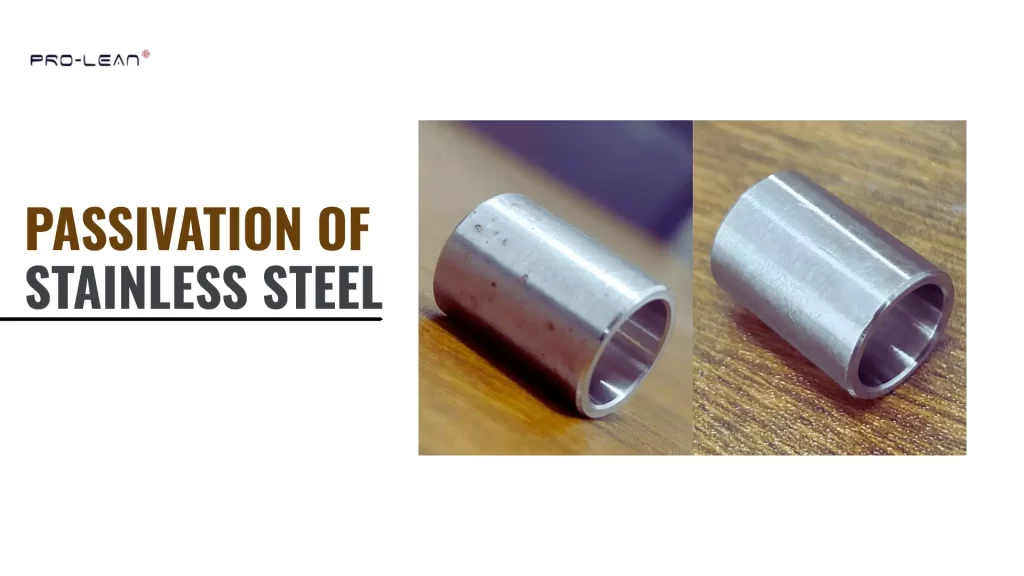
Passivação de aço inoxidável
O tratamento de passivação É uma etapa de acabamento importante para componentes de aço inoxidável. Ela ajuda a restaurar e maximizar a resistência à corrosão das peças após usinagem, retificação ou fabricação. Durante a fabricação, pequenas quantidades de ferro livre ou contaminantes superficiais podem permanecer na superfície do metal. Se não forem removidos, esses resíduos podem causar manchas, ferrugem ou corrosão prematura durante o uso.
O aço inoxidável forma naturalmente uma camada protetora de óxido muito fina. Isso geralmente ocorre quando as peças são expostas ao ar. Essa película é extremamente fina, tipicamente com cerca de 0.0000001 polegada de espessura (aproximadamente 0,0000001 polegada). (100,000 vezes mais fino que um fio de cabelo humano).
A camada de contaminação pode ser perturbada por processos de fabricação ou introduzida como contaminantes, enfraquecendo-a. Os contaminantes são removidos em um processo de passivação, permitindo a formação de uma camada de óxido protetora uniforme em toda a superfície.
Vamos discutir Benefícios da passivação para o aço inoxidável e como isso aumenta a resistência à corrosão. Além disso, os diferentes tipos de passivação, ácido nítrico e ácido cítricoe as vantagens, desvantagens e padrões da indústria.
Normas da Indústria de Passivação
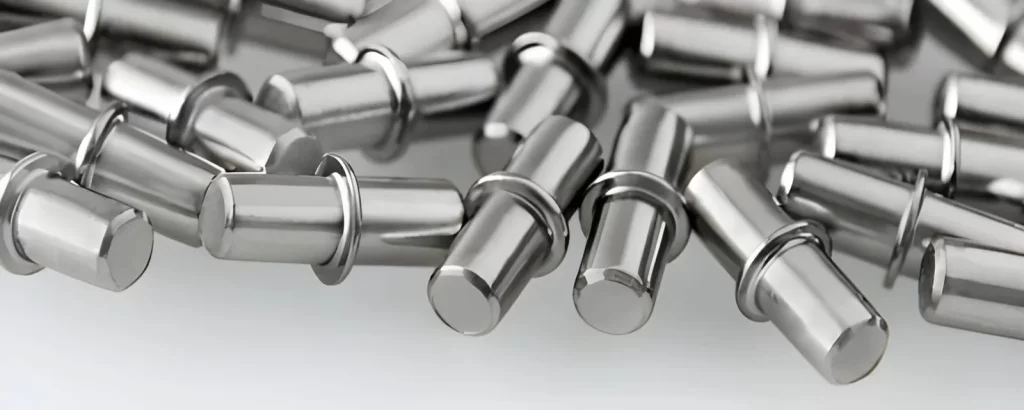
Rebites de aço – passivados
O método mais comum para passivação usinagem de aço inoxidável A conformidade das peças com os padrões reconhecidos da indústria é fundamental. Esses padrões orientam a limpeza, o tratamento químico e a verificação das peças de aço inoxidável durante o processo de fabricação.
Ao cumprir essas normas, é possível garantir que os contaminantes foram removidos eficazmente da superfície do aço inoxidável e que a proteção contra corrosão proporcionada pelo aço inoxidável foi restaurada.
ASTM A380
A norma ASTM A380 fornece procedimentos recomendados para limpeza, desincrustação e tratamento de peças de aço inoxidável antes da passivação. A norma descreve as etapas para limpar, tratar com uma solução contendo ácido nítrico ou cítrico, enxaguar e secar as peças adequadamente.
Além disso, a norma ASTM A380 fornece informações práticas sobre os tipos de soluções de ácido nítrico ou cítrico a serem utilizadas, suas concentrações, as temperaturas de processamento para realizar os tratamentos e os tempos mínimos de tratamento necessários. Muitas fábricas seguem os procedimentos descritos na norma ASTM A380 para garantir que a superfície da peça seja devidamente limpa e preparada antes do início da formação da camada passiva.
ASTM A967
A norma ASTM A967 fornece uma visão geral dos processos de passivação aceitáveis para o tratamento de peças de aço inoxidável. A norma descreve dois métodos aprovados que utilizam soluções de ácido nítrico e/ou ácido cítrico. A norma especifica as concentrações aceitáveis dessas soluções, os tempos de imersão para cada processo e as faixas de temperatura aceitáveis para cada processo.
A norma ASTM A967 também aborda o manuseio seguro dos produtos químicos utilizados no processo de passivação e seu descarte após o uso. Ela é amplamente aceita para a passivação de componentes de aço inoxidável nas indústrias médica, de processamento de alimentos e de manufatura em geral.
AMS 2700
AMS 2700 é principalmente Utilizada na indústria de fabricação aeroespacial. Esta norma estabelece um conjunto de requisitos mais rigorosos para a preparação da superfície de componentes de aço inoxidável antes da passivação; o próprio processo de tratamento de passivação; e a inspeção subsequente do componente passivado.
AMS 2700 também descreve Os métodos de teste a serem utilizados para determinar se o processo de tratamento de passivação produziu com sucesso uma superfície limpa, livre de contaminantes e resistente à corrosão.
Quando passivar o aço inoxidável
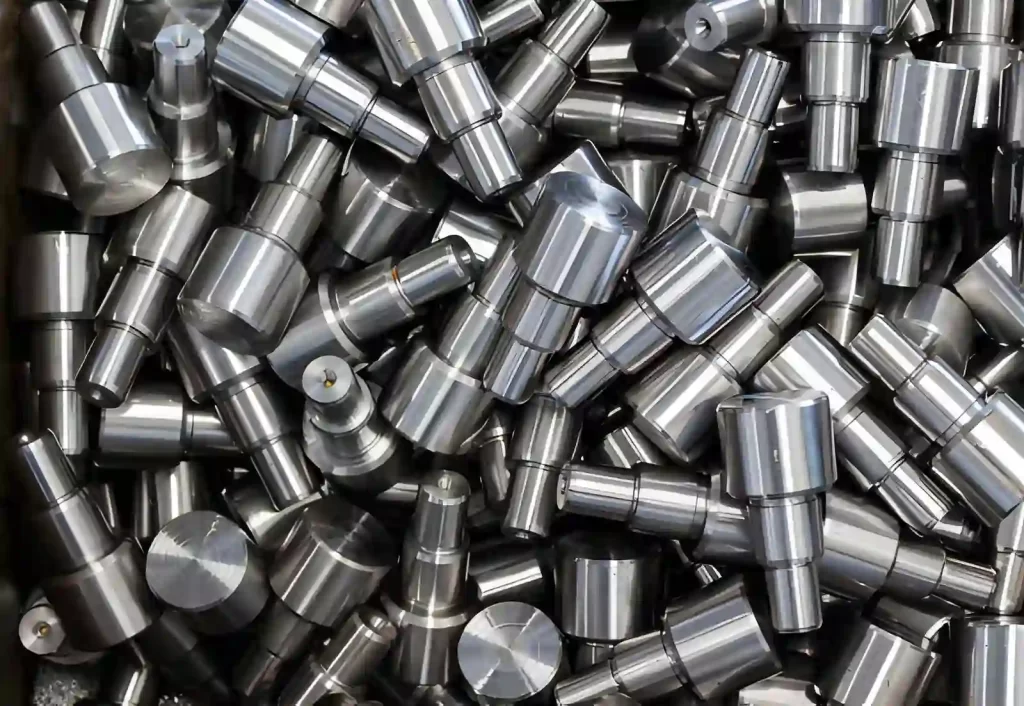
Peças de aço automotivas – acabamento passivado
Não existe um cronograma fixo para a passivação do aço inoxidável. A necessidade de passivação geralmente depende de como o equipamento está sendo operado, do ambiente ao qual será exposto e se a superfície foi alterada durante a fabricação ou manutenção.
Após a fabricação ou primeiro uso
Muito provavelmente, muitas peças de aço inoxidável são passivadas antes de entrarem em serviço. Durante a usinagem, soldagem ou polimento do aço inoxidável, pequenas quantidades de ferro "livre" podem permanecer na superfície da peça. Esses contaminantes são removidos pela passivação, que promove a formação uniforme da camada protetora de óxido.
Após reparos ou modificações
Se equipamentos de aço inoxidável forem soldados, reparados ou sofrerem qualquer outra modificação mecânica, a camada superficial pode ser danificada. Após essas modificações, a passivação é um procedimento comum para restaurar a resistência à corrosão.
Como parte da manutenção de rotina
Algumas organizações incluem a passivação em seu programa de manutenção de rotina. Muitas organizações fazem isso uma vez por ano; no entanto, algumas fazem com mais frequência, dependendo de como o equipamento é operado.
Em ambientes ácidos ou com alto teor de cloreto
Equipamentos operados em ambientes com alto teor de cloreto podem exigir passivação mais frequente. Além disso, a frequência de passivação pode precisar ser aumentada em aplicações de processamento de alimentos, onde produtos como suco de tomate ou molho de tomate são processados, devido à maior taxa de desgaste superficial causada pela água com altos níveis de cloreto e/ou outras substâncias ácidas.
Quando a contaminação por ferro é visível
Se depósitos de ferro/manchas de ferrugem aparecerem na superfície do aço inoxidável, isso indica que a superfície está contaminada com ferro livre. Existem kits de teste de superfície disponíveis para determinar a presença de ferro livre na superfície do aço inoxidável; se forem detectadas altas concentrações, geralmente é necessário realizar a passivação para remover todo o ferro livre e restaurar a camada protetora de óxido.
Como o cromo previne a corrosão
- Camada de óxido de cromo: O cromo presente no aço inoxidável reage com o oxigênio para formar uma camada extremamente fina de óxido de cromo (Cr2O3) que proporciona uma excelente barreira química. A camada formadaA camada d é muito fina, geralmente de 1 a 3 nanômetros para aços inoxidáveis padrão, e protege contra corrosão.A passivação adequada protege contra íons corrosivos e partículas em suspensão, como cloretos.
- Requisitos mínimos do Chromium: O teor mínimo de cromo no aço inoxidável para a formação de uma camada protetora autorreparadora é de 10.5%. Qualquer liga com teor de cromo inferior a essa porcentagem pode ser propensa à corrosão rápida. Quanto maior o teor de cromo, mais estável e rápida será a regeneração da camada de óxido.
- Efeito da fabricação: Processos de fabricação, como usinagem, soldagem e retificação, podem danificar a camada de oxidação e expor o metal base. Quaisquer arranhões criados durante esses processos de fabricação podem levar a áreas onde a corrosão pode ocorrer; portanto, a passivação química do aço inoxidável é sempre realizada após a fabricação.
Experimente o Boda agora!
Como passivar aço inoxidável: métodos úteis
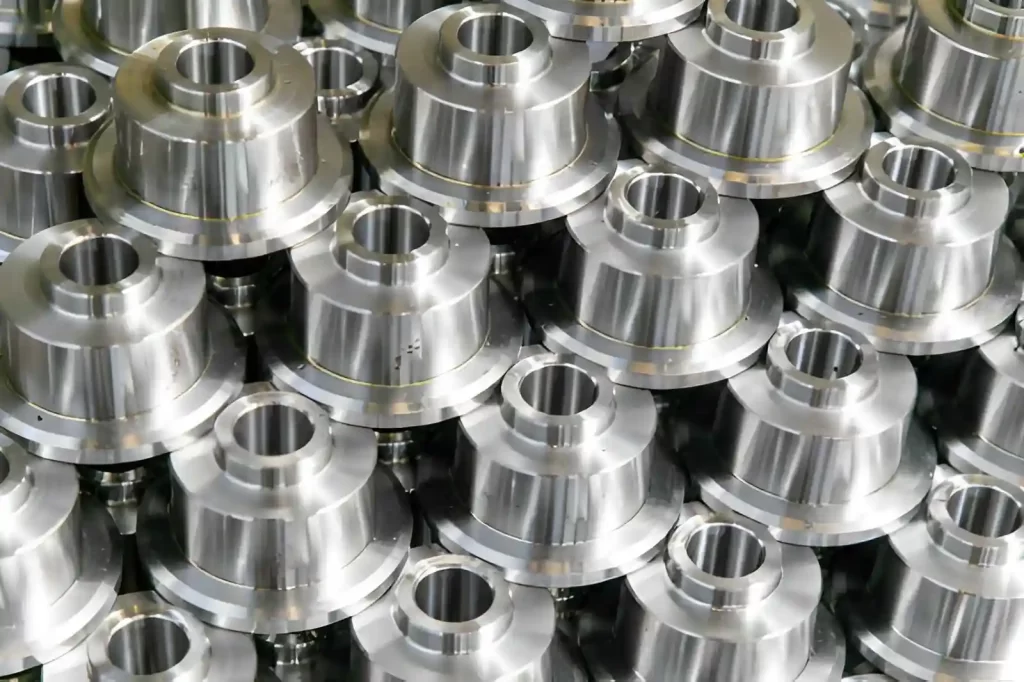
Produtos usinados redondos de aço
A acabamento passivado É um tratamento químico do aço inoxidável que aumenta sua resistência à corrosão, removendo o ferro da superfície e reforçando a camada natural de óxido de cromo. Peças expostas a ambientes agressivos ou à água, produtos químicos ou alimentos devem ser submetidas a esse processo. Aqui estão os métodos ou processos de passivação mais comuns para o aço inoxidável:
Passivação de Ácido Nítrico
A forma mais comum de passivação é o ácido nítrico. O ácido nítrico limpa a superfície da peça, removendo qualquer contaminação por ferro e promovendo a ativação do cromo superficial, aumentando a proteção da peça contra corrosão.
Condições utilizadas para passivar peças com ácido nítrico:
- Duração: 3 a 4 horas
- Temperatura: até um máximo de 80°C (175°F)
- Concentração: 20 a 50% de ácido nítrico
Algumas considerações práticas ao usar ácido nítrico:
- O ácido nítrico normalmente danifica juntas e vedações, sendo necessário substituí-las após o processo.
- Se as superfícies apresentarem sinais de corrosão, podem necessitar de uma solução mais forte; contudo, deve-se ter muita cautela, pois isso pode danificar a peça.
- A combinação de altas temperaturas e longos períodos de tempo resulta em uma passivação eficiente.
CEm comparação com a passivação com ácido cítrico, o ácido nítrico é mais agressivo e eficaz na remoção do ferro superficial, mas o ácido cítrico é mais seguro para os trabalhadores e menos propenso a danificar juntas ou peças sensíveis.
Passivação de Ácido Cítrico
O ácido cítrico oferece uma alternativa mais segura ao ácido nítrico, pois remove apenas o ferro superficial, sem danificar o aço inoxidável. Além disso, o ácido cítrico é biodegradável e, portanto, adequado para aplicações alimentícias, farmacêuticas e ambientalmente sensíveis.
Condições utilizadas para passivar peças com ácido cítrico:
- Duração: Aproximadamente 5 horas
- Temperatura: Temperatura ambiente a moderadamente quente
- Concentração: Aproximadamente 12% em peso
Algumas considerações práticas ao usar ácido cítrico:
- O ácido cítrico utiliza a oxidação natural do ar para ativar completamente a camada de cromo.
- Como o ácido cítrico não utiliza oxidantes fortes, há menos geração de resíduos perigosos durante o processo.
- De modo geral, o ácido cítrico é mais lento que o ácido nítrico, mas é mais seguro e mais ecológico.
Por que o ácido fosfórico não é adequado?
O ácido fosfórico é geralmente utilizado para limpar aço inoxidável e remover ferrugem ou depósitos da superfície. No entanto, o ácido não forma uma camada protetora adicional de óxido para impedir a corrosão subsequente do aço inoxidável. O aço inoxidável continuará suscetível à corrosão até que a camada protetora de óxido seja criada na superfície do metal em um ambiente que favoreça sua formação natural, ou por meio de algum outro método que lhe proporcione proteção.
Falta de ação oxidante
A solução de ácido fosfórico não possui a ação oxidante necessária para passivar a superfície de cromo do metal. A ação oxidante cria uma película de óxido fina, porém muito durável e resistente à corrosão, que protege o material base do componente de aço inoxidável da corrosão. Se a solução de ácido fosfórico for usada para passivar a superfície, ela pode não desenvolver o mesmo nível de resistência à corrosão que uma solução de ácido nítrico ou cítrico.
Conformidade com os padrões da indústria
ASTM A380, ASTM A967 e AMS 2700 são especificações da indústria. que listam os produtos químicos aprovados para uso como agentes passivantes na proteção contra corrosão. Eles também identificam os níveis aceitáveis de passivação necessários para que um componente de aço inoxidável forneça a proteção contra corrosão necessária para a aplicação em que é utilizado. O ácido fosfórico não atende aos requisitos dessas especificações; portanto, seu uso não estaria em conformidade com elas.
Passivação versus Decapagem de Aço Inoxidável
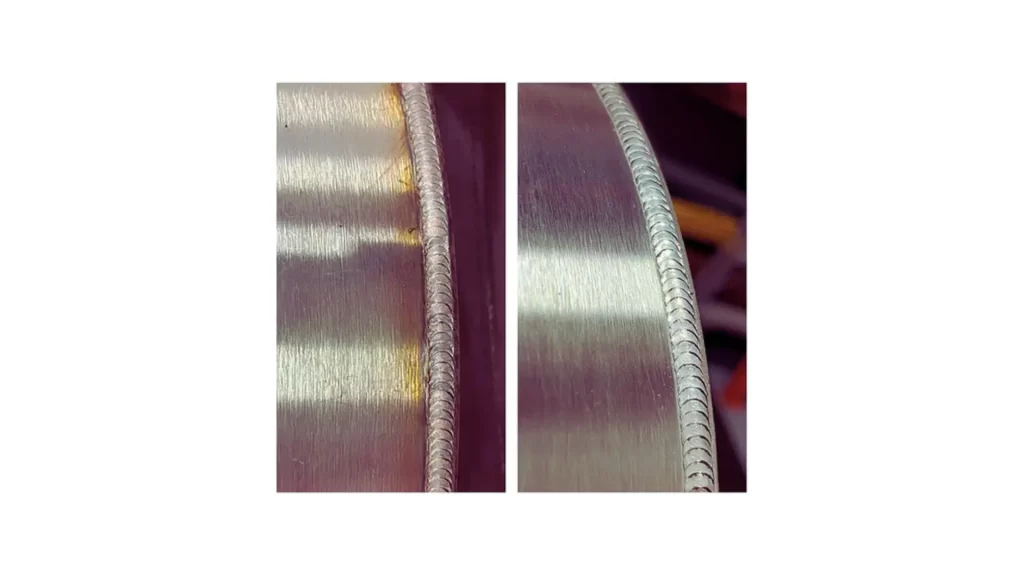
Decapagem de aço inoxidável
Alt: Imagem mostrando peças de aço inoxidável antes e depois da decapagem, destacando a remoção de óxidos e impurezas superficiais para melhorar a resistência à corrosão.
A passivação e a decapagem melhoram a resistência à corrosão, mas atuam de maneiras diferentes. Passivação fortalece a camada natural de óxido de cromo em aço inoxidável. Decapagem remove camadas danificadas ou contaminadas antes que a passivação possa ser aplicada.
| Processo | Propósito | Método/Produtos Químicos Utilizados |
| Passivação | Melhorar a resistência à corrosão | Ácido nítrico ou ácido cítrico |
| Decapagem | Remova as camadas danificadas ou a tonalidade quente. | Ácido nítrico + ácido fluorídrico, eletropolimento ou métodos mecânicos |
Dica prática:
- Se o aço inoxidável for novos ou levemente usinados, apenas a passivação é necessária.
- Se o aço tiver Tonalidade térmica devido a pontos de soldagem ou corrosãoPrimeiro deve ser feita a decapagem, depois a passivação.
Takeaways principais!
A passivação do aço inoxidável aumenta sua resistência formando uma camada estável de óxido de cromo que protege contra a corrosão. O processo é obrigatório para componentes expostos à água, produtos químicos ou altas temperaturas, pois podem se degradar rapidamente sem ele. A escolha do método correto, seja com ácido nítrico para uma ativação mais rápida e forte (ou ácido cítrico para uma opção mais segura), ou para aplicações em contato com alimentos, garante o desempenho confiável das peças. Inspeções regulares e a conformidade com normas como ASTM A380, ASTM A967 e AMS 2700 ajudam a manter a qualidade da superfície consistente e a prevenir falhas prematuras.
Boda MFG fornece serviço de passivação e vários outros opções de acabamento de superfície Para componentes de aço inoxidável. Nossa equipe garante que sua peça permaneça resistente à corrosão e mantenha excelente integridade superficial. De máquinas industriais a equipamentos médicos e alimentícios, entregamos peças que duram mais e têm melhor desempenho.
Entre em contato conosco hoje mesmo para uma avaliação detalhada do seu projeto e um orçamento instantâneo.!