
Peças idênticas anodizadas em azul
A anodização cria uma camada de óxido em peças metálicas. Peças usinadas como placas, alojamentos e suportes O alumínio exposto frequentemente sofre manuseio, umidade e desgaste leve. Ele risca facilmente e começa a oxidar. A anodização controla a superfície e a estabiliza. Mas O que é anodização?
É um processo que ocorre em um banho ácido com corrente elétrica. A peça serve como ânodo e a camada de óxido se forma sobre o metal base. Não se trata de um revestimento separado, portanto não lasca nem descasca durante o uso.
As lojas controlam a espessura com base na função. Para peças em geral, uma espessura de 10 a 25 mícrons é adequada. A anodização dura pode atingir de 40 a 60 mícrons em superfícies sujeitas a desgaste, como placas deslizantes ou áreas de contato com dispositivos de fixação.
Após o processo, a superfície permanece ligeiramente porosa. Isso permite a aplicação de corante, caso seja necessário. A selagem fecha os poros e melhora a resistência à corrosão.
Neste artigo, você aprenderá o que é anodização? Como alumínio anodização Este guia funciona passo a passo. Explica os tipos de anodização, onde cada um se encaixa e como as oficinas controlam o processo. Também aborda problemas comuns, limitações e como selecionar a opção certa para suas peças.
O que é anodização? (Definição e fundamentos)
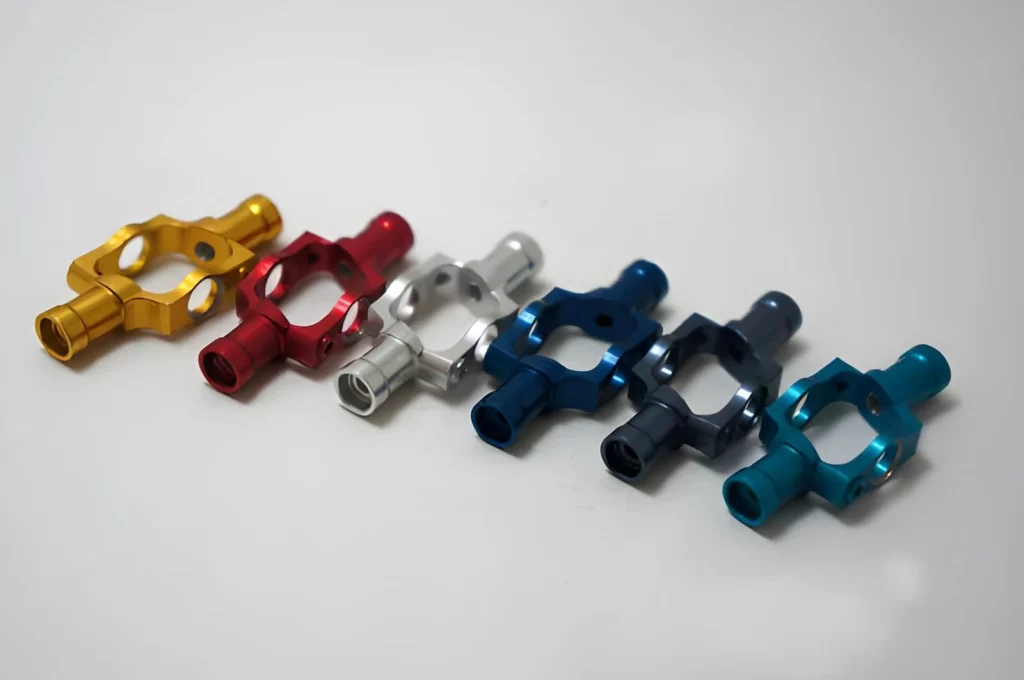
Peças de alumínio anodizado
A anodização é um dos vários processos (acabamentos) aplicados às superfícies de componentes metálicos usinados. Tecnologia BodaaAplicamos a anodização principalmente em peças de alumínio usinadas em nossa máquina CNC.
Se estivermos comparando, alodina vs anodizarA anodização produz um Revestimento de óxido fino e não removível. Em outras palavras, a camada de óxido produzida pelo processo de anodização é formada a partir do próprio alumínio e permanece aderida ao metal durante toda a sua vida útil. No entanto, marcas de usinagem podem permanecer visíveis na superfície após a anodização.
Em nossas instalações, a peça é inicialmente colocada em um tanque contendo produtos químicos e, em seguida, conectada à energia elétrica. Assim que a eletricidade começa a fluir pelo sistema, a superfície do alumínio reage, formando uma camada de óxido. A espessura dessa camada varia de acordo com as configurações estabelecidas antes do início do processo de anodização.
Como o alumínio responde facilmente à anodização, ele é normalmente usado para produzir carcaças, suportes e placas. Embora o titânio e o magnésio também possam ser anodizados, esses materiais são relativamente raros em operações de usinagem do dia a dia.
A espessura das camadas anódicas varia dependendo da aplicação pretendida do componente. Os revestimentos protetores mais comuns variam de 10 a 20 mícrons e oferecem proteção suficiente e um apelo estético aceitável. Componentes que requerem proteção adicional contra desgaste, como em aplicações de deslizamento ou fricção, geralmente são revestidos com camadas anódicas mais espessas (duras) que 40 mícrons.
Uma consideração final ao trabalhar com anodização é que, embora proteja contra a corrosão, ela não resolve problemas de preparação da superfície. Portanto, antes de concluir a preparação da superfície (anodização), problemas de usinagem, incluindo marcas ou arranhões excessivos, ficarão evidentes na superfície.
Experimente o Boda agora!
Como funciona a anodização?
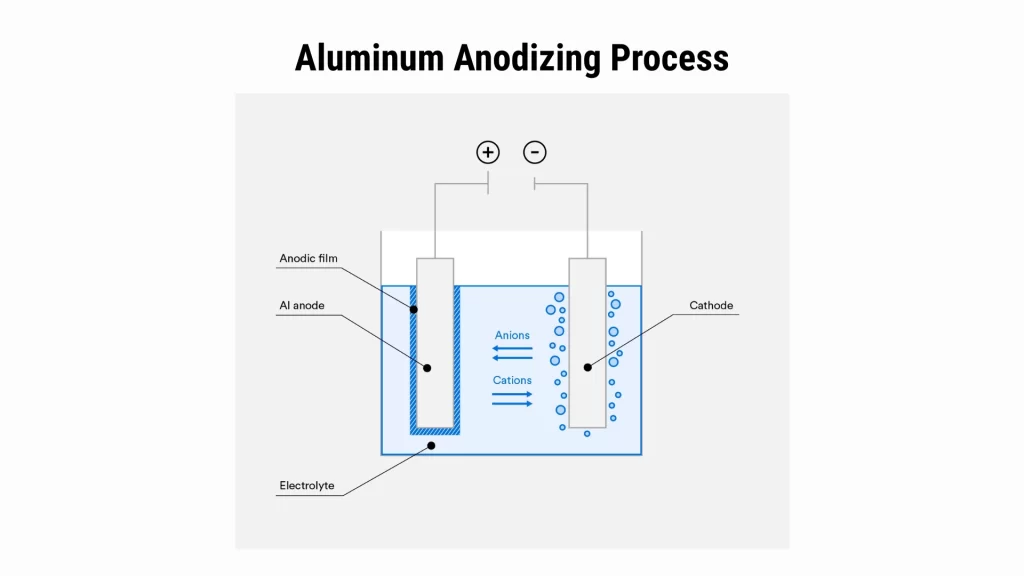
Processo de anodização de alumínio
O revestimento anódico foi desenvolvido principalmente para o alumínio metálico. Eletroquimicamente, ele produz uma camada de óxido controlada através da conversão da camada externa do alumínio.
Para criar essa camada, é necessário controlar três fatores: a quantidade de eletricidade que passa (amperagem), o tipo de solução química (eletrólito) em que se está trabalhando e o tempo que o objeto permanece submerso.
Limpeza e preparação de superfícies
O processo começa com a limpeza. Antes da anodização, as peças são limpas. Todos os óleos, fluidos de corte e resíduos de máquinas precisam ser removidos; quaisquer outros contaminantes podem causar uma aplicação de revestimento não uniforme.
Após a limpeza, as peças podem ser levemente gravadas. A gravação remove uma camada muito fina do material da superfície, garantindo que todas as peças sejam revestidas uniformemente.
Neste ponto, o acabamento superficial da peça é importante porque a anodização não preenche as marcas de usinagem. Em vez disso, o revestimento anodizado seguirá a textura da peça.
Instalação de acessórios e configuração elétrica
As peças limpas são montadas em suportes condutores. Esses suportes fornecem um caminho contínuo de material eletricamente condutor para cada peça durante o processamento.
Cada suporte possui uma régua de terminais na parte traseira que faz contato com o terminal positivo. Cada componente fará contato direto com esse terminal. Uma ou mais placas catódicas ficarão suspensas dentro do tanque e farão contato com o terminal negativo. Um bom contato elétrico é essencial. Sem um bom contato elétrico, o componente receberá um revestimento irregular ou sofrerá queimaduras onde o contato for deficiente.
Condições do banho eletrolítico
O tanque é preenchido com uma solução ácida. A solução mais comum usada para revestimentos anódicos padrão é o ácido sulfúrico. A temperatura do tanque pode ser controlada. Normalmente, ela é mantida entre 18 e 22 °C (68 e 72 °F).
Condições consistentes no tanque são necessárias para permitir a formação de uma camada uniforme. A agitação do tanque ajuda a distribuir os íons uniformemente por todo o tanque, evitando variações na espessura do revestimento.
Aplicação atual e formação de óxidos
Quando uma tensão é aplicada aos terminais, a corrente começa a fluir pelo circuito. Os íons de oxigênio do eletrólito começam a formar óxido de alumínio diretamente na superfície do alumínio. À medida que o óxido se forma, ele se expande a partir do metal base. Parte do metal base é convertida em óxido. Portanto, ao fabricar peças com tolerâncias rigorosas, deve-se sempre levar em consideração as alterações dimensionais decorrentes da conversão. Ao mesmo tempo, a dissolução controlada do óxido resulta na formação de microporos em toda a camada.
Controle de crescimento e espessura do revestimento
A espessura dos revestimentos anódicos depende de diversas variáveis:
- Densidade atual
- Tempo no tanque
- Temperatura do tanque
Faixas típicas:
- Revestimentos decorativos: 10-15 µm
- Revestimentos industriais gerais: 20-25 µm
- Revestimentos resistentes ao desgaste (anodização dura): 40-60 µm
Aumentar a densidade de corrente e prolongar o tempo de processamento produzirá revestimentos mais espessos, mas requer um controle mais rigoroso para evitar a queima das bordas.
Pós-anodização
Após a anodização, a superfície de cada peça permanecerá porosa. Caso se deseje uma cor específica, um corante pode ser introduzido nesses poros. Caso contrário, o produto final terá uma cor cinza natural ou um acabamento em alumínio fosco.
Processo de Vedação
A selagem fecha os poros dentro da camada de óxido. Ela pode ser feita mergulhando a peça em água fervente ou quimicamente, utilizando diversos produtos disponíveis no mercado. Uma vez selada, a resistência à corrosão aumenta e a estabilidade da superfície por longos períodos é garantida.
Quais produtos químicos são usados no processo de anodização?
A maioria dos processos de anodização utiliza um banho eletrolítico ácido. Embora a química da oxidação anódica possa variar dependendo do tipo específico de anodização, muitas operações industriais utilizam uma combinação de eletrólitos padrão e aditivos para controlar tanto a espessura do revestimento formado quanto suas características superficiais.
Solução eletrolítica primária (banho ácido)
O ácido sulfúrico é geralmente a primeira escolha entre todos os tipos de oxidação anódica (Tipo I, Tipo II e Tipo III). Ele se mostrou a melhor opção para controlar a formação uniforme de óxido no alumínio. Consequentemente, é de longe o ácido mais comumente empregado na produção de oxidação anódica por CNC.
O ácido crômico tem sido utilizado em um número limitado de situações envolvendo revestimentos muito finos (tipicamente em aplicações aeroespaciais, onde se deseja uma alteração dimensional mínima).
Aditivos de banho para controle de processos
Dependendo de como cada operação controla seu banho de anodização, vários aditivos podem ser introduzidos na solução para auxiliar no controle do processo. Estes incluem:
- Ácidos orgânicos para proporcionar maior estabilidade à superfície.
- Sais de alumínio para regular as taxas de dissolução;
- Agentes tamponantes para estabilizar o pH do banho.
Muitas vezes, todos esses aditivos podem passar despercebidos pelo operador. No entanto, eles representam componentes essenciais para a manutenção do banho.
Soluções de enxágue e neutralização
Após a anodização, as peças serão limpas com água quente deionizada ou enxágues levemente alcalinos para neutralizar qualquer acidez superficial remanescente antes da selagem.
Adhesivos
Na última etapa do processamento, a selagem ocorre por meio de um dos dois métodos a seguir:
- Água quente deionizada (o selante mais utilizado).
- Selantes de acetato de níquel (usados para melhorar a proteção contra corrosão).
Quais são os principais tipos de anodização?
A anodização pode ser realizada por meio de diversos processos, dependendo do tipo de ácido utilizado, da espessura das camadas aplicadas e dos requisitos de serviço. As oficinas que usinam as peças decidem qual processo utilizar. tipo de anodização A escolha do material é baseada no desgaste previsto, na potencial exposição a ambientes corrosivos e na sua capacidade de manter as tolerâncias de ajuste.
Os métodos industriais de anodização são os seguintes:
Tipo I – Anodização com ácido crômico
A anodização com ácido crômico gera uma camada de óxido relativamente fina. O revestimento resultante permanece relativamente fino, com espessuras típicas variando de 0.5 a 2.5 mícrons.
O Tipo I é usado principalmente quando se requer uma alteração dimensional mínima. Suportes utilizados em aplicações aeroespaciais e estruturas soldadas são bons exemplos de uso do Tipo I.
Não há um alto nível de acabamento decorativo associado aos revestimentos anodizados com ácido crômico. A anodização com ácido crômico produz um acabamento cinza fosco. Embora esteticamente desagradável, oferece benefícios primordiais como barreira anticorrosiva e uma superfície estável para pintura e adesivos.
Como a anodização com ácido crômico produz uma camada mais fina do que a anodização com ácido sulfúrico, ela pode ser usada em peças com geometrias mais complexas sem causar tensões significativas nas seções transversais mais finas da peça.
Tipo II – Anodização com ácido sulfúrico
A anodização com ácido sulfúrico é o método padrão para a produção de revestimentos anódicos. Praticamente todas as peças de alumínio usinadas por CNC passam por algum tipo de anodização com ácido sulfúrico. A espessura do revestimento varia de aproximadamente 5 a 25 mícrons. Os fatores que afetam a espessura do revestimento são o tempo, a densidade da corrente e a liga.
Após o processo de anodização, o revestimento resultante apresenta poros por toda a sua extensão. A aplicação de corantes nesses poros cria acabamentos coloridos, incluindo alumínio anodizado pretoQuando selado, o revestimento resultante é resistente à corrosão para aplicações de uso geral.
Componentes como carcaças, tampas, painéis e invólucros eletrônicos utilizam anodização do Tipo II porque exigem tanto apelo estético quanto níveis aceitáveis de resistência ao desgaste.
Para fins de produção, a anodização do Tipo II é econômica, facilmente disponível e compatível com praticamente todas as ligas de alumínio comumente usadas em operações de usinagem.
Tipo III – Anodização Dura (Hardcoat)
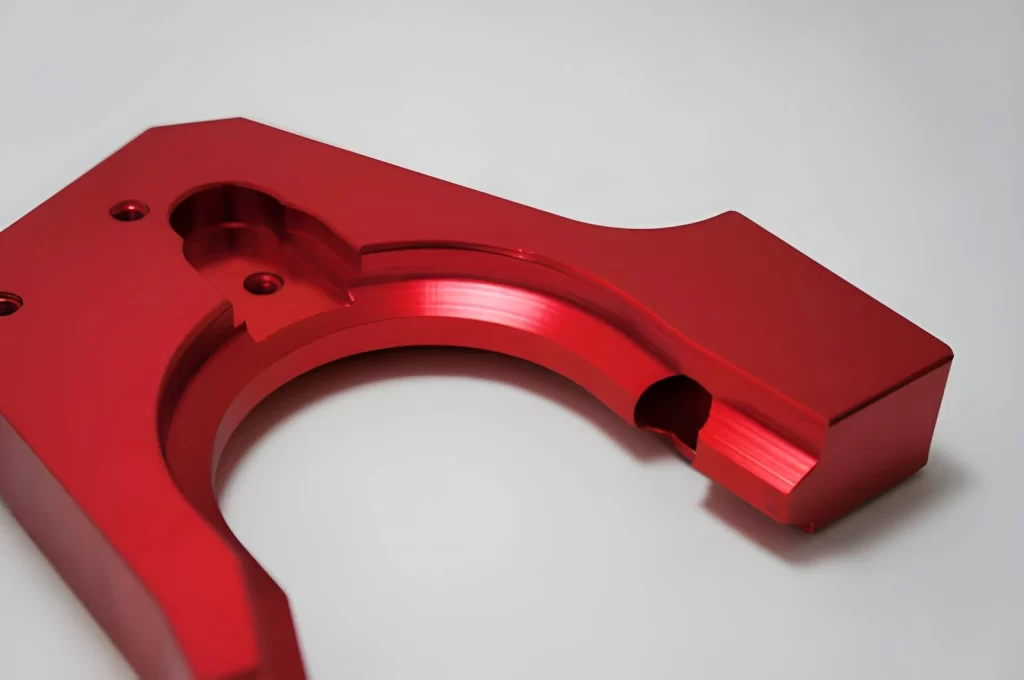
Peça de alumínio anodizado na cor vermelha
A anodização dura utiliza a mesma química de ácido sulfúrico da anodização tipo II, mas é produzida sob controles mais rigorosos. Como resultado, o revestimento é formado a temperaturas mais baixas e densidades de corrente mais altas.
Em condições de processamento mais rigorosas, são produzidos revestimentos mais espessos. As espessuras típicas dos revestimentos variam de 12 a 50 mícrons.
Devido à sua maior densidade, o revestimento torna-se mais duro que o material do substrato. Portanto, é adequado para componentes sujeitos a desgaste por deslizamento e/ou cargas de impacto.
Componentes como hastes de pistão hidráulico, componentes do corpo da válvula, componentes de engrenagem e componentes deslizantes utilizam anodização do Tipo III. Essas peças são submetidas a cargas cíclicas e movimento de deslizamento.
Embora as superfícies com revestimento rígido melhorem as características de desgaste, elas também aumentam as dimensões do componente. Consequentemente, os projetistas devem levar em consideração esse tamanho adicional durante a montagem e o ajuste.
Comparação rápida
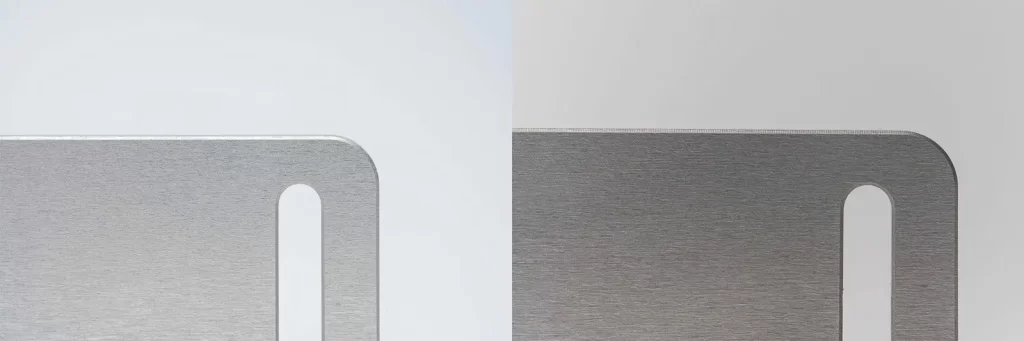
Acabamento anodizado Tipo II vs Tipo III
Tabela 01: Tipos de anodização de alumínio
| Formato | Eletrólito | Espessura (µm) | Característica da superfície | Uso principal | Comportamento |
| tipo I | Ácido crômico | 0.5 - 2.5 | Fino, cinza opaco | Aeroespacial, colagem de peças | Menor impacto no ajuste, usado quando a geometria deve permanecer inalterada após a usinagem. |
| tipo II | Ácido sulfúrico | 5 - 25 | Poroso, pode ser tingido | Peças CNC gerais | Ligeiro aumento nas dimensões, geralmente aceitável em ajustes com folga normal. |
| tipo III | Ácido sulfúrico (controlado) | 12 - 50 | Superfície densa e dura | Peças de desgaste e deslizamento | É necessário prever margem de segurança no projeto devido ao acúmulo mensurável em superfícies funcionais. |
Experimente o Boda agora!
O que verificar antes de anodizar peças usinadas
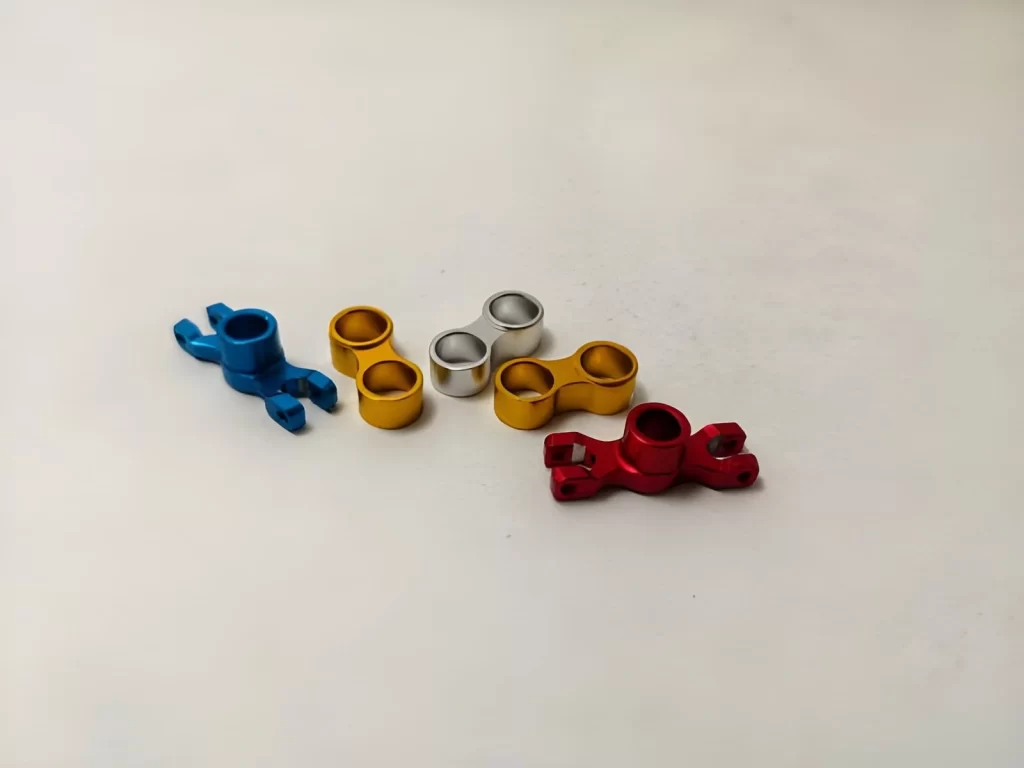
Peças torneadas em CNC – alumínio anodizado
A anodização altera a forma como as superfícies interagem com o ambiente. Para evitar potenciais problemas na fase de acabamento, diversas verificações devem ser realizadas antes do envio da peça para a etapa final.
Na maioria das vezes, quando as peças não se encaixam corretamente, é porque os projetistas e/ou operadores de máquinas negligenciaram a importância de verificar alguns itens importantes durante o projeto/usinagem.
Seleção do material
Para usinagem CNC, o alumínio é o principal material a ser anodizado. O alumínio reage de forma muito consistente durante a anodização, produzindo revestimentos de alta qualidade de maneira uniforme.
Outros metais, como o titânio ou o magnésio, também podem ser anodizados; no entanto, devido às características variáveis da reação, produzem resultados inconsistentes de lote para lote. Para fins práticos, o uso de múltiplos materiais em uma única montagem deve ser evitado caso se planeje a anodização.
Marcas de contato e de posicionamento
Diferentemente das peças que ficam soltas dentro dos tanques, durante o processo de anodização, as peças são montadas em suportes (para conduzir a corrente elétrica). Todos os pontos de montagem/contato permanecerão sem revestimento.
Todos os pontos de fixação/contato sempre deixarão uma pequena marca na superfície acabada. De modo geral, esse tipo de marcação é aplicado em áreas não visíveis, como:
- Bordas de montagem
- Rostos ocultos
- Superfícies não funcionais
Se você não planeja revestir essa área, marcas podem aparecer onde não são desejadas.
Alteração de tamanho devido ao crescimento do revestimento
Quando ocorre a anodização, não se trata apenas de aplicar uma camada na superfície da peça. A camada anódica se forma dentro do material e cria crescimento tanto para dentro quanto para fora.
A "regra" típica seguida por muitas oficinas em relação à anodização é que aproximadamente metade da espessura da camada anódica cresce para dentro do material, enquanto a porção restante cresce para fora.
Por exemplo, se a espessura total da camada anódica for de 20 micrômetros (µm), então cada dimensão (todos os lados) aumenta em aproximadamente 10 micrômetros (µm). Portanto, os efeitos do desenvolvimento da camada anódica podem causar problemas relacionados a:
- O eixo e o furo se encaixam.
- Envolvimento do tópico
- Vedações/áreas de vedação
As folgas precisam ser aumentadas antes da usinagem para acomodar peças que exigem tolerâncias rigorosas.
Acabamento da superfície após a anodização
O processo anódico não remove marcas de usinagem anteriores. Em vez de corrigi-las, ele simplesmente duplica a condição da superfície pré-anódica. Na maioria das vezes, a condição de acabamento desejada é definida antes da anodização das peças. Os acabamentos padrão de CNC variam tipicamente de 1.6 µm Ra a 3.2 µm Ra, dependendo da função pretendida.
Cobertura em áreas profundas ou complexas
Nem todas as áreas receberão cobertura uniforme. Devido ao fluxo limitado de eletrólito através de reentrâncias profundas, furos cegos e cantos estreitos, a cor pode ficar mais clara ou distribuída de forma irregular. Essa é a natureza da anodização e pode ser prevista no planejamento do projeto.
A anodização é um processo químico?
A anodização é um processo de duas etapas: química e elétrica. O ponto fundamental é que se trata de um processo químico autossuficiente, que não depende de revestimentos externos. Em vez disso, altera a química da superfície do metal aplicando calor (na forma de eletricidade) e substâncias químicas em um banho eletrolítico.
A peça anodizada propriamente dita é colocada em uma solução ácida e conectada a uma corrente contínua (CC). Assim que os elétrons fluem pelo circuito, o oxigênio na solução reage quimicamente com a superfície do alumínio anodizado. Quando o alumínio reage com o oxigênio, forma-se óxido de alumínio, que é criado diretamente a partir do metal base.
Portanto, isso é diferente de uma simples pintura ou revestimento. Em vez de simplesmente aplicar uma nova camada sobre o metal existente, a anodização cria uma camada totalmente nova de óxido de alumínio diretamente a partir do metal original por meio de uma reação química e uma reação química assistida eletricamente.
Do ponto de vista da usinagem, a oxidação anódica é um processo duplo chamado eletroquímica, pois tanto a energia elétrica quanto uma reação química ocorrem simultaneamente para formar a camada final.
Leia mais:Revestimento anodizado versus revestimento em pó: qual é o melhor para suas peças?
Diferença entre anodização e galvanoplastia
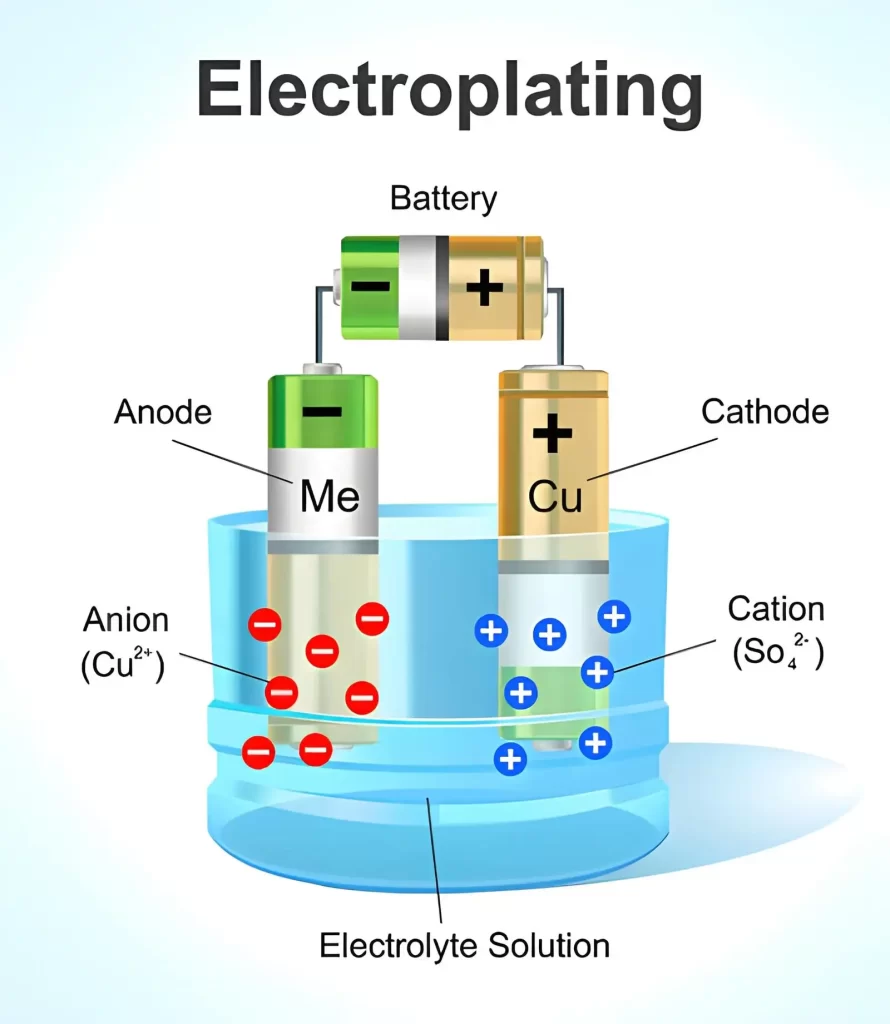
Processo de galvanoplastia – Ilustração
A anodização e a galvanoplastia são semelhantes, pois ambas utilizam corrente elétrica contínua em um banho eletrolítico. No entanto, a reação química na superfície é completamente diferente.
Do ponto de vista da usinagem, a anodização altera a superfície do material base, enquanto a galvanoplastia adiciona uma camada metálica.
O que acontece com o metal base?
A anodização altera o material base de alumínio, formando óxido de alumínio onde o metal original estava presente. O revestimento anódico se forma sobre o material base. A galvanoplastia, por sua vez, não altera o material base. Em vez disso, uma nova camada metálica é depositada sobre ele.
Função elétrica da peça
O processo anódico conecta a peça como ânodo (terminal positivo), permitindo que reações de oxidação ocorram em sua superfície.
No processo catódico, a peça é conectada como cátodo (terminal negativo), fazendo com que os íons metálicos migrem em sua direção e sejam depositados. A inversão de polaridade resultará em uma transformação completa do tipo de revestimento produzido.
Método de formação de revestimento
| Aspecto | Anodização | galvanoplastia |
| Origem da camada | O alumínio básico reage | Depósito externo de íons metálicos |
| Direção de crescimento | Para dentro + para fora | Apenas para fora |
| Tipo de título | Integral com o substrato | Camada depositada na superfície |
A conversão da superfície por anodização produz uma nova camada superficial. Uma nova camada, separada da original, é produzida por eletrodeposição.
Comportamento de mudança dimensional
Quando ocorrem alterações dimensionais durante a anodização, a espessura da superfície aumenta em ambos os lados da peça. Observou-se que aproximadamente 50% do crescimento anódico ocorre no interior da peça. Apenas a superfície externa da peça aumenta de espessura durante o processo de revestimento. Cada mícron adicionado à peça durante o revestimento aumenta a tolerância de ajuste; portanto, peças fabricadas utilizando técnicas CNC com tolerâncias apertadas podem apresentar problemas significativos.
Controle de Espessura do Revestimento
As faixas de espessura típicas para revestimentos anódicos são 5 a 25 μm (Tipo II) e 0 a 50 μm (anodização dura).
As faixas de aplicação para revestimentos eletrodepositados são tipicamente de 1 a 20 μm, dependendo do metal utilizado (ex: níquel, cromo, ouro). A espessura dos revestimentos anódicos é determinada principalmente pelo tempo de operação a uma densidade de corrente específica.
Por outro lado, a espessura dos revestimentos eletrodepositados é geralmente determinada pela duração do processo de revestimento e pela eficiência do mesmo.
Função de superfície em serviço
Películas de óxido duro existem dentro da camada anodizada. Essas películas proporcionam um alto nível de proteção contra desgaste e também alguma proteção contra corrosão.
No entanto, esses filmes são isolantes elétricos. Dependendo do tipo de anodização de metal Após a deposição sobre o substrato, diferentes propriedades estarão presentes na camada eletrodepositada:
- Níquel: resistência ao desgaste e à corrosão
- Cromo: superfície decorativa dura
- Ouro: condutividade e estabilidade à corrosão
Portanto, tanto o processo de deposição quanto o material depositado sobre o substrato contribuem para o bom desempenho de cada camada em serviço.
Comportamento de defeitos em peças usinadas
Todas as marcas de ferramentas presentes nas superfícies antes da anodização permanecerão visíveis mesmo após a anodização. A aparência de defeitos causados por operações de fresagem anteriores pode ser parcialmente melhorada durante o revestimento, uma vez que o processo de revestimento proporciona efeitos de alisamento.
No entanto, se marcas de ferramentas muito profundas estiverem presentes na superfície antes do revestimento, elas ainda serão visíveis após a aplicação da camada mais fina.
Quais são as cores de anodização?
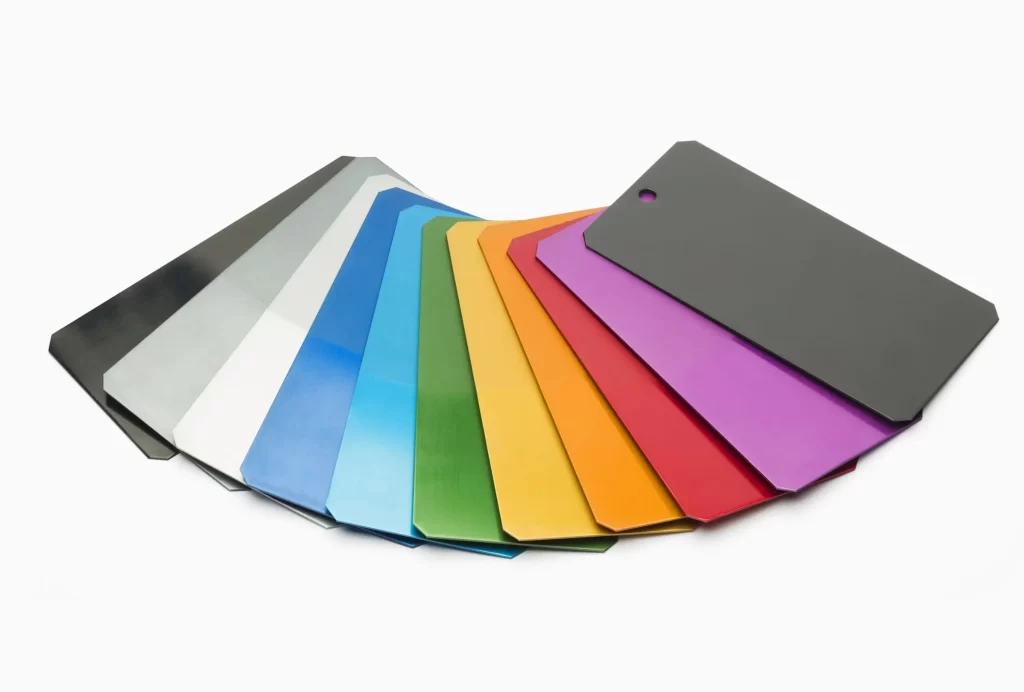
Anodização de alumínio colorida personalizada
O alumínio anodizado pode ser colorido após a formação da camada de óxido. A superfície permanece porosa após a anodização, absorvendo assim o corante antes da selagem.
Na produção, a escolha da cor depende da estabilidade do corante, do custo e da finalidade da peça. Algumas cores são usadas com mais frequência por serem mais fáceis de controlar na produção em lotes.
Opções comuns de cores de anodização
- Preto
- Azul
- Vermelho
- Verde
- Amarelo
- Laranja
- Roxa
Experimente o Boda agora!
Benefícios e limitações da anodização de metais
A anodização é utilizada em máquinas CNC (Controle Numérico Computadorizado) para prolongar a vida útil de superfícies de alumínio usinadas, formando uma fina camada de óxido anódico na superfície.
Ao selecionar processos que agregam valor ao produto e não exigem alterações no projeto principal da peça, a anodização pode ser uma dessas opções. Assim, a anodização pode ser mais adequada para aplicações que requerem um nível mais elevado de proteção contra corrosão e um acabamento uniforme após a usinagem.
Benefícios da anodização
Proteção contra corrosão
Como o revestimento anódico se desenvolve diretamente sobre o alumínio, ele proporciona uma barreira contra o contato direto com umidade e fluido refrigerante. Consequentemente, muitas peças demonstraram suportar armazenamento, manuseio e até mesmo exposição limitada ao ar livre em ambientes de fabricação e oficina.
Resistência ao desgaste superficial
Em comparação com o alumínio bruto, o revestimento anódico é muito mais duro. O desgaste nas superfícies causado por ferramentas, dispositivos de fixação e manuseio será reduzido. As aplicações incluem suportes, tampas e fixadores; esses tipos de componentes mantêm sua aparência ao longo do tempo em ambientes de montagem.
Opções de acabamento com melhor superfície
Com a anodização, a superfície torna-se uniforme; portanto, os corantes aderem a ela de maneira uniforme. O alumínio bruto geralmente apresenta diferentes graus de aceitação de cor; as cores preta e transparente são geralmente os acabamentos mais uniformes disponíveis na produção e variam menos de lote para lote.
Limitações da anodização
Variação de cor na produção
A cor não é consistente entre lotes. A cor de uma liga pode variar dependendo do tratamento superficial específico (acabamento da superfície) e das condições da célula eletroquímica (banho). Algumas cores tendem a apresentar maior variação do que outras. Por exemplo, cores brilhantes como vermelho e amarelo apresentarão maior variação do que cores mais opacas como preto e/ou acabamentos naturais.
Exposição a riscos após o processamento
A camada de anodização é muito fina. Quando a camada superior é arranhada, o alumínio abaixo dela fica exposto. Devido à natureza desses arranhões, eles não podem ser disfarçados com outras camadas de tinta nem reparados localmente; portanto, se houver danos por arranhão, geralmente é necessário retrabalhar a peça ou aceitá-la como está.
Não há solução para erros de usinagem
O processo de anodização segue a superfície original. Portanto, não corrige defeitos criados durante o processo de usinagem. Isso inclui, entre outros: superfícies de usinagem ásperas, marcas de ferramentas ou dimensões defeituosas.
Materiais que podem ser anodizados
A anodização é usada principalmente para alumínio em trabalhos de usinagem CNC e produção em série. Outros metais também podem ser anodizados, mas comportam-se de maneira diferente durante o processo e são utilizados em aplicações mais específicas.
Materiais anodizados comuns
- Alumínio:
- Ligas de alumínio
- Anodização de latão
- Anodização de titânio
- Magnésio
- zinco
- Cobre
- Manganês
- Aço anodizado
Como avaliar a qualidade de peças anodizadas
Na maioria dos casos, o controle de qualidade de componentes (peças) anodizadas é realizado por meio de uma combinação de inspeção visual e medição dimensional. Em um ambiente de fabricação típico, o objetivo das primeiras etapas de garantia da qualidade é verificar se o revestimento anódico foi aplicado uniformemente; se todos os componentes se encaixam corretamente; e se não ocorreram anomalias de processamento durante a anodização.
Aparência da Superfície
A inspeção inicial da superfície deve ser realizada sob iluminação padrão. É desejável uma aparência uniforme em todo o componente.
Quando corantes são adicionados ao banho de anodização, a uniformidade da cor também é desejável. Áreas onde a anodização foi incompleta devido à densidade de corrente excessiva ou ao posicionamento inadequado geralmente apresentarão áreas mais escuras ou mais claras em faces planas e/ou bordas.
Marcas de contato e queimadura
Examine a(s) parte(s) do componente em contato com as estruturas de suporte durante o processamento. Embora essas partes da peça nunca desenvolvam revestimentos anódicos completos, seu tamanho e número devem ser limitados.
Se houver danos por queimadura ou irregularidades na área adjacente a qualquer ponto de contato, isso geralmente indica uma conexão elétrica deficiente ou densidade de corrente localizada excessiva durante a anodização.
Cobertura do revestimento
Verifique a continuidade do revestimento anódico ao longo das bordas da peça, em áreas rebaixadas e dentro de quaisquer cavidades. Interrupções no revestimento indicam fluxo inadequado de eletrólito nessas áreas ou posicionamento incorreto da peça na célula eletroquímica.
Verificação Dimensional
Após a anodização, meça as dimensões críticas para o funcionamento. Como a espessura da película anódica aumenta ligeiramente, todos os encaixes precisos, como eixos, furos, etc., são inspecionados após a anodização para garantir que as folgas adequadas sejam mantidas.
Sensação ao toque e integridade da superfície
Tanto os componentes com revestimento anodizado duro quanto os com revestimento anodizado macio devem apresentar uma superfície relativamente lisa ao toque. Em condições normais de uso, ambos os tipos de revestimento não devem riscar facilmente. Qualquer descamação ou lascamento do revestimento indica contaminação antes da operação de galvanoplastia ou controle inadequado do processo.
A anodização é cara?
De modo geral, a anodização é a operação de acabamento de menor custo disponível para peças de alumínio em sua oficina de usinagem CNC. Normalmente, é mais barata do que muitos outros revestimentos, como os revestimentos eletrolíticos, porque não há adição de grandes quantidades de material durante o processo de anodização e requer operações mínimas de pós-processamento.
O custo total pode variar dependendo do tamanho da peça a ser anodizada, da quantidade total de peças a serem processadas de uma só vez (ou seja, um lote pequeno versus um pedido muito grande), da qualidade do acabamento superficial exigida e do tipo específico de anodização desejado.
A anodização tipo II (ácido sulfúrico) é a menos dispendiosa e a mais utilizada; a anodização dura (tipo III) acarreta custos adicionais devido à necessidade de um melhor controlo da temperatura, correntes mais elevadas e tempos de processamento mais longos.
Contate a Boda Tech para serviços de anodização de alumínio.
Na Boda Tech, nós fornecemos anodização Serviços Para peças de alumínio usinadas por CNC, com acabamentos de superfície controlados e qualidade estável do lote. Antes do acabamento, revisamos a geometria da peça, a condição da superfície e as áreas de mascaramento para garantir a cobertura adequada do revestimento e o encaixe perfeito após a anodização.
Oferecemos suporte tanto para anodização funcional quanto estética, incluindo acabamentos transparentes e coloridos. As opções de cores mais comuns incluem preto, azul, vermelho e outros tons industriais padrão, selecionados com base no uso da peça e nos requisitos de consistência.
- Anodização tipo II para proteção geral e acabamentos coloridos.
- Anodização dura tipo III para peças sujeitas a desgaste e contato deslizante.
- Opções de cores transparentes e tingidas com correspondência controlada entre lotes.
- Análise da superfície e das tolerâncias antes do início da anodização.
- Suporte à produção em lotes com controle de acabamento consistente.
Envie seus desenhos ou peças para a Boda Tech para análise de anodização. Verificamos a viabilidade, as opções de cores e o impacto dimensional antes de iniciar o processo.