
“A usinagem de eletroerosão a fio usa fio eletricamente carregado para moldar perfeitamente peças altamente detalhadas com extrema precisão. Este método é excepcional para materiais de alta resistência e tolerâncias apertadas.”
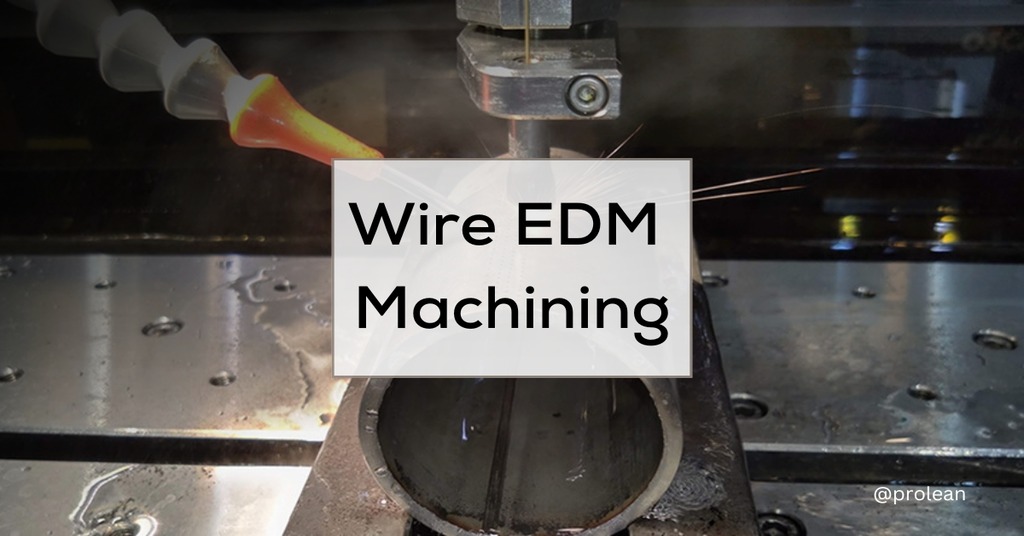
A usinagem por descarga elétrica (EDM) é um processo de microusinagem no qual faíscas elétricas removem material da peça de trabalho. Esse processo é mais conhecido como usinagem por faísca, pois faíscas são produzidas entre dois eletrodos durante o corte e a conformação do metal. Uma das tipos de usinagem EDM É chamada de eletroerosão a fio, na qual um fio metálico fino, geralmente de latão ou cobre, é usado como eletrodo para cortar o metal. Geralmente, o fio é usado em formato helicoidal e o diâmetro pode variar de 0.004 polegadas a 0.10 mm ou 0.30 mm. Ele é alimentado continuamente entre duas bobinas para repor a seção ativa e evitar o desgaste prematuro. Água deionizada é utilizada para conduzir eletricidade e evitar a formação de ferrugem. Como o fio se move ao longo de um caminho predeterminado, proporciona um contorno ou corte altamente preciso da peça de trabalho.
Componentes de uma máquina Wire EDM
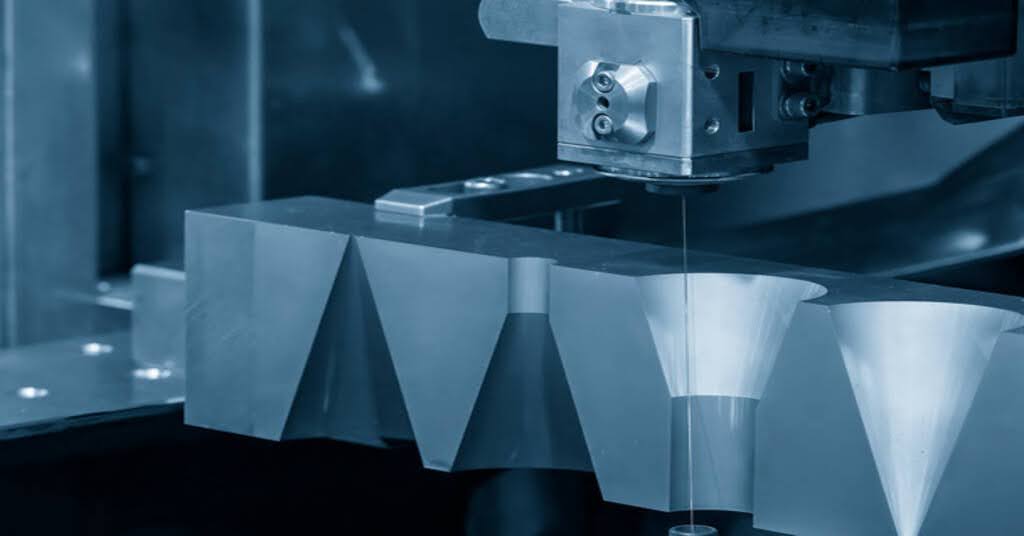
Usinagem EDM com fio
Fio tecnologia edm compreende várias partes que tornam possível que a máquina corte materiais com precisão. Abaixo estão os componentes críticos da máquina:
- Ferramentas CNC
Ferramentas CNC são geralmente usadas para controlar todo o processo de usinagem EDM. Essas ferramentas determinam o fluxo de como o fio será guiado para o corte. O tipo de ferramentas CNC usadas é inversamente proporcional ao tempo de usinagem, e a tolerância a erros se torna um problema significativo.
- Fonte de alimentação do laboratório
A unidade de alimentação geralmente gera pulsos elétricos de 100 V a 300 V tanto para o eletrodo de arame quanto para a peça de trabalho. Ela controla a taxa e a magnitude dos pulsos elétricos para melhorar seu contato.
- Eletrodos de arame
O fio é o eletrodo que produz a descarga elétrica necessária para a usinagem. O diâmetro do fio varia geralmente de 0 a 05 mm, e isso depende do formato e da espessura da peça que está sendo usinada. Os tipos comuns de fios usados incluem:
- Fios de latão: Essas ligas de cobre-zinco são mais preferidas para condutividade elétrica e são chamadas de fios de latão. A velocidade de corte do fio aumenta com o aumento do teor de zinco, mas precisa ser controlada porque o alto teor de zinco diminui a resistência à corrosão.
- Fios revestidos de zinco: Esses fios possuem uma camada externa de zinco ou óxido de zinco, aumentando a velocidade de usinagem.
- Fios recozidos por difusão: Esses fios são fabricados quando a proporção de zinco é maior que 40%. Também se aplica à produção em massa porque melhora as características de usinagem dos fios em diferentes materiais.
- Meio dielétrico
No processo Wire EDM, o fluido dielétrico, normalmente água deionizada, opera no tanque. Ele também evita depósitos no eletrodo de arame e resfria o processo, dando à peça de trabalho um acabamento de superfície suave.
- Eletrodos
Em uma máquina Wire EDM, o fio atua como o cátodo, e a peça de trabalho atua como um ânodo, onde os eletrodos da máquina Wire EDM são o fio e a peça de trabalho. Um servo motor regula o eletrodo do fio para não tocar na peça de trabalho e garante uma boa qualidade de usinagem.
Experimente o Boda agora!
O que é eletroerosão a fio e como funciona?
De acordo com o relatório processo de eletroerosão a fio, o material é cortado com precisão e removido de uma peça de trabalho gerando descargas elétricas entre um eletrodo de fio fino e o material condutor. Vamos dividir o processo em algumas etapas;
Processo de remoção de material:
Wire EDM usa faíscas elétricas na forma de um eletrodo de fio fino e um material condutor para remover material da peça de trabalho. As faíscas desgastam o material, razão pela qual essa técnica é adequada para materiais rígidos e condutores.
Fluido Dielétrico
O processo de eletroerosão a fio usa um fluido não condutor conhecido como dielétrico. Esse fluido ajuda a isolar o fio da peça de trabalho para que ele não entre em contato com ela e também ajuda a remover detritos para garantir um processo de corte suave e contínuo.
Iniciando o Processo
Wire EDM começa fazendo um pequeno furo ou fenda na peça de trabalho a partir da borda. O fio não toca o material; a operação emprega faíscas elétricas para moldar a peça de trabalho.
Movimento e afilamento do fio
O fio EDM pode ser alimentado em qualquer direção durante a operação, possibilitando criar cones ou espessuras diferentes em superfícies diferentes. Essa flexibilidade é essencial para garantir a precisão da fabricação de peças complexas.
Corte e desnatamento
O corte de fio EDM pode ser feito em uma ou duas passagens, dependendo do tipo de passagem. A primeira passagem é a passagem de desbaste, enquanto a segunda é a passagem de acabamento. O fio geralmente coloca o material em uma varredura e remove o excesso de peça. O skimming ajuda a estabelecer as dimensões e contornos finais e a planejar a superfície.
Descargas elétricas e ionização
São empregadas descargas elétricas pulsadas de baixa voltagem entre o eletrodo de fio negativo e a peça de trabalho positiva. Isso leva ao movimento dos elétrons, criando uma corrente elétrica que ioniza a água deionizada, criando um canal de plasma para corte.
Geração de Calor
A corrente elétrica gera temperaturas de cerca de 10,000°C e derrete e vaporiza o material que toca o fio. O fluido dielétrico então lava o material derretido, traçando um corte limpo através do material.
Precisão e Tolerâncias
Devido à sensibilidade do processo, velocidades mais lentas e aumentos de potência podem levar a um erro de até +/-0.0002 polegadas. Os cortes podem ser mais precisos em velocidades mais altas, com tolerâncias de cerca de +/- 0.001 polegada.
Relacionado a: Usinagem por descarga elétrica: um guia essencial para iniciantes
EDM vs. EDM com corte de fio
EDM e corte do fio são processos de usinagem não tradicionais, mas operam de forma diferente e são usados de forma diferente.
A EDM opera com um eletrodo de ferramenta, geralmente de cobre ou grafite, que é usado para cortar o material da peça de trabalho para formar as cavidades tridimensionais. O eletrodo é então aparado para o produto final, e outros processos convencionais de corte e modelagem são realizados. No processo EDM, o eletrodo de faísca também funciona por pulsação, o que ajuda a resfriar e limpar a área de trabalho de detritos. A precisão do EDM é, portanto, principalmente dependente da precisão do eletrodo que deve ser usinado. A força deste método está na produção de formas complexas em moldes e ferramentas de fundição sob pressão e é adequado para materiais pré-endurecidos. Esta capacidade ajuda a minimizar os tratamentos e custos de pós-usinagem e evita a distorção de ferramentas endurecidas.
O EDM com corte de fio emprega um fio fino e alimentado continuamente como eletrodo e é adequado para corte bidimensional. O EDM convencional é ideal para criar uma cavidade 3D, enquanto o EDM Wire-Cut é ideal para criar perfis 2D. É amplamente usado para fazer ferramentas de extrusão e conjuntos de punção/matriz. Este processo é mais útil onde um alto nível de precisão é necessário, como em aplicações aeroespaciais ou militares, e também pode ter um bom desempenho em materiais rígidos com alta precisão.
Tabela: Análise comparativa de corte a fio versus eletroerosão
| Aspecto | Fio EDM | EDM |
| Ferramenta utilizada | Utiliza um eletrodo de fio fino (0.010'' de diâmetro) | Usa um eletrodo de ferramenta sólido (por exemplo, grafite, cobre) |
| Folga entre ferramenta e peça | O servosistema mantém uma folga de 0.01 a 0.5 mm entre o fio fino e o eletrodo. | Uma folga fina de 0.025 mm é mantida por um sistema servo |
| Abordagem de corte | Consegue corte através de erosão por fio em planos de múltiplos eixos | Alcança o corte através da erosão por faísca |
| Materiais compatíveis | Adequado para materiais altamente condutores e duros com espessuras variadas | Principalmente adequado para metais com espessura relativa de até 44 mm ou (1 ½) polegada. |
| Níveis de precisão | Oferece alta precisão graças ao fio trançado, com tolerância de até 0.004 polegadas. | Geralmente adequado para cortes mais rígidos. |
| velocidade de corte | Normalmente opera em um ritmo mais lento devido à taxa de alimentação do fio de 21 mm²/min. | Opera em velocidades de corte mais rápidas |
| instalação | Pode envolver complexidade adicional de configuração devido ao rosqueamento do fio | Geralmente requer um processo de configuração mais simples |
EDM de fio vs EDM chumbada
Esta seção discutirá as diferenças entre a eletroerosão por imersão e a eletroerosão por fio.
Chumbada EDM
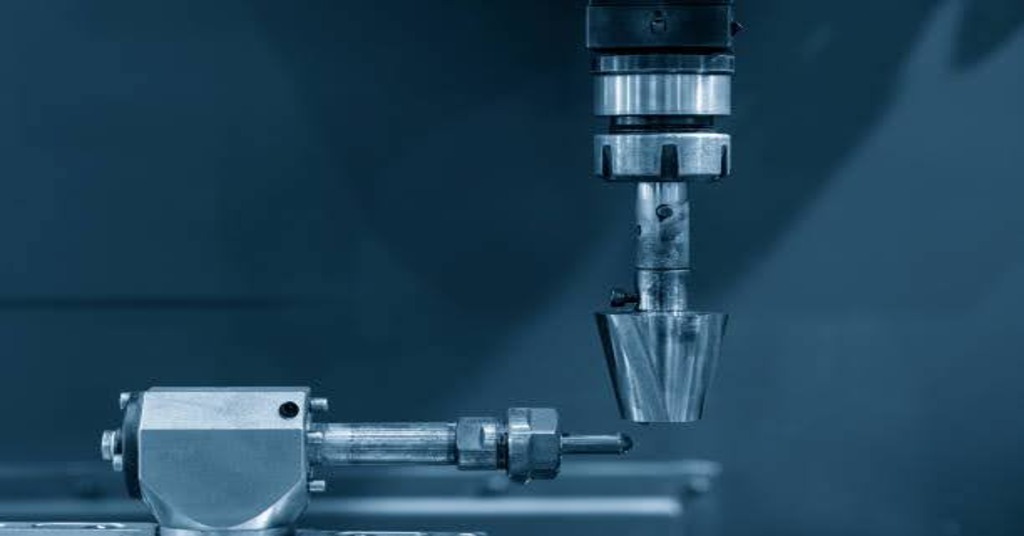
Chumbada EDM
Sinker EDM Ram EDM ou Die Sinking é um processo eficaz para fazer cavidades em uma peça de trabalho. Neste método, a ferramenta ou eletrodo usado é feito de grafite, cobre ou tungstênio e é construído em uma forma positiva da cavidade a ser produzida. A ferramenta é então lentamente abaixada na peça de trabalho, removendo o material para criar a cavidade. Ao mesmo tempo, a centelha é mantida constante. Sinker EDM é aplicado na fabricação de moldes, matrizes e componentes com cantos internos afiados e nervuras profundas em materiais duros como aço para ferramentas. O processo é benéfico na produção de formas intrincadas que não podem ser facilmente geradas pela usinagem convencional.
Fio EDM
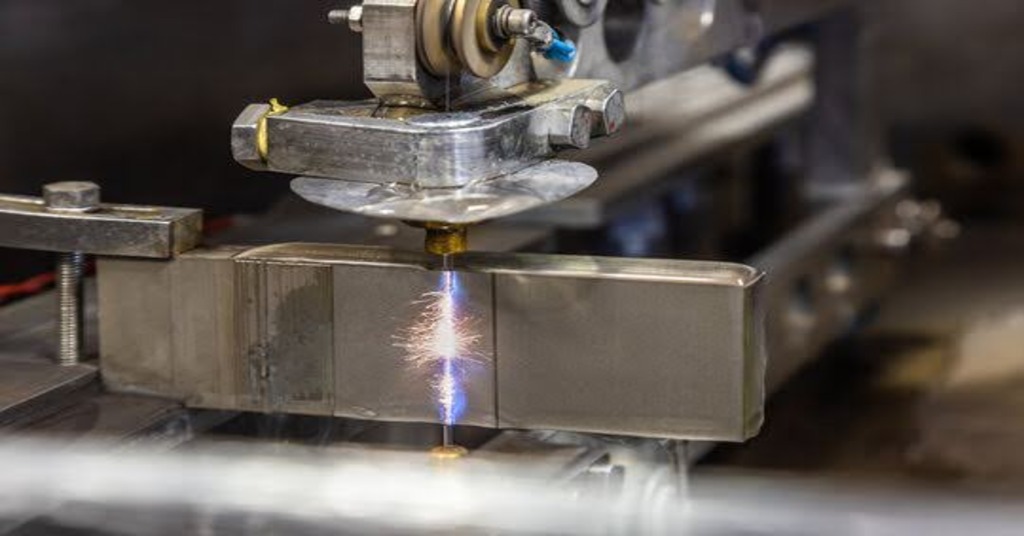
Fio EDM
Wire EDM ou Wire Cutting é um processo no qual um fio fino é usado como eletrodo para cortar materiais duros com alta precisão. No Sinker EDM, cavidades são formadas, mas no Wire EDM, o corte é direto na peça de trabalho. O fio, normalmente latão, é moldado usando guias de diamante controladas por controle numérico computadorizado que deslizam ao longo dos eixos X e Y para moldar a peça de trabalho sem realmente entrar em contato com ela. O fluido dielétrico é água deionizada, que resfria o processo e remove o material erodido. O Wire EDM é adequado para fazer peças de alta precisão, placas de grande espessura e componentes com requisitos de acabamento de superfície fina, como componentes automotivos e aeroespaciais, punções e matrizes de extrusão.
Quão preciso é o eletroerosão a fio?
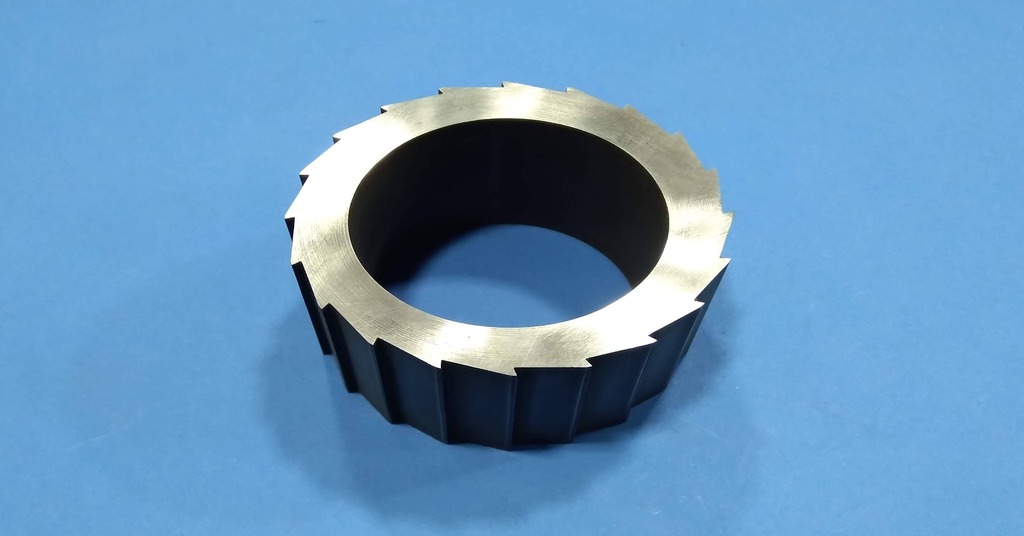
Peça usinada por eletroerosão a fio de precisão
As máquinas de eletroerosão a fio são máquinas exatas e podem ser operadas com uma precisão de até 0.0025 mm. Os acabamentos de superfície são tão finos quanto 1.5 Ra, especialmente ao usar técnicas de múltiplas passagens e parâmetros específicos. Conforme a máquina avança ao longo do caminho de corte, uma ranhura é criada e contínua, com a largura teoricamente igual ao diâmetro do fio mais o dobro da folga de centelha. No entanto, na prática, pode ser maior devido às faíscas produzidas entre o fio e a superfície da peça de trabalho. A largura exata da ranhura pode ser derivada das fórmulas fornecidas pelo fabricante da máquina e deve ser anotada no momento do corte do fio.
Como o Wire EDM é um processo de calor, há uma possibilidade de haver uma zona afetada pelo calor e uma camada de refusão na peça de trabalho. Devido à manutenção da qualidade do produto final, essa camada de refusão geralmente precisa ser removida por outros processos secundários. No entanto, o wire EDM é mais eficiente quando o formato da peça de trabalho é complexo e a tolerância de tamanho é pequena, o que é muito difícil de ser alcançado com outros métodos de usinagem convencionais.
Experimente o Boda agora!
Prós e contras do Wire EDM
Como qualquer outro método, a eletroerosão tem prós e contras; portanto, a seguir estão as vantagens e desvantagens da eletroerosão por fio.
Vantagens:
- A eletroerosão a fio não se limita a materiais duros; ela pode ser usada em materiais relativamente mais macios sem distorcer seu formato, já que a eletroerosão a fio não toca no material.
- A maioria das máquinas de eletroerosão por fio não requer reenfiamento do fio; elas são autoenfiáveis, então o corte pode continuar assim que o fio for quebrado e reenfiado.
- Ele também pode criar formas e padrões difíceis de desenvolver quando se usam métodos convencionais de remoção de material.
- A eletroerosão a fio também proporciona um melhor acabamento superficial para as peças de trabalho do que muitos outros processos e é altamente precisa.
- Ao contrário das máquinas convencionais, os sistemas de eletroerosão a fio exigem pouca fixação, o que os torna mais fáceis de configurar.
Desvantagens:
- Apesar de tecnologias aprimoradas como CNC e AWT terem ajudado a aumentar a taxa de produção, a eletroerosão a fio é relativamente mais lenta que outros métodos de usinagem.
- Essa técnica só se aplica a materiais condutores, portanto seu número de aplicações é limitado.
- Máquinas de eletroerosão a fio são fáceis de operar, mas exigem mais atenção do que outras máquinas da mesma categoria. Além disso, o custo dos consumíveis pode ser alto, e pode ser necessário pessoal mais qualificado para operar essas máquinas.
Materiais que uma máquina de eletroerosão a fio pode cortar?
As máquinas Wire EDM são muito flexíveis, pois podem ser usadas para fazer formas e designs complexos no material da peça de trabalho, especialmente dentro de materiais eletricamente condutores. Elas são adequadas para materiais duros e macios e, portanto, são aplicadas em vários campos, incluindo as indústrias têxtil, automotiva e aeroespacial. Aqui estão alguns materiais comuns que podem ser cortados usando uma máquina Wire EDM:
Alumínio:
O alumínio também é caracterizado por alta condutividade térmica e elétrica. No entanto, devido à sua maciez inerente, cortar alumínio com Wire EDM pode ser desafiador, pois pode resultar em uma condição pegajosa na peça de trabalho após a usinagem.
Titânio
Wire EDM é especialmente adequado para cortar titânio, pois o processo pode lidar com a viscosidade do material e controlar a formação de cavacos longos. Ele emprega água deionizada como meio dielétrico, o que auxilia na manutenção do calor produzido durante o processo de usinagem.
Aço
Wire EDM é comumente usado com aço, o que é mais adequado do que usinagem CNC. No entanto, devido às altas temperaturas envolvidas no processo, medidas adicionais devem ser tomadas para aumentar sua eficiência.
Resina
O latão, um material de alta resistência à tração, é relativamente fácil de cortar usando Wire EDM. No entanto, como o latão é mais macio, a velocidade de corte deve ser reduzida para evitar problemas como o descrito acima.
Graphite
O grafite não é amigável à maioria das ferramentas de corte convencionais, mas é amigável ao processo Wire EDM. O eletrodo de arame é afiado para minimizar a retirada de partículas; assim, o material tem seccionamento limpo.
Corte por eletroerosão a fio e eletroerosão convencional: uma comparação
Um EDM de corte por fio é uma versão avançada do EDM tradicional, compartilhando um conceito operacional semelhante, mas diferindo em vários aspectos principais:
elétrodo
O Wire EDM usa um fio aquecido como eletrodo, enquanto os eletrodos EDM convencionais são feitos de materiais altamente condutores, como grafite ou cobre. Esses eletrodos estão disponíveis em diferentes formas e tamanhos, determinando a qualidade do corte. Por exemplo, um eletrodo redondo dá o melhor acabamento de superfície e é seguido por eletrodos quadrados, triangulares e em forma de diamante. O eletrodo EDM convencional cria uma cavidade com uma réplica negativa da peça de trabalho na superfície do eletrodo.
Velocidade de Usinagem
A EDM tradicional envolve o uso de eletrodos de várias geometrias; os eletrodos devem ser projetados e modelados antes do processo de usinagem, o que leva muito tempo. Por outro lado, a EDM de Fio é imediatamente preparada para uso assim que o fio é inserido e, portanto, adequada para uso em aplicações que devem ser concluídas o mais rápido possível.
Precisão
Por causa do seu eletrodo de arame, o wire EDM é mais preciso do que o EDM convencional, possibilitando cortes de 0.004 polegadas. Essa precisão torna o Wire EDM ideal para criar formas mais complexas do que o EDM convencional para cortes menos detalhados.
Aplicações do Wire EDM
Wire EDM é amplamente aplicável, pois é eficaz em materiais ferrosos e não ferrosos e é usado em muitas indústrias. Ele pode trabalhar em peças grandes e pequenas, enquanto o EDM convencional é mais adequado para materiais mais complexos e espessos, pois a espessura do fio no Wire EDM pode ser um problema. O Wire EDM é usado em quase todos os campos para prototipagem e produção de pequena a grande escala. Breves descrições de algumas das principais indústrias que se beneficiam desse método de usinagem preciso são destacadas abaixo.
Indústria automobilística
As peças automotivas geralmente são irregulares em formato e tamanho e feitas de materiais duros. O Wire EDM é usado nesta indústria porque não é uma tecnologia baseada em força, e o eletrodo de fio não precisa ser mais forte do que o material a ser cortado. Este processo é ótimo para fazer furos, cavidades e outras características em componentes de automóveis, como para-choques, painéis de instrumentos e portas.
Indústria médica
Wire EDM é usado na indústria médica porque peças complexas devem ser produzidas com alta tolerância. Essa precisão é importante em todos os ramos da medicina, incluindo optometria e odontologia. edm médico A usinagem fabrica produtos médicos rigorosos, incluindo pequenas características em implantes dentários e peças de seringas, sem afetar a resistência dos metais.
Indústria aeroespacial
Wire EDM é indispensável na indústria aeroespacial, pois as peças precisam de alta precisão e acabamento de superfície. Este método é usado principalmente no corte de peças que não podem suportar calor e estresse, o que é característico da usinagem convencional. Wire EDM tem sido aplicado na indústria aeroespacial para fabricar itens como motores, lâminas de turbina e peças de trem de pouso com alta confiabilidade e precisão.
Indústria de ferramentas e matrizes
Ferramentas e matrizes personalizadas são peças fundamentais na criação de diversos produtos industriais. Por exemplo, fundição sob pressão, forjamento, moldagem por injeção, estampagem, extrusão e todos os outros processos de fabricação de matrizes dependem comumente da eletroerosão a fio (EDM). Isso ocorre porque as cavidades de ferramentas e matrizes são complexas de projetar e, na maioria das vezes, exigem características intrincadas. Assim, a eletroerosão a fio auxilia na reprodução de padrões de paredes finas em ferramentas e matrizes.
Indústria de eletrônicos
O processo wire EDM desempenha um papel fundamental na fabricação de aparelhos eletrônicos. Produz furos apertados em placas de circuito impresso (PCBs) e microeletrônica, peças semicondutoras e conectores. Além disso, os sectores electrónicos estão a crescer rapidamente hoje em dia. Os painéis solares são um exemplo proeminente do seu surgimento. Como resultado, graças à máquina de eletroerosão a fio, ela cria microchips para inversores solares neste aspecto.
Como funciona a eletroerosão de furos pequenos?
O perfuração EDM é uma subcategoria da tecnologia EDM. Este método emprega um pequeno eletrodo tubular que pode medir uma tolerância de 0.010″. Os eletrodos usados são cilíndricos com um diâmetro variando de 0.25 mm a 0.3 mm e girados em um fuso semelhante a uma broca de uma furadeira comum. Também conhecido como furadeira EDM, este eletrodo é carregado eletricamente por um gerador servocontrolado que gera faíscas.
Um fluido dielétrico à base de água circula através e ao redor do eletrodo rotativo durante a usinagem EDM de perfuração de furos. Este fluido fornece um ambiente controlado através do qual as pequenas faíscas geradas podem ser rapidamente transferidas do eletrodo para a peça de trabalho. Quando as faíscas impactam a peça de trabalho, elas fazem com que a superfície se desgaste e desenvolva pequenas bolsas. Gradualmente, milhões dessas pequenas bolsas se juntam para formar os pequenos e precisos furos necessários no projeto.
O diâmetro do eletrodo e as configurações de potência controlam bem o tamanho do furo, garantindo alta precisão. Os códigos ISO CNC identificam a posição e a profundidade exatas de cada furo, eliminando assim erros induzidos pelo operador.
As máquinas EDM no Tecnologia Bodaa plataforma são equipadas com trocadores automáticos de eletrodos, que permitem usinagem ininterrupta e aumentam a eficiência e a precisão. Entre em contato conosco agora para saber mais sobre nossos fio serviços EDM e solicite um orçamento.