
Литье АБС под давлением — это преобразующий процесс, который играет важную роль в производстве пластиковых компонентов в различных отраслях. Он сочетает в себе прочность, устойчивость и высокую способность противостоять перепадам температур, что делает его фаворитом в отрасли. Будь то детская игрушка, выдерживающая бесчисленные часы игры, или прочные компоненты машин и транспортных средств, литье под давлением из АБС-пластика может удовлетворить любые требования.
Эта статья обсудит тонкости литья АБС-пластика, в том числе необходимые методы, рекомендации по проектированию, соображения стоимости, преимущества, области применения и многое другое.
Что такое литье АБС-пластика?
Литье под давлением АБС-пластика позволяет превращать сырье из АБС-пластика в функциональные детали и изделия. Это специализированный процесс, используемый для производства различных пластиковых изделий с исключительной прочностью, износостойкостью и высококачественной отделкой. В этом методе используется АБС-пластик (акрилонитрилбутадиенстирол), термопластичный полимер, обладающий идеальным сочетанием свойств АБС-пластика, подходящим для различных применений.
- Универсальность в приложениях: уникальные свойства ABS делают его пригодным для различных целей: от автомобильных деталей до бытовой электроники.
- Высокая ударопрочность: Изделия из АБС-пластика известны своей прочностью и способностью выдерживать интенсивное использование.
- Отличные эстетические качества: АБС-пластик может иметь высококачественный внешний вид, который выглядит эстетично и часто устраняет необходимость покраски.
- Настраиваемые свойства: смешивая АБС-пластик с другими материалами или добавками, его можно настроить для повышения устойчивости к ультрафиолетовому излучению, огнестойкости или повышенной прочности.
- Хорошая размерная стабильность: Детали из АБС-пластика менее склонны к деформации под нагрузкой благодаря их жесткости и структурной целостности.
- Простота обработки и отделки: Последующая обработка изделий из АБС-пластика проста, что позволяет легко выполнять механическую обработку, склеивание и покраску.
Однако, чтобы по-настоящему оценить этот процесс, нам сначала нужно углубиться в свойства АБС-пластика и понять, почему он так востребован в отрасли.
АБС-пластик: материал высшего качества
АБС — это сополимер, то есть продукт трех разных материалов: акрилонитрила, бутадиена и стирола. Каждый из них обладает различными свойствами:
- акрилонитрил: Обеспечивает химическую стойкость и твердость.
- бутадиен: Добавляет вязкость и прочность, особенно при низких температурах.
- Стирол: Придает пластику гладкую поверхность и облегчает его изготовление.
Эти три различных комбинации материалов делают АБС-пластик уникальным, а различные свойства АБС-пластика делают его популярным выбором для множества применений, от автомобильных компонентов до бытовой электроники.
Таблица: Основные свойства ABS
| Свойства | Значение |
|---|---|
| Плотность | 1.04 г / см ^ 3 |
| Температура плавления | 200 ° C - 240 ° C |
| Предел прочности на разрыв | 40 МПа |
| Модуль упругости при изгибе | 2.2 ГПа |
Прочитайте больше: АБС-пластики: прочность, универсальность и производственные идеи
Почему ABS используется в литье под давлением?
Популярность ABS пластик В литье под давлением этот материал обладает сбалансированными механическими свойствами. Он обеспечивает хорошую ударопрочность, стабильность размеров и термостойкость, оставаясь при этом простым в обработке для изготовления сложных деталей.
Он одновременно сложен в изготовлении, но при этом гибок, выдерживает интенсивную эксплуатацию и обладает высокой устойчивостью к физическим ударам и химической коррозии, что делает его идеальным выбором для различных применений.
Материал также отличается эстетикой и простотой изготовления. АБС-пластик может быть отлит с мелкими деталями и имеет естественную глянцевую поверхность, что позволяет создавать визуально привлекательные продукты без последующей обработки. Возможность легкого окрашивания повышает универсальность дизайна.
Кроме того, АБС-пластик экономически эффективен и может быть переработан, что способствует экологически безопасным производственным процессам. Его термическая стабильность и способность соединяться с другими материалами посредством формования или вставки расширяют его возможности в сложных производственных проектах.
Процесс литья под давлением ABS
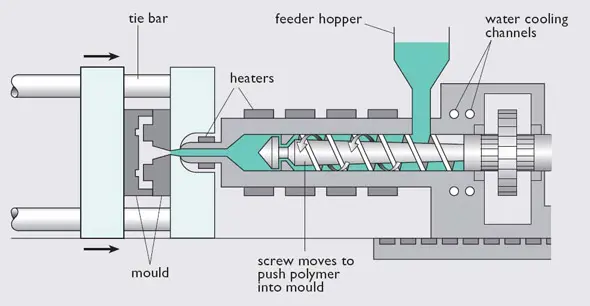
Принципиальная схема литья под давлением ABS
Литье АБС-пластика под давлением — это метод преобразования гранулированного АБС-пластика в широкий ассортимент продукции. Хотя это может показаться простым, этот процесс включает в себя точные шаги и соображения.
Наука, лежащая в основе процесса
Контроль температуры имеет решающее значение при литье под давлением ABS. ABS имеет определенную температуру плавления, обычно между 200°C и 240°C. Поддержание температуры в этом диапазоне гарантирует оптимальную текучесть и формование материала.
Кроме того, решающую роль играет давление. Недостаточное давление может привести к образованию пустот в формованном изделии, тогда как чрезмерное давление может повредить форму. Это тонкий баланс, зависящий от конструкции продукта и характеристик используемой АБС.
Роль пресс-форм
Форма, используемая при литье под давлением, — это не просто оболочка; это высокоточный инструмент. Часто разрабатываемый с использованием программного обеспечения САПР, он обеспечивает точность конечного продукта. В зависимости от сложности одна форма может стоить от нескольких тысяч до десятков тысяч долларов.
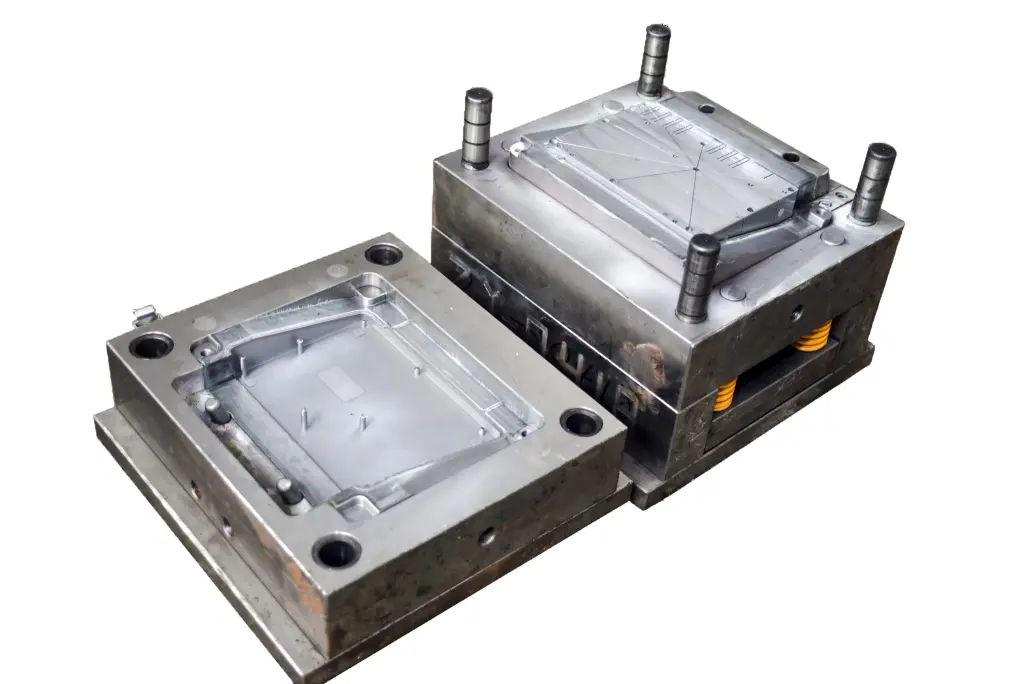
Пластиковые формы для инъекций
Формовочные операции
При литье под давлением АБС процесс начинается с сушки гранул АБС для устранения влаги, которая может повлиять на формование. Далее эти гранулы плавят в литьевой машине, превращая их в вязкую жидкость. Затем жидкий АБС-пластик впрыскивается в форму под высоким давлением, обеспечивая детальную форму. По мере того, как АБС-пластик охлаждается внутри формы, он затвердевает и принимает окончательную форму. Процесс завершается выбросом охлажденного формованного продукта, часто при помощи штифтов. Далее в этой статье мы подробно опишем пошаговый процесс литья под давлением ABS.
Процесс литья под давлением ABS, шаг за шагом
АБС (акрилонитрил-бутадиен-стирол) — широко используемый термопласт при литье под давлением, в первую очередь из-за его легкости формования, прочности и упругости. Давайте совершим пошаговое путешествие по подробной таблице, чтобы объяснить эту сложную процедуру.
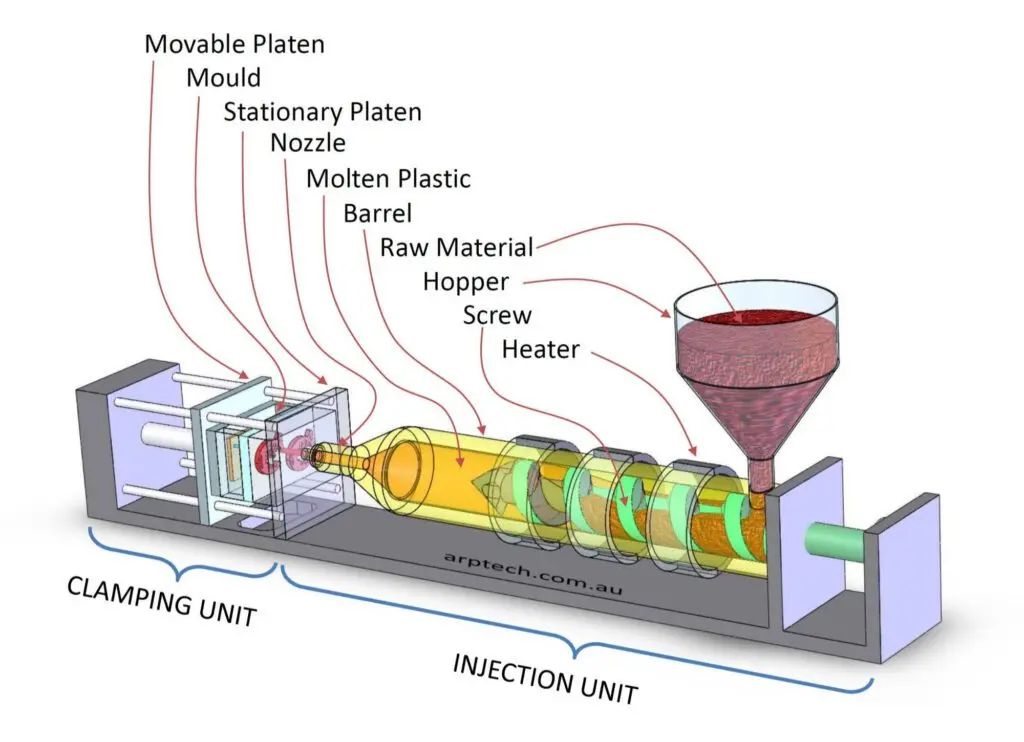
Процесс литья под давлением
В таблице ниже представлен структурированный обзор процесса литья под давлением ABS, от подготовки материала до переработки и управления отходами.
Таблица: Комплексный обзор процесса литья под давлением ABS
| Шаг | Экшн | Описание | Дополнительная информация |
|---|---|---|---|
| Подготовка материала | Высушивание | Гранулы АБС сушат для уменьшения влажности. | Обычно при 80–90°C в течение 2–4 часов. |
| Окраска | Добавление красителей или мастербатчей в гранулы АБС. | Конкретные пропорции по мере необходимости | |
| Кормление машины | Загрузка | Высушенные гранулы АБС загружаются в бункер машины. | Небольшое количество влаги может повлиять на процесс формования. |
| Гравитационная помощь | Гравитация направляет гранулы в нагретый ствол. | Шлюз для преобразования фазы ABS из твердой в жидкую | |
| Плавление АБС | Система отопления | Гранулы ABS плавятся в бочке. | Через нагреватели, которые постепенно повышают температуру. |
| Гомогенизация | Обеспечение консистенции расплавленного АБС. | По температуре и вязкости | |
| Инъекция формы | Закрытие | Форма надежно закрыта. | Обычно изготавливается из стали или алюминия. |
| Инъекционное | Расплавленный АБС впрыскивается в полости формы. | Использование гидравлического или механического давления | |
| Выдерживание и охлаждение | ABS затвердевает внутри формы. | Ускоряется системой водяного охлаждения пресс-формы. | |
| Ключевые параметры | Давление впрыска | Давление при впрыске АБС. | 50-100 МПа |
| Скорость впрыска | Скорость впрыска материала. | 50-100 мм / с | |
| Температура пресс-формы | Температура внутри формы. | 20-70 ° C | |
| Извлечение компонента | Открытие формы | Две половины формы открыты. | После адекватного затвердевания детали |
| выбрасывание | Литая деталь из АБС-пластика выбрасывается. | С помощью выталкивающих штифтов, встроенных в форму. | |
| Проверка качества и постобработка | Инспекция | Формованные детали проверяются на наличие дефектов. | Например, деформация, вмятины, косметические дефекты. |
| Обрезка и очистка | Удаление лишнего материала и очистка. | Вспышка и остаток соответственно | |
| Вторичные операции | Дополнительные операции на некоторых деталях. | Например, покраска, сборка, механическая обработка. | |
| Переработка и утилизация отходов | Переточка | Отходы ABS или бракованные детали используются повторно. | Заземление для повторного использования |
| Смешивание с первичным материалом | Перемолотый ABS, смешанный со свежими гранулами ABS. | Для некоторых некритических приложений |
Каковы различные методы литья под давлением ABS?
Литье АБС-пластика под давлением является преобладающим методом в индустрии пластмасс, но не является универсальным методом. Для расширения возможностей АБС-пластика были разработаны специализированные методы формования, такие как литье сверху, вставное формование и литье под давлением с использованием газа.
Пластмассовое литье под давлением
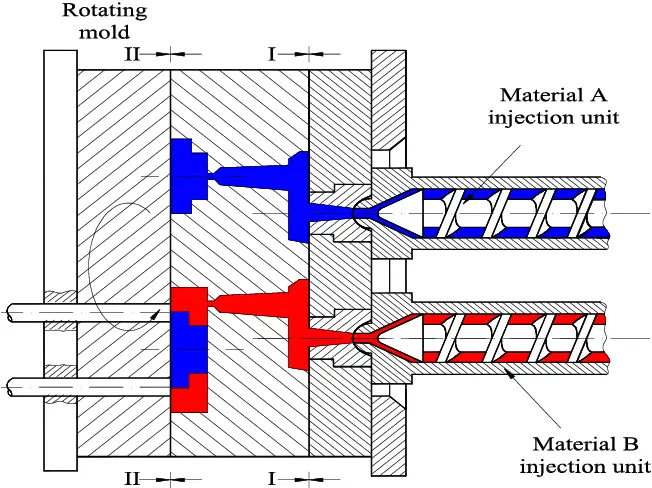
Процесс литья под давлением. Источник
Литье пластмасс под давлением — это многоступенчатый процесс литья под давлением, который сочетает в себе прочность АБС-пластика с гибкостью других материалов для создания композитных деталей с превосходными свойствами.
- Компоненты из нескольких материалов: Формование позволяет комбинировать АБС-пластик с совместимыми материалами, чтобы добавить такие функции, как мягкие ручки или обеспечить цветовой контраст.
- Улучшенная функциональность продукта: Производители могут повысить ударопрочность и водонепроницаемость, наплавив такие материалы, как ТПЭ или ТПУ, на детали из АБС-пластика.
- Повышенная долговечность: Процесс формования может создать прочную механическую связь между подложкой и материалом формования, повышая долговечность конечного продукта.
- Гибкость дизайна: эта техника открывает новые возможности дизайна, позволяя создавать сложные формы и текстуры, которые невозможно сделать с помощью одного только ABS.
Вставить молдинг
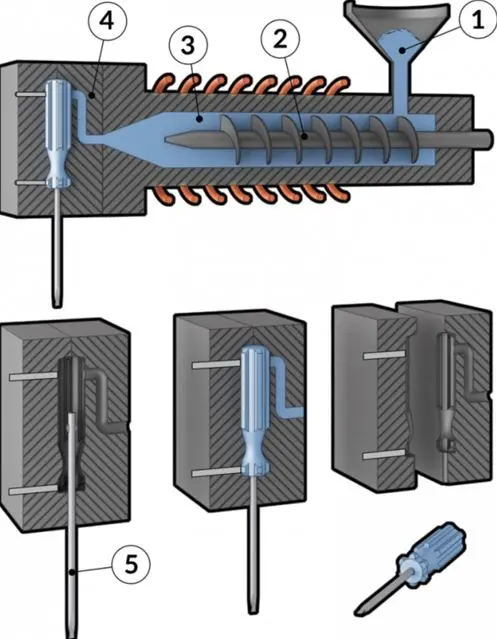
Процесс литья под давлением
При формовании вставок металлические компоненты объединяются с АБС-пластиком, в результате чего получаются детали, сочетающие прочность металла и универсальность АБС-пластика.
- Включение металлических деталей: Литые вставки идеально подходят для встраивания металлических деталей в пластик для повышения структурной целостности или функциональных характеристик, таких как резьбовые вставки.
- Сокращение этапов сборки: Этот процесс может значительно сократить время и затраты на сборку после формования за счет вливания металлических компонентов непосредственно в пластик.
- Повышенная прочность детали: Механическое соединение, образующееся во время формования вставки, часто приводит к более важной детали, чем сборка металлических и пластиковых компонентов после формования.
- Точность и надежность: Процесс формования вставок позволяет точно позиционировать металлические вставки и гарантирует, что они надежно заключены в материал ABS.
Литье под давлением с помощью газа
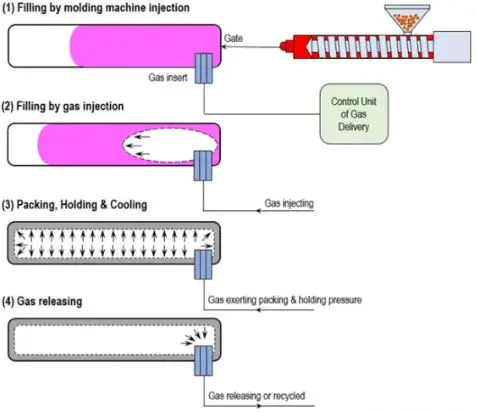
Принцип литья под давлением с использованием газа
Литье под давлением с газом — это инновационная технология, в которой используется газ под высоким давлением для создания полых секций в деталях из АБС-пластика, что дает многочисленные преимущества при литье.
- Уменьшение веса: Внедрение газовых каналов в детали позволяет существенно снизить общий вес без ущерба для целостности конструкции.
- Минимальная деформация: Равномерное давление газа во время формования помогает сохранить форму и снижает вероятность деформации по мере охлаждения детали.
- Улучшенная отделка поверхности: Литье с использованием газа может улучшить качество поверхности деталей за счет уменьшения вмятин и других дефектов поверхности.
- Материальная и экономическая эффективность: Этот метод может привести к экономии затрат при крупносерийном производстве за счет использования меньшего количества материала для создания полых деталей и сокращения времени цикла.
Рекомендации по проектированию литья под давлением ABS
Проектирование литья под давлением ABS требует понимания свойств материала и процесса формования, чтобы обеспечить высококачественное производство. Он включает в себя различные влияющие факторы, такие как технологичность, функциональность и эстетика. Соблюдение этих принципов имеет решающее значение для оптимизации формования, минимизации дефектов и контроля затрат.
Общие параметры конструкции при литье под давлением ABS
В основе эффективного проектирования литья под давлением ABS лежит баланс между характеристиками материала и желаемыми характеристиками детали. Проектировщики должны учитывать конечное применение, чтобы определить подходящую толщину, текстуру и общую геометрию.
Более того, конструкция должна облегчать сам процесс формования, чтобы расплавленный АБС-пластик текал правильно и равномерно заполнял форму. Продуманная конструкция сводит к минимуму риски деформации, вмятин и других распространенных дефектов.
Ниже приведены ключевые параметры конструкции при литье под давлением ABS.
1. Толщина стенки
Толщина стенок является ключевым фактором при проектировании литьевого формования ABS. Равномерная толщина стенок способствует равномерному охлаждению и снижает вероятность появления дефектов, таких как коробление или вмятины. Обычно рекомендуется делать стенки как можно более тонкими (от 1.14 до 3.56 мм), чтобы свести к минимуму время цикла и расход материала, но не настолько тонкими, чтобы это поставило под угрозу структурную целостность или функциональность детали.
2. Углы уклона
Углы уклона облегчают извлечение детали из формы. Для деталей из АБС-пластика часто рекомендуется минимальный угол уклона 0.5 градуса для гладких поверхностей. Однако для поверхностей с текстурой или для более глубоких полостей рекомендуется использовать больший угол уклона, обычно от 1 до 2 градусов, чтобы учесть повышенное трение и обеспечить целостность детали во время выброса.
3. Радиусы
Интеграция радиусов в конструкцию помогает устранить острые углы и снизить концентрацию напряжений, которые могут вызвать трещины и выход из строя деталей. Для литья под давлением ABS рекомендуется использовать минимальный радиус 0.5 мм. Это не только укрепляет деталь, но и способствует потоку материала во время процесса впрыска, обеспечивая более однородное и бездефектное производство.
4. Ребристый дизайн
Ребра обеспечивают структурную поддержку деталей, отлитых под давлением, без необходимости использования толстых стенок. Для ABS толщина ребер обычно не должна превышать 60% толщины прилегающей стенки, чтобы предотвратить появление вмятин. Рекомендуется, чтобы идеальная высота ребра для деталей из АБС-пластика была в три раза больше номинальной толщины стенки, чтобы обеспечить адекватную поддержку без ущерба для времени охлаждения и структурной целостности.
5. Дизайн босса
Бобышки используются в качестве точек крепления и стоек и должны быть спроектированы так, чтобы выдерживать нагрузки при сборке и использовании. Для деталей из АБС-пластика втулки должны иметь диаметр, примерно в два раза превышающий диаметр винта или вставки, предназначенных для использования. Кроме того, они должны иметь угол уклона не менее 0.5 градуса и по возможности опираться на ребра для повышения их прочности и предотвращения деформации.
6. Допуски деталей
Допуски детали жизненно важны для правильной посадки и функционирования отлитого под давлением компонента, особенно когда деталь должна сопрягаться с другими компонентами. Для ABS типичные допуски на размеры варьируются от ±0.1 мм для мелких деталей до ±0.5 мм для больших размеров. Эти допуски учитывают поведение материала во время процессов формования и охлаждения, обеспечивая соответствие деталей необходимым спецификациям без чрезмерной доработки или регулировки.
Рекомендации по литью под давлением ABS
Детальное внимание к различным параметрам имеет решающее значение для производства высококачественных деталей методом литья под давлением ABS. Такие факторы, как вязкость материала, содержание влаги, контроль температуры и скорость впрыска, должны быть точно настроены для удовлетворения конкретных потребностей каждого проекта.
Контроль этих аспектов процесса литья под давлением может помочь избежать распространенных производственных проблем, таких как коробление, пустоты и дефекты поверхности, что в конечном итоге приведет к получению более однородных и надежных деталей.
Ниже приведена подробная таблица рекомендаций по литью под давлением ABS с конкретными предложениями для каждого из них:
Таблица: Рекомендации по литью под давлением ABS
| Рассмотрение | Описание | Рекомендуемые значения или диапазоны | Дополнительные примечания |
| Вязкость | Характеристики текучести АБС при температурах обработки. | Оптимальная температура 220–280°C в зависимости от марки и добавок. | Отрегулируйте согласно паспортам материалов. |
| Влажность | Чувствительность АБС к влаге и необходимость предварительной сушки. | Предварительная сушка при температуре 80–85°C в течение 2–4 часов. | Предотвращает появление пузырьков пара и дефектов поверхности. |
| Контроль температуры | Точность поддержания температуры формы. | Температура формы: 40 – 80°C, в зависимости от конструкции детали. | Влияет на качество поверхности и время цикла. |
| Давление впрыска | Сила, с которой расплавленный АБС-пластик впрыскивается в форму. | Обычно от 500 до 1500 бар. | Слишком высокое значение может вызвать вспышку; слишком низкий уровень может привести к коротким ударам. |
| Скорость впрыска | Скорость впрыска расплавленного материала. | Предпочтительна скорость от средней до высокой. | Низкая скорость может привести к преждевременному охлаждению и неполному заполнению. |
| усадка | Склонность АБС-пластика к усадке при охлаждении в форме. | Средняя усадка: 0.4 – 0.7%. | Учитывайте дизайн, чтобы обеспечить точность размеров. |
| Время жительства | Время пребывания материала ABS в цилиндре перед инъекцией. | Минимизируйте как можно больше, чтобы предотвратить деградацию. | Слишком длительное время пребывания может привести к сгоранию материала. |
| уборка | Важность очистки формы и машины. | Регулярная чистка согласно графику производителя. | Предотвращает накопление и потенциальное загрязнение. |
Эти параметры взаимосвязаны, и изменения одного из них могут повлиять на другие, поэтому важно подходить к корректировкам комплексно. Предложенные значения являются общими и должны быть уточнены посредством эмпирических испытаний и обратной связи с производством, чтобы соответствовать уникальным требованиям каждого проекта формования.
Анализ затрат на литье ABS под давлением
Понимание динамики затрат на литье под давлением ABS необходимо предприятиям для принятия обоснованных решений о дизайне продукта, эффективности производства и распределении бюджета. На стоимость литья деталей из АБС-пластика влияет множество факторов, каждый из которых влияет на конечную цену продукции.
Факторы стоимости при литье ABS под давлением
Несколько ключевых факторов влияют на стоимость литья под давлением ABS. Эти элементы необходимо тщательно продумать и оптимизировать, чтобы процесс был экономически эффективным и производил высококачественные детали.
- Материальные затратыАБС-пластик — распространенный термопластичный материал для литья под давлением благодаря своей прочности и долговечности. Стоимость может варьироваться в зависимости от марки материала и количества приобретаемого товара. При оптовых закупках цена за единицу товара часто снижается, но первоначальные затраты могут быть значительными.
- Стоимость пресс-формы: Стоимость пресс-формы представляет собой значительную первоначальную статью расходов при литье под давлением. Сложные формы со сложной конструкцией или большими размерами могут быть дорогими, но эти затраты распределяются на весь срок службы формы, с помощью которой можно изготовить миллионы деталей.
- Производственная скорость: Более высокая скорость производства означает, что в час производится больше деталей, что может снизить трудозатраты и накладные расходы на деталь. Однако оптимизация скорости не должна ставить под угрозу качество детали.
- Затраты на оплату труда: Для контроля процесса литья под давлением требуются квалифицированные специалисты. Хотя автоматизация сократила необходимую рабочую силу, стоимость рабочей силы все еще может быть значительной, особенно в странах с высокой заработной платой.
Реальный пример стоимости литья под давлением ABS
Чтобы проиллюстрировать анализ затрат на литье ABS под давлением, давайте рассмотрим реальный пример компонента интерьера автомобиля среднего размера.
Таблица: Оценка стоимости автомобильных деталей, изготовленных методом литья под давлением из АБС-пластика
| Фактор стоимости | Описание | Ориентировочная стоимость |
| Материальные затраты | Высококачественный АБС-пластик для долговечности и отделки. | 5.00 XNUMX долларов США за кг |
| Стоимость пресс-формы | Стальная пресс-форма с одной полостью и сроком службы 500,000 XNUMX деталей. | $50,000 |
| Производственная скорость | 1,000 деталей за 24-часовой производственный цикл. | ARCXNUMX |
| Затраты на оплату труда | Квалифицированные специалисты работают в две смены. | $ 30 в час |
| Общая стоимость 500,000 XNUMX деталей | Объединение всех затрат на полный производственный цикл. | $200,000 |
Этот пример упрощает сложность реального сценария, но дает четкое представление о том, как каждый фактор затрат влияет на общие расходы. Кроме того, стоит отметить, что чем больше деталей производится, тем ниже потенциал стоимость одной детали из-за распределения стоимости пресс-формы по большому количеству единиц.
Каковы преимущества литья под давлением ABS?
ABS выделяется среди огромного количества материалов, доступных для литья под давлением. Его неоспоримые преимущества в сочетании с эффективностью процесса литья под давлением обеспечивают точность производства.
Давайте обсудим основные преимущества литья под давлением ABS и поймем его значение в современном производстве.
1. Вершина свойств материала
АБС, как материал, наделен уникальным сочетанием свойств, которые делают его фаворитом среди производителей и инженеров. Вот некоторые из его внутренних преимуществ:
Таблица: Значения различных свойств ABS
| Свойства | Значение |
|---|---|
| Прочность и долговечность | ABS по своей природе прочный и может выдерживать значительный износ. При формовании с использованием процесса литья под давлением изделия проявляют повышенную устойчивость, что делает их пригодными для применений, требующих долговечности. |
| Термостойкость | ABS обладает высокой температурой плавления, что гарантирует, что изделия из него не деформируются при высоких температурах. |
| Химическая устойчивость | Наличие акрилонитрила в АБС придает ему устойчивость к различным химическим веществам. Эта характеристика особенно полезна для продуктов, которые могут контактировать с коррозионными веществами или нуждаться в химическом соединении. |
| Гибкость и ударопрочность | Благодаря бутадиену ABS демонстрирует хорошую гибкость, что делает его менее склонным к растрескиванию под давлением или при ударе. |
2. Превосходная отделка и эстетика
Когда продукт должен не только хорошо функционировать, но и хорошо выглядеть, литье под давлением из АБС-пластика часто является предпочтительным методом: После формования АБС-пластик обеспечивает гладкую поверхность, часто устраняя необходимость в какой-либо последующей обработке или полировке.
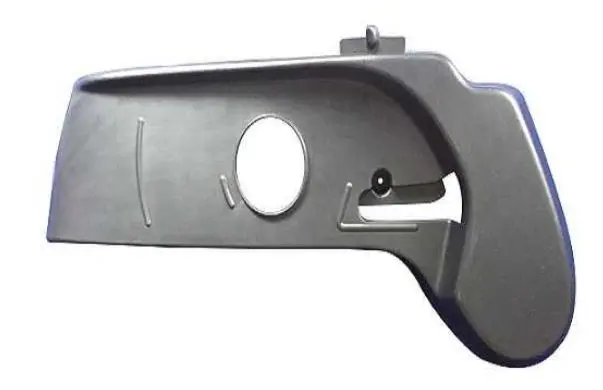
Превосходная отделка детали из АБС-пластика, отлитой под давлением.
В отличие от некоторых материалов, требующих покраски или дополнительных процедур окраски, АБС-пластик можно смешивать с красителями перед процессом формования. Это приводит к равномерному распределению цвета и высококачественному результату.
3. Экономическая эффективность в производстве
Финансовый аспект является основным фактором, определяющим любое производственное решение. Здесь литье ABS под давлением демонстрирует свою эффективность:
- Сокращение отходов: Процесс литья под давлением является точным, что приводит к минимальным потерям материала. Кроме того, любой оставшийся или бракованный АБС-пластик может быть переработан, что еще больше повышает его экономическую эффективность.
- Эффективные производственные циклы: Свойства ABS в сочетании с оптимизированным процессом литья под давлением приводят к сокращению производственных циклов. Это означает, что большие объемы могут быть произведены за относительно более короткие периоды, быстро удовлетворяя потребности рынка.
4. Универсальность дизайна и применения.
Адаптивность ABS к процессу формования – еще одно преимущество. Характер процесса литья под давлением позволяет включать в продукт сложные конструкции и подробные характеристики. Будь то детальный логотип или сложная внутренняя структура, литье под давлением ABS позволяет добиться этого с точностью.
Кроме того, от автомобильных компонентов и бытовой электроники до игрушек, области применения деталей из АБС-пластика обширны и разнообразны.
5. Соображения по вопросам окружающей среды и безопасности
В современном мире экологические проблемы имеют первостепенное значение, и ABS не разочаровывает. Литье АБС-пластика под давлением выделяет меньше летучих органических соединений (ЛОС) по сравнению с другими процессами и материалами. Кроме того, ABS можно перерабатывать. Эта характеристика не только помогает сократить количество отходов, но и способствует развитию экономики замкнутого цикла.
Каковы области применения литья под давлением ABS?
Акрилонитрил-бутадиен-стирол (АБС) известен своим отличительным сочетанием прочности, жесткости и эстетической привлекательности. Его уникальное сочетание свойств позволило АБС стать предпочтительным материалом во многих отраслях промышленности, каждая из которых использует преимущества литья АБС-пластика под давлением для производства широкого спектра продуктов.
Давайте рассмотрим широкое применение этого универсального процесса.
Автомобили и транспорт
Автомобильный сектор уже давно осознал потенциал литья под давлением ABS. Присущая материалу прочность в сочетании с его способностью противостоять высоким температурам и ударам делают его бесценным для этой отрасли.
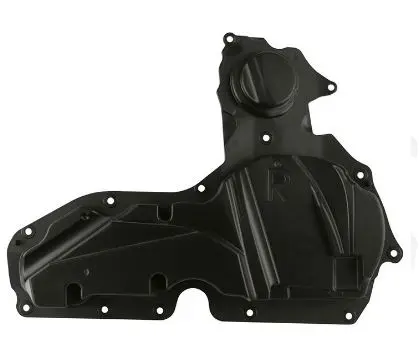
Применение литья под давлением ABS в автомобилестроении
ABS используется для изготовления деталей интерьера, таких как приборные панели, которые требуют тонкого баланса между эстетикой и функциональностью. Кроме того, высокая ударопрочность ABS гарантирует, что бамперы и панели автомобилей смогут выдерживать незначительные столкновения без вредных повреждений.
Наконец, возможность точного формования ABS означает, что сложные компоненты, такие как легкие корпуса, могут быть изготовлены так, чтобы они идеально сочетались с другими деталями автомобиля.
Медицинское оборудование и приборы
В важнейшей области здравоохранения материалы должны соответствовать строгим стандартам. ABS, будучи надежной и безопасной, находит в этом секторе множество применений. Такие устройства, как тонометры или респираторное оборудование, выигрывают от долговечности и стабильности ABS. Кроме того, он обеспечивает удобный захват в сочетании с прочностью — качествами, которые имеют решающее значение для хирургических инструментов.
Потребительская электроника:
Изготовленный на заказ электронный корпус, изготовленный с помощью литьевой сварки ABS
Современная зависимость от электронных устройств создала значительный спрос на долговечные и эстетически привлекательные компоненты. Литье под давлением ABS становится главным кандидатом на эту роль.
- Корпуса мобильных телефонов: Изящный дизайн и прочность многих чехлов для телефонов обусловлены их качеством литьем из АБС-пластика, обеспечивающим защиту и стиль.
- Телевизионные кадры: Телевизорам требуются прочные рамы, способные поддерживать экран и внутренние компоненты. ABS, с его прочностью и гладкой поверхностью, является идеальным выбором.
Товары для дома и повседневного использования
В наших домах и повседневной жизни многие предметы являются результатом литья под давлением ABS, часто оставаясь незамеченными, но играя важную роль. От корпусов миксеров до прочных частей холодильника компания ABS доказывает свою надежность, предлагая долговечные компоненты, способные выдерживать ежедневный износ.
Многие детские игрушки, особенно те, которые требуют структурной целостности, изготовлены из АБС-пластика. Его нетоксичность и устойчивость к разрушению делают его подходящим для этой цели.
Спортивное оборудование
Миру спорта требуется оборудование, способное выдерживать высокие нагрузки и многократное использование. Здесь в игру вступают сила и устойчивость ABS.
- Защитное снаряжение: Шлемы, щитки и другое защитное оборудование часто содержат ABS для обеспечения безопасности спортсменов.
- Спортивные товары: такие предметы, как ракетки или рукоятки бит, которые должны выдерживать сильные удары, усилены компонентами ABS для увеличения срока службы.
Потенциальные проблемы при литье под давлением ABS
Литье ABS под давлением, хотя и является невероятно универсальным и надежным процессом, не лишено проблем. Поскольку производители стремятся эффективно производить высококачественные детали, они должны знать о потенциальных проблемах, которые могут возникнуть и повлиять на конечный продукт. Решение этих проблем требует глубокого понимания процесса, материала и тонкостей проектирования.
Давайте обсудим ключевые потенциальные проблемы при литьевой сварке ABS;
1. Деформация
Одной из наиболее распространенных проблем при литье под давлением из АБС-пластика является коробление, при котором конечный отлитый продукт искажается по сравнению с заданной формой. Обычно это происходит, когда разные части изделия охлаждаются с разной скоростью, что приводит к возникновению внутренних напряжений, которые деформируют изделие.
Причины:
- Неравномерное охлаждение может быть результатом плохой конструкции пресс-формы или неправильной настройки системы охлаждения.
- Чрезмерная скорость впрыска или высокие температуры пресс-формы.
2. Знаки раковины
Следы раковин — это впадины или ямочки, которые появляются на поверхности готового изделия. Обычно они возникают, когда поверхность остывает быстрее, чем внутренние части, в результате чего внутренний материал сжимается и втягивает поверхность внутрь.
Причины:
- Толстые секции конструкции, остывание которых занимает больше времени.
- Недостаточное давление во время фазы выдержки.
3. Короткие удары
Короткие удары случаются, когда расплавленный АБС-пластик не заполняет всю полость формы, что приводит к получению неполных деталей.
Причины:
- В машину подается недостаточно материала.
- Заблокированы или ограничены ворота формы.
- Недостаточное давление или скорость впрыска.
4. Следы ожогов
Это изменения цвета, часто темные или ржавые, появляющиеся на поверхности отлитой детали. Они могут возникнуть в результате нагревания захваченного воздуха до точки возгорания или разложения самого материала из-за чрезмерного нагрева.
Причины:
- Чрезмерно высокая температура плавления.
- Низкая скорость впрыска, что приводит к длительному воздействию тепла.
- Недостаточная вентиляция приводит к застреванию воздуха.
5. Струя
Струйная обработка представляет собой волнистый узор из линий, который появляется на поверхности формованной детали. Это происходит, когда расплавленный АБС-пластик не следует плавно контурам формы, а струится сквозь форму струями.
Причины:
- Неправильно совмещенное или неправильно спроектированное расположение ворот.
- Слишком высокая скорость впрыска.
6. Деламинация
Расслоение – это появление на поверхности изделия шелушащихся слоев. Это указывает на то, что материал приклеился неправильно.
Причины:
- Загрязненный материал, часто из-за присутствия посторонних частиц или влаги.
- В форме смешиваются несовместимые материалы.
7. вспышка
Обложка — это тонкий нежелательный излишек материала на краях готового изделия. Обычно это происходит из-за просачивания материала в пространство между частями формы.
Причины:
- Изношенные или поврежденные детали пресс-формы.
- Чрезмерное давление впрыска приводит к тому, что материал проникает в непредназначенные для этого места.
Таблица: Общие проблемы, причины и решения при литье под давлением ABS
| Вызов | Основные причины | Потенциальные решения |
|---|---|---|
| Искривление | Неравномерное охлаждение, чрезмерная скорость впрыска. | Измените дизайн формы для равномерного охлаждения. Отрегулируйте настройки впрыска. |
| Следы раковины | Толстые конструктивные секции, недостаточное удерживающее давление | Изменение конструкции для обеспечения одинаковой толщины. Отрегулируйте давление удержания. |
| Короткие выстрелы | Недостаточно материала. Заблокированы ворота формы. | Проверьте подачу материала, очистите и поддерживайте форму. |
| Знаки ожога | Высокие температуры плавления, Захваченный воздух | Отрегулируйте настройки температуры, улучшите вентиляцию |
| Jetting | Несоосные ворота, высокие скорости впрыска | Измените расположение ворот, отрегулируйте скорость впрыска. |
| расслаивание | Загрязненный материал, Смешанные материалы | Обеспечьте чистоту материала. Избегайте смешивания несовместимых материалов. |
| Облой | Изношенная форма, высокое давление впрыска | Отремонтируйте или замените форму, отрегулируйте давление впрыска. |
Экспертные услуги Boda по литью под давлением ABS
Компания Boda предлагает решения для литья под давлением, подходящие как для прототипирования, так и для серийного производства, с упором на стабильное качество деталей и надежное изготовление. Если ваша конструкция лучше подходит для механической обработки, чем для литья, вы также можете ознакомиться с нашими другими предложениями. Служба обработки АБС Руководство, которое поможет вам узнать, когда обработка на станках с ЧПУ является лучшим выбором для деталей из ABS-пластика.
Наше современное оборудование оснащено новейшими технологиями литья под давлением, гарантирующими, что каждая деталь отливается в соответствии со спецификациями и имеет постоянное качество. Кроме того, мы предлагаем консультативный подход, тесно сотрудничая с клиентами для оптимизации конструкции с точки зрения технологичности, оптимизации производства и минимизации затрат без ущерба для качества.
- Материальная экспертиза: Глубокие знания свойств АБС-пластика для выбора и оптимизации материалов.
- Оптимизация дизайна: Помощь в доработке конструкции деталей для повышения производительности и экономической эффективности.
- Расширенный объект: Оснащен новейшими термопластавтоматами и технологиями автоматизации для эффективного производства.
- Точное машиностроение: Использование передовых инструментов САПР и моделирования для обеспечения высокой точности проектирования пресс-форм и производства деталей.
- Масштабируемые решения: Предлагает масштабируемые производственные возможности: от прототипирования до крупносерийного производства.
- Инновационные методы: Внедрение передовых технологий, таких как литье под давлением с использованием газа для сложных деталей.
- Гарантия качества: Существуют строгие меры контроля качества, обеспечивающие соответствие каждой детали строгим стандартам.
- Экономичное производство: Стратегическое снижение производственных затрат за счет интеллектуального проектирования и оптимизации процессов.
- Клиентоориентированный сервис: Индивидуальная поддержка и сотрудничество на протяжении всего процесса разработки и производства.
Заключение
Литье АБС-пластика под давлением обширно и включает в себя сложные процессы, разнообразные применения и потенциал для решения различных проблем. Как и в случае с любой технологией производства, ее эффективность и качество продукции зависят от точного баланса свойств материала, настроек машины, конструкции пресс-формы и опыта оператора. Благодаря своим благоприятным свойствам ABS остается лучшим выбором для многих отраслей промышленности, от автомобилестроения до бытовой электроники. Хотя этот процесс имеет свои проблемы, они преодолимы при наличии правильных знаний и подхода. Постоянные исследования, технологические достижения и обучение только расширят возможности процесса литья под давлением ABS, открывая путь для будущих инновационных и высококачественных продуктов.
Часто задаваемые вопросы (FAQ)
Почему АБС-пластик является популярным выбором для литья под давлением?
АБС сочетает в себе прочность акрилонитрила, ударную вязкость бутадиена и простоту обработки стирола, что делает его предпочтительным материалом для различных применений благодаря его сбалансированным свойствам.
Чем АБС отличается от других термопластов при литье?
АБС-пластик может похвастаться большей прочностью, превосходной устойчивостью к высоким температурам и лучшими возможностями отделки поверхности по сравнению с другими термопластами.
Можно ли использовать литье ABS для изготовления высокоточных деталей?
Безусловно, литье под давлением ABS известно производством высокоточных деталей с постоянным качеством и стабильностью размеров.
Какие факторы влияют на стоимость проектов литья под давлением ABS?
Ключевые факторы включают затраты на материалы, сложность конструкции пресс-формы, объем производства и рабочую силу.
Влияет ли цвет ABS на процесс формования?
В АБС-пластик можно добавлять красители или маточные смеси для достижения желаемых цветов. Хотя основной процесс формования остается прежним, присутствие красителей может потребовать небольшой корректировки температуры или времени обработки для обеспечения однородного цвета и свойств.
Подходит ли литье ABS для крупносерийного производства?
Абсолютно. Литье под давлением из АБС-пластика хорошо масштабируется и часто используется для массового производства. производство благодаря быстрому циклу производства и способность производить сложные детали с постоянным качеством.
Каковы распространенные дефекты литья под давлением ABS?
Распространенные дефекты включают деформацию, вмятины, прострелы, следы поджогов, струи, расслоение и засветку. Каждый из этих дефектов имеет свой набор причин и решений.
Как я могу свести к минимуму дефекты в процессе литья под давлением ABS?
Чтобы свести к минимуму дефекты в процессе литья под давлением ABS, убедитесь, что конструкция формы оптимальна, поддерживайте постоянные настройки машины, используйте высококачественные материалы, а также регулярно проверяйте и очищайте форму. Следуя этим шагам, возникновение дефектов можно значительно уменьшить.
Как Boda обеспечивает качество своих услуг по литью под давлением ABS?
Boda обеспечивает качество благодаря передовым технологиям, строгому контролю качества и профессионально разработанным процессам формования.
Референсы
- Фетекау К. и Добря Д. (2010). Моделирование литья под давлением образца для испытания на растяжение. Извлекаются из https://www.semanticscholar.org/paper/OVERMOLDING-INJECTION-MOLDING-SIMULATION-OF-TENSILE-Fetecau-Dobrea/5bf00bbcc20212bead3f5e858907a8e3a999fbf1