
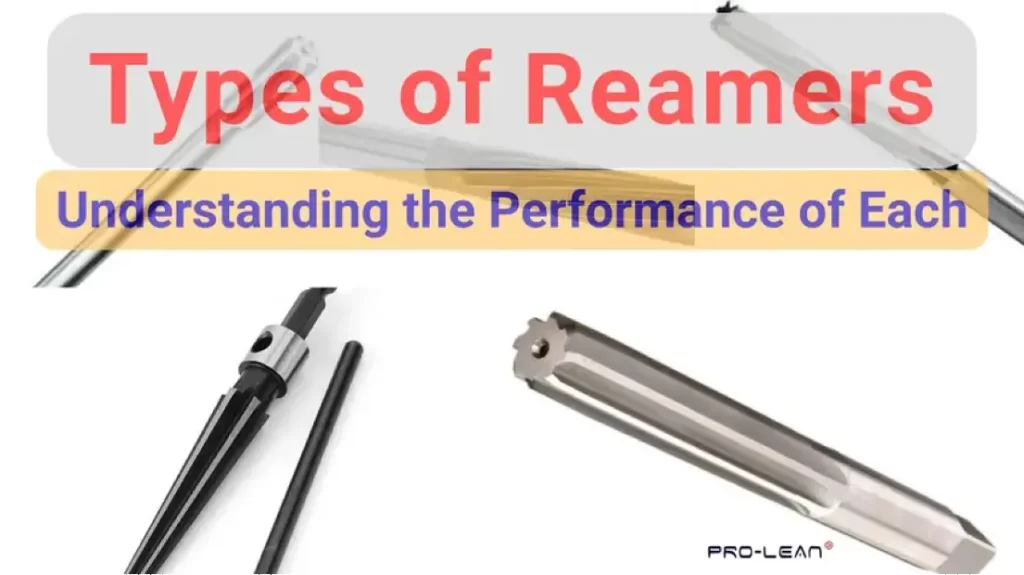
 Виды разверток
К типам разверток относятся ручные развертки, машинные развертки и развертки для зажима в патроне; развертки с прямыми и спиральными канавками для различных геометрических форм канавок; конические, оболочечные и плавающие развертки для различных геометрических форм отверстий; регулируемые и расширяющиеся развертки для гибкости размеров; а также твердосплавные, быстрорежущие и сменные развертки в зависимости от материала инструмента и конструкции.
Некачественная внутренняя обработка и несоответствие допусков по отверстиям могут привести к сбоям при сборке, даже если остальная часть детали обработана безупречно. Для таких отраслей точного машиностроения, как аэрокосмическая, гидравлическая, автомобильная и инструментальная, подобные проблемы могут быть чрезвычайно дорогостоящими. То же самое относится и к предприятиям, для которых производство разверток должно соответствовать допускам IT6–IT7 – они должны безупречно подбирать инструменты.
Различные типы разверток – один из важнейших инструментов. ЧПУ режущие инструменты в высокоточной промышленности – помочь производителям в таких отраслях добиться более жестких допусков и более стабильных узлов. Важные соображения относительно типа инструменты для развертывания К числу важных параметров относятся метод обработки, объем производства и материал заготовки, геометрия отверстия и характер работы. Эти параметры имеют решающее значение при использовании станков с ЧПУ в высокоточной промышленности.
В этой статье более подробно рассматриваются типы разверток, объясняется, как различные конструкции влияют на размер и чистоту отверстий при механической обработке.
Что такое развертка и каков принцип ее работы?
A сверло-развертка Это вращающийся режущий инструмент с несколькими канавками, используемый для незначительного расширения отверстий (литых, просверленных или расточенных) до точных диаметров и безупречной обработки поверхности. Это чистовая операция, в ходе которой удаляется примерно от 0.1 до 0.5 мм материала.
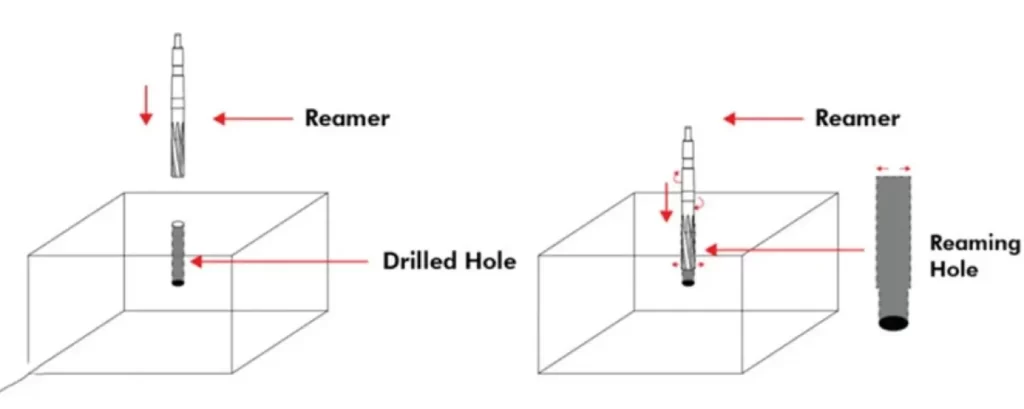
Растирание
Развертка оснащена рифлеными режущими кромками, которые равномерно обрабатывают стенку в процессе обработки. Развертывание — это контролируемый процесс обработки, позволяющий достичь качества поверхности до Ra 0.4–1.6 мкм.1]
Для предприятий, предъявляющих жесткие требования к отверстиям подшипников, запрессовке и подобным узлам, эти требования могут быть выполнены с помощью развертывания, даже в промышленных масштабах.
Каково назначение развертки?
Итак, для чего используется развертка? Развертка используется для создания уже существующего отверстия, подходящего для посадки, функционирования или сборки. В зависимости от типа развертки, области ее применения включают детали автомобильных трансмиссий, отверстия для штифтов в аэрокосмической отрасли, отверстия в корпусах подшипников, места установки штифтов в приспособлениях/конструкциях и порты корпусов гидравлических клапанов.
Детали автомобильной трансмиссии
Для изготовления подшипниковых посадочных мест, отверстий под шестерни и валов в автомобилях требуются жесткие допуски. Развертка позволяет обеспечить это, а также получить гладкую поверхность.
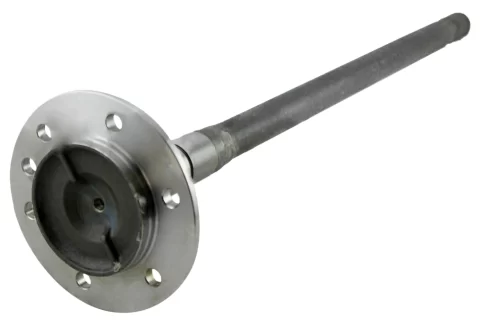
Автомобильный полуось
Твердосплавная развертка обеспечит необходимые допуски IT6–IT7 [2] для тысяч автомобильных трансмиссионных систем. Из-за быстрого износа развертка из быстрорежущей стали не подходит для таких задач.
Аэрокосмические штифтовые отверстия
Этот инструмент помогает обеспечить точную округлость и диаметры точек крепления крыла и отверстий для крепежных элементов. Для таких отверстий наилучшим вариантом является развертка со спиральными канавками и покрытием из нитрида титана (TiAlN). Она разработана для достижения жестких допусков и эффективного удаления стружки из глубоких отверстий. Использование развертки с прямыми канавками нецелесообразно из-за проблем с заеданием и удалением стружки.
Аэрокосмические микроотверстия
Отверстия в корпусе подшипника
Развертки позволяют надежно получать гладкую поверхность и точные диаметры для отверстий в корпусах и опорных посадочных мест подшипников. Для обработки отверстий в подшипниковых узлах наиболее практичным выбором является развертка с гильзами, поскольку она обеспечивает требуемое качество поверхности при относительно низких затратах на инструмент для обработки одного отверстия. Также можно использовать твердосплавную развертку, но ее более высокая стоимость часто является проблемой.
Места установки штифтов в приспособлении/шаблоне
Развертывание обеспечивает необходимую повторяемость при обработке отверстий в крепежных пластинах, втулок и отверстий для штифтов.
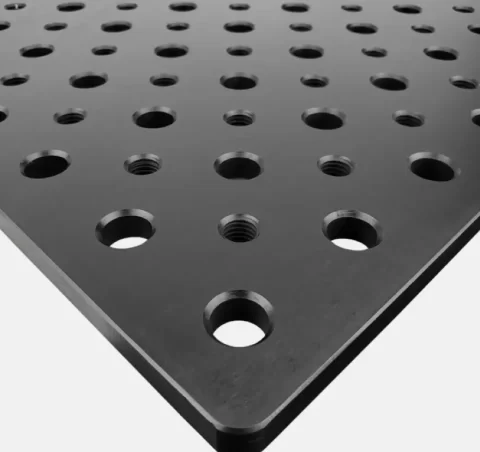
Отверстия в крепежной пластине
Использование твердосплавной развертки исключает риск отклонений в диаметре отверстий под штифты. Это позволяет получать стабильные результаты для каждой партии.
Порты корпуса гидравлического клапана
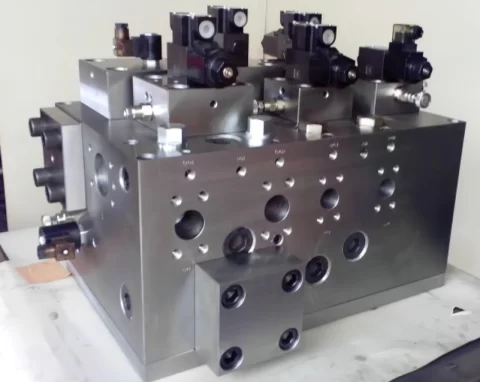
Блок гидравлических клапанов
Превосходная чистота поверхности и точная геометрия отверстий имеют решающее значение для седел клапанов и золотников. Благодаря технологии развертывания это достигается для обеспечения превосходной герметичности. Для этих целей лучше всего подходят развертки с прямыми канавками и покрытием из нитрида хрома (CrN). Прямые канавки улучшают геометрию канала, а покрытие предотвращает прилипание к латунным и нержавеющим стальным корпусам клапанов.
Без покрытия CrN высок риск прилипания материалов, и корпуса клапанов могут подвергаться преждевременному износу.
Различные типы разверток
Развертки можно классифицировать по способу работы, геометрии отверстия, материалу инструмента, конструкции канавок и возможности регулировки.
Классификация разверток по способу действия
- Ручные развертки – Они приводятся в действие вручную, обычно с помощью гаечного ключа. Этот вариант не подходит для работы на уровне серийного производства.
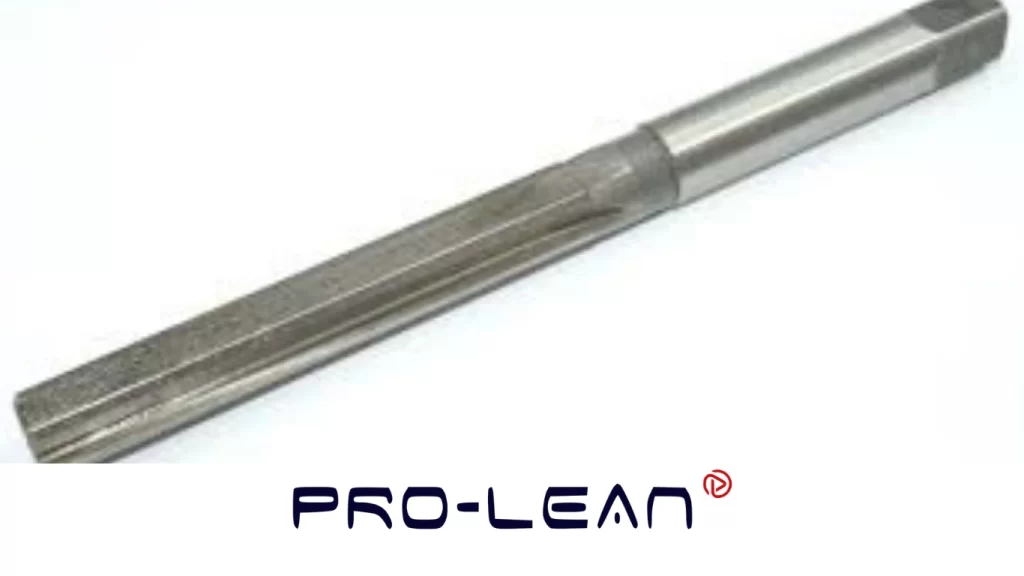
Ручная развертка
- Машинные развертки – Развертки приводятся в действие токарными станками или станками с ЧПУ. Поэтому они подходят для производственных работ, где точность и стабильность имеют первостепенное значение.
- Зажимные развертки – Этот тип развертки, используемый в производственных условиях, широко распространен на станках с ЧПУ. Он характеризуется прямой конструкцией патрона для зацепления с цангой или патроном.
Классификация разверток по геометрии отверстия
- Конусные развертки – Коническая развертка – это длинный конический инструмент с конической формой от хвостовика до конца. Конические развертки идеально подходят для создания конических отверстий для штифтовых соединений и шпиндельных интерфейсов.
- Развертки оболочки – Эта цилиндрическая режущая головка короткая и толстая. Она также имеет полое центральное отверстие для соединения с валом. Благодаря сменной оболочке, эта развертка экономична для обработки отверстий большого диаметра.
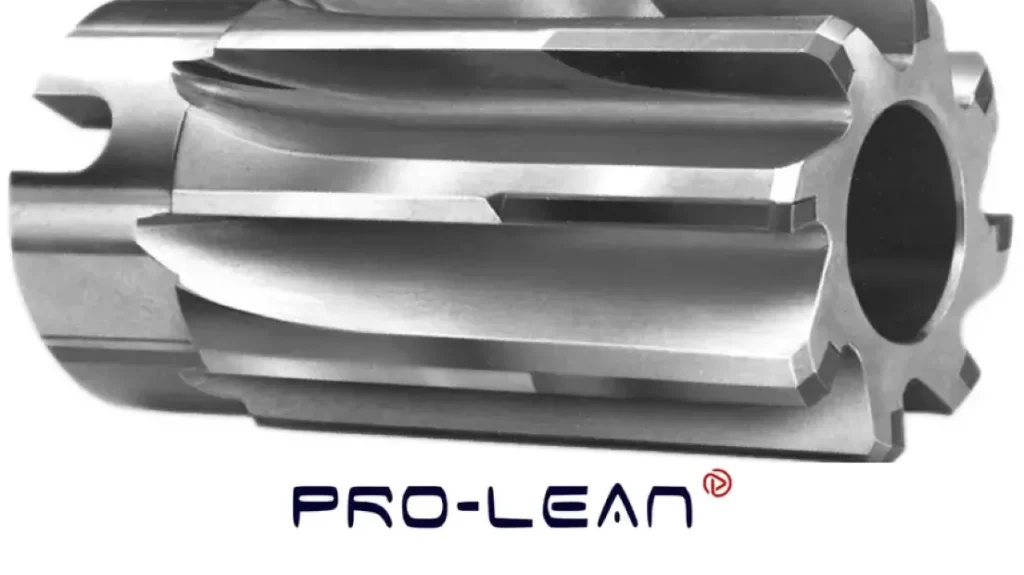
Развертка для гильз
- Плавающий развертка – Главной особенностью этого типа является скользящий или подпружиненный держатель инструмента. Конструкция допускает незначительное боковое перемещение, что компенсирует небольшое смещение отверстия относительно шпинделя.
Следует отметить, что если отверстие и шпиндель хорошо выровнены, то более простым и доступным инструментом будет неподвижная развертка.
Развертки классифицируются по материалу и конструкции инструмента.
- Твердосплавные развертки – Твердосплавные развертки могут внешне немного напоминать развертки из быстрорежущей стали, но кромки твердосплавного инструмента более хрупкие. Развертка стоит относительно дороже, но служит дольше.
- Развертки из быстрорежущей стали – Классическое серебристое покрытие – главная отличительная черта разверток из быстрорежущей стали. Оно широко используется при общей обработке таких материалов, как низкоуглеродистая сталь и алюминий. Развертки легко затачиваются.
- Сменные развертки – Встроенные в головку инструмента углубления для твердосплавных режущих вставок позволяют заменять штатные. Таким образом, исключаются затраты на замену инструмента.
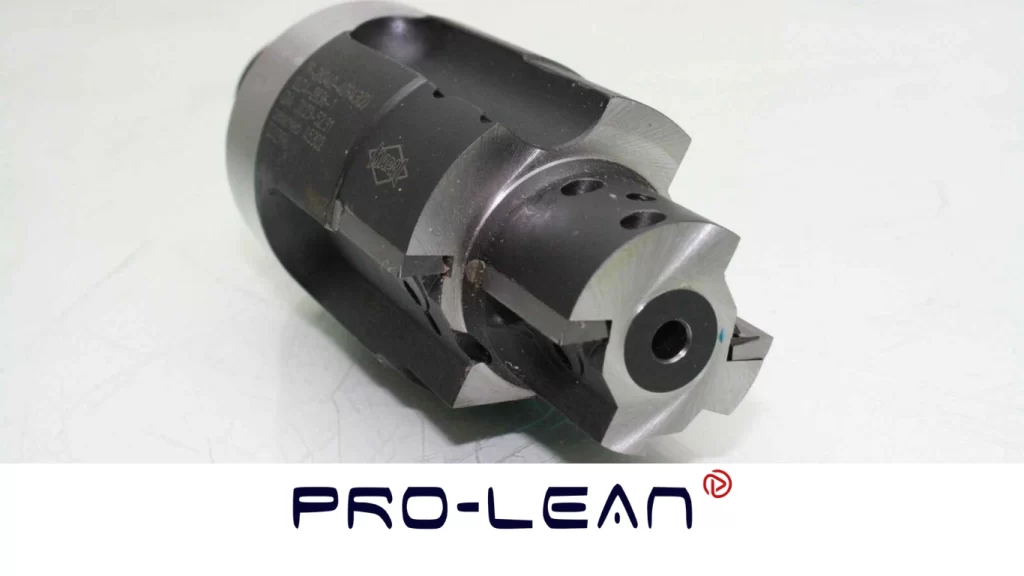
Сменный развертка
Развертки классифицируются по конструкции канавок.
Выбор между спиральной и прямой разверткой в основном зависит от глубины обработки и требований к удалению стружки. Подробнее о вариантах ниже.
- Развертка с прямой канавкой – Канавки инструмента идеально выровнены вдоль оси. Инструмент легко узнать по его симметричному виду. Конструкция проста и распространена. Производители используют развертки с прямыми канавками для большинства материалов, чтобы создавать стандартные сквозные отверстия.
- Спирально-канавочный развертка – Эта развертка имеет спирально закрученные канавки, благодаря чему выглядит как сверло-витой инструмент.
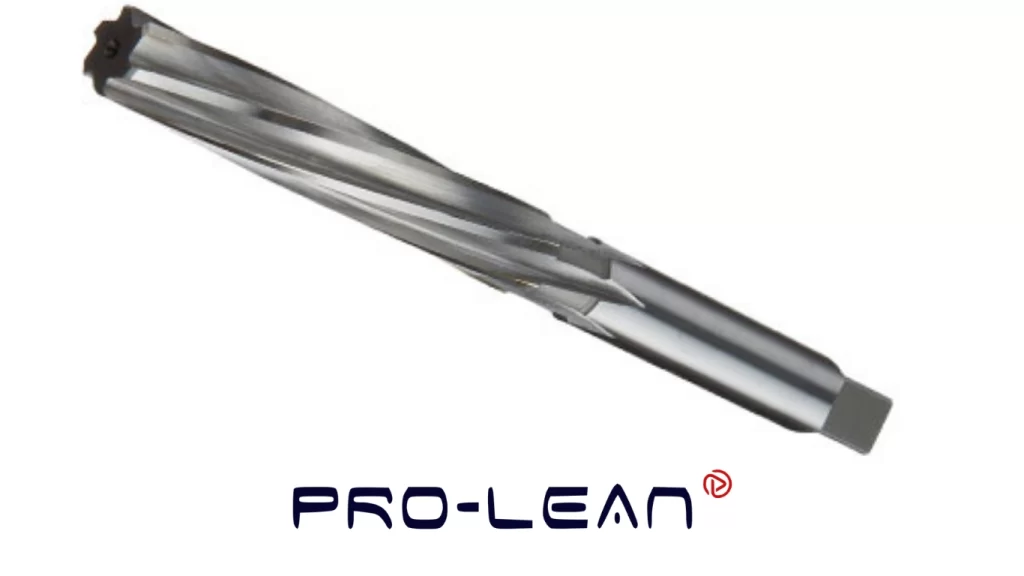
Спирально-канавочный развертка
Развертки классифицируются по возможности регулировки.
- Регулируемые развертки – Развертки с регулируемым диаметром имеют сменные лезвия по всему корпусу. Это позволяет легко регулировать размер развертки без замены инструмента. Сегментированная конструкция отличает эту модель от разверток с фиксированным диаметром. Этот тип лучше всего подходит для небольших объемов работ.
- Расширительные развертки – На конце этой развертки находится винт, функция которого заключается в выталкивании режущих лезвий наружу при продвижении инструмента. Этот инструмент в основном используется для изготовления прототипов и для проектов по техническому обслуживанию.
Какие развертки имеют квадратный хвостовик?
Квадратные хвостовики используются в ручных развертках. Форма инструмента позволяет легко зацеплять его с гаечным ключом или метчиком. Поскольку это лучший способ отличить ручную развертку от машинной, инструмент с квадратным хвостовиком ненадежен и небезопасен для использования на станке. Использование его на станке, скорее всего, повредит инструмент или заготовку.
Попробуйте Пролеан прямо сейчас!
Части развертки
Анатомия развертки включает в себя корпус/хвостовик, геометрию канавок, режущие кромки (канавки), направление фаски и края.
Вот более подробная информация о деталях.
- Корпус / хвостовик – Эта деталь соединяется или крепится к цанге или патрону станка. Она должна быть жесткой, чтобы контролировать биение.
- Геометрия флейты – Спиральные и прямые каналы регулируют жесткость инструмента, отвод стружки и общее действие при резании. Факторы, учитываемые при определении угла спирали и количества канавок, включают размер отверстия и тип материала.
- Режущая кромка (флейта) – Это не менее важная часть развертки, функция которой заключается в удалении материала со стенки отверстия. От ее остроты зависит, будет ли достигнута твердость по шкале Рэлея Ra 3.2 или Ra 0.4.
- Фаска свинца – Это скошенный наконечник инструмента, который первым соприкасается с отверстием. Фаска также направляет входное отверстие развертки и равномерно распределяет режущую нагрузку.
- Поля – Это узкие выступы или полоски материала вдоль флейт. Они не срезают поверхность, а полируют и натирают.
Геометрии разверток, которые следует учитывать.
Конфигурация фаски, угол наклона спирали и тип канавки являются наиболее важными геометрическими параметрами для обеспечения производительности обработки. Неправильное сочетание этих переменных может привести к ухудшению качества поверхности и снижению допусков, а также сократить срок службы инструмента.
- фаска – Это скошенный наконечник инструмента. Фаска под углом 45° эффективно справляется с большинством общих производственных задач. Для продления срока службы инструмента необходима более длинная фаска, поскольку она охватывает больше режущих кромок и увеличивает срок службы инструмента. Более короткая фаска нежелательна, поскольку она увеличивает износ инструмента, особенно при больших объемах производства.
- Угол спирали – Это угол наклона канавки вокруг корпуса инструмента. Для улучшения качества поверхности и минимизации вибрации рекомендуется использовать более крупные углы наклона спирали.
- Тип флейты – Прямые канавки популярны благодаря своей экономичности и широкой доступности для изготовления сквозных отверстий.
Когда речь идет о глубоких и глухих отверстиях, спиральные канавки — это беспроигрышный вариант. В основе выбора между спиральной и прямой разверткой лежит вопрос получения сквозных отверстий или глухих отверстий.
Материалы для обычных разверток
Основными материалами для изготовления разверток являются быстрорежущая сталь (HSS), карбид и кобальт. Выбор разверток для обработки металла зависит от объема работ и твердости материала.
Развертки из быстрорежущей стали (HSS).
Развертки из быстрорежущей стали (HSS) наиболее популярны для универсального использования. Это надежные развертки для обработки металла, например, алюминия и нержавеющей стали. Такие преимущества, как низкая первоначальная стоимость, надежная работа и простота заточки, слишком хороши, чтобы их игнорировать. В отличие от твердосплавных, развертки из быстрорежущей стали редко трескаются при обработке алюминия, нержавеющей стали или низкоуглеродистой стали.
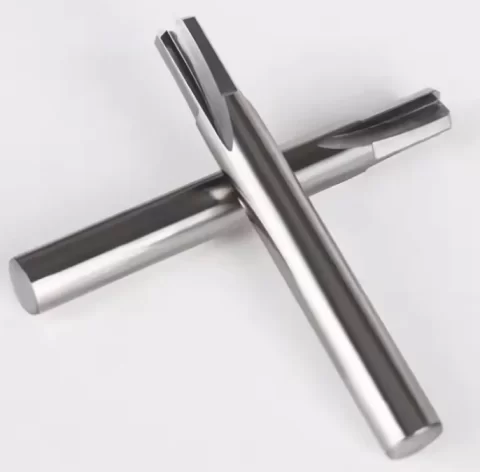
Развертки из быстрорежущей стали
Твердосплавные развертки
Твердосплавные развертки — оптимальный выбор, когда требуется быстрая и износостойкая обработка закаленных материалов. Там, где развертки из быстрорежущей стали быстро изнашиваются и дают неудовлетворительные результаты, твердосплавные развертки часто оказываются наиболее эффективными.
Кобальтовые развертки
Эти развертки содержат 8% кобальта, обычно легированного быстрорежущей сталью (HSS). Поэтому развертка обладает твердостью кобальта и ударной вязкостью быстрорежущей стали. Развертки из быстрорежущей стали более доступны по цене, поэтому от них следует отказываться в пользу кобальтовых разверток только в том случае, если этого требует твердость материала.
Виды поверхностных покрытий для разверток
Следует отметить, что развертки часто покрывают специальным составом для повышения производительности. Распространенные поверхностные покрытия для разверток включают TiAlN (также называемый AlTiN), TiCN (карбонитрид титана), TiN (нитрид титана) и CrN (нитрид хрома).
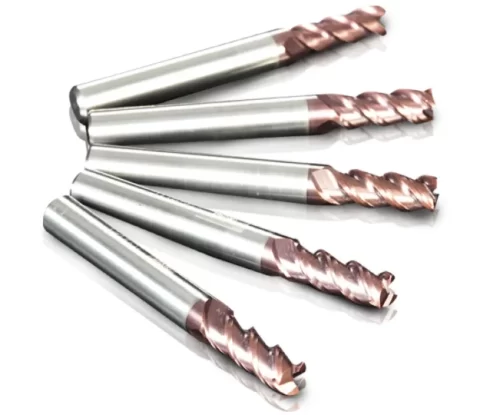
Покрытие TiAlN
- TiAlN (AlTiN) – Идеально подходит для работы в условиях высоких температур.
- TiCN (карбонитрид титана) – Наилучший показатель износостойкости
- TiN (нитрид титана) – Золотистого цвета и известный своей универсальностью.
- CrN (нитрид хрома) – Наилучшим образом подходит для цветных металлов. Повышает коррозионную стойкость. Идеальное покрытие для алюминия, латуни, меди и нержавеющей стали.
Покрытие должно соответствовать материалу. В противном случае, например, если на нержавеющей стали нанесено покрытие TiN, инструмент может быстрее изнашиваться и демонстрировать низкую производительность.
Попробуйте Пролеан прямо сейчас!
Как использовать развертку
Использование развертки включает в себя предварительное сверление, контролируемую подачу и скорость, правильное извлечение и проверку биения.
Шаг 1: Предварительное сверление
Сначала сверлится отверстие для определения размера развертки, при этом для больших отверстий остается около 0.5 мм заготовки, а для меньших — до 0.3 мм.
Шаг 2: Контролируемая подача и скорость
Подача осуществляется равномерно, со скоростью, составляющей примерно 50% от эквивалентной скорости сверления. В процессе используется смазочно-охлаждающая жидкость или охлаждающая жидкость для обильного охлаждения.
Шаг 3: Правильное снятие средств
Развертку ни в коем случае нельзя переворачивать под нагрузкой, так как режущие кромки могут отколоться. Извлекать ее следует, вращая в нормальном (прямом) направлении.
Шаг 4: Проверка на наличие остатков
Перед началом производственных циклов необходимо провести проверку биения шпинделя. Идеальным инструментом для этой задачи является индикатор часового типа. Желательно, чтобы его биение не превышало 0.005 мм во избежание проблем с допуском отверстия.
Выбор подходящей развертки для механической обработки
Четыре фактора, влияющие на выбор развертки, — это метод работы, объем производства и материал заготовки, геометрия отверстия и характер работы.
Метод работы
Ручная развертка используется только для технического обслуживания или подгонки деталей. Плавающая развертка — надежный вариант для устранения несоосности шпинделя и отверстия. Вкратце, тип операции определяет, какая развертка лучше всего подходит для использования.
Объём производства и материал заготовки
Быстрорежущая сталь изнашивается быстрее, чем твердосплавные развертки, поэтому ее следует использовать только для мелкосерийных работ со смешанными материалами. Для обработки больших объемов твердых материалов, таких как чугун или закаленная сталь, лучше использовать твердосплавные развертки.
Геометрия отверстия
Развертка с прямыми канавками очень эффективна для сверления сквозных отверстий, которые являются одними из наиболее распространенных типов отверстий. Но поскольку для глухих отверстий требуется безупречное удаление стружки, идеальным выбором является развертка со спиральными канавками. Если диаметр отверстия больше, скажем, 20 мм, то лучше всего подойдет развертка с кольцевыми канавками.
Характер работы
Наконец, возникает вопрос о характере работы, особенно о стандартных и нестандартных работах. Регулируемая развертка становится отличным вариантом для нестандартных отверстий или общих ремонтных работ. В производственных условиях требуется более высокая повторяемость и качество, поэтому предпочтение отдается разверткам из быстрорежущей стали фиксированного диаметра.
Разница между развертками, расточными инструментами и сверлами.
Существует распространенная путаница среди инструменты для развертыванияИнструменты для расточных работ и сверла. Однако эти три типа инструментов различаются по назначению, объему удаляемого материала, качеству поверхности, допускам и оптимальным областям применения. Например, различие между сверлом и разверткой обусловлено тем, что один процесс инициирует отверстие, а другой завершает его.
Эти различия отражены в сравнительной таблице ниже.
|
Элемент |
Развертка |
Расточный инструмент |
Сверло |
|
Основная функция |
Завершение сверления отверстия с точным диаметром и качеством поверхности. |
Исправить и расширить существующее отверстие. |
Проделать новое отверстие |
|
Материал удален |
Приблизительно 0.1–0.5 мм |
Различается, но обычно достигает нескольких миллиметров. |
Полный диаметр канала ствола |
|
Достигнутый уровень толерантности |
IT6–IT7 [2] |
IT7–IT9 [2] |
IT11–IT13 [2] |
|
Чистота поверхности |
Ra 0.4–1.6 мкм [1] |
Ra 1.6–3.2 мкм [1] |
Ra 6.3–12.5 мкм [1] |
|
Идеально для |
Отверстия для штифтов, запрессовка, прецизионная сборка. |
Регулировка положения отверстия, одноточечная обработка. |
Создание скважины, удаление материала |
В заключение
Несмотря на кажущуюся простоту, большинство разверток — это сложные инструменты, высоко ценимые в прецизионной технике. От ручных разверток до изготовленных на заказ разверток из быстрорежущей стали — разнообразие их применения поражает. инструменты для развертывания Это не вызывает сомнений. Тип используемой развертки зависит от материала, ожидаемой чистоты поверхности, требуемого допуска отверстия, области применения и производительности станка.
В компании Boda точность изготовления разверток определяется идеальным соответствием инструмента и допуска. Мы знаем, что выбор правильного типа развертки может означать разницу между дорогостоящей доработкой и точной посадкой.
Итак, вы определились с типом развертки, которую будете использовать? Или вы рассматриваете геометрию отверстия и допуски? Мы можем помочь. Свяжитесь с нашей инженерной командой, чтобы выбрать идеальную стратегию развертывания, или запросите бесплатную смету для вашего проекта по механической обработке.
Референсы
[1] https://geomiq.com/blog/cnc-machining-surface-roughness-guide/
[2] https://en.wikipedia.org/wiki/IT_Grade
[3] https://www.asme.org/codes-standards/find-codes-standards/b94-2-reamers
[4] https://www.nature.com/articles/s41598-025-16424-4
[5] https://www.customtool.com/blog/tool-coating-differences/
[6] https://monaghantooling.com/high-performance-reaming-for-low-surface-finish/