
Низкий объем литья под давлением
В отличие от традиционного литья под давлением, предназначенного для производства тысяч или даже миллионов деталей, мелкосерийное литье под давлением позволяет достичь оптимальных результатов. литье под давлением Предназначен для небольших партий, как правило, от 50 до 10 000 единиц. Его главные преимущества — гибкость конструкции, короткие сроки выполнения заказа и экономичное производство.
Без мелкосерийного литья под давлением и прототипирование литьем под давлениемТакие отрасли, как производство автомобильных запчастей, медицинских приборов, аэрокосмической техники и бытовой электроники, столкнутся с трудностями. Будет сложно проверить правильность конструкций, оценить требования рынка и сократить разрыв между созданием пластиковых прототипов и производством.
Для такого амбициозного производителя, как Boda, поставка пластиковых деталей в небольших объемах может показаться простым делом. Однако важно рассказать, как все это делается и насколько важен этот процесс. Именно об этом и рассказывает данное руководство. Читайте дальше, чтобы узнать об основных принципах процесса, преимуществах, ограничениях, стоимости, областях применения и особенностях проектирования.
Что такое литье под давлением в малых объемах?
Литье под давлением малых объемов — это особый вид литья под давлением, в котором приоритет отдается качеству, а не количеству. Он предназначен для ограниченных производственных циклов и прототипирования. Литье под давлением подразумевает расплавление пластика и его впрыскивание в пресс-форму для изготовления детали. Расплавленному пластику дают время затвердеть и остыть, прежде чем пресс-форму откроют. При мелкосерийном литье под давлением относительно небольшое количество изделий может составлять сотни или тысячи. Технологические процессы и инструменты, как правило, недорогие.
Преимущества литья под давлением в малых объемах
Мы рекомендуем этот метод производства и создания прототипов по таким причинам, как более доступная стоимость оснастки, гибкость проектирования, более быстрый вывод продукции на рынок и снижение рисков для продукции.
Доступная стоимость литья под давлением для небольших объемов производства – Инструменты, используемые в мелкосерийном производстве пластмасс, доступны по цене. Низкая стоимость литья под давлением достигается за счет использования простых оснований пресс-форм, легко обрабатываемых материалов и минимального количества полостей.
Стоимость литья под давлением в Китае Популярен во всем мире благодаря своей доступности.
Гибкость дизайна – Низкосерийное литье под давлением обходится недорого, а конструкции в большинстве случаев легко поддаются корректировке. Лучшие компании, занимающиеся низкосерийным литьем под давлением, делают детали немного большего размера в тех местах, где может потребоваться корректировка.
Более быстрое время выхода на рынок – Предприятия могут быстрее получать комплектующие для запуска и проверки. Инструментальная оснастка становится более доступной благодаря более низкой стоимости и технологичности обработки.
Снижение риска для продукции – Если вы выводите на рынок новые детали, изготовленные методом литья пластмасс под давлением, эта стратегия является эффективным инструментом управления рисками. Она помогает определить характеристики и спрос на продукт до того, как предприятия смогут выделить ресурсы на полномасштабное производство.
Ограничения литья под давлением малых объемов
Следует отметить такие ограничения, как низкая износостойкость инструмента, относительно высокая стоимость детали, минимальная автоматизация и ограничения по материалам.
Низкая износостойкость инструмента – Закаленная сталь, используемая в традиционном литье под давлением, более долговечна, чем мягкие стали и марки алюминия, применяемые в мелкосерийном литье под давлением. Для производства десятков тысяч деталей более мягкие инструментальные материалы непригодны.
Относительно высокая стоимость одной детали – Еще одна проблема заключается в том, что пластиковые детали, выпускаемые в малых объемах, как правило, стоят дороже за единицу. Среди причин этого можно назвать меньшее количество полостей в пресс-форме, минимальную автоматизацию и возможность упустить из виду важные параметры литья.
Минимизация автоматизации – Поскольку литье под давлением в малых объемах в основном используется для опытных партий, значительной автоматизации на этом этапе ожидать не стоит. Этапы обработки и контроля качества обычно выполняются вручную.
Материальные ограничения – Мягкие инструменты, используемые для изготовления пластиковых деталей в малых объемах, подходят для многих распространенных сырьевых материалов. Однако абразивность и высокая термостойкость современных полимеров вынуждают производителей использовать более прочные инструменты.
Когда следует использовать литье под давлением малых объемов?
Для мелкосерийного производства, быстрого прототипирования и изготовления промежуточной оснастки предпочтительно использовать мелкосерийное производство пластмасс. Предприятие может достичь этого без инвестиций в полноразмерную оснастку или оборудование.
Краткосерийное производство
Относительно простая оснастка необходима, если вам нужно изготовить всего сотни или несколько тысяч деталей. Это может быть продукция для конкретного рынка, запасные части или для краткосрочного спроса. Эта стратегия помогает производителям избежать дорогостоящих металлических пресс-форм, которые неоправданно замораживают капитал. Качество деталей также не сильно отличается.
Быстрое прототипирование:
Быстрое прототипирование, основанное на использовании реальных пластиковых деталей промышленного качества, является еще одной важной областью применения недорогого литья под давлением. Благодаря доступной цене, предприятия могут не беспокоиться о своих пластиковых прототипах. стоимость литья под давлением и высококачественные комплектующие.
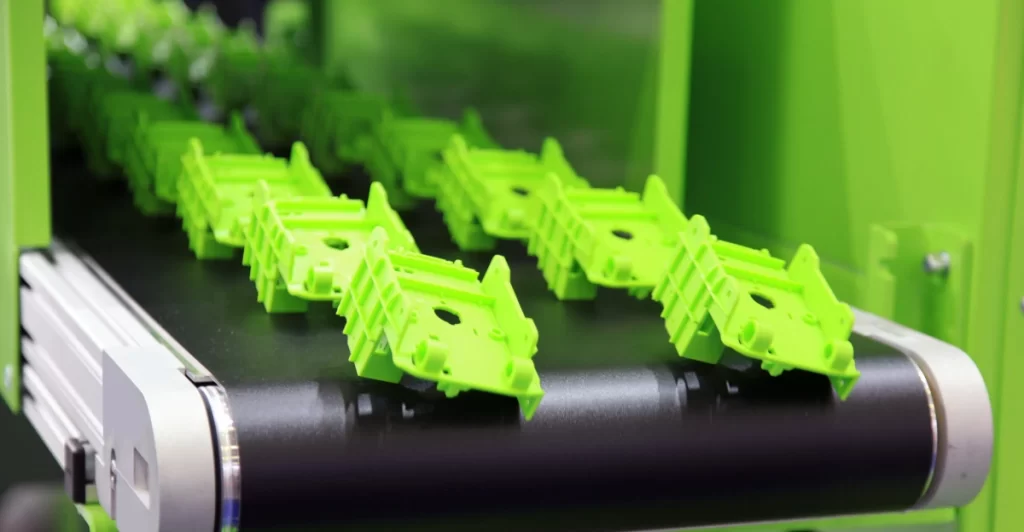
Прототипы
Мостовой инструмент
Создание промежуточных, прототипных или быстроизготовительных оснасток позволяет производить детали до того, как станет доступна более совершенная оснастка. Это стратегия предотвращения задержек при запуске продукции. При этом цепочки поставок могут оставаться целостными и продолжать функционировать.
Микролитье под давлением
Некоторые пластиковые детали очень маленькие, поэтому требуют предельной точности. Следовательно, мелкосерийное производство может включать в себя микро литье под давлениемДанная услуга предназначена для микрокомпонентов, используемых в электронике и медицинском оборудовании.
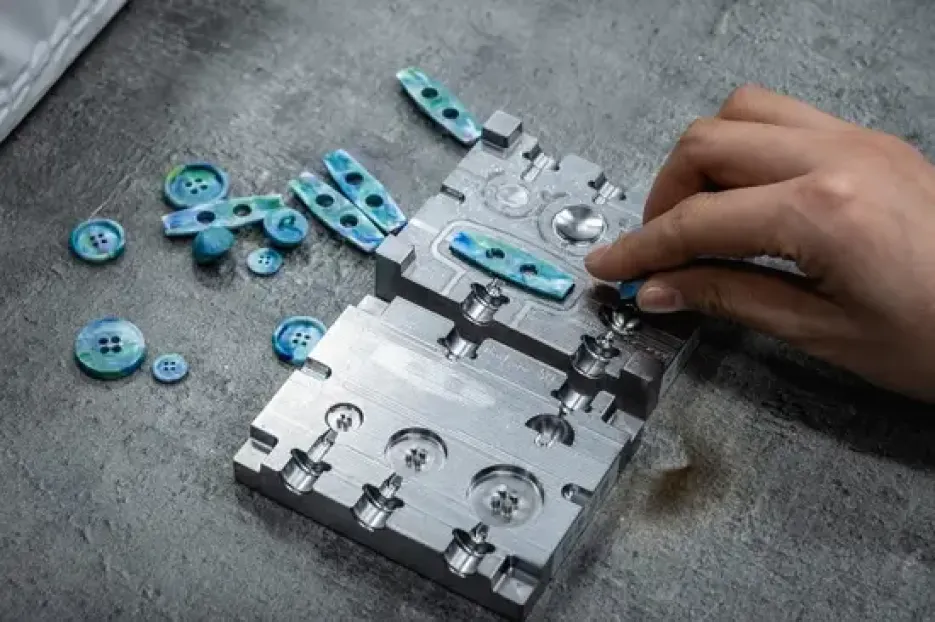
Микролитье под давлением
Распространенные термопласты для мелкосерийного литья пластмасс под давлением
Выбор материала, являющийся критически важным этапом в процессе формования, включает такие варианты, как ПК, ПОМ, ПММА, нейлон, ПЭЭК, ПП и ПС. Эти и другие применимые термопласты перечислены ниже.
| Термопластический материал | Основные свойства |
| Акрилонитрилбутадиенстирол (АБС / ABS): | Ударопрочность, прочность и хорошая обрабатываемость. |
| Нейлон (ПА) | Самосмазывающийся, прочный, износостойкий |
| Полибутилентерефталат (PBT) | Химическая стойкость, низкое влагопоглощение |
| Поликарбонат (ПК): | Прозрачность, высокая ударопрочность |
| Полиэтилен (ПЭ) | Химическая стойкость, малый вес |
| Полиэфирэфиркетон (PEEK) | Прочность, термостойкость |
| Полиэфиримид (ПЭИ) | Хорошая стабильность размеров, высокая термостойкость. |
| Полиметилметакрилат (ПММА) | Хорошая чистота поверхности и оптическая прозрачность. |
| Полиоксиметилен (ПОМ) | Высокая точность размеров, низкое трение. |
| Полифенилсульфон (ППСУ) | Отличная химическая и термостойкость |
| Полипропилен (ПП / PP): | Усталостоустойчивый, легкий, инертный |
| Полистирол (ПС) | Податливый, недорогой |
| Термопластический эластомер (TPE) | Резиноподобный, гибкий |
| Термопластичный полиуретан (ТПУ) | Прочный, износостойкий, гибкий |
Попробуйте Пролеан прямо сейчас!
Рекомендации по проектированию для литья под давлением в малых объемах
Эффективное мелкосерийное производство пластмассовых изделий основано на таких конструктивных факторах, как углы уклона, расположение литникового канала, тип материала, толщина стенок и геометрия детали.
Правильные углы тяги
В зависимости от угла уклона, извлечение детали может быть плавным или дорогостоящим. Правильно подобранные углы уклона минимизируют износ инструмента и прилипание детали. Они помогают избежать дорогостоящей перепроектировки пресс-формы. Неважно, мягкая или твердая оснастка; правильные углы уклона имеют большое значение при мелкосерийном литье под давлением.
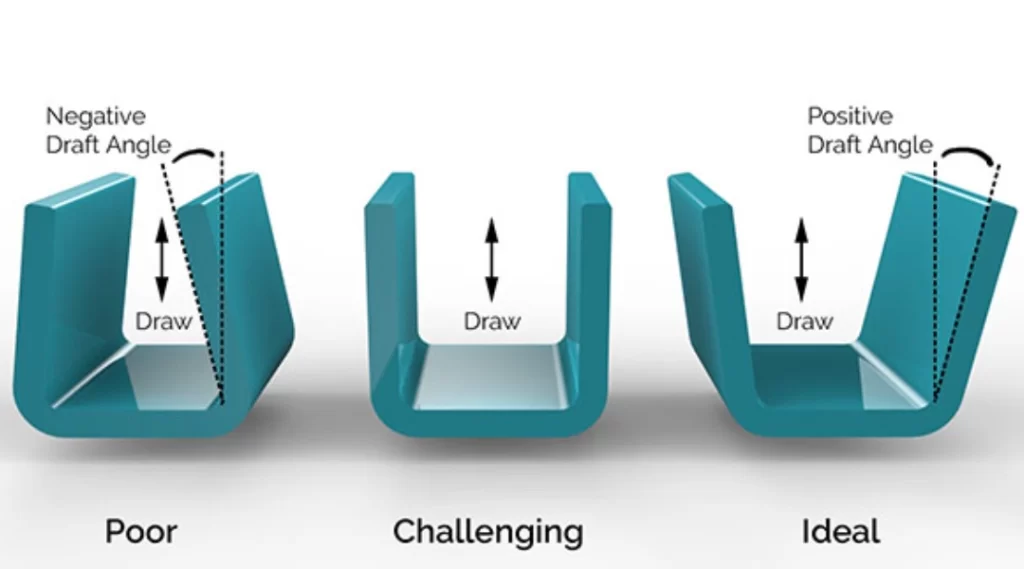
Угол тяги имеет значение.
Стратегически выгодное расположение ворот
Литниковые каналы следует располагать таким образом, чтобы они не способствовали образованию слабых мест. Как опытные производители, мы проектируем изделия с учетом сбалансированного потока расплава и уменьшения количества сварных швов. Мы знаем, что это один из лучших способов предотвратить структурные повреждения, которые могут задержать запуск продукции.
Соответствующий тип материала
Будь то литье алюминия под давлением При выборе любого другого варианта пресс-формы подбор материала оснастки к соответствующему пластику минимизирует затраты на литье под давлением в малых объемах. Правильный выбор материала оснастки позволяет избежать перегрева и повреждения инструмента.
Оптимизированная толщина стенок
Стенки деталей, изготовленных методом литья под давлением, должны быть однородными. Это свойство обеспечивает гладкость детали и стабильность размеров. Оно также улучшает охлаждение, что в конечном итоге минимизирует дорогостоящий брак.
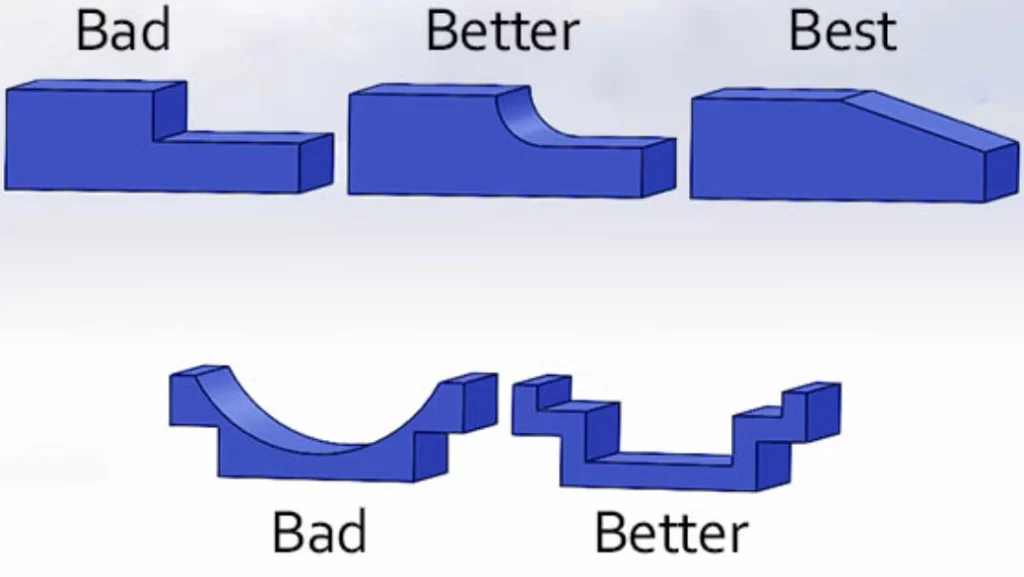
Рекомендуется равномерная толщина стенки.
Упрощенная геометрия детали
Упрощенная геометрия детали включает в себя использование меньшего количества подрезов, обеспечение равномерной толщины стенок (обсуждалось выше) и отказ от острых внутренних углов. Подобные стратегии не только сокращают сроки выполнения, но и обеспечивают более простую и быструю модификацию процесса.
Изготовление оснастки/пресс-форм для мелкосерийного литья пластмасс.
Что касается оснастки для мелкосерийного литья пластмасс под давлением, то к основным факторам, которые следует учитывать, относятся технология обработки – ЧПУ или электроэрозионная обработка, наиболее оптимальный вариант пресс-формы из автономных решений и вставок Master Unit Die (MUD), а также идеальный материал пресс-формы – алюминий или сталь.
Производство с ЧПУ или электроэрозионной обработкой
Экономическая эффективность и быстрая обработка на станках с ЧПУ идеально подходят для изготовления простых пресс-форм/инструментов. Электроэрозионная обработка (ЭЭО) применяется там, где традиционная обработка на станках с ЧПУ испытывает трудности – для изготовления инструментов сложной геометрии.
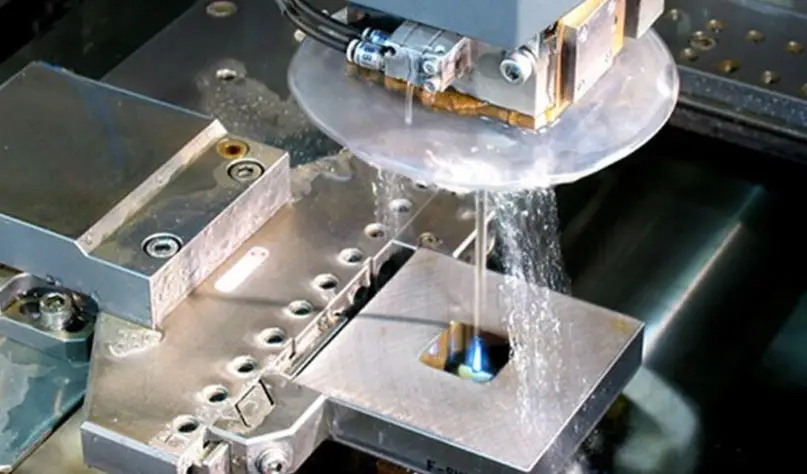
Электроэрозионная обработка проволокой в процессе изготовления пресс-форм.
Автономные формы против форм для отливки из глины (MUD Mold).
Автономная пресс-форма предназначена для изготовления одной детали. Пресс-форма MUD (Master Unit Die) имеет многоразовую конструкцию со сменными вставками. Таким образом, использование MUD экономит время и деньги при мелкосерийном производстве.
Алюминий против стали в качестве материала для пресс-формы
Алюминиевые пресс-формы наиболее популярны в сфере мелкосерийного литья под давлением. Этот материал обладает лучшей теплопроводностью, лучше поддается механической обработке и имеет низкую стоимость. Он позволяет сократить время цикла.
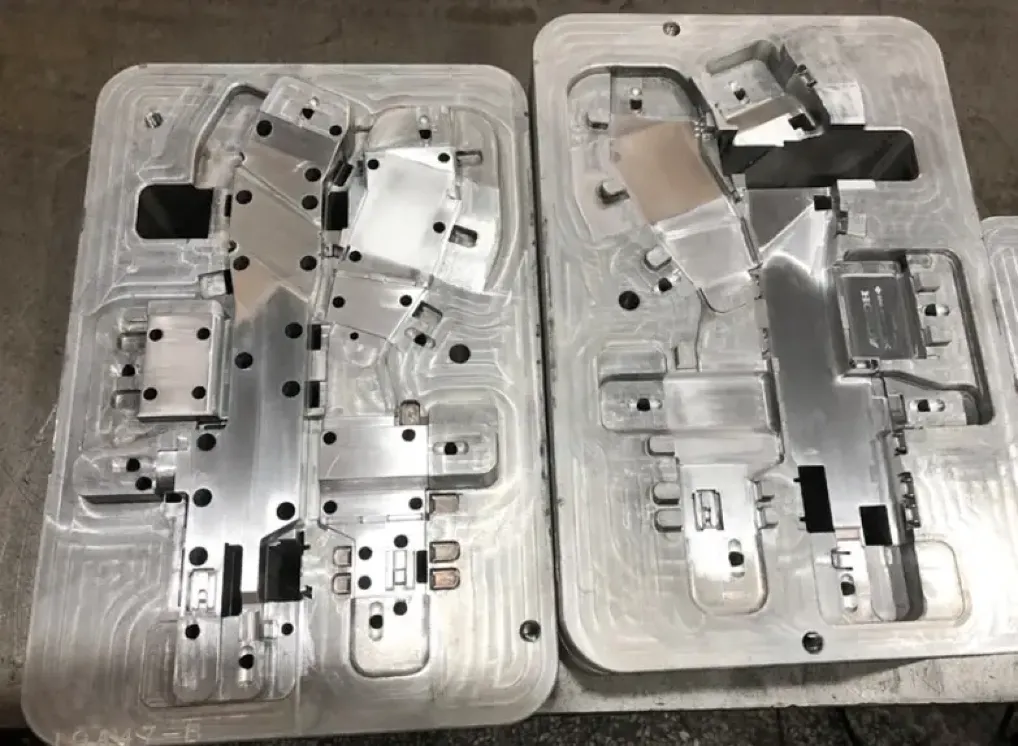
Алюминиевая форма
Сталь не только сложнее поддается механической обработке, но и дороже. Производители предпочитают ее для получения деталей с более высокими допусками по размерам и более долговечных изделий. Мы часто рекомендуем ее для абразивных деталей или деталей, работающих с полимерными смолами.
Этапы процесса литья под давлением малых объемов
Процесс литья под давлением в малых объемах, от разработки идеи до изготовления готовой пластиковой детали, включает в себя проектирование пресс-формы, настройку материала/оборудования, литье под давлением, охлаждение и извлечение детали.
Проектирование и производство пресс-форм
Компании, занимающиеся мелкосерийным литьем под давлением, сначала используют программное обеспечение CAD для изготовления пресс-формы. Программа помогает оптимизировать конструкцию с точки зрения геометрии и связанных с ней аспектов. Это критически важный шаг, учитывая множество деталей этого компонента.
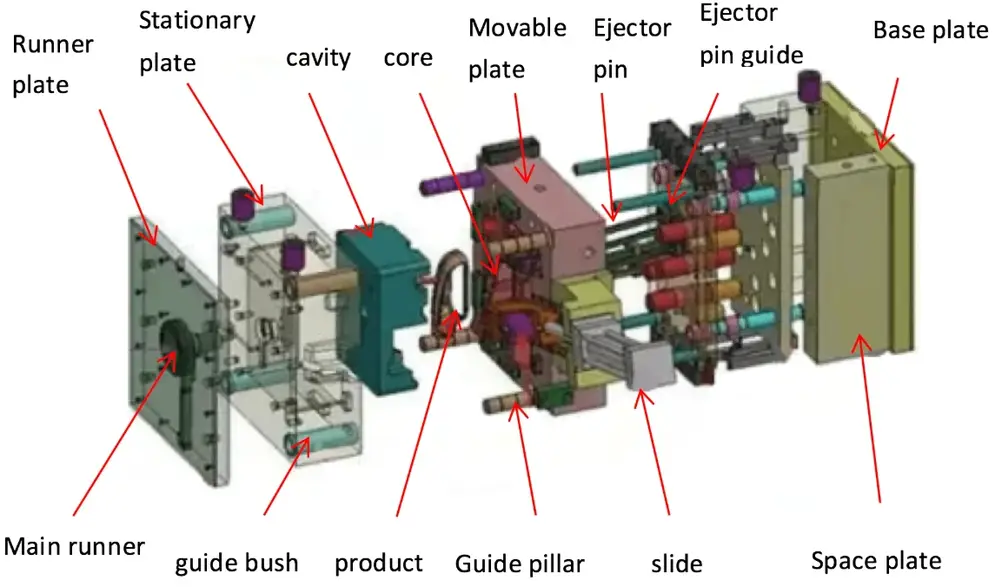
Части формы
Затем команда использует такие производственные технологии, как электроэрозионная обработка и обработка на станках с ЧПУ, для изготовления пресс-формы. Как мы уже обсуждали ранее, различные материалы для пресс-форм предоставляют разные возможности для проектирования и производства. Например, алюминий более доступен по цене и быстрее обрабатывается, чем сталь, поэтому он больше подходит для небольших производственных циклов.
Настройка машины
Этап подготовки в основном заключается в скреплении двух половин формы зажимами. Для обеспечения герметичности, предотвращающей утечку расплавленного материала, используется достаточное давление.
Литье под давлением
Раскаленный пластик впрыскивается под высоким давлением. Конкретные условия этого этапа во многом зависят от типа материала и формы. Критически важным требованием является заполнение расплавленным материалом всех полостей в форме.
Охлаждение
Следующий этап в мелкосерийном литье пластмасс — охлаждение детали с помощью каналов для подачи охлаждающей жидкости в пресс-форме. Охлаждение достаточно быстрое, чтобы обеспечить стабильность размеров и отсутствие деформаций.
Выброс части
Извлечение готовой детали происходит после этапа охлаждения. Пресс-форма оснащена механизмом извлечения. Затем производитель подвергает деталь тщательной проверке и, при необходимости, последующей обработке. Выталкивающие штифты помогают извлечь деталь.
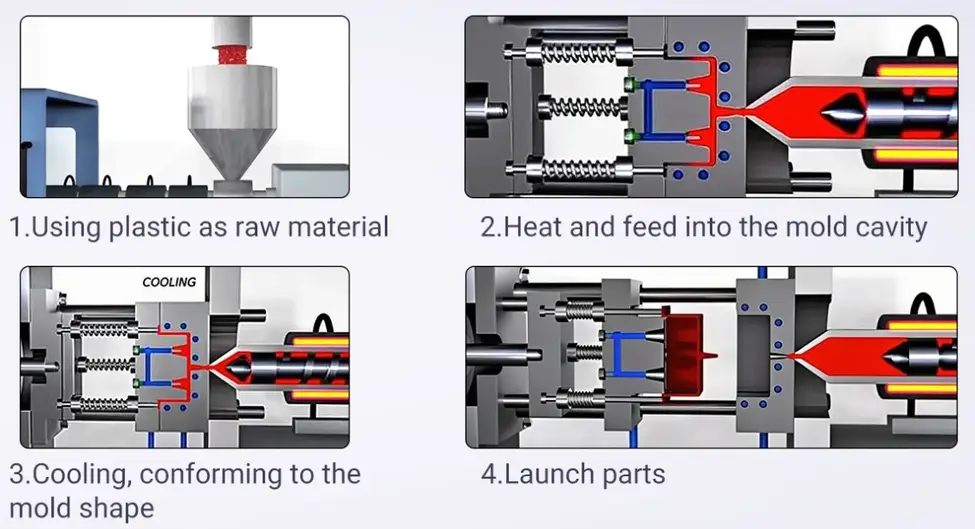
Этапы литья пластмасс под давлением
Постобработка
Деталь готова к отгрузке клиенту после постобработки. Услуги по литью под давлением малых объемов часто включают в себя постобработку, которая заключается в удалении излишков пластика (облоя).
Попробуйте Пролеан прямо сейчас!
Литье под давлением малых объемов против традиционного литья под давлением
Традиционное литье под давлением, или литье под давлением больших объемов, использует прочные стальные пресс-формы. Инструменты разработаны для обеспечения неограниченной повторяемости, минимального технического обслуживания, современной автоматизации и увеличенного срока службы. Алюминий является наиболее распространенным материалом для изготовления пресс-форм в процессе мелкосерийного литья под давлением. Другие существенные отличия включают меньшее количество компонентов автоматизации, меньшее количество полостей и более простые основания пресс-форм.
Сравнительная таблица литья под давлением малых объемов против литья под давлением средних и больших объемов.
Хотя все три метода основаны на одном и том же базовом процессе, существуют явные различия в гибкости, объеме производства, инструментах и стоимости. Эти различия отражены в сравнительной таблице ниже.
|
Элемент сравнения |
Низкая громкость |
Средний уровень громкости |
Большой объем |
|
Диапазон громкости |
50 - 10,000 единиц |
Устройства 10,000-100,000 |
100,000+ единиц |
|
Гибкость |
Высочайшая гибкость |
Средняя гибкость |
Минимальная гибкость |
|
Инструменты |
Алюминиевые или мягкие стальные формы |
Формы из закаленного алюминия или полустали |
Формы из закаленной стали для увеличения количества циклов |
|
Структура затрат |
Более высокая стоимость детали |
Средняя стоимость за деталь |
Самая низкая стоимость за деталь. |
|
Общие приложения |
Тестирование, создание прототипов |
Выращивание продукции, региональная дистрибуция |
Товары массового потребления |
Альтернативы малосерийному литью пластмасс под давлением
К альтернативным методам мелкосерийного производства относятся обработка на станках с ЧПУ, 3D-печать, литье из полиуретана и термоформование. Они позволяют ускорить вывод продукции на рынок и снизить затраты.
Обработка CNC – Станки с ЧПУ – один из самых универсальных и экономически эффективных методов изготовления штампов, пресс-форм и моделей. Он также подходит для литья. Этот метод высоко ценится за быструю обработку заказов при мелкосерийном производстве.
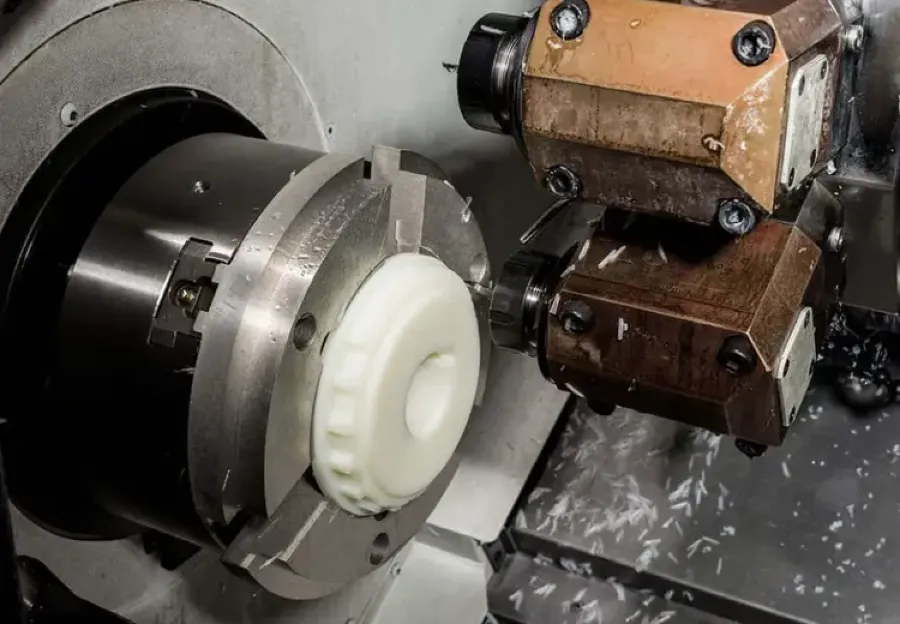
Обработка пластика с ЧПУ
3D печать – При использовании 3D-печати производителю не нужно вкладывать средства в пресс-форму. Этот метод также обеспечивает короткие сроки выполнения заказов. Мы рекомендуем этот подход для быстрого создания новых моделей.
Уретановое литье – Литье из полиуретана – еще один вариант, позволяющий избежать первоначальных инвестиций в пресс-формы. Обычно оно выполняется совместно с обработкой на станках с ЧПУ или 3D-печатью для изготовления мастер-модели.
термоформования – Это альтернативный метод для дверных панелей, упаковочных лотков и подобных относительно простых деталей. Это простой и недорогой способ, особенно учитывая, что он требует низкой температуры и давления.
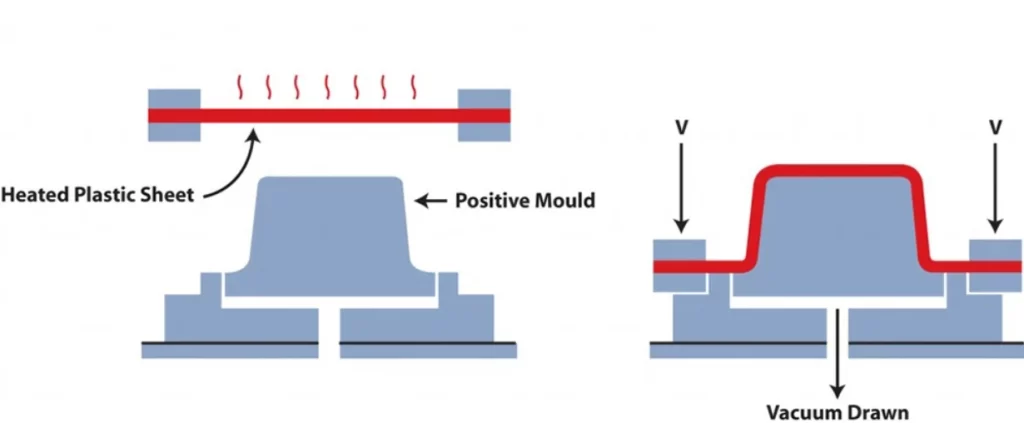
термоформования
Заключение
Для стартапов и предприятий, работающих в мелкосерийном производстве, литье под давлением в малых объемах представляет собой надежное и доступное решение. Это отличный способ быстро получать пластиковые детали с приемлемыми затратами на оснастку.
В Boda мы понимаем динамику и сложности производства пластиковых деталей в малых объемах. Благодаря передовой оснастке и многолетнему опыту в производстве, мы гарантируем, что конечный продукт соответствует отраслевым стандартам и оптимально удовлетворяет потребности рынка.
Свяжитесь с нами сегодня для услуги литья под давлением с доказанными результатами.