
Литье поликарбоната под давлением
Литье под давлением поликарбоната — один из наиболее универсальных процессов, используемых в современном машиностроении и производстве пластмасс. Этот термопластичный полимер обладает исключительной прозрачностью, термостойкостью и ударопрочностью. Он применяется в самых разных областях, от медицинских изделий до автомобильных компонентов.Понимание нюансов литья под давлением поликарбоната оказывает существенное влияние на качество продукции, эффективность производства и затраты.
Сравнение вариантов важно при выборе наилучшего материала для вашего проекта. Лучше ли полипропилен, чем АБС-пластик, для литья под давлением?? Компания Boda Tech поможет вам принимать обоснованные решения. Это специалист по литью поликарбонатных пластмасс, предлагающий комплексные услуги. На заказ услуги литья под давлением Разработаны в точном соответствии с техническими требованиями. Инженеры Boda Tech и современное оборудование гарантируют оптимальные результаты в сложных условиях эксплуатации.
Основы применения поликарбоната в литье под давлением
Для создания сложных деталей из пластика расплавленный поликарбонат впрыскивается в форму под высоким давлением и температурой. Поликарбонат — это аморфное термопластичное вещество. Высокополимеры содержат карбонатную группу (OC(=O)-O-) в своих молекулярных цепях. Материал получают в процессе полимеризации с использованием бисфенола А и фосгена.
Поликарбонат (ПК) — высокоэффективный термопластик, широко используемый благодаря своей превосходной прозрачности, термостойкости и ударопрочности. Литье пластмасс под давлением. Производственная технология является наилучшим вариантом для массового производства без чрезмерных затрат бюджета.
Основные параметры литья под давлением поликарбоната
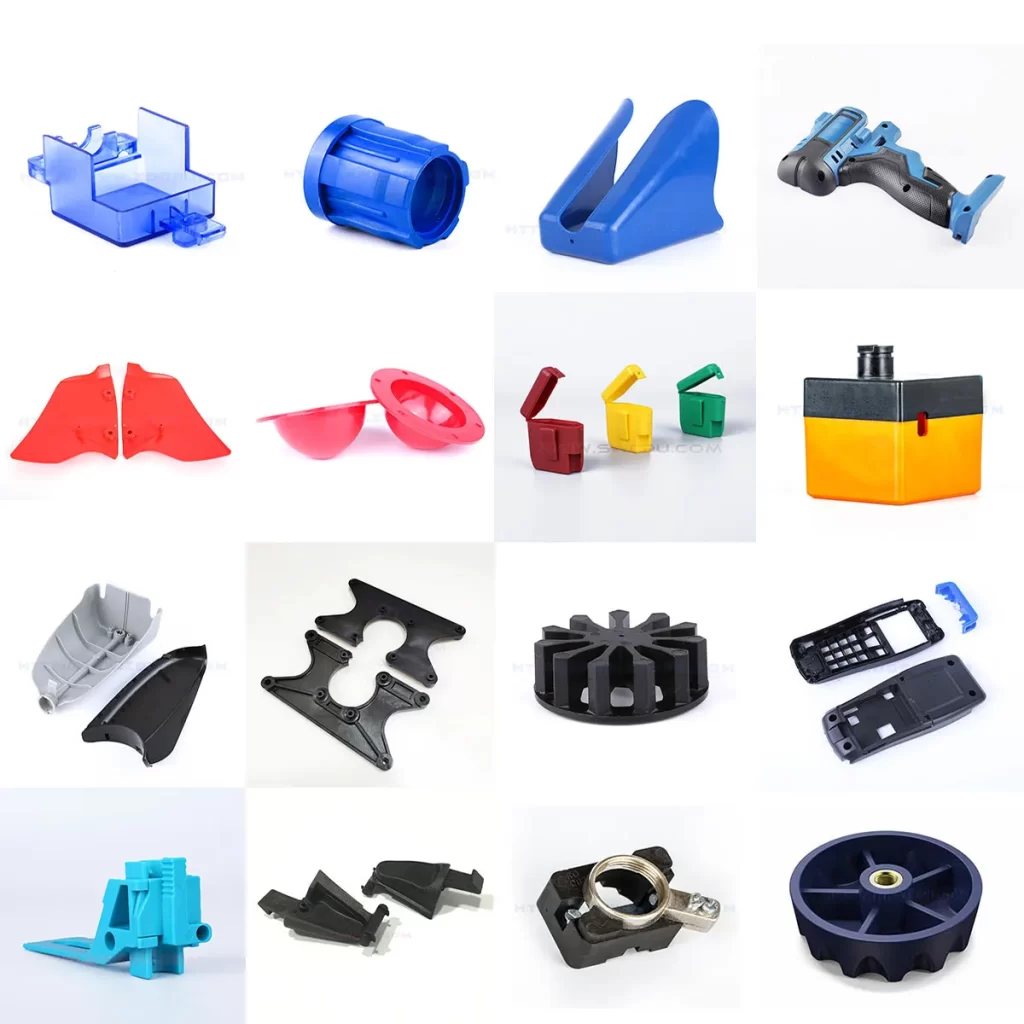
Изготовление изделий методом литья под давлением
Ниже рассматриваются некоторые основные параметры литья поликарбоната.
Плотность
Плотность поликарбоната обычно составляет от 1.20 до 1.22 г/см³. Он легче стекла. Благодаря низкой плотности, конструкторы могут создавать прочные детали без чрезмерного увеличения веса.
Температура плавления
Поликарбонат — это аморфный полимер, поэтому у него нет истинной температуры плавления. IОно не плавится сразу. Оно постепенно переходит из твердого состояния в жидкое. В процессе обработки необходим тщательный контроль температуры.
Температура литья под давлением
Температура литья под давлением обычно колеблется от 270 до 320 °C. Для предотвращения термической деградации, как правило, поддерживаются и тщательно контролируются температурные зоны цилиндра.
Температура стеклования (Тс)
Температура стеклования (Tg) поликарбоната составляет примерно 135-150 °C. Этот параметр определяет верхнюю рабочую температуру. Для высокотемпературных применений он влияет на решения, принимаемые при проектировании.
Ударная прочность консольной балки с надрезом
Одно из выдающихся свойств поликарбоната — его исключительная ударная прочность при пробитии консольной балки. Она составляет около 60 кДж/м². Благодаря высокой прочности, поликарбонат используется в ударопрочных и критически важных с точки зрения безопасности областях применения.
Предел прочности на разрыв
Предел прочности на растяжение составляет приблизительно от 60 до 70 МПа (мегапаскалей). Он обеспечивает превосходную структурную целостность. Благодаря высокому удлинению, он способен выдерживать значительные нагрузки, не разрушаясь.
Предел прочности при изгибе
Прочность поликарбоната на изгиб может достигать примерно 90–120 МПа. Эта характеристика полезна для применений, требующих несущей способности.
Прозрачность
Прозрачность поликарбоната в видимом диапазоне достигает 90%. Он обладает исключительной прозрачностью и высокой ударопрочностью. Широко используется для защитного остекления и в оптических приложениях.
Химическая устойчивость
Он обладает хорошей устойчивостью к слабым кислотам и основаниям. Однако он чувствителен к некоторым растворителям и сильным химическим веществам. Понимание этих ограничений помогает избежать неправильного выбора материала.
Водопоглощение
Поликарбонат обладает умеренным влагопоглощением, поэтому перед формованием необходима сушка. Но он гидролизуется в условиях высоких температур.
Типы ПК и модифицированные ПК
В этом разделе мы обсудим типы поликарбоната (ПК) и природу модифицированного ПК. Модифицированный ПК получают путем добавления армирующих материалов или присадок в базовую поликарбонатную смолу для улучшения ее первоначальных свойств. К распространенным типам модифицированного ПК относятся...
Высоко- и низкомолекулярный ПК
Поликарбонат с высокой молекулярной массой обладает высокой прочностью, лучшей термостойкостью и механическими свойствами. Он имеет более длинную цепь. Он лучше всего подходит для высокоэффективных применений, таких как высокотехнологичные механические детали и для изготовления пуленепробиваемых материалов.
Поликарбонат с низкой молекулярной массой имеет более короткую длину цепи. Благодаря этому его легко формовать и обрабатывать. Однако он обладает низкой термостойкостью и механической прочностью. Его можно использовать для изготовления изделий, не требующих больших нагрузок, и товаров повседневного спроса.
ПК, армированный стекловолокном
Для конструкционных применений требуется высокая несущая способность. Армирование поликарбоната стекловолокном повышает его механическую прочность и стабильность размеров. Он полезен для применений, требующих высокой прочности и жесткости.
Огнестойкий ПК
Огнестойкий поликарбонат сохраняет механические свойства. Добавление антипиренов улучшает огнестойкость поликарбоната. В необработанном виде поликарбонат имеет огнестойкость класса V2, чего недостаточно для многих изделий. При добавлении антипиренов он может достигать класса V0. Поликарбонат может быть галогенированным или негалогенированным.
Огнестойкий поликарбонат широко используется в электротехнике и транспортной отрасли.
Устойчивый к УФ-излучению поликарбонат
Добавление УФ-стабилизаторов повышает устойчивость поликарбоната к воздействию погодных условий. Это минимизирует обесцвечивание и деградацию, возникающие из-за длительного воздействия УФ-излучения.
ПК/АБС-сплав
Смешивание поликарбоната (ПК) с АБС (акрилонитрилбутадиенстиролом) позволяет объединить высокую прочность и термостойкость ПК. При смешивании с АБС ПК становится легче поддающимся формовке, более гладким и менее склонным к растрескиванию под нагрузкой. Он широко используется в таких областях, как автомобильные детали и корпуса электронных устройств.
Поликарбонат, армированный углеродным волокном
Добавление углеродных волокон повышает прочность материала и его термическую стабильность. Это делает его подходящим для создания легких и высокоэффективных изделий, например, в автомобильной и аэрокосмической промышленности.
Сплав ПК/ПБТ или ПК/ПЭТ
Смешивание с полибутилентерефталатом (ПБТ) или полиэтилентерефталатом (ПЭТ) улучшает химическую стойкость и ударопрочность. Это подходит для изделий, требующих высокой химической коррозионной стойкости и высоких ударных характеристик.
Прозрачный ПК
Прозрачный поликарбонат (ПК) по своей природе прозрачен. Его прозрачность можно повысить, внеся определенные модификации. Он используется в изделиях, требующих высокой прозрачности, таких как декоративные и оптические элементы. В различных областях применения мы можем свести к минимуму оптические дефекты, такие как линии потока и загрязнения, с помощью специализированной обработки.
PC/ASA сплав
Смесь поликарбоната с АСА (акрилат-стирол-акрилонитрил) повышает устойчивость к ультрафиолетовому излучению и атмосферным воздействиям. Эта комбинация лучше всего подходит для наружных работ, требующих длительного пребывания на открытом воздухе.
Процесс литья поликарбоната под давлением
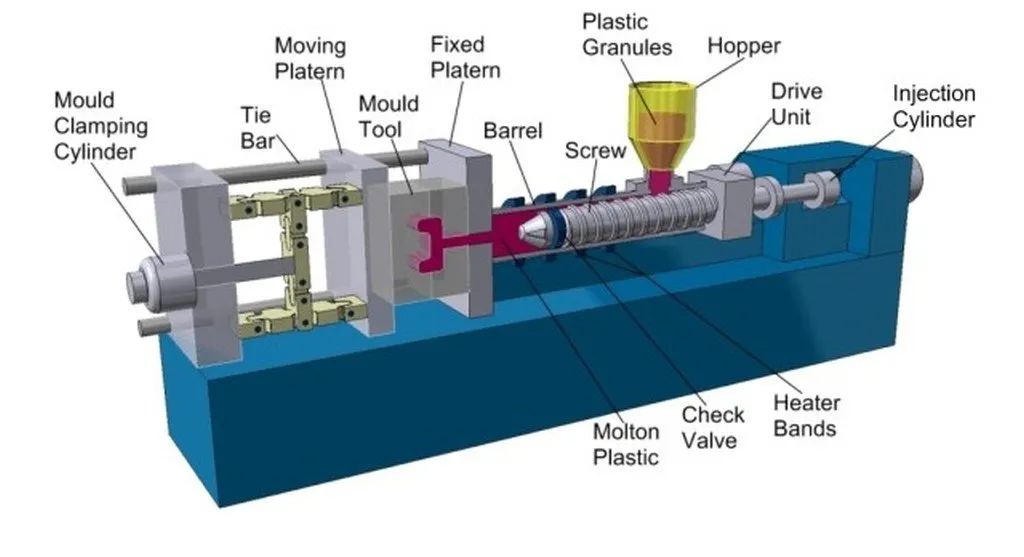
Схема литьевой машины
Вот пошаговый процесс литья под давлением поликарбоната. Он обеспечивает стабильное качество и оптимальную эффективность производства. Для достижения высококачественных результатов на каждом этапе требуется особое внимание.
Шаг 1: Подготовьте форму
На этом этапе мы снимем пресс-форму. Проведем тщательную очистку, чтобы удалить любые загрязнения или остатки от предыдущих производственных циклов. Для предотвращения образования газов убедитесь, что вентиляционные отверстия инструмента чистые. Для обеспечения бесперебойной работы станка, перед началом процесса его необходимо должным образом смазать.
Шаг 2: Подготовьте материал
Наиболее важным этапом предварительной обработки при литье поликарбоната под давлением является подготовка материала. Она начинается с выдачи необходимого количества термопластика для производственного цикла. Затем материал сушится в специальной сушилке для удаления влаги, в зависимости от требований к обработке. Для получения желаемого цвета смешивается мастербатч.
Шаг 3: Настройка процесса
В процессе настройки мы регулируем температуру цилиндра, скорость впрыска, давление и время охлаждения. Этот этап также важен, поскольку он играет роль в обеспечении эффективности и удобства всего процесса. Первым делом необходимо надежно закрепить пресс-форму в прессе. Затем следует правильно настроить систему выталкивания всей пресс-формы внутри машины.
Тщательно контролируйте температуру. Подготовьте рабочую зону, установив необходимое дополнительное вспомогательное оборудование, такое как конвейерные ленты, верстаки и защитные экраны для инструментов. После завершения подготовки загрузите гранулы поликарбоната в машину через подающее устройство. Тщательно отрегулируйте параметры машины для получения желаемых результатов.
Шаг 4. Процесс литья под давлением
Это заключительный этап, на котором происходит охлаждение, пластификация смолы, извлечение и удаление литника и упаковки. После автоматической подачи гранул через бункер они стекают в машину и попадают в шнек, который нагревается, расплавляя пластиковый материал.
Цилиндр также нагревается в различных заданных температурных зонах, что позволяет материалу размягчаться, плавиться и контролируемо продвигаться вдоль шнека. После впрыскивания изделия необходимо поддерживать постоянную температуру пресс-формы для обеспечения плавного потока материала. По завершении процесса готовое изделие собирается в сборный контейнер.
Технологии литья поликарбоната под давлением
Ниже описаны распространенные методы литья поликарбоната под давлением, такие как:
Быстрое отопление и охлаждение (RH&C)
Поликарбонат чаще всего используется для изготовления прозрачных деталей. В процессе литья под давлением расплавленный материал поступает в форму. Из-за разницы температур между пластиком и формой на поверхности формы образуется тонкий слой. Этот слой может создавать сварные швы и дефекты поверхности.
При литье с быстрым нагревом и охлаждением (RH&C), чтобы предотвратить образование этого слоя, пресс-форму нагревают непосредственно перед впрыском, а затем быстро охлаждают.
Литье под давлением с помощью воды
Литье под давлением крупных тонкостенных или полых деталей из поликарбоната представляет собой сложную задачу. В таких ситуациях идеальным решением может стать литье под давлением с использованием воды. В этом процессе вода под высоким давлением подается внутрь формы, прижимая пластик к стенкам формы. Это позволяет добиться равномерной толщины и гладкости внутренних объемов.
Компрессионное литье под давлением
При низком давлении определенное количество расплавленного пластика впрыскивается в открытую форму. Затем форма закрывается, чтобы придать пластику желаемую форму. Этот метод снижает внутренние напряжения, которые обычно возникают при литье пластмасс под давлением.
многокомпонентное формование
Могут использоваться такие технологии, как литье с закладными элементами или литье с наложением. Когда требуются компоненты из нескольких материалов, в этом процессе расплавленный пластик впрыскивается поверх уже имеющейся детали, помещенной внутрь формы.
Попробуйте Пролеан прямо сейчас!
Распространенные проблемы при литье поликарбоната под давлением
Применение литья под давлением ПК
Этот процесс сложен и сопряжен со множеством трудностей. Типичные проблемы при литье поликарбоната под давлением включают в себя:
Линии потока
Линии потока — это искаженные линии или узоры, появляющиеся на поверхности детали. Они вызваны колебаниями скорости охлаждения или вязкости материала. Повышение температуры пресс-формы, скорости впрыска или температуры материала обычно устраняет этот дефект.
Низкая скорость впрыска приводит к тому, что расплавленная смола затвердевает на разных этапах по мере прохождения через форму. В зависимости от фактической причины проблемы, ее устранение очень просто. Увеличение скорости и давления впрыска поможет завершить заполнение всех полостей формы.
Облой
Это состояние, при котором материал просачивается между поверхностями пресс-формы, через выталкивающие штифты или линии разъема. Обычно облой образуется из-за недостаточной силы смыкания, чрезмерного давления впрыска или износа поверхностей разъема пресс-формы. Решение заключается в увеличении давления зажима. Благодаря надлежащему обслуживанию пресс-формы мы можем предотвратить повторное образование облоя.
Следы раковины
После усадки готового изделия на более толстых участках литьевого поликарбоната появляются небольшие углубления, напоминающие следы от пресс-формы. Это может быть связано с недостаточным временем охлаждения или неправильной обработкой, из-за чего материал не охлаждается должным образом внутри формы. Лучший способ решения этой проблемы — увеличить давление выдержки и снизить температуру пресс-формы.
Линии сварки
Сварные швы образуются в местах соприкосновения двух фронтов потока, создавая видимую линию и потенциально слабое место. Это происходит из-за наличия нескольких фронтов потока и плохого сцепления между ними. Для решения проблемы сварочных швов можно повысить температуру расплавленного материала. Увеличение скорости впрыска, использование менее вязкого пластикового материала или корректировка схемы потока для обеспечения одноисточникового потока могут решить эту проблему.
Jetting
Когда расплавленный материал пролетает через литниковый канал, не соприкасаясь со стенками полости, струйное распыление создает змеевидную деформацию. Это состояние, при котором расплавленная смола не прилипает к поверхности формы и образует волнистые складки на поверхности детали. Причиной может быть низкая температура плавления, высокая вязкость пластика или низкая скорость впрыска.
Искривление
По разным непреднамеренным причинам готовое изделие может выглядеть деформированным, изогнутым или неровным в некоторых местах. Это может быть связано с различиями в скорости охлаждения, вызывающими коробление. Для решения этой проблемы следует избегать ускорения процесса охлаждения.
Вакуумные пустоты
Это воздушные карманы, образующиеся вблизи или внутри поверхности детали, отлитой под давлением. Они могут возникать из-за недостаточного давления прижима. Это приводит к сжатию расплавленного пластика и его конденсации внутри формы. Разместив литниковую систему ближе к самой толстой части отлитой детали, мы можем решить эту проблему.
Знаки ожога
При изготовлении изделия методом литья под давлением. Чрезмерный нагрев или относительно быстрое нагревание. скорость впрыска, что может привести к появлению следов ожогов на прототипах. Эти следы вызваны захваченным воздухом или деградацией материала из-за чрезмерной температуры. Снизив скорость впрыска и улучшив качество дегазации, мы можем контролировать появление следов пригорания.
Расслоение поверхности
Расслоение поверхности означает отслаивание или шелушение слоев на поверхности детали. Обычно это происходит из-за загрязнения, когда в материал попадает посторонний материал. Это также может быть следствием чрезмерного использования разделительных агентов. Предварительная сушка перед формовкой — один из способов решения этой проблемы.
Короткие выстрелы
Неполное заполнение формы происходит, когда расплавленная смола не заполняет ее полностью. Причиной может быть неправильная калибровка или использование чрезмерно вязких пластмасс. Один из лучших способов решения этой проблемы — использование менее вязких материалов. Для улучшения текучести материала следует повысить температуру формы или расплава.
Преимущества литья ПК под давлением
Вот преимущества литья поликарбоната:
Высокая прозрачность
Поликарбонат обладает оптической прозрачностью. Его светопропускание составляет 90% по сравнению со стеклом. Он легче и менее подвержен разрушению. Наряду с ПММА и ПС, он широко используется в производстве прозрачных пластиковых изделий.
Исключительная термо- и морозостойкость.
В широком диапазоне температур поликарбонат сохраняет свои механические свойства. Поликарбонат остается стабильным, не становясь хрупким. При более высоких температурах (обычно от 140°C до 150°C) он может использоваться при температурах от -60°C до -40°C.
Высокая ударопрочность
Поликарбонат в 250–300 раз более ударопрочный, чем обычное стекло, и в 30 раз прочнее, чем акрил той же толщины. Это делает поликарбонат более долговечным.
Огнезащитный
Многие марки поликарбоната соответствуют стандарту UL94 V2 даже без добавок. Стандартные марки поликарбоната обычно соответствуют стандарту UL94 V2, но сами по себе они не обладают огнестойкостью. Для придания огнестойкости требуются добавки.что делает их пригодными для использования в электротехнических корпусах, осветительных приборах и транспортной отрасли.
Отличная электрическая изоляция
Поликарбонат обладает превосходными электроизоляционными свойствами. Он имеет высокую диэлектрическую прочность. Широко используется в электронике.
Хорошая размерная стабильность
Он обеспечивает хорошую устойчивость к ползучести. Сохраняет стабильность размеров в процессе обработки. При надлежащей постобработке после формования изменения размеров минимальны.
Недостатки литья под давлением поликарбоната
Несмотря на множество преимуществ, поликарбонат также имеет ограничения, которые следует учитывать при выборе материалов и проектировании различных применений.
Легко царапается
Поликарбонат относительно мягкий и очень подвержен царапинам. Для обеспечения прозрачности и износостойкости поликарбонат часто обрабатывают защитным покрытием, предотвращающим появление царапин.
Растрескивание под напряжением
При воздействии механических нагрузок или некоторых химических веществ в поликарбонатном материале могут образовываться трещины, особенно по краям или в слабых местах. Эта проблема в основном вызвана внутренними напряжениями или неправильными условиями обработки. Растрескивание под напряжением влияет на внешний вид детали и снижает ее механическую прочность.
Проблемы с обработкой
Сложность обработки поликарбоната обусловлена его относительно низкой текучестью и высокой температурой плавления, которая обычно колеблется от 220°C до 260°C. Литье пластмасс под давлением и другие термопластичные процессы требуют более высоких температур нагрева. Это приводит к увеличению энергопотребления и повышению требований к технологическому оборудованию. Поликарбонат обладает меньшей текучестью по сравнению с некоторыми другими пластмассами. Это может привести к неполному или неравномерному заполнению формы, особенно в сложных геометрических формах или тонкостенных конструкциях пресс-форм.
УФ чувствительность
При длительном воздействии ультрафиолетового излучения поликарбонат может пожелтеть и стать хрупким. Для предотвращения этой проблемы часто добавляют УФ-стабилизаторы или на поверхность наносят защитное покрытие.
Химическая чувствительность
Поликарбонат особенно чувствителен к органическим растворителям, таким как кетоны, сложные эфиры и хлорированные углеводороды, но в целом лучше переносит слабые кислоты и основания.Это может привести к растрескиванию или разрушению.
Высокая цена
Поликарбонат стоит значительно дороже, чем... другие виды пластмасс.
Проблемы окружающей среды
Основным компонентом фосфатидилхолина является бисфенол А (БФА). Это эндокринный разрушитель, привлекший к себе внимание. Потенциальное воздействие БФА на здоровье особенно заметно в товарах для младенцев и детей. Это стало серьезной проблемой для общественности и регулирующих органов.
Попробуйте Пролеан прямо сейчас!
Применение поликарбоната в литье под давлением
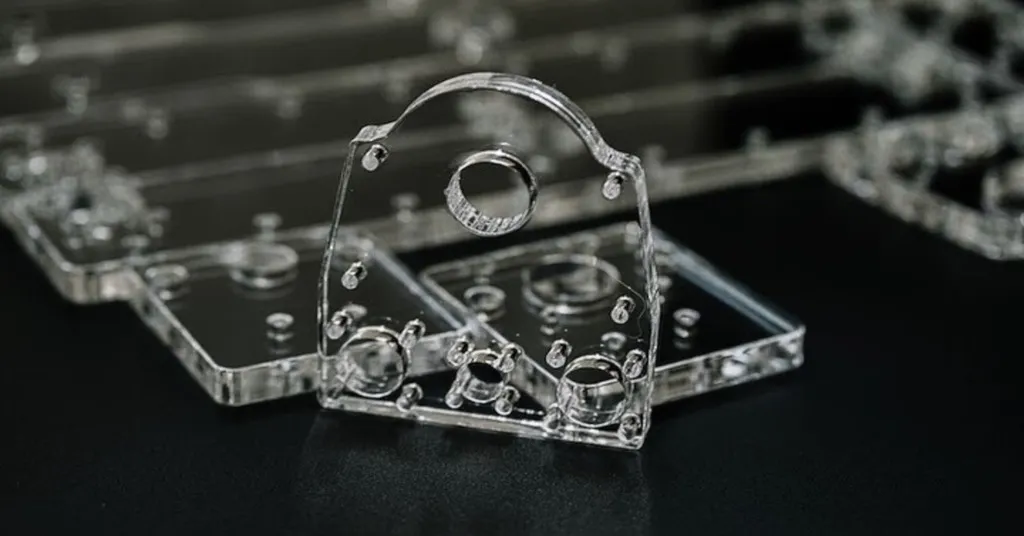
Изделие из поликарбоната
Поликарбонат (ПК) играет важную роль в производстве различных изделий методом литья под давлением. Благодаря своим уникальным характеристикам он широко используется во многих областях:
Прозрачные корпуса и очки
Поликарбонат обладает высокой прочностью и прозрачностью. Он широко используется в... защитное снаряжение, включая защитные очки и защитные чехлы.
Оптические Линзы
Благодаря своим оптическим свойствам и малому весу, он используется в оптических линзах.Например, для производства линз для светодиодных ламп, автомобильных линз для фар и крышек для автомобильных фар.
Корпуса электротехнических изделий
Благодаря своим огнестойким свойствам, высокой прочности и устойчивости к атмосферным воздействиям, он используется при изготовлении корпусов электротехнических изделий, таких как корпуса электросчетчиков. Это обеспечивает безопасность и долговечность электротехнических изделий.
Оптические диски
Благодаря своим превосходным оптическим свойствам и технологичности, он используется в производстве компакт-дисков, DVD-дисков и оптических дисков.
Автомобильные товары
Благодаря термостойкости и ударопрочности поликарбонат используется в автомобильной промышленности.
Защитные каски
Поликарбонат используется в производстве защитных касок, применяемых в строительстве, спорте и других областях, где необходима защита головы. При длительном ношении... Легкие материалы повышают комфорт.
Параметры литья под давлением поликарбоната (ПК)
Для достижения оптимального качества продукции очень важно понимать правильные параметры литья под давлением поликарбоната.
Дизайн бегунков и ворот
При проектировании литниковых каналов следует выбирать максимально толстые и короткие каналы с минимальным количеством изгибов. Круглое поперечное сечение и полированная поверхность литниковых каналов помогают снизить сопротивление потоку расплава.
Можно использовать любой тип литниковой системы. Но диаметр литников не должен быть меньше 1.5 мм. Для прозрачных деталей и для минимизации дефектов, таких как пузырьки и следы напряжений, предпочтительнее использовать литники большего диаметра.
|
Параметр |
Рекомендуемый диапазон |
|
Диаметр бегуна |
6–10 мм |
|
Глубина ворот |
0.5–1.5 мм |
|
Длина ворот |
0.5–1.0 мм |
|
Количество ворот |
Минимизировать, обеспечивая при этом заполнение. |
Температура и время сушки
Перед обработкой поликарбонатные материалы необходимо тщательно высушить при температуре 100–120 °C в течение 3–4 часов. Это предотвратит растрескивание изделия и уменьшит количество дефектов поверхности.
Температура впрыска
Температура впрыска имеет важное значение для расплавления поликарбонатного материала. Обычно она колеблется в пределах от 270°C до 320°C.
Температура пресс-формы
Для создания сложных форм и тонких стенок требуется более высокая температура. Обычно она составляет от 80°C до 120°C. Эта температура не должна превышать температуру термической деформации пресс-формы. Для снижения напряжения при формовании и улучшения прозрачности изделия необходима соответствующая температура.
Давление впрыска
Для заполнения формы используется высокое давление. Обычно оно колеблется от 50 до 150 МПа.
Удерживающее давление
Внутренние напряжения в изделиях из поликарбоната зависят от величины и продолжительности давления выдержки. Слишком низкое давление может привести к образованию вакуумных пузырьков или проседанию поверхности. Слишком высокое давление может вызвать высокие внутренние напряжения вблизи литникового канала. Наилучшим подходом является использование высокой температуры материала при низком давлении выдержки.
Скорость впрыска
Скорость впрыска регулируется в зависимости от формы и размера продукта. Для тонкостенных или быстротекучих продуктов требуется более высокая скорость впрыска. В большинстве случаев предпочтительны средние или низкие скорости.
Скорость винта
Поликарбонат обладает высокой вязкостью, поэтому скорость вращения шнека не должна быть слишком высокой. Для обеспечения хорошего плавления, отвода газов и бесперебойной работы машины скорость можно регулировать в диапазоне 30-60 об/мин, при этом противодавление должно составлять 10-15% от давления впрыска.
Размер машины
Выбор оборудования подразумевает соответствие размера впрыска, усилия смыкания и производительности литьевой машины требованиям к детали. Идеальный вес изделия должен составлять 40–60% от производительности литьевой машины. Он уменьшается на 10%, если производительность измеряется в унциях полистирола.
Конструкция винта
Поликарбонат обладает хорошей термической стабильностью и высокой вязкостью. Рекомендуется использовать шнек с соотношением длины к диаметру (L/D) более 20:1, но не менее 15:1, что подразумевает более длинный и тонкий шнек. Степень сжатия должна поддерживаться в диапазоне от 1.5:1 до 3:1.
Давление зажима
Давление зажима рассчитывается исходя из площади проекции изделия и составляет от 0.47 до 0.78 тонн на квадратный сантиметр (или от 3 до 5 тонн на квадратный дюйм).
Противодавление
Это помогает снизить деградацию материала. Обычно это значение колеблется от 5 до 20 МПа.
Время охлаждения
Время охлаждения корректируется в зависимости от толщины изделия и температуры пресс-формы.
Распространенные проблемы при литье поликарбоната под давлением
Ниже перечислены распространенные проблемы, с которыми вы можете столкнуться при литье под давлением поликарбоната:
регулирование влажности
Перед литьем под давлением поликарбонат легко впитывает влагу. Это может привести к нежелательным разводам на поверхности. Из-за попадания влаги механические свойства поликарбоната могут ухудшиться. Перед формованием гранулы поликарбоната необходимо высушить с помощью подходящего осушителя или сушилки для белья. Оптимальное содержание влаги должно быть менее 0.02 %.
Адгезия металла
Он имеет тенденцию прилипать к материалам литьевых форм. Он прилипает к материалу машин, изготовленных из сплавов с высоким содержанием железа. Если формы или детали машин, такие как винты, содержат большое количество железа, для предотвращения прилипания необходимо покрыть их хромом.
Высокая вязкость
Из-за высокой вязкости формование тонкостенных деталей или компонентов со сложными путями потока представляет собой сложную задачу. При высоком давлении и температуре впрыска эту проблему можно контролировать. Однако при использовании более высоких температур скорость впрыска следует снижать.
Заключение
Литье поликарбоната под давлением обеспечивает превосходные характеристики в областях применения, требующих прозрачности, ударопрочности и термической стабильности. Понимание свойств материала, технологических параметров и методов устранения неполадок имеет решающее значение для успеха. Каждый параметр, от оптимальной температуры пресс-формы до правильных протоколов сушки, влияет на качество конечной детали.
Поликарбонатные пластмассы используются в самых разных отраслях промышленности, включая автомобильную, медицинскую, электронную и производство средств защиты. Компания Boda Tech предлагает экспертную консультацию по услугам литья под давлением на заказ. Для обеспечения успеха ваших проектов мы будем работать с вами, чтобы добиться наилучших результатов. Получить цитату Узнайте, как профессиональное литье под давлением поликарбоната может улучшить эксплуатационные характеристики и долговечность вашей продукции.