
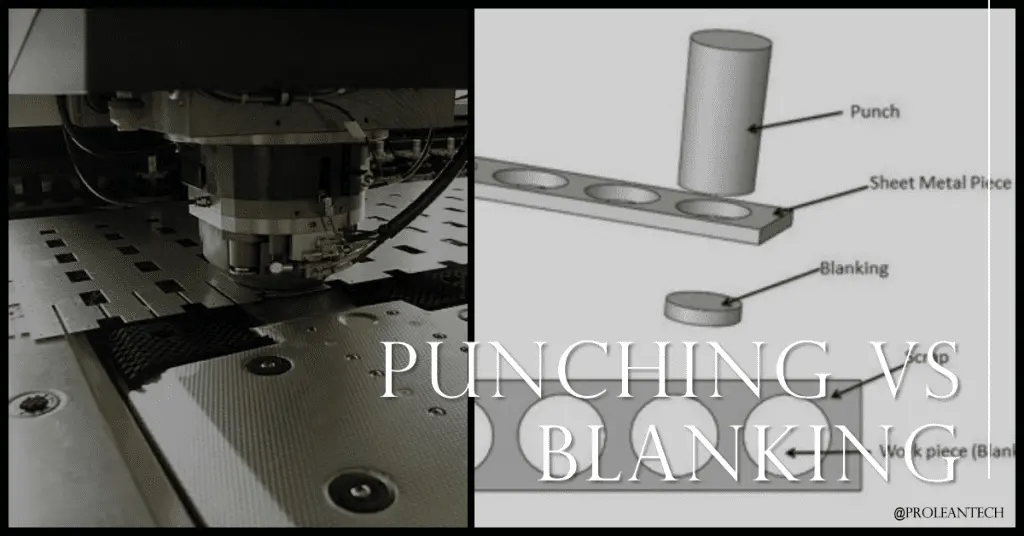
Штамповка листового металла Пробивка и вырубка — две распространенные технологии, используемые в металлообработке. Пробивка создает отверстия с помощью штамповочного пресса, а вырубка вырезает из металла детали определенной формы с помощью матрицы. Выбор той или иной технологии зависит от таких факторов, как тип используемого металла, требуемая точность и желаемый результат. Например, пробивка часто используется для создания отверстий в листовом металле, а вырубка чаще применяется для изготовления деталей из листового металла. Несмотря на различия, обе технологии широко используются производителями по всему миру.
Вам нужно изготовить отверстия или пазы по чертежу? Ознакомьтесь с нашими услугами. услуги по штамповке листового металла, то отправить заявку с учетом материала, толщины и количества.
Эта статья углубляется в сложную работу штамповки и вырубки, рисуя полную картину их применения и ограничений.
Основополагающая механика: понимание пробивки и пробивки
Piercing and blanking share punch-and-die shearing. Select the route by which material must remain in the part and by the required geometry, material, tooling and demand.
Штамповка — это процесс, при котором в заготовке создается отверстие. Это достигается приложением силы сдвига к материалу. Инструмент, известный как пуансон, проталкивается через материал в матрицу, которая представляет собой специально разработанный инструмент, поддерживающий заготовку с противоположной стороны.
Механика удара кулаком
Процесс штамповки осуществляется следующим образом:
- Заготовка помещается на матрицу, которая предназначена для поддержки заготовки и обеспечения места для удара пуансона.
- Затем пуансон проталкивается через заготовку. Острая кромка перфоратора срезает материал, образуя отверстие.
- Заготовка, кусок материала, удаленный пуансоном, выбрасывается.
Механика гашения
Вырубка – это процесс вырезания из материала нужной формы. Заготовка или вырезанная часть сохраняется и обычно обрабатывается дальше.
Процесс гашения проводится следующим образом:
- Подобно штамповке, заготовка помещается на матрицу. Однако в этом случае форма штампа соответствует желаемой заготовке.
- Пуансон, который также имеет форму желаемой детали, проталкивается сквозь материал.
- Заготовка отделяется от остальной заготовки. Оставшийся материал, часто называемый паутиной, обычно выбрасывается или перерабатывается.
Вот таблица, в которой показаны основные различия в механике пробивки и вырубки:
| Разработка | Механика | Результат |
|---|---|---|
| перфорация | Пуансон проталкивается через заготовку в матрицу, создавая отверстие. | Отверстие является желаемым результатом, и пуля отбрасывается. |
| гашение | Пуансон, имеющий форму нужной детали, продавливается через материал, отделяя заготовку от остальной части заготовки. | Заготовка - это желаемый результат, а полотно выбрасывается или перерабатывается. |
Оценка сильных сторон и ограничений: штамповка против гашения
Сильные стороны удара кулаком
- Скорость: Пробивные машины могут быстро создавать отверстия, что делает их идеальными для крупносерийного производства.
- Универсальность: Пробивка позволяет создавать отверстия различных форм и размеров, обеспечивая гибкость для различных конструкций.
- Неровные края: Штамповка часто может оставить заусенцы или шероховатые края, которые требуют дополнительной обработки.
- Толщина материала: Эффективность штамповки снижается по мере увеличения толщины материала.
Ограничения штамповки
- Одним из ограничений штамповки является то, что она может оставлять заусенцы или шероховатые края, требующие дополнительной обработки. Другое ограничение заключается в том, что его эффективность снижается по мере увеличения толщины материала.
- Неровные края: Штамповка часто может оставить заусенцы или шероховатые края, которые требуют дополнительной обработки.
- Толщина материала: Эффективность штамповки снижается по мере увеличения толщины материала.
Сильные стороны гашения
- Precision: Achievable dimensions depend on tooling, clearance, material, wear and inspection datums, rather than the operation name alone.
- Material use: Yield depends on nesting, part layout, strip carriers and scrap margins; retaining the blank does not automatically reduce waste.
Ограничения гашения
- Speed: Stroke rate and throughput depend on tooling, part geometry, handling and the production route. Blanking is not inherently slower than piercing.
- Complexity: Tool geometry and material behavior determine feasible outlines. Intricate blanks may need staged tooling or a different cutting process.
Ниже приведена таблица, в которой обобщены сильные и слабые стороны штамповки и вырубки:
Определение правильного процесса для вашего проекта
Выбор правильного процесса обработки металлов давлением зависит от различных факторов, включая материал, сложность, количество и желаемый уровень точности. Здесь мы предлагаем подробное руководство, которое поможет вам принять обоснованное решение.
Факторы, которые следует учитывать при выборе между штамповкой и вырубкой
- Material: Grade, thickness and strength affect both piercing and blanking force, clearance and tool life.
- Quantity: Compare setup, tooling investment, hit count and repeat demand for the required geometry; quantity alone does not determine accuracy.
- Geometry: Identify whether the controlled feature is an internal opening or an external blank profile. A part can require both operations.
- Finishing: Both operations can leave rollover, a burnished zone, fracture and burrs. Specify the required edge condition and secondary work.
Вот таблица, содержащая краткое руководство по выбору правильного процесса:
| Решение | Piercing / punching | гашение |
|---|---|---|
| Сохранившийся материал | Sheet surrounding the opening | Cut-out blank |
| Контролируемая геометрия | Hole or slot and its position | External profile of the retained blank |
| Материал и количество | Review grade, thickness, force and tooling | Review grade, thickness, force and tooling |
| Границы и принятие | Specify burr, dimensions and inspection datums | Specify burr, dimensions and inspection datums |
Попробуйте Пролеан прямо сейчас!
Сравнение точности: штамповка и гашение
Как пробивка, так и вырубка — это процессы обработки металлов давлением, которые обеспечивают разный уровень точности. Здесь мы углубимся в сравнение между ними с точки зрения точности.
Точность в ударе
Штамповка — это универсальный процесс, позволяющий создавать отверстия различных форм и размеров. Однако на точность штамповки могут влиять несколько факторов:
- Толщина материала: Точность штамповки может снизиться при использовании более толстых материалов. Усилие, необходимое для пробивки отверстия, может привести к деформации более толстых заготовок.
- Заусенцы: Штамповка часто оставляет заусенцы или шероховатые края, для удаления которых требуются дополнительные процессы чистовой обработки.
Точность гашения
Заготовка известна своей точностью и высоким качеством краев. Ключевые аспекты, влияющие на точность гашения, включают:
- Edge quality: Blanking can leave a fracture zone and burr. Fine blanking is a specialized route and should not be confused with ordinary blanking.
- Precision: Achievable dimensions depend on tooling, clearance, material, wear and inspection datums, rather than the operation name alone.
Сравнение приложений
Применение штамповки и вырубки сильно различается в разных отраслях, что отражает их уникальные возможности и характеристики.
Применение штамповки
Штамповка обычно используется, когда в заготовке требуется множество отверстий. Он часто используется в таких отраслях, как:
- Строительство: Для создания отверстий в стальных балках или пластинах.
- Автомобили: Для проделывания отверстий в деталях или компонентах кузова автомобиля.
- Электроника: Для изготовления вентиляционных отверстий в металлических корпусах
Применение гашения
Вырубка обычно используется, когда требуется высокая степень точности конечного продукта. Он широко используется в таких отраслях, как:
- Электроника: Для создания точных компонентов, таких как разъемы или контактные выводы.
- Автомобили: Для изготовления высокоточных деталей, таких как прокладки или шайбы.
- Aerospace: Для изготовления компонентов, требующих высокой точности и чистых кромок.
Boda Edge: мастерство штамповки и вырубки
Когда дело доходит до предоставления высококачественных, эффективных и универсальных услуг по обработке металлов давлением, Boda выделяется в отрасли. Имея опыт в процессах штамповки и вырубки, мы предлагаем индивидуальные решения для удовлетворения уникальных потребностей каждого проекта.
Воспользуйтесь нашими услуги по штамповке листового металла for hole- and slot-focused component inquiries. Describe the full part, including any external profile, bends, finish and inspection requirements.
For repeated blanking and forming with dedicated tooling, review услуги штамповки металла. Submit the drawing and demand through the страница цитаты so the route and acceptance scope can be evaluated.
Заключение
Piercing and blanking share a shearing mechanism but retain different portions of the sheet. A single part may need both. Select tooling and inspection around the required opening or blank profile, then compare complete manufacturing routes.
Часто задаваемые вопросы (FAQ)
В чем основное отличие штамповки от штамповки?
Основное отличие заключается в желаемом конечном продукте. При штамповке отверстие является желаемым продуктом, а при штамповке вырезанная часть является желаемым продуктом.
Что быстрее, пробивка или гашение?
Neither is inherently faster. Compare the actual tool layout, stroke sequence, material, handling and order quantity.
Какие типы материалов можно использовать для штамповки и штамповки?
Оба процесса могут использоваться с широким спектром материалов, включая различные металлы, такие как сталь, алюминий, латунь и медь, а также пластмассы и композиты. Выбор материала зависит от конкретных требований проекта.
Какую роль Boda играет в пробивке и вырубке?
Boda reviews drawings for услуги по штамповке листового металла и металлическое тиснение. The quotation defines the tooling route, dimensions, inspection and finished-part scope; no universal machine or precision claim applies.