
Механически обработанные детали из нержавеющей стали
Нержавеющая сталь марки 316 устойчива к коррозии в агрессивных средах и хорошо себя зарекомендовала в соленой воде, кислотах и влажных условиях. Именно поэтому ее используют в морских деталях, оборудовании для пищевой промышленности и медицинских приборах. Ее высокая прочность обусловлена высоким содержанием никеля и молибдена. Эти элементы улучшают коррозионную стойкость, особенно к хлоридам, и повышают устойчивость к точечной коррозии благодаря добавлению молибдена.
Созданием цифровых двойников возможности обработка нержавеющей стали 316 Это непросто. Поверхность быстро упрочняется при обработке, и если скорость резания слишком высока или инструмент недостаточно острый, нагрев и давление могут привести к упрочнению поверхности перед режущей кромкой. Упрочнение при обработке может произойти, если:
- Инструмент затупился.
- Во время резки он останавливается.
- Слишком низкая подача приводит к трению и проскальзыванию кончика инструмента.
Кроме того, в процессе механической обработки быстро накапливается тепло, если не обеспечен надлежащий отвод стружки и контроль подачи охлаждающей жидкости. В Boda Tech мы применяем эти практические шаги в каждой работе. Мы выбираем лучшие инструменты для каждой задачи и устанавливаем правильные параметры резания в зависимости от твердости материала и геометрии детали. Мы также уделяем особое внимание надежной фиксации заготовки и надлежащему отводу стружки, что помогает нам снизить износ инструмента, улучшить качество поверхности и контролировать производственные затраты.
Продолжайте читать, чтобы узнать больше о 316. обработка нержавеющей стали методы, оценки, задачи и практические советы.
Виды марок нержавеющей стали, оптимальные для механической обработки.
Блестящие стальные автомобильные детали
Есть различные виды нержавеющей сталиКаждый тип ведет себя по-разному при механической обработке: некоторые марки режут плавно, в то время как другие упрочняются при обработке или быстро изнашивают инструменты.
- 303 нержавеющая сталь: Наиболее легко обрабатываемой аустенитной маркой является 303. В ее состав входит сера, улучшающая измельчение стружки и снижающая нагрузку на инструмент. Благодаря этому, обработка 303 обеспечивает более плавный процесс резания и минимизирует износ инструмента. Марка 303 в основном используется в качестве материала для крепежных элементов, валов или в других областях применения, где скорость обработки важнее коррозионной стойкости.
- 304 нержавеющая сталь: Хотя сталь 304 является наиболее распространенной нержавеющей сталью, она прочна и обладает высокой коррозионной стойкостью. Однако при обработке на высоких скоростях она быстро упрочняется из-за своих свойств. твердость нержавеющей сталиЕсли скорость резания увеличить слишком сильно, поверхность резания начнет затвердевать, и инструмент будет изнашиваться быстрее. Сталь марки 304 обычно используется в производстве оборудования для пищевой промышленности, кухонной техники и в общем машиностроении.
- 316 нержавеющая сталь: Сталь марки 316 обладает еще большей коррозионной стойкостью, чем сталь марки 304, особенно в морской и химической среде. Однако повышенная коррозионная стойкость стали 316 сопровождается большими трудностями в сравнении с другими марками. обрабатываемая нержавеющая сталь Сталь марок 304 и 316 быстрее нагревается и упрочняется при деформации, поэтому требует более низких скоростей резания и/или сильного потока охлаждающей жидкости. Сталь марки 316 широко используется в медицинских приборах, морских компонентах и химическом оборудовании.
- 430 нержавеющая сталь: Наиболее распространенной ферритной сталью является 430. Она обладает лучшей обрабатываемостью, чем 304; однако для достижения оптимальных результатов все еще требуется соответствующий инструмент и стабильная настройка. Сталь 430 обычно используется в деталях бытовой техники, декоративной отделке и компонентах выхлопных систем. Благодаря характеристикам стали 430, можно использовать несколько более высокие скорости резания, чем те, которые требуются для аустенитных сталей; однако износ инструмента все равно следует контролировать.
- Дуплексная нержавеющая сталь 2205: 2205 — наиболее распространенная дуплексная нержавеющая сталь. Благодаря исключительной коррозионной стойкости, сталь 2205 широко используется в химической, морской и нефтегазовой промышленности. Однако обработка стали 2205 крайне затруднительна из-за образования крупной стружки; поэтому необходимо использовать сильный поток охлаждающей жидкости. Кроме того, для минимизации тепловыделения и износа инструмента необходимо поддерживать жесткую регулировку и уменьшать трение инструмента.
- Нержавеющая сталь 17-4 PH: 17-4 PH — это термообрабатываемая нержавеющая сталь с высокой прочностью. Подобно стали 416f, она относительно легко поддается механической обработке до термообработки. Однако после термообработки обработка 17-4 PH становится значительно сложнее из-за повышенной твердости. Она широко используется в аэрокосмической отрасли, медицинских имплантатах и высокопрочных промышленных компонентах. Механическая обработка 17-4 PH требует стабильной установки и острых инструментов для предотвращения упрочнения при обработке.
(Также читайте: нержавеющая сталь 316 против 316л)
Методы обработки нержавеющей стали 316
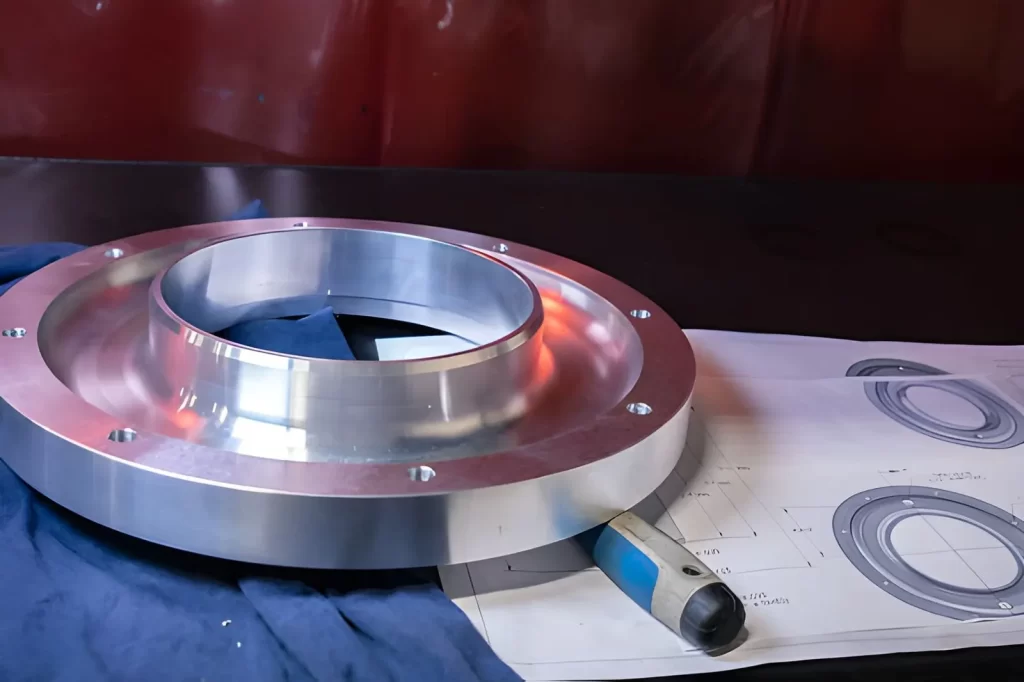
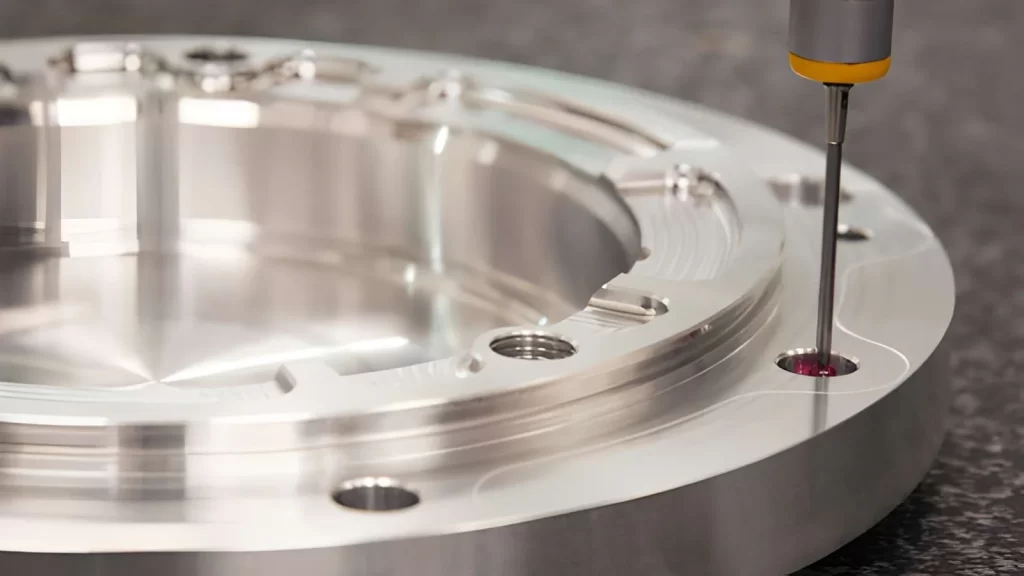
Фланцевое кольцо из нержавеющей стали, изготовленное на станке с ЧПУ.
Контрольный список для обработки нержавеющей стали 316
| Параметры | СОВЕТЫ |
| Инструменты | Используйте острый твердосплавный инструмент с покрытием и положительным углом заточки. Избегайте длительного простоя инструмента на одном месте (без задержки). |
| Параметры | Поддерживайте постоянную нагрузку стружки, не трите инструмент и используйте более низкие скорости, чем при работе с низкоуглеродистой сталью. |
| Охлаждение | По возможности, обильно залейте охлаждающей жидкостью или используйте высокое давление. Направьте струю жидкости прямо на режущую кромку. |
| зажимные приспособления | Убедитесь, что деталь надежно зафиксирована. Не допускайте сильного выступа инструмента, чтобы предотвратить вибрацию. |
| Контроль стружки | Используйте стружколомы, делайте отверстия для стружки, часто удаляйте стружку и придерживайтесь стратегии равномерной подачи. |
Ниже представлены основные этапы механической обработки нержавеющей стали марки 316.
- Токарная обработка нержавеющей стали марки 316: Токарная обработка — наиболее распространенный метод придания нержавеющей стали 316 формы валов, штифтов и цилиндрических деталей. Ключ к успеху — поддержание инструмента в режиме резца (а не трения), чтобы деталь не упрочнялась в процессе обработки. Для этого используются очень острые твердосплавные пластины, постоянная подача и снижение скорости резания по сравнению с низкоуглеродистой сталью. Все эти методы помогут регулировать тепловыделение и минимизировать риск упрочнения. Кроме того, надежное крепление заготовки и минимизация вылета инструмента помогут устранить вибрацию.
- Фрезерование нержавеющей стали 316: Фрезерование стали марки 316 используется для производства слоты, карманы и плоские поверхности. Основная проблема при фрезеровании стали марки 316 — это перегрев. Когда инструмент остается в контакте со стружкой, он нагревается и перестает эффективно резать. Поэтому фрезерование следует проводить легко, но равномерно, обеспечивая подачу охлаждающей жидкости в зону резания и эффективное удаление стружки. Попутное фрезерование, как правило, является эффективным способом достижения лучшего качества поверхности и снижения нагрузки на инструмент. Длинные выносы инструмента также вызывают вибрацию и ухудшают качество поверхности. (Также читайте: скорости и подачи фрезерования нержавеющей стали)
- Сверление нержавеющей стали 316: Сверление нержавеющей стали марки 316 требует тщательного контроля скорости и удаления стружки. Сверление на высоких скоростях упрочняет материал и затупляет инструмент. Используйте сверла с раздвоенным наконечником и подавайте их равномерно. Для глубоких отверстий прерывистое сверление помогает удалять стружку и предотвращает перегрев сверла. Охлаждающая жидкость необходима для охлаждения сверла, особенно при сверлении глубоких отверстий. Застрявшая в отверстии стружка может привести к поломке сверла или к чрезмерному диаметру отверстия.
- Нарезание резьбы в нержавеющей стали марки 316: Большинство цехов терпят неудачу из-за недостаточного планирования. Материал липкий, и стружка может заклинить метчик. Решение заключается в выборе подходящей геометрии метчика и поддержании его охлаждения. Метчики со спиральными канавками отводят стружку назад, что делает их более подходящими для глухих отверстий, в то время как метчики со спиральным наконечником (пистолетные метчики) проталкивают стружку вперед, что делает их идеальными для сквозных отверстий. Подавайте метчик с умеренной скоростью и обеспечьте достаточную смазку. Если метчик начинает заедать, немедленно остановите его и удалите скопившуюся стружку. Остановка до того, как метчик заклинит, и удаление стружки помогут предотвратить поломку метчика и сохранить качество резьбы.
- Скучно и рутинно: Расточка и развертывание используются, когда требуется высокая точность, включая жесткие допуски на отверстия и гладкую поверхность. Из-за свойств нержавеющей стали 316 инструмент должен оставаться стабильным и подаваться медленно. Вибрации во время расточки и развертывания приводят к появлению вибраций и неровностей отверстий. Охлаждающая жидкость необходима для контроля температуры. Расточка используется для формирования подшипниковых опор и прецизионных отверстий. Развертывание используется для формирования плотно прилегающих отверстий и точных элементов сборки.
- Обработка с ЧПУ: Обработка на станках с ЧПУ объединяет токарную обработку, фрезерование, сверление и нарезание резьбы в одну операцию. Обработка на станках с ЧПУ лучше всего подходит для сложных деталей и деталей с жесткими допусками. Ключ к успешной обработке стали 316 на станках с ЧПУ — разработка траектории движения инструмента, которая минимизирует смены инструмента и обеспечивает равномерный рез. Надежная фиксация заготовки и подача охлаждающей жидкости под высоким давлением также имеют важное значение. Обработка на станках с ЧПУ идеально подходит для производства медицинских деталей, морских компонентов и химического оборудования, в которых часто используется нержавеющая сталь 316.
Попробуйте Пролеан прямо сейчас!
Проблемы, возникающие при механической обработке нержавеющей стали марки 316.
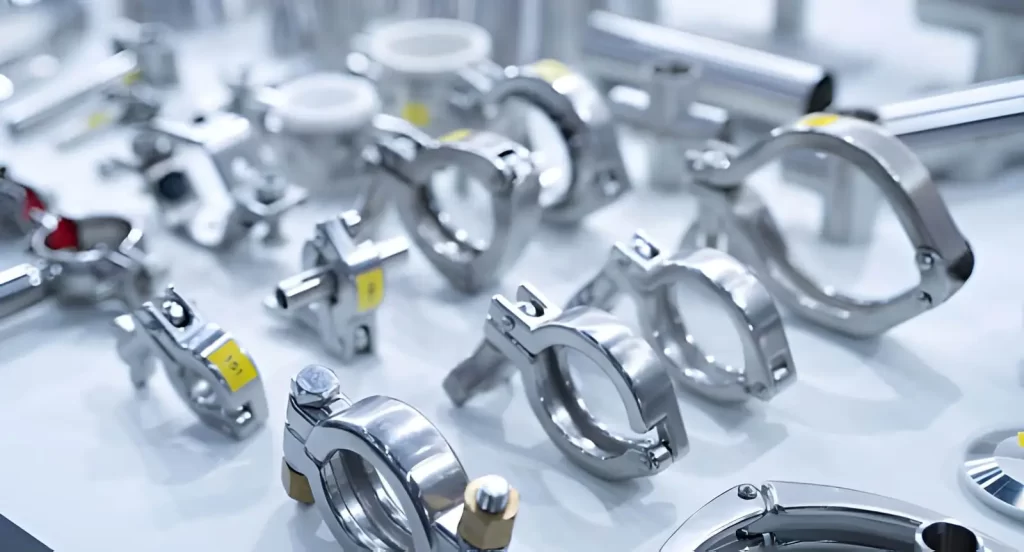
Зажимы и фитинги для труб из нержавеющей стали 316
При обработке нержавеющей стали марки 316 возникает ряд проблем, которые могут привести к плохому качеству поверхности, быстрому износу инструмента и потере производственного времени. Эти проблемы часто возникают из-за прочности материала и его склонности к упрочнению при обработке. Ниже перечислены некоторые из наиболее распространенных проблем, с которыми вы столкнетесь при обработке нержавеющей стали:
Рабочее упрочнение
Нержавеющая сталь имеет тенденцию к быстрому упрочнению при трении инструмента, а не при резке. Это приводит к образованию твердого поверхностного слоя, который трудно удалить. Если продолжать резку, не решив эту проблему, срок службы инструмента быстро сократится, а деталь начнет деформироваться. Поддержание надлежащей скорости, использование острых инструментов и стабильных условий резки минимизируют упрочнение при обработке.
Износ инструмента и поломка инструмента
Высокая температура, выделяемая нержавеющей сталью марки 316, в сочетании с трением во время резки приводит к быстрому износу инструмента. Инструменты из быстрорежущей стали особенно подвержены этой проблеме. Твердосплавные инструменты прослужат дольше, но будут быстро изнашиваться, если рез нестабилен. Поломка инструмента происходит, когда он подвергается чрезмерным нагрузкам или установка подвергается вибрации. Улучшение геометрии инструмента и разработка установки, минимизирующей вибрации, увеличат срок его службы.
Плохая обработка поверхности
Шероховатость поверхности достигается при вибрации инструмента, налипании стружки на инструмент или деталь, а также при слишком высокой скорости резания. Накопление тепла во время обработки нержавеющей стали также влияет на качество поверхности. Обеспечение надлежащего потока охлаждающей жидкости, использование острых инструментов и поддержание стабильной установки улучшат качество поверхности нержавеющей стали.
Проблемы со сколами
Стружка, образующаяся при обработке нержавеющей стали, длинная, нитевидная и может обвиваться вокруг инструмента или детали. Такие стружки влияют как на эффективность процесса резания, так и на качество поверхности. Плохой контроль стружки также приводит к повышению температуры инструмента. Улучшение стружколомов, увеличение скорости подачи и улучшение охлаждающей жидкости помогут справиться со стружкой, образующейся при обработке нержавеющей стали.
Попробуйте Пролеан прямо сейчас!
Рекомендации и советы по упрощению обработки нержавеющей стали марки 316.
Как и любой другой процесс механической обработки, обработку нержавеющей стали марки 316 можно значительно упростить, если уделить время планированию процесса и выбору правильной настройки. Основная цель обработки нержавеющей стали — минимизировать нагрев, предотвратить упрочнение материала и обеспечить стабильную резку инструмента. Ниже приведены полезные факторы, которые следует учитывать, а также практический совет по изготовлению деталей из нержавеющей стали.
Используйте правильный инструмент, материал и геометрию.
Цилиндрический компонент, обработанный на станке с ЧПУ.
Для обработки нержавеющей стали необходимы острые инструменты и прочный инструментальный материал. Наиболее предпочтительным материалом для обработки нержавеющей стали является карбид, поскольку он выдерживает высокие температуры и дольше сохраняет остроту, чем любой другой материал. Инструменты с положительным передним углом также снижают усилие резания. Наконец, инструменты с хорошей прочностью кромки и правильной конструкцией стружколома помогут предотвратить износ инструмента и улучшить качество поверхности.
Поддерживайте низкую скорость резки и стабильную подачу.
Высокая скорость резания быстро генерирует тепло и вызывает упрочнение материала. Снижение скорости резания и поддержание постоянной подачи обеспечит плавный рез. Часто бывает полезно снизить скорость резания и немного увеличить скорость подачи, чтобы поддерживать постоянную нагрузку стружки и предотвратить перегрев.
Используйте высокоэффективную охлаждающую жидкость и средство для удаления стружки.
При обработке нержавеющей стали марки 316 использование охлаждающей жидкости обязательно. Охлаждающая жидкость помогает контролировать температуру и удалять стружку из зоны резания. Предпочтительными вариантами для обработки нержавеющей стали являются обильное подача охлаждающей жидкости и подача под высоким давлением. Правильное управление стружкой предотвратит ее наматывание на инструмент и повреждение поверхности. Более короткая стружка может быть получена за счет усовершенствованных стружколомов и более высоких скоростей подачи.
Воспользуйтесь надежными услугами по механической обработке нержавеющей стали марки 316.
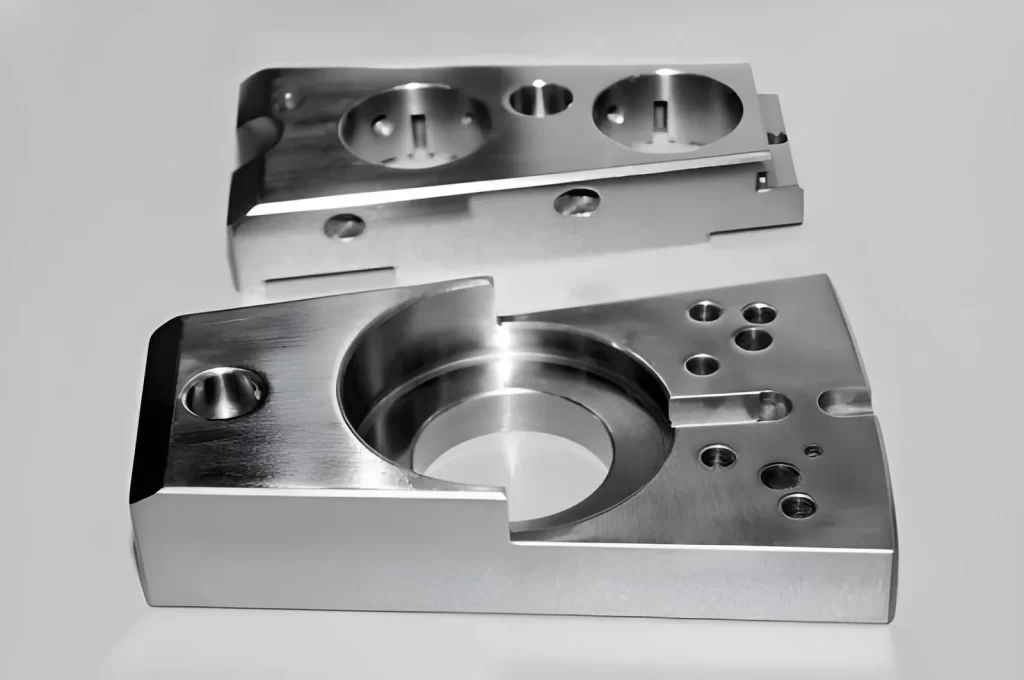
Промышленная деталь из нержавеющей стали 316 с круглыми отверстиями.
Пролеан Тек - это ведущий производитель of индивидуальная обработка с ЧПУ Наши услуги. Мы предлагаем широкий спектр возможностей, включая резку нержавеющей стали, обработку на станках с ЧПУ, быстрое изготовление оснастки и прототипирование из листового металла. Наша цель — сделать производство простым, быстрым и надежным для вас.
Наш подход к вашему проекту прост. Вы предоставляете свой проект, а наша команда рассматривает его, используя объективные стандарты производства. Затем мы планируем производство и изготавливаем детали на собственном производстве с помощью современных станков с ЧПУ. Это означает, что вы получаете передовые возможности обработки без необходимости инвестировать в собственное оборудование.
Мы также предоставляем Бесплатный анализ DFM (проектирование для производства) для выявления проблем. Мы выявляем потенциальные проблемы на ранней стадии. Наша ценовая политика прозрачна, и мы предлагаем вам... никаких скрытых платежейМы предоставляем четкие сроки выполнения заказа до начала производства. Вы также можете выбрать один из вариантов обработки поверхности. кредитанапример, полировка, пассивация, анодирование и многое другое, в зависимости от потребностей вашей детали.