
«Литье металла под давлением сочетает в себе точность литья пластмасс с прочностью металла, что позволяет эффективно создавать сложные детали, идеально подходящие для эффективного производства небольших сложных компонентов».
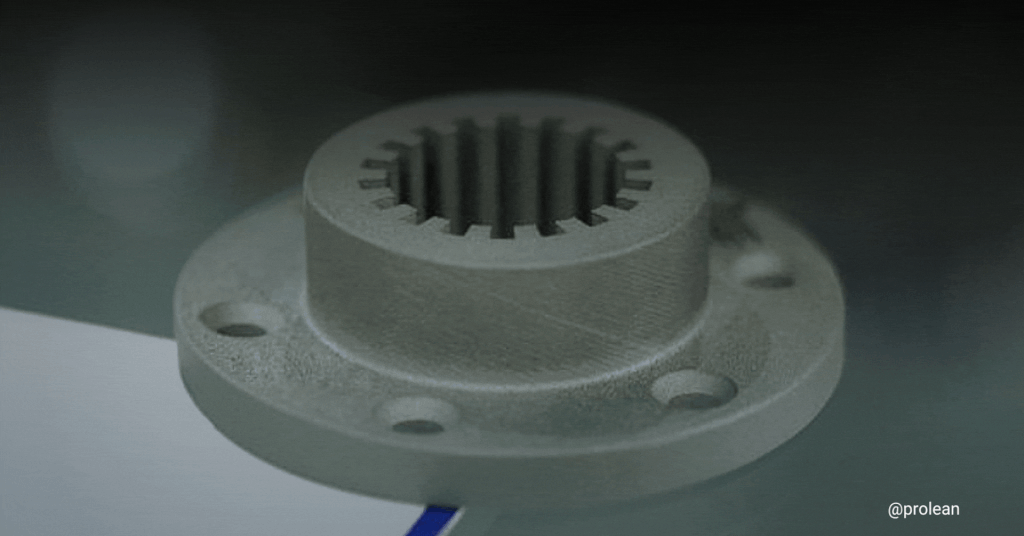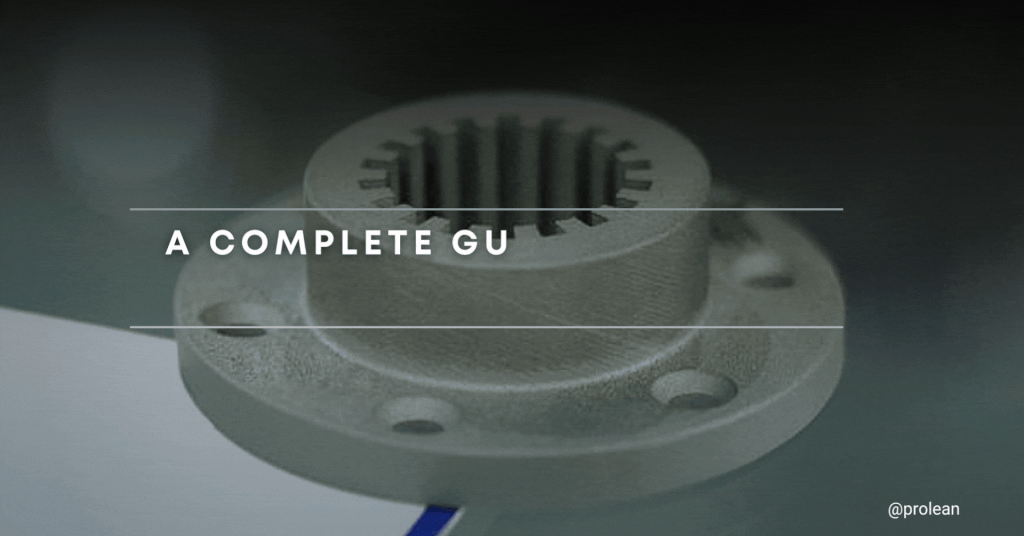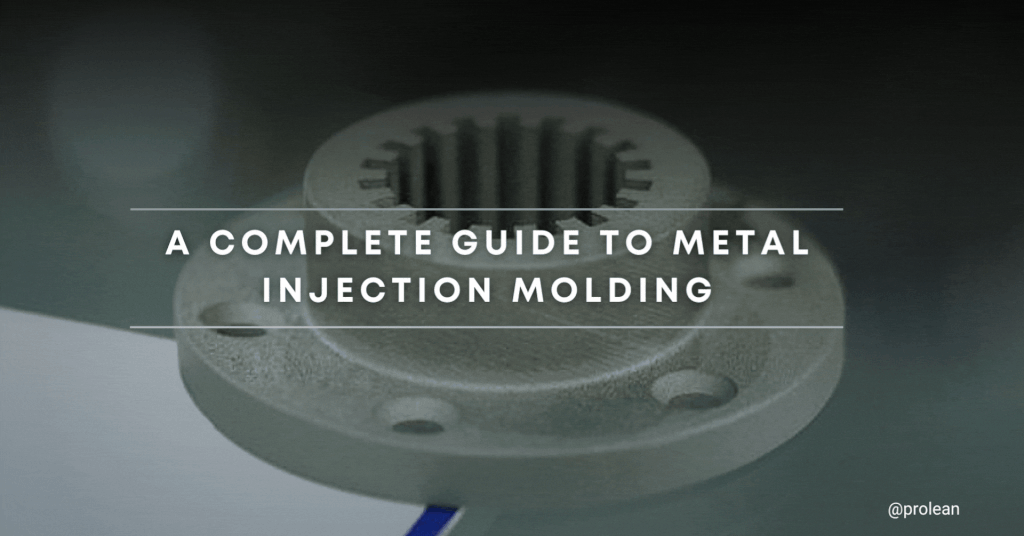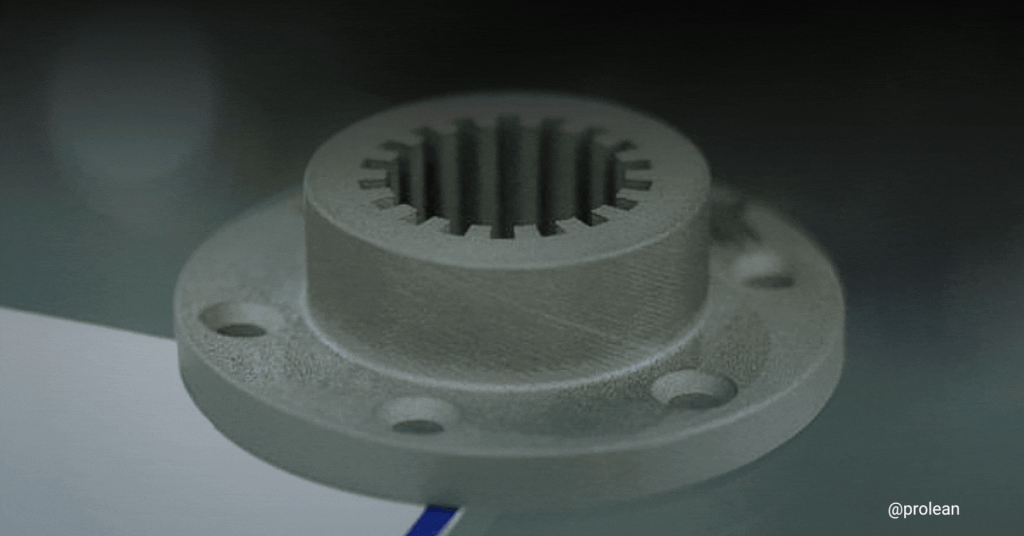
MIM(литье под давлением металла) — это передовая технология производства, которая сочетает в себе литье пластмасс под давлением и свойства металла. Она лучше всего подходит для мелких деталей, обычно весом от 1 до 100 граммов металла. Прелесть производства MIM заключается в его способности легко создавать сложные формы с очень точными измерениями, поэтому МИМ-процесс используется в широком спектре приложений: от медицинских приборов до аэрокосмических аксессуаров.
В данной статье подробно анализируется процесс MIM, его применение, преимущества и ограничения.
Что такое литье металлов под давлением?
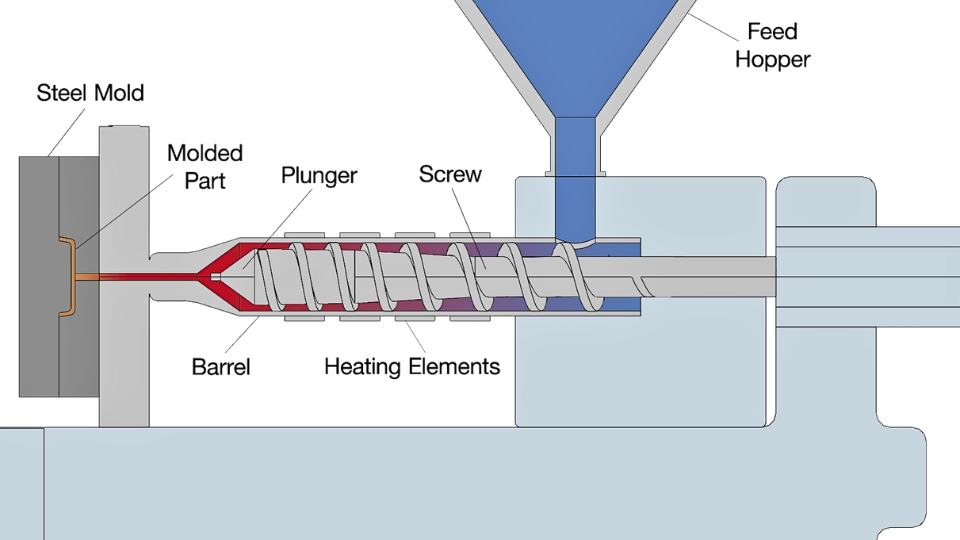
Процесс литья металла под давлением
MIM — это сложный процесс производства сырья, который сочетает в себе тонкие металлические порошки и термореактивную пластиковую связующую систему. Металлические порошки, используемые в МИМ-технология Обычно они имеют размер в диапазоне 5–20 микрон, что делает их приемлемыми и равномерно распределенными, что позволяет изготавливать точные детали.
- Литье под давлением: После смешивания и гранулирования исходное сырье нагревается и впрыскивается в форму под давлением, обычно превышающим 100 МПа (мегапаскалей). Размеры формы должны быть точными до приемлемой степени, чтобы соответствовать стандартам конкретных деталей. Формованная деталь, в которой все еще есть связующее, называется «зеленой деталью».
- Отвязка: Затем зеленые части подвергаются процессу удаления связующего материала. Можно последовательно использовать либо экстракцию растворителем, либо термическое разложение, либо оба метода. Удаление связующего обычно снижает содержание связующего примерно до 10%, в то время как оставшаяся масса образует пористую структуру, известную как «коричневая часть».
- Спекание: В зависимости от сплава металла коричневые детали спекаются в печи с контролируемой атмосферой при температуре от 1200 до 1400 °C. В процессе спекания металлические частицы согласуются, увеличивая плотность компакта. Спеченная плотность деталей MIM составляет от 96% до 99% от теоретической плотности металла.
- Операции после спекания: Процесс MIM приводит к получению деталей, требующих дальнейшей обработки, такой как механическая обработка, термическая обработка и обработка поверхности, для достижения необходимых конечных свойств. Эти процессы после спекания могут улучшить механические свойства деталей, такие как прочность, твердость и коррозионная стойкость.
Поскольку технология MIM предполагает точный контроль размера порошка, давления формования и условий спекания, многие производители сотрудничают с опытными партнерами для организации производства. Услуги по литью металла под давлением Обладая инженерными возможностями, мы обеспечиваем детальную инженерную поддержку на всех этапах — от проектирования до производства.
Попробуйте Пролеан прямо сейчас!
Технические характеристики и преимущества
Давайте обсудим технические аспекты и преимущества литья металлов под давлением;
- Плотность и прочность: Детали MIM достигают почти теоретической максимальной плотности 96-99% в процессе спекания. Такая высокая плотность приводит к более высоким механическим свойствам; предел прочности на растяжение обычно превышает 1000 МПа, а твердость достигает 60 HRC для некоторых сплавов.
- Допуск размеров: Высокая точность процесса MIM позволяет производить компоненты с малыми допусками размеров, обычно в пределах ±0.3 процента от номинального размера. Это делает его пригодным для конструкций со сложными формами, требующими точных измерений.
- усадка: Первичный процесс спекания происходит, когда деталь уменьшает свой объем примерно на 15–20%. Эта усадка ожидаема, и форма спроектирована с учетом этого, чтобы конечная деталь была нужного размера.
Материалы, используемые в МИМ
Процесс литья металла под давлением может работать с различными металлами и сплавами, каждый из которых обладает уникальными свойствами, подходящими для различных применений. Некоторые стандартные металлы MIM включают
- Ферросплавы: Это нержавеющие стали (например, 316L, 17-4 PH), инструментальные стали и низколегированные стали. Из всех материалов, используемых в MIM, нержавеющие стали являются предпочтительными, поскольку они устойчивы к коррозии и прочны, особенно в медицинской и автомобильной областях.
- Вольфрамовые сплавы: Вольфрамовые сплавы имеют более высокую плотность и превосходные характеристики защиты от радиации. Они особенно используются в медицине, аэрокосмической и оборонной промышленности. Кобальт-хромовые сплавы являются примером вольфрамовых сплавов: эти твердые металлы, цементированные карбиды и керамика применяются в износостойких изделиях, таких как режущие инструменты и аэрокосмическая продукция.
- Специальные металлы: В эту категорию входит титан, обладающий высоким соотношением прочности к весу и биосовместимостью, что делает его идеальным для использования в медицинских имплантатах, а также никель и молибден, обладающие высокотемпературными характеристиками и коррозионной стойкостью соответственно.
Характеристики и возможности литья металлов под давлением (MIM)
В следующей таблице приведены основные характеристики и возможности процесса литья металлов под давлением (MIM), а также типичные и экстремальные диапазоны, которые могут быть достигнуты при производстве MIM.
| Факторы | Минимальный | типичный | Максимальный |
| Масса компонента (граммы) | 0.03 гр | 10 - 15 г | 300 гр |
| Размер (миллиметры) | 2 мм (в 0.08) | 25 мм (в 1) | 150 мм (в 6) |
| Толщина стенки (мм) | 0.025 мм (в 0.001) | 5 мм (в 0.2) | 15 мм (в 0.6) |
| Размерный допуск (%) | ± 0.2% | ± 0.5% | ± 1% |
| Плотность деталей | 93% | 98% | 100% |
| Количество продукции | 1,000 единиц | 100,000 единиц | 100,000,000 единиц |
Если ваш компонент попадает в эти диапазоны, он может стать подходящим кандидатом для производства методом литья под давлением металла (MIM). Наша инженерная команда может проанализировать геометрию детали, выбор материала и объем производства, чтобы определить целесообразность использования наших технологий литья металла под давлением. инженерные возможности.
Руководство по проектированию MIM-инструментария
При планировании производства деталей с помощью MIM проектирование инструмента является одним из наиболее важных аспектов производственного процесса. Это включает выбор линии разъема, позиционирование литника, определение меток выталкивателя и использование кулачковых действий.
Разделительные линии
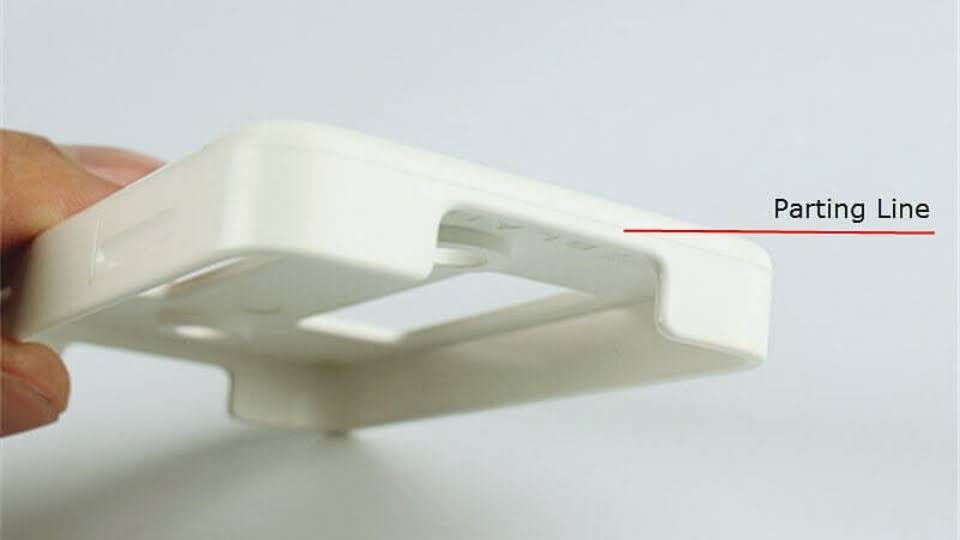
Линия разъема на поверхности
В MIM линия разъема — это линия поперек формы, где соединяются две половины. Хотя каждый компонент MIM будет иметь эту видимую линию, можно уменьшить ее толщину и, следовательно, ее видимость. Если линия разъема установлена на краю или уступе элемента, эту линию можно сделать менее заметной, тем самым улучшив внешний вид детали.
стробирование
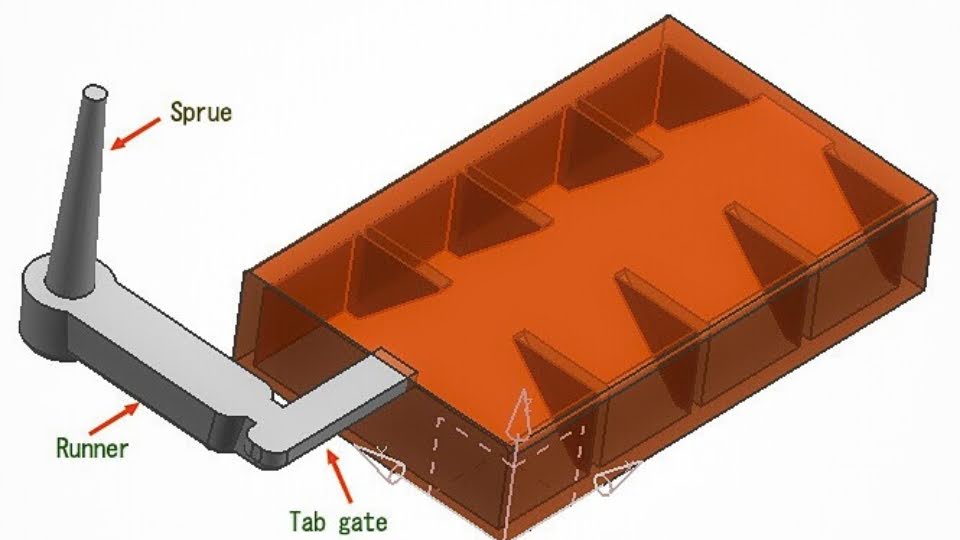
Литейный затвор
Литник — это место, где исходное сырье MIM попадает в полость формы, что является критической зоной беспокойства. В MIM используются четыре основных литника, включая литники tab, tunnel, jump и drop, и каждый из них оставляет небольшой след на детали. Расположение литника является существенным фактором, поскольку оно влияет на поток материала и качество детали. В идеальном состоянии литник должен быть расположен в наиболее значительной толщине поперечного сечения, чтобы материал мог утолщаться от тонких до толстых участков. Желательно центрировать литник близко к оси цилиндра для цилиндрических деталей, чтобы предотвратить деформацию во время спекания.
Выталкиватели
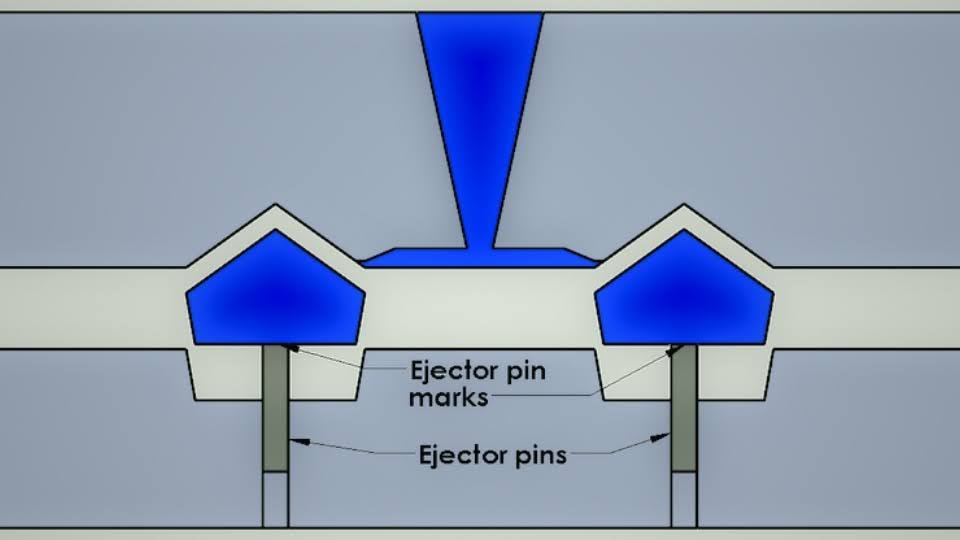
Система выталкивания и штифты
Выталкивающие штифты имеют решающее значение для извлечения детали из полости формы после ее формирования. Однако они не оставляют глубоких отпечатков на поверхности детали, но небольшие следы остаются. Эти следы не должны портить внешний вид конечного продукта; следовательно, деталь должна быть спроектирована таким образом, чтобы следы выталкивающих штифтов находились в областях, которые нелегко заметить, особенно после сборки.
Действия камеры
В инструментах MIM кулачковые действия создают такие особенности, как поднутрения, которые могут потребовать дополнительных операций. При создании поднутрений на проектируемой детали необходимо учитывать направление, в котором будет двигаться кулачок. Процесс проектирования усложняется, когда требуется более одного кулачкового действия, поскольку каждый кулачок занимает много места внутри инструмента. Все эти вопросы должны быть тщательно рассмотрены во время планирования и проектирования инструмента, сохраняя при этом функциональность.
Сравнение литья металла под давлением с литьем пластика под давлением и литьем под давлением
МИМ-производство и пластик литье под давлением похожи, поскольку в обоих процессах материал впрыскивается в полость формы под высоким давлением. Однако основное различие заключается в последующей обработке, необходимой для получения результатов. При литье пластмасс под давлением детали производятся практически до конечной формы и вида, и после извлечения детали из формы требуется лишь минимальная постобработка. С другой стороны, MIM требует дополнительных процессов, таких как удаление связующего и спекание, для завершения деталей. MIM обычно применяется для создания сложных компонентов в относительно небольших масштабах, в то время как PIM может вместить более широкий диапазон размеров и форм производимых деталей.
Что касается постобработки, литье под давлением более выгодно, чем MIM, поскольку сформированные детали практически готовы в качестве окончательной формы после формования. Это делает литье под давлением относительно более дешевым для крупных деталей, чем другие методы производства. Хотя литье под давлением металла имеет преимущество в точности и детализации, особенно для мелких деталей, оно немного затратно с точки зрения материала и времени, поскольку включает больше этапов обработки.
Для применения MIM подходит для небольших, сложных и точных деталей, в то время как литье под давлением подходит для крупных деталей и имеет более высокую скорость производства. Хотя фаза впрыска MIM намного быстрее, чем литье под давлением, общее время, необходимое для литья под давлением, сравнительно меньше из-за сокращенных процессов последующей обработки.Узнайте больше о Обработка на станках с ЧПУ против литья под давлением).
Сравнение литья металлов под давлением (MIM) и литья под давлением
Вот сравнение Литье металлов под давлением (MIM) и литье под давлением.
| Атрибут | Литье под давлением металла (MIM) | Литье под давлением |
| Совместимость материалов | Возможность обработки широкого спектра черных и цветных металлов, включая сложные сплавы. | В основном обрабатывает цветные металлы, такие как алюминий, цинк и магний. |
| Диапазон толщины стенки | Подходит для изготовления тонких стенок, обычно толщиной от 0.040” до 0.120” (от 1.0 мм до 3.0 мм). | Подходит для более толстых стенок, от 0.040” до 0.200” (от 1.0 мм до 5.0 мм). |
| Варианты материалов MIM | Работает с порошкообразными формами различных металлов, включая нержавеющую сталь, инструментальную сталь, вольфрамовые сплавы, никелевые суперсплавы, специальные металлы. | Лучше всего подходит для: алюминия, цинка, магния, меди, свинца, олова. |
| Типичные применения | Идеально подходит для производства небольших, сложных, высокопрочных деталей с жесткими допусками. | Они используются для более значимых деталей, где стандартом являются большие объемы и менее сложные конструкции. |
| Допуск размеров | Обеспечивает жесткие допуски, часто в пределах ±0.3% от номинальных размеров. | Обеспечивает допуски в пределах ±0.5% от номинальных размеров, подходит для деталей, не требующих высокой точности. |
Преимущества литья металлов под давлением
Ниже приведены преимущества использования MIM:
Крупносерийное производство сложных деталей
MIM позволяет производить большое количество металлических деталей со сложной формой поперечного сечения и тонкими стенками. Эта возможность полезна для создания небольших деталей с тонкими сечениями и высокой степенью точности.
Превосходная отделка поверхности
Детали MIM можно легко извлечь из формы; в большинстве случаев их поверхностная отделка могла бы быть лучше. Требуется совсем немного или вообще не требуется дополнительной отделки. Что касается изображений, то для их еще лучшего качества предусмотрены опции постобработки.
Консолидация компонентов
Процесс MIM также помогает проектировщикам объединять несколько деталей или сборок в одну деталь, чтобы минимизировать продукт. Этот тип консолидации может исключить последующие процессы сборки и повысить жесткость продуктов.
Отличные механические свойства
Детали MIM имеют приемлемые механические характеристики, такие как твердость и прочность, для их предполагаемого использования.
Материальная эффективность
MIM снова очень эффективен с точки зрения материалов. 95-98% сырья можно извлечь в пригодной для использования форме в качестве деталей. Эта эффективность также помогает сократить использование материала до минимума и, следовательно, себестоимость производства, особенно при изготовлении деталей из дорогостоящих материалов, таких как суперсплавы или специальные металлы.
Экономическая эффективность в масштабе
MIM может оказаться дешевле литья по выплавляемым моделям, механической обработки и штамповки, особенно при крупносерийном производстве деталей большого объема.
Если ваш проект может извлечь выгоду из этих преимуществ, вы можете это сделать. обратитесь к нашей инженерной команде. для обсуждения материалов, проектных решений и вариантов производства.
Недостатки литья металлов под давлением
Хотя MIM обеспечивает множество преимуществ, у него есть и некоторые недостатки:
- Высокие начальные инвестиции: Постоянные затраты на процесс MIM значительно высоки. Он требует специализированных инструментов и оборудования, что делает его более затратным, чем другие производственные процессы.
- Более высокие затраты на мелкосерийное производство: MIM-технология может оказаться менее рентабельной при мелкосерийном производстве, поскольку стоимость одной детали обычно выше по сравнению с изготовлением нескольких деталей.
- Ограничения по размеру: Обычно он идеально подходит для производства компонентов малого и среднего размера. Более крупные компоненты изготавливать нелегко, поскольку для них требуются более гигантские формы и печи, что может быть очень затратно.
- Усадка при спекании: Компоненты, изготовленные с помощью MIM, подвергаются изменению размеров в процессе спекания, что необходимо контролировать. Хотя производители учитывают этот фактор при проектировании деталей и изготовлении оснастки, он по-прежнему имеет решающее значение для определения качества конечной детали.
Применение литья металлов под давлением
Литье металлов под давлением (MIM) — идеальное решение для производства сложных деталей в больших количествах, что делает его бесценным в ряде отраслей:
Медицинская промышленность:
MIM используется в медицинской промышленности для изготовления точных деталей, таких как ортопедические имплантаты, тазобедренные, коленные и спинальные имплантаты, хирургические инструменты, ножницы, щипцы, ретракторы, глюкометры, анализаторы дыхания и пульсоксиметры.
Потребительские товары
В потребительской электронике MIM применяется для производства небольших сложных компонентов в гаджетах, таких как смартфоны, носимые устройства и другие устройства. Он также используется для производства спортивного инвентаря, такого как головки клюшек для гольфа, рыболовные катушки, лыжные крепления и ювелирные изделия, включая подвески, серьги и браслеты.
Автомобильный сектор
Технология MIM используется в автомобильной промышленности для производства таких деталей, как коромысла, лопасти турбокомпрессора, рычаги переключения передач, механизмы сидений, детали тормозов, форсунки инжектора, корпуса фонарей и другие фитинги и соединения. Приемлемые допуски и высокая точность MIM считаются более выгодными при производстве этих высокопроизводительных компонентов.
Аэрокосмическая промышленность:
MIM используется в аэрокосмической промышленности для производства деталей двигателей, таких как лопатки турбин, сопла и камеры сгорания; деталей планера, таких как петли, защелки и приводы; авионики, такой как разъемы, переключатели и датчики; и космических аппаратов, таких как солнечные панели, антенны и структурные детали. Таким образом, все эти компоненты могут быть спроектированы в соответствии с необходимыми аэрокосмическими стандартами в отношении производительности и надежности.
Сельскохозяйственное оборудование
MIM также используется в сельском хозяйстве, поскольку с его помощью можно изготавливать долговечные и прочные детали, такие как шестерни и подшипники для тракторов, детали орудий, такие как лемехи плугов, наконечники культиваторов, зубья борон, насадки, клапаны и муфты оросительных систем, а также сельскохозяйственные орудия, такие как секаторы и мотыги.
Контрольный список: подходит ли литье металла под давлением для вашей детали?
Чтобы определить, является ли литье металла под давлением подходящим для ваших нужд методом производства, рассмотрите следующие вопросы:
- Большие объемы производства: Планируете ли вы производить много деталей для определенного типа продукции?
- Мелкие и сложные детали: Является ли ваша деталь небольшой и сложной по конструкции, поэтому точность является важнейшим фактором при изготовлении?
- Строгие требования: Требует ли ваша сфера применения, чтобы компоненты изготавливались с высоким уровнем допусков и были очень похожи?
- Эффективность производства: Необходимо ли внедрить метод минимизации использования материалов на производственной линии?
- Сложные геометрии: Имеют ли ваши детали формы и функциональные требования, которые невозможно реализовать с помощью традиционных технологий производства?
Если вы ответили «да» на эти вопросы, вы можете рассмотреть MIM для своего проекта. Однако есть еще несколько вещей, которые нужно учесть:
- Гибкость дизайна: У вас есть бизнес, требующий внесения большого количества изменений в конструкцию? MIM может оказаться не столь эффективным из-за высоких затрат на смену пресс-форм после начала производства и, следовательно, может не подходить для создания прототипов.
- Время выполнения заказа: Важно ли, чтобы это было быстро? MIM требует инструментов, таких как формы и связующие приспособления, разработка которых часто занимает больше времени, особенно если деталь сложная. Поэтому время выполнения может составлять недели или даже месяцы.
Попробуйте Пролеан прямо сейчас!
Резюме
Boda Tech, один из китайских компании по литью под давлением, представляет эту статью. Мы охватили всю необходимую информацию о MIM, его преимуществах и его применениях. Надеемся, эта информация оказалась для вас полезной и познавательной!
Как начать проект по литью металла под давлением с Boda
MIM can be considered for repeat production of small, complex metal parts. The complete route includes molding, debinding, sintering and any required secondary operations. Dimensional acceptance and inspection requirements should be agreed before production.
For background on molding principles, read our литье под давлением overview. Review our услуги литья металла под давлением to discuss your geometry, material, production quantity and inspection requirements.