
Допуск на экструзию алюминия — это допустимый диапазон отклонений, когда проектирование экструзионных профилей на заказЭти допуски влияют на функциональность и качество конечной детали. Они помогают гарантировать, что аналогичные детали могут быть изготовлены с небольшими отклонениями и соответствовать проектным спецификациям. Прежде чем углубляться в детали допусков экструзии, давайте обсудим что такое экструзия алюминия. При экструзии на допуск влияют различные факторы. К ним относятся толщина стенки профиля, общий размер и тип используемого сплава. Кроме того, форма экструзии (сплошная или полая) влияет на требуемую точность.
Если вы не укажете допуски, то вероятность того, что ваш экструдер будет производить детали, которые прилегают слишком свободно или слишком плотно, повышается. Это также усложняет процесс сборки. Кроме того, это часто приводит к поломке деталей, что приводит к более высоким затратам и необычным задержкам. На начальном этапе проектирования необходимо сосредоточиться на правильных допусках, определенных для эффективного производственного процесса. В этой статье мы сосредоточимся на факторах, которые влияют на допуски и отраслевые стандарты.
Каковы допуски при экструзии алюминия?
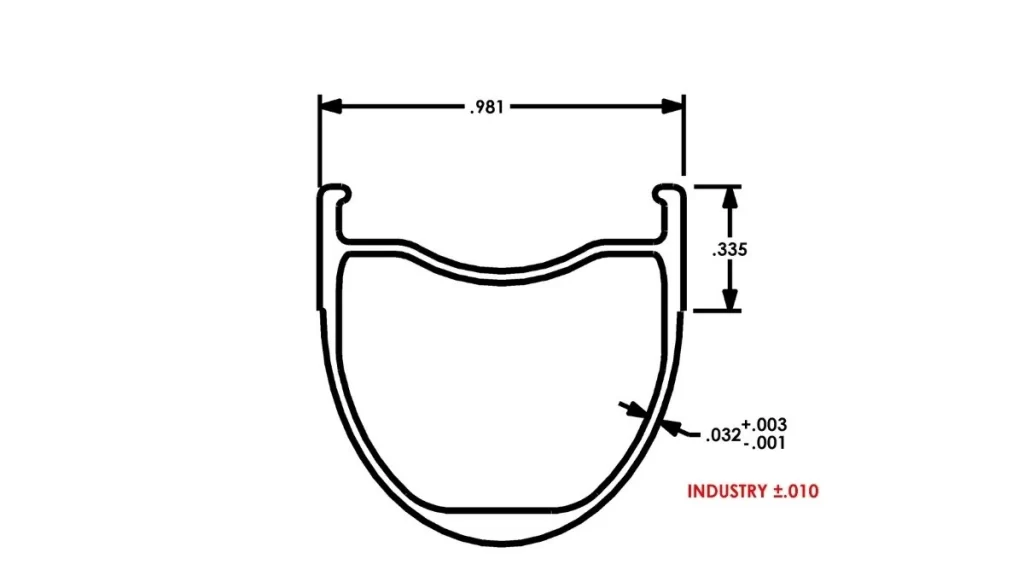
Допуск на экструзию алюминия
Допуски на экструзию алюминия определяются как допустимое отклонение размеров для конкретной детали. В любом проекте эти диапазоны согласовываются производителем и заказчиком до начала фактического производства. Допуск — это контроль, который ограничивает, насколько деталь может отклоняться от своего предполагаемого дизайна, при этом позволяя ей функционировать так, как задумано.
Допуски на экструзию алюминия определяются конкретными размерами и часто указываются в десятичных долях миллиметра и процентах от общего размера. Они определяют пределы, и даже если деталь немного не соответствует спецификации, она все равно будет работать в рамках проектного диапазона.
Допуски на экструзию алюминия на этапах общего проектирования. Чертежи проекта указывают точные размеры, включая области допуска. Эти допуски отмечены на чертеже как значения (+) или (-), обычно в (мм) и (%).
Тщательный профиль допускает отклонение ±0.2 мм; более крупный профиль может иметь допуск 1-2 мм. Определение этих границ как можно раньше в процессе проектирования помогает вам подтвердить, что вся экструдированная деталь может использоваться по назначению, и определяет отклонения от спецификаций, которые не повлияют на фактическую функциональность детали.
Стандартные допуски на экструзию алюминия
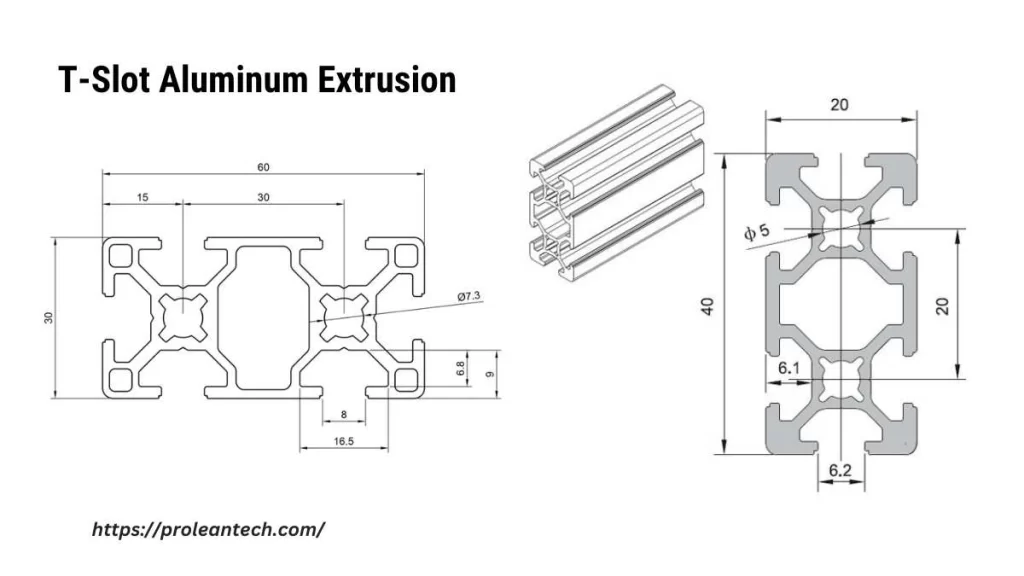
Алюминиевые профили с Т-образным пазом
Ассоциация производителей алюминия и Американский национальный институт стандартов разработали отраслевые стандартные допуски для алюминиевых профилей. Ресурс.
Они разработаны с учетом современного оборудования для экструзионной промышленности и потребностей клиентов. Фактические допуски будут варьироваться в зависимости от сложности и общего размера профиля. Более свободные допуски обычно работают с меньшими или более простыми профилями, в то время как более сложные профили — более сложные с большим количеством секций. Их необходимо точно контролировать более строго, чтобы поддерживать точность размеров.
Высокоточные приложения, заданные заранее
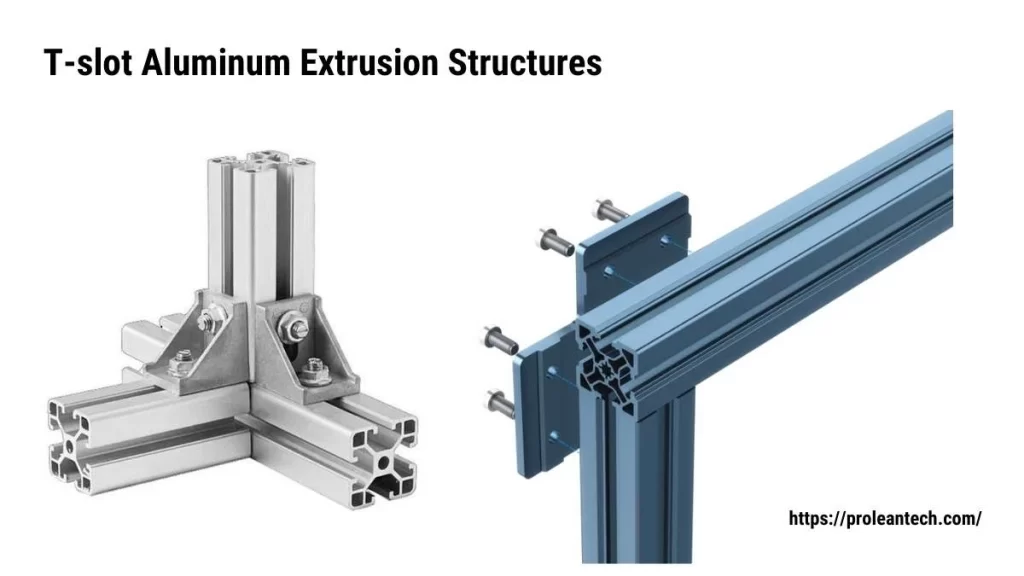
Алюминиевые конструкции с Т-образным пазом
Иногда проект должен иметь более жесткие допуски, чем типичные пределы в отрасли. Чтобы получить эти специализированные допуски, требуются дополнительные процессы в процессе экструзии. Это может включать более тонкую коррекцию матрицы, более низкие скорости экструзии и больше размерных проверок.
Более строгие допуски означают большую точность, но это имеет свою цену, а также штраф за время. Особые усилия требуются для достижения допуска ±0.1 мм вместо обычного ±0.5 мм. Если для вашего проекта требуются более строгие допуски, важно заранее указать требования к допускам.
Сообщение о ваших потребностях в допусках на этапе составления сметы может помочь избежать задержек и дополнительных расходов, если корректировки необходимо внести в середине производства. Кроме того, сотрудничество с производителем для обеспечения того, чтобы конечный продукт соответствовал требуемым спецификациям (и был пригодным для производства), имеет решающее значение с самого начала.
Попробуйте Пролеан прямо сейчас!
Отраслевые стандарты для обычных алюминиевых профилей
В промышленности допуски на прецизионную экструзию важны для получения гарантированного качества и производительности конечного продукта. Эти допуски позволяют каждой детали придерживаться указанных размерных требований, при этом допуская небольшие отклонения в процессе производства. Для проверки единообразия и согласованности в различных приложениях были установлены отраслевые стандарты для допусков на экструзию алюминия. Эти общие допуски и стандарты имеют решающее значение для предотвращения дорогостоящих переделок, задержек и отказов конечного продукта.
Давайте подробнее рассмотрим общие отраслевые стандарты допусков для экструзии алюминия:
Допуски на извлечение алюминия ANSI/A0001-1:
Ассоциация производителей алюминия и ANSI определяют специальные стандарты допусков для алюминиевых профилей, такие как ANSI H35.1. Эти стандарты помогают описать различные уровни точности, необходимые для каждого вида алюминиевых профилей, исходя из возможностей производственного оборудования и потребностей клиентов.
Требования различаются в зависимости от сложности профиля. Для более простых форм допуски могут быть менее строгими, в то время как для более сложных закрытых профилей, алюминиевый экструзионный радиатор, и формы поперечного сечения требуют более жестких допусков. Эти критерии дают производителям руководство о том, как последовательно производить детали, которые соответствуют спецификациям их клиентов и работают так, как задумано в их конечных продуктах.
Допуски на экструзию алюминия. Распространенные профили
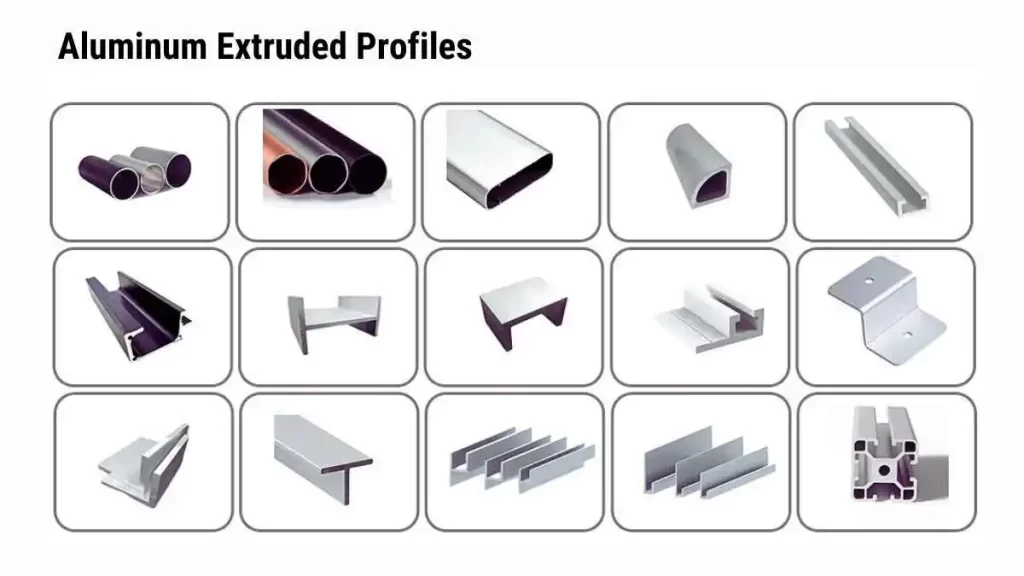
Алюминиевые экструдированные профили
Ниже приведены некоторые общие диапазоны допусков, используемые при экструзии алюминия в зависимости от типа профиля:
Толщина стенки: Стандартный профиль толщины стенки будет иметь допуск от ±0.2 мм до ±0.5 мм. Более толстые стенки, как правило, имеют более широкий допуск, но более тонкие профили могут нуждаться в большем контроле для сохранения прочности и целостности.
Общий размер: Допуск на общие размеры (длина, ширина и т. д.) в общем случае может варьироваться от ±0.5 мм до ±1.0 мм. Значение допуска обычно зависит от того, насколько сложна и велика экструзия.
Площадь поперечного сечения: Для стандартных профилей: допуск обычно составляет ±0.5 мм для меньших поперечных сечений и минимум ±1.0 мм для больших сечений.
Эти диапазоны допусков являются общими, но зависят от конструкции профиля, используемого сплава и требований заказчика. (Подробнее см. обработка с ЧПУ против экструзии алюминия)
Как сплав и закалка влияют на стандарты допусков
Композиции также подвергаются термической обработке и отпуску для получения очень жесткого допуска для экструдированного продукта. Другие сплавы, такие как 6061, дают лучшие механические свойства при сравнении и могут выдерживать меньшие допуски, чем сплав типа 6063, который мягче и приводит к размерным колебаниям.
Более того, температура алюминия будет влиять на допуски. Например, экструзии в состоянии T6 подвергаются термической обработке, что повышает прочность материала и позволяет точно контролировать размеры. В то же время сплавы в состоянии T5 могут демонстрировать более существенные отклонения размеров.
Попробуйте Пролеан прямо сейчас!
Отраслевые стандарты со специальными допусками
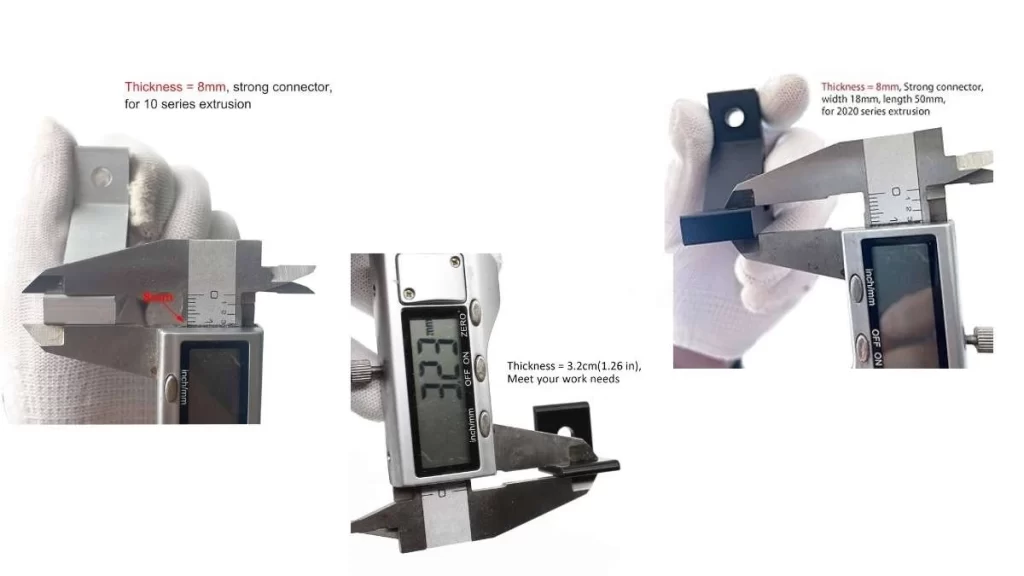
Стандарты Измерение допусков алюминиевой экструзии
Хотя стандартные допуски в целом подходят для большинства проектов, есть несколько конкретных приложений, которые требуют более жестких допусков, чем это обычно возможно. Чтобы достичь этих уникальных допусков, необходимо предпринять больше шагов, включая изменение конструкции матрицы, использование более медленных скоростей экструзии и более частые проверки в ходе производственного процесса.
Например, для аэрокосмической, автомобильной и точной инженерии требуются размеры более жесткий допуск ±0.001 дюйма (0.025 миллиметра) или даже меньше. Стенка потока смолы и границы линии разъема могут потребовать расширения для соответствия этим спецификациям. Поскольку небольшие различия в размерах могут представлять функциональные и безопасные проблемы для конечного применения. Получение более жестких допусков влечет за собой дополнительные расходы и увеличивает сроки выполнения.
Важно заранее обсудить с производителем, является ли ваш проект более терпимым. Таким образом, вы будете знать, что экструзии будут соответствовать вашим требованиям к качеству, и вы сможете избежать остановки производства, пока вы пытаетесь исправить любые двойники.
Таблица допусков для экструзии алюминия: руководство для индивидуальных проектов
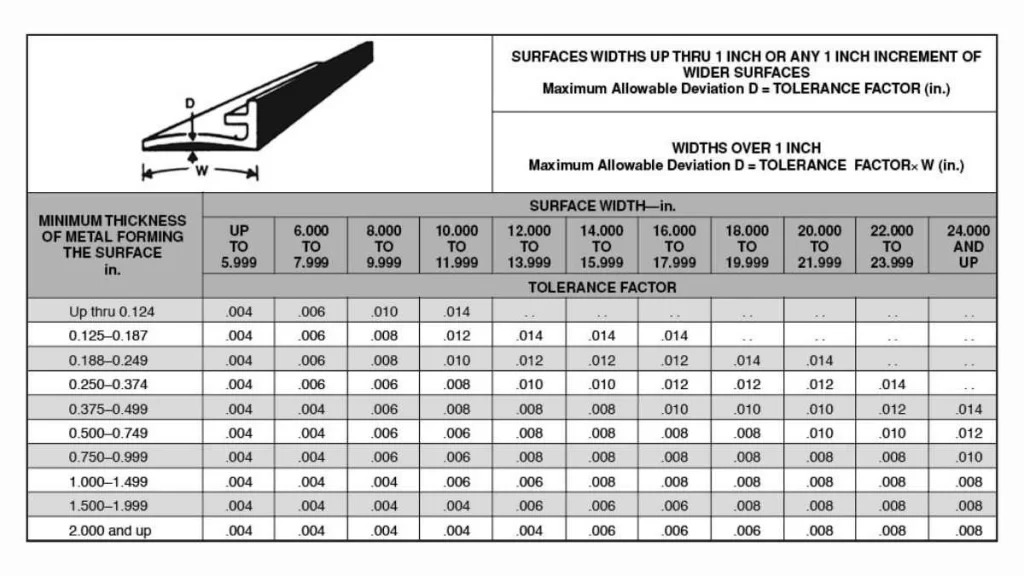
Таблица допусков для экструзии алюминия
Алюминиевые профили изготавливаются с определенными допусками, чтобы убедиться, что они подходят, работают правильно и соответствуют стандартам качества. Понимание этих допусков для плоскостности, прямоугольности, скручивания и прямолинейности способствует успеху ваших индивидуальных профилей. Вот упрощенное руководство, которое поможет вам понять эти критические допуски и их ограничения.
Допуски плоскостности для алюминиевых профилей
Плоскостность определяет, является ли поверхность профиля гладкой или нет. Она измеряет допустимое отклонение по длине профиля. Этот допуск обычно варьируется в зависимости от ширины профиля.
|
Тип профиля |
До 6.00 " |
6.00 "-7.99" |
8.000 "-9.99" |
|
Твердые и полупустотелые |
± 0.004 ″ |
± 0.006 ″ |
± 0.010 ″ |
|
Полые профили |
± 0.006 ″ |
± 0.008 ″ |
± 0.012 ″ |
Используйте линейку и щупы для проверки плоскостности. Это подтверждает, что профиль остается в этих пределах.
Допуски перпендикулярности для алюминиевых профилей
Перпендикулярность позволяет вам проверить, точны ли углы вашего профиля. Допуск на перпендикулярность обычно составляет ±1° от указанного угла. Например, угол 45° может варьироваться от 44° до 46°.
|
Отклонение угла |
Отказоустойчивость |
|
1° более 1 дюйма |
0.017 " |
|
½° более 1 дюйма |
0.0085 " |
Перпендикулярность можно измерить с помощью транспортира и угольника.
Допуски на скручивание в алюминиевых профилях
Скручивание определяет, насколько профиль может вращаться по своей длине. Важно убедиться, что профиль остается выровненным в своем применении. Допуск скручивания зависит от ширины профиля.
|
Ширина профиля |
Допуск на скручивание |
Максимальный поворот |
|
До 1.499" |
1° на фут |
7° |
|
1.500 ″ - 2.999 ″ |
½° на фут |
5° |
|
3.000 ″ и больше |
½° на фут |
3° |
Измерьте скручивание, поместив профиль на ровную поверхность и проверив наличие подъемов с помощью щупов.
Допуски прямолинейности для алюминиевых профилей
Прямолинейность подтверждает, что профиль остается прямым по всей длине. Допуск прямолинейности допускает некоторое отклонение, которое можно проверить с помощью поверочной линейки или гранитного блока.
|
Длина профиля |
Допуск прямолинейности |
|
До 6 футов |
±0.012″ на фут |
|
Более 6 футов |
Максимальный изгиб 0.072″ (6 футов) |
Факторы, влияющие на допуски при экструзии алюминия
Различные факторы влияют на допуски алюминиевой экструзии. Понимание этих параметров имеет основополагающее значение для достижения необходимого вам уровня точности для ваших экструзионных изделий. Эти параметры влияют на точность размеров, прочность и функциональность конечных продуктов. Давайте рассмотрим основные факторы, влияющие на допуски алюминиевой экструзии.
Сложность и форма профиля
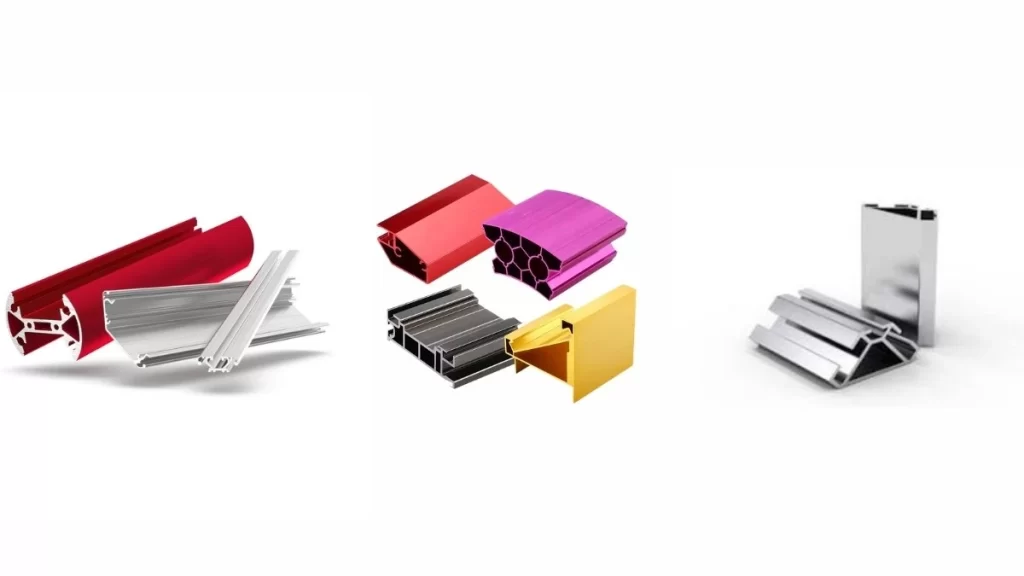
Готовые экструдированные алюминиевые изделия
Сложность профиля сильно влияет на уровень допуска. Более свободные допуски помогают сделать более простые, плоские профили, такие как стержни и уголки. С другой стороны, более сложные геометрические детали, особенно с тонкими стенками или поперечными сечениями, являются точными допусками. Чем сложнее профиль, тем сложнее точно контролировать его размер.
Тип сплава
Тип сплава, определяющий достижимые допуски, — это алюминиевый сплав, который сильно влияет на процесс экструзии. Термообработанные сплавы, такие как 6061, как правило, способны к более жестким допускам, чем более мягкие сплавы, такие как 6063. Выбранный сплав повлияет на механическое поведение и точность операции экструзии.
Толщина стенки
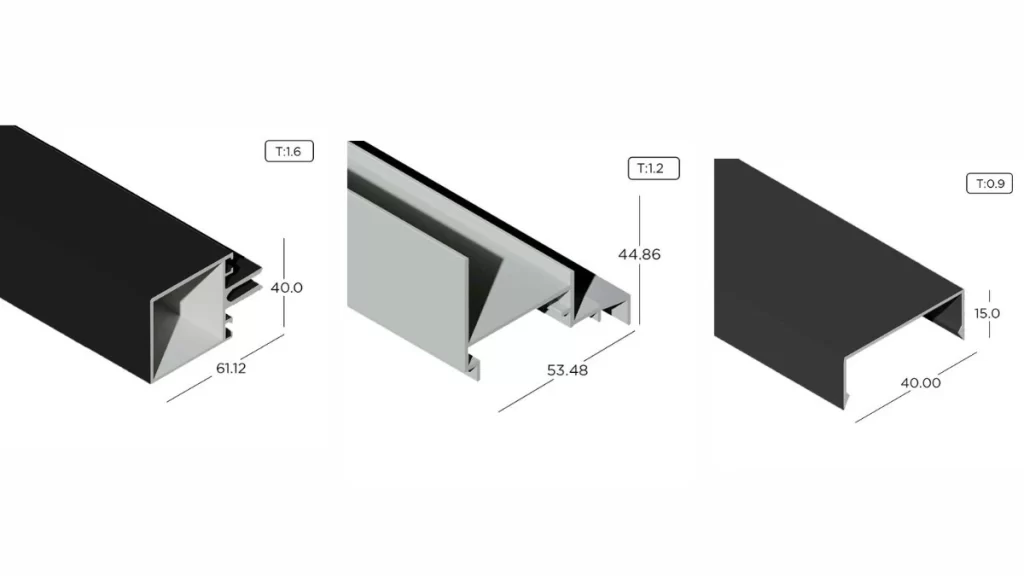
Алюминиевые экструдированные профили с различной толщиной стенки
Возможно, наиболее критическим фактором в допусках является толщина стенки. Более толстые стенки, как правило, легче контролировать и обычно могут вмещать более широкий диапазон размеров. Тонкостенные профили, как правило, требуют большего контроля во время экструзии, чтобы избежать размерной нестабильности.
Процесс и оборудование для экструзии
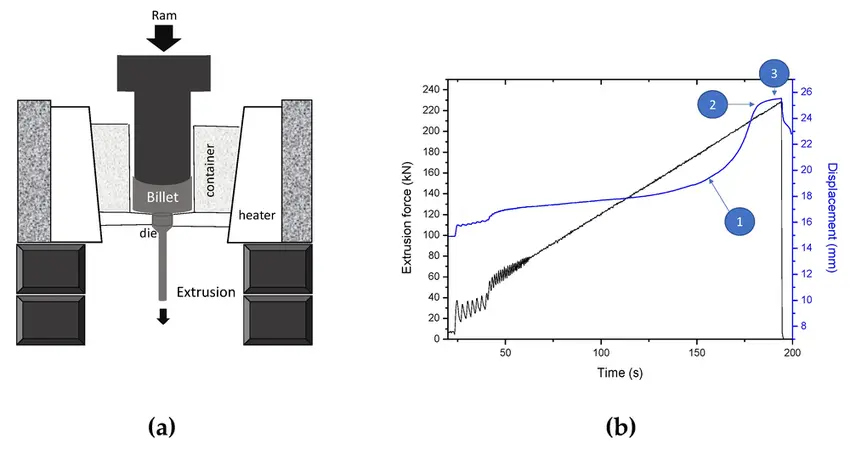
Люстрация процесса экструзии алюминия
Сам процесс экструзии и тип используемого оборудования влияют на достижимые допуски. Более качественные и совершенные экструдеры позволяют получать детали с более жесткими допусками. Кроме того, на конечную точность размеров детали влияют параметры, связанные с экструзионной матрицей, скоростью и скоростью охлаждения.
Закалка и термическая обработка
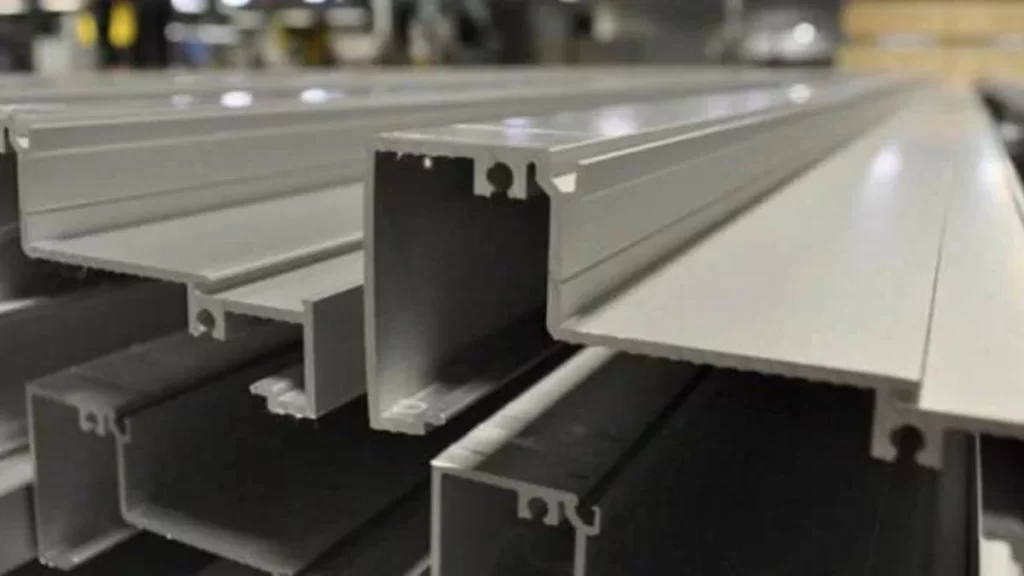
Профиль из термообработанного алюминия экструдированный
Закалка алюминия (T5, T6 или другое термообработанное состояние) влияет на размерную стабильность материала во время экструзии. Материал становится прочнее и имеет низкое тепловое расширение. Обычно это приводит к лучшим допускам в термообработанных сплавах. Сплавы, прошедшие термообработку, относительно нестабильны. Это часто приводит к большей размерной изменчивости.
Способы достижения жестких допусков экструзии алюминия при индивидуальном производстве
Однако достижение жестких допусков в индивидуальных алюминиевых профилях может быть сложной задачей, поскольку она требует тщательного планирования, передовых технологий и точного контроля над производственным процессом. Ниже приведены несколько шагов для достижения жестких допусков для ваших индивидуальных профилей.
Выберите правильный сплав
Алюминиевые сплавы для экструзии
Выбор правильного сплава имеет решающее значение для точных, почти близких допусков. Для более жестких допусков сплавы, такие как 6061, обеспечивают большую прочность и лучшую стабильность. При выборе сплава учитывайте такие факторы, как прочность, формуемость и эксплуатационные характеристики конечного использования.
Используйте передовые технологии экструзии
Эффективность процесса может быть значительно улучшена за счет использования высококачественного экструзионного оборудования. Экструзионные прессы с передовой технологией могут тщательно контролировать температуру и скорость, чтобы обеспечить высокую точность размеров. Кроме того, измерение в реальном времени и проверка деталей с помощью автоматизированных систем могут помочь быстрее обнаружить несоответствия. Кроме того, это предотвращает осложнения в будущем.
Проектирование штампа и контроль скорости охлаждения
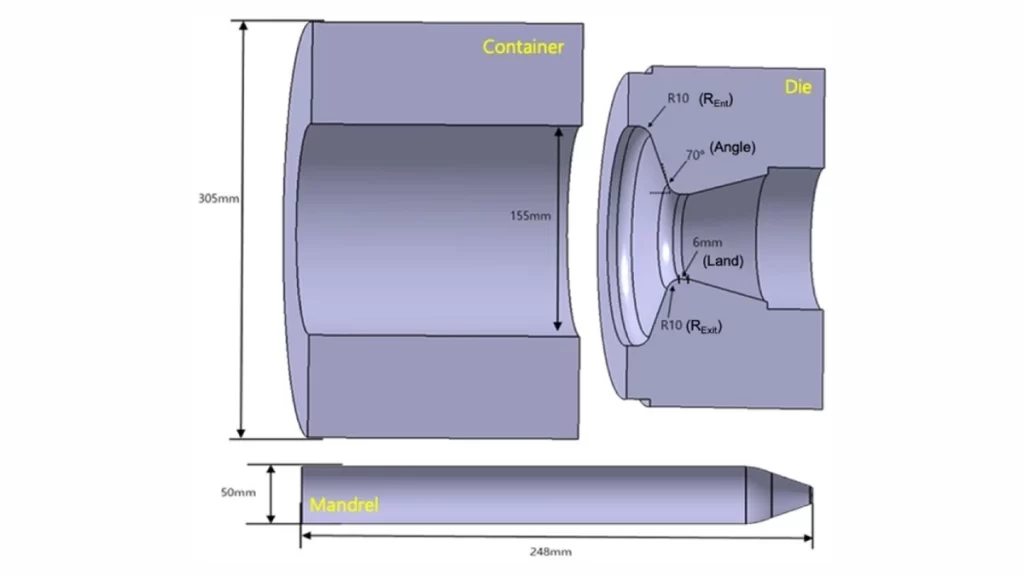
Конфигурация конструкции для экструзии алюминия
Alt text: Подробная 3D-иллюстрация конфигурации конструкции для экструзии алюминия. Она подчеркивает стратегическое расположение контейнеров, матриц и оправок для оптимизации процесса экструзии.
Точность размеров также может зависеть от: экструзионная матрица для алюминия Конструкция и скорость охлаждения. Индивидуальные штампы могут быть спроектированы для обеспечения более жестких допусков для определенных профилей. Контролируемые скорости охлаждения предотвращают термическую деформацию, когда профиль охлаждается и затвердевает до своей формы и размера.
Проводите текущий контроль качества
Эффективная система контроля качества является обязательной для получения желаемых результатов экструзии. Мониторинг отклонений размеров путем измерения и проверки на этапах производства позволит выявить варианты задолго до того, как они станут проблемными. Например, методы неразрушающего контроля, такие как ультразвуковой контроль, могут помочь вам получить деталь, которая соответствует вашим требованиям.
Оптимизируйте скорость экструзии
Окончательные размеры могут меняться в зависимости от скорости, с которой экструдируется алюминий. Если производятся сложные профили, то этому способствуют более низкие скорости экструзии. Хотя этот шаг увеличивает время производства, он повышает точность и помогает поддерживать более жесткие допуски.
Как выбрать поставщика прецизионных алюминиевых профилей
Поставщик алюминиевого профиля
Поставщик или выбор компании по производству алюминиевого профиля окажет значительное влияние на создание точных алюминиевых профилей в соответствии с вашими конкретными требованиями. Поставщик, знакомый с производством деталей с высокими допусками, выполнит работу лучше и может облегчить производственный процесс в отношении вашего конечного продукта. Вот некоторые вещи, которые следует иметь в виду при выборе поставщика.
Опыт и знания
Выберите производителя с долгой историей изготовления прецизионных алюминиевых профилей. Ищите того, кто выполняет работу с жесткими допусками и имеет подтвержденную репутацию поставщика качественных деталей. Поставщики, которые работают в бизнесе дольше, с большей вероятностью будут иметь правильные инструменты, материалы и процессы для выполнения ваших спецификаций.
Системы контроля качества
Для эффективного контроля качества алюминиевых профилей, запросите доказательства того, что поставщик имеет строгие системы контроля качества. Персонал по контролю качества проводит регулярные проверки производства на предмет точности размеров. Надежный поставщик обеспечения качества (QA) гарантирует, что ваши профили будут соответствовать требуемым допускам.
Технологии и оборудование
Современное экструзионное оборудование и технологии для производства точных деталей должны быть выгодными инвестициями для поставщика. Передовые машины, такие как компьютеризированные экструзионные прессы, автоматизированные системы контроля и эффективное охлаждение, предотвращают коробление и поддерживают жесткие допуски. Они используют передовые технологии для соответствия сложности вашего проекта.
Пользовательские возможности
Выберите поставщика, который предлагает индивидуальные варианты для сложных проектов. Однако конструкции штампов, термообработки и методы охлаждения могут быть настроены так, чтобы конечная деталь соответствовала точным допускам. Если это индивидуальный производственный проект, то поставщик, который является гибким и может формировать процесс в соответствии с вашими требованиями, будет более ценным.
Сроки выполнения и коммуникация
Когда вы взаимодействуете с поставщиком для точной экструзии, ясная коммуникация имеет решающее значение. Убедитесь, что они предлагают реалистичные сроки выполнения для вашего проекта и открыто говорят о возможных задержках и проблемах. Убедитесь, что поставщик предоставляет реалистичные сроки выполнения на основе требований вашего проекта и заранее сообщает о любых потенциальных задержках или проблемах. Поставщик должен быть открыт для общения и сотрудничать с вами в ходе производства, внося коррективы для решения ваших проблем.
Конечные мысли
Допуски алюминиевой экструзии трудно понять, и они требуют глубоких знаний, поскольку различные переменные в вашем процессе экструзии влияют на размерные свойства. Однако, выбор правильного поставщика для вашего проекта поможет вам соответствовать требуемым спецификациям.
В Boda Tech, как только окончательные допуски согласованы; мы проводим вашу деталь через наш передовой процесс экструзии для получения профилей по размеру. Не стесняйтесь спрашивать нас о любых специальных допусках, если вы считаете, что ваш профиль требует их. Мы порекомендуем небольшие изменения в конструкции, чтобы избежать специальных допусков при экструзии.
Более того, наши дизайнеры предоставят вам первоначальный обзор дизайна и изменят его по мере необходимости, чтобы обеспечить оптимальный производственный процесс. Мы также можем предоставить прототипы до того, как вы начнете оснастку и производство в полном масштабе. Таким образом, это может быть как экономически эффективным, так и экономически эффективным, поэтому результат будет точно соответствовать вашим спецификациям. Свяжитесь с нами прямо сейчас для получения качественной информации индивидуальные услуги экструзии!
Часто задаваемые вопросы (FAQ)
В1. Что такое допуски при экструзии алюминия и почему они важны?
Допуски на экструзию алюминия — это допустимые отклонения размеров. Они позволяют правильно устанавливать детали, выполнять требуемые функции и обеспечивать качество.
В2. Как измеряются допуски при экструзии алюминия?
Допуски можно измерить с помощью штангенциркулей и координатно-измерительных машин (КИМ) до указанных значений. Допуски алюминиевой экструзии можно измерить с помощью различных инструментов, включая штангенциркули, микрометры и координатно-измерительные машины (КИМ), чтобы убедиться, что они соответствуют указанным значениям.
В3. Каковы общепринятые пределы допусков при экструзии алюминия?
Типичные пределы допуска обычно варьируются от ±0.2 мм до ±1.0 мм. Это зависит от сложности вашего профиля, типа сплава и методов производства.
В4. Можно ли производить алюминиевые профили с жесткими допусками?
Да, можно добиться жестких допусков с точным контролем экструзии за счет использования лучшего оборудования и правильного использования материалов.
В5. Как допуски на экструзию алюминия влияют на индивидуальные проекты?
Как и другие детали, допуски влияют на посадку, функциональность и качество заказных деталей. Это делает критически важным правильное указание допусков, чтобы подтвердить успешную работу детали и минимизировать дорогостоящую переделку.
В6. Каковы отраслевые стандарты допусков на экструзию алюминия?
Общие рекомендации по допустимым диапазонам допусков, основанные на сложности профиля, сплаве и закалке, можно получить в организациях, устанавливающих отраслевые стандарты, таких как Ассоциация производителей алюминия и ANSI.