
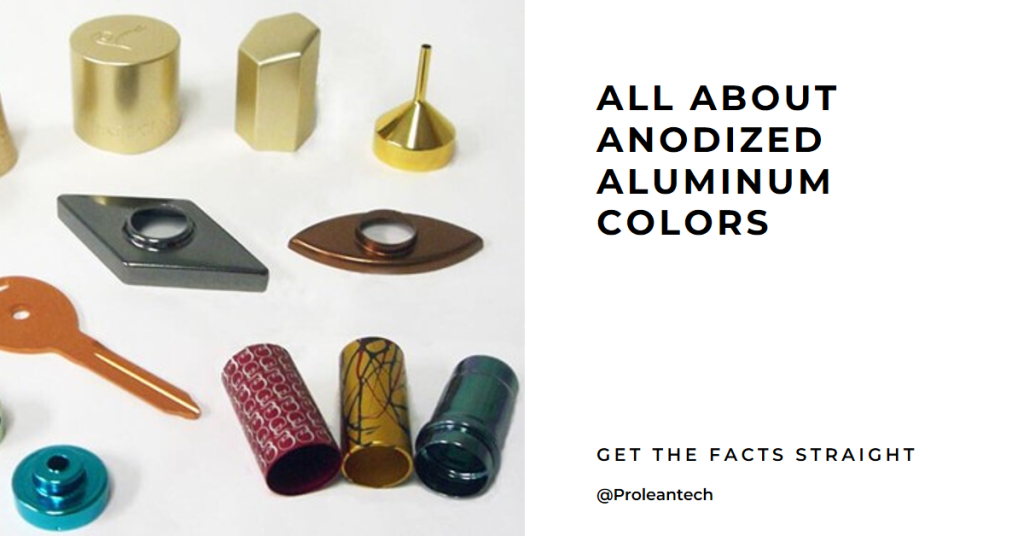
Благодаря легкому весу и высокой прочности алюминий и различные марки его сплавов часто используются в качестве строительных материалов в различных отраслях промышленности, включая медицину, автомобилестроение и авиакосмическую промышленность. Не имеет значения, какой производственный процесс используется для изготовления этих деталей. Обработка поверхности необходим для улучшения механических свойств и эстетической красоты этих деталей.
Поскольку на поверхность можно нанести широкий спектр цветов с помощью анодирование, это самый популярный метод отделки поверхности, используемый в мировом производстве. Алюминиевые детали прочны и отлично противостоят суровым воздействиям окружающей среды благодаря цвету анодирования. Кроме того, способность противостоять истиранию может быть достигнута за счет анодирования цвета. В этой статье будет представлен обзор процесс анодирования алюминия, различные подходы к окраске, подбор цвета и сопутствующие процессы.
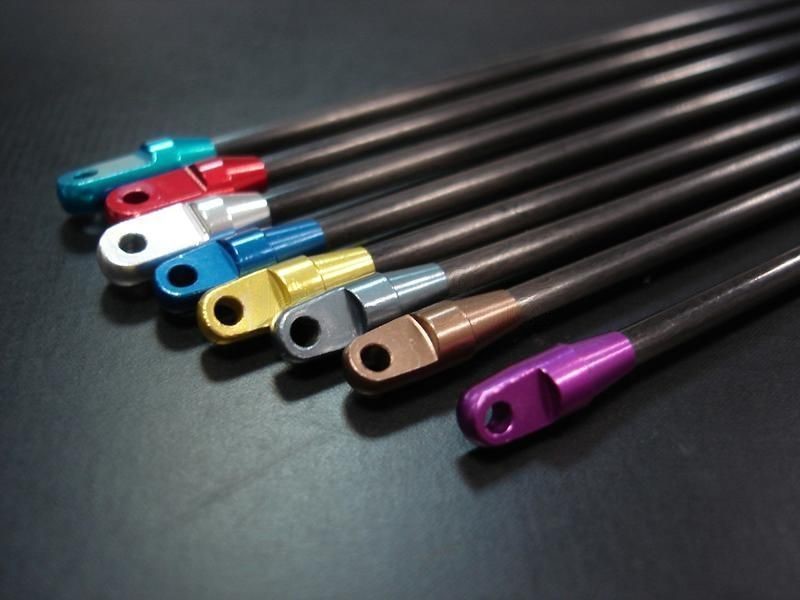
Детали из анодированного алюминия различных цветов.
Алюминиевый анодирующий процесс
Очистка изготовленных деталей — это первый шаг в анодировании алюминия, а щелочь для гравировки — лучшее чистящее средство для этой работы. В процессе очистки удаляются все легкие масла и другие вещества, которые могут помешать процессу анодирования. После очистки следует провести щелочное травление, чтобы удалить с поверхности оставшиеся естественные оксиды. Оптимальный вариант для него – гидроксиды натрия.
Следующий этап – вытеснение очищенных и протравленных алюминиевых деталей в раствор азотной кислоты для придания поверхности гладкости и подготовки ее к анодированию.
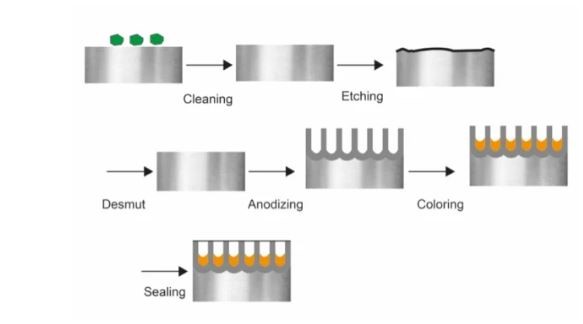
Различные этапы окраски анодированного алюминия
Наконец, алюминиевые компоненты погружают в электролит серной кислоты для анодирования. Катод расположен вне емкости с электролитом. Алюминиевые компоненты, на которые необходимо нанести покрытие, служат анодом. Затем на электрод подается электрический ток («+» клемма к аноду и «-» клемма к катоду). Теперь электрический ток проходит через электролитический раствор и высвобождает ионы оксида, которые попадают на алюминиевую подложку, образуя на поверхности интегрированный оксидный слой.
Цвета на деталях из анодированного алюминия
Обычно детали из анодированного алюминия окрашиваются следующими четырьмя методами: интерференционная окраска, окраска красителем, электроокраска и интегральная окраска. Давайте теперь подробнее рассмотрим каждый из них.
Электро окраска
Различные цвета легко получить на поверхности деталей из анодированного алюминия с помощью электролитическая окраска. При электролитической окраске в качестве красящего агента используются соли различных металлов, при этом ионы металлов используемой соли осаждаются в порах деталей из анодированного алюминия. Следовательно, цвет зависит от металла, используемого в солевом растворе.
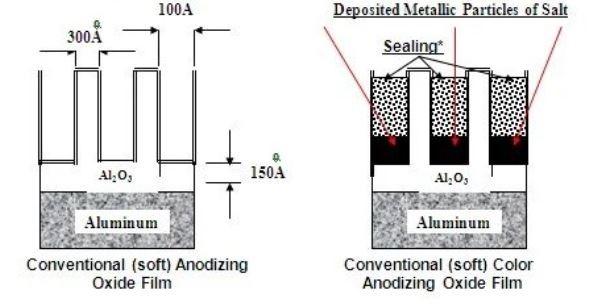
Процесс электроокрашивания
В рамках процесса электролиза анодированная поверхность погружается в концентрированные растворы солей металлов до тех пор, пока не выпадет достаточное количество пигмента для создания желаемого цвета. Так, цвет зависит от металла, использованного в соли, а интенсивность окраски зависит от времени обработки (от 30 секунд до 20 минут).
Некоторые распространенные соли металлов и красители, используемые при окраске анодированного алюминия.
| SN | Salt | Цвет |
| 1 | Нитрат свинца | Жёлтые |
| 2 | Ацетат с дихроматом калия | Жёлтые |
| 3 | Ацетат с марганцовкой | Red |
| 4 | Медный купорос с сульфидом аммония. | Зелёная |
| 5 | Сульфат железа с ферроцианидом калия | Blue |
| 6 | Ацетат кобальта с сульфидом аммония | Цвет - Черный. |
Окрашивание красителем
Другой подход к окраске детали из анодированного алюминия — окраска красителем. Этот процесс включает в себя простое погружение окрашиваемых компонентов в резервуар с раствором красителя. Интенсивность цвета при этом подходе зависит от различных переменных, таких как концентрация красителя, время обработки и температура.
Технические характеристики красителя:
| Материал для штамповочного бака |
нержавеющая сталь, пластик или стекловолокно
|
| Диапазон температур | от 140 до 1600F |
| Дополнительная настройка | Воздушное перемешивание для предотвращения загрязнения бака с красителем. |
Советы по идеальному окрашиванию краской
- Очистка деталей из анодированного алюминия имеет решающее значение, поскольку кислоты, оставшиеся на поверхности, могут помешать процессу окраски. В некоторых ситуациях присутствие кислот предотвращает окрашивание алюминия. Итак, прежде чем приступить к ванне с красителем, используйте для десорбции бикарбонат натрия.
- Этапы анодирования и окрашивания должны выполняться одновременно, при этом детали помещаются в ванну для окрашивания, как только они будут извлечены из ванны для анодирования.
- Кроме того, не допускайте попадания кислоты или других загрязнений в резервуар с красителем.
Интегральная окраска
Процессы интегральной окраски сочетают в себе два разных подхода. Сначала алюминиевые компоненты анодируются, а анодированные компоненты окрашиваются сплавами. Таким образом, функция конкретного сплава в этом процессе заключается в том, как развивается цвет. В зависимости от состава алюминиевых деталей и условий эксплуатации цветовая гамма может варьироваться от золотисто-бронзового до глубокого бронзового анодирования. черное анодирование.
Интерференционная окраска
Этот подход предполагает расширение пористой структуры и нанесение соответствующих покрытий. анодированный металл Исходя из требуемых цветов на поверхности для получения цветной поверхности. Например, вы получите сине-серый цвет, если нанесете покрытие из никеля. В основе интерференционных цветов лежат явления, когда свет падает на анодированные алюминиевые поверхности и преломляется, отражается или поглощается.
Попробуйте Пролеан прямо сейчас!
Процесс запечатывания
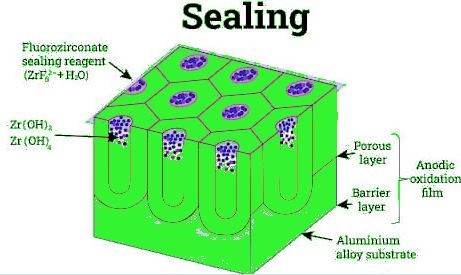
Процесс герметизации
Основная цель процесса герметизации — предотвратить впитывание нежелательных молекул в поры. Потому что смазочные материалы или другие нежелательные молекулы иногда задерживаются в порах, что в конечном итоге способствует коррозии поверхности. Некоторыми распространенными герметизирующими материалами являются ацетат никеля, дихромат калия и кипящая вода.
1. Метод горячей воды.
Для изготовления герметизирующей емкости обычно используется нержавеющая сталь или другой инертный материал. Цветные алюминиевые компоненты сначала погружают в горячую воду (200°F), при этом на поверхности образуется моногидрат алюминия и соответствующее увеличение объема. В результате нежелательные молекулы удаляются из пор.
2. Метод фторида никеля.
Эта процедура смягчает детали из анодированного алюминия. В этом методе фторид никеля вводится в анодированный алюминий. Ион фтора теперь попадает в поры, где ион никеля осаждается на поверхности и образует гидроксид никеля, соединяясь с молекулами воды, в конечном итоге блокируя поры.
3. Метод с дихроматом калия.
В этом методе для герметизации компонентов из анодированного алюминия используется раствор дихромата калия (5 % масс./об.). Сначала компоненты погружают примерно на 15 минут в емкость, содержащую кипящий раствор дихромата калия. Далее поверхность деталей поглощает ионы хромата, и покрытие происходит при гидратации этих ионов. Несмотря на то, что это покрытие менее устойчиво к загрязнениям, чем другие методы герметизации, оно по-прежнему обеспечивает простой подход к герметизации.
Совместимость цветов
Соответствующий цвет может отличаться в зависимости от партии; однако, если вы точно следуете процессу окраски деталей из анодированного алюминия. По этой причине процесс и другие элементы, такие как марка используемого алюминия, тип отделки, концентрация штампов и кристаллическая структура поверхности, должны быть почти идентичными в разных партиях, чтобы получить соответствующий цвет.
Заключение
Изучив анодирование и окраску алюминиевых деталей, становится ясно, что лучшим преимуществом анодирования алюминия является возможность имплантации различных цветов на поверхность, что не только улучшает механические свойства и эстетическую красоту, но и отвечает рыночному спросу. Более того, метод электроокрашивания является лучшим из четырех подходов к окраске, поскольку он наносит цвет электрохимически и позволяет создавать широкий спектр цветов, просто выбирая подходящий солевой раствор.
Несомненно, процесс анодирования алюминия довольно сложен, поскольку он включает в себя большое количество химии, материаловедения и машиностроения. Однако путаницы не возникнет, если вы выберете наш услуги анодирования. Наши специалисты в области материаловедения и машиностроения предоставят вам анодирование алюминия высочайшего качества, и вы сможете выбрать цвет, который лучше всего соответствует вашему проекту.
Часто задаваемые вопросы
Что представляет собой процесс анодирования алюминия?
Анодирование алюминия — это электрохимический процесс, в результате которого на внешней стороне металлических деталей образуются устойчивые к коррозии и царапинам слои, обеспечивающие превосходную отделку различных цветов.
Какие цвета можно имплантировать на поверхность деталей из анодированного алюминия?
Точного ответа нет, но методом анодирования на поверхность можно нанести практически все цвета.
Каковы типичные методы окраски компонентов из анодированного алюминия?
Наиболее популярными методами являются электроокрашивание, окраска красителями, интерференционная окраска и интегральная окраска.
Выцветает ли цвет анодированной поверхности со временем?
Нет, он очень прочный. Однако в обычной среде он не отключается до тех пор, пока на поверхность не будет нанесена кислотная смывка.