
Токарная обработка титана с ЧПУ
Токарная обработка титана — сложный, но приносящий удовлетворение процесс в высокоточной обработке. Этот титан аэрокосмического класса требует специальных знаний и использования соответствующего инструмента для достижения жестких допусков, превосходной поверхности и высокого качества, необходимых для ответственных применений. Умение обрабатывать титан может стать решающим фактором, отличающим профессионалов от любителей.
Компания Boda Tech специализируется на токарной обработке на станках с ЧПУ труднообрабатываемых материалов, включая титановые сплавы. В рамках нашей деятельности мы предлагаем широкий спектр услуг. титановая ЧПУ-обработка Благодаря нашим возможностям, мы производим прецизионные компоненты, соответствующие отраслевым стандартам, как для прототипов, так и для крупносерийного производства. Свяжитесь с нами для бесплатной консультации, чтобы обсудить ваши потребности в обработке титана.
Титановые сплавы в токарной обработке на станках с ЧПУ
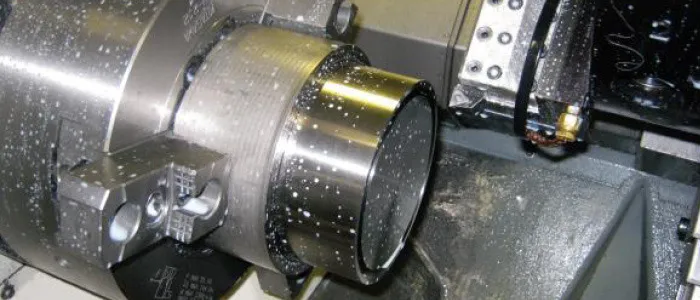
Детали, изготовленные на станках с ЧПУ и обработанные на токарном станке из титана.
Понимание свойств титана марки 260 (промышленно чистый титан) и других марок имеет важное значение для токарной обработки этого металла. Он одновременно ценный и сложный в обработке. Титан — это металл, сочетающий в себе выдающееся соотношение прочности и веса с превосходной коррозионной стойкостью. Он используется в самых разных отраслях, от морской до медицинской.
Почему титан трудно поддается механической обработке?
Вопрос, «Почему титан сложно обрабатывать на станке?» Этот вопрос часто затрагивается среди начинающих токарей. Репутация титана как материала, плохо поддающегося обработке в машиностроительных цехах, обусловлена несколькими факторами. Титан обладает низкой теплопроводностью (примерно в семь раз ниже, чем у алюминия), из-за чего тепло концентрируется на режущей кромке, а не рассеивается по заготовке. Это локальное накопление тепла ускоряет износ инструмента и может привести к преждевременному разрушению режущей кромки. Химическая активность титана позволяет приваривать его к режущим инструментам при высоких температурах, вызывая образование наростов на режущей кромке, что ухудшает качество обработки поверхности.
Кроме того, титан сохраняет свою прочность при высоких температурах, поэтому не размягчается с повышением температуры резки. Модуль упругости титана примерно вдвое меньше, чем у стали. Это, наряду с его упругой упругостью, может вызывать вибрацию, плохое качество обработки и погрешности в размерах.
Распространенные марки титана, используемые для токарной обработки.
Основные марки титана для токарной обработки на станках с ЧПУ.
- 2-й сорт (коммерчески чистый): Наиболее распространенный титановый сплав, обладающий превосходной коррозионной стойкостью и умеренной прочностью.
- 5 класс (Ти-6Ал-4В): Наиболее распространенный титановый сплав, содержащий 6% алюминия и 4.4% ванадия для повышения прочности.
- 23 класс (Ти-6Ал-4В): Низкодифференцированный интерстициальный вариант. 5-я степень предпочтительна для медицинских имплантатов.
- 9 класс (Ти-3Ал-2,5В): Менее прочный, чем сталь 5-го класса, но легче сваривается и формуется.
Марка обрабатываемого титана влияет на все параметры, от скорости и подачи токарной обработки до охлаждающей жидкости и геометрии инструмента.
Скорость подачи и глубина резания при токарной обработке титана
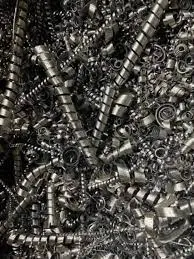
металлолом при обработке титана
Взаимосвязь между скоростью подачи, скоростью резания и глубиной резания имеет решающее значение при определении скорости и подачи обработки титана. Титан более чувствителен к снижению скорости резания и увеличению скорости подачи, чем к противоположному результату.
Для предотвращения износа инструмента поддерживайте толщину стружки на уровне 0.003 дюйма или выше. Недостаточная скорость подачи может привести к трению режущей кромки инструмента вместо резки, что вызывает чрезмерное нагревание и неэффективное удаление материала. Кроме того, поверхность титана затвердевает в результате этого трения, что затрудняет выполнение последующих проходов.
Глубина реза должна быть достаточной для проникновения в любые ранее затвердевшие слои. Если вы используете инструменты для финишной обработки, предназначенные для легких проходов, достичь глубины менее 0.020 дюйма может быть сложно.
Титан против стали и алюминия при токарной обработке на станках с ЧПУ.
Сравнивая титан с другими материалами для токарной обработки на станках с ЧПУ, производители могут принять обоснованное решение о выборе материала и соответствующим образом скорректировать свою стратегию обработки.
Титан против стали
Титан против стали Существуют значительные различия в обрабатываемости стали. Сталь в 3-5 раз лучше поддается обработке, чем титан. Низкоуглеродистая сталь может достигать скорости резания 400-600 SFM, тогда как титан — всего 150-300 SFM.
Более высокая теплопроводность стали отводит тепло от зоны резания, снижая термические напряжения в инструменте. Превосходное соотношение прочности к весу титана – почти вдвое большее, чем у стали – делает его незаменимым для применения в аэрокосмической отрасли, где снижение веса напрямую связано с топливной эффективностью и производительностью.
С точки зрения стоимости, титан в 5-10 раз дороже, чем аналогичные марки стали. Время обработки также увеличивается из-за более низких скоростей резания. Это означает, что решение о выборе титана принимается, исходя из эксплуатационных характеристик, а не только экономических соображений.
Титан против алюминия
Различия между алюминием и титаном еще более существенны. Алюминий обрабатывается на станках с исключительной производительностью. Скорость резания может достигать более 1000 SFM, а износ инструмента минимален. Скорость резания титана примерно в шесть раз ниже, чем у алюминия. Это означает, что время цикла будет больше.
Несмотря на преимущества в механической обработке, титан превосходит алюминий в областях применения, требующих высоких нагрузок. Он обеспечивает на 50% большую прочность при сохранении аналогичной плотности.
Выбор подходящего инструмента для токарной обработки титана
Успешность токарной обработки титана в значительной степени зависит от используемого инструмента. Неправильный инструмент может привести к катастрофическим последствиям за считанные минуты, тогда как оптимизированный инструмент позволяет изготавливать сотни высококачественных деталей.
Марки и геометрия твердосплавных инструментов
Обработка титана на станках с ЧПУ в основном осуществляется с использованием карбидов. Существуют определенные марки, отвечающие требованиям к этому материалу. Титан может быть изготовлен из карбидов марок C2-C4, тогда как титановые сплавы, такие как марка 5, могут быть изготовлены из карбидов марок C5-C8.
Геометрия инструмента имеет важное значение. Положительный угол (6-10 градусов) заостренных режущих кромок минимизирует упрочнение материала и снижает усилие резания. Радиус кромок должен строго регулироваться. Радиус кромок должен быть хорошо отрегулирован. Конструкции концевых фрез, как правило, агрессивны, с переменным шагом и агрессивным углом наклона спирали для уменьшения гармоник.
Технологии нанесения покрытий для увеличения срока службы инструмента
Титановые сплавы обладают более длительным сроком службы благодаря нанесению PVD-покрытий. Покрытия из TiAlN (нитрида титана и алюминия), наносимые на режущие кромки титана, чрезвычайно тверды и обладают высокой коррозионной стойкостью при высоких температурах.
Благодаря более высоким эксплуатационным характеристикам титана, его свойства улучшаются за счет превосходного покрытия AlCrN (нитрид алюминия и хрома), которое обладает более высокими показателями эффективности. Кроме того, такие покрытия имеют низкий коэффициент трения. Эти покрытия минимизируют склонность титана к привариванию к режущей кромке. Это наиболее распространенный вид поломки при обработке этого металла. Твердосплавные (без покрытия) инструменты, как правило, превосходят инструменты с покрытием при токарной обработке доступных на рынке марок титана. Это объясняется более тонкими покрытиями. Срок службы инструментов с покрытием в 2-3 раза выше, чем у инструментов из сплавов Ti-6Al или Ti-4V.
Стратегии использования охлаждающих жидкостей и смазочно-охлаждающих жидкостей
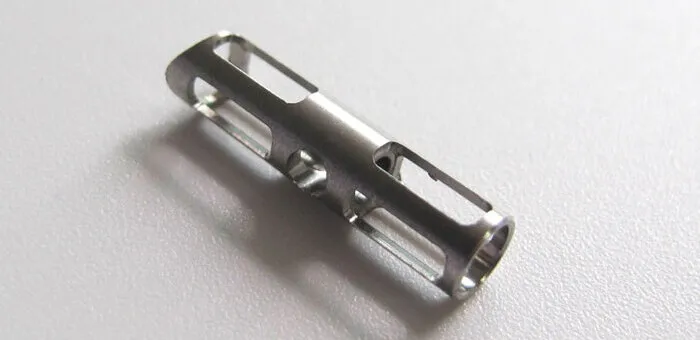
Титановая обработанная мелкая деталь
Успех обработки титана на станках с ЧПУ зависит от применения охлаждающей жидкости. Из-за низкой теплопроводности титана для продления срока службы инструмента и достижения приемлемого качества поверхности необходимо внешнее охлаждение.
Системы СОЖ высокого давления
Охлаждающая жидкость под высоким давлением (более 1000 PSI), подаваемая через центр инструмента, более эффективна и улучшает удаление стружки. Охлаждающая жидкость направляется в зону резания, где выделяется тепло. Охлаждающая жидкость также удаляет стружку, которая в противном случае могла бы привариться к заготовке.
Система подачи жидкости через шпиндель направляет жидкость к режущей поверхности во время обработки титана на станке с ЧПУ. Это предотвращает повторное срезание стружки и снижает склонность к образованию заусенцев. Контроль стружки так же важен, как и охлаждение, при токарной обработке титана марки 260 и других марок. Тонкая титановая стружка повредит качество поверхности.
Охлаждение титана стандартными охлаждающими жидкостями при низком давлении невозможно, поскольку жидкость не может проникнуть в зону резания. Инвестиции в системы высокого давления окупятся за счет увеличения срока службы инструмента и повышения качества деталей.
Химический состав охлаждающей жидкости для титана
Лучше избегать охлаждающих жидкостей, содержащих хлор, даже несмотря на то, что они являются отличными смазочными материалами. Компоненты из титана могут подвергаться коррозионному растрескиванию под напряжением. Охлаждающие жидкости, специально разработанные для титана и твердых материалов, обеспечивают наилучшее сочетание защиты от коррозии, охлаждения и смазки.
Попробуйте Пролеан прямо сейчас!
Требования к жесткости и настройке оборудования.
Из-за сложных технологических характеристик обработки титана необходима его жесткость. Вибрации и деформации могут привести к упрочнению материала, что, в свою очередь, может вызвать поломку инструмента.
Снижение вибрации и биения
При токарной обработке титана биение держателя инструмента не должно превышать 0.001 дюйма (TIR). Даже незначительное биение может привести к неравномерной нагрузке стружки на режущие кромки, преждевременному выходу инструмента из строя. Цанговые держатели обеспечивают более высокую жесткость и меньшее биение, чем гидравлические или термоусадочные держатели инструмента.
Если подшипники шпинделя станка находятся в плохом состоянии, на поверхности титана могут появиться следы вибрации. Из-за низкого модуля упругости титан очень чувствителен к вибрациям. Даже небольшие вибрации могут привести к видимым дефектам поверхности и износу инструмента. Необходимо также уделить внимание фиксации заготовки. Заготовки должны быть жестко и равномерно зафиксированы зажимными губками, чтобы предотвратить их деформацию.
Мощные HPCS
Охлаждающая жидкость под высоким давлением (более 1000 PSI), распыляемая через центр инструмента, более эффективна и улучшает удаление стружки. В зону резания подается охлаждающая жидкость, в которой генерируется тепло. Охлаждающая жидкость также удаляет стружку, которая в противном случае приварилась бы к заготовке.
Система подачи жидкости через шпиндель обеспечивает подачу жидкости в зону резания при обработке титана на станке с ЧПУ. Это предотвращает повторное срезание стружки и минимизирует вероятность образования нароста на режущей кромке. Охлаждение не так важно, как контроль стружки при токарной обработке титана марки 260 и других марок. Тонкая титановая стружка повредит поверхность.
Охлаждение титана простыми системами обжига при низком давлении невозможно, поскольку жидкость не может попасть в зону резания. Инвестиции в системы высокого давления оправдаются увеличением срока службы инструмента и повышением качества деталей.
Химический состав титановой охлаждающей жидкости
При охлаждении лучше избегать жидкостей, содержащих хлор, хотя они являются очень хорошими смазочными материалами. В титановых компонентах может возникать коррозионное растрескивание под напряжением. Охлаждающие жидкости, специально разработанные для титана и твердых материалов, обеспечивают оптимальные показатели с точки зрения защиты от коррозии, охлаждения и смазки.
Жесткость и требования к настройке машин
Жесткость необходима из-за сложности обработки титана. Материал может упрочняться под воздействием вибраций и деформаций, что может привести к поломке инструментов.
Снижение вибрации и биения
При обработке титана биение держателя инструмента не должно превышать 0.001 дюйма (TIR). Даже небольшое биение может привести к неравномерной нагрузке стружкой на режущие кромки, преждевременному выходу инструмента из строя и даже его повреждению. Цанговые держатели более жесткие и имеют меньшее биение, чем гидравлические или термоусадочные.
В случае низкого качества подшипников шпинделя станка, поверхность шпинделя может быть повреждена. фрезерный титан Могут присутствовать следы вибрации. Модуль упругости низкий, поэтому инструмент очень чувствителен к вибрациям. Даже небольшие вибрации могут вызывать дефекты поверхности и износ инструментов.
Необходимо также учитывать способ крепления заготовки. Заготовки должны быть прочно и равномерно зафиксированы зажимными губками, чтобы предотвратить их деформацию.
Параметры машины
Настройки современных систем ЧПУ могут играть важную роль в результатах токарной обработки титана. Режим CSS (постоянная скорость поверхности) — это режим, который поддерживает оптимальные параметры резания по мере увеличения диаметра обрабатываемой детали. Это особенно важно в операциях, где диаметр значительно меняется, например, при профилировании и огранке.
Необходимо выбрать подходящую скорость подачи. При переподаче режущая кромка может быть перегружена. При калибровке титана адаптивные системы управления подачей могут увеличить срок службы инструмента на 20-30 процентов. Это достигается за счет автоматической регулировки скорости подачи в зависимости от обратной связи по силе резания.
Вопросы контроля качества и обработки поверхности.
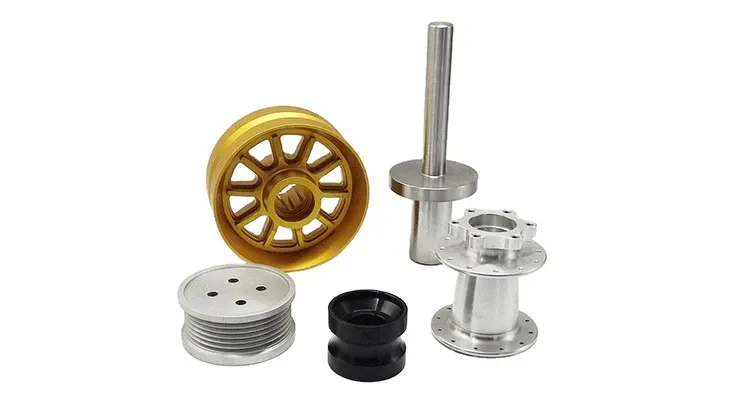
Готовые титановые детали, изготовленные на станке с ЧПУ.
Понимание того, как свойства титана влияют на измерения и контроль, имеет важное значение для достижения заданных параметров обработки поверхности и точности размеров титановых компонентов.
Требования к обработке поверхностей в промышленности
Для достижения этих характеристик титан необходимо обрабатывать с особой тщательностью на протяжении всего процесса механической обработки. Использование шлифовальных вставок позволяет выполнять окончательную чистовую обработку на пониженных скоростях для получения поверхности с шероховатостью 32 Ra. Это исключает необходимость вторичной шлифовки.
Целостность поверхности – это не только шероховатость. Даже при гладкой поверхности подповерхностные повреждения, вызванные чрезмерными силами резания или упрочнением, могут снизить усталостную прочность. Рентгеновская дифракция и другие неразрушающие методы позволяют обнаружить подповерхностные дефекты, которые невозможно обнаружить при визуальном осмотре.
Стабильность размеров и термические эффекты
Титан обладает низким коэффициентом теплового расширения (примерно вдвое меньше, чем у стали), что означает меньшую вероятность термического расширения при механической обработке. Тепло, выделяемое во время резки, может вызвать локальное расширение, что может повлиять на результаты измерений в процессе обработки.
Перед окончательными измерениями необходимо обеспечить достаточное время для охлаждения. Разница температур всего в 10 градусов по Фаренгейту на прецизионных компонентах может привести к погрешностям измерений до 0.0001 дюйма на дюйм. Наиболее точные условия измерения достигаются в климатических камерах, поддерживающих температуру 68 градусов по Фаренгейту.
Попробуйте Пролеан прямо сейчас!
Токарная обработка титана: передовые методы.
Стандартные методы токарной обработки могут оказаться недостаточными по мере увеличения сложности деталей. Возможности токарной обработки на станках с ЧПУ для титановых компонентов могут быть расширены за счет использования передовых технологий.
Нарезка резьбы на титановых деталях
Из-за упругих свойств и склонности к заеданию при воздействии высокого поверхностного давления нарезание резьбы на титане представляет собой уникальную задачу. При использовании правильных методов одноточечное нарезание резьбы обеспечивает больший контроль для резьбы малого и среднего диаметра, чем фрезерование резьбы.
Наилучшие результаты достигаются при использовании резьбонарезных пластин с положительной геометрией переднего угла, острыми кромками и положительным углом заточки. Многократные легкие проходы (радиальная глубина 0.003-0.005 дюйма за проход) обеспечивают меньшие силы резания и уменьшают закалку обрабатываемой детали по сравнению с агрессивными методами однократной обработки.
Токарная обработка мелких титановых деталей по швейцарскому типу.
Станки швейцарского типа отлично подходят для производства небольших титановых деталей, поскольку имеют систему направляющих втулок, которая минимизирует деформацию. Швейцарские токарные станки широко используются производителями медицинских имплантатов для токарной обработки титана, хирургических инструментов, зубных имплантатов и костных винтов.
Эта конструкция исключает наличие участков незакрепленного материала, которые могут вызывать деформацию на обычных токарных станках. Такая жесткость позволяет достигать более жестких допусков при изготовлении тонких титановых деталей и улучшать качество обработки поверхности.
Стратегии оптимизации затрат в отрасли токарной обработки титана
Хотя титан дороже большинства других материалов и может быть изготовлен различными способами, стратегический подход к экономической эффективности не должен приводить к снижению качества.
Использование материалов и формы, близкие к окончательной обработке
При производстве титановых компонентов использование заготовок, близких к окончательной форме, а не прутков, позволяет сократить количество отходов и время механической обработки. Хотя первоначальные затраты на материалы увеличиваются на единицу изделия, общая стоимость детали часто снижается за счет сокращения операций механической обработки.
Изготовление кованых изделий на заказ быстро окупается при крупносерийном производстве. Даже при небольших объемах использование полуфабрикатов, таких как шестиугольные или квадратные прутки, вместо круглых может уменьшить необходимость обработки и профилирования определенных геометрических форм.
Методы продления срока службы инструмента
Систематизированная система управления инструментом возможна за счет снижения затрат и увеличения срока службы пластин. Она включает в себя отслеживание износа инструментов и их переиндексацию при появлении признаков износа. Ведение подробных записей об успешных параметрах резки и использование компенсации износа инструмента для оптимизации его использования позволяет поддерживать точность размеров при одновременной оптимизации его эксплуатации.
При работе с поставщиками оснастки для специализированных инженерных задач можно обнаружить множество уникальных геометрических форм и покрытий, которые не представлены в каталогах. Это может привести к значительному улучшению характеристик при работе со сложными материалами.
Заключение
Титан — уникальный металл, обладающий множеством свойств, требующих специальных знаний. К ним относятся низкая теплопроводность и склонность к упрочнению. Поддержание правильных параметров резания, использование острых инструментов с соответствующими покрытиями, а также охлаждение под высоким давлением являются ключевыми факторами. Понимание марок титана, предотвращение образования наростов на режущей кромке и оптимизация срока службы инструмента за счет систематического управления необходимы для достижения жестких допусков, превосходного качества поверхности и систем охлаждения под высоким давлением в аэрокосмической и медицинской отраслях.
Процесс контроля качества включает в себя мониторинг на всех этапах производства, а также тщательную окончательную проверку с использованием калиброванного оборудования и в условиях контролируемого микроклимата. Наша команда в Boda Tech обладает обширным опытом производства высокоточных титановых деталей для сложных задач. Независимо от того, нужны ли вам конструкционные компоненты для аэрокосмической отрасли с жесткими геометрическими допусками или имплантаты медицинского класса, мы предлагаем широкий выбор продукции. Услуги по обработке титана на станках с ЧПУ Мы располагаем всем необходимым для удовлетворения ваших требований. Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить ценовое предложение.