
Виды литья
К видам литья относятся: литье в песчаные формы, литье по выплавляемым моделям, литье под давлением, литье в постоянные формы, центробежное литье, вакуумное литье, литье из гипса, литье под низким давлением, литье в пресс-формы, литье под высоким давлением, литье по выплавляемым моделям, литье в оболочковые формы, непрерывное литье и литье под действием силы тяжести. Эти литье металла В некоторых процессах используется формовочная полость для придания расплавленному металлу нужной формы. Производители и покупатели, рассматривающие различные виды литья, сталкиваются с вопросами, касающимися сложности деталей, типа материала, стоимости процесса и качества поверхности.
Не стоит выбирать неправильный метод, поскольку это приведет к получению некачественных деталей, бракованных изделий и упущенной выгоде. Учитывая, что на рынке представлено около 14 типов литья, решение необходимо принимать тщательно, желательно с помощью эксперта.
Как правило, литье в песчаные формы используется для экономичных прототипов, литье по выплавляемым моделям — для сложных геометрических форм, а литье под давлением — для крупносерийного производства прецизионных деталей. Если упустить эти основные принципы, вас ждут брак или замена оснастки.
Что такое литье металлов?
Литье металла — это производственный процесс, заключающийся в заливке расплавленного металла в полость формы для изготовления деталей. Форма имеет обратную форму желаемой детали. Материал формы должен быть огнеупорным, поэтому песок является популярным вариантом.
После того как расплавленный металл заполнит полость, остынет и затвердеет, деталь извлекается из формы. Перед использованием детали часто требуется дополнительная обработка. Литье — популярный промышленный процесс, поскольку он экономичен, универсален, подходит для изотропных деталей и идеально подходит для сложных форм.
Обсуждались различные типы литья.
Ниже перечислены следующие виды литья: литье в песчаные формы, литье по выплавляемым моделям, литье под давлением, литье в постоянные формы, центробежное литье, вакуумное литье, литье в гипсовые формы, литье под низким давлением, литье сжатием, литье под высоким давлением, литье по выплавляемым моделям, литье в оболочковые формы, непрерывное литье и литье под действием силы тяжести.
Как указано ниже, каждый из этих процессов должен соответствовать вашим требованиям к материалу, объему и допускам.
Пескоструйная обработка
Пескоструйная обработка Это универсальный и экономичный метод литья, который включает в себя изготовление песчаной формы и заливку в нее расплавленного металла для изготовления деталей.
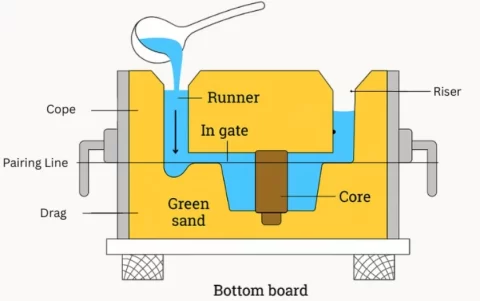
Пескоструйная обработка
В этом процессе наряду с песком используются и другие материалы, такие как добавки и связующие вещества. Литье в песчаные формы широко применяется в автомобильной и строительной промышленности.
|
Преимущества |
Ограничения |
|
|
Литье по выплавляемым моделям
ЛитьеЛитье по выплавляемым моделям, также называемое литьем по выплавляемым моделям, — это древний вид литья, в котором используется восковая модель. Модель покрывается слоем керамики, образующим форму. Воск расплавляется, оставляя форму, которую можно заполнить расплавленным металлом. Этот метод литья основан на стандартных условиях воздуха и давления.
В качестве материалов для литья по выплавляемым моделям используются медь и медные сплавы, алюминий и алюминиевые сплавы, сталь, а также драгоценные металлы, такие как золото и серебро.1]
|
Преимущества |
Ограничения |
|
|
Литье под давлением (литье металла под давлением)
Литье металлов под давлением подразумевает заливку или впрыскивание расплавленного металла в металлическую форму для изготовления деталей. Чаще всего это делается для цветных металлов, таких как алюминий. Литье магнияи литье из цинка. Среди областей применения литья металлов под давлением — радиаторы для бытовой техники, блоки цилиндров автомобильных двигателей, аэрокосмическая арматура и ноутбуки.
Существует две категории литья металла под давлением: литье в горячей камере и литье в холодной камере, разница между которыми заключается в месте плавления металла. При литье в горячей камере металл плавится в печи внутри литейного оборудования.
Давление при литье может достигать 1,200 бар. Однако это зависит от сложности конструкции штампа и силы запирания.
|
Преимущества литья под давлением |
Ограничения литья под давлением |
|
|
Постоянное литье формы
Метод литья в постоянные формы включает в себя использование пары металлических форм. Это процесс, основанный на силе тяжести, то есть для заливки расплавленного металла в форму используется только сила тяжести. В качестве материалов для изготовления форм обычно используются сталь, чугун и тугоплавкие сплавы. Для создания полостей в формах, как правило, используется обработка на станках с ЧПУ. Поверхность формы покрывается твердым огнеупорным материалом, например, глиной. Также используется смазка, например, диоксид кремния.
|
Преимущества |
Ограничения |
|
|
Центробежное литье
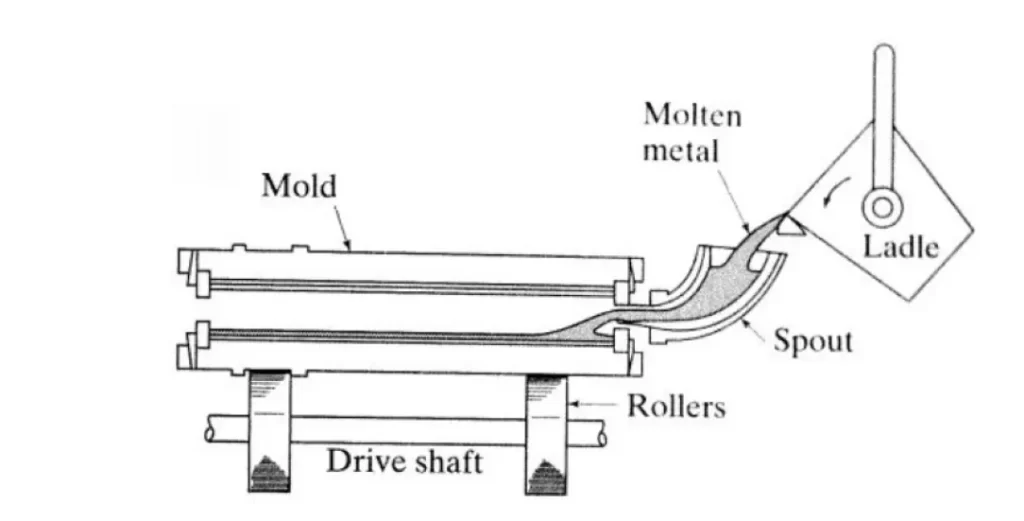
Центробежное литье
Центробежное литье предполагает использование постоянной формы, вращающейся вокруг своей оси со скоростью от 300 до 3000 об/мин.2Расплавленный материал заливается по мере вращения формы. Под действием центробежных сил расплавленный материал концентрируется на внешних стенках формы. Поскольку большинство примесей легче металла, они располагаются ближе к внутреннему диаметру, где их можно удалить механической обработкой.
|
Преимущества |
Ограничения |
|
|
Вакуумное литье
Вакуумное литье, также называемое литьем под действием силы тяжести, похоже на литье по выплавляемым моделям, но механизм заполнения формы отличается. При вакуумном литье используется вакуумный насос, который всасывает материал вверх в форму.
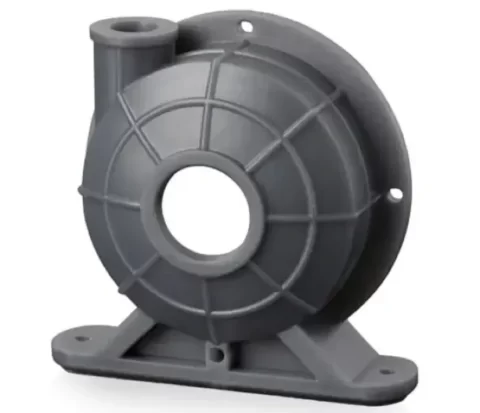
деталь, отлитая под вакуумом
|
Преимущества |
Ограничения |
|
|
Литье в гипсовую форму
В качестве формы для этой техники используется гипс (CaSO4), кремнеземная мука и тальк. Такой способ литья обеспечивает идеальное сочетание с цветными металлами, такими как алюминий, магний, цинк и медь.
|
Преимущества |
Ограничения |
|
|
Литье под давлением
Выдавить литье Это сочетание ковки и литья. Расплавленный металл помещается в предварительно нагретую форму, затем поршень равномерно оказывает давление на головку расплавленного металла. Такое повышение давления важно для сбалансированного потока металла. Оно минимизирует микроусадочную пористость. Контролируемое охлаждение дополнительно обеспечивает мелкозернистую микроструктуру.3]
|
Преимущества |
Ограничения |
|
|
Литье под низким давлением
Установка для литья под низким давлением имеет вертикальную компоновку. Она состоит из подвижной и неподвижной плит. Под неподвижной плитой расположена плавильная печь, в которую подается давление до 1 бар, выталкивающее расплавленный металл.
|
Преимущества |
Ограничения |
|
|
Литье по выплавляемым моделям (с использованием расходных шаблонов)
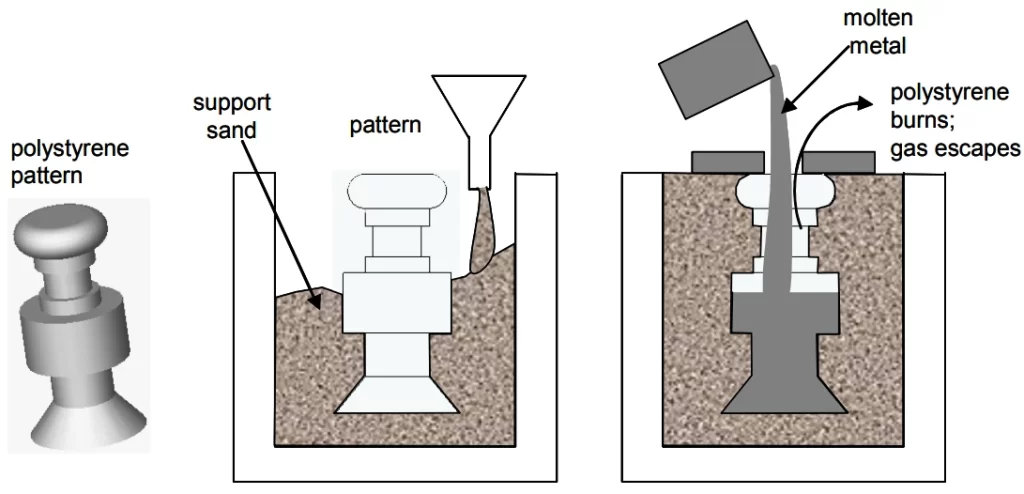
Литье по потере пены
В этом процессе литья используется полистироловая модель. Поскольку этот материал на 95% состоит из воздуха, он испаряется при заливке расплавленного металла.2Рисунок создается методом литья. Примерами изделий, изготовленных методом литья по выплавляемым моделям, являются валы и блоки двигателей.
|
Преимущества литья по выплавляемым моделям |
Ограничения метода литья по выплавляемым моделям. |
|
|
Литье в оболочковые формы
Литье оболочки Форма состоит из оболочки из кварцевого песка и смолы, отлитой вокруг раскалённой металлической модели. Расплавленный металл заливается в образовавшуюся полость формы.
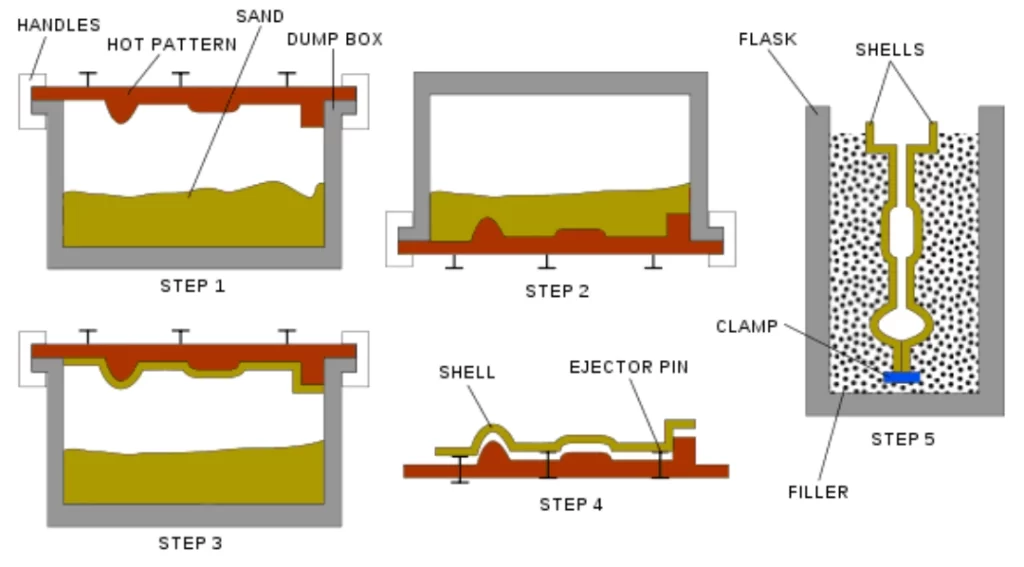
Литье в оболочковую форму
Хотя этот процесс сравним с литьем в песчаные формы и относительно дороже, он позволяет получать детали с более гладкой поверхностью и более точными размерами.
|
Преимущества литья в оболочковидные формы |
Ограничения метода литья в оболочковидные формы |
|
|
Непрерывное литье
Непрерывное литье используется для производства непрерывных металлических заготовок. Основным компонентом установки является форма с водяным охлаждением, которая помогает вытягивать заготовку или слиток. Большая часть полуфабрикатов из алюминия и стали, доступных во всем мире, производится методом непрерывного литья.
|
Преимущества |
Ограничения |
|
|
Какой вид литья наиболее популярен?
Литье в песчаные формы — наиболее распространенный в мире вид литья. Производители предпочитают этот метод, поскольку он экономичен, универсален и позволяет изготавливать сложные компоненты. Он применим как к черным, так и к цветным металлам в широком диапазоне размеров. Аэрокосмическая и автомобильная отрасли являются одними из наиболее распространенных в сфере литья в песчаные формы. В автомобильной промышленности, например, востребованы отливки из серого чугуна, отлитые в песчаных формах.5] Типичные области применения серого чугуна в автомобильном литье включают выпускные коллекторы, блоки цилиндров дизельных двигателей, диски сцепления и корпуса трансмиссий.
Как выбрать тип процесса литья
При выборе процесса литья металла следует учитывать четыре параметра: тип материала, количество/объем, желаемые свойства и сложность детали.
- Тип материалаДля разных материалов требуются уникальные методы литья.
- Количество/ОбъемНекоторые виды литья предназначены для мелкосерийного производства, а другие — для крупносерийного.
- Желаемые свойстваК ним относятся механические свойства и качество поверхности. Некоторые виды литья обладают лучшими механическими свойствами или более гладкой поверхностью, чем другие.
- Сложность деталейДля изготовления сложных деталей могут потребоваться методы литья с соответствующими возможностями. Например, литье по выплавляемым моделям обычно используется для сложных конструкций, тогда как литье в песчаные формы подходит для более простых конструкций.
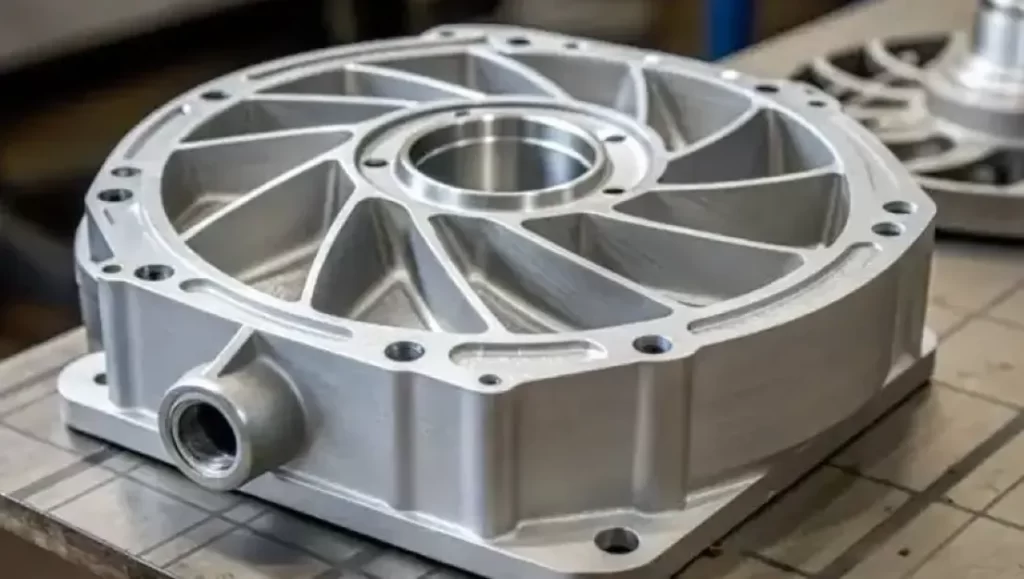
Сложная деталь, изготовленная методом литья по выплавляемым моделям.
Приведенная ниже таблица послужит руководством для выбора идеального типа литья.
|
Тип литья |
Масштаб производства |
Типы материалов |
|
Пескоструйная обработка |
От низкого до среднего |
Алюминий, бронза, железо |
|
Литье |
От низкого до среднего |
Нержавеющая сталь и сплавы |
|
Умрите литье |
От среднего до высокого |
Алюминий, магний, цинк |
|
Постоянное литье |
Средний |
Алюминий, медь |
|
Центробежное литье |
От среднего до высокого |
Железо, сталь, сплавы |
|
Вакуумное литье |
От низкого до среднего |
Алюминий, прецизионные сплавы |
|
Литье в гипсовую форму |
Низкий |
Алюминий, медь, цинк |
|
Литье под давлением |
От среднего до высокого |
Алюминий, магний |
|
Литье под низким давлением |
Средний |
Алюминий, магний |
|
Литье под высоким давлением |
Высокий |
Алюминий, магний, цинк |
|
Литье по потере пены |
От среднего до высокого |
Алюминий, сталь |
|
Литье в оболочковую форму |
Средний |
Алюминий, железо, сталь |
|
Непрерывное литье |
Высокий |
Алюминий, медь, сталь |
|
Литье под давлением |
Средний |
Алюминий, медь, цинк |
Примечание: Это общие рекомендации. Фактические масштабы производства и типы материалов могут отличаться в зависимости от толщины стенок, допусков и геометрии детали.
Что вы думаете об этих вариантах литья? Поделитесь техническими характеристиками вашей детали с нашими инженерами, чтобы мы оперативно порекомендовали вам подходящий процесс литья.
Какие материалы используются при литье?
В литье в основном используются металлы, но этот процесс не ограничивается только ими. Вот список материалов, используемых в литье.
- Драгоценные металлы Металлы являются основными материалами для литья. Для литья можно использовать как черные, так и цветные металлы, но используемый метод зависит от металла.
- Керамический гранулированный песок для гидроразрыва Они используются для изготовления жаростойких и огнеупорных компонентов.
- галошиРезина, обычно полиуретановая, используется для изготовления гибких инструментов или прототипов.
- пластикиПластмассы отливаются для изготовления мелкосерийных или опытных образцов деталей.
- Композитные материалыОни идеально подходят для легких конструкционных элементов.
- СтеклоЛитые стеклянные детали обычно используются в оптических и художественных целях.
- СплавыМеталлические сплавы подходят для применений, где требуются определенные свойства – термическая стойкость, коррозионная стойкость, прочность.
Попробуйте Пролеан прямо сейчас!
Отрасли, использующие литье
Наиболее распространенными отраслями, использующими литые изделия, являются автомобильная, аэрокосмическая, производство потребительских товаров, ювелирное дело и строительство, при этом ассортимент продукции варьируется от корпусов трансмиссий в автомобилестроении до архитектурных элементов в строительстве.
В таблице ниже приведены примеры применения.
|
Промышленность |
Примеры литых деталей |
|
Автомобильная |
Детали подвески, корпуса трансмиссии, блоки цилиндров. |
|
Аэрокосмическая индустрия |
Детали шасси, лопатки турбины |
|
Потребительские товары |
Корпуса и комплектующие для бытовой техники |
|
ювелирных изделий |
Сложные узоры, созданные методом литья по выплавляемым моделям. |
|
Здание |
Архитектурные элементы отделки, конструктивная фурнитура |
Проектирование детали с учетом технологичности изготовления (DFM) в литье металлов.
Проектирование с учетом технологичности изготовления (DFM) в литье металлов подразумевает стремление к равномерной толщине стенок, большим радиусам, углам уклона и линиям разъема. Эти факторы обеспечивают не только равномерное затвердевание детали, но и ее плавное извлечение из формы.
- Равномерная толщина стенки – Конструкторам следует применять равномерную толщину стенок для обеспечения сбалансированного охлаждения и усадки, что предотвращает дефекты деталей.
- Щедрые радиусы – Это предотвращает концентрацию напряжений в острых углах детали.
- Углы уклона – Грамотно рассчитанные углы уклона обеспечивают плавное извлечение детали из пресс-формы.
- Линия разъема – Этот элемент следует размещать стратегически, поскольку он влияет на сложность пресс-формы и образование облоя.
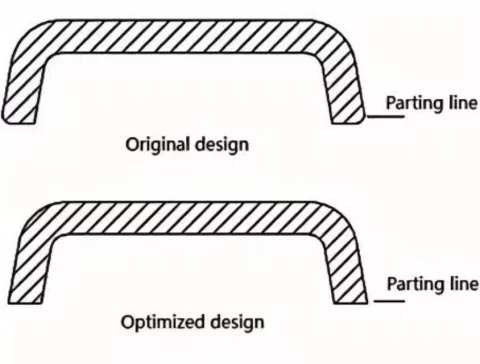
Линия разъема
Попробуйте Пролеан прямо сейчас!
Различные методы термической обработки при литье металлов
Отжиг, нормализация и отпуск/закалка являются основными методами термической обработки металлических литых деталей. Процессы, проводимые после затвердевания, используются для улучшения механических свойств материала.
- Отжиг – Это метод размягчения материала, который снимает внутренние напряжения.
- Нормализация – Этот метод помогает достичь однородных механических свойств за счет измельчения зерна.
- Закалка – Это быстрое охлаждение литой детали с использованием воздуха, воды или масла. Этот процесс повышает прочность детали и упрочняет микроструктуру.
- Отпуск – Отпуск – это последующий контролируемый повторный нагрев закаленной детали ниже критической температуры. Процесс термической обработки снижает хрупкость, но сохраняет большую часть твердости.
Будущее кастинга
Технологии литья все чаще направлены на сокращение циклов разработки и снижение процента брака. Модели вычислительной гидродинамики будут все чаще использоваться для прогнозирования дефектов деталей.4] Использование 3D-печатных стержней и форм позволяет ускорить процесс прототипирования. Программное обеспечение для моделирования также применяется для выявления дефектов на ранних этапах проектирования — до изготовления оснастки.
В промышленности все чаще используются гибридные процессы литья и более легкие сплавы для изготовления более легких и прочных деталей. Каким бы ни было будущее кастинга, основные типы кастинга и другие фундаментальные принципы, обсуждавшиеся выше, остаются актуальными.
Подведение итогов
Получение надежных изделий методом литья сводится к согласованию объема, сложности детали, желаемых свойств и материала с типом отливки, разработанной для данной задачи. Литье под давлением используется для высокоточных серийных изделий, литье в песчаные формы — для экономичной универсальности, а литье по выплавляемым моделям — для сложных деталей. Специализированные методы литья, такие как вакуумное литье, позволяют удовлетворить узкоспециализированные требования к эксплуатационным характеристикам.
Поскольку ни один тип литья не подходит для всех деталей, универсальность литья в производстве не имеет себе равных. Необходимо учитывать принципы проектирования с учетом технологичности производства (DFM), включая правильные углы уклона, достаточные радиусы и равномерную толщину стенок. Не следует забывать и о последующей термообработке.
Для перехода от проектирования к производству загрузите сегодня свой проект детали для проверки DFM и мгновенного расчета стоимости. Если обнаружатся какие-либо проблемы с литьем, инженеры выявят их до начала изготовления оснастки, что позволит вам сэкономить средства.
FAQ
Как тип литья влияет на стоимость?
Стоимость зависит от типа литья. Некоторые варианты могут быть дешевле, но потребуют больше доработок, чем более дорогие.
Почему знание типа материала имеет решающее значение при литье?
Знание типа материала имеет смысл, поскольку оно определяет соответствие свойств материала конкретному применению. Например, алюминий и сталь имеют разные свойства, и это влияет на пригодность материала для конкретного применения.
Какова роль объема производства при выборе метода литья?
Объем производства определяет экономическую целесообразность метода литья. Соотношение между себестоимостью единицы продукции и первоначальными затратами на оснастку различается в зависимости от метода. Для мелкосерийного производства предпочтительны литье по выплавляемым моделям и литье в песчаные формы. Для среднесерийного производства лучше всего подходят центробежное литье и литье в постоянные формы. При крупносерийном производстве доминирующим методом является литье под давлением.
Ресурсы
[1]https://aristo-cast.com/wp-content/uploads/2020/09/ICI_Metal_Standards_Spec_Manual.pdf
[2]https://www.uobabylon.edu.iq/eprints/publication_1_1951_6172.pdf
[3]https://www.sciencedirect.com/topics/engineering/squeeze-casting