
«Пресс-форма для литья под давлением с точными характеристиками поддерживает эффективные производственные процессы. Чтобы спроектировать и создать такую форму, вам необходимо глубокое понимание свойств материала и динамики течения».
В современных отраслях промышленности расплавленные сплавы используются для изготовления сложных металлических деталей. услуги литья под давлением. Пресс-форма для литья под давлением выступает центральным элементом процесса. Эта форма облегчает массовое производство металлических деталей, а ее характеристики напрямую влияют на конечный дизайн продукта. Полное понимание процесса литья под давлением облегчит вам проектирование и выбор подходящей формы для ваших нужд. Давайте рассмотрим важные аспекты литьевых форм, их конструкции, типы и преимущества.
Что такое форма для литья под давлением?
литье под давлением В состав отливки входит полость формы, которая определяет размеры и контуры отливки. Расплавленный металлический сплав впрыскивается в форму под высоким давлением; после этого технические характеристики формы обеспечивают желаемый результат. Они широко используются в различных отраслях промышленности, например, в аэрокосмической, производстве потребительских товаров, автомобилестроении, электронике и т. д.
Соотношение прочности к весу, короткие циклы производства, однородная поверхность и возможность адаптации формы — вот преимущества, которые делают литье под давлением идеальным методом производства.
Что такое литье под давлением алюминиевых форм?
Литье алюминия под давлением формы и штампы подходят для производства алюминиевых деталей. Эти формы имеют более высокую температуру плавления и прочность, чем алюминиевые, иначе в процессе литья возникнут технические повреждения. Алюминиевые формы для литья под давлением относительно дороги.
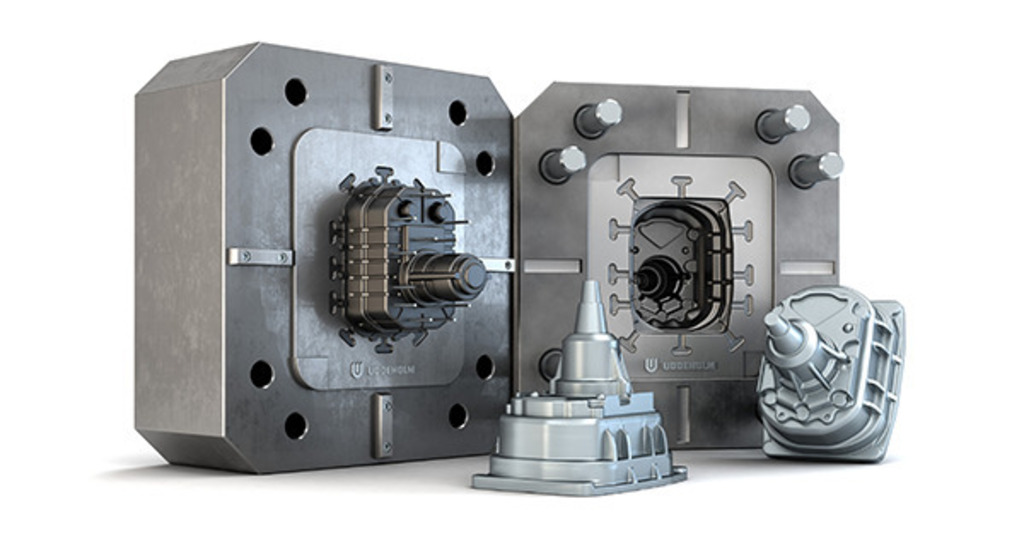
Литая алюминиевая форма
Что такое форма для литья под высоким давлением?
In Литье под высоким давлением Ключевыми особенностями этого процесса являются форма HPDC, высокая скорость и давление. В этом процессе расплавленный металл заливается в камеру высокого давления литейной машины. Полость формы для литья под давлением быстро заполняется, и расплавленный металл затвердевает под высоким давлением. (до 20 МПа). Предварительная скорость наполнения находится между (0.5~70) м/с. Используя формы для литья под высоким давлением, можно в короткие сроки изготовить большое количество отливок высокого качества. Это очень экономично и экономически эффективно, когда дело доходит до проектов литья под давлением.
Попробуйте Пролеан прямо сейчас!
Этапы проектирования форм для литья под давлением
Есть несколько кропотливых шагов в создании конструкция формы для литья под давлением изложены ниже.
1- Дизайн и спецификация
Инженеры продумывают конечный продукт и создают детальный проект с его типичными характеристиками. Это включает в себя понимание допусков, геометрии и сложности конечного компонента. Использование форматов САПР играет важную роль в создании 3D-моделей, соответствующих промышленным стандартам и предполагаемым требованиям к продукции.
2- Подготовка оснастки и пресс-формы
После завершения проектирования наступает второй процесс подготовки оснастки и пресс-формы. Компоненты пресс-формы, такие как сердечник и полость матрицы, тщательно изготавливаются опытными производителями инструментов с использованием высококачественных материалов, способных выдерживать высокое давление и температуру.
3- Сборка и отделка пресс-формы
Это центральный процесс проектирования пресс-форм для литья под давлением, который включает в себя тщательное выравнивание, крепление и установку нескольких деталей. Этот детальный этап обеспечивает точное охлаждение и вентиляцию для интеграции направляющих и штифтов, которые облегчают окончательное извлечение детали. Обработка поверхности и отделочная обработка подходят для предотвращения коррозии, продления срока службы и бесперебойной работы.
4- Тестирование и проверка
Перед запуском в серийное производство пресс-форму необходимо тщательно протестировать. Для анализа качества, целостности и функциональности пресс-формы регламентируются многочисленные испытания. После тестирования, возможно, потребуется еще несколько тонких настроек и корректировок, чтобы улучшить однородность формы.
5- Производство и обслуживание
Теперь после тщательного тестирования и проверки форма готова к использованию в производственном процессе. После установки формы расплавленный металл подается под высоким давлением в полость формы. После затвердевания проверяются качества изготовленных деталей. Работоспособность и долговечность пресс-формы зависят от регулярного технического обслуживания, которое косвенно сохраняет качество изготавливаемых компонентов.
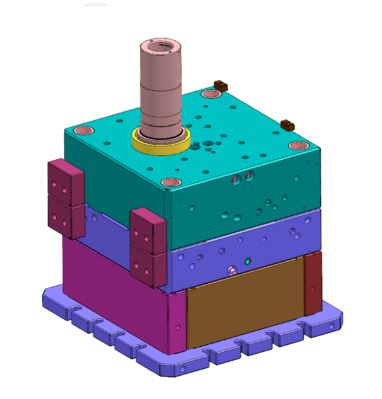
3D модель формы для литья под давлением.
Детали пресс-форм для литья под давлением
Существует несколько частей формы для литья под давлением с различными характеристиками и функциями. Основные части литья под давлением приведены ниже:
- Обложка Die: В матрице крышки находится отверстие для выстрела для машин с холодной камерой или литник для машин с горячей камерой. Основное назначение защитной матрицы состоит в том, чтобы обеспечить попадание расплавленного металла в матрицу.
- Выталкивающий штифт: В машинах для литья под давлением выталкиватели позволяют извлекать отлитые под давлением детали. Они должны быть правильно расположены, чтобы обеспечить равномерное удаление.
- Второе место: Он обеспечивает или поддерживает поток расплавленного металла из сопла в полость. Давление регулируется с изменением вязкости. Когда толщина меньше, давление увеличивается, и наоборот.
- Литник: Литник соединяет блок впрыска формовочной машины с полостью формы. Он играет важную роль в литье под давлением, позволяя удалить излишки материала.
- Полость Вставка: Вставки для полостей обычно изготавливаются из стали. Он формирует внешний вид отлитых под давлением компонентов. Это внешняя часть формы, подвижная.
- Эжекторная пластина: Выталкивающая пластина приводит в движение выталкивающие штифты во время удаления отливки. Все штифты перемещаются с одинаковой силой и втягиваются после выбрасывания для подготовки к следующему выстрелу.
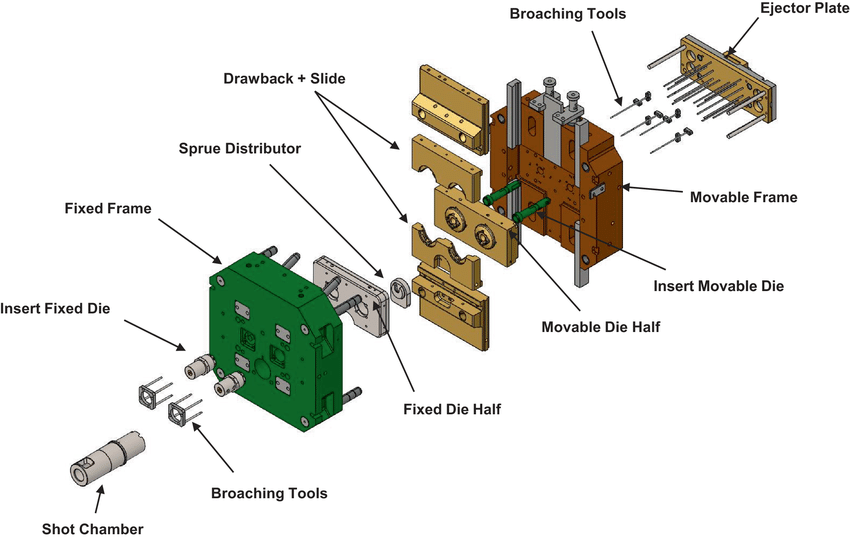
Детали пресс-форм для литья под давлением
Вышеупомянутое является типичными деталями формы для литья под давлением. Несмотря на это, некоторые нестандартные формы, такие как Китайские литые формы также содержат дополнительные компоненты в соответствии с требованиями проекта.
Металлы, используемые при изготовлении форм для литья под давлением
Некоторые металлы обычно используются при подготовке форм для литья под давлением. Конкретный
Свойства и применение обсуждаются ниже;
Таблица: Различные металлы для изготовления литейных форм, их характеристики и применение.
| Драгоценные металлы | Параметр | Области применения |
| алюминий | Сплавы Al-Si, хорошая теплопроводность, низкая температура плавления. | Автомобильные детали, компоненты для аэрокосмической отрасли |
| Сталь | Инструментальная сталь, высокая твердость, износостойкость. | Литье под давлением, литье под давлением |
| Медь | Высокая теплопроводность, отличная обрабатываемость | Литье под давлением, изготовление ювелирных изделий |
| Цинк | Высокая текучесть, низкая температура плавления. | Автомобильные детали, корпуса электроники |
| Магний | Легкий, хорошее соотношение прочности и веса. | Автомобильные, аэрокосмические компоненты |
Различные типы форм для литья под давлением
В зависимости от назначения различают четыре типа форм для литья под давлением. Это;
1. Производственные штампы
Как видно из названия, производственные красители используются в крупносерийном производстве. Материал, из которого изготовлены эти красители, прочный и высококачественный, что продлевает срок хранения. Таким образом, первоначальная стоимость инструмента намного выше, но компенсируется долгосрочным использованием.
2. Прототипирование штампов
Функционирование и процесс оснастки аналогичны производственным красителям, хотя упрощенные функции и обработка сводят к минимуму стоимость оснастки. Подходы к прототипированию — это 3D-печать деталей, гравитационное литье и машинная обработка. Изготовленный прототип не будет качественным и эффективным по сравнению с серийными красителями. Красители для прототипирования могут быть хорошим вариантом, когда речь идет о небольших производственных потребностях.
3. Штампы юнитов
Эти красители используются только для литья под давлением небольших деталей машин и являются очень экономически эффективными. Они очень удобны благодаря функции съемных матриц, известных как вставки для матриц, которые можно легко заменить при производстве различных деталей. Единичные красители обычно используются для деталей, требующих максимальной эффективности и контроля.
4. Обрезные штампы
Красители для отделки используются при отделке компонентов, отлитых под давлением, например, для удаления стояков, литников, заусенцев и направляющих. Это удобно при больших объемах производства. Более того, иногда для обманного удаления засветов требуются кулачки с гидравлическим приводом. Тогда как ручная депрошивка является альтернативой, когда в геометрии детали есть цвет лица.
Попробуйте Пролеан прямо сейчас!
Методы обслуживания пресс-форм для литья под давлением
Эффективность работы и срок службы литых форм можно повысить за счет надлежащего технического обслуживания. В большинстве случаев эти формы или красители дороги, поэтому с ними следует обращаться осторожно. Ниже перечислены некоторые соображения, которым следует следовать:
Очистка плесени: Необходимо время от времени удалять остатки, пыль и мусор из формы. Для очистки формы можно использовать сжатый воздух, проволочную щетку и мягкий растворитель.
Осмотр на наличие повреждений: Плесень следует осматривать на наличие трещин, износа или разрывов. В случае повреждения пресс-форму следует немедленно отремонтировать, чтобы предотвратить дальнейшее повреждение.
Смазки пресс-форм: формальный смазка формы необходима для бесперебойной работы. Смазка должна наноситься равномерно и тонко.
Замена изношенных деталей: Некоторые части форм для литья под давлением изнашивались быстрее из-за многократного использования. Замену этих деталей следует производить во избежание ухудшения конечного качества изделия.
Мониторинг температуры пресс-формы: Характеристики конечных изделий косвенно зависят от температуры формы при литье под давлением. Абсолютную температуру отливочного материала можно поддерживать с помощью нагревательных или охлаждающих каналов.
Преимущества форм для литья под давлением
Пресс-форма для литья под давлением имеет множество преимуществ, хотя ее проектирование требует определенных знаний. Некоторые из достоинств обсуждаются ниже.
- Эффективная конфигурация деталей.
- Из одной формы можно изготовить от сотен до тысяч деталей.
- Высокая точность размеров.
- Может выдерживать высокую температуру и давление.
- Быстрое и равномерное затвердевание и охлаждение.
- Меньшие производственные затраты для крупномасштабного производства.
- Благодаря высокому давлению, правильному заполнению жидкостью.
- Изготовленные детали требуют высоких допусков.
- Превосходное качество отделки изготавливаемой детали.
Подведение итогов
В заключение отметим, что формы являются основными составляющими процесса литья под давлением. При проектировании формы для литья под давлением каждый этап требует тщательной оценки, рассмотрения и управления, чтобы гарантировать изготовление формы для литья под давлением высочайшего качества. Кроме того, надлежащее обслуживание форм для литья под давлением обеспечит срок их хранения и эффективность работы. Это позволяет изготавливать сложные детали с повторяемостью и точностью.
В связи со значительным спросом на нержавеющие, легкие и прочные детали, формы для литья под давлением широко используются во многих отраслях промышленности, включая аэрокосмическую, автомобильную, медицинскую и электронную.