
Нейлон литья под давлением
литье под давлением Современные технологии позволяют обрабатывать широкий спектр высокоэффективных полимеров для производства необходимых деталей, и нейлон не является исключением. Во многих областях применения он считается легкой альтернативой металлам и сплавам.
Этот полиамидный материал обладает сбалансированными физическими, механическими и химическими свойствами. Он прочен, обладает высокой прочностью на растяжение и ударной вязкостью, а также химической стойкостью. Кроме того, нейлон имеет низкий коэффициент трения и хорошую термическую стабильность.
Несмотря на множество преимуществ, Литье нейлона под давлением Для решения проблем, связанных с высокой температурой плавления, влагопоглощением, усадкой нейлона и изменчивостью текучести, требуется строгий контроль процесса. Литье нейлона под давлением используется в различных отраслях промышленности для производства высокоэффективных, низкофрикционных, коррозионностойких и долговечных деталей. Например, коллекторы автомобильных двигателей, корпуса электропроводки, шестерни, крепежные элементы и спортивные товары.
В этой статье мы обсудим нейлон (нейлон 6, 66, PA 12 и др.), его преимущества и недостатки, процесс литья под давлением, советы по проектированию пресс-форм и деталей, а также важные факторы, которые следует учитывать при литье нейлоновых пластмасс под давлением.
Что такое нейлон?
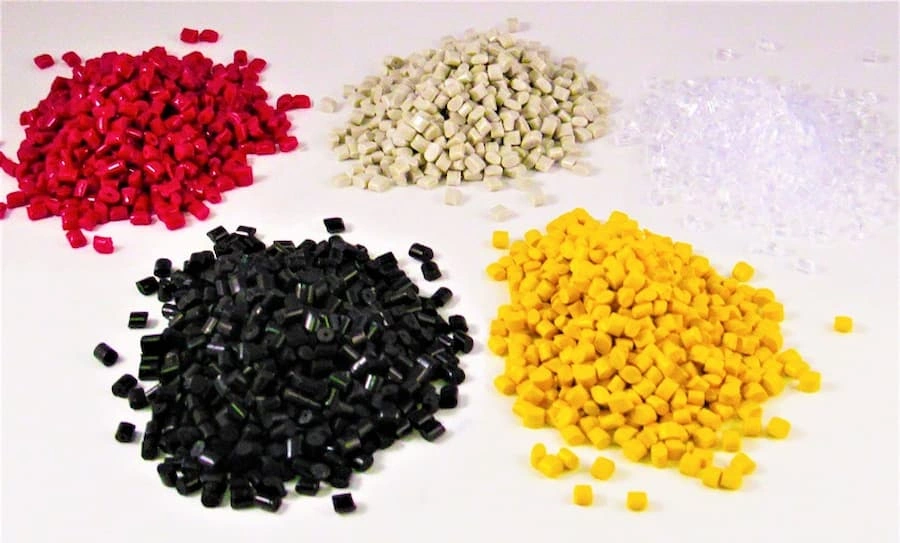
Гранулы нейлона для литья под давлением
Нейлон — это синтетический термопластичный полимер полиамид (ПА), впервые представленный компанией DuPont в 1930-х годах. С годами он стал более совершенным и популярным. Многие отрасли промышленности предпочитают именно его. материал для литья под давлением Благодаря своей прочности, износостойкости, долговечности и низкому коэффициенту трения, этот материал также является хорошим выбором для деталей, устойчивых к воздействию высоких температур и химических веществ.
В состав нейлона входят непрерывные связи –CONH–, состоящие из алифатических цепей C. Такая структура обеспечивает жесткость, прочность, термостойкость и другие полезные свойства.
Свойства нейлонового материала
Нейлон — это универсальный и высокоэффективный материал, обладающий превосходной прочностью на растяжение, изгиб и сгибание, а также хорошей устойчивостью к кислотам, щелочам, топливу, смазочным материалам и другим химическим веществам.
Далее рассмотрим основные свойства нейлона.
эластичность
Нейлон обладает эластичностью, поэтому детали могут выдерживать высокие нагрузки и возвращаться к своей первоначальной форме после снятия нагрузки. Это также полезно для изделий, требующих растяжимости.
Прочность на разрыв
Нейлон — это прочный полимер, способный выдерживать высокие нагрузки. В частности, композиты, такие как нейлон, армированный 40% стекловолокном, обладают высокой прочностью на разрыв.
Коррозионная стойкость
Нейлон — коррозионностойкий материал. Несмотря на высокую влагопоглощающую способность, он способен выдерживать воздействие влажной и других агрессивных сред, не теряя своих свойств.
Водопоглощение
Нейлон — гигроскопичный материал, степень водопоглощения которого колеблется от 0.25 до 10 % в зависимости от марки. Однако нейлон быстро сохнет.
Химическая устойчивость
Нейлон устойчив ко многим кислотам, щелочам, маслам, топливу и растворителям.
Обзор свойств нейлона
В таблице ниже приведены различные свойства нейлона и соответствующие им значения:
|
Свойства |
Нейлон 11 |
Нейлон 12 |
Нейлон 46 |
Нейлон 66 |
Стеклонаполненный 66 |
|
Плотность (г / см³) |
1.04 |
1.31 |
1.2 |
1.17 |
1.38 |
|
Усадка при формовке (см/см) |
0.0083 |
0.00694 |
0.019 |
0.0139 |
0.0044 |
|
Прочность на растяжение (МПа) |
37.1 |
46.1 |
73.9 |
72.5 |
155 |
|
Относительное удлинение (%) |
119 |
67.4 |
43.4 |
47.1 |
4.03 |
|
Модуль упругости при изгибе (ГПа) |
0.948 |
5.66 |
2.64 |
3.09 |
7.96 |
|
Температура пресс-формы (° С) |
48.9 |
70.7 |
103 |
74.9 |
86.1 |
Указанные значения являются приблизительными и могут незначительно отличаться в зависимости от поставщика.
Процесс литья нейлона под давлением
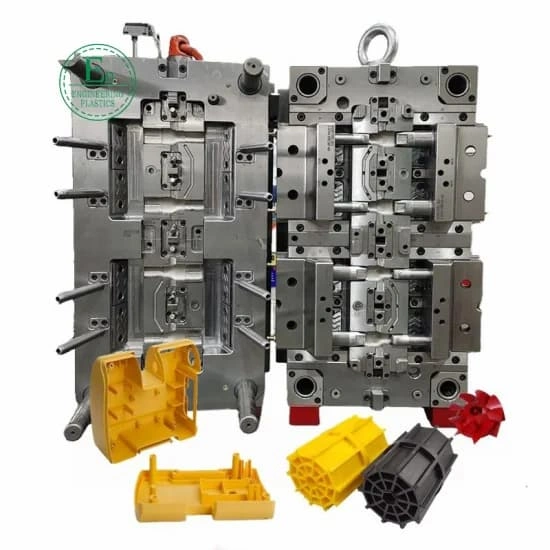
Форма для литья нейлона
Литье под давлением — один из методов изготовления нейлоновых изделий, включающий в себя множество этапов, в том числе проектирование, выбор материала, настройку оснастки, впрыск, охлаждение пресс-формы и извлечение детали.
Давайте кратко рассмотрим каждый шаг.
Шаг 1: Проектирование детали и пресс-формы
Сначала спроектируйте деталь в программе, например, AutoCAD, определив ее форму, геометрию, ориентацию, элементы и другие характеристики. Затем изготовьте пресс-форму для этой детали, используя механическую обработку, электроэрозионную обработку или другие подходящие методы.
Шаг 2: Выбор материала
Поскольку существует несколько марок нейлона, выберите ту, которая соответствует вашим требованиям к функциональности и характеристикам. Нейлон 66, нейлон 12, нейлон 46 и нейлон, армированный стекловолокном, являются наиболее распространенными марками, используемыми в литье под давлением.
|
Нейлон |
Когда использовать |
Примеры |
|
Нейлон 66 |
Нейлон общего назначения, прочность и износостойкость. |
Шестерни, разъемы, корпуса |
|
Нейлон 12 |
В качестве ударопрочный пластики для гибкости |
Трубки, шланги, оболочки кабелей |
|
Нейлон 46 |
Когда важна термостойкость |
Детали под капотом, зажимы, датчики |
|
Стеклонаполненный 66 |
Литье под давлением нейлона, армированного стекловолокном, обеспечивает жесткость/прочность и низкую усадку. |
Кронштейны, крышки, рамки |
Шаг 3: Настройка оснастки и оборудования
Установите пресс-форму на литьевую машину, закрепив две половины зажимами и надежно зафиксировав их. Дополнительно установите температуру плавления, давление впрыска, время цикла и т.д.
Шаг 4: Сушка нейлоновых гранул
Поскольку нейлон гигроскопичен (поглощает и выделяет влагу), гранулы следует высушить, чтобы удалить из них влагу. Зачастую наилучшие результаты дает вакуумная сушка.
Шаг 5: Процесс инъекции
В процессе литья нейлона или полиамида шнек проталкивает сухие гранулы к соплу и, в конечном итоге, в полость пресс-формы. Затем создается давление для обеспечения полного заполнения.
Шаг 6: Охлаждение пресс-формы
Дайте форме остыть в течение определенного времени, в зависимости от размера и сложности формы, а также от марки нейлона.
Шаг 7: Извлечение детали и последующая обработка.
После охлаждения формы откройте ее с помощью выталкивающих штифтов или других механизмов, и аккуратно извлеките ее. Затем, при необходимости, проведите вторичную обработку и чистовую обработку поверхности.
Попробуйте Пролеан прямо сейчас!
В чём преимущества литья нейлона под давлением?
Термостойкость, химическая стойкость, износостойкость, низкое трение и низкая вязкость расплава — вот некоторые из ключевых преимуществ нейлона при литье под давлением.
Давайте подробнее рассмотрим основные свойства нейлона:
- Прочность на растяжение и изгиб: Нейлон, армированный стекловолокном Детали, изготовленные методом литья под давлением, детали из нейлона 66 и других видов нейлона, обладают высокой прочностью на растяжение и изгиб.
- Термическая стабильность: Нейлон сохраняет свои свойства при повышенных температурах, до 120 °C. Он также имеет высокую температуру плавления, 180 °C и выше, в зависимости от типа нейлона.
- Химическая устойчивость: Нейлон устойчив ко многим кислотам, щелочам, маслам и растворителям.
- Низкое трение: Нейлоновая поверхность обладает низким коэффициентом трения, что делает ее подходящей для движущихся или вращающихся компонентов.
- Износостойкость: детали из нейлона обеспечивают Износостойкость и поверхность с низким коэффициентом трения, препятствующая любому виду износа, делают их долговечными и надежными.
- Низкая вязкость расплава: Это означает, что расплавленный нейлон легко течет внутри формы, что способствует формованию тонких стенок и сложных элементов.
Передовые методы проектирования изделий из нейлона методом литья под давлением
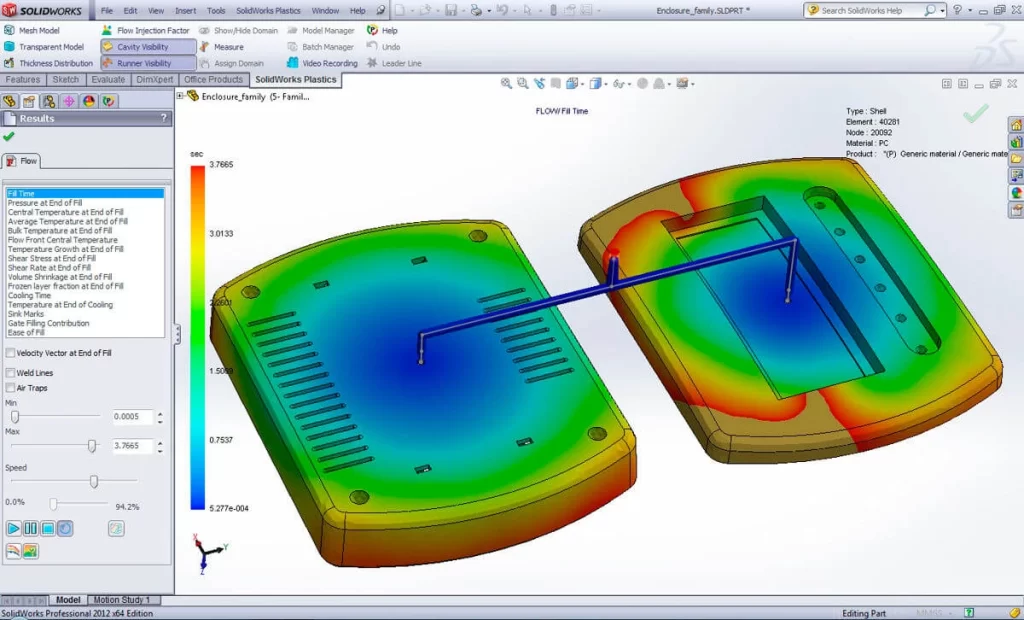
Конструкция формованной детали из нейлона
В производственной отрасли существуют определенные стандартные методы проектирования деталей из нейлона, изготовленных методом литья под давлением, такие как толщина стенок, равномерность стенок, радиусы скругления углов, угол уклона, усадка, ребра и расположение литникового канала.
- Минимальная толщина стенки
Толщина стенки нейлоновой детали должна составлять минимум 0.76–2.92 мм в зависимости от марки и максимум 6 мм. Это необходимо для лучшей текучести и предотвращения усадки.
- Однородные стены и переходы
Равномерная толщина стенок важна для заполнения формы и прочности детали. Если детали требуют участков разной толщины, следует добавить 10-15% дополнительной толщины в переходных зонах.
- Добавить радиусы скругления углов
Добавьте радиусы закругления углов не менее 0.5 мм или 0.6–0.75 толщины стенки. Это помогает избежать концентрации напряжений в острых углах.
- Угол уклона
Для обеспечения точности размеров и во избежание дефектов допускается отклонение на 0.5–1° с каждой стороны.
- Ребра жесткости:
40–60% от номинальной толщины стенки, поскольку это повышает жесткость детали из нейлона, изготовленной методом литья под давлением.
- Усадка нейлона
По сравнению с другими термопластами, усадка нейлона выше и составляет примерно 0.7–2.0%. Поэтому это следует учитывать для обеспечения точности размеров и во избежание риска дефектов формования.
Факторы, которые следует учитывать в процессе литья нейлона под давлением.
Для успешного литья нейлона под давлением необходимо учитывать такие факторы, как вязкость нейлона, содержание влаги, температура плавления, температура пресс-формы, скорость и давление впрыска, а также риск застревания.
Давайте рассмотрим это подробнее.
Вязкость расплавленного нейлона
Низкая вязкость жидкого нейлона может стать ограничением, если не контролировать поток. Поэтому необходимо обеспечить правильное время цикла, исходя из глубины и сложности полостей пресс-формы.
Содержание влаги в гранулах
В идеале содержание влаги в нейлоновых гранулах должно составлять от 0.10 до 0.15%. В противном случае это ухудшает прочность и стабильность размеров.
Температура плавления и температура формы
Температура плавления (или температура впрыска) должна быть в пределах от 250 до 280 °C. Она не должна превышать 300 °C; в противном случае нейлон потеряет свою прочность и жесткость. Следовательно, рекомендуемая температура пресс-формы составляет от 60 до 80 °C.
Скорость и давление впрыска
Высокая текучесть нейлона позволяет увеличить скорость впрыска. Соответственно, давление впрыска обычно составляет от 7 до 140 МПа, а противодавление — от 3 до 10 МПа.
Улавливание газа
Чтобы избежать дефектов поверхности и пустот, обеспечьте надлежащую вентиляцию для отвода образующегося и задерживаемого внутри формы газа.
Попробуйте Пролеан прямо сейчас!
Какие добавки используются при литье нейлона под давлением?
При литье под давлением используются добавки и армирующие агенты для улучшения таких свойств, как прочность, текучесть, термостойкость, пластифицирующие свойства, устойчивость к ультрафиолетовому излучению и эстетическая привлекательность. Ниже приведён список распространённых добавок для литья нейлона под давлением и случаев их применения.
- Армирование стекловолокном (GF): Для повышения прочности и жесткости.
- Наполнители из углеродного волокна: Они используются, когда необходимо улучшить соотношение прочности и веса.
- Огнезащитные средства: Диэтилфосфинат алюминия, полифосфат меламина и другие антипирены соответствуют стандарту UL94 V-0 и другим стандартам.
- Термостабилизаторы: Фенольные соединения, соли меди и другие добавки для повышения термостойкости нейлоновых деталей.
- Технологические добавки: Для уменьшения трения и повышения текучести расплавленного нейлона.
Виды деталей из нейлона, изготовленных методом литья под давлением
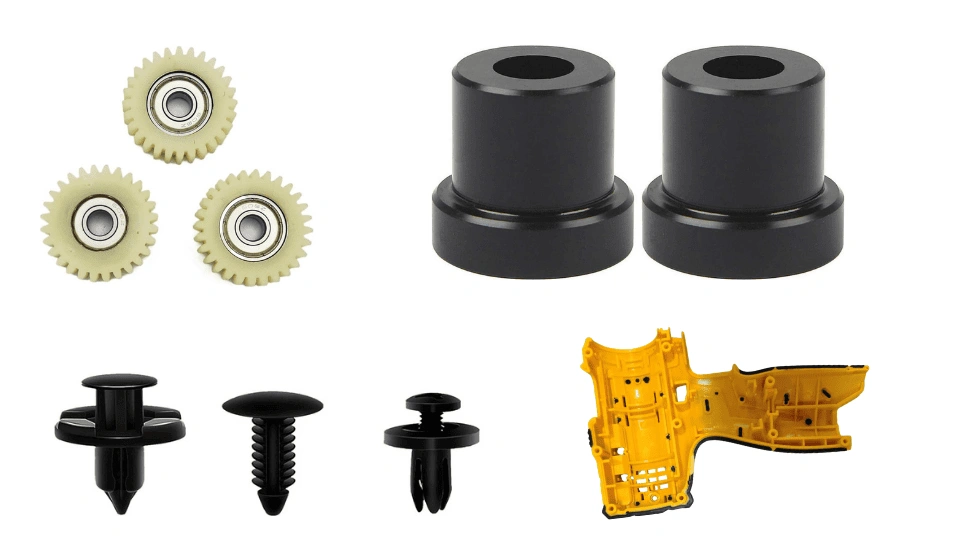
Виды нейлоновых деталей
В зависимости от конечного применения и отраслей промышленности, детали из нейлона, изготовленные методом литья под давлением, можно классифицировать на несколько типов, включая шестерни и втулки, электрические компоненты, крепежные элементы, корпуса инструментов, медицинские компоненты и автомобильные детали.
Давайте объясним их подробнее.
Шестерни и втулки
Зубчатые передачи с низким коэффициентом трения, износостойкие и высоконагруженные. Например, втулки и ушки для электроинструментов, принтеров, автомобилей, конвейеров и т. д.
Автокомпоненты
Термостойкие, химически стойкие и маслостойкие детали, выдерживающие высокие нагрузки. Например, крышки двигателя, впускные коллекторы, бачки радиатора.
Электрокомпоненты
Огнестойкие и электроизолированные детали, такие как клеммные колодки, корпуса печатных плат и разъемы.
Крепежи и зажимы
Легкие крепежные элементы и зажимы, такие как защелки, кабельные стяжки и пластиковые заклепки.
Промышленные детали
Высокопрочные детали машин, такие как корпуса клапанов, насосы и конвейерные системы.
Корпуса инструментов
Корпуса для бытовой техники и электроинструментов, обладающие высокой ударопрочностью и индивидуальной отделкой.
Медицинские Компоненты
Детали из нейлона легко стерилизуются, гигиеничны и просты в очистке. В медицинской промышленности они находят применение в хирургических инструментах, соединителях для трубок и деталях диагностических устройств.
Литье под давлением нейлона и резины
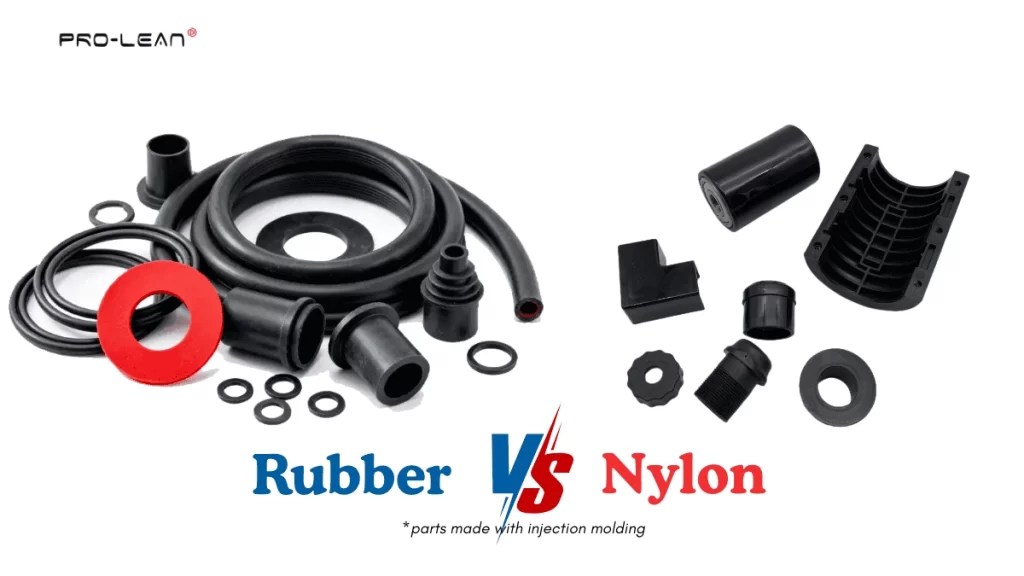
Резиновые и нейлоновые детали
Литье под давлением резины используется для изготовления гибких деталей, металлических накладок и уплотнительных элементов. Для этого можно использовать эластомеры, силиконовую резину, нитрил, жидкий силиконовый каучук и другие материалы.
Кроме того, в таблице ниже приведено сравнение литья под давлением нейлона и резины.
|
Характеристика |
Нейлон литья под давлением |
Литье резины под давлением |
|
Тип материала |
Термопластичный полимер |
Натуральные и синтетические каучуки |
|
Переработка |
Плавление и охлаждение |
Химическая вулканизация, вулканизация |
|
Температура пресс-формы |
Обычно 60–120 °C |
Обычно 160–200 °C |
|
Рециркуляции |
Пригодна для повторного плавления и вторичной переработки. |
Как правило, после отверждения не подлежит переработке. |
|
Основные свойства |
Жесткий и прочный конструкционный пластик |
Гибкий, эластичный материал |
|
Примеры |
Шестерни, подшипники и электрические разъемы |
Уплотнения, прокладки, уплотнительные кольца |
Подведение итогов
Нейлон может быть оптимальным выбором для литья под давлением прочных, износостойких, долговечных и низкофрикционных деталей для различных применений, таких как шестерни бытовой техники, подшипники конвейеров, зажимы, защелки и детали насосов.
Однако для обеспечения точности и отсутствия дефектов необходимо учитывать конструкцию детали, пресс-форму, влажность подаваемого материала, вязкость нейлона, скорость и давление впрыска, а также другие факторы.
Если вы ищете нейлоновые детали и изделия на заказ, наш услуги литья под давлением Boda может стать для вас универсальным решением. Опытные инженеры берутся за проекты, обеспечивая высокое качество и конкурентоспособные цены.
Рекомендации
https://www.acs.org/education/whatischemistry/landmarks/carotherspolymers.html