
 Электрофорезные покрытия для прецизионных сталей и компонентов, изготовленных на станках с ЧПУ.
Основная причина отказов металлических компонентов в процессе эксплуатации — защита поверхности. Коррозия также начинается в труднодоступных и трудноисследуемых местах, таких как внутренние отверстия и полости, сварные швы, резьбовые отверстия и вставки. При нанесении покрытий методом распыления эти участки часто остаются незамеченными. Это приводит к преждевременному выходу деталей из строя, дорогостоящей доработке и сокращению срока службы даже идеально собранного изделия.
Электрофорезное покрытие устраняет проблему в источнике. Равномерная пленка наносится на проводящие поверхности всех металлических деталей путем погружения детали в равномерную пленочную ванну. Это включает в себя типы покрытий, недоступные и не поддающиеся обработке методом распыления. Электрофорезное покрытие — одно из лучших покрытий, применяемых для обработки деталей, изготовленных с высокой точностью. Оно также обладает устойчивостью к солевому туману более 1,000 часов, а толщина пленки может контролироваться до нанометров.
Процесс нанесения покрытия также важен для инженера, который определяет тип отделки узлов с высокими допусками, или для потребителя, который заказывает узлы в больших количествах. Boda Tech предоставляет услуги по изготовлению деталей на заказ с точной обработкой поверхности, что позволяет командам создавать правильную обработку поверхности с учетом геометрии детали, допусков и условий эксплуатации. Мы предлагаем различные виды обработки. услуги точной обработкикоторые наиболее подходят для любой программы.
Что такое электролитическое покрытие?
Электроосаждение, или экоосаждение, также называют e-coating. Это процесс нанесения краски на металлическую подложку с помощью мокрого электрода. Электроосаждение, как технология мокрого нанесения покрытия, предполагает полное погружение в краску. Это отличается от распыления, при котором для доступа к поверхности необходимо наблюдать за процессом. Покрытие может закрывать внутренние каналы, резьбу и полости, к которым сложно получить доступ с помощью распылительного оборудования.
Это особенно актуально для деталей, обработанных на станках с ЧПУ, и прецизионных стальных компонентов, поскольку формирующийся тонкий слой можно регулировать по размерам, не допуская его чрезмерного разрастания на деликатных поверхностях. Такой контроль не является преимуществом при работе с деталями, размеры которых значительны по микронам. Именно поэтому было принято решение использовать электрофорезные покрытия вместо традиционного нанесения покрытий.
Пошаговый процесс электрофорезного покрытия
Процесс электрофорезного покрытия — это многоуровневый, повторяющийся процесс, который контролирует качество обработки исходного металла вплоть до окончательной полимеризации.
- предварительная обработка Детали очищаются от загрязнений, машинного масла и оксидов. Затем на деталь наносится покрытие из цинка или фосфата железа для обеспечения коррозионной стойкости и улучшения адгезии.
- Погружение в ванну: Поместите влажную сторону изделия в емкость, содержащую 80 или 90 процентов деионизированной дистиллированной воды и 10 или 20 процентов твердых веществ краски (акриловых или эпоксидных смол).
- Электроосаждение Это делается с помощью постоянного тока. Частицы краски заряжаются и перемещаются к противоположно заряженной поверхности детали. Они образуют стандартный слой на каждой поверхности, такой как углубления, внутренние элементы и т. д. В противном случае это было бы ненадежно.
- После ополаскивания: Несвязанный избыток материала удаляется в процессе последующего ополаскивания. В состав ванны можно включить переработанные твердые частицы краски. Это обеспечивает эффективность переноса более 95 процентов, а также позволяет значительно сократить количество отходов по сравнению с распылением.
- Отверждение: Нагревательные элементы нагреваются до температуры от 175 до 200 градусов Цельсия в течение как минимум двадцати минут. Смола сшивается под воздействием тепла печи, образуя коррозионностойкую, непористую поверхность.
Почему электрофорезное покрытие подходит для деталей, изготовленных методом высокоточной обработки?
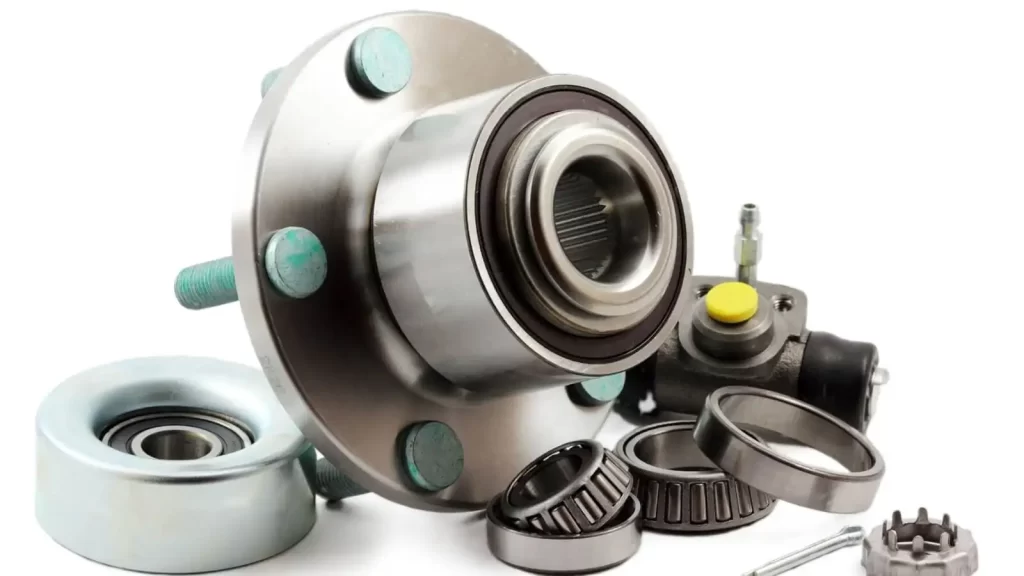
Гальваническое покрытие обработанных деталей
Большинство методов финишной обработки подходят для простых форм. Электрофорезные покрытия были разработаны и постоянно совершенствуются для деталей, изготовленных методом прецизионной обработки. Они особенно полезны для прецизионных деталей, поскольку обладают тремя характеристиками.
Асимметричное освещение сложных деталей
Электрический заряд, используемый при электрофорезном покрытии, создает то, что специалисты по отделке называют «силой разбрызгивания»: возможность нанесения краски в местах, где это невозможно сделать традиционными методами распыления и погружения. Это большое преимущество для деталей, обработанных на станках с ЧПУ, с глухими полостями или внутренними отверстиями. В этом и заключается преимущество электрофорезных покрытий по сравнению с другими типами покрытий.
К деталям, которые нельзя покрасить распылением, относятся корпуса редукторов и корпуса батарей. Электрофорезное покрытие наносится именно на них.
Небольшая толщина пленки для компонентов с критически важными допусками
Обычное электрофорезное покрытие имеет толщину от 15 до 35 микрон. Оно намного тоньше, чем порошковое покрытие, толщина которого может достигать 60 микрон. Это необходимо для обеспечения контролируемого нанесения покрытия на детали, обработанные на станках с ЧПУ, или на детали, запрессованные в отверстия. Добавление еще 100 или 80 микрон покрытия ухудшит посадку. Покрытие толщиной 20-30 микрон, как правило, не влияет на посадку при равномерном нанесении. Однако это все же может повлиять на посадку некоторых прецизионных деталей, особенно тех, которые имеют жесткие допуски или деликатные особенности.
Толщину пленки следует определить и проверить до начала производства.
Размерный риск, плата за коррозионную стойкость
Стандарт ASTM B117 утверждает, что прецизионные компоненты с E-покрытием выдерживают испытание солевым туманом более 1,000 часов. Непористая поверхность обеспечивает защиту от соли, влаги и слабых химических веществ. Такая защита обычно необходима для деталей, используемых в качестве элементов днища автомобилей, промышленного оборудования, сельскохозяйственной техники или в качестве наружных корпусов.
Выберите подходящий химический состав для использования в электрохимическом покрытии.
Не все электрофорезные покрытия одинаковы. Два ключевых параметра оказывают прямое влияние на полярность электричества и тип смолы.
Катодное электрофорезное покрытие против анодного электрофорезного покрытия
При катодном электроосаждении (КЭО) заготовка выступает в качестве отрицательного электрода. Ионы металла не могут перемещаться сквозь лакокрасочную пленку. Это приводит к образованию более плотного и коррозионностойкого покрытия. Катодные покрытия используются более чем в 95 процентах всех промышленных применений, а также почти во всей автомобильной промышленности.
Покрытие можно использовать внутри помещений или в устройствах с менее строгими требованиями. Миграция ионов металла, происходящая в процессе, является ограничением производительности анодной системы. Большинство деталей, изготовленных методом прецизионной обработки, следует покрывать катодным методом.
Катодное электрофорезное покрытие — правильный выбор для автомобильных деталей, тяжелой техники и любых компонентов, требующих надежной защиты от коррозии в сложных условиях эксплуатации. Анодное электрофорезное покрытие лучше подходит для внутренних работ или деталей с более низкими требованиями к коррозионной стойкости, таких как светильники или внутренняя фурнитура. Знание того, какой тип покрытия использовать в зависимости от условий эксплуатации и требований к характеристикам детали, помогает избежать дефектов покрытия и ненужных затрат.
При выборе между анодным и катодным электронным покрытием учитывайте следующие факторы:
| Факторы | Анодное электронное покрытие | Катодное электронное покрытие |
| Устойчивость к коррозии | Более низкая коррозионная стойкость | Более высокая коррозионная стойкость |
| Стоимость | Более рентабельный | Более высокая стоимость |
| Толщина покрытия | Более тонкие слои покрытия | Более толстые слои покрытия |
| Время отверждения | Более быстрое время отверждения | Более длительное время отверждения |
| Подходящие приложения | Декоративные, легкие приложения | Сверхмощные приложения, суровые условия |
| Краевое покрытие | Менее эффективное покрытие краев | Лучшее покрытие краев |
Эпоксидные смолы против акриловых смол
Он используется в качестве предпочтительной грунтовки для конструктивных элементов и частей днища автомобиля, подвергающихся экстремальным промышленным условиям. Его единственный недостаток – устойчивость к ультрафиолетовому излучению. Эпоксидные смолы в покрытиях также мелеют и разрушаются при длительном воздействии солнечных лучей. Следовательно, наружные поверхности должны иметь УФ-стойкое покрытие. покрытие поверх краски.
Катодное акриловое электрофорезное покрытие решает проблему защиты от УФ-излучения. Акриловые изделия лучше всего подходят для сельскохозяйственной техники, систем отопления, вентиляции и кондиционирования воздуха, а также для облицовки видимых панелей бытовой техники. Они обеспечивают хорошее сохранение цвета, устойчивость к воздействию окружающей среды и возможность работы в суровых условиях. Недостатком является то, что химическая стойкость акрила несколько ниже, чем у эпоксидной смолы. Это следует учитывать при сравнении с требованиями к УФ-стойкости в каждом конкретном случае.
Электрофорезное покрытие, порошковая покраска и анодирование
При выборе методов обработки поверхности необходимо учитывать следующие факторы: покрытие, толщина пленки, коррозионная стойкость и эстетические качества. В данной работе сравниваются ключевые различия между типичными деталями, обработанными на станках с ЧПУ.
| Критерии | E-покрытие | Порошковое покрытие | анодирование |
| Охват сложных частей | Полное погружение — это потрясающий опыт. | Углубления, в которых ограничено распыление воды, — хорошая идея. | Только поверхностная переделка |
| Толщина пленки | 15-35 um | Более 60 мкм | от 5 до 25 мкг/л |
| Коррозионная стойкость | Отлично выдерживает более 1,000 часов воздействия солевого тумана. | Хорошо | Качество сплавов варьируется. |
| Влияние толерантности | Низкий, тонкий и контролируемый | Чем толще телосложение, тем выше оно. | Только низкая поверхность |
| Цвета | Черный, преимущественно | Широкий диапазон | Прозрачный или с ограниченным количеством красителей |
| Лучше всего | Скрытые поверхности, швы, полости | Видимые декоративные элементы | Алюминиевые компоненты |
Эти два слоя дополняют друг друга. Электрофорезное покрытие действует как коррозионно-стойкая грунтовка для всех поверхностей, включая скрытые. Порошковое покрытие обеспечивает как декоративное верхнее покрытие, так и более толстый защитный слой для видимых поверхностей. Двухслойная система в настоящее время является стандартом в производстве автомобилей и тяжелой техники.
Попробуйте Пролеан прямо сейчас!
Рекомендации по проектированию прецизионных деталей, изготовленных на станках с ЧПУ и покрытых электролитическим покрытием.
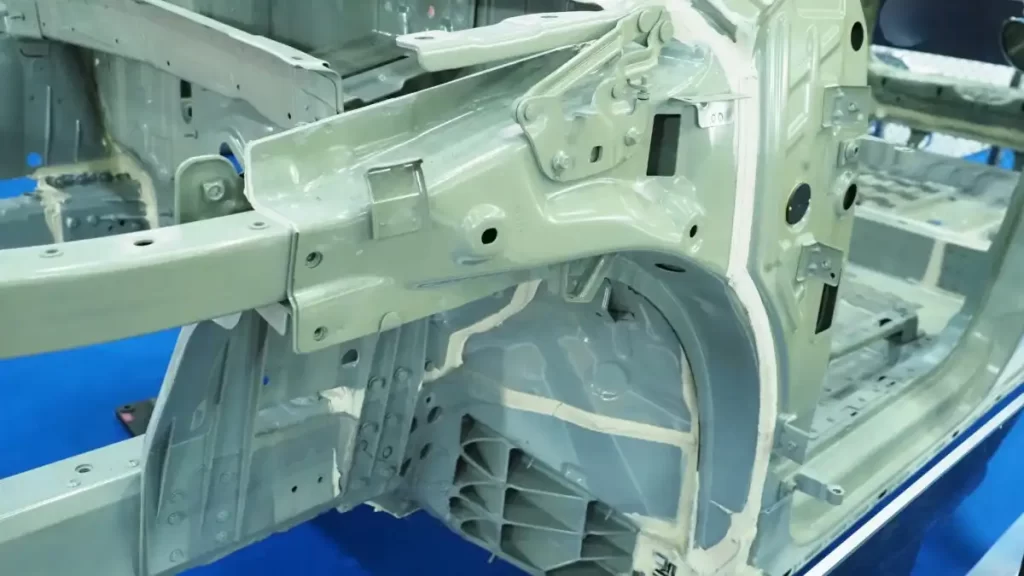
Рама кузова автомобиля с электростатическим покрытием
Электрофорезное покрытие хорошо подходит для сложных геометрических форм, но не застраховано от геометрических проблем. Именно конструкция компонента определяет, обеспечит ли оно стабильные и надежные результаты.
Дренажные и вентиляционные отверстия
Дренаж и вентиляция являются важными деталями для полых профилей, коробчатых узлов или складных корпусов. Перед началом производства их следует проверить. Если в детали недостаточно дренажных отверстий, возможно, что химические вещества, используемые для предварительной обработки, промывочной воды и материалов покрытия, будут задерживаться. Это может привести к коррозии, загрязнению и неравномерному нанесению покрытия.
На каждом этапе жидкость может свободно входить и выходить из полых секций. Каждая полая секция имеет небольшое вентиляционное отверстие в верхней части. Это недорогое дополнение к конструкции позволит избежать дорогостоящих проблем с качеством.
Зоны перекрытия, нахлесточные соединения и сварные швы
На поверхностях листового металла и сварных конструкций может скапливаться жидкость, что приводит к неравномерной предварительной обработке. Очистка может быть затруднена, если в сварных швах остается флюс или оксид. В капиллярном пространстве между загнутыми кромками и нахлесточными соединениями могут задерживаться химические вещества, используемые для предварительной обработки, или промывочная вода. Это может привести к плохой адгезии после нанесения покрытия или образованию пузырей.
Сварные швы должны быть непрерывными, а не прерывистыми. Между сварными швами могут скапливаться жидкости. Герметизация или минимизация кромок нахлесточных соединений важны в тех местах, где требуется долговременная защита от коррозии.
Острые края и участки с высокой плотностью тока
Острые края могут привести к неравномерному нанесению пленки. Внутренние углы получат меньше покрытия, чем плоские поверхности. Даже небольшой скос или изгиб кромки, всего 0.1-0.2 мм, может уменьшить неравномерность нанесения пленки по краям.
Применение электрофорезных покрытий
Процесс электрофорезного нанесения покрытия на кузов автомобиля на заводе.
Электрофорезные покрытия — популярный вид отделки в отраслях промышленности, использующих прецизионные механически обработанные компоненты. Сочетание коррозионной стойкости, контроля размеров и высокой укрывистости делает их отраслевым стандартом.
Автомобиль и транспорт
В автомобильной промышленности электростатическое покрытие было разработано по одной простой причине: сложные геометрические формы, такие как кузова автомобилей, детали подвески и тормозные суппорты, требуют защиты от коррозии. Покрытие защищает детали, изготовленные на станках с ЧПУ, от коррозии на протяжении всего срока их службы. При нанесении верхнего слоя поверх грунтовки оно может обеспечивать устойчивость к солевому туману до 1,500 часов.
Тяжелое оборудование и машины
Корпуса редукторов, гидравлические цилиндры и крепления двигателей всей строительной, горнодобывающей и сельскохозяйственной техники подвергаются воздействию химических веществ, влаги и механическому износу. Эти компоненты покрываются равномерным защитным слоем, необходимым для их работы, без тех искажений размеров, которые могут возникнуть при нанесении более толстых покрытий на сопрягаемые поверхности.
Корпуса для электроники и электрооборудования
Это покрытие используется для защиты от коррозии корпусов, радиаторов и других компонентов, изготовленных на станках с ЧПУ. При этом не ухудшаются теплопроводность, габариты и коррозионная стойкость. Непористая пленка ecoat обеспечивает надежную основу для экранирования электромагнитных помех, если поверх слоя ecoat будут размещены другие проводящие слои.
Оборудование для медицинских лабораторий
Медицинские учреждения, где хранится оборудование, должны быть оборудованы тележками, системами поддержки и компонентами инструментов, способными выдерживать воздействие сильных медицинских чистящих средств и стерилизации без повреждений. Непористая и химически стойкая пленка, отвечающая таким требованиям, — это электрофорезное покрытие. Контролируемая толщина пленки позволяет получать высокоточные детали, изготовленные методом прецизионной обработки.
Ограничения электрофорезного покрытия: когда электрофорезное покрытие не является оптимальным вариантом?
Следует отметить, что это покрытие может быть не самым подходящим. Знание причин отказа покрытия может помочь исключить ошибки в технических характеристиках, которые приводят к проблемам с качеством и стоимостью на последующих этапах производства.
- Электрофорезное покрытие. Непроводящие материалы: Электрофорезное покрытие должно быть электропроводящим. Его нельзя наносить на керамику, композиты или пластмассы без электропроводящей грунтовки. Сборки из смешанных материалов, возможно, придется обрабатывать отдельно.
- Гибкость в выборе цвета: Большинство покрытий для электрофорезного нанесения доступны в небольшом количестве цветов. Самый практичный и популярный — черный. Покрытия, изготовленные на заказ, могут быть дорогостоящими и подходят только для крупномасштабных работ.
- Размеры: Ванночки для электрофорезного покрытия имеют фиксированные размеры. Крупные сварные конструкции могут превышать вместимость ванночек, и их необходимо дорабатывать другими методами.
- Эпоксидное покрытие наносить не следует. для деталей, подверженных воздействию УФ-излучения и не имеющих защитного покрытия. Со временем цвет будет ухудшаться, если поверхность не будет устойчива к УФ-излучению.
- Стоимость нанесения электрохимического покрытия низка при небольших объемах производства. а также во время опытных образцов. Другие методы отделки дешевле при изготовлении прототипов или в небольших количествах из-за высоких затрат на подготовку и размещение деталей на стеллажах.
Попробуйте Пролеан прямо сейчас!
Что следует учитывать при выборе поставщика электрофорезного покрытия для прецизионных компонентов
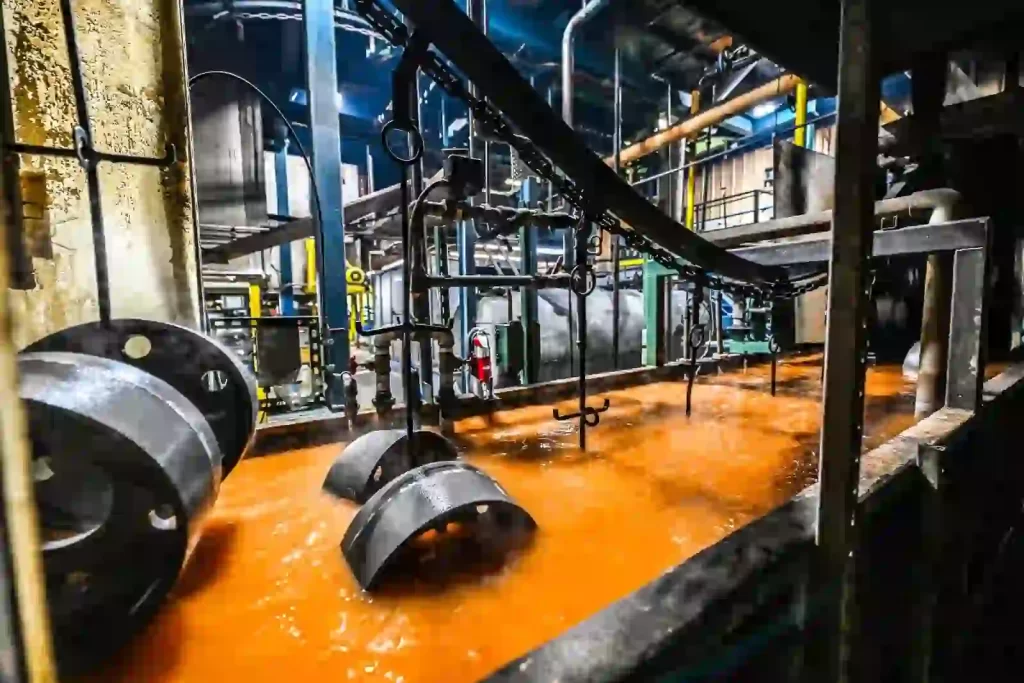
Покрытие металлических изделий гальваническим способом
Технологический процесс так же важен для качества электрофорезного покрытия, как и его химический состав. При выборе поставщиков компонентов для прецизионной обработки с точки зрения стабильности процесса и обеспечения качества, задавайте правильные вопросы.
Контрольный список технических возможностей
Перед заключением договора с поставщиком обязательно проверьте следующее:
- Размеры резервуара, такие как самый крупный компонент, который можно обработать, и возможности проектирования стеллажей для сложных узлов.
- Поставщик может дать рекомендации по выбору оптимального варианта.
- Оборудование для измерения толщины, допуски и средства контроля толщины пленки.
- Важные отверстия и резьба. Шлифованные поверхности не подлежат покрытию.
- Подробности процесса предварительной обработки, включая фосфатное покрытие, улучшающее адгезию.
Качество и сертификация
Сертификацию по стандарту ISO 9001 должны проходить все производственные программы. Программы для автомобильной промышленности и поставщики автомобильных комплектующих, как правило, должны быть сертифицированы по стандарту IATF 16949. Также необходимо запросить дополнительную информацию о характеристиках, включая данные испытаний в солевом тумане, ASTM B117 и данные испытаний на адгезию в виде данных о перекрестной штриховке или отрыве. Если поставщик не может предоставить эту информацию, он не является подходящим партнером для точного завершения производства компонента.
Цепочка поставок станков с ЧПУ и отделочных станков с ЧПУ
При закупке оборудования для электрохимического покрытия без обработки на станках с ЧПУ существуют риски, связанные с передачей готовой продукции (изменчивые размеры при транспортировке, проблемы с покрытием, которые трудно определить, и более длительный срок поставки из-за логистики нескольких поставщиков). Механическая обработка и финишная отделка могут быть выполнены одним и тем же поставщиком. Это обеспечивает большую прозрачность, более строгий контроль и меньшее расстояние между поступающим в процесс материалом и готовой деталью.
Заключение
Электрофорезное покрытие отличается от обычной покраски. Это высокоточная технология финишной обработки, обеспечивающая защиту от коррозии там, где другие методы не могут этого обеспечить. Экономичным решением проблемы обработки деталей со сложной геометрией или высокими допусками является электрофорезное покрытие. Благодаря равномерной толщине пленки это прекрасный вариант. Для достижения наилучших результатов при электрофорезном покрытии необходимо учитывать следующие возможные меры: выбор подходящей смолы, создание деталей с дренажными отверстиями и вентиляцией, а также наличие поставщика, способного контролировать качество процесса на всех этапах.
Компания Boda Tech предлагает услуги по обработке на станках с ЧПУ, прецизионную обработку поверхностей и прецизионное гальваническое покрытие. Это идеальный выбор, когда требуются точные размеры и гарантированная защита от коррозии. Команда Boda Tech может помочь вам определить оптимальный инструмент для нанесения электрофорезного покрытия в новой программе или проанализировать существующие варианты обработки деталей. Свяжитесь с нами чтобы получить предложение сейчас!
Часто задаваемые вопросы
Можно ли наносить электрохимическое покрытие на алюминиевые детали, изготовленные на станках с ЧПУ?
Да, для повышения адгезии обычно перед электрохимической обработкой применяют фосфатную или хлоридную предварительную обработку. Наиболее распространенный способ финишной обработки алюминия — анодирование. Однако электрохимическое покрытие обладает лучшей устойчивостью к агрессивным средам.
Повлияет ли электрофорезное покрытие на размеры обрабатываемых деталей?
Электрофорезное покрытие позволяет увеличить толщину обычной пленки на 0.015–0.035 мм. Этот набор допусков имеет решающее значение, и покрытие необходимо экранировать перед обработкой или при механической обработке деталей с резьбовыми отверстиями, отверстиями для запрессовки или прецизионными валами.
Каков срок службы электрофорезного покрытия?
Компоненты с электрофорезным покрытием, прошедшие испытания по стандарту ASTM B117, обычно служат более 1,000 часов. Факторы, влияющие на долговечность в реальных условиях эксплуатации, включают среду, в которой будет производиться работа, выбранное покрытие и нанесение финишного слоя. Детали днища автомобиля, в которых в качестве грунтовки используется катодная эпоксидная смола, а в качестве финишного покрытия – порошковая краска, могут обеспечивать защиту от коррозии в течение 10 лет и более.
Возможно ли наносить эко-покрытие поверх других видов отделки поверхностей?
Часто так и бывает. Наиболее часто используемые катодные эпоксидные грунтовки применяются в виде двухкомпонентных систем, а затем покрываются порошковой краской для придания текстуры, цвета и защиты от ультрафиолетового излучения. Их комбинируют при производстве автомобилей, садовой техники и тяжелого оборудования.