
Виды электроэрозионной обработки
Электроэрозионная обработка Электроэрозионная обработка (ЭЭО) — это нетрадиционный процесс обработки, при котором электрическая энергия разрушает материал заготовки. Этот автоматизированный процесс включает в себя образование искр или электрических разрядов, которые нагревают поверхность и обеспечивают удаление материала путем испарения и эрозии.
В цехах станков с ЧПУ и на промышленных предприятиях доступны различные виды электроэрозионной обработки, каждый из которых обладает своей производительностью и востребованностью. Три основных вида электроэрозионной обработки: проволочная электроэрозионная, прошивная и сверлильная электроэрозионная.
Несмотря на энергоемкость, эти процессы ценятся за точность, возможность обработки твердых материалов и универсальность при обработке сложных форм. Нет лучшего способа принимать правильные решения относительно обработки деталей, чем понять, как работает этот важнейший метод и как он подходит для ваших производственных целей. Продолжайте читать статью, чтобы подробнее узнать о типах электроэрозионной обработки, их преимуществах, недостатках и областях применения.
Что такое электроэрозионная обработка в машиностроении?
Многие часто задаются вопросом: что такое электроэрозионная резка? Электроэрозионная обработка (ЭЭО) — это нетрадиционный метод обработки, при котором материал с заготовки удаляется с помощью электрических искр. Электроэрозионная обработка обычно подходит в случаях, когда традиционные методы обработки не позволяют изготавливать сложные формы из твердых материалов.
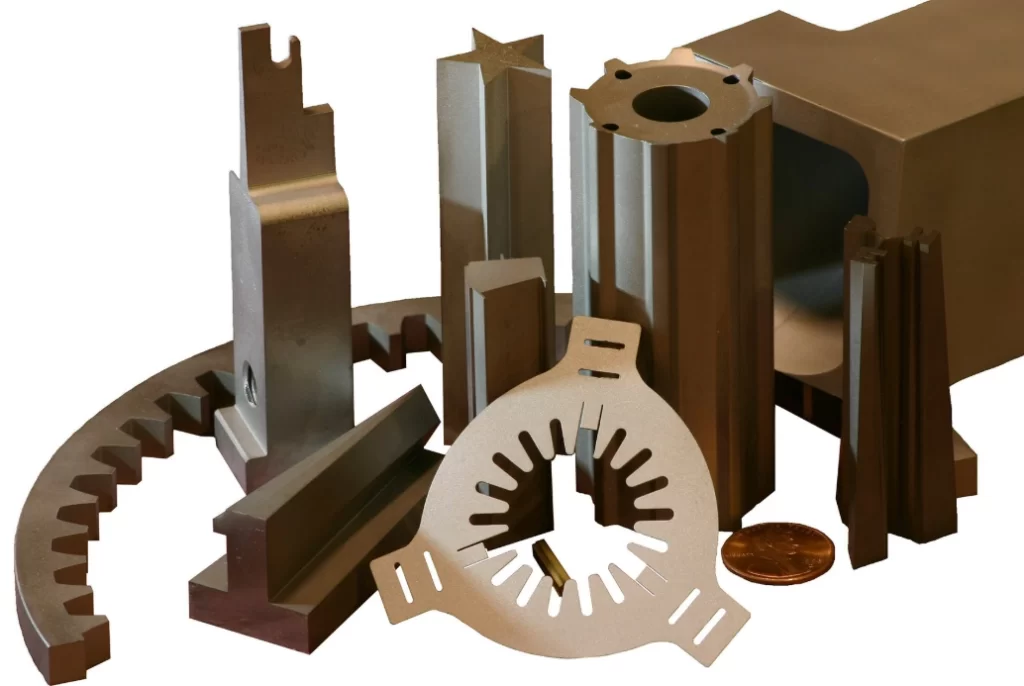
Детали, обработанные электроэрозионной обработкой
Это популярный метод обработки таких материалов, как аустенитные нержавеющие стали, закаленные инструментальные стали, вольфрам и титан.
История электроэрозионной обработки
Хотя современный метод электроэрозионной обработки существует уже несколько десятилетий, концепция электроэрозионной обработки (ЭЭ) возникла столетия назад. Физик Джозеф Пристли открыл эрозионную природу электрических разрядов в 1770 году.
Электроэрозионная резка прошивными станками началась уже в 1940-х годах, а электроэрозионная резка проволокой появилась позднее, в 1960-х и 1970-х годах. Сегодня электроэрозионные станки для электроэрозионной обработки (ЭЭР) значительно усовершенствованы благодаря усовершенствованной технологии электропитания, ЧПУ, более широкому диапазону обрабатываемых материалов и уменьшенному износу электродов. Процесс обработки стал быстрее, точнее и адаптируется к требованиям многих отраслей.
Сколько существует типов электроэрозионных станков?
Что такое электроэрозионная обработка? Нет лучшего способа ответить на этот вопрос, чем описать используемые в ней технологии.
Существует три основных типа электроэрозионной обработки: проволочно-вырезные электроэрозионные станки (Wire EDM), прошивные электроэрозионные станки (Sinker EDM) и сверлильно-вырезные электроэрозионные станки (Hole Drilling EDM). Благодаря уникальным возможностям прецизионной обработки каждый из этих станков подходит для решения конкретных задач.
Подробная информация об этих машинах приведена ниже:
Проволока EDM
При проволочно-эрозионной обработке в качестве электрода используется тонкая проволока. Станок с ЧПУ управляет движением этой тонкой проволоки, которая испускает искры, обрабатывая материал. Проволока непрерывно движется, обеспечивая новый разряд по мере продолжения процесса резки. Для этого проволока крепится к... электроэрозионная проволока машина как катушка.
С технической точки зрения, электроэрозионная резка проволокой — это двухмерная технология резки трехмерной детали, поскольку электрод должен проходить сквозь заготовку, как показано на схеме ниже. Подробнее:Преимущества электроэрозионной обработки проволоки
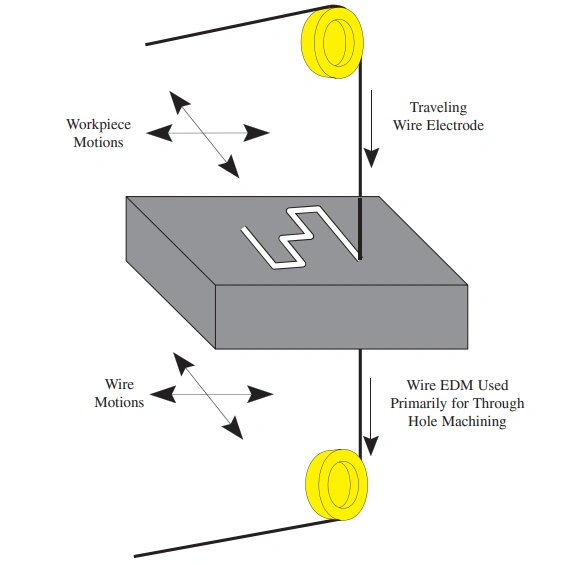
Проволока EDM
Преимущества электроэрозионной обработки проволокой:
- Отличная чистота поверхности
- Идеально подходит для сложных 2D-профилей
- Легко режет внутренние углы с превосходной точностью.
- Автоматическая заправка проволоки позволяет проводить длительные процессы обработки без участия оператора.
Ограничения электроэрозионной обработки:
- Сквозное отверстие должно быть сделано в материале, за исключением случаев резки кромок – это требует больше времени на настройку
- Медленная скорость съема материала
- Высокие начальные инвестиции
Синкер EDM
Синкер EDM Конструкция основана на принципе электрода, отображающего обратное 3D-изображение обрабатываемой формы. Предусмотрен небольшой зазор между электродами, что означает, что электрод немного меньше желаемой полости.
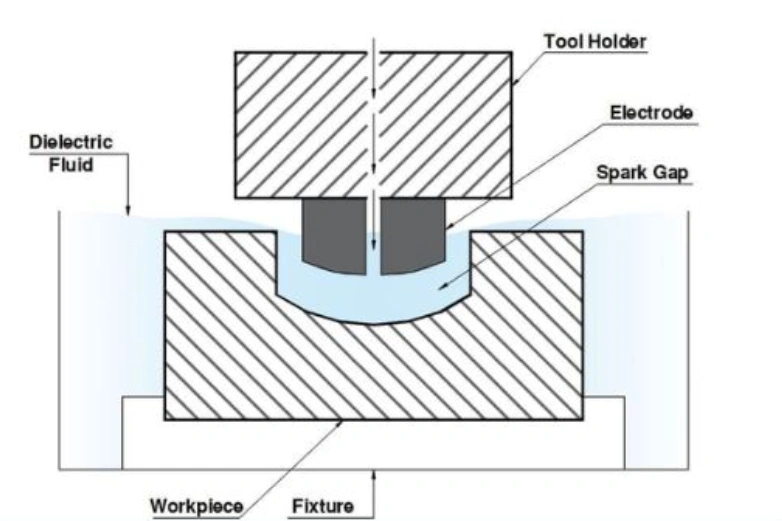
Синкер EDM
Электрод подвешивается к ползуну электроэрозионного станка и вместе с заготовкой погружается в изолирующую (диэлектрическую) жидкость. Формирование полости осуществляется автоматическим включением и выключением тока контроллером в соответствии с заданными параметрами.
Преимущества электроэрозионной обработки Sinker EDM:
- Создает сложные внутренние элементы и трехмерные формы
- Возможность создания острых внутренних углов
- Никакой материал не бывает слишком твердым
- Формирование электрода позволяет создавать сложные формы за один раз.
Ограничения Sinker EDM:
- Электрод должен быть индивидуально спроектирован для каждой новой формы полости.
- Износ электродов — постоянная головная боль
- Требует высокого уровня квалификации, особенно для проектирования электродов.
Сверление отверстий EDM
Этот тип электроэрозионной резки позволяет создавать небольшие глубокие отверстия с использованием вращающегося трубчатого электрода в сочетании с мощной промывкой под давлением. На диаграмме ниже показаны механизмы процесса.
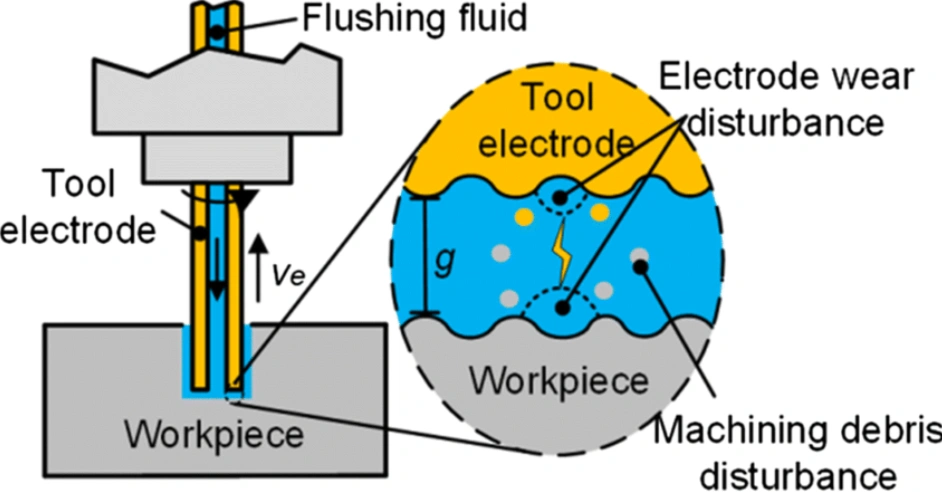
Сверление отверстий EDM
Сверление отверстий EDM преимущества:
- Может создавать крошечные отверстия с соотношением сторон 100:1 и даже больше
- Легко и точно обрабатывать отверстия в твердых материалах
- Идеальный метод сверления отверстий в труднодоступных местах и под углом
Ограничения электроэрозионной обработки отверстий:
- Можно сверлить только круглые отверстия, другие формы не допускаются.
- Медленнее, чем традиционное сверление в более мягких материалах
- Необходимость частой замены электрода из-за износа
WЭлектроэрозионная резка против электроэрозионной резки с прошивкой против электроэрозионной резки с отверстием
Конкретное сравнение различных методов электроэрозионной обработки на станках с ЧПУ имеет решающее значение для соответствия потребностей заказчика возможностям процесса. В этом кратком разделе сравниваются три метода.
Электроэрозионная обработка Sinker EDM против электроэрозионной обработки Wire EDM
- Производители выбирают электроэрозионную вырезную обработку, когда им требуется более высокая точность размеров и более гладкая поверхность электроэрозионной вырезки для сквозных прорезей и профилей.
- Электроэрозионная резка лучше подходит для изготовления сложных 3D-деталей с глубокими полостями.
Электроэрозионный станок с прошивкой против электроэрозионного станка с сверлением отверстий
- Эффективность электроэрозионной обработки с помощью прошивных станков не имеет себе равных в плане создания идеальных полостей, однако она отличается от сверления отверстий, которое позволяет получать отверстия с высоким соотношением сторон.
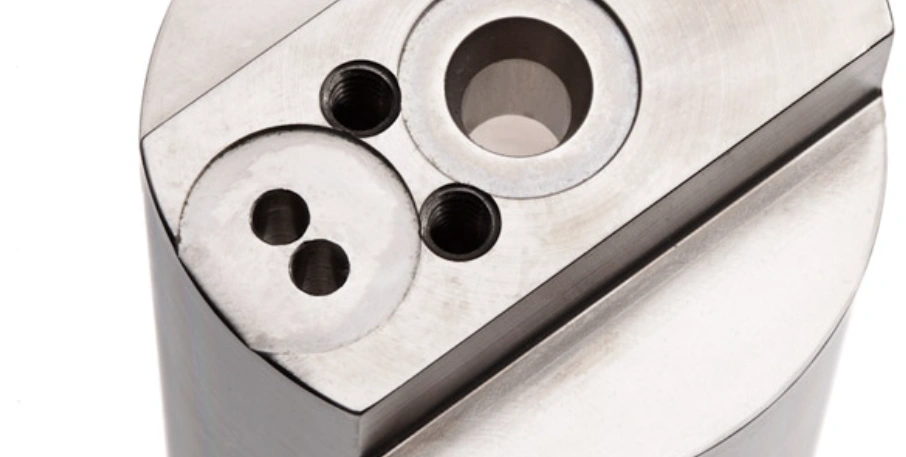
отверстия для электроэрозионной обработки
- Возможность электроэрозионной обработки отверстий с помощью глубоких микроотверстий находит применение в медицинской и аэрокосмической промышленности.
Электроэрозионная обработка отверстий против электроэрозионной обработки проволокой
- Электроэрозионная обработка с помощью сверла-высверла является основным процессом для получения глубоких круглых отверстий, в то время как электроэрозионная обработка проволокой процветает в других областях — для изготовления сложных профилей.
- Электроэрозионная обработка проволокой обеспечивает более жесткие допуски и более гладкую поверхность
- Зачастую при сверлении отверстий электроэрозионной резкой создаются пилотные отверстия для проволочной электроэрозионной обработки.
Сводку сравнительных данных трех методов электроэрозионной обработки см. в таблице ниже.
Сравнительная таблица электроэрозионной обработки проволокой, прошивной электроэрозионной обработки и электроэрозионной обработки отверстий
| Элемент | Проволока EDM | Синкер EDM | Сверление отверстий EDM |
| Технология обработки | Применяет электроэрозионную обработку и использует длинную проволоку с катушки. | Разрушает материал с помощью фигурного электрода внутри диэлектрической жидкости. | Использует вращающиеся электроды и диэлектрическую жидкость для сверления глубоких отверстий. |
| Точность | Высокая точность до ±0.0001 | Точно, но может потребоваться постобработка | Высокая точность |
| Идеально для | Сложные профили и внутренние контуры | Сложная трехмерная геометрия и глубокие полости | Микросверление |
| Пригодность материала | Алюминий, сталь и другие проводящие материалы | Закаленная сталь и инструментальная сталь | Аэрокосмические сплавы и суперсплавы |
| Чистота поверхности | Превосходная отделка, не требующая полировки | Гладкая отделка | Зависит от материала и глубины |
| Общепромышленное применение | Авиакосмическая промышленность, инструментальная промышленность, электроника | Авиакосмическая промышленность, автомобилестроение, изготовление штампов | Аэрокосмическая и медицинская |
Прочитайте больше:Проволока для резки стали
Попробуйте Пролеан прямо сейчас!
Общие параметры электроэрозионной обработки
Основными выходными параметрами процесса электроэрозионной обработки являются скорость съёма материала (MRR), ширина пропила, шероховатость поверхности (SR) и материал проволоки. Скорость съёма материала влияет на скорость резания, а ширина пропила — на толщину реза. Шероховатость поверхности является параметром качества поверхности.
Эти параметры электроэрозионного станка с ЧПУ важно понимать, поскольку они определяют оптимизацию процесса резки и помогают достичь заданных результатов.
Скорость удаления материала (MRR)
Скорость съема материала — это количество материала, снимаемого с заготовки за единицу времени.
Ширина пропила
Ширина пропила в процессах электроэрозионной обработки определяется шириной материала, удаляемого в процессе резки.
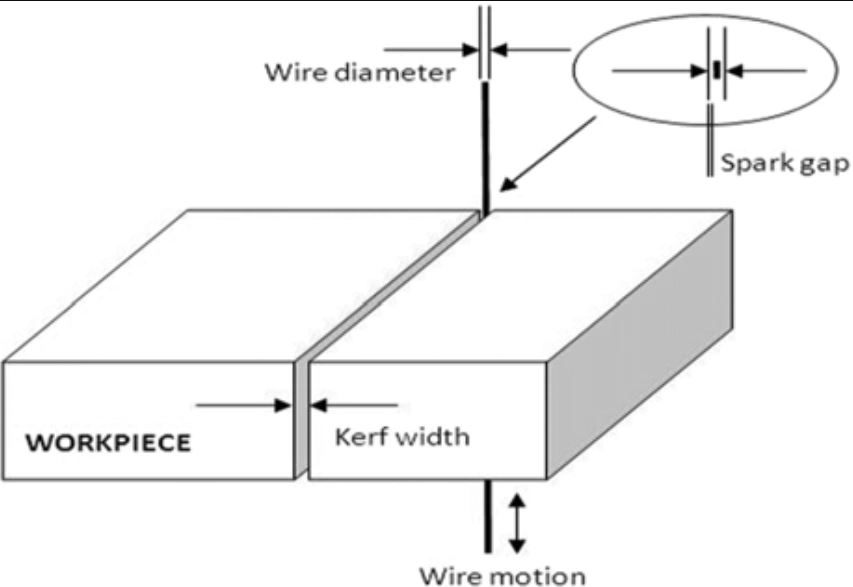
Ширина пропила
Шероховатость поверхности (ШП)
Это относительная гладкость поверхности, обработанной электроэрозионным станком.
Преимущества электроэрозионной обработки
Вот основные преимущества электроэрозионной обработки:
- Он может обрабатывать чрезвычайно твердые материалы, расширяя возможности микрообработки твердых материалов.
- Не создается механическое напряжение – процесс бесконтактный.
- Работает с небольшими, хрупкими заготовками
- Подходит для точных отверстий с превосходной чистотой поверхности электроэрозионной обработки
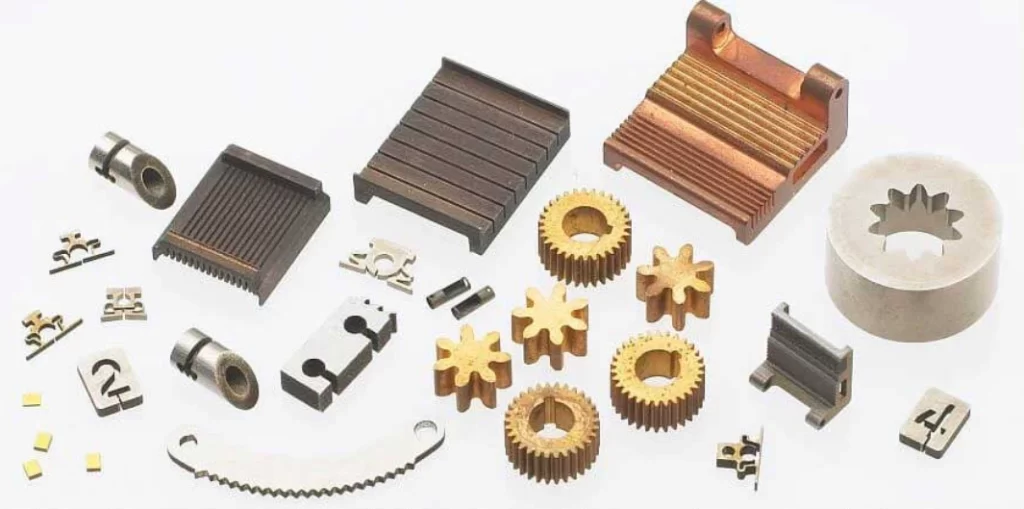
Мелкие, деликатные детали, обработанные методом электроэрозионной обработки
Ограничения электроэрозионной обработки
Примите во внимание следующие ограничения процесса электроэрозионной обработки:
- Относительно медленный процесс обработки
- Высокое энергопотребление
- Сложная обработка непроводящих материалов
- Склонен к возгоранию из-за использования диэлектрической жидкости.
Какие материалы используются при электроэрозионной обработке?
Материалы, обычно обрабатываемые электроэрозионной обработкой, включают алюминиевые, медные и титановые сплавы, инструментальную сталь, твердые сплавы и жаропрочные сплавы. Электрические свойства и способность противостоять эрозии являются основными характеристиками этих материалов. материалы для электроэрозионной обработки.
Непроводящие материалы, такие как стекло и пластик, можно обрабатывать электроэрозионной резкой только с использованием специальных установок, что может быть дорогостоящим. Поэтому этот подход не получил широкого распространения.
Вот таблица этих материалов с их характеристиками:
| Тип материала | Основные свойства |
| Алюминиевые сплавы | Хорошее качество поверхности, высокий износ электродов, высокий MRR |
| Медные сплавы | Высокий MRR, хорошее качество поверхности, высокий износ электродов |
| Титановые сплавы | Умеренный МРР, умеренный износ электродов, |
| Инструментальная сталь | Высокий MRR, низкий износ электродов |
| Цементированный карбид | Умеренный MRR, хорошее качество поверхности |
| Жаропрочные сплавы | Низкий MRR, низкий износ электродов |
Применение электроэрозионной обработки в различных отраслях промышленности
Электроэрозионная обработка находит широкое применение в различных отраслях промышленности, включая автомобилестроение, аэрокосмическую промышленность, электронику, производство медицинских приборов, инструментов и штампов.
Получить цитату чтобы узнать, как эти и другие отрасли промышленности используют возможности точности процесса для производства сложных деталей, требующих замысловатых форм и жестких допусков.
Конкретные области применения электроэрозионной обработки:
Производство штампов, пресс-форм и инструментов
Электроэрозионная обработка (ЭЭО) является предпочтительным методом изготовления штампов, пресс-форм и инструментов, поскольку позволяет легко обрабатывать сталь и другие материалы высокой твёрдости. Сначала можно использовать электроэрозионный копировально-прошивочный станок, а затем проволочно-вырезной для обработки деталей.
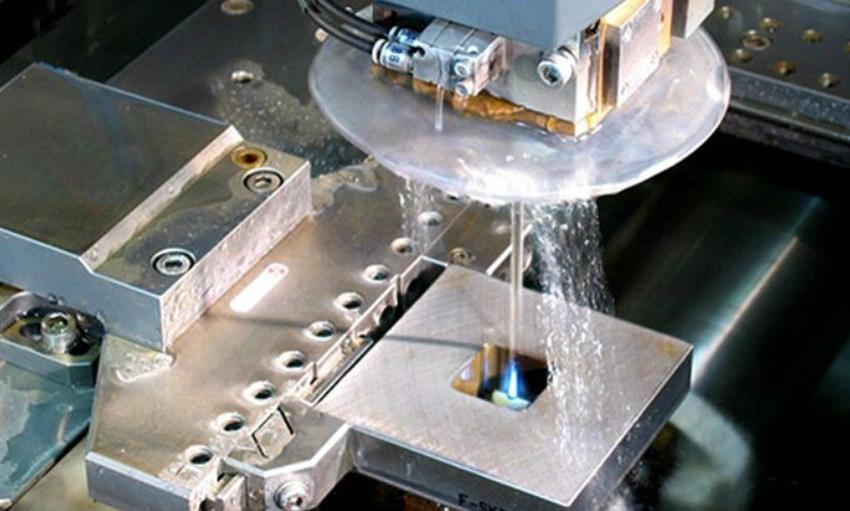
Электроэрозионная обработка для изготовления пресс-форм
Извлечение сломанных инструментов
Иногда инструмент ломается или застревает в заготовке, поэтому его необходимо извлечь. Электроэрозионная обработка — один из надёжных методов извлечения таких фрагментов. Вместо других методов, которые могут привести к ещё большему повреждению заготовки, электроэрозионная обработка позволяет удалить застрявший инструмент.
В инструменте можно создавать небольшие отверстия, пока его фрагменты не станут более лёгкими для удаления. Отсутствие необходимости в применении механической силы — главное преимущество электроэрозионной обработки по сравнению с альтернативными решениями.
Обработка внутренних углов
Острые внутренние углы — одна из самых сложных задач при изготовлении деталей. Однако в электроэрозионной обработке это достигается за счёт правильного сочетания натяжения и типа проволоки. Производителю остаётся лишь задать правильные условия подачи.
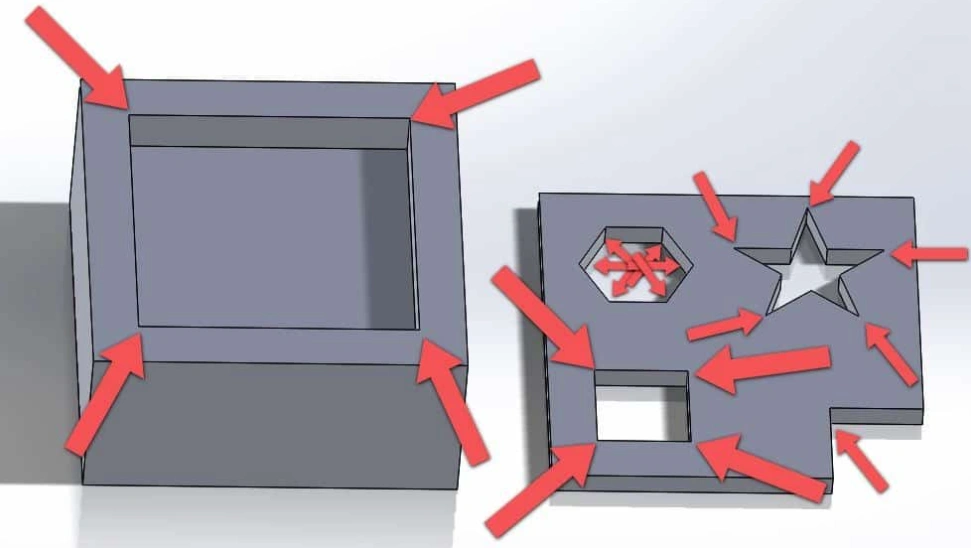
Внутренние углы
Гравировка на твердых материалах
Стабильность гравировки — извечная проблема, но электроэрозионная обработка — эффективное решение. Другие процессы дают разные результаты в зависимости от типа материала и величины механического усилия. Электроэрозионная обработка не ограничивается такими факторами, поскольку метод основан на концепциях электрической и тепловой энергии.
Сверление малых отверстий
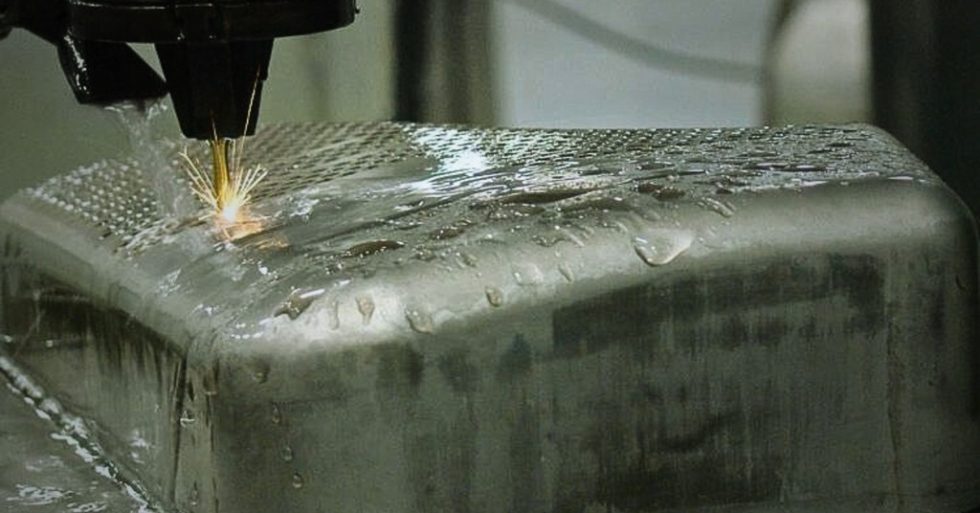
Электроэрозионное сверление отверстий
Электроэрозионная обработка (ЭЭО) для сверления малых отверстий высоко ценится за точность и достоверность. Речь идёт о допуске на диаметр всего +0.0025 мм и допуске на прямолинейность всего +0.025 мм.
Попробуйте Пролеан прямо сейчас!
В чем разница между ЧПУ и электроэрозионной обработкой?
Обработка на станках с ЧПУ и электроэрозионная обработка различаются по стоимости, жесткости допусков, качеству поверхности и глубине резки.
Давайте кратко обсудим Электроэрозионная обработка против ЧПУ сравнение ниже:
Более высокая стоимость процесса электроэрозионной обработки
Более низкая скорость обработки и более высокое энергопотребление приводят к более высокой общей стоимости процесса электроэрозионной обработки по сравнению с традиционными методами. Обработка с ЧПУ.
Электроэрозионная обработка для более жестких допусков
Изготовление сложных форм более эффективно с помощью электроэрозионной обработки, поскольку этот метод позволяет обеспечить более жесткие допуски.
Превосходное качество обработки поверхности электроэрозионной обработкой
Электроэрозионная обработка (ЭЭО) лучше подходит для достижения высокого качества поверхности, что подходит для критически важных применений в аэрокосмической и медицинской промышленности. Например, электроэрозионная обработка проволокой позволяет достичь чистоты поверхности Ra 0.1 мкм, что исключает необходимость в дополнительной обработке.
Это делает процесс более предпочтительным сложная обработка на станке с ЧПУ в микрообработке для соответствия требованиям сборки и производительности.
Более глубокие и узкие отрезки EDM
Электроэрозионная обработка предпочтительна для более глубоких и узких разрезов из-за более жестких допусков и отсутствия механических напряжений.
Дополнительная информация по сравнению:
Электроэрозионная обработка против фрезерования
Электроэрозионная обработка проволоки и грузила
Электроэрозионная резка проволоки против лазерной резки
В заключение
Электроэрозионная обработка (ЭЭО) — это решение для обработки сложных, небольших деталей из твёрдых материалов. Если традиционная обработка на станках с ЧПУ невозможна, то, скорее всего, решением станут различные виды электроэрозионной обработки.
Свяжитесь с нами at ПролинТех чтобы узнать, как лучше всего Услуги электроэрозионной обработки может преобразовать ваш бизнес.