
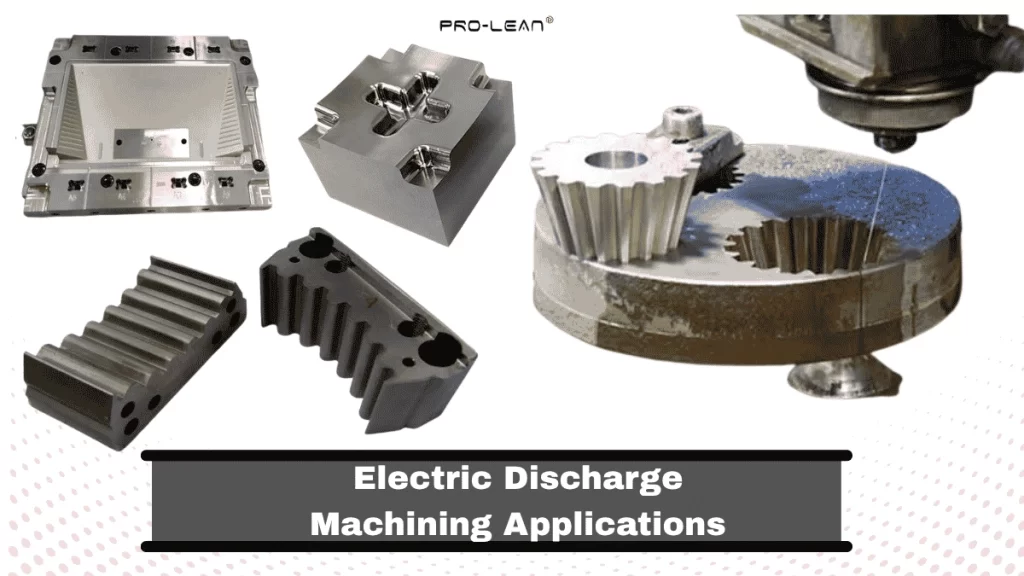
Применение электроэрозионной обработки
Электроэрозионная обработка Электроэрозионная обработка (ЭЭО) — это резка, придание формы и микросверление электропроводящих материалов с помощью контролируемого разряда в диэлектрической среде. Она выбирается в тех случаях, когда традиционная резка ограничена высокой твердостью и сложной геометрией, поскольку ЭЭО удаляет материал посредством контролируемых электрических разрядов и позволяет обрабатывать закаленные материалы и деликатные элементы. К распространенным областям применения ЭЭО относятся изготовление пресс-форм и штампов, топливных форсунок, прецизионных шестерен, хирургических инструментов и лопаток турбин.
Электроэрозионная обработка используется для резки. глубокие отверстия, полости, острые углы, изогнутые отверстия, пазы, ребра и различные микроскопические элементы. Такие детали сложно или невозможно изготовить с помощью традиционных методов обработки на станках с ЧПУ. Поэтому станки с ЧПУ широко используются в высокоточной обработке в различных отраслях промышленности, позволяя изготавливать сложные детали с жесткими допусками, получать высококачественную отделку и придавать форму закаленным металлам.
В следующих разделах будут подробно рассмотрены области применения электроэрозионной обработки, механизм процесса и способы использования этой технологии в вашем проекте.
Электроэрозионная обработка: как работает этот бесконтактный метод обработки?
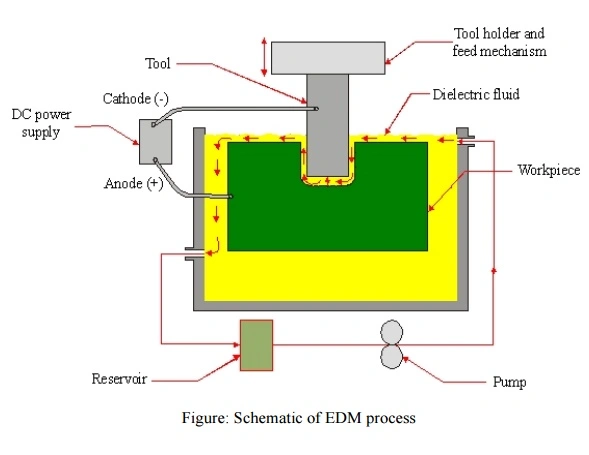
Принцип работы электроэрозионного станка в производстве
Электроэрозионная обработка (ЭЭО) — это нетрадиционный процесс обработки материалов, при котором инструмент (электрод/проволока) удаляет материал с проводящих заготовок с помощью контролируемых электрических искр внутри диэлектрической среды. Это означает отсутствие прямого контакта между электродом и заготовкой. Этот метод гораздо менее чувствителен к твердости заготовки, чем традиционная резка, но обрабатываемость все же зависит от электрических и тепловых свойств, состава материала, промывки и параметров процесса.
При прохождении тока через электрод образуется зазор с заготовкой, что приводит к выделению большого количества тепла (плазмы), которая плавит и разрушает материал. Температура в плазменном канале разряда может достигать определенного значения. ~ 20,000 ° C или даже выше. Эта высокая температура также приводит к электроразрядная безопасность проблемы.
Рассмотрим компоненты, участвующие в процессе электроэрозионной обработки.
- Генератор импульсов: Он синхронизирует и формирует импульсы напряжения/тока.
- Электрод: Выступает в качестве инструмента, имеющего форму, обратную форме полости, или в виде непрерывной проволоки.
- Сервоприводные системы управления подачей и зазором: Эти компоненты анализируют обратную связь по напряжению в зазоре и изменяют положение электрода.
- Диэлектрическая жидкость: Первоначально диэлектрик изолирует зазор между электродами; при достаточно сильном электрическом поле он ионизируется и образует проводящий плазменный канал. Он также охлаждает зону обработки и удаляет продукты эрозии.
- Насос и фильтр: Они используются для повторного использования диэлектрической жидкости и удаления из нее примесей перед тем, как вернуть ее обратно в систему.
Как генерируется электрическая искра в электроэрозионной обработке?
По мере приближения электрода к заготовке импульсный источник питания повышает разность потенциалов в узком зазоре. Электрическое поле ионизирует диэлектрическую жидкость. Электроны, испускаемые катодом, ускоряются в зазоре и сталкиваются с нейтральными молекулами диэлектрика. Таким образом, происходит потеря электронов и ионов. Как только плотность ионов/электронов становится достаточно высокой, зазор становится проводящим, образуя узкий плазменный канал, называемый «искрой».
Виды электроэрозионной обработки
Основными видами электроэрозионной обработки являются погружная электроэрозионная обработка, проволочная электроэрозионная обработка, электроэрозионная обработка для сверления отверстий и электроэрозионная обработка для сверления малых отверстий.
Электроэрозионная обработка методом погружения или электроэрозионная обработка методом погружения
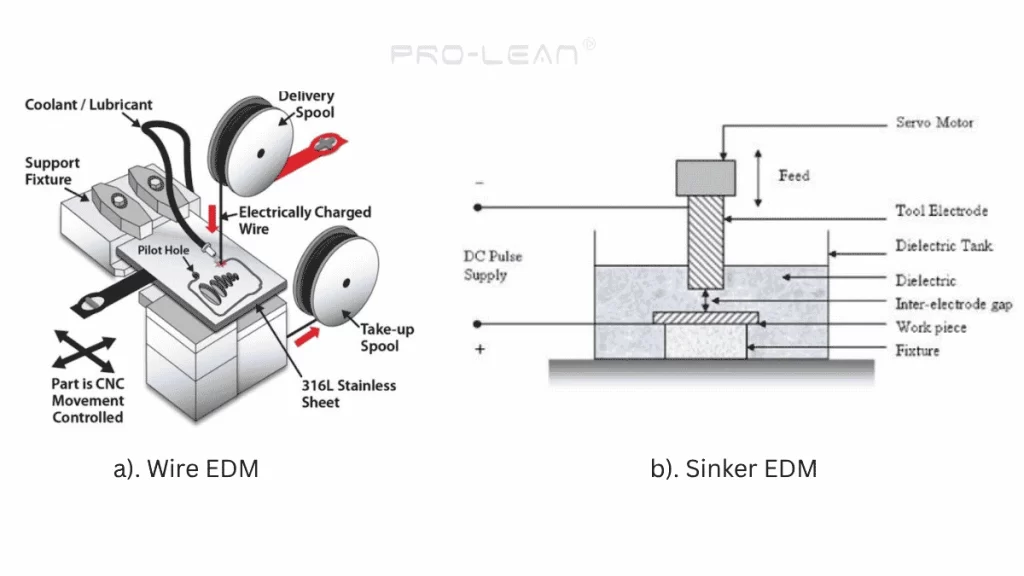
Проволока против грузила EDM
Метод электроэрозионной обработки с погружением использует медный или графитовый электрод, идеально соответствующий желаемой форме/характеристикам, который затем погружается в заготовку. Это означает, что сначала необходимо изготовить электрод на заказ с заданной формой.
При погружении электрода в заготовку создается отрицательная геометрическая форма. Пульсирующая головка вдавливает электрод в заготовку, которая погружена в диэлектрическую жидкость.
Подходящие приложения: Профиль, полость, глухие элементы, сложные 3D-формы в штампах, пресс-формах и промышленных компонентах.
Проволока EDM
Как следует из названия, при электроэрозионной обработке проволокой используется непрерывно движущийся элемент.проволочный электродИзготавливается из меди, латуни или латуни с цинковым покрытием. Проволочный электрод подается в материал для вырезания сложных профилей и контуров в соответствии с CAD-моделью.
Подходящие приложения: Профилирование и контурная обработка штамповочных матриц, шестерен и экструзионных инструментов.
Сверление отверстий EDM
Этот тип электроэрозионной обработки используется для создания узких и глубоких отверстий. Полый трубчатый электрод проникает в заготовку, одновременно подавая диэлектрический раствор для удаления эродированного материала.
Подходящие приложения: Топливные форсунки, радиаторы, элементы шприцевых трубок, эндоскопические компоненты и т. д.
Электроэрозионная обработка для сверления небольших отверстий
Электроэрозионная обработка малых отверстий или быстрая электроэрозионная обработка отверстий предполагает использование полого трубчатого электрода для создания небольших отверстий с высоким соотношением сторон в проводящих материалах. Они позволяют создавать отверстия диаметром менее 0.3 мм, сохраняя при этом соотношение длины к диаметру (L/D) 15:1 или выше. В то же время, специализированная микроэлектроэрозионная обработка создает отверстия диаметром < 0.1 мм и соотношением L/D > 30:1.
Подходящие приложения: Системы доставки лекарств, кремниевые пластины, топливные форсунки с микроскопическими распылительными отверстиями и оптические щели.
Далее рассмотрим по порядку области применения электроэрозионной обработки в различных отраслях промышленности.
Применение электроэрозионной обработки в производстве медицинских изделий.
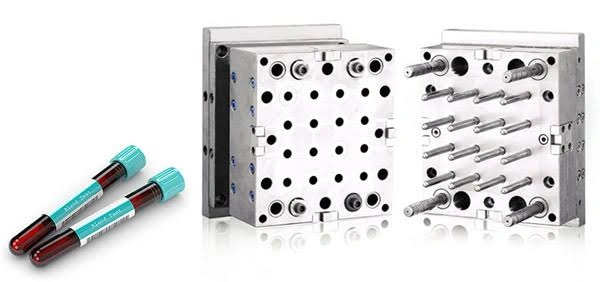
Электронная дистанционная обработка в медицинских приложениях
Производство медицинских изделий требует микрообработки и высокой точности, поскольку это напрямую влияет на точность диагностики, здоровье пациентов и разработку индивидуальных решений. Поэтому электроэрозионная обработка используется в широком спектре медицинского производства, от имплантатов, изготовленных с учетом индивидуальных особенностей пациента, до компонентов диагностического оборудования и хирургических инструментов.
Электроэрозионная обработка хорошо подходит для полностью закаленных и биосовместимых материалов, таких как титановые сплавы, нержавеющая сталь и кобальтохром. Она позволяет обрабатывать острые углы и создавать микроскопические элементы (пазы шириной ~0.1 мм, отверстия глубиной > 150 мм и т. д.), которые необходимы в медицинском производстве.
Примеры применения:
- Сердечно-сосудистые стенты из титана, 316L нержавеющая сталь и нитинол.
- Имплантаты тазобедренного и коленного суставов с текстурированием поверхности.
- Хирургические лезвия, канюли и щипцы с острыми режущими кромками и сложной формой.
- Зубные имплантаты
- Устройства для доставки лекарств с микроотверстиями ( ⌀ < 0.3 мм)
- Костные пластины
Конкретный пример из практики:
производители станков для электроэрозионной обработки использовать метод электроэрозионной обработки с погружением кристалла для Имплантируемые устройства (сердечно-сосудистые стенты, AISI 316L). Применение оптимального импульсного тока 1.5 А/45 мкс [1] это обеспечивает желаемую толщину переплавленного слоя, размер кратера и качество поверхности.
Применение электроэрозионной обработки в автомобильной промышленности
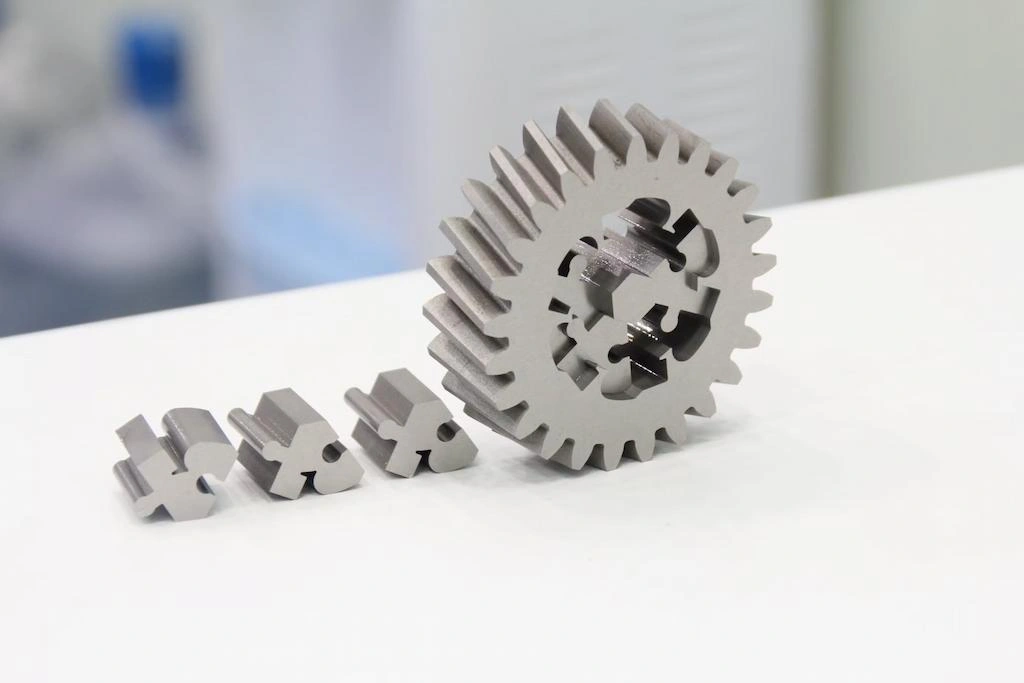
Шестерни, обработанные электроэрозионным методом, для автомобильной промышленности.
Электроэрозионная обработка используется в автомобильной промышленности либо для создания компонентов с критически важными и микроскопическими характеристиками, либо для изготовления пресс-форм и штампов, используемых для производства автомобильных деталей в больших объемах. Например, для сверления микроотверстий в топливных форсунках и литьевых формах для изготовления приборных панелей.
Компоненты редукторов, направляющие клапанов, кольца форсунок и аналогичные детали требуют микроточности и тонкой детализации, чего трудно достичь с помощью фрезерования и сверления на станках с ЧПУ. Поэтому для удовлетворения этих требований используется электроэрозионная обработка.
Примеры применения:
- Распылительные отверстия в форсунке топливного инжектора с высоким соотношением сторон.
- Клапаны и седла игл инжектора с жесткими допусками на уплотнение.
- полости для косозубых и конических зубчатых передач
- Компоненты турбокомпрессора с малыми зазорами
- Электрические разъемы и микропереключатели
- Штампы для изготовления кузовных панелей
- Экструзионные матрицы для конструкционных алюминиевых профилей
- Пресс-формы для литья под давлением автомобильных пластиковых компонентов
Конкретный пример из практики:
В прошлом месяце мы получили « Прототип форсунки дизельного топливного инжектораПроектирование осуществлялось через нашу онлайн-платформу. Диаметр отверстия составлял менее 140 мкм, а выходное отверстие должно было быть шире входного, чтобы распылять топливо веерообразным потоком. Наши инженеры используют лазерное сверление направляющих отверстий, за которым следует электроэрозионное сверление небольших отверстий. Клиент отметил, что это помогает повысить топливную эффективность примерно на 1.2 % на начальном этапе испытаний.
Попробуйте Пролеан прямо сейчас!
Применение электроэрозионной обработки в производстве штампов и пресс-форм
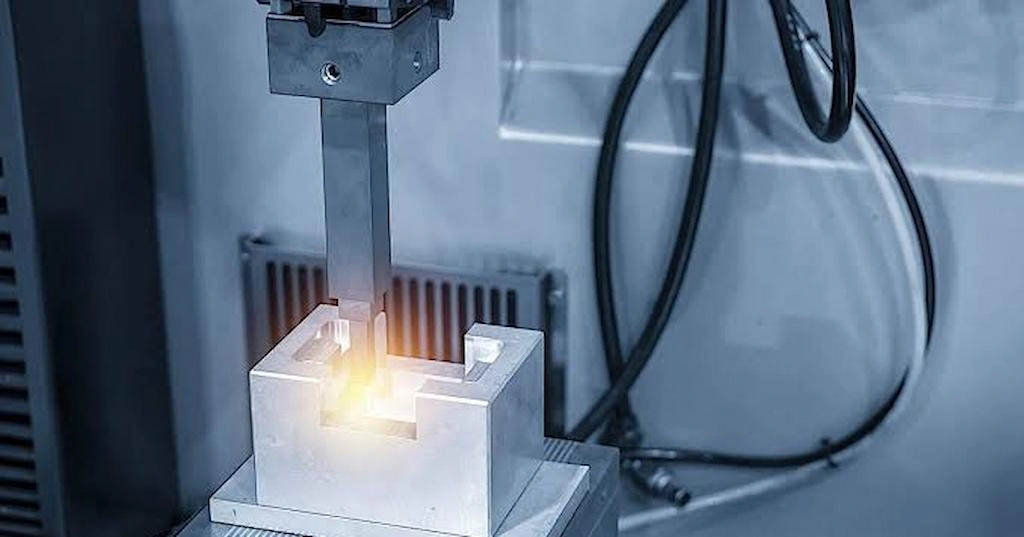
Инструменты для электроэрозионной обработки
процесс электроэрозионной обработки Обладает широким спектром применения в производстве штампов, пресс-форм, инструментов и приспособлений. Это обусловлено его возможностями по сложному профилированию, микрообработке, обработке закаленных материалов, созданию глубоких полостей и каналов, а также обеспечению точности размеров.
Электроэрозионная обработка (ЭЭО) не предполагает сил резания, как при традиционной механической обработке; вместо этого она использует искровой разряд для удаления материала с заготовки. Таким образом, она позволяет напрямую обрабатывать хрупкие тонкостенные детали, длинные полости, узкие пазы и другие элементы с микродеталями. Кроме того, с помощью электродов или проволоки можно напрямую обрабатывать такие материалы, как D2, H13 и карбиды.
Sinker EDM предлагает Точность позиционирования ~ ± 0.025 мм и качество отделки 0.1 микрометров Ra (еще ниже при использовании специализированных станков). Они позволяют создавать точно расположенные отверстия в штампах и пресс-формах для выталкивания, вентиляции и охлаждения.
Примеры применения:
- Пресс-форма для литья под давлением (стержни и полости)
- Отверстия для выталкивающих штифтов и скошенные охлаждающие отверстия в пресс-формах
- Трехмерные оттискные полости в ковочных штампах
- Штампы для формовки листового металла (прогрессивные и обрезные штампы)
- Набор штамповочных пуансонов и матриц
- Протекторные блоки и ламели для сегментов пресс-формы шин
- Электроды для электроэрозионной обработки с использованием погружного электрода.
- Изготовление на заказ приспособлений для токарных и фрезерных станков с ЧПУ.
- Проходные/непроходные и профильные калибры
- Вставки для измерительных приборов и шаблоны для проверки
Применение электроэрозионной обработки в аэрокосмической промышленности
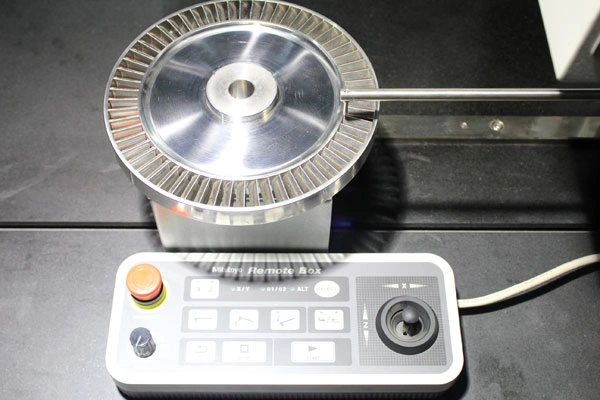
Электроэрозионная обработка в аэрокосмической отрасли
Электроэрозионная обработка позволяет производить различные компоненты для аэрокосмической отрасли из твердых, жаростойких, высокоэффективных металлов и сплавов, таких как: Ти-6Ал-4В, Ти-17, Инконель, вольфрам и Васпалой.Электроэрозионная обработка используется для изготовления каналов охлаждения в турбинах, сотовых уплотнений и сложных геометрических форм двигателей.
Электроэрозионная обработка при производстве аэрокосмических компонентов позволяет поддерживать допуски в микронах, минимизировать зоны термического воздействия и исключать риски упрочнения при обработке, что имеет решающее значение для точности и безопасности летательных аппаратов.
Кроме того, электроэрозионная обработка соответствует стандартам безопасности и качества, применяемым в аэрокосмической промышленности, включая: АС9100, SAE AS7116/3 и MIL-STD-2175.
Примеры применения:
- Небольшие, глубокие и расположенные под углом отверстия на лопатках турбины.
- Профили щелей в форме елочки в турбинных дисках
- Сотовые уплотнения в корпусах реактивных двигателей
- Завихрители топливных форсунок
- Сложные тонкостенные аэродинамические профили
- Конструкционные сечения и сложные профили в компонентах шасси.
- Гидравлические приводы
- Компоненты клапана
- Титановые кронштейны и крепления для спутников
Применение электроэрозионной обработки в электронике и полупроводниках
В электронной и полупроводниковой промышленности возросла потребность в компонентах микроуровня, а также использование твердых материалов, таких как карбид кремния и нитрид галлия. Электроэрозионная обработка позволяет обрабатывать сильно легированные SiC и GaN. Микропереключатели, разъемы, корпуса датчиков, тестовые разъемы и платы щупов — лишь некоторые примеры.
Поскольку электроэрозионная обработка не включает в себя резку ножницами, она сохраняет хрупкую геометрию микроразъемов полупроводниковых компонентов. Следовательно, обработка без заусенцев позволяет придавать форму электронным компонентам с малым шагом.
Примеры применения:
- Компоненты микроразъемов с малым шагом
- Оборудование для производства полупроводников
- Иглы для проверки зонда на карте
- Тестирование компонентов пластин/нарезка пластин
- MEMS-технологии и струйные печатающие головки
- разъемы для тестирования микросхем
- Мишени для распыления
Попробуйте Пролеан прямо сейчас!
Применение электроэрозионной обработки в оборонном производстве
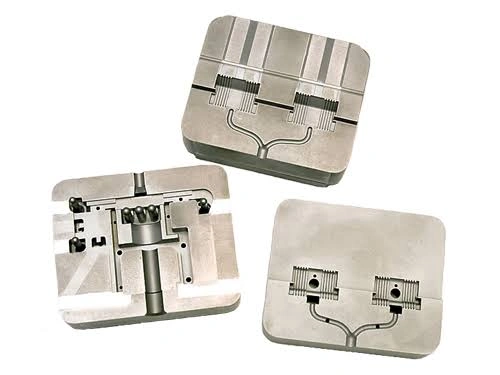
Применение электроэрозионной обработки в электронике
Точность и детализация имеют решающее значение в производстве оборонной техники и компонентов, поэтому электроэрозионная обработка (ЭЭО) используется для изготовления компонентов ракетных систем, радаров, оружия и военной авиации. Кроме того, ЭЭО является хорошим выбором для прецизионной обработки высокопрочных сплавов, способных выдерживать экстремальное давление и температуру.
Основные причины, по которым электроэрозионная обработка ценится в производстве компонентов для оборонной промышленности, заключаются в следующем: возможность придавать форму и профиль закаленным аэрокосмическим сплавам, практически нулевое усилие резания и целостность поверхности, точность размеров и сверление отверстий малого диаметра.
Примеры применения:
- Корпуса авионики и прецизионные соединительные компоненты.
- Гироскопические изгибы
- Оборудование класса космических двигательных установок
- сопло-направляющая лопатка авиационного двигателя
- Компоненты наведения ракет
- Высокоточные спутниковые компоненты
Применение электроэрозионной обработки в обработке твердых материалов.
Как уже упоминалось, электроэрозионная обработка позволяет резать, придавать форму и сверлить твердые, термообработанные материалы (например, Карбид вольфрама, связанный кобальтом, ~ >70 HRCОсновное требование заключается в том, что обрабатываемая деталь должна быть электропроводящей.
Традиционный процесс обработки на станках с ЧПУ, такой как фрезерование, использует метод резания и поэтому с трудом справляется с обработкой твердых материалов из-за быстрого износа инструмента. Однако электроэрозионная обработка (ЭЭО) хорошо подходит для этой задачи, поскольку она удаляет материал с помощью контролируемых электрических искр. В отличие от проблем с доступом инструмента при фрезеровании или сверлении, ЭЭО использует электрод/проволоку и позволяет точно сверлить длинные и глубокие отверстия.
Рассмотрим некоторые твердые металлы/сплавы, которые можно использовать в процессе электроэрозионной обработки.
|
Материалы |
Твердость (приблизительно HRC) |
Области применения |
|
Инструментальная сталь AISI H13 |
45-55 |
Штампы, вставки, сложные полости |
|
Инструментальная сталь D2 |
55-62 |
Пуансоны, матрицы, профили |
|
M2 быстрорежущая сталь |
60-65 |
Режущие инструменты и штампы |
|
Мартенситно-стареющая сталь (например, М300) |
50-55 |
Тонкие гибкие элементы и детали для аэрокосмической отрасли |
|
Inconel 718 |
35-50 |
Компоненты турбины |
|
Суперсплавы на основе никеля |
30-50 + |
Турбинные лопатки/сопла |
|
Титановые сплавы (Ti-6Al-4V) |
30-40 |
Аэрокосмические/оборонные компоненты |
|
Твердосплав (WC–Co) |
> 70 |
Штампы, пуансоны и оснастка |
Услуги электроэрозионной обработки На основе вашего проекта САПР.
В Boda мы специализируемся на механической обработке мелких, сложных и детализированных элементов для ваших деталей с соблюдением допусков. до ±0.004 ммМы можем обрабатывать более 30 твердых и труднообрабатываемых материалов, включая инструментальные стали, закаленные стали, титановые сплавы, инконель и карбиды.
На нашем заводе у нас есть Электроэрозионная обработка проволокой, электроэрозионная обработка с погружением матрицы, электроэрозионная обработка отверстий и микроэлектроэрозионная обработка. Оборудование, которое может использоваться для изготовления штампов и пресс-форм на заказ, а также для производства различных промышленных компонентов. Наши услуги электроэрозионной обработки также могут обеспечить гибридный подходЕсли заготовки можно обрабатывать фрезерованием, токарным станком, сверлением или другими методами, мы комбинируем их с электроэрозионной обработкой (ЭЭО). Обработка на станках с ЧПУ обеспечивает быстрое удаление большого количества материала и доступную геометрию. Затем ЭЭО используется для обработки твердых, сложных, мелких, глубоких или чувствительных к усилию элементов.
к Получить предложение Для проектирования обработки на электроэрозионном станке загрузите свой CAD-файл и укажите требования. Наши инженеры рассмотрят ваш проект и предоставят вам смету с учетом требований DFM (проектирование с учетом технологичности).