
Электроэрозионная обработка
Электрический разрядЭлектроэрозионная обработка (ЭЭО) Это производственный процесс, при котором материал удаляется с электропроводящих заготовок с помощью контролируемых электрических искр. Он позволяет придавать форму компонентам без физического контакта между ними.инструмент и заготовку.
В процессе механической обработки высокочастотные искры постепенно удаляют мелкие частицы металла из локализованных участков. При этом диэлектрическая жидкость контролирует стабильность искры и удаляет продукты эрозии, образующиеся в результате механической обработки.
Электроэрозионная обработка позволяет обрабатывать острые углы, узкие полости и глубокие внутренние элементы. Электроэрозионная обработка проволокой, погружным электродом и сверление отверстий – это... общий типы электрического разряда обработкаКаждая технология отвечает различным производственным требованиям в области аэрокосмической оснастки, медицинских компонентов и пресс-форм. Например:
- Проволочный электроэрозионный станок: Этот метод широко используется, когда детали требуют жестких допусков, имеют сложные профили и острые внутренние углы.
- Грузило ЭДМ: Это хороший выбор для обработки глубоких полостей и сложных элементов в пресс-формах, штампах и инструментальных деталях.
- Электроэрозионное сверление отверстий: Его часто используют для создания небольших глубоких отверстий в твердых материалах, когда традиционное сверление невозможно.
В этой статье вы познакомитесь с процессами электроэрозионной обработки, компонентами, параметрами, совместимостью материалов, допусками и многим другим.
Что такое электроэрозионная обработка (ЭЭО)?
Электроэрозионная обработка
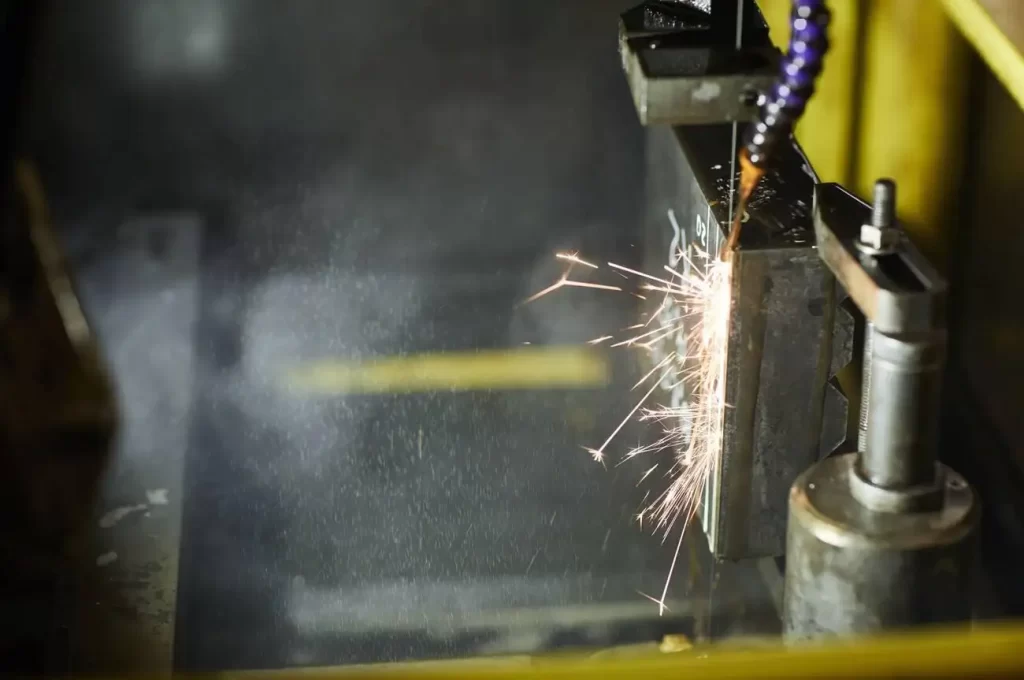
Электроэрозионная обработка (ЭЭО) — это нетрадиционный процесс механической обработки, при котором электрический искровой разряд удаляет проводящий материал. В процессе электроэрозионной обработки отсутствует физический контакт между электродом, используемым для создания искр, и обрабатываемой деталью. В отличие от других видов механической обработки, где сила резания создается за счет перемещения инструмента или обрабатываемого материала относительно друг друга, электроэрозионная обработка создает собственные силы резания, удаляя небольшие количества металла с заготовки.
Для предотвращения повреждения заготовки искрами от электрода и для сбора металлических частиц, удаляемых с детали, при электроэрозионной обработке в зоне резки необходима диэлектрическая жидкость.
При образовании искр часть материала испаряется, в результате чего он плавится, а затем затвердевает, образуя слой переплавленного материала. Этот слой переплавленного материала со временем накапливается на поверхности заготовки и может привести к неточностям, если его не устранить должным образом при последующих проходах.
В результате электроэрозионная обработка позволяет точно обрабатывать детали с характеристиками, которые трудно поддаются обработке традиционными методами. Например, глубокие пазы, тонкие ребра, внутренние полости и острые углы могут быть обработаны с высокой точностью. применение электроэрозионной обработки. (Узнайте больше о EDM Medical Manufacturing)
Кроме того, поскольку электроэрозионная обработка не создает значительных сил резания в процессе обработки, она позволяет точно обрабатывать детали с очень хрупкой или деликатной геометрией.
Существует два основных типа электроэрозионных станков:
- Проволока EDM
- Синкер EDM
In Проволока EDMВ этом случае проволочный электрод непрерывно подается к заготовке, которая перемещается вперед и назад под управлением системы управления.
После завершения обработки желаемого профиля проволока обрывается, и подается новая деталь для продолжения обработки. В отличие от этого, при электроэрозионной обработке с использованием погружных электродов применяются формованные графитовые и/или медные электроды.
Эти электроды размещаются на поверхности заготовки для создания полости. Хотя и электроэрозионная обработка проволокой, и электроэрозионная обработка погружным электродом имеют свои преимущества/недостатки в зависимости от требований применения, они обеспечивают схожие возможности.
Электроэрозионные сверлильные станки используют те же принципы, но специализируются на создании узких отверстий в различных проводящих материалах.
Три параметра оказывают существенное влияние на производительность обработки и качество чистовой обработки:
- Искровой ток
- Синхронизация импульсов
- Условия промывки
Например, некачественная промывка способствует увеличению образования переплавленного слоя на обработанных поверхностях. В результате многие процессы электроэрозионной обработки включают несколько проходов после первоначальной черновой обработки. Заключительный проход (или проходы) обычно уточняет критические размеры и улучшает качество обработки поверхности.
Прочитайте больше: Наука и технологии, лежащие в основе электроэрозионной обработки
Как работает процесс электроэрозионной обработки
процесс электроэрозионной обработки
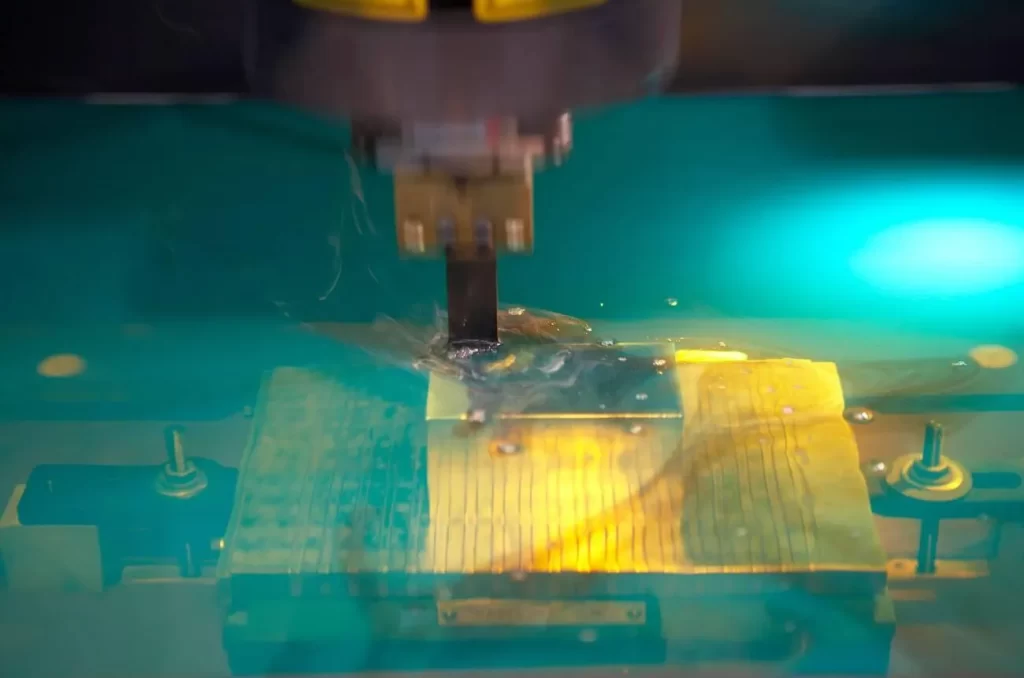
Электроэрозионная обработка (ЭЭО) — это нетрадиционный электротермический процесс обработки, при котором электропроводящие материалы удаляются посредством контролируемых, термически индуцированных электрических искровых разрядов. При ЭЭО удаление материала основано на термической эрозии, а не на механическом резании.
Электрод создает искровой зазор.
Перед обработкой электрод подносят близко к проводящей заготовке. Между двумя обрабатываемыми поверхностями сохраняется контролируемое расстояние или «искровой зазор».
Электрические импульсы генерируют искры.
Источник питания генерирует высокоскоростные электрические импульсы, которые затем передаются через искровой зазор, создавая искры. Именно эти искры вызывают чрезвычайно высокие температуры в местах их возникновения, что приводит к плавлению и испарению микроскопических электропроводящих частиц в обрабатываемой детали.
Поверхность заготовки подвергается эрозии.
Эти частицы будут удаляться с поверхности заготовки при каждом последующем воздействии искры. Таким образом, отдельные искры будут постепенно удалять все большее количество материала с обозначенной(ых) области(ей).
Диэлектрическая жидкость удаляет мусор
Как уже упоминалось ранее, диэлектрическая жидкость будет окружать зону обработки на всех этапах процесса электроэрозионной обработки. Эта жидкость удаляет частицы, образующиеся в процессе обработки, и помогает стабилизировать рабочую среду вокруг искрового зазора.
Сервоприводы обеспечивают точность обработки.
На всех этапах активной обработки сервосистемы с ЧПУ постоянно контролируют и регулируют размер искрового зазора. Поддержание стабильных размеров зазора способствует достижению точных размеров и стабильного качества поверхности.
Обработка продолжается до получения окончательной формы.
Электроэрозионный станок будет продолжать генерировать циклы искрообразования до тех пор, пока не будет достигнута желаемая геометрическая конфигурация. В зависимости от дополнительных требований и желаемых характеристик, дополнительные циклы обработки могут обеспечить более высокий уровень целостности поверхности и большую точность элементов.
Основные компоненты электроэрозионного станка
В процессе электроэрозионной обработки несколько других компонентов станка помогают генерировать искры для удаления материала. Некоторые из этих компонентов помогают станку создать стабильную среду обработки, другие способствуют удалению отходов, образующихся в процессе обработки, а третьи помогают контролировать траекторию движения электрода.
Источник питания для электроэрозионной обработки
Основная функция этого устройства заключается в создании электрических импульсов между электродом и поверхностью заготовки. Затем оператор может установить параметры как тока, так и длительности импульса для достижения желаемого результата.
Электрод
Это позволяет создавать контролируемые искровые разряды при каждом контакте с заготовкой во время цикла удаления материала. Электроды могут быть изготовлены из графита (для полостей) и меди (для профилей).
Блок диэлектрической жидкости
Во всех электроэрозионных станках во время обработки имеется резервуар, содержащий либо диэлектрическое масло, либо деионизированную воду. Это масло служит охлаждающей жидкостью и удаляет расплавленные металлические частицы, образующиеся в процессе электроэрозионной обработки.
Система сервопривода
Эти системы будут приводить в движение и перемещать электрод на протяжении всех активных операций обработки. Они поддерживают постоянное расстояние между заготовкой и электродом для обеспечения стабильного образования искры.
Контроллер ЧПУ
Они одновременно управляют перемещением электрода и электрическим разрядом. Большинство современных систем электроэрозионной обработки работают с использованием программ ЧПУ, разработанных специально для создания высокоточных полостей и профилей.
Рабочий резервуар
Содержит диэлектрическую жидкость, используемую для резки/эрозионной обработки при электроэрозионной обработке. Также служит контейнером для заготовки до завершения всего процесса обработки.
Зажимное приспособление для работы
Надежно удерживает проводящие материалы во время обработки методом электроэрозионной обработки. Прочная фиксация обеспечивает лучшие и более точные по размерам результаты при обработке очень мелких деталей с помощью электроэрозионной обработки.
Схема промывки
Это создает непрерывный поток диэлектрической жидкости в небольшие зоны обработки и/или через них. Надлежащая промывка помогает предотвратить скопление металлических частиц в местах возникновения искр.
Диэлектрический фильтр
Удаляет мелкие металлические частицы из циркулирующей диэлектрической жидкости. Чистая диэлектрическая жидкость повышает стабильность искр, образующихся в течение многих часов обработки.Прочитайте больше: Диэлектрик в электроэрозионной обработке)
Блок охлаждения оборудования
Контролирует температуру станка и диэлектрической жидкости во время длительной обработки. Поддержание точной температуры во время электроэрозионной обработки способствует обеспечению высокой точности.
Типы электроэрозионных станков, используемых для различных задач обработки.
Существует два основных типа электроэрозионных станков: с погружным (также называемым ползунковым или вертикальным) и проволочным приводом.
- Проволока EDM имеет один длинный провод, который перемещается вперед и назад в горизонтальной плоскости.
- С другой стороны, грузило электроэрозионное имеет электрод, который перемещается вертикально вниз по обрабатываемой детали.
Оба типа фрез лучше подходят для придания определенных форм, чем традиционные фрезы.
Проволока EDM
Электроэрозионный станок для проволоки
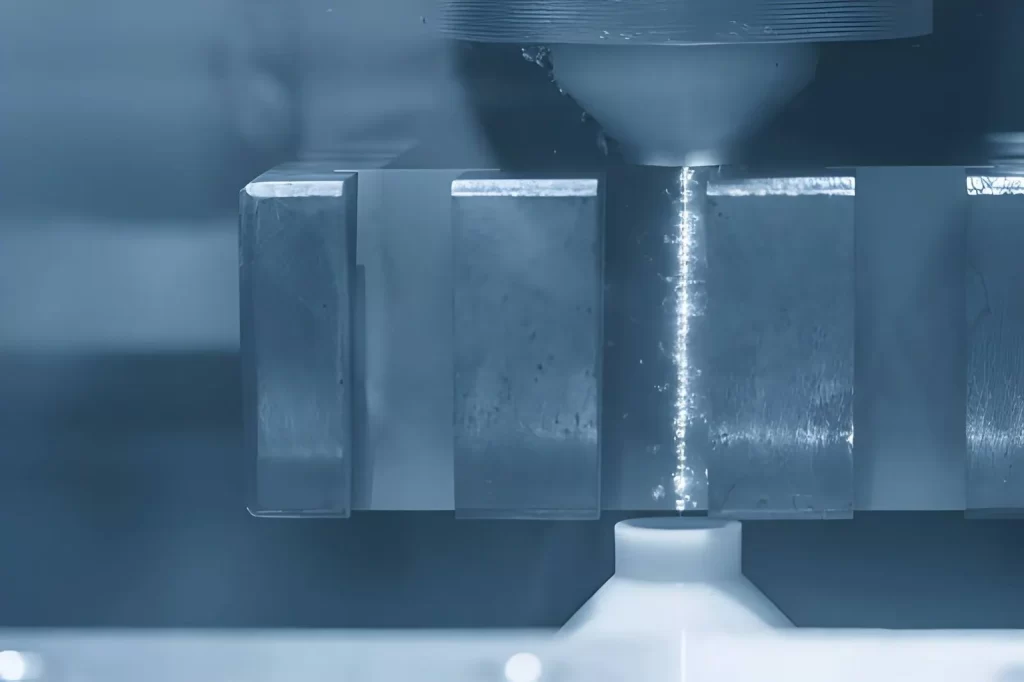
Электроэрозионная обработка проволокой в основном используется для создания профилей и контуров. Принцип работы заключается в том, что длинная тонкая проволока (изготовленная из латуни, нержавеющей стали или стали с цинковым покрытием) перемещается горизонтально между двумя направляющими. При контакте проволоки с заготовкой она расплавляет металл, оставляя после себя желаемую форму. Этот метод отлично подходит для штамповки, изготовления штамповочных пластин и создания сложных профилей.
Одним из ограничений этого типа электроэрозионной обработки является то, что радиус каждого угла зависит от диаметра проволоки. Если вам нужен очень малый радиус угла, вам потребуется выбрать проволоку меньшего диаметра. Однако, если вам требуется проволока большего диаметра, радиус скругления может оказаться слишком большим. Латунные проволоки, как правило, лучше всего подходят для высокоскоростной обработки, а проволоки с цинковым покрытием обеспечивают более качественную обработку поверхности.
Синкер EDM
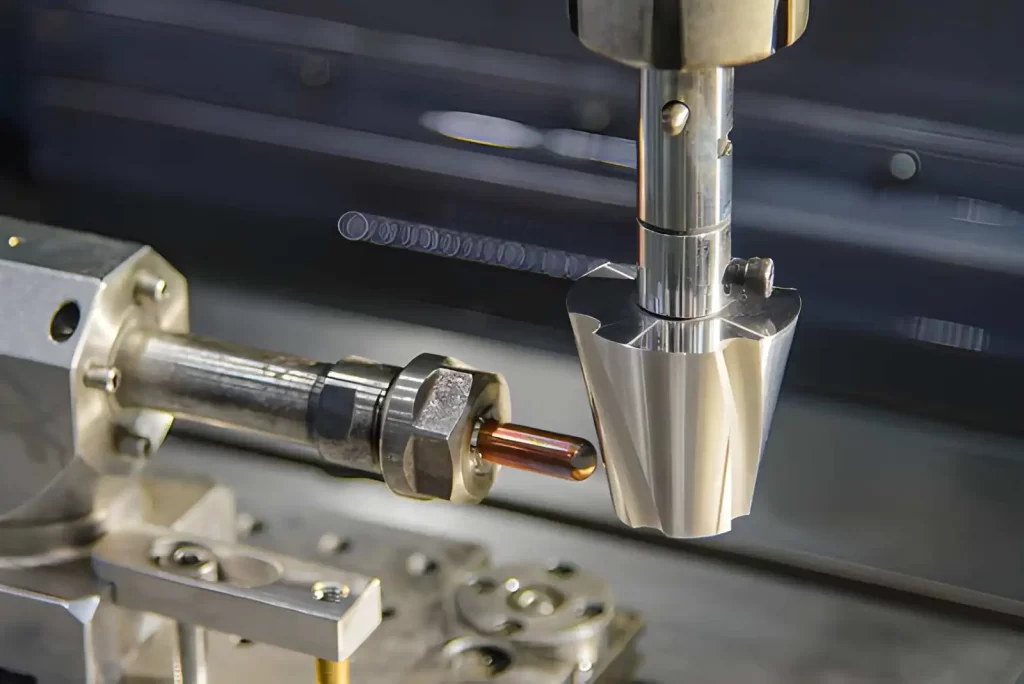
Электроэрозионная обработка медных электродов методом погружения
В этих электроэрозионных станках используется электрод, специально разработанный для точного соответствия форме изготавливаемой детали. После контакта электрода с заготовкой начинается расплавление излишков металла до тех пор, пока весь лишний металл не будет удален.
Графитовые электроды, как правило, быстрее и, следовательно, дешевле при изготовлении глубоких полостей, но они не обеспечивают такой же уровень детализации, как медные электроды. Поэтому медные электроды лучше всего подходят для создания сложных форм и подобных изделий, где важна гладкая поверхность.
Производственные компании обычно используют этот тип электроэрозионной обработки для изготовления пресс-форм для пластмассовых изделий и ковочных штампов. Кроме того, многие производители используют его для создания текстуры на различных поверхностях. К распространенным примерам относятся крылья самолетов, капоты автомобилей и корпуса лодок. Кроме того, электроэрозионные станки с погружным резцом позволяют создавать внутренние углы, труднодоступные для фрезы.
Электроэрозионное сверление отверстий
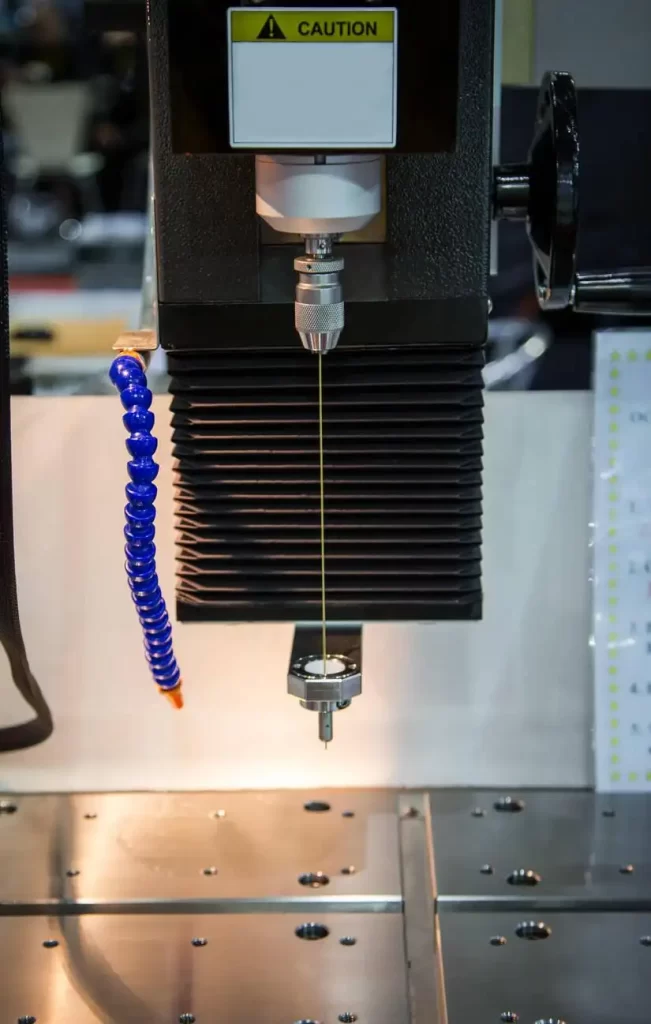
Станок для сверления отверстий EDM
Электроэрозионные станки для сверления отверстий в основном используются для сверления отверстий в проводящих материалах, таких как алюминий и сталь. Эти станки позволяют создавать отверстия на гораздо большую глубину, чем традиционные сверлильные инструменты. Поскольку в этих станках используются полые электроды, диэлектрическая жидкость протекает непосредственно через центр отверстия во время сверления, что исключает образование отходов и стружки.
В результате многие производственные компании предпочитают использовать электроэрозионную обработку отверстий для сверления отверстий под охлаждение в деталях двигателей, таких как лопатки газовых турбин и компоненты авиационных двигателей. Кроме того, некоторые производственные компании считают электроэрозионную обработку отверстий полезной для создания первоначальных отверстий перед последующими процессами контурной резки проволокой.
Электроэрозионная резка отверстий
Быстродействующие электроэрозионные станки для сверления отверстий специально разработаны для быстрого создания отверстий в более толстых проводящих материалах, в отличие от стандартных электроэрозионных станков для сверления. Они используют более высокое давление промывки, чем их стандартные аналоги.
Многие производственные компании используют электроэрозионные станки с высокой скоростью обработки отверстий для создания отверстий малого диаметра на большой глубине в закаленных стальных инструментальных деталях. Затем эти отверстия обрабатываются методом проволочной электроэрозионной обработки для придания им точной формы.
Микро-ЭДМ
Микроэлектроэрозионные станки — это специализированные электроэрозионные станки, которые позволяют создавать чрезвычайно точные, малые проводящие элементы в прецизионных миниатюрных компонентах. Они производят Эти небольшие дефекты достигаются за счет использования значительно меньшего количества электрической энергии на цикл искровой эрозии. Компании, работающие в медицинской сфере, используют микроэлектроэрозионную обработку для создания миниатюрных пазов и/или полостей в медицинских устройствах.
Попробуйте Пролеан прямо сейчас!
Удаляет ли электроэрозионная обработка металл без прямого контакта?
Да, электроэрозионная обработка позволяет удалять проводящие металлы с заготовок, используя электрический разряд для «резки» металла без физического контакта с заготовкой. Это достигается за счет контроля очень малого зазора между электродом и заготовкой.
Искры: Удалите металл.
Когда электрический импульс проходит через зазор (контролируемый), он создает непрерывный поток контролируемых искровых разрядов. Именно эти искры генерируют достаточно тепла, чтобы расплавить крайне локализованные участки металла. После расплавления эти металлические частицы быстро затвердевают в окружающей их диэлектрической жидкости; одновременно диэлектрическая жидкость выносит их за пределы зоны обработки.
Физическое режущее давление отсутствует.
В отличие от фрезерования или токарной обработки, где для разрезания материала применяются физические силы, электроэрозионная обработка использует энергию искры, возникающую в контролируемом зазоре обработки. Поскольку в процессе электроэрозионной обработки не применяются физические силы, более тонкие стенки и узкие участки, как правило, обладают большей стабильностью размеров при обработке. Тонкие ребра и инструментальные вставки являются распространенными областями применения электроэрозионной обработки.
Зазор остается контролируемым в процессе обработки.
Автоматизированная система позиционирования сервопривода регулирует положение электрода во время каждого хода электроэрозионной обработки. Неправильно поддерживаемый зазор может привести к быстрому возникновению нестабильных условий искрения. Стабильный искровой зазор обеспечивает неизменно высокое качество поверхности и размеры всех обрабатываемых участков. Электроэрозионная обработка проволокой поддерживает постоянную подачу проволоки, обеспечивая стабильные условия резки.
Проводимость материала влияет на производительность электроэрозионной обработки.
Электроэрозионная обработка (ЭЭО) позволяет обрабатывать только тот материал заготовки, который проявляет проводимость в процессе электроэрозионной обработки. Многие материалы обладают хорошей проводимостью и поэтому подходят для электроэрозионной обработки, например: закаленные стали, карбиды вольфрама, титан и никелевые сплавы. Твердость материала оказывает меньшее влияние на электроэрозионную обработку, чем на традиционные методы.
Является ли электроэрозионная обработка нетрадиционным процессом?
Данный процесс классифицируется как нетрадиционная обработка, поскольку отсутствует физический контакт между режущим инструментом и заготовкой. Кроме того, удаление материала осуществляется путем приложения электрической энергии.
Удаление материала происходит посредством электрического разряда.
Электрический разряд происходит на контролируемом расстоянии между электродом (или катодом) и заготовкой (анодом) через зазор, содержащий диэлектрическую жидкость. Этот электрический разряд удаляет небольшое количество металла с поверхности заготовки во время каждого разряда. В процессе электроэрозионной обработки режущий инструмент не контактирует с деталью.
В отличие от традиционных методов механической обработки, где режущий инструмент создает механическое напряжение для удаления материала (сдвиг), электроэрозионная обработка основана на энергии, генерируемой электрическими импульсами, подаваемыми между инструментом и деталью, а также на наличии зазора, для удаления материала.
Резка ножницами не производится.
Традиционная обработка материалов на станках использует инструменты, которые создают механические силы (напряжения) для срезания материала. Однако, в отличие от традиционной обработки, при электроэрозионной обработке такого среза не происходит. В результате тонкие секции остаются стабильными во время обработки, поскольку в процессе резания не создается давление. Кроме того, в отличие от традиционной механической обработки, где ограничения по нагрузке на инструмент ограничивают возможности обработки твердых материалов, таких как термообработанные сплавы и закаленные стали, электроэрозионная обработка может выполняться на этих материалах без подобных ограничений.
Процесс зависит от электрических и тепловых характеристик.
Эффективность электроэрозионной обработки зависит от того, как материалы реагируют на электрическую энергию, используемую в процессе разряда. Проводимость и тепловая чувствительность являются факторами, влияющими на скорость эрозии материалов, подвергающихся электроэрозионной обработке.
В отличие от традиционной механической обработки, где твердость напрямую влияет на легкость резания, легкость, с которой конкретный материал подвергается эрозии при электроэрозионной обработке, зависит от определенных параметров, включая характеристики разряда и условия промывки.
Преимущества использования электроэрозионной обработки
Электроэрозионная обработка предлагает несколько преимуществ по сравнению с традиционными методами обработки, что делает ее популярным выбором для многих производителей. Некоторые ключевые преимущества EDM включают в себя:
| Преимущества | Описание |
|---|---|
| Точность | Электроэрозионная обработка позволяет достичь очень высокого уровня точности с допусками до нескольких микрон. |
| Многогранность | Электроэрозионная обработка позволяет создавать сложные формы и узоры, которые было бы трудно или невозможно получить с помощью традиционных методов обработки. |
| Твердые Материалы | Электроэрозионная обработка позволяет легко обрабатывать чрезвычайно твердые материалы, такие как карбиды, которые трудно резать традиционными методами. |
| Отсутствие механического напряжения | Поскольку электроэрозионная обработка является бесконтактным процессом обработки, на заготовку не оказывается механическое воздействие, что снижает риск деформации или повреждения. |
| Снижение износа инструмента | Электрод в электроэрозионной обработке подвергается минимальному износу во время процесса, что приводит к увеличению срока службы инструмента и снижению затрат на инструмент. |
ТочностьЭлектроэрозионная обработка (ЭЭО) способна обеспечить очень высокую точность, с допусками в несколько микрон. (Подробнее:)Точность и аккуратность электроэрозионного станка)
Многогранность: Электроэрозионная обработка позволяет создавать сложные формы и узоры, которые было бы трудно или невозможно получить с помощью традиционных методов обработки.
Твердые Материалы: Электроэрозионная обработка позволяет легко обрабатывать чрезвычайно твердые материалы, такие как карбиды, которые трудно резать традиционными методами.
Отсутствие механического напряжения: Поскольку электроэрозионная обработка является бесконтактным процессом обработки, на заготовку не оказывается механическое напряжение, что снижает риск деформации или повреждения.
Снижение износа инструмента: Электрод в электроэрозионной обработке подвергается минимальному износу во время процесса, что приводит к увеличению срока службы инструмента и снижению затрат на инструмент.
Какие материалы можно обрабатывать с помощью электроэрозионной обработки (ЭЭО)?
Электроэрозионная обработка (ЭЭО) может применяться только к проводящим материалам из-за особенностей контролируемых электрических разрядов. Характеристики всех проводящих материалов ограничены. материалы для электроэрозионной обработки Это зависит от их относительной проводимости, термической стабильности и реакции на искровую эрозию.
Инструментальные стали
Инструментальные стали сохраняют свои размеры на протяжении всего процесса закалки. Поэтому при использовании электроэрозионной обработки для удаления материала не происходит нагрева, и металл не размягчается. Таким образом, полости, пуансоны и подобные элементы идеально подходят для электроэрозионной обработки. Кроме того, электроэрозионная обработка позволяет обрабатывать глубокие секции без создания напряжений в этих областях, что является распространенной проблемой при использовании традиционных фрез.
Нержавеющая сталь
При многократном воздействии искр нержавеющая сталь ведет себя стабильно. В отличие от традиционных методов обработки, электроэрозионная обработка не вызывает упрочнения удаляемого материала. Таким образом, при удалении ребер малого поперечного сечения, внутренних зон с жесткими допусками и т. д. целостность поверхности остается неизменной даже в сложных геометрических конфигурациях.
карбид
Благодаря своей чрезвычайно высокой твердости, карбиды устойчивы к традиционным процессам механической резки. Электроэрозионная обработка (ЭЭО) предлагает альтернативное решение, исключая механические силы резания и обеспечивая электрическое управление эрозией материала. Таким образом, пластины, используемые в условиях сильного износа, могут быть обработаны методом электроэрозионной обработки без риска сколов или повреждения режущей кромки.
Титановые сплавы
При обычных условиях резки титан подвергается чрезмерной деформации. При использовании электроэрозионной обработки удаление титана возможно без механической нагрузки.
Таким образом, для изготовления тонкостенных и/или узких аэрокосмических кронштейнов/имплантатов обычно требуется подобная обработка.
Суперсплавы (Инконель, Хастеллой)
В нормальных условиях эксплуатации суперсплавы демонстрируют значительную устойчивость как к температуре, так и к механическим нагрузкам. В отличие от других методов обработки, электроэрозионная обработка использует контролируемый искровой пробой для удаления материала.
Поэтому для обработки деталей, подвергающихся воздействию высоких температур (турбины и компоненты горячей части двигателя), необходим именно этот метод. Однако для улучшения качества поверхности обычно требуется дополнительная обработка после первоначального удаления материала методом электроэрозионной обработки.
Проводящий алюминий
Как правило, алюминий можно обрабатывать с более высокими скоростями, чем при электроэрозионной обработке с использованием традиционных методов механической обработки. Однако могут возникать ситуации, когда трудно получить доступ к внутренним геометрическим элементам. Типичными примерами являются узкие каналы и закрытые полости. Контролируя искры, используемые в процессе электроэрозионной обработки, можно минимизировать нестабильность эрозии в тонкостенных участках.
Медь и латунь
Поскольку медь и латунь обладают относительно низким электрическим сопротивлением во время искрового разряда, их можно точно обрабатывать методом электроэрозионной обработки при условии использования надлежащих средств контроля. Помимо обеспечения стабильной формы, эти металлы широко используются в качестве электродов в различных установках. Электрические соединения, требующие тонкого диаметра проволоки, и детали инструментов, изготовленные из этих материалов, идеально подходят для этой технологии обработки.
Какое программное обеспечение используется в электроэрозионной обработке (ЭЭО)?
Большинство программ для электроэрозионной обработки (ЭЭО) выполняют несколько ключевых функций: создание траектории движения инструмента, проектирование электрода и настройка параметров процесса обработки. Эти процессы связывают модели САПР (систем автоматизированного проектирования) с движением станка и условиями электроэрозионной обработки.
Платформы CAD/CAM для проектирования электродов
Инженеры-конструкторы разрабатывают режущие инструменты, известные как электроды, а также траектории движения этих электродов с помощью систем CAD/CAM. Наиболее распространенными приложениями CAD/CAM для такого рода разработок являются Mastercam, Autodesk PowerMill и Siemens NX.
Для создания геометрии электрода при электроэрозионной обработке погружным электродом можно использовать все три метода. В электроэрозионной обработке проволокой они обычно используются для определения траекторий резки деталей из 2D и/или 3D моделей.
Планирование траектории движения инструмента для электроэрозионной обработки проволокой и погружным электродом.
После определения геометрии детали программное обеспечение генерирует команды управления движением станка, которые определяют способ ее изготовления. Конкретные команды будут включать информацию о том, где должен проходить провод, в каких точках ввода, если их несколько, он должен начинаться, а также параметры управления для углов.
Как уже упоминалось, при электроэрозионной обработке с погружением электрода выполняются те же основные шаги, но конкретные команды более детализированы. Они включают в себя определение глубины погружения электрода в полость, а также уровня(ов), на котором следует уменьшить размер электрода для достижения равномерной эрозии по всей полости.
Управление машиной и настройка параметров
Контроллер электроэрозионного станка использует программное обеспечение, позволяющее операторам настраивать значения импульсного тока, напряжения и времени. Оператор выбирает диапазон энергии искры в зависимости от обрабатываемого материала и желаемой чистоты поверхности конечного изделия. Настройка этих параметров контролирует как скорость эрозии, так и общее качество обработанной поверхности.
Существует два основных типа процессов электроэрозионной обработки: черновая и чистовая обработка. Для каждого из них требуется уникальный набор значений импульсного тока/напряжения/времени для достижения оптимальных результатов.
Мониторинг и адаптивное управление
Современное электроэрозионное оборудование позволяет в режиме реального времени отслеживать условия, связанные с каждым искровым разрядом. При возникновении нестабильности программное обеспечение автоматически корректирует управление зазором для поддержания стабильности.
Некоторые современные электроэрозионные станки также оснащены функциями регистрации данных, что позволяет производителям отслеживать производительность с течением времени и вносить корректировки для минимизации отклонений в высокоточных производственных циклах.
Проверка столкновений и траектории
Многие программные пакеты для моделирования электроэрозионной обработки теперь позволяют проверять предполагаемую траекторию движения электрода перед выполнением операции обработки. Эта функция дает производителям уверенность в отсутствии потенциальной возможности непреднамеренного контакта между электродом и заготовкой.
Таким образом, обнаружение и проверка столкновений дополнительно способствуют минимизации ошибок настройки в сложных производственных процессах на основе электроэрозионной обработки.
Попробуйте Пролеан прямо сейчас!
Насколько точна электроэрозионная обработка (ЭЭО)?
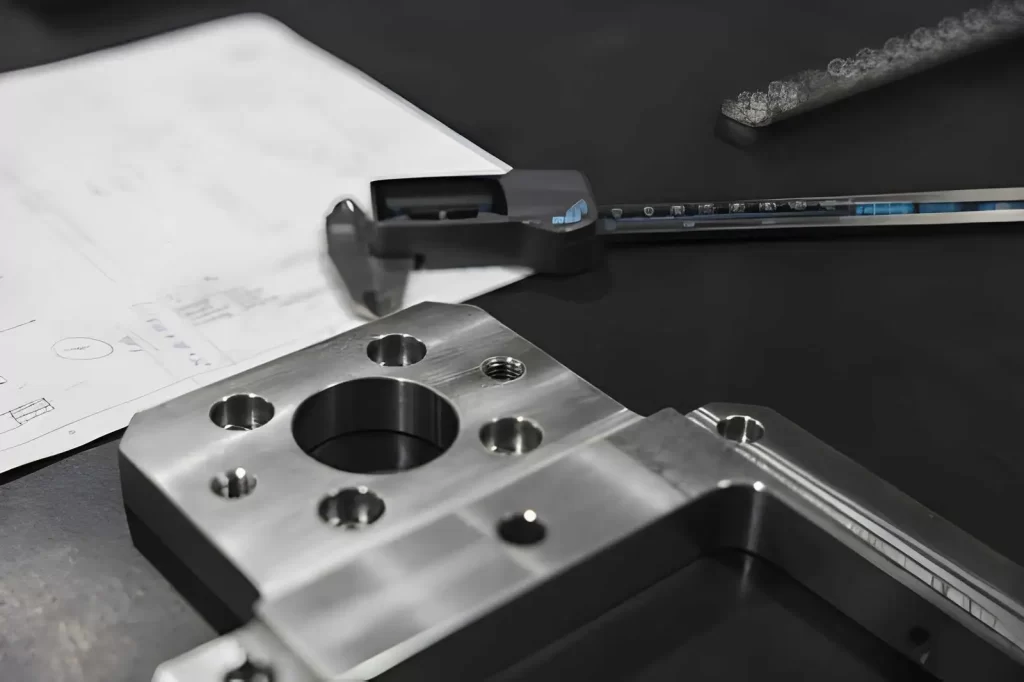
Металлическая деталь, обработанная электроэрозионным методом, на инженерном чертеже
Электроэрозионная обработка не только вырезает деталь, но и предотвращает смещение или изгиб материала во время обработки. Уже одно это обеспечивает стабильность размеров, особенно у тонких или закаленных деталей. В обычных производственных условиях точность составляет от ±0.005 мм до ±0.02 мм. В более жестких условиях можно добиться точности до микрона для очень мелких деталей.
Самое важное — не название станка, а стабильность искры во время резки. Если зазор остается стабильным, деталь сохраняет свои размеры. (Читайте дальше, чтобы узнать больше:) Преимущества и недостатки электроэрозионной обработки)
Диапазон точности, который вы видите в магазинах.
|
Состояние |
Что вы в итоге получите |
|
Стандартная электроэрозионная обработка в цехе |
От ±0.005 мм до ±0.02 мм |
|
Точная настройка с точным управлением. |
От ±0.002 мм до ±0.005 мм |
|
Микроэлектроэрозионная обработка |
Очень мелкие детали на микронном уровне |
Почему EDM может оставаться настолько контролируемым
- При этом отсутствует давление инструмента, поэтому заготовка не деформируется. Уже одно это устраняет один из основных источников ошибок, наблюдаемых при фрезеровании.
- Станок постоянно регулирует положение электрода во время резки. Он реагирует на изменения искрового разряда, а не принудительно следует заданному пути.
Факторы, влияющие на стоимость использования электроэрозионной обработки.
Стоимость электроэрозионной обработки (ЭЭО) варьируется в зависимости от размера станка, сложности геометрии детали, времени настройки и метода использования электрода.
Высокие требования к первоначальной настройке.
По сравнению с традиционными станками с ЧПУ (числовым программным управлением), оборудование для электроэрозионной обработки обычно имеет более высокую первоначальную стоимость из-за специфики каждого конкретного применения.
Как проволочная, так и погружная электроэрозионная обработка обычно используются в тех случаях, когда нет альтернативы электроэрозионной обработке; поэтому для них требуются специальные установки, которые, как правило, невозможны при использовании универсального обрабатывающего центра.
Зависимость от электродов и расходных материалов
При электроэрозионной обработке погружным электродом перед началом обработки необходимо дополнительно изготовить электрод для каждой обрабатываемой полости. Кроме того, если один и тот же электрод нельзя использовать повторно без существенной модификации, для каждой полости необходимо изготовить новый электрод.
Хотя электроэрозионная обработка проволокой не требует изготовления отдельных электродов, она непрерывно расходует проволоку в процессе резки, а диэлектрическая жидкость циркулирует в резервуаре и должна периодически заменяться.
Потребление энергии во время циклов зажигания
В отличие от фрезерования, электроэрозионная обработка осуществляется путем многократной подачи высоковольтных электрических разрядов, а не путем приложения постоянной силы для удаления металла. Хотя потребление энергии остается постоянным в течение длительных периодов обработки, увеличение времени, необходимого для удаления определенного количества материала, напрямую увеличивает энергозатраты процесса обработки. Кроме того, для более твердых материалов требуется еще большее время разряда.
Машинное время на компонент
Поскольку скорость удаления материала (MMR) всегда значительно ниже, чем при фрезеровании или токарной обработке, для обработки сложных геометрических форм требуется больше времени. Однако одним из преимуществ электроэрозионной обработки является возможность исключения множества переналадок при обработке деталей, содержащих внутренние элементы. Например, одна переналадка может заменить несколько механических операций при обработке такой детали.
Техническое обслуживание диэлектрической системы
В процессе электроэрозионной обработки в резервуаре диэлектрической системы накапливаются мелкие частицы. Поэтому для обеспечения надлежащих характеристик разряда требуется техническое обслуживание системы фильтрации.
Неблагоприятные условия эксплуатации, вызванные недостаточной циркуляцией жидкости, могут привести к неравномерной обработке и, следовательно, к увеличению количества циклов, необходимых для изготовления деталей.
Когда следует выбирать электроэрозионную обработку?
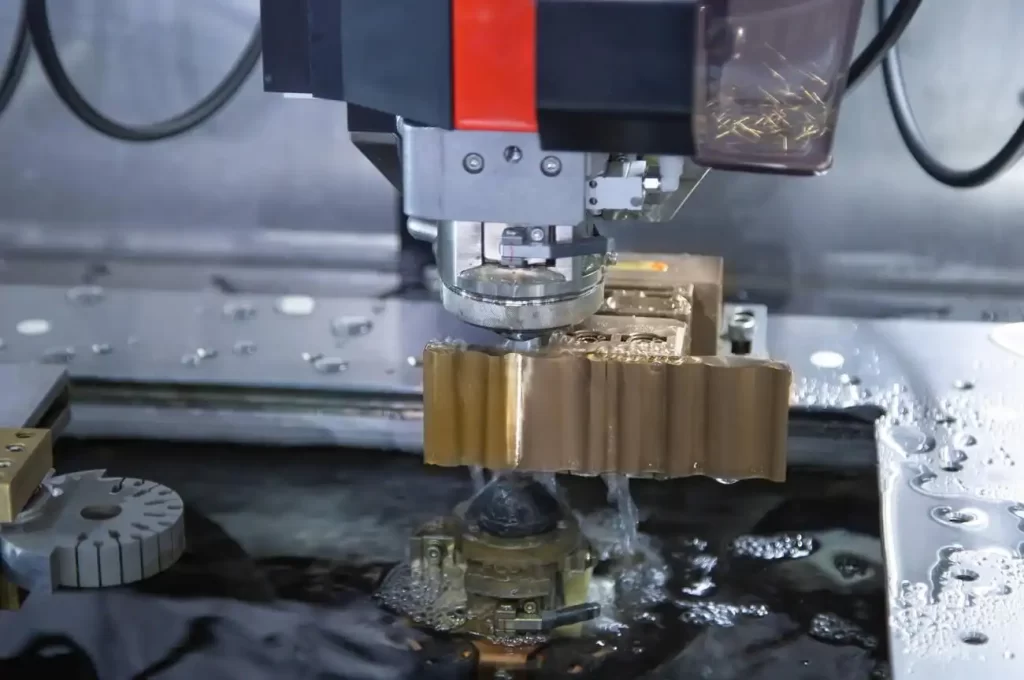
Электроэрозионная обработка латунных заготовок
Электроэрозионную обработку (ЭЭО) следует выбирать, когда деталь имеет сложные элементы, глубокие полости, небольшие отверстия или острые внутренние углы, которые трудно обработать стандартными режущими инструментами. Она также широко используется для обработки твердых металлов, пресс-форм, штампов и прецизионных компонентов.
Чем электроэрозионная обработка отличается от плазменной резки?
Электроэрозионная обработка и плазменная резка используют уникальные методы удаления материала с проводящих металлов.
Электроэрозионная обработка (ЭЭО) в основном выполняется путем создания контролируемой электрической искровой эрозии в диэлектрической жидкости, тогда как плазменная резка включает в себя быстрый нагрев металла с помощью потока ионизированного газа.
Точность и контроль характеристик
Электроэрозионная обработка обеспечивает более высокую точность, позволяя изготавливать детали с точными, контролируемыми размерами (как мелкие, так и детальные). Это включает в себя обработку тонких отверстий, острых внутренних углов и глубоких полостей.
Плазменная резка специализируется на быстром разделении листового и/или пластинчатого материала. Плазменная резка не может обеспечить уровень точности, необходимый для обработки мелких деталей или мельчайших геометрических форм.
Режущий механизм
Электроэрозионная обработка удаляет материал посредством множества электрических искр, возникающих с точно заданным зазором. Эти отдельные искры за один раз разрушают очень малые объемы металла.
Плазменная резка расплавляет материал с помощью мощных газовых струй, а затем отводит расплавленный материал в сторону. Процесс плазменной резки работает непрерывно, ориентируясь на высокую производительность, а не на контроль микроскопических деталей.
Состояние поверхности после резки
Как правило, электроэрозионная обработка обеспечивает более чистую обработку кромок, чем плазменная резка, но при этом образуется большая зона термического воздействия (ЗТВ) вдоль кромок среза. Кроме того, при плазменной резке часто образуется шлак, что требует дополнительной обработки после резки.
Геометрические возможности
Было доказано, что электроэрозионная обработка (ЭЭО) позволяет успешно создавать сложные внутренние геометрические формы и мелкие элементы. Например, проволочная ЭЭО позволяет создавать внутренние геометрические формы, которые трудно, если не невозможно, воспроизвести с помощью плазменной резки.
Плазменная резка доказала свою эффективность при выполнении длинных прямых разрезов и разделении больших листовых материалов. Однако плазменная резка плохо подходит для создания мелких деталей или внутренних геометрических форм.
Получите поддержку по электроэрозионной обработке от Boda Tech.
Компания Boda Tech предоставляет EDM Услуги по обработке Для сложных высокоточных металлических компонентов. Этот процесс подходит для электроэрозионной обработки проволокой, электроэрозионной обработки погружным электродом и прецизионного сверления отверстий. Детали изготавливаются методом контролируемой электроэрозионной обработки для обеспечения стабильных размеров. Производственная поддержка включает в себя изготовление прототипов, мелкосерийное производство и выполнение заказов в промышленных масштабах.
Предоставьте свой проект в САПР, и инженерная группа оценит технологичность изготовления и подход к механической обработке.