
In изготовление листового металлаРезка подразумевает разделение цельного металлического листа на две или более частей. Но она также включает удаление нежелательных частей из листа с помощью силы сдвига, тепла или любой другой формы энергии. Процесс резки требует высокого давления в месте резки, что позволяет расколоть лист в заданной области и получить желаемую форму. В процессе участвуют заготовка, режущий инструмент, зажимные приспособления и фиксаторы, обрабатывающий инструмент и смазочно-охлаждающая жидкость.
Существуют различные подходы к резке листового металла. Давайте рассмотрим их подробно.
Резка со сдвигом
Технологии резки с помощью ножниц основаны на принципе приложения силы сдвига, превышающей максимальную прочность материала на сдвиг, для выполнения разреза в заданном месте.
1. Пиление
При распиловке используется движение лезвия для разрезания больших листов металла на мелкие куски. Движение лезвия варьируется в зависимости от типа пилы. Например, ножовки по металлу режут лист возвратно-поступательным движением, в то время как дисковые пилы используют вращающееся лезвие. Зубья лезвия отвечают за создание зазора при резке.
2. Пробивка
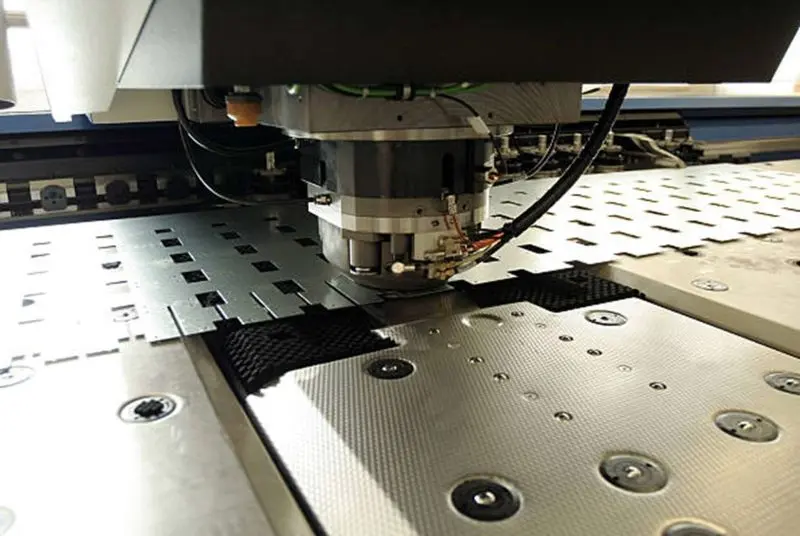
Операция штамповки листового металла
перфорация это простой способ резки листового металла. Пробивной станок используется для создания относительно небольших деталей различной формы. Он включает в себя использование штамповочного пресса, который оказывает усилие на листовой металл, помещенный в штамп для штамповки, чтобы создать деталь желаемой формы.
Для деталей с заданными отверстиями, пазами или повторяющимися прорезями, ознакомьтесь с нашей информацией. услуги по штамповке листового металлаУкажите материал, толщину, базовые параметры чертежа и требования к готовой кромке, чтобы можно было оценить оснастку и технологический процесс.
Существует несколько процедур перфорации, основанных на геометрии вырубки, таких как прокалывание, прокалывание, надрезание, высечка и перфорация.
| Тип штамповки | Описание |
| пронизывающий | Пробивка отверстий создает паз или единичное отверстие. Она включает в себя сочетание методов формовки листового металла (экструзии) и резки, что сводит к минимуму количество отходов. |
| Вскрытие | Одним ударом штамповочного пресса он изготавливает такие элементы, как жалюзи, выступы и вентиляционные отверстия. |
| насечка | Вырубка предполагает последовательность пробивок, в ходе которых удаляются различные участки листового металла для достижения желаемого результата. Эта технология ограничена для большинства кромок и мест изгиба. |
| Полузазубрины | Полувыемка применяется не только к краям и положениям изгиба, но и к более сложной геометрии. |
| Долбление | Он создает прямоугольный паз в листовом металле, используя концепцию штамповки. |
| Жевательная | Высечка включает в себя комбинацию двух или более перекрывающихся пуансонов, которые создают различную геометрию. |
| Перфорирование | Перфорация – это проделывание нескольких крошечных отверстий с небольшим зазором между ними. |
3. Протяжка
Протяжка — это стандартная технология резки листового металла, при которой инструмент с зубьями (протяжка) удаляет материал из листового металла для получения желаемой формы. Даже при сложных конструкциях отверстий она позволяет изготавливать большое количество одинаковых изделий из листового металла. Когда режущий инструмент с зубьями (протяжка) перемещается вдоль линии резки, первые несколько зубьев удаляют материал с поверхности, а остальные зубья проникают глубоко для чистовой обработки.
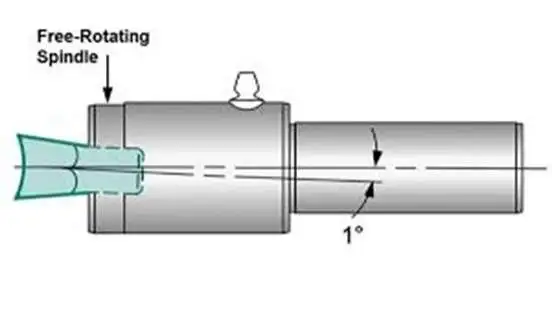
Протяжка
процесс протяжки подразделяются на два типа: линейные и вращательные.
| Линейная протяжка | Инструмент перемещается линейно относительно листового металла. Он ограничен созданием 2D-вытянутой формы. |
| Вращательное протягивание | Протяжной инструмент совершает вращательное движение по отношению к заготовке и создает осесимметричные формы. Он может создавать спиральные и прямые шлицы, неправильные профили, нарезы ствола и многое другое. |
4. Заглушка
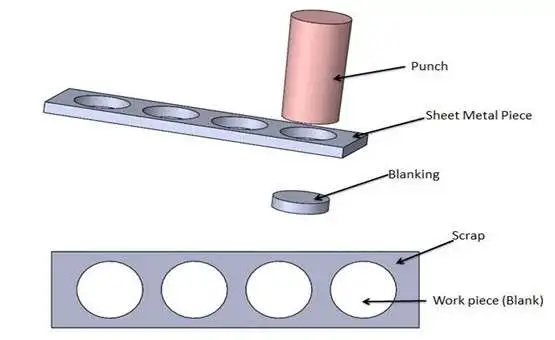
Вырубка листового металла
гашение Процесс штамповки очень похож на пробивку; обе техники применяются на штамповочном прессе. Единственное различие заключается в том, что пробитая деталь — это желаемая деталь требуемой формы (также называемая заготовкой), а остальное — это отходы. В то время как при штамповке пробитая деталь является отходами. В процессе штамповки происходит некоторая потеря материала, которую можно минимизировать, размещая заготовки друг над другом. Алюминий, латунь, бронза, низкоуглеродистая сталь и нержавеющая сталь — наиболее часто используемые материалы для штамповки. (РС Шаих, 2015).
Это относительно простой метод резки листового металла, который требует только подачи листового металла в вырубную машину. Вырубные прессы можно модифицировать для точного соответствия выходным характеристикам, что делает их идеальными для крупносерийного производства с сохранением размеров. Его можно использовать для мойки самолетов, зубчатых колес, автомобильных деталей и многих других применений.
-
- Заготовка с режущими кромками
Эта процедура включает в себя срезание режущих кромок в процессе вырубки, когда желаемый разрез создается путем образования трещины в неподвижной режущей кромке. Она требует предельной осторожности, правильной настройки инструмента и квалифицированных операторов.
5. Продольная резка
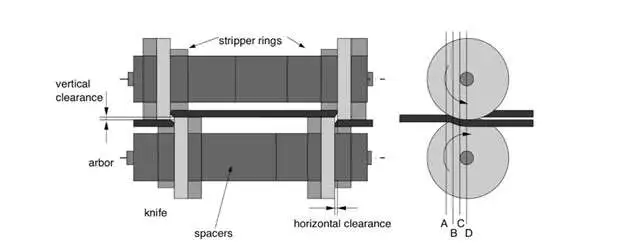
Принцип продольной резки
продольная резка это процесс резки листового металла противоположными дисковыми лезвиями. Он используется для резки листового металла как по линейной, так и по криволинейной траектории. Когда лист проходит через два противоположных круглых лезвия, лист оказывает сжимающее усилие лезвия, что приводит к разрезу.
Резка без сдвига
Вместо поперечной силы методы резки без сдвига используйте сильный нагрев, давление или абразивоструйную очистку в месте резки.
1. Лазерная резка
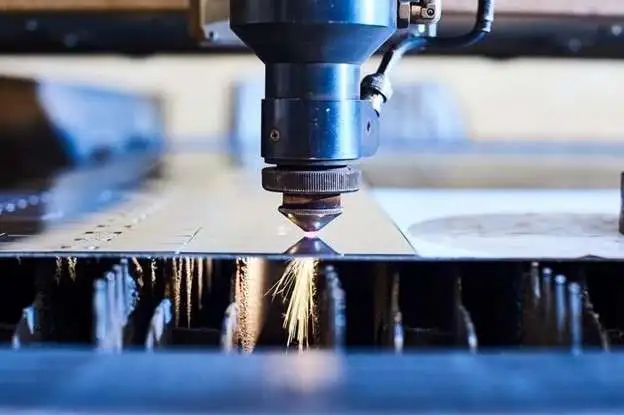
Лазерная резка
Резка листового металла высокоинтенсивным лазерным лучом известна как лазерная резка. С помощью интенсивного нагрева лазерный луч воздействует на положение резки и отделяет заготовку. Выдерживает толщину до 10 мм.
Обработка традиционными инструментами может быть быстрее и точнее. В этом случае лазерная резка решает проблему. Поэтому это эффективное решение, если производителям требуется быстрая и точная резка листового металла.
Виды лазерной резки
В основном существует три типа методов лазерной резки: стекловолокно, лазер на углекислом газе и кристаллический лазер.
| Стекловолокно | Резка волоконным лазером является наиболее энергоэффективным методом для увеличительных базовых лазеров с использованием стекловолокна. Очень эффективно резать тонкие листы за короткое время. Он также применим для резки светоотражающих материалов. Этот подход точен для резки металлов, металлов с покрытиями и полимеров. |
| Co2 | Co2-лазер — это недорогая и эффективная технология, в которой в основном используется смесь пучков двуокиси углерода, инертного газообразного гелия и азота. Он может прорезать более толстые материалы, чем резаки для волокон. Дерево, стекло, бумага, ткани, кожа и акрил — вот некоторые примеры. |
| Crystal | Из-за более короткой длины волны они могут резать твердые материалы, которые лазеры на углекислом газе не могут, такие как керамика, материалы с покрытием и закаленная сталь. |
2. Гидроабразивная резка
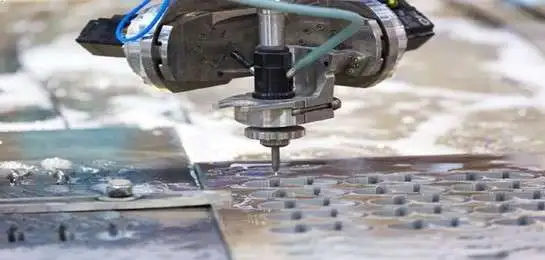
Гидроабразивная резка
Гидроабразивная резка это метод удаления крошечной линии в сырье с помощью струи воды под высоким давлением. Струя воды размывает точное положение заготовки, разделяя ее на две половины. Он основан на идее водной эрозии. Удаление материала происходит, когда высокоскоростная струя воды контактирует с поверхностью.
Чистая струя воды подходит для резки более мягких материалов, но абразивные частицы смешиваются с водой для резки более жестких материалов. Абразивные частицы предназначены для улучшения режущей способности водяной струи.
3. Плазменная резка
Плазменная резка процесс резки листового металла струей ионизированного газа (известной как плазма). Он расплавляет листовой металл в положении резки, в результате чего получается желаемая форма резки. Аргон и азот являются наиболее часто используемыми газами в процессах плазменной резки.
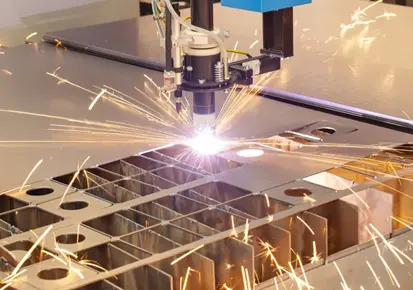
Процесс плазменной резки
Электрическая энергия нагревает газ, заставляя его ионизироваться и превращаться в плазму, направляемую на место резки с помощью сопла, и расплавляет листовой металл с последующим сдуванием расплавленного участка.
Механизм резки листового металла штампами
Резка листового металла с помощью штампа начинается с подачи листа в нижний компонент установки, известный как штамп. Верхняя часть называется штамповочной матрицей.
- Когда усилие прикладывается через штамп, он движется к рабочему листу и вступает в контакт. Пластическая деформация происходит в месте резки, когда лист и пробивной пресс соприкасаются.
- После пластической деформации штамповочный пресс проникает в рабочий лист. (Ван, 2018). На стадии провара распространение трещины происходит в области полировки.
- Наконец, штамповочный пресс оставляет выбитые детали и возвращается в исходное положение.
Некоторые специальные процессы резки
1. Обрезка
Удаление материала с краев и границ рабочего листа является важной задачей перед началом любого производственного проекта, и процесс обрезки эффективно выполняет эту работу.
Обрезки выполняется с деталями из листового металла перед отбортовкой или гибкой. Он удаляет заусенцы и стружку с заготовки, чтобы режущая поверхность оставалась гладкой и с ней было легко работать на последующих этапах изготовления.
2. Удаление заусенцев
Deburring очень похоже на процесс обрезки. Он удаляет лишний материал из положения резки детали из листового металла. Единственная разница заключается в том, что для обрезки используются режущие инструменты, а для удаления заусенцев используются щетки или небольшие ручные инструменты. Он удаляет небольшие заусенцы и сколы, чтобы получить гладкие края.
В практическом производстве обрезка и снятие заусенцев играют решающую роль в удалении заусенцев и технологического мусора. Эти излишки материалов являются типичными производственными дефектами. Чтобы узнать больше об этих типах дефектов, вы можете обратиться к этой статье:
Влияющие факторы
На процесс резки листового металла влияют несколько параметров обработки, условия эксплуатации и внешние факторы. Некоторые из наиболее важных факторов приведены в таблице ниже.
| Влияющие факторы | Переменные показатели | Описание |
| Переменные обработки | Переменные в механической обработке включают энергию, приложенное усилие, температуру, стойкость инструмента и образование стружки. |
Высокая энергия ускоряет процесс резки. Чрезмерная температура влияет на однородность размеров в месте резки. Непрерывное образование стружки способствует получению превосходного качества поверхности, тогда как неравномерность образования стружки приводит к вибрации и ухудшению качества поверхности. |
| Операционные переменные | Смазочно-охлаждающие жидкости, состояние инструмента |
Недостаток смазочно-охлаждающей жидкости приводит к чрезмерному нагреву, вибрации и трению в процессе резки. Износ инструмента приводит к снижению эффективности и ухудшению качества поверхности, а также сокращению времени цикла. Эксплуатационные параметры также влияют на точность размеров, скорость резки и энергопотребление. |
| Внешние переменные | Квалификация оператора, сложность конструкции и свойства листового металла. |
Обрабатываемость материала влияет на допуски, срок службы инструмента, постоянство размеров и продолжительность производственного цикла. Для обработки сложных конструкций требуется больше времени, квалифицированные операторы, а также сложно добиться жестких допусков. |
Заключение
Резка листового металла — это фундаментальный этап в обработке листового металла, включающий расщепление кусков листового металла и создание желаемых форм путем вырезания в заданной области. Любой проект по обработке листового металла начинается с резки листового металла на необходимые размеры и формы. Поэтому для получения желаемого результата необходимы тщательное планирование, анализ и выполнение работы.
Protean — это опытная производственная отрасль с передовыми установками для обработки и опытными профессионалами-производителями. Мы предлагаем все виды услуги листового металла Более 20 вариантов материалов. Выберите технологию раскроя и отправьте нам свой дизайн, чтобы получить детали в течение нескольких дней.
Часто задаваемые вопросы
Какие есть примеры процессов резки листового металла?
Наиболее распространенными процессами резки листового металла являются штамповка, вырубка, продольная резка, пиление, лазерная резка и гидроабразивная резка. Однако, какой тип подходит для вашего проекта, зависит от спецификации и желаемой точности.
Какие факторы влияют на процесс резки листового металла?
Энергия прилагаемой силы, колебания температуры, срок службы инструмента, образование стружки, смазочно-охлаждающие жидкости, состояние инструмента, навыки оператора, сложность конструкции и качество листового металла — все это влияет на резку листового металла.
Какую толщину может разрезать водоструйная установка?
Процесс гидроабразивной резки позволяет резать материалы толщиной до 300 мм. Однако для более мягких материалов он составляет 400 мм.
В чем разница между лазерной и плазменной резкой?
Хотя в обоих методах для резки листа используется тепло, разница заключается в том, что в плазме используется ионизированный газ, а в лазерной резке используется высококонцентрированный фотонный пучок.