
В последние годы наблюдается устойчивый рост интереса к инновационному процессу, приобретению и изучению новых технологий в обрабатывающей промышленности. Мировые предприятия все больше интересуются прецизионным комплексом высокоточные станки с возможностью многоосевой обработки деталей.
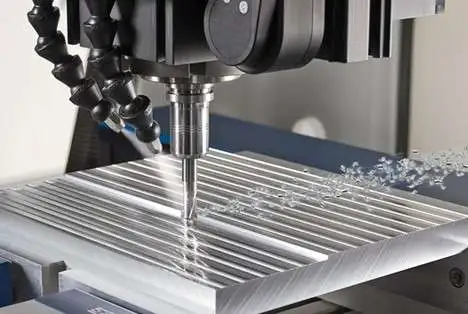
Высокоскоростная прецизионная обработка
Высокоскоростная обработка (СМО) на таком оборудовании в настоящее время становится ключевым фактором успеха современного производства. Само время требует постоянного повышения производительности и Станки с ЧПУ и обрабатывающие центры. Значительная часть новых станков уже рассчитана на работу со скоростью вращения шпинделя 25 тысяч оборотов в минуту и более.
Какие преимущества дает высокоскоростная прецизионная обработка?
Преимущества перехода на HSM несомненны – iувеличение скорости резания на 20-25% снижает стоимость конечного продукта на 15%! Но при высокоскоростном фрезеровании скорости резания и подачи в 5-10 раз выше, чем при обычной обработке, и поэтому находятся в диапазоне от 2 до 20 м/мин.
Высокие скорости шпинделя и высокая динамика механизмов подачи, в свою очередь, предъявляют очень высокие требования к зажиму инструмента в станке по точности, надежности и жесткости. Этим требованиям отвечают такие детали машин, как термоусадочные муфты. Неоспоримым преимуществом этого термоусадочного соединения, в котором его составные части работают как единое целое, является то, что это соединение можно собирать и разбирать почти бесконечное количество раз.
Растущий спрос на гидравлические зажимы
Возрастающие требования к точности обработки заготовок требуют разработки других способов прецизионной фиксации инструмента на станке. Гидравлические прижимные элементы полностью соответствуют требованиям, предъявляемым к высокоточному оборудованию нового поколения.
Гидравлические прижимные элементы выбирают все зазоры между инструментом и шпинделем. Минимальное радиальное биение и сбалансированность инструмента, достигаемые здесь, являются предпосылкой для высокоточной обработки и длительного срока службы инструмента.
Оптимальная скорость для данного металла
Важным фактором является величина скорости подачи инструмента. Новая геометрия режущих пластин фрезерных и токарных резцов позволяет увеличить подачи в 3-5 раз до 3 мм за оборот, что увеличивает съем металла, несмотря на то, что глубина резания составляет 1-2 мм.
Одним из условий высокоскоростной обработки и просто высокоскоростной обработки является то, что для получения хорошего качества необходим небольшой съем материала. качество поверхности и избежать повреждения поверхности заготовки или инструмента.
Это не так просто обеспечить из-за особенностей отечественного производства. В итоге из-за отдельных участков приходится занижать скорость на всей поверхности. Выгоднее оказывается фрезеровать на меньшей скорости, но при большей глубине резания станки используются не на полную мощность, и время обработки детали увеличивается.
Идеальный подход – опустить его в заранее просверленное отверстие, но это не всегда возможно и удобно. В этих случаях фреза опускается по спирали или зигзагом. В таких местах также необходимо снижать скорость во избежание поломки инструмента.
Какая оптимальная скорость для точной обработки?
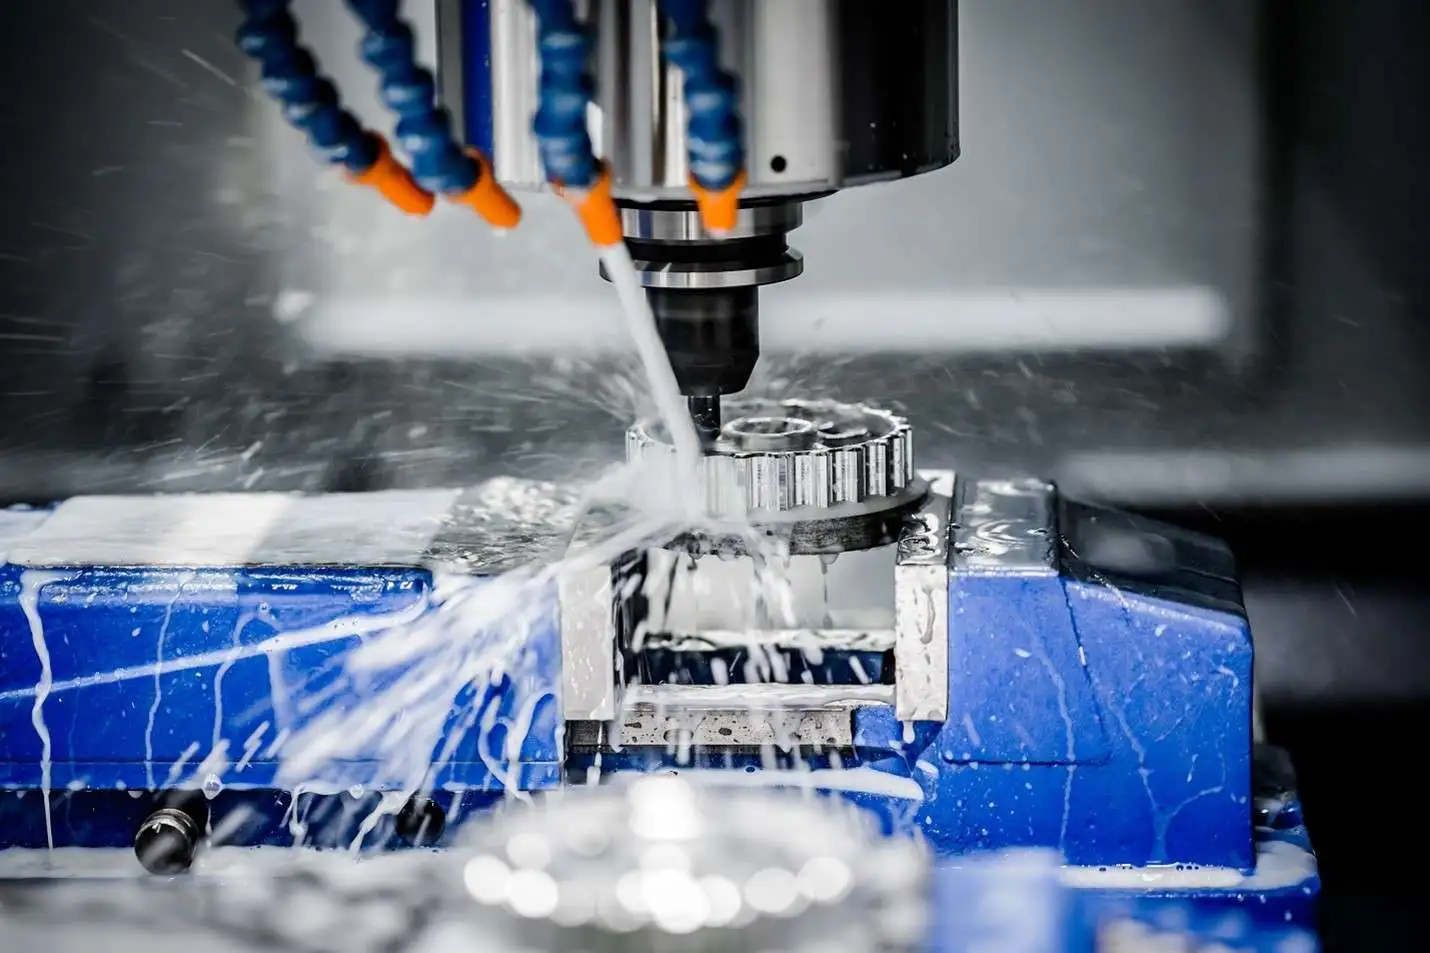
Подходящая скорость шпинделя
Решением этих проблем является снижение скорости в местах большого съема материала, опускания фрезы и т. д. при сохранении высокой скорости всей программы. Таким образом, достигается интегральный эффект ВСМ – сокращение машинного времени за счет интенсификации режимов резания, общее упрощение производственного процесса, повышение качества обработки.
В этих случаях фрезу опускают по спирали или зигзагом. В таких местах также необходимо снижать скорость во избежание поломки инструмента. Решением этих проблем является снижение скорости в местах большого съема материала, опускания фрезы и т. д. при сохранении высокой скорости всей программы.
Таким образом, достигается интегральный эффект ВСМ – сокращение машинного времени за счет интенсификации режимов резания, общее упрощение производственного процесса, повышение качества обработки. В этих случаях фрезу опускают по спирали или зигзагом. В таких местах также необходимо снижать скорость во избежание поломки инструмента.
Однако последнее требование становится все менее актуальным с появлением новых типов фрез из закаленной стали, производители которых рекомендуют сохранять обычную глубину резания при соблюдении других требований к БШМ (в частности, мелкого шага).
Особенности высокоскоростного фрезерования
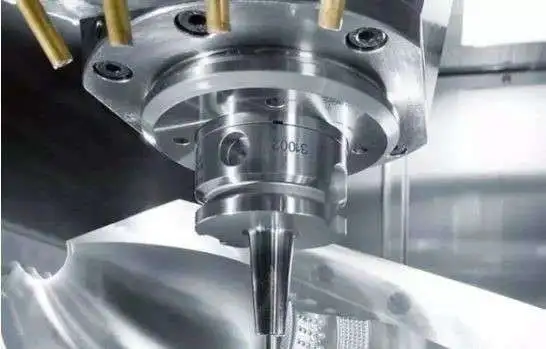
Преимущества высокоскоростного фрезерования
Основные трудности высокоскоростного фрезерования в области фрезерования связаны с организацией равномерного съема припуска и однородностью параметров резания. Если увеличить скорость подачи в 5-10 раз, как в случае с высокоскоростным фрезерованием, то температура резцов повышается незначительно.
Причина этого в том, что скорость подачи превышает скорость теплопроводности разрезаемого основного материала. Резак «опережает» распространение тепла, основная часть которого удаляется со стружкой. То же самое можно сказать и о фрезе при токарной обработке.
С ростом скоростей обработки возрастают и требования к оснастке, используемой при работе оборудования. Это особенно важно при фрезеровании. При высокоскоростной обработке уменьшение биения до нескольких микрон увеличивает срок службы режущих пластин в несколько раз. Так, для скоростной обработки выпускаются современные термопатроны, гидропатроны, балансировочные патроны (зажимы), позволяющие работать на скоростях до 100,000 XNUMX об/мин.
Обычно ВШМ проводят в закритическом для вибраций диапазоне, поскольку повсеместно при столь высоких частотах вращения, которые применяются при скоростном фрезеровании, существенно превышаются резонансные частоты заготовки, инструмента и деталей станка.
Особенность высокоскоростное фрезерование заключается в необходимости использования только специальных быстроходных инструментальных шпинделей, необходимых для такой высокой скорости вращения, вследствие чего для ВШМ можно использовать только инструменты малого диаметра, от 15 до 20 мм.
Требования к оборудованию
Для успешного применения HSS все компоненты оборудования (станок, инструмент, приспособление для заготовки, компьютерная система ЧПУ, программа управления) должны функционировать бесперебойно и без сбоев. Это же требование распространяется и на квалификацию обслуживающего персонала. Если хотя бы один компонент окажется «слабым звеном», это приведет не только к повреждению заготовки, но и к выходу из строя дорогостоящего оборудования.
Рассмотрим требования к каждому компоненту системы в отдельности:
- Станок должен поддерживать скорость порядка 12-25 тысяч об/мин, а также иметь надежную систему охлаждения шпинделя. Все узлы машины должны обладать высокой жесткостью и способностью поддерживать стабильный тепловой режим.
- Режущий инструмент – должен обладать повышенной износостойкостью и прочностью. Как правило, современные производители выпускают специальные модели фрез для скоростной резки и указывают для них рекомендуемые режимы резания.
- Вспомогательный инструмент должен находиться строго в пределах допусков, так как малейшие отклонения размеров при высоких скоростях вызывают биения, энергия вибрации которых соизмерима с силами резания! Поэтому для крепления фрез следует использовать специально сбалансированные патроны или термоусадочные цанговые зажимы.
Условия фрезерования для предотвращения вибрации при высокоскоростной точной обработке
Учитывая важность предотвращения вибраций при HSM, для каждой комбинации заготовка-инструмент идеальные условия обработки могут быть найдены только экспериментально. Наилучшая стойкость инструмента отмечена при замене водяного охлаждения на воздушно-струйную систему обдува резца.
Как было сказано выше, в ТСП основной тепловой поток отводится от чипов. Таким образом, способность системы охлаждения удалять стружку из зоны резания существенно повлияет на чистоту поверхности режущего инструмента и его износостойкость.
Сказанное выше целиком относится к механической части, т. е. к машине и орудиям. Однако не меньшее влияние на качество продукции при HSM оказывают электронные компоненты и программная часть.
Система ЧПУ – должна иметь запас скорости, в том числе иметь возможность «заглянуть вперед» и просчитать заранее (при скорости порядка 100-200 кадров в секунду) движение, чтобы вовремя затормозить инструмент перед поворотом и затем снова разогнать – до следующего «поворота» траектории резца.
Резюме
Следует отметить, что внедрение в практику «обычной» низкоскоростной обработки высокоточных алгоритмов движения фрезы значительно повышает качество выпускаемой продукции. Именно поэтому уделяется постоянное внимание совершенствованию механообработки для усовершенствования процесса обработки и более полного раскрытия потенциала современного оборудования с ЧПУ.
Если вам нужно Обработка с ЧПУ, пожалуйста, не стесняйтесь обращаться к нам, наш инженер имеет многолетний опыт работы в этой области. И мы можем предоставить детали с высокими допусками по доступным ценам.