
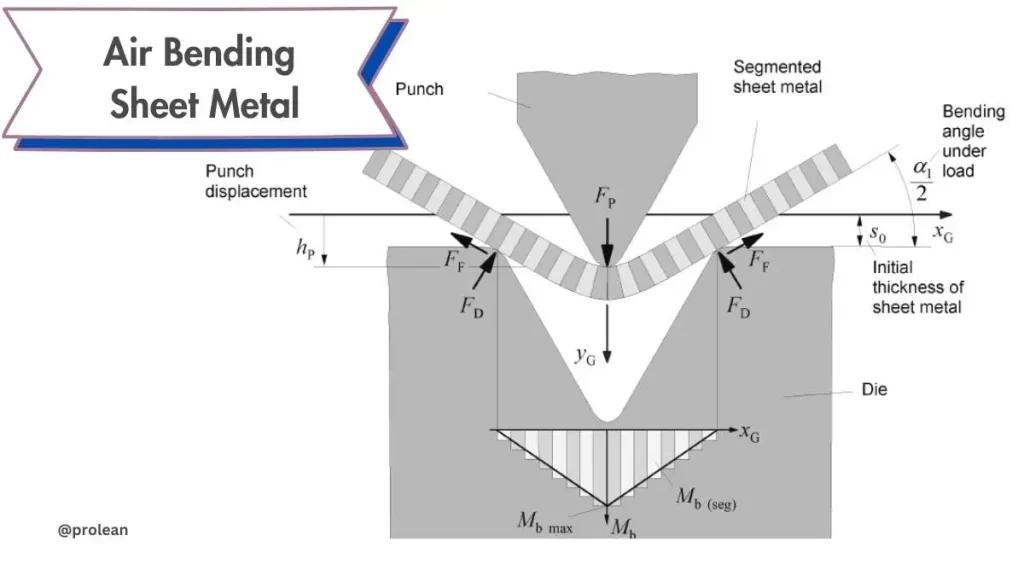
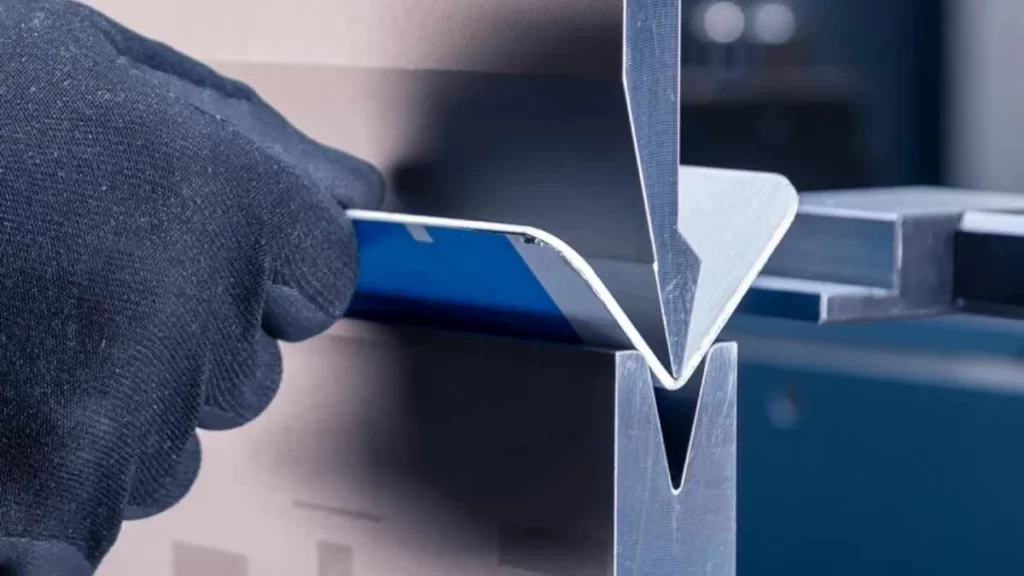
Воздушная гибка листового металла считается самым популярным процессом гибки в цехах по обработке листового металла на сегодняшний день. В этом процессе наконечник матрицы и пуансона соприкасается с заготовкой только по краю. Пуансон проходит через верхний край матрицы в V-образное отверстие, не соприкасаясь с дном. V-образное отверстие матрицы делается глубже, чем требуемый угол заготовки, чтобы перегнуть материал и противодействовать отскоку.
Более того, при выполнении полной воздушной гибки обычно используют остроугольный инструмент. Для частичной воздушной гибки обычно используют 90° или 88° инструмент. Недавно был представлен 75° инструмент, позволяющий выполнять полную воздушную гибку без ограничений острыми пуансонами. Новый инструмент отличается от обычных острых пуансонов, где применяются ножевидные матрицы.
В этой статье мы в первую очередь сосредоточимся на воздушной гибке листового металла, ее преимуществах и сравнительных методах.
Что такое воздушная гибка листового металла?
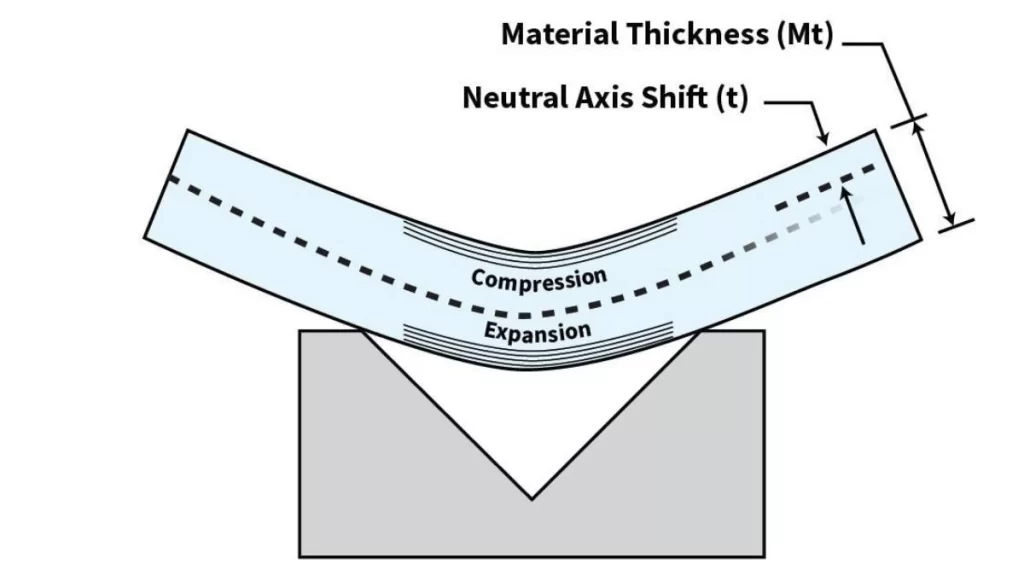
Изгиб воздуха
Воздушная гибка — это эффективная технология формовки металлов. Процесс включает три точки контакта: кончик пуансона и внешние края матрицы. Верхняя матрица вдавливает листовой металл в V-образную канавку нижней матрицы без контакта с основанием матрицы. Таким образом, угол гибки зависит от глубины проникновения в V-образное отверстие.
Воздушная гибка листового металла позволяет производителям использовать одну и ту же матрицу для разных материалов, радиусов и углов. Регулировки могут варьироваться в зависимости от конструкции пуансона и степени его проникновения. Воздушная гибка популярна, поскольку она обеспечивает гибкость и позволяет достичь высокой точности даже с помощью листогибочных прессов с ЧПУ. Технология снижает такие факторы, как отдача материала, что делает ее предпочтительным технологическим процессом в современных цехах по обработке листового металла.
По всем вышеперечисленным причинам воздушная гибка листового металла является быстрым способом формирования нескольких углов в современных отраслях металлообработки, поскольку смена инструмента осуществляется после нескольких циклов.
Попробуйте Пролеан прямо сейчас!
Какова функция воздушной гибки листового металла?
Воздушная гибка помогает создавать определенные углы, необходимые во время работы листогибочного пресса. Она используется для гибки металлических листов под прямым углом и в определенных формах, необходимых для их назначения. Но такой успех в значительной степени зависит от современного оборудования. Со старыми листогибочными прессами пределы погрешности выше.
При воздушной гибке большое значение имеет регулировка глубины плунжера. Чтобы получить точные результаты, операторы, как правило, делают пружину материала и глубину пуансона. Станки с ЧПУ могут автоматически устанавливать радиус гибки и отскок. Процесс обычно обеспечивает больший контроль над силой гибки и конечными размерами; поэтому идеально подходит для достижения однородности.
Ключевые компоненты в воздушной гибке листового металла
Компоненты, задействованные в процессе гибки воздухом, работают вместе, обеспечивая точную форму металлических листов.
Ударь и умри
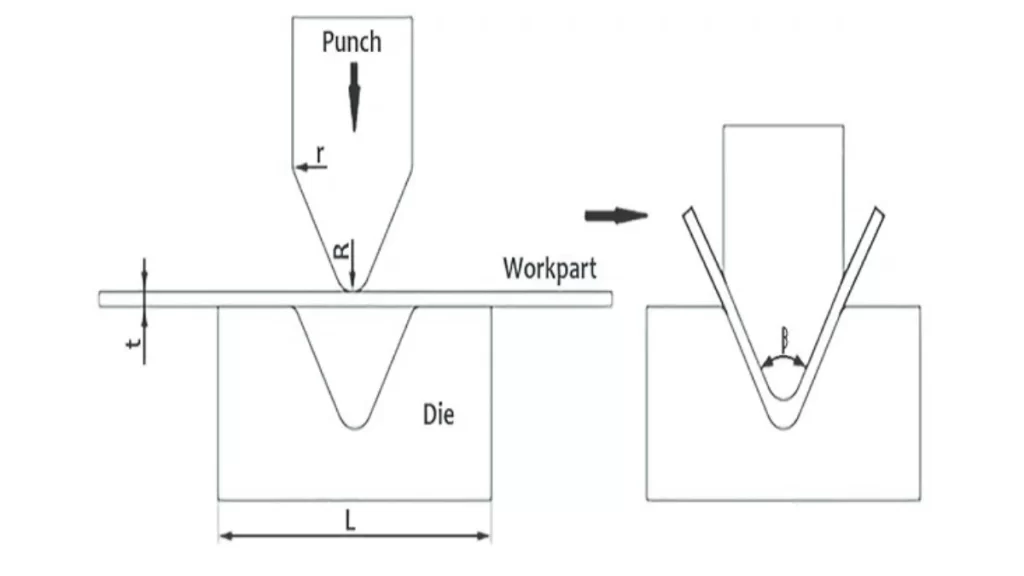
Штамп и пуансон для гибки
Пуансон и матрица составляют основу воздушной гибки. Пуансон создает направленную вниз силу, которая используется при гибке, а матрица имеет V-образную полость для гибки. Например, в автомобильной промышленности она используется для придания деталям шасси определенных углов и размеров.
Воздушный зазор
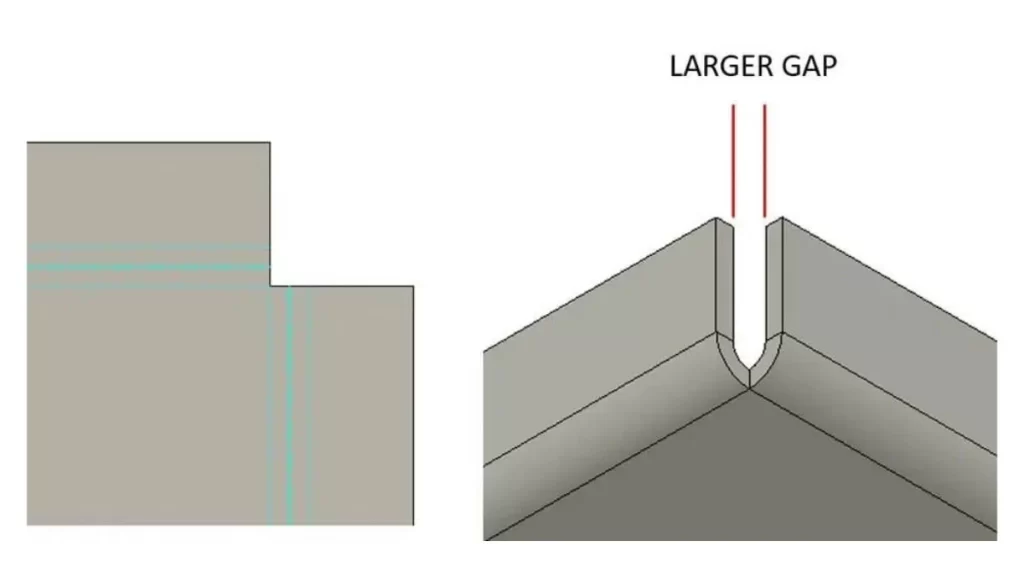
Воздушный зазор при изгибе
Воздушная гибка — это расстояние от металлического листа до верхней части штампа. Этот воздушный зазор делает материал немного не соответствующим форме штампа, что обеспечивает большую гибкость. Например, при производстве металлических балок компания может создавать кронштейны с разными углами в одной установке штампа, тем самым повышая эффективность и снижая затраты на оснастку.
Когда следует использовать воздушную гибку листового металла?
Воздушная гибка с несколькими углами изгиба
- Когда ваша конструкция требует нескольких углов изгиба.
- Когда вам нужно работать под разными углами, не используя разные инструменты.
- Когда необходимо контролировать радиус изгиба.
- При использовании контроллеров ЧПУ для минимизации компенсации пружинения.
- При соединении нескольких деталей с различными типами конструкции.
- Когда наименьшее изгибающее усилие является максимальным.
- Гибку воздухом можно использовать, когда общей целью является минимизация затрат на инструмент и частых проблем с обслуживанием.
Как работает процесс воздушной гибки?
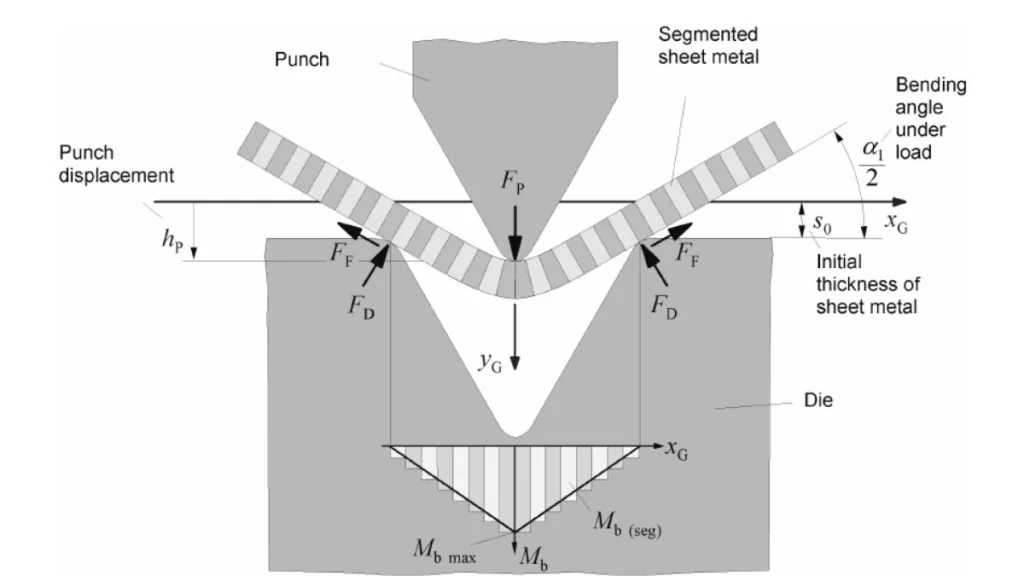
Процесс воздушной гибки
воздуха гибка листового металла использует силу контролируемым образом для формирования металлических листов. Процесс выравнивания систем сверления зависит от точной настройки для получения правильного угла. Вот как выполняется воздушная гибка листового металла в пошаговом процессе.
- Подготовка штампа
Процесс начинается с выбора правильной матрицы. Обычно она узкая у верхнего пуансона, а нижняя матрица имеет V-образную или U-образную канавку. Выбор матрицы зависит от типа материала, толщины, угла листа и типы изгиба, которые необходимо сформировать.
- Размещение металлического листа
Затем металлический лист правильно укладывается на нижний штамп. Он попадает в паз, который находится под верхним пуансоном для точного изгиба заготовки.
- Применение давления
Верхний пуансон опускается вниз, чтобы вдавить лист в канавку. В поперечном сечении матрицы он не касается ее дна. Он расположен на определенном расстоянии от основания матрицы и изготовлен из металла.
- Формирование изгиба
Он образует дугу под давлением, которое оказывает пуансон на листовой металл. Угол изгиба зависит от глубины пуансона, формы нижнего штампа и толщины листа. Давление верхнего штампа действует на материал без прямого контакта во время прессования.
- Выпуск материала
После достижения желаемого угла изгиба пуансон снова возвращается или движется назад. Изогнутый металл теперь извлекается для оценки и дальнейшего использования.
- Оценить и отрегулировать
Оператор проверяет сформированный угол в процессе работы. Если по каким-то причинам давление пуансона или глубина погружения недостаточны, они изменяются для получения необходимого результата.
Как контролируется внутренний радиус изгиба воздуха?
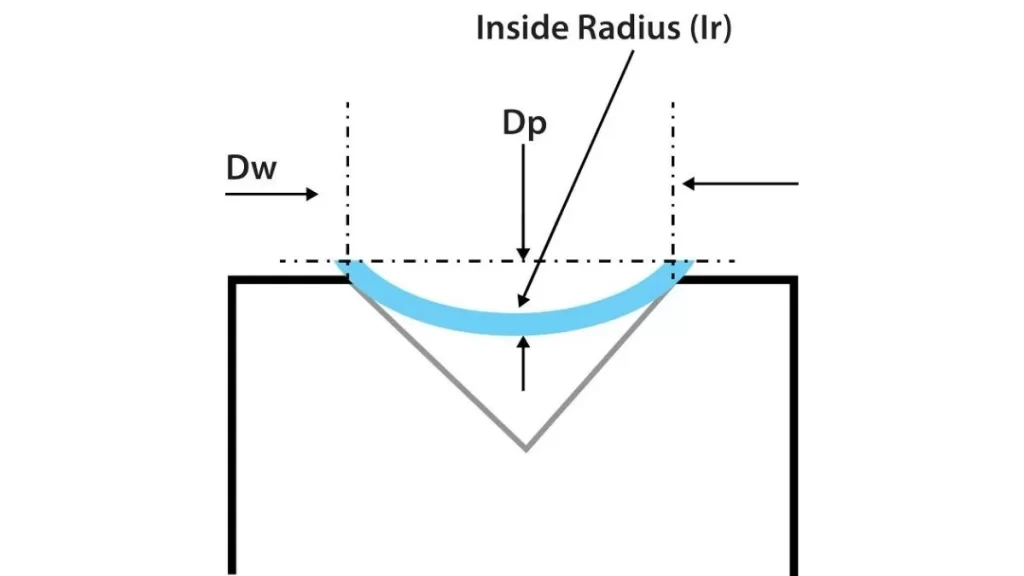
Воздух, сформированный внутри радиуса
Однако при воздушной гибке листового металла наконечник пуансона не делает углубления на заготовке. Вместо этого внутренний радиус изгиба зависит от размера V-образного отверстия, сделанного в нижнем штампе. Чем больше размер V-образного отверстия, тем максимальным является радиус. Но, меняя нижний штамп, операторы могут контролировать радиус изгиба независимо от материала и его толщины.
Гибкость процесса дает два преимущества:
- Исправление ошибки: Небольшие ошибки компоновки легко исправить, внеся соответствующие коррективы в штамп.
- Разнообразие дизайна: Различные креативные конструкции могут иметь разные радиусы в зависимости от оператора.
Внутренний радиус готового изделия не совпадает с размером наконечника пуансона. Чтобы достичь радиуса, равного наконечнику пуансона, наконечник должен быть вдавлен в материал – это называется Нижний изгиб. Гибка на воздухе характеризуется тремя точками контакта: кончиком пуансона и периферийными краями матрицы.
Попробуйте Пролеан прямо сейчас!
Что такое нижний изгиб?
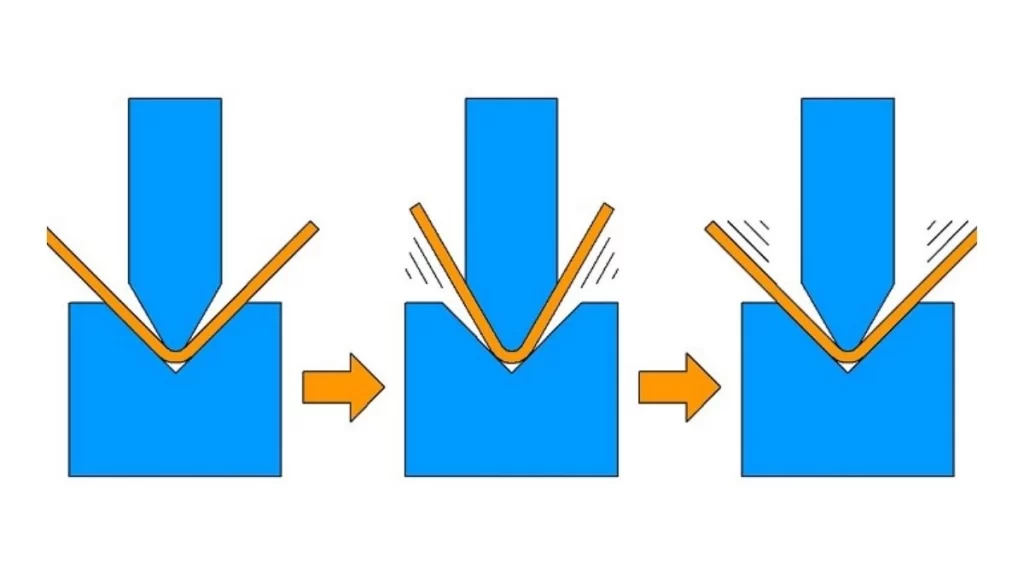
Нижний изгиб
Гибка штампом, также известная как гибка снизу. Это один из старейших процессов, используемых для придания металлическим листам требуемых форм. Действие похоже на штамповку, но пуансон проталкивает материал (получить больше информации о гибка алюминия) в матрицу сверху, прикладывая силу к заготовке, в то время как матрица прикладывает силу снизу. Пуансон и матрица по сути взаимодействуют в процессе резки металла в желаемую форму или очертание с высокой точностью.
В отличие от воздушной гибки, нижняя гибка опирается на профиль штампа для формирования изгиба. Процесс дает хорошие результаты, поскольку углы и поверхность штампа зеркально отражаются на металле. Метод приводит к меньшему пружинению, чем другие традиционные средства. Листовой металл с нижней гибкой идеально подходит для применений, где требуется однородность, и поэтому обычно используется в высокоточных отраслях промышленности.
Когда следует использовать нижний изгиб?
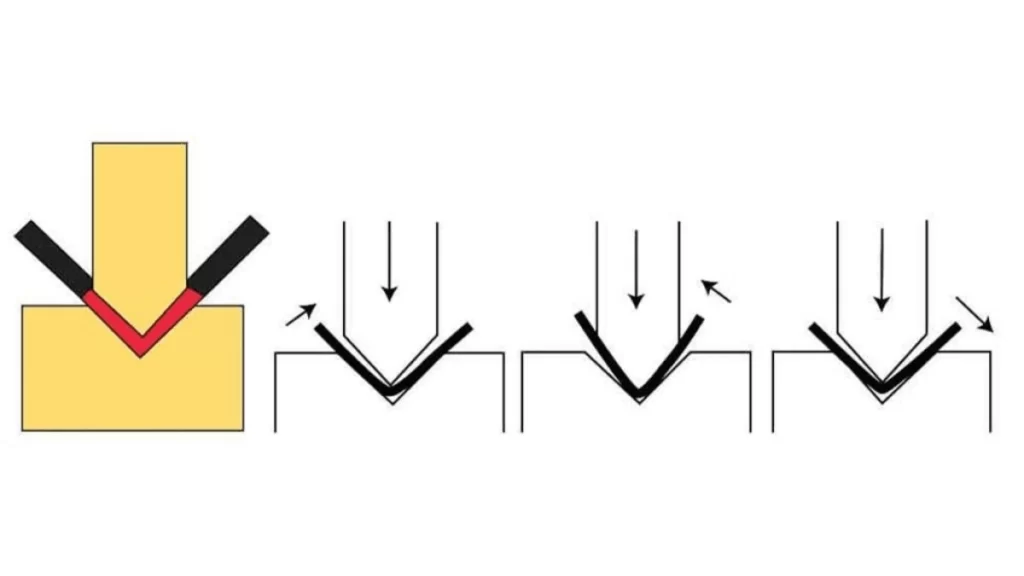
Нижняя гибка без отметок
Изгиб снизу или придонный изгиб — это точная операция листогибочного пресса. Она включает в себя прессование материала вблизи дна штампа, соприкасаясь с боковыми сторонами штампа. В то время как при чеканке металл деформируется, при изгибе снизу металл только изгибается, не деформируясь. Эта техника также сравнительно более точна, чем воздушная гибка, и обеспечивает лучшую отдачу. Но скорость смены инструмента для разных углов.
Производство в больших объемах
В результате нижняя гибка является оптимальной для крупных производственных работ. Она превосходит другие при работе с одним типом детали, требующей только одной операции гибки. Этот метод гарантирует быстрые результаты, особенно при использовании быстроцикловых механических листогибочных прессов.
Старые и менее точные листогибочные прессы
Нижний изгиб идеален для более ранних моделей листогибочных прессов, которые менее точны. Такие машины могут быть сложны для повторяющегося позиционирования пуансона. Нижний изгиб компенсирует, заставляя материал соответствовать углу пуансона и матрицы материала. Это помогает поддерживать стабильные результаты даже с имеющимся оборудованием.
Метод донной обработки идеально подходит, когда точность и повторяемость имеют первостепенное значение в процессах изготовления листового металла.
Воздушная гибка против нижней гибки листового металла: основные различия
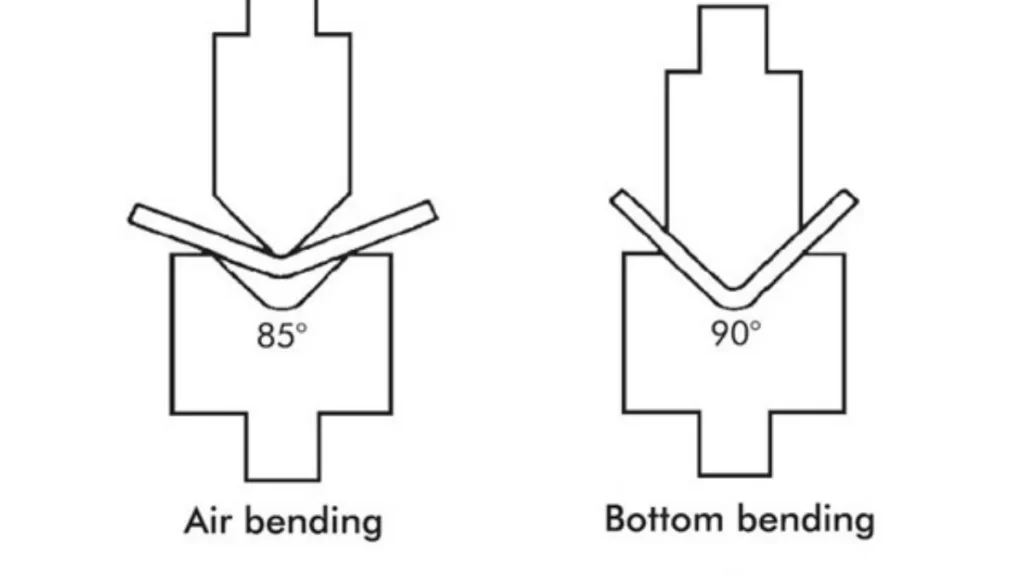
Воздушная гибка против нижней гибки
Гибка в воздухе и гибка снизу — это два основных метода гибки листового металла с использованием пуансона и матрицы, хотя принципы их работы несколько различаются. При гибке в воздухе материал не полностью принимает форму матрицы, а нижняя часть матрицы остается открытой. Нижний изгиб, однако, с высокой точностью вдавливает материал в дно матрицы/полости. Таким образом, устраняется эффект сильного пружинения.
Гибка воздуха наоборот, быстрее и менее требователен с точки зрения инструмента, поэтому предпочтителен там, где точность не является вашей главной заботой. С другой стороны, гибка снизу применима в ситуациях, где требуется высокая точность, поскольку метод обеспечивает однородность формы. Тем не менее, гибка снизу требует специальных инструментов для каждого угла, оказывая большее давление на оборудование и может привести к более высокому износу и техническому обслуживанию.
Однако оба метода могут быть реализованы с помощью стандартного механического гибочного пресса или гибочного пресса с ЧПУ. Воздушная гибка требует точного допуска на углы, в то время как нижняя гибка учитывает несовершенства оборудования, поскольку форма штампа определяется изгибом.
Таблица сравнения воздушной гибки листового металла и гибки снизу
| Характеристика | Изгиб воздуха | Нижний изгиб |
| Требования к инструментам | Один штамп для нескольких углов | Для каждого угла требуется уникальная матрица |
| Точность подачи | ± 45′ | ± 15-30′ |
| Контакт с материалом | Частичный контакт с матрицей | Полный контакт с матрицей |
| Скорость | Быстрее, подходит для высокой гибкости | Помедленнее |
| Стоимость | Никаких инвестиций в оснастку, более высокая цена детали | Инвестиции в оснастку, более низкая стоимость детали |
| Обслуживание | Меньше нагрузки на оборудование, меньше обслуживания | Более высокое давление, повышенный износ оборудования |
| Лучший вариант использования | Детали с гибкими углами и меньшей точностью | Детали, требующие строгой точности |
Воздушная гибка и чеканка листового металла: краткое сравнение
Чеканка на листогибочном прессе
В формовке листового металла используются два основных метода, а именно: воздушная гибка и чеканка, и каждый из них имеет свои достоинства и недостатки. Boda Tech использует различные методы гибки, но выбирает между ними в зависимости от свойств материала, ожидаемого применения и требуемых результатов.
Преимущества воздушной гибки листового металла
- Гибку на воздухе можно оптимально применять для различных материалов и толщин.
- Для сгибания требуется меньше усилий по сравнению с другими методами.
- Этот процесс обычно приводит к меньшему износ инструмента и рвать.
- Воздушная гибка листового металла позволяет производить некоторую регулировку угла после гибки.
Недостатки воздушной гибки листового металла
- Материал может восстанавливать (возвращать себе) свою форму до изгиба.
- Воздушная гибка предпочтительна для таких применений, как корпуса и кронштейны, где типичны 90-градусные изгибы. Всегда есть отдача, но инженеры должны знать, как ее вычислить, чтобы получить правильные измерения.
Чеканка Гибка листового металла
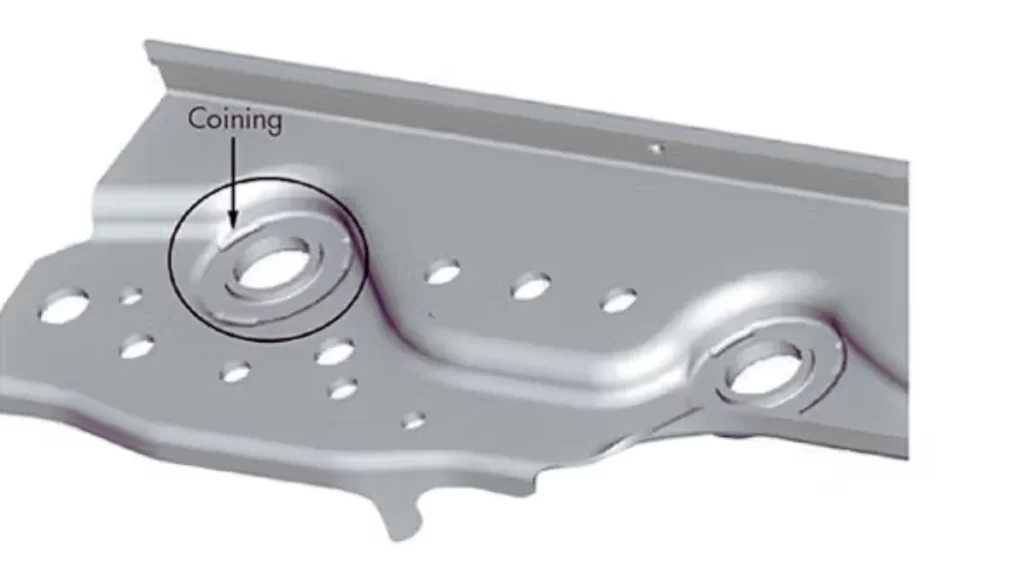
Чеканка листового металла
Чеканка — это процесс гибки, который прикладывает большее давление, чем воздушная гибка к листовому металлу и штампам. Метод обеспечивает высокую точность с очень небольшим отскоком.
Преимущества чеканки монет
- Обеспечивает точные изгибы с минимальным отскоком.
- Подходит для точных и аккуратных применений с жесткими допусками
Недостатки чеканки монет
- Требует большей нагрузки на режущие инструменты.
- Требует большего объема и давления, а значит, увеличивает нагрузку на оборудование.
Материалы, используемые в пневматической гибке листогибочным прессом
- Сталь (мягкая, нержавеющая и высокопрочная легированная сталь): гибка нержавеющей стали производит автомобильные компоненты, структурные балки и кронштейны.
- Алюминий: Используется для создания таких продуктов, как Детали самолетов, теплообменники и корпуса.
- Латунь и медь: Продукция: Электрические разъемы, декоративные светильники, радиаторы.
- Сплавы титана и никеля: Продукция: детали для аэрокосмической техники, медицинские имплантаты, химические реакторы.
Попробуйте Пролеан прямо сейчас!
Услуги по гибке листового металла в Boda Tech
Наши инженеры и техники в Boda накопили десятилетия опыта в производстве листового металла. Мы ценим возможность работать с вами, чтобы оценить и усилить проектирование вашего продукта, а также выбрать лучший процесс изготовления. Независимо от того, нужна ли вам воздушная гибка, нижняя гибка или любые другие операции, такие как лазерная резка или штамповка, мы поможем вам получить наилучший результат для вашего продукта. Так что свяжитесь с нами и узнайте больше о наших услуги по гибке листового металла.