
«При литье под давлением каждый дефект – будь то струя или прижоги – требует баланса свойств материала, геометрии формы и условий обработки».
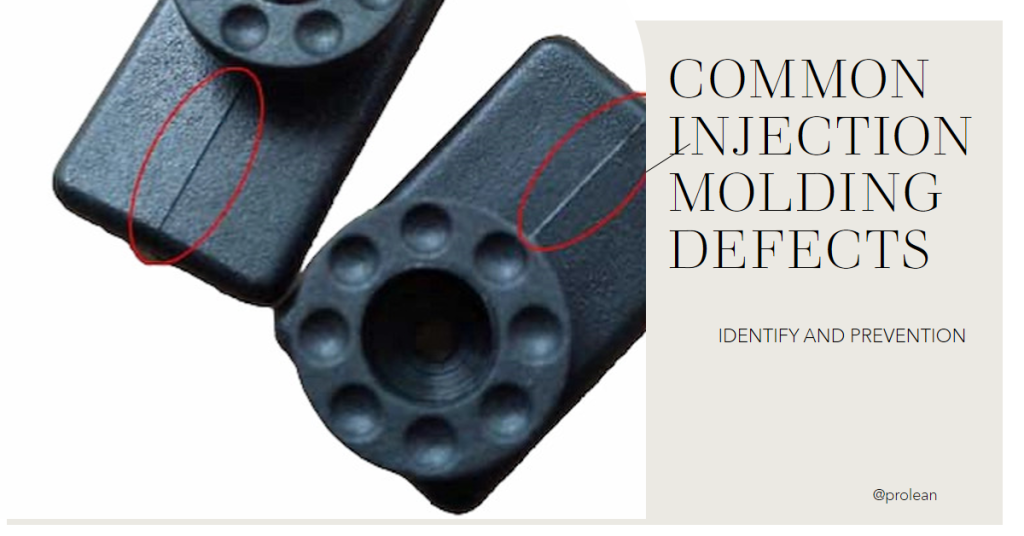
Как и при любом другом методе производства, даже незначительная ошибка может привести к дефектам обработки. литье под давлением процесс. Иногда идеальный процесс формования также может столкнуться с проблемами и привести к получению деталей более низкого качества. Ведь это сложный и детальный процесс. Эти Дефекты литья под давлением может влиять на эстетическую привлекательность, функциональность, точность и структурную целостность.
В этой статье будут обсуждаться конкретные дефекты деталей, отлитых под давлением, их возможные причины, а также способы их предотвращения или устранения.
Каковы дефекты литья под давлением?
Во-первых, давайте разберемся что такое литье под давлением. Это производственный процесс, используемый для изготовления деталей путем впрыскивания расплавленного материала в форму. Этот метод обычно используется для массового производства пластиковых деталей, обеспечивая высокую точность и постоянство формы и размеров готовых изделий. Дефекты — это неровности или дефекты пластиковых деталей, полученных методами литья под давлением, которые могут повлиять на внешний вид, функциональность и структурную целостность детали.
Эти дефекты формования часто возникают из-за плохой конструкции пресс-формы, неправильного технологического процесса и неоптимальных параметров литья под давлением. Кроме того, неточности в изготовлении пресс-форм могут привести к деформации или неровным поверхностям, а проблемы с технологическим процессом могут привести к нестабильному потоку материала или контролю температуры.
Понимание этих дефектов имеет решающее значение для обеспечения высокого качества продукции. Это позволяет производителям выявлять и устранять неэффективность процессов и недостатки конструкции. Поэтому давайте подробно остановимся на типичных дефектах один за другим.
Дефект 1: Заусенцы или заусенцы
Заусенцы или заусенцы возникают, когда излишки материала просачиваются из полости формы, обычно вдоль линии разъема или вставок. Этот дефект обычно возникает в результате чрезмерного давления впрыска, неправильного усилия зажима или износа формы, что приводит к образованию нежелательных тонких слоев пластика на кромке детали.
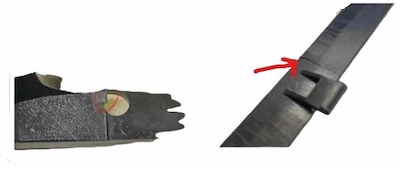
Засветка или заусенцы
Для решения или предотвращения образования заусенцев или облоя необходимо точно отрегулировать давление впрыска. Например, давление должно быть достаточно высоким, чтобы заполнить форму, но не должно выталкивать излишки материала. Впоследствии регулярно осматривайте форму и регулируйте усилие смыкания, чтобы обеспечить герметичность половин формы. Подробнее:Литье под давлением Flash
Дефект 2: Короткие выстрелы
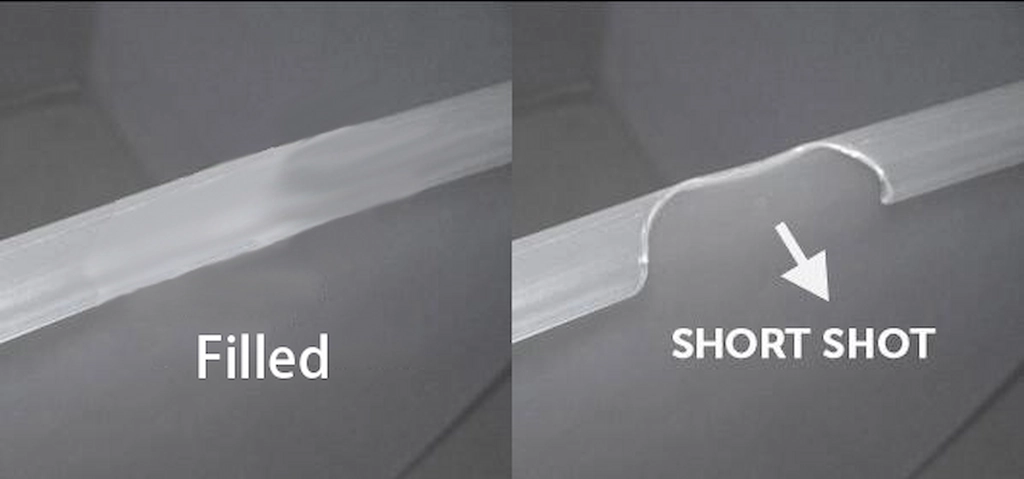
Дефект короткого выстрела
Короткие выстрелы Еще один распространенный дефект литья под давлением — неполное заполнение полости пресс-формы, в результате чего готовые детали получаются неполными или частично сформированными. Давайте рассмотрим причины и способы устранения этого дефекта.
Таблица: Причины и решения проблемы Short Shot
| Причины коротких ударов | Решения |
| Недостаточный объем материала | Увеличьте объем материала, чтобы обеспечить полное заполнение полости формы. |
| Недостаточное давление впрыска | Отрегулируйте давление впрыска выше, чтобы гарантировать, что материал достигнет всех частей формы. |
| Преждевременное охлаждение пластика | Оптимизируйте конструкцию пресс-формы и температуру материала, чтобы предотвратить слишком раннее затвердевание пластика. |
| Ворота неправильного размера или расположены | Измените дизайн или измените размер и расположение ворота для литья под давлением для лучшего потока и распределения материала. |
| Низкая вязкость материала | Выбирайте материалы с соответствующей вязкостью или отрегулируйте температуру материала для улучшения текучести. |
Попробуйте Пролеан прямо сейчас!
Дефект 3: Деформация
Дефект коробления — это ненужный изгиб или скручивание деталей, отлитых под давлением, часто из-за неравномерной скорости охлаждения внутри материала. Далее, такие факторы, как неравномерная толщина стенок, неправильная конструкция системы охлаждения или сырье для литья под давлением свойства влияют на равномерный отвод тепла от плесени. Это вызывает внутренние напряжения в деталях, приводящие к короблению.
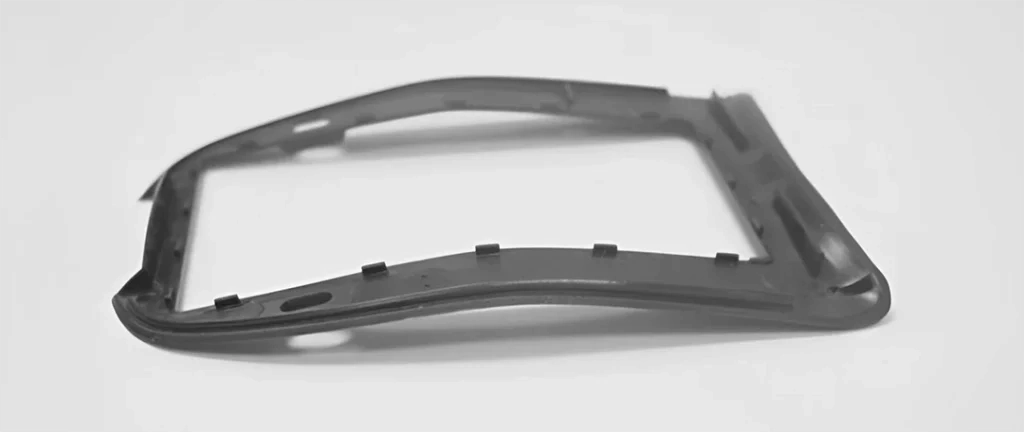
Дефект деформации пластиковой детали.
Причины деформации
- Неравномерная толщина стенок в конструкции детали приводит к неравномерной скорости охлаждения.
- Неадекватная система охлаждения в форме приводит к дифференциальной усадке.
- Преждевременное освобождение формы до того, как деталь достаточно остынет и стабилизируется.
Решения для деформации
- Создавайте детали с одинаковой толщиной стенок, чтобы охлаждение было равномерным по всей детали.
- Улучшите систему охлаждения пресс-формы, чтобы обеспечить равномерное рассеивание тепла.
- Отрегулируйте время охлаждения и время освобождения формы (убедитесь, что деталь полностью застыла).
Дефект 4: Следы раковины
Можно сказать, что вмятины — это ямочки на поверхности отлитой детали. Это поверхностные впадины, углубления, кратеры, выбоины или вмятины на поверхности.
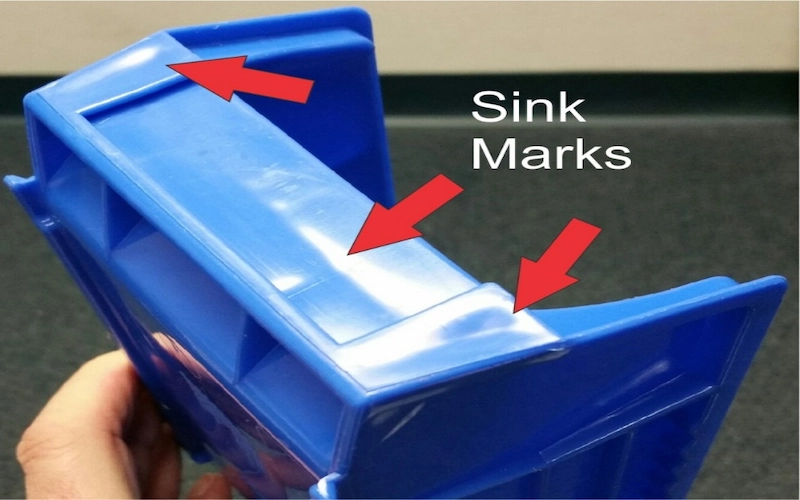
Отметки раковины
Таблица: Причины и способы устранения вмятин
| Причины | Решения |
| Недостаточное время охлаждения | Увеличение времени охлаждения может уменьшить усадку и обеспечить равномерное охлаждение пластиковых деталей. |
| Низкое давление в полости пресс-формы | Отрегулируйте давление удержания, чтобы компенсировать усадку на более толстых участках. |
| Высокая температура плавления или формы | Уменьшите температуру плавления и формы, чтобы предотвратить перегрев и неравномерное охлаждение. |
| Толстостенные секции в проектировании | Перепроектируйте деталь, чтобы уменьшить толщину стенок. |
| Неравномерное охлаждение толстых сечений | Внедрите более эффективный механизм охлаждения и измените конструкцию пресс-формы для равномерного распределения тепла. |
Дефект 5: Линии сварки или сшивки.
Линии сварки или сшивки сливаются при литье под давлением, когда два потока расплавленной смолы сходятся, но не сливаются должным образом. Эти дефекты особенно случаются со сложными формами. Например, алюминиевые формы для литья под давлением с такими особенностями, как отверстия, в которых смола сначала разделяется, а затем воссоединяется.
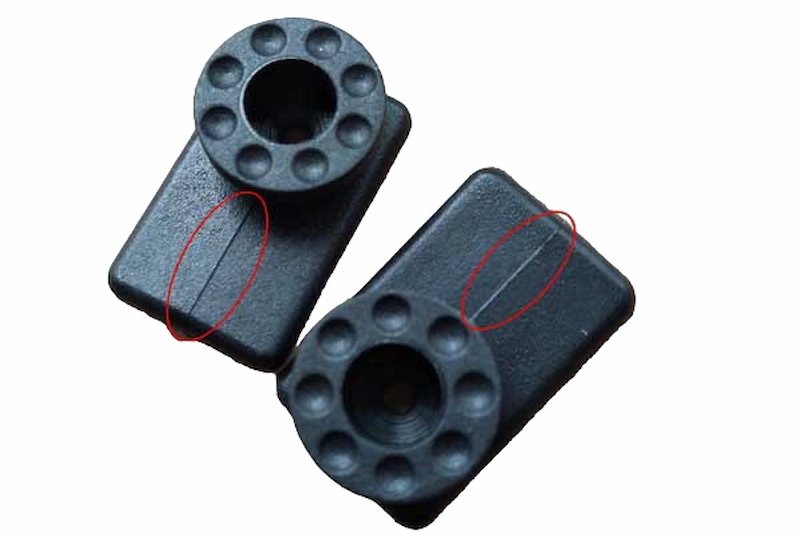
Линии сварки на детали ABS
Основная смола, лежащая в основе линии сварки Проблема заключается в перепадах температур между потоками, которые встречаются и сплавляются. Разница температур приводит к частичному затвердению и плохому сцеплению. Эта проблема влияет не только на эстетический вид детали, но и на ее структурную целостность.
Чтобы избежать это оптимизирует литье под давлением параметры такие как температура смолы, скорость впрыска и давление. Впоследствии выбор смол с более низкой вязкостью и корректировка конструкции формы (в смоле для разделения и воссоединения) являются двумя эффективными стратегиями.
Дефект 6: Следы ожогов
Следы ожогов при литье под давлением представляют собой пятна черного цвета ржавчины на поверхности или краях отлитых деталей. Эти дефекты литья под давлением обычно возникают из-за перегрева материала или попадания воздуха в форму.
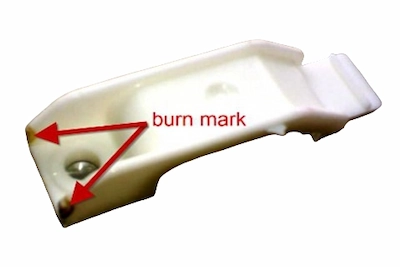
Следы от ожогов
Перегрев часто возникает в результате чрезмерной температуры ствола или длительного пребывания материала. С другой стороны, захваченный воздух может возникнуть из-за вентиляции или слишком высокой скорости впрыска. Следы ожогов обычно не влияют на структурную целостность деталей; они становятся проблематичными, когда уровень деградации ухудшает функциональность или эстетическую привлекательность детали.
Как с этим справиться?
- Снижение температуры плавления и формы для предотвращения перегрева пластиковой смолы.
- Уменьшить скорость впрыска
- Установите вытяжные системы, такие как ворота и газоотводные отверстия, чтобы позволить захваченному воздуху выходить.
- Оптимизируйте систему цикла пресс-формы, включая время впрыска и охлаждения, чтобы эффективно контролировать процесс.
Нажмите здесь, чтобы загрузить: Таблица дефектов литья под давлением
Попробуйте Пролеан прямо сейчас!
Дефект 7: струя
Дефект струйной обработки приводит к появлению волнистых змеевидных узоров на поверхности формованных деталей. Этот дефект возникает, когда пластик, проникая слишком быстро, разбрызгивается о стенки формы, создавая турбулентность перед затвердеванием. Далее, струйная очистка влияет как на внешний вид, так и на структурную целостность. Причинами струйной обработки являются чрезмерно высокие скорости впрыска, неправильное расположение литника и температура холодной формы.
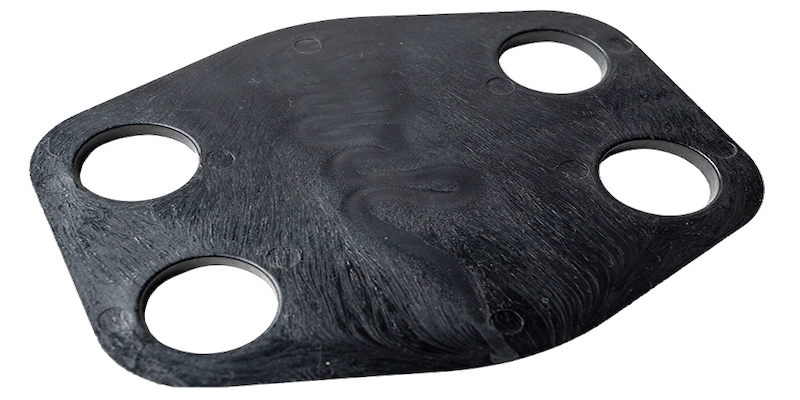
Дефект струйной обработки на детали, отлитой под давлением
Чтобы избежать этого дефекта на деталях пластикового литья под давлением, можно внести несколько изменений. Уменьшите скорость впрыска. Это обеспечивает более постепенное заполнение формы и снижает турбулентность. Во-вторых, увеличьте температуру формы и смолы. Это может предотвратить преждевременное схватывание материала. В-третьих, решающее значение имеет оптимизация размещения ворот. Итак, расположите его так, чтобы обеспечить более плавный путь потока. Кроме того, увеличение размера ворот может замедлить скорость подачи пластика. В результате это еще больше сводит к минимуму вероятность возникновения данного дефекта.
Дефект 8: Пустоты
Воздушные карманы или вакуумные пустоты при литье под давлением представляют собой небольшие пустоты внутри формованного изделия. инженерные пластиковые компоненты. Пустоты могут снизить прочность и эстетику деталей. Основной причиной образования пустот является захваченный воздух, низкое давление впрыска или недостаточное давление уплотнения, особенно в более толстых участках детали.
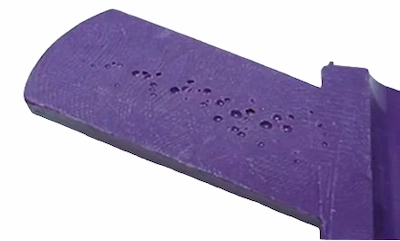
Пустоты на формованной детали
Как избежать или решить пустоты?
- Обеспечьте надлежащую вентиляцию формы, чтобы облегчить выход захваченного воздуха.
- Примените подходящее давление уплотнения, чтобы полностью и равномерно заполнить полость формы.
- Оптимизируйте время охлаждения, чтобы обеспечить равномерное затвердевание без образования пустот.
- Поместите заслонку рядом с самой толстой частью формы и используйте менее вязкий пластик, чтобы улучшить выход воздуха.
Дефект 9: Расслоение
Этот дефект при литье под давлением определяется по отслаиванию или отслаиванию слоев внутри отлитой детали. Это часто вызвано загрязнением материала или плохим сцеплением. Кроме того, основными причинами могут быть смешивание несовместимых полимеров, использование чрезмерного количества антиадгезивов или неравномерность температуры смолы.
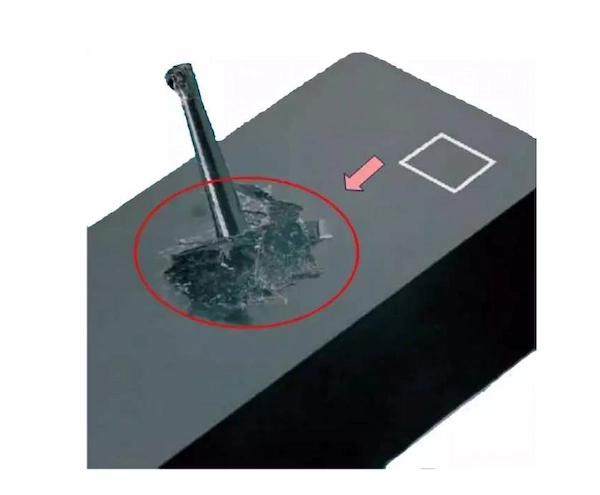
Дефект расслоения
Таблица: Причины и стратегии предотвращения расслоения
| Причина расслоения | Стратегия предотвращения |
| Несовместимость материалов | Обеспечить совместимость материалов, используемых в производстве. |
| Чрезмерное использование разделительных агентов | Сведите к минимуму использование разделительных средств во время формования. |
| Непостоянная температура смолы | Поддерживайте постоянную температуру смолы на протяжении всего процесса. |
| Чрезмерная влажность | Перед формованием материалы необходимо просушить, чтобы удалить влагу. |
| Острые углы в воротах и на пути потока | Сделайте фаски на острых углах формы для улучшения текучести. |
Дефект 10: Изменение цвета
Полосы при обесцвечивании цвета возникают при наличии несоответствий в цвете, проявляющихся в виде неравномерной окраски, полос или блеклых участков. Эта проблема обычно возникает из-за несовместимости полимера с температурой обработки, красителями или деградацией материала.
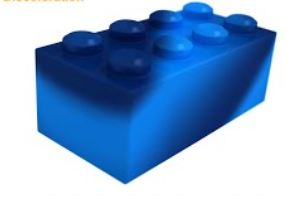
Частично обесцвеченная часть
Причины изменения цвета
- Взаимодействие с химическими веществами или УФ-излучением, изменяющим окраску.
- Остатки смолы или гранул в бункере или форсунке.
- Формы удерживают мусор от предыдущих производственных циклов.
- Красителям не хватает соответствующей термостойкости и недостаточного смешивания смесей красителей.
Предотвращение обесцвечивания
- Защитите материалы от вредных химикатов и ультрафиолетовых лучей.
- Выполните комплексную очистку бункера, формы и сопла после цикла формования.
- Используйте чистящее средство, чтобы удалить остатки красителей и другие загрязнения.
- Выбирайте красители, которые выдерживают температуру обработки и обеспечивают равномерное смешивание составов красителей для поддержания постоянства цвета.
Дефект 11: Деградация материала
Этот дефект относится к ослаблению или изменению свойств отформованных деталей. Это происходит, когда материалы обрабатываются за пределами их термической стабильности или подвергаются чрезмерному механическому напряжению во время формования.
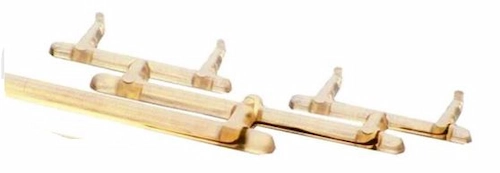
Материальная деградация
Во-первых, контролируйте температуру обработки, чтобы избежать деградации. Таким образом, вы можете гарантировать, что детали внутри формы останутся в пределах термической стабильности материала. Кроме того, минимизация механического напряжения путем регулирования скорости сдвига и давления впрыска может помочь сохранить целостность материала. В общем, отслеживайте и оптимизируйте эти параметры.
Дефект 12: Плохое качество поверхности.
Некачественная обработка поверхности – это неровная текстура или внешний вид. Этот дефект литья под давлением может быть результатом использования неподходящих материалов для литья под давлением, не соответствующих конструкции пресс-формы или требуемому качеству поверхности. Кроме того, к факторам, влияющим на качество, относятся неправильный выбор материала, некачественная обработка поверхности. полировка формы или неправильные параметры обработки могут привести к неоптимальному качеству поверхности отливаемой детали.
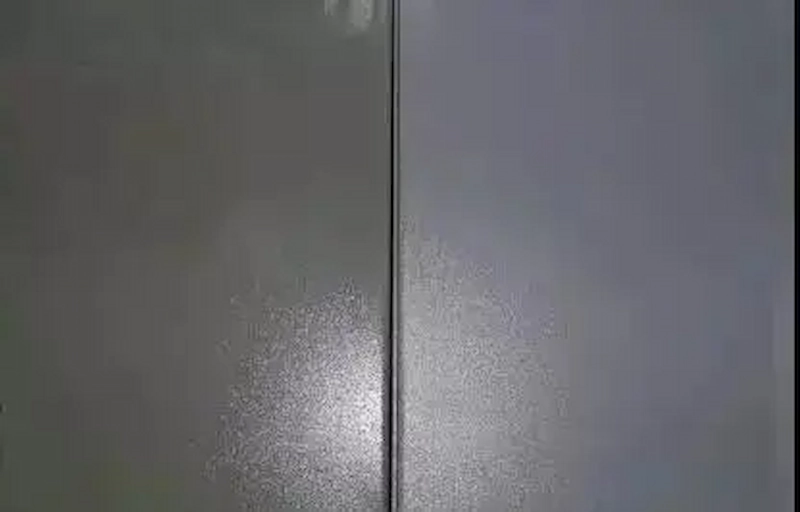
Плохая и гладкая отделка
Избегание или предотвращение
- Используйте методы систематического выбора материалов и выбирайте материалы, соответствующие конструкции формы и предполагаемому качеству поверхности.
- После литья под давлением примените полировку, чтобы добиться более гладкой поверхности.
- Оптимизируйте параметры обработки, такие как температура и скорость впрыска, для достижения качественной отделки поверхности.
Попробуйте Пролеан прямо сейчас!
Может ли оборудование вызвать дефекты при литье под давлением?
Да, неправильная настройка оборудования, неравномерная подача, стабильность термопластавтомата, калибровка и другие причины могут привести к дефектам литья под давлением.
Далее отметим возможные проблемы с оборудованием, используемым в процессе формования.
Подача материала
Непостоянная подача материала при литье под давлением приводит к изменению веса и качества детали. Такое несоответствие возникает из-за нарушений в механизме подачи или бункере. Поэтому регулярно проверяйте систему подачи, обслуживайте и калибруйте машину, а также убедитесь, что материал не загрязнен.
Неисправные ленты нагревателя
Ленты нагревателя поддерживают температуру, необходимую для плавления материала, и неисправность может привести к неправильному плавлению материалов. В результате необходимо регулярное техническое обслуживание и проверка лент нагревателя. Таким образом, он может обеспечить постоянный поток материала и качество формованных деталей.
Изношенные винты или стволы
Шнеки и цилиндры термопластавтомата подвержены износу из-за постоянного использования. Со временем этот износ может привести к плохому смешиванию и деградации материала. Изношенные винты могут неправильно транспортировать, перемешивать или оказывать давление на материал, что приводит к неравномерной текстуре и механическим свойствам конечного продукта.
Неисправности гидравлической или пневматической системы
Гидравлическая или пневматическая системы отвечают за силу, необходимую для закрытия и зажима формы. А также облегчает перемещение различных компонентов литьевой машины. Кроме того, сбои в этих системах делают процесс формования последовательным и точным. Поэтому проверяйте и устраняйте возможные проблемы, такие как утечки, потери давления или отказы клапанов.
Производство бездефектных литьевых деталей в компании Boda
At ПролинНаша приверженность производству бездефектных деталей, отлитых под давлением, имеет первостепенное значение. Мы используем современное оборудование и методы для обеспечения точности на каждом этапе процесса формования. Далее, наша оптимизация выбора материала для точного контроля параметров обработки является ключом к предотвращению всех дефектов в формованных деталях.
Наша преданная своему делу команда экспертов сосредоточена на постоянном совершенствовании и инновациях в конструкции и функциональности пресс-форм. Этот подход устраняет распространенные дефекты, такие как коробление, вмятины и засветы. Опыт команды в устранении неполадок и профилактическом обслуживании еще больше повышает надежность и согласованность конечных продуктов.
Если вы ищете какой-либо услуги литья под давлением Благодаря упреждающему подходу к предотвращению дефектов, protean обрабатывает ваш проект с вниманием к деталям. Загрузите свой дизайн и отправить заявку для запуска вашего проекта!
Подведение итогов
Конструкция литьевой формы и качество изготовления существенно влияют на функциональные и эстетические качества отливаемых деталей. Дефекты, такие как заусенцы или заусенцы, неровности, деформации, вмятины и линии сварки, возникают из-за проблем в конструкции пресс-формы, потоке материала и процессе охлаждения.
Решение или избежание этих проблем Дефекты литья под давлением требует сочетания точной работы оборудования, тщательного выбора материалов и тщательного контроля процесса. Вы можете улучшить качество и стабильность изделий, полученных литьем под давлением, если учитывать возможные дефекты и их основные причины во время проектирования формы и реализации проекта литья под давлением.
Прочитайте больше:
- Литье АБС-пластика под давлением: руководство по созданию пластиковых изделий
Часто задаваемые вопросы (FAQ)
Каковы распространенные дефекты литья под давлением?
Распространенные дефекты литья под давлением включают заусенцы или заусенцы, короткие всплески, коробление, вмятины, линии сварных швов или сшивок, следы поджога, струйную очистку и пустоты.
Что вызывает заусенцы или заусенцы при литье под давлением?
Заусенцы или заусенцы возникают из-за чрезмерного давления впрыска, неправильного усилия зажима или износа формы.
Как можно предотвратить короткие выстрелы при литье под давлением?
Используйте достаточный объем материала и адекватное давление впрыска, а также оптимизируйте температуру формы и материала, чтобы избежать коротких всплесков.
Что приводит к короблению деталей, отлитых под давлением?
Это результат неравномерной скорости охлаждения из-за неравномерной толщины стенок или неправильной конструкции системы охлаждения.
Каковы распространенные причины появления линий сварки или сшивки?
Линии сварного шва или сшивки обычно возникают из-за изменений температуры, когда сходятся два потока расплавленной смолы.
Могут ли проблемы с оборудованием привести к дефектам литья под давлением?
Да, проблемы с оборудованием, такие как неравномерная подача материала, неисправность лент нагревателя и изношенные винты или цилиндры, могут привести к различным дефектам литья под давлением.