
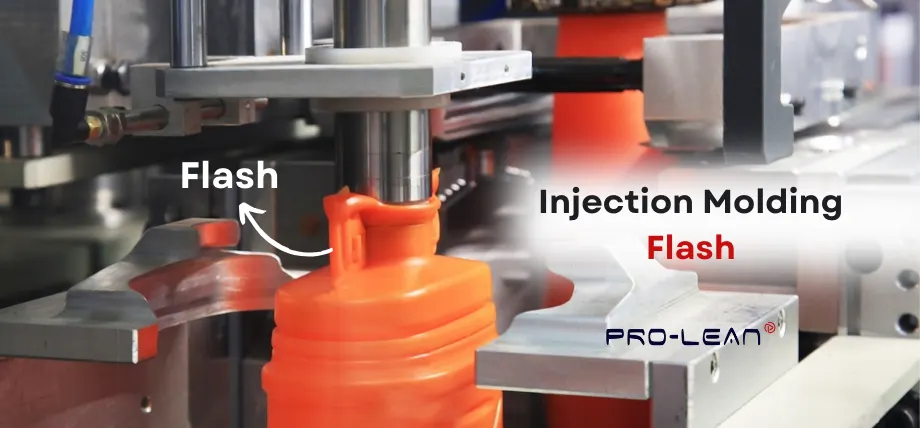
Облой литья под давлением — это видимый дефект на пластиковых деталях. Облой — это небольшой слой пластика, выскакивающий из формы в месте соединения двух половин формы. Интересно, что облой может также возникать в других местах, где есть зазор, перелив пластикового материала, подвижные сердечники и щели толкателя.
Облой литья под давлением можно удалить при постобработке, но это также влияет на качество поверхности и увеличивает затраты. Итак, как предотвратить облой при литье под давлением?
В этом руководстве вы узнаете, как устранить облой при литье пластмасс под давлением, предотвратить образование облоя и предотвратить другие дефекты деталей, полученных литьем под давлением.
Что такое Flash в литье под давлением?
Облой литья — это излишки материала, которые вытекают или вытекают из металлической формы и затвердевают на линии разъема литой детали.
Вы можете обнаружить облой на пластике во многих формах. Комок пластика на поверхности, как нежелательный слой на детали или выступающий кусок пластика. Наиболее распространенная форма облоя — это утечка материала между двумя половинками формы.
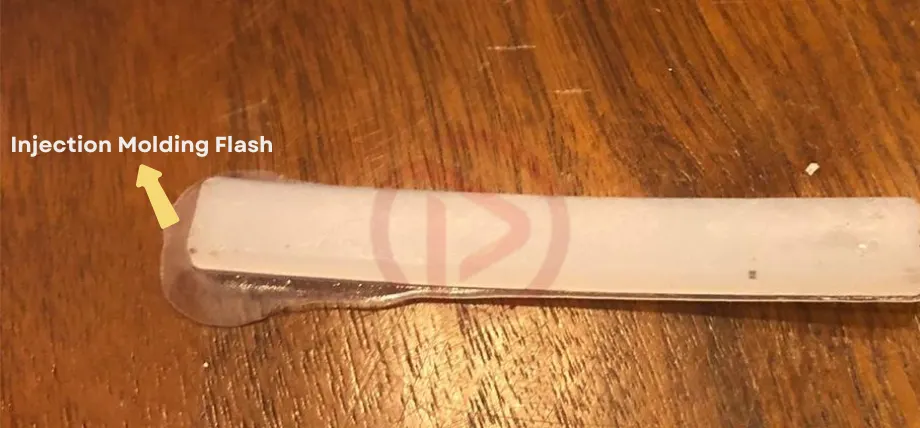
Литье под давлением Flash
Причины для литья под давлением Flash
Вспышка происходит всякий раз, когда есть место для утечки расплавленного пластика. Неровные полости пресс-формы и неправильное давление впрыска могут вызвать вспышку литья.
Недостаточная сила зажима
Две половины встречаются в литье под давлением процесс, и пластик течет внутри формы. Сила зажима крепко удерживает две половины формы против давления литья под давлением.
Если сила зажима недостаточна, материал может вытечь из формы, что приведет к образованию пластикового облоя.
Давление впрыска
Давление впрыска помогает пластику течь в полость формы. Если давление впрыска больше, чем требуется, пластик вдавливается в нежелательные зазоры и открытые пространства, особенно в линию разъема.
Высокое давление впрыска позволяет открыть форму, что приводит к утечке материала сбоку.
Изношенная форма (изношенная форма)
Обработка пресс-форм требует дорогостоящего инструмента, а литьевые формы предназначены для повторного использования. Со временем пресс-формы изнашиваются, а использование поврежденной пресс-формы, особенно в зоне линии разъема, препятствует герметизации и приводит к образованию заусенцев.
Проблемы с выравниванием пресс-формы
Выравнивание пресс-формы относится к точному совмещению поверхностей пресс-формы и зеркальному сопряжению. Недостаточное усилие зажима, плохие приспособления, загрязнения на поверхности разъема, деформация пресс-формы и некачественная обработка пресс-формы могут привести к смещению пресс-формы.
Неравномерное выравнивание может привести к просачиванию пластика из зазоров и щелей вдоль сопрягаемой поверхности.
Пластическая вязкость
При литье под давлением используются различные виды пластика. Если используется пластик с низкой вязкостью или вязкость пластика снижается под воздействием высоких температур, пластик становится слишком текучим и просачивается в щели, вызывая образование заусенцев при литье под давлением.
Материал для упаковки (переполнение)
Дизайнеры используют допуски на литье под давлением для производства точных пластиковых деталей. Использование большего объема пластика, чем пространство полости, в сочетании с избыточным давлением впрыска называется переупаковкой. Это может привести к раскрытию формы и утечке материала из формы и затвердеванию.
Температура сопла
Пластиковый материал загружается в нагретый ствол и превращается в расплавленную форму. Сопло впрыскивает расплавленный пластик в форму под умеренным давлением. Если температура сопла слишком высокая, это может снизить вязкость пластика, вызывая дефект облоя при литье под давлением.
Вентиляция:
Вентиляционные отверстия — это небольшие воздушные каналы, спроектированные в форме, особенно вдоль линии разъема, где ожидается скопление воздуха. Вы можете найти вентиляционные отверстия в выталкивающих штифтах и спроектировать вторичную вентиляцию в форме.
Неправильная вентиляция может привести к утечке пластика или выходу его вместе с скопившимся воздухом, что приведет к образованию заусенцев на литьевых деталях.
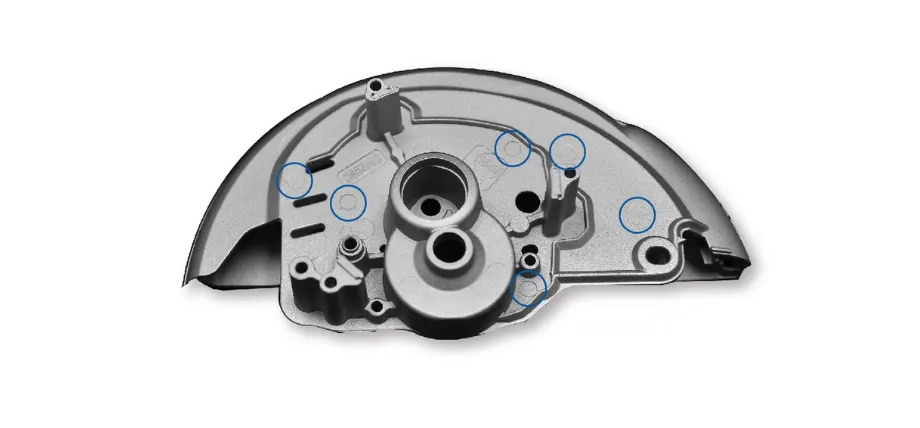
Следы от выталкивателя
Попробуйте Пролеан прямо сейчас!
Другие типы дефектов при литье под давлением
Многие дефекты литья под давлением могут существовать с облоем или без него. Некоторые из наиболее распространенных дефекты литья под давлением следующие:
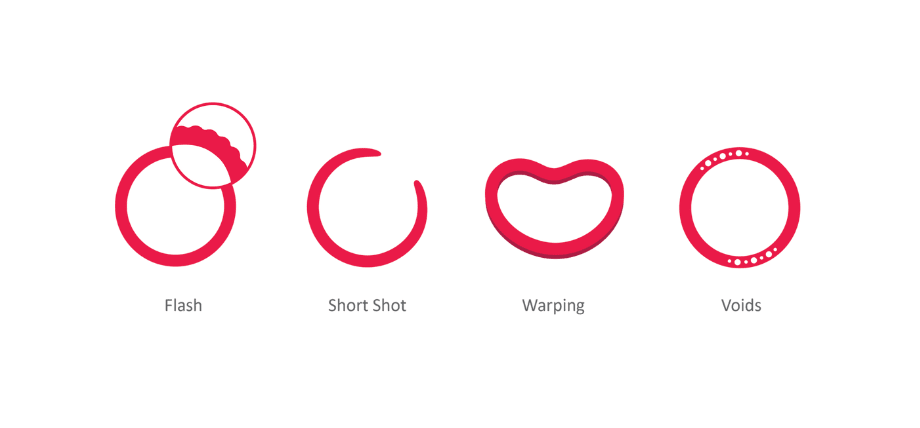
Название: Дефекты литья под давлением
Следы раковины
Утяжины — это небольшие углубления или вдавленный пластик, обнаруженные на поверхности детали. Утяжины при литье под давлением возникают из-за неравномерного охлаждения материала или усадки после формования. Утяжины обычно находятся в областях, где пластик может накапливаться или собираться во время литья под давлением, например, на поверхности под ребрами и выступами.
Расслоение поверхности
Расслоение поверхности - это пластиковый дефект где поверхность отслаивается или начинает шелушиться, вызывая разделение ламината. Это может привести к серьезному повреждению детали и испортить ее эстетику. Расслоение поверхности выглядит как тонкая пленка пластика и обесцвеченные пятна, которые часто отслаиваются от материала.
Искривление
Деформация происходит, когда пластиковый материал изгибается вокруг чего-либо или под его весом и геометрией. При литье под давлением деформация возникает во время выталкивания и из-за высокого внутреннего напряжения.
Jetting
Струйная обработка является обычным явлением, когда несколько деталей производятся с использованием ворота для литья под давлением и литник. Струйная обработка приводит к появлению рисунка на детали, вызванного высоким давлением впрыска, из-за которого пластик выбрасывается прямо в полость вместо плавного потока.
Как исправить заусенцы при литье пластмасс под давлением
Если вам попались детали с заусенцами, образовавшимися в результате литья под давлением, вы можете исправить их с помощью нагревания или охлаждения при отрицательных температурах, чтобы легко удалить заусенцы с материала.
Криогенная очистка
Для основных деталей или нескольких деталей, отлитых под давлением, можно выполнить удаление заусенцев с помощью криогенной заморозки. Детали можно заморозить в жидком азоте, сделав тонкий слой заусенцев хрупким и легко удаляемым.
Облой может легко отломиться от детали, но этот метод снятия облоя требует промышленных инструментов и доступа к жидкому азоту, что может увеличить затраты. Однако замораживание не влияет на отделку или поверхность детали.
Обрезка вспышки
Для некоторых деталей можно обрезать облой острым лезвием. Некоторые значительные детали обрезаются до открытия формы, и излишки пластика видны за пределами области, где встречаются две половины формы.
Вы также можете использовать инструмент для снятия заусенцев, чтобы удалить заусенцы механическим способом. Это требует ручного труда и времени для чистого удаления заусенцев. Однако существует риск, что режущий инструмент может повредить форму.
Использование теплового пистолета
Если на вашей литьевой детали есть очень тонкий слой облоя или выступающий лишний материал, вы также можете использовать термофен или пламя, чтобы расплавить тонкий облой в материале. Нагрев может вызвать коробление или деформацию пластика, поэтому избегайте нагревания тонких стенок и геометрий.
Попробуйте Пролеан прямо сейчас!
Предотвращение заусенцев при литье под давлением
Вместо того чтобы устранять облой, образовавшийся в результате литья под давлением, вы можете воспользоваться этими инженерными советами, чтобы изначально предотвратить его появление.
Увеличьте силу зажима
Низкое усилие зажима является одной из основных причин появления облоя, и вы можете легко избежать этого, увеличив давление зажима и усилие зажима в вашей литьевой машине.
Большее усилие зажима будет удерживать форму закрытой, несмотря на расширяющееся давление затвердевающего пластика и давление впрыска.
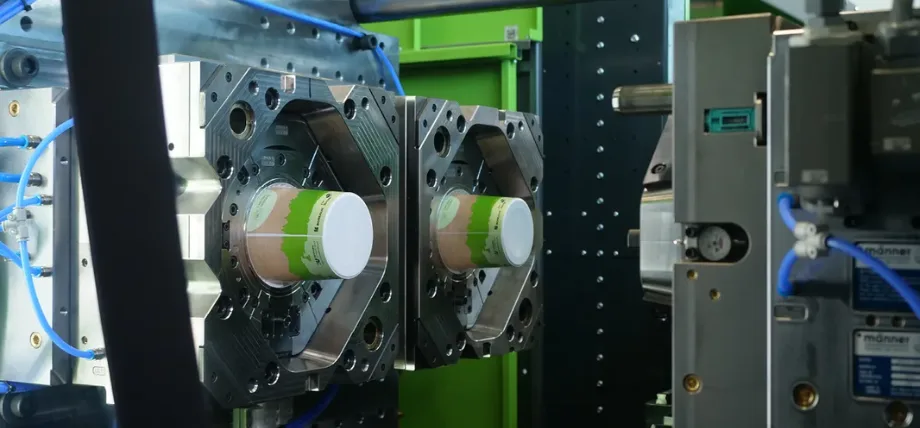
Название: Зажим для литья под давлением
Уменьшить скорость впрыска или давление
Другой способ избежать заусенцев — просто уменьшить скорость впрыска и скорость выхода пластика из сопла. Плавный поток пластика в полость формы во время фазы впрыска может устранить и другие дефекты, помимо заусенцев.
Температура
При литье под давлением необходимо контролировать три важные температуры: температуру сопла, цилиндра и температуру пресс-формы. Если пресс-форма слишком холодная, это также может помешать плавному течению и повысить вязкость пластикового материала.
Используйте лучшие методы DFM
Проектирование для технологичности обеспечивает лучшие методы, которые могут помочь вам производить детали без облоя. Существует множество советов по проектированию пресс-форм для литья под давлением.
- Равномерная толщина стенки обеспечивает равномерный поток материала по краю и единую пластическую консистенцию.
- Тонкие элементы вдали от линии разъема предотвращают образование заусенцев, усиливая герметизацию кромок.
- Оптимизация расположения линии разъема может также использоваться в качестве метода предотвращения облоя и улучшения эстетики вашей детали. Размещение линии разъема на краю может улучшить ваш дизайн и снизить вероятность образования облоя.
Усовершенствовать конструкцию пресс-формы
Облой — это дефект, который в первую очередь возникает из-за конструкции пресс-формы и переполнения. Вы можете использовать конструкцию пресс-формы без облоя и ужесточить допуски пресс-формы, чтобы предотвратить появление зазоров в пресс-форме.
Неправильная конструкция и выравнивание литников могут привести к неравномерному давлению в конструкциях, в которых используются литники, что приведет к большому потоку материала с одной стороны и недоливу с другой.
Как Точность обработки Может помочь предотвратить вспышку
Точная механическая обработка играет решающую роль в предотвращении образования заусенцев при литье пластмассовых деталей в любой профессиональной деятельности. услуги литья под давлениемОблой возникает, когда материал вытекает из формы, поэтому точная механическая обработка и соблюдение строгих допусков при изготовлении формы могут предотвратить его образование.
Прецизионная обработка направляющих штифтов, выталкивающих штифтов, втулок и блокирующих элементов пресс-формы может помочь в безупречном выравнивании половин пресс-формы. Прецизионный ЧПУ также обеспечивает точную обработку отверстий до 0.0001", что необходимо для небольших сложных пресс-форм.
Кроме того, большинство литников и литников должны быть обработаны с использованием прецизионного ЧПУ для точного управления потоком в проектах литья под давлением.
Заключение
Часто облой может быть из-за жирной формы или загрязняющих веществ, поэтому важно регулярно чистить формы. Облой может напрямую влиять на процесс литья под давлением и формованный пластик, поэтому важно понимать советы по предотвращению облой, изложенные в этом руководстве, для обеспечения высокого качества продукции в ваших деталях.
FAQ
1. Как предотвратить образование облоя при литье под давлением?
Избежать образования облоя при литье под давлением можно, используя большее усилие зажима и фиксируя вязкость пластика путем снижения температуры сопла.
2. В чем разница между заусенцем и облоем?
При резке листового металла, когда после реза появляется выступающая металлическая часть, это называется заусенцем, а иногда также называется облоем. При литье под давлением облоем является результат утечки избыточного материала из формы.
3. Можно ли устранить дефекты облоя, не выбрасывая деталь?
Можно использовать криогенное снятие заусенцев, при котором замораживание осуществляется жидким азотом, что делает заусенец достаточно хрупким, чтобы его можно было оторвать, не повредив деталь.
4. Влияет ли облой на структурную целостность формованных деталей?
Облой напрямую не ослабляет структуру деталей. Однако удаление облой может повредить детали, что повлияет на их структурную целостность.
6. Являются ли некоторые материалы более подверженными дефектам заусенцев?
Материалы могут изменять образование вспышки. Материалы с низкой вязкостью, такие как ПЭ, ПП и нейлон, склонны к дефектам вспышки или материалы, которые показывают большие колебания вязкости при небольшом изменении температуры.
7. На что следует обращать внимание при заказе литья под давлением, чтобы избежать облоя?
Для вашего проекта по литью под давлением служба литья под давлением должна иметь возможности точной обработки, высококачественную оснастку и возможности DFM.