
«Литье под давлением — бесценный метод изготовления деталей, позволяющий производить детали со строгим контролем качества. Это приносит пользу пользователям, поскольку является экономически эффективным и предоставляет продукты для конечного использования или послепродажного обслуживания с коротким сроком оборота».
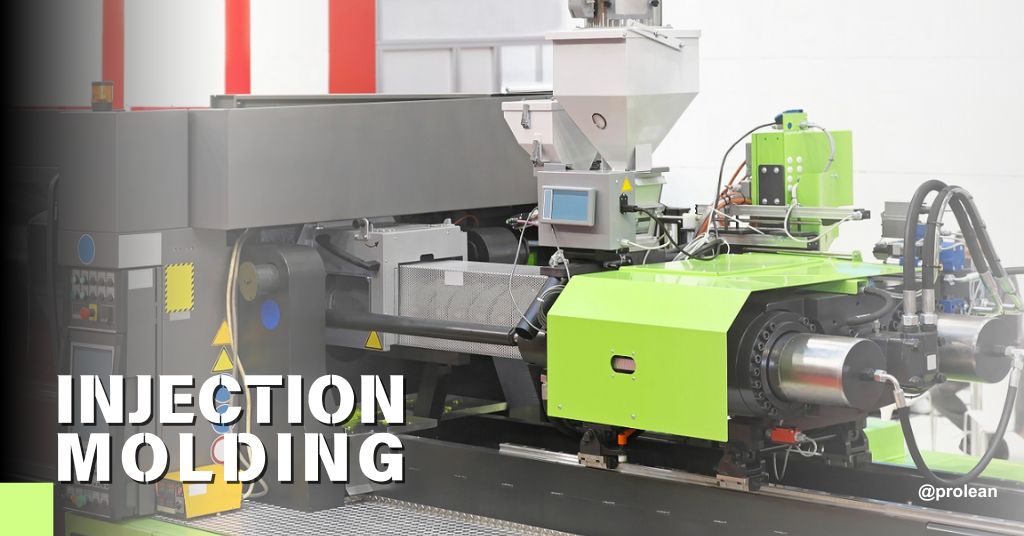
Литье под давлением на заказ — незаменимый процесс для своевременного и экономически эффективного производства пластиковых деталей. Это позволяет производить большие партии одинаковых деталей или компонентов. Все в порядке обработка поверхности методом литья под давлением обычно является предпочтительным и часто делает ненужной дополнительную обработку поверхности.
Хотя предварительное окрашивание гранул может сократить процесс окраски или тонирования после формования, может возникнуть необходимость в другой отделке поверхности. Эта отделка варьируется от простой прямой полировки до более сложных видов обработки. У многих компаний есть свои требования и потребности; некоторые делают упор на гладкую поверхность для внешнего вида своей продукции, в то время как другие интересуются шероховатостью или текстурой поверхностей для обеспечения долговечности деталей или продукции. В этом контексте Общество индустрии пластмасс (SPI) выделило множество марок отделки поверхности.
Они зависят от материала и применения по назначению. Существует несколько вариантов отделки поверхности нестандартных деталей, изготовленных путем литья пластмассы в формы. С другой стороны, в некоторых случаях используется глянцевая пластиковая отделка из эстетических соображений, в то время как в некоторых случаях используется более грубая отделка из соображений механической прочности или экономической эффективности. SPI разработал ряд отраслевых стандартов для отделки поверхностей формованных изделий из пластмасс. Эти стандарты, называемые обозначениями отделки SPI, разделены на четыре группы по 12 типов отделки поверхности: от гладкой до шероховатой текстуры. В этой статье демонстрируются общие стандарты отделки поверхности для литья под давлением. дефекты литья под давлениеми меры контроля качества формованных изделий.
Что такое отделка поверхности для литья под давлением?
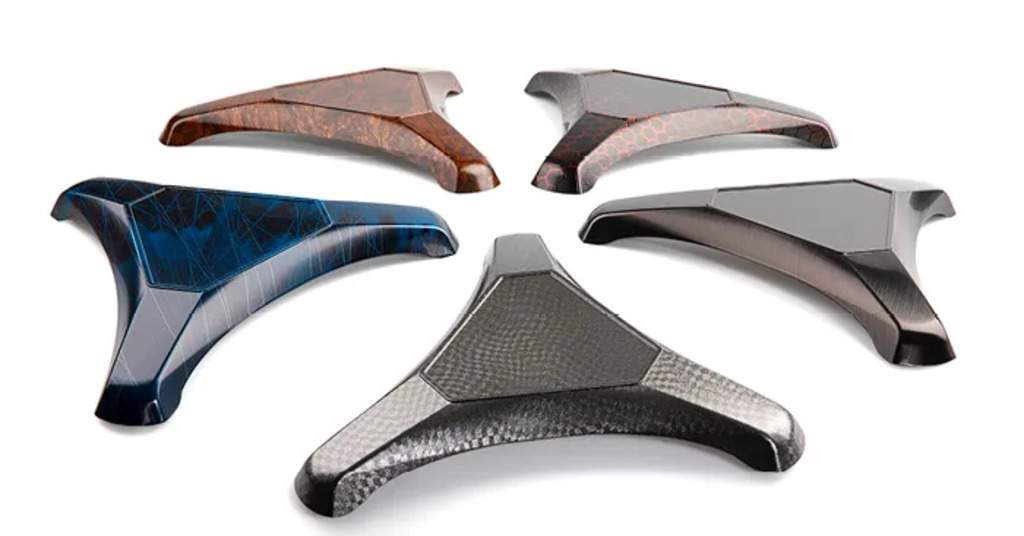
Обработка поверхности методом литья под давлением
Что касается что такое литье под давлением, в действительности. Ответ заключается в способности быстро производить детали одинакового стандартного качества. Поверхностная обработка литьем под давлением — это дополнительные процессы, применяемые к пластиковым деталям после формования для улучшения их внешнего вида или функциональности. Эти процедуры отделки включают текстурирование поверхности, созданное для придания отлитым под давлением объектам особого вида, текстуры или ощущения; следовательно, они имеют эстетические и функциональные функции.
С помощью формования пластика можно добиться различной отделки поверхности, и каждый из них имеет свои преимущества. Например, гладкая поверхность, которую обеспечивает известная компания по литью пластмасс под давлением, может стать фактором, повышающим эксплуатационные характеристики детали. С другой стороны, текстурированная отделка может улучшить сцепление и тактильные ощущения, что приведет к удовлетворительному пользовательскому опыту. Критерии выбора подходящей отделки поверхности являются решающим этапом изготовления изделия, поскольку от них зависит внешний вид и удобство использования конечного изделия.
Попробуйте Пролеан прямо сейчас!
Стандарты отделки поверхности SPI для литья под давлением
Типы отделки поверхности SPI следующие:
Класс A: глянцевая поверхность литья под давлением.
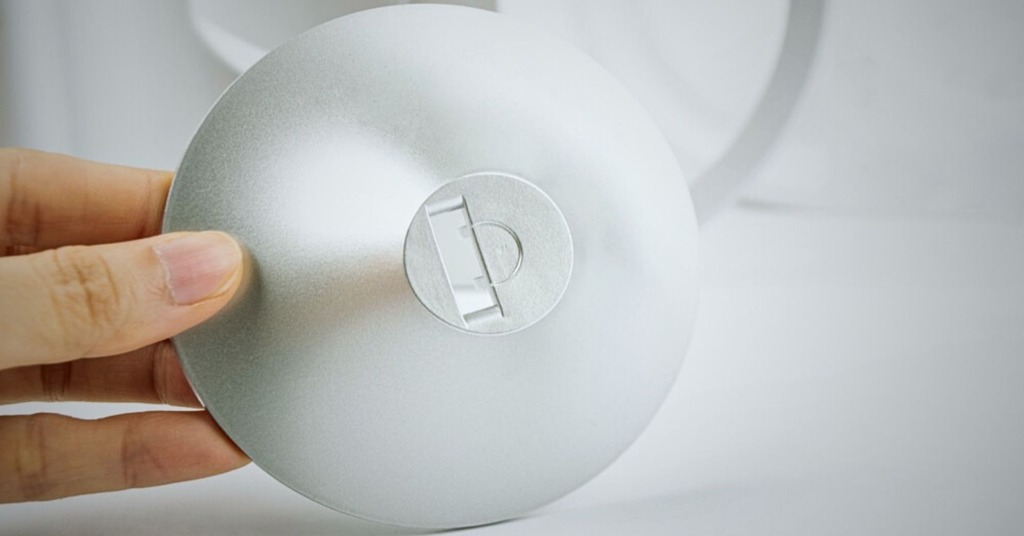
Глянцевая отделка для литья под давлением
Минимальная шероховатость: 0 мкм.
Эта категория отделки достигается с помощью специальных процессов, таких как алмазная полировка, которая часто обеспечивает высокий уровень блеска. Производители могут тщательно отполировать детали, отлитые под давлением, до блестящего блеска, используя рабочие круги с сыпучими абразивными материалами. Однако, Литье тефлона под давлением продукты или материалы, такие как акрил и ПК, можно легко отполировать, чтобы получить гладкую поверхность, а материалы с высокой стойкостью к истиранию, такие как ТПУ, создают проблемы в достижении такой глянцевой поверхности.
Класс B: Полуглянцевая поверхность, полученная методом литья под давлением.
Минимальная шероховатость: 0.05 мкм.
Как правило, он подходит для деталей, требующих умеренного уровня глянца. Для этой цели используется наждачная бумага класса B. Этот метод обеспечивает простоту работы с широким спектром пластиков, включая инженерные пластики, используемые для литья под давлением. Кроме того, эти детали привлекательны и подходят для потребительского применения.
Класс C: матовая поверхность для литья под давлением
Минимальная шероховатость: 0, 35 мкм.
Процесс шлифования зерном обычно позволяет получить матовую поверхность с высоким разрешением, удаляя следы обработки без добавления блеска. Этот вариант отделки хорошо подходит для деталей, которые не имеют эстетического значения, но требуют однородной текстуры поверхности. Этот процесс помогает обеспечить высококачественную текстуру поверхности формы без каких-либо видимых следов и впадин. Техника полировки камня обычно подходит для большинства пластмасс, литьевых под давлением.
Класс D: Текстурированная поверхность для литья под давлением
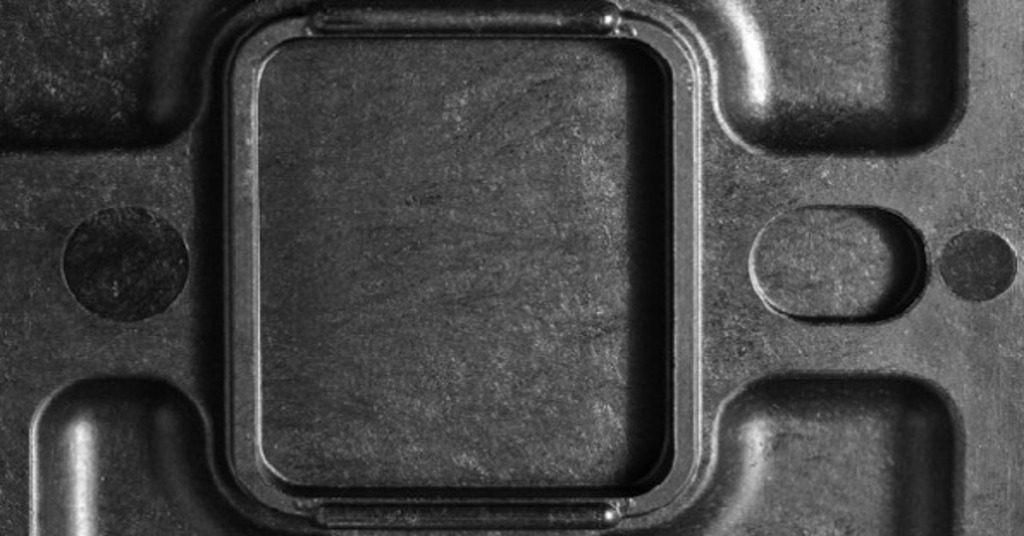
Текстурированная поверхность для литья под давлением
Минимальная шероховатость: 0, 80 мкм.
В некоторых приложениях требуется шероховатость поверхности или текстура, указанные в SPI. Обычно эти условия используются для увеличения трения в механических целях. Оптимально считается пескоструйная обработка для получения желаемой текстуры, и используется метод пескоструйной обработки. С помощью сжатого воздуха абразивные частицы с силой направляются на деталь, в результате чего ее шероховатая поверхность соответствует определенным требованиям применения.
Факторы, определяющие качество поверхности при литье под давлением
Процесс получения мелкой текстуры пластиковой детали начинается задолго до формовки. На качество поверхности влияют несколько ключевых факторов:
1. Инструменты
Выбор материала формы существенно влияет на качество поверхности литьевой формы. Используются разные металлы, но в первую очередь для изготовления деталей применяют закаленную инструментальную сталь и алюминий. Стальные формы, в частности, широко распространены для достижения максимально гладкой поверхности, идеально подходящей для деталей, которые должны быть эстетически привлекательными.
2. Правильный выбор материала
Выбор материала литье под давлением отделки продукты. Различные пластики демонстрируют разную степень совместимости для достижения гладкой или текстурированной поверхности. Кроме того, в качестве добавок используются также наполнители и пигменты, которые могут влиять на поверхностные свойства материала.
3. Переменные процесса
Скорость впрыска и температура формы являются двумя критическими переменными процесса, отвечающими за качество поверхности при литье под давлением. Скорость впрыска при более высоких температурах плавления может обеспечить более блестящую поверхность с меньшим количеством линий сварки. Быстрое заполнение полостей формы исключает видимость линий сварного шва, улучшая общий внешний вид. Добавление высоких температур формы и расплава к высокой скорости впрыска обеспечивает SPI более гладкую поверхность.
4. Функциональные соображения
Эстетика — не единственная причина выбора отделки поверхности при литье под давлением; функциональные требования имеют решающее значение. Текстурированную отделку можно использовать для улучшения адгезии краски или предотвращения отслаивания гладких поверхностей. Текстурированная отделка — это вид улучшения продукта, который создает тактильную поверхность, которая усиливает захват. С другой стороны, текстурированная отделка также повышает прочность и безопасность деталей, что делает их пригодными для противоскользящих применений.
5. Соображения стоимости
Формование связано с высокими первоначальными затратами на подготовку производства, которые возрастают при использовании более высококачественной отделки, например, класса А-1. Чем сложнее отделка, тем выше себестоимость производства. Кроме того, конструкция для литья под давлением Это также важный фактор в контроле затрат. Конструкции просты и легко воспроизводимы, поэтому массовое производство осуществляется с использованием одной пресс-формы, что снижает себестоимость. Производственный процесс стандартизирован с помощью одной пресс-формы, что снижает затраты и ускоряет производство. С другой стороны, для различных вариантов конструкции требуется более одной пресс-формы, что является причиной высоких финансовых вложений в проект.
6. Отделка поверхности VDI (STD) для литья под давлением.
Отделка поверхности VDI 3400, широко известная как отделка VDI. Стандартно определяется текстура пресс-формы, заданная Verein Deutscher Ingenieure (VDI), это общество немецких инженеров. Окончательная обработка осуществляется посредством электроэрозионной обработки (EDM) во время обработки пресс-формы. Несмотря на то, что стандарты VDI были основаны Обществом немецких инженеров, теперь они применимы к производителям инструментов во всем мире, включая регионы Северной Америки, Европы и Азии.
Попробуйте Пролеан прямо сейчас!
Этапы контроля качества при литье под давлением
контроль качества литья под давлением Производство пластмасс обычно состоит из четырех основных этапов. Процесс начинается с этапа проектирования, а затем переходит к предварительной проверке пресс-формы. Наряду с этим осуществляется контроль качества процесса и, наконец, окончательный контроль продукции. Ведь оно проходит лицензирование и сертификацию по контролю качества. Давайте обсудим этапы поддержания строгого качества формованных деталей.
1. Этап проектирования
На начальном этапе контроля качества, известном как проверка проекта, инженеры или внутренние и внешние дизайнеры собираются вместе, чтобы проверить все проекты на правильность перед началом производства. В этом аспекте подход 3D-печати имеет множество преимуществ. Это дает возможность взглянуть на внешний вид изделия еще до его реализации, что, в свою очередь, обеспечивает минимизацию ресурсных затрат на технологическое оборудование и материалы. Кроме того, 3D-печать дает точное представление о масштабе конечных серийных моделей. Такая конфигурация влияет на скорость производства и использования материалов. Например, выбор материалов, которые могут одновременно формировать несколько деталей, может помочь сократить производственные затраты и количество отходов за счет экономии на них.
2. Дизайн пресс-форм
На этапе подготовки к производству пресс-форма изготавливается и используется в производстве. Материал формы зависит от типа продукта. Например, при формовании пластмасс обычно используются формы, изготовленные из алюминиевых или стальных сплавов, в то время как в других методах могут использоваться формы из керамических материалов или песчаника, в зависимости от конечной используемой детали.
3. Предпроизводственная проверка
Предпроизводственный осмотр, или «первый осмотр изделия», визуализирует детали, изготовленные в процессе литья под давлением перед отправкой. Этот жизненно важный этап позволяет нам убедиться, что каждая деталь соответствует спецификациям, и обнаружить дефекты до того, как клиент получит продукт. Инспекторы проводят визуальный осмотр каждой детали на этапе разработки и используют измерительные инструменты, чтобы убедиться, что размеры, вес и допуски соответствуют указанным требованиям.
Кроме того, проводятся функциональные испытания для проверки совместимости деталей в сборе и их пригодности для целей, для которых они предназначены, с учетом того, что после формования им могут потребоваться некоторые корректировки. Помимо визуального осмотра и функциональных испытаний, инспекторы могут применять рентгеновское сканирование или другие неразрушающие испытания, чтобы гарантировать безопасность и функциональность деталей.
При литье пластмасс под давлением могут возникать различные типы дефектов, в том числе:
- Изменение цвета и текстуры делает продукт отличным от других.
- Отсутствие или несовпадение отверстий имеют решающее значение для функциональности и внешнего вида продукта.
- Проблема в том, что размеры отверстия, такие как размер и толщина, не соответствуют конструкции, а это не то, что было задумано.
- Недостаточное заполнение полостей приводит к появлению пробелов, таких как вспышки и короткие кадры, что может повлиять на качество продукции.
5. Контроль качества в процессе
Процесс контроля качества включает строгий контроль сырья, гарантируя его соответствие спецификациям до его включения в процесс. Затем основное внимание уделяется подтверждению правильных настроек температуры и давления для термопластавтомата и других жизненно важных частей для бесперебойной работы. Этот шаг помогает избежать таких проблем, как пузырьки воздуха в готовых деталях или плохое качество поверхности изделий.
Следующим шагом является проверка расплавленного пластика на наличие примесей (посторонних материалов), которые могут вызвать сбои в процессе формования детали. Следующий шаг — когда пластик уже очищен от твердых частиц. Затем его впрыскивают в форму. Последним этапом контроля качества является тщательная проверка отлитых деталей на наличие пустот и других дефектов. Это означает, что каждая деталь выйдет из термопластавтомата идеальной формы и без дефектов.
6. Заключительный осмотр
Перед отправкой с завода каждая деталь готового продукта тщательно проверяется на наличие дефектов. Ручной контроль гарантирует, что только идеальные изделия будут упакованы и отправлены клиентам. Эта жесткая процедура гарантирует, что продукция будет высочайшего качества и не будет иметь дефектов, таких как царапины, пузыри и другие дефекты. Любые выявленные проблемы устраняются перед упаковкой и отправкой, обеспечивая удовлетворенность клиентов.
Проверку проводят профессионалы, умеющие выявлять любые отклонения в деталях и материалах, используемых при изготовлении. Такое строгое соблюдение гарантирует, что поставляются только точные и безупречные продукты, соблюдая строгие стандарты превосходства, которых ожидают клиенты.
7. упаковка
Упаковка должна быть достаточно прочной, чтобы выдержать транспортировку без повреждений. Он также должен содержать точные инструкции по безопасной установке или использованию во избежание каких-либо проблем. По возможности заменяйте неперерабатываемые упаковочные материалы пригодными для вторичной переработки, чтобы снизить воздействие на окружающую среду и повысить устойчивость.
Распространенные дефекты литья под давлением и их предотвращение
Литье пластмасс под давлением не лишено недостатков. В ходе процесса могут возникать различные типы ошибок, которые в конечном итоге влияют на конечные продукты. Давайте кратко обсудим некоторые распространенные дефекты формования.
Расслоение поверхности
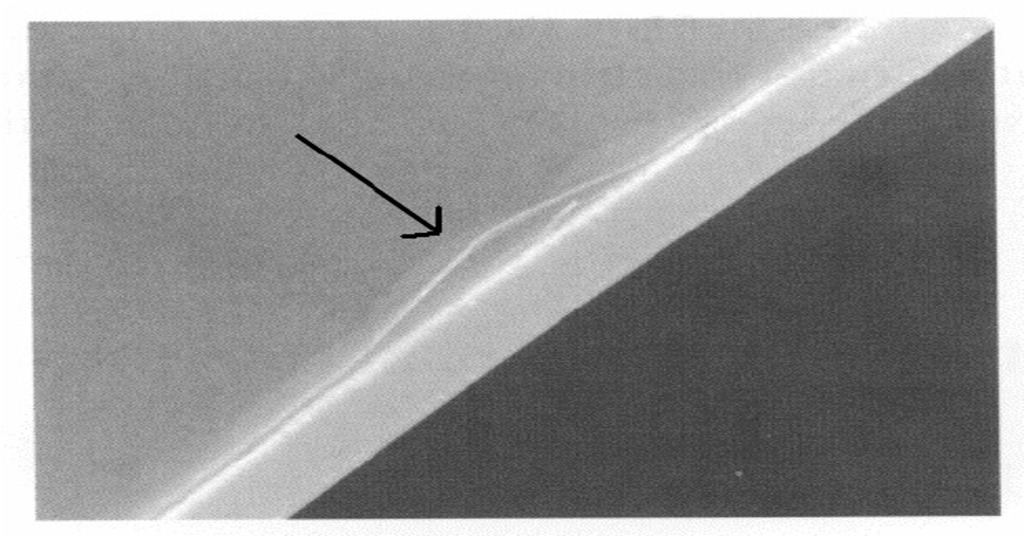
Пример расслоения поверхности
При расслоении поверхности дефект отслаивания поверхностного слоя возникает, когда тонкие слои на поверхности формованной детали легко отделяются или отслаиваются от основного материала. Поскольку это ослабляет компонент, это обычно считается основной проблемой для готового продукта. Основной причиной расслоения является загрязнение гранул смолы или другого основного материала посторонними материалами. Если два материала не могут хорошо сцепиться, происходит расслоение. Помимо материала, поступающего в бункер, также могут быть загрязнены любые дополнительные разделительные средства, используемые для разделения компонентов формы. Расслоение также может быть вызвано чрезмерной влажностью материала из-за недостаточной сушки перед использованием.
Знаки ожога
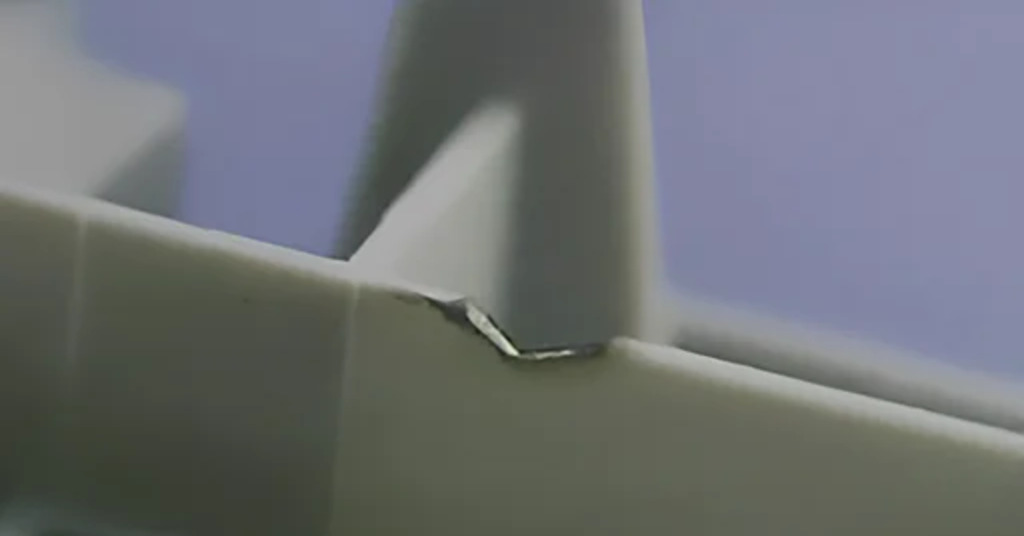
След ожога на детали, отлитой под давлением
Следы ожогов — это следы черного или ржавого цвета, которые появляются на поверхности или краях деталей, отлитых под давлением. Эти дефекты часто связаны с высокой температурой пузырьков воздуха или смолы, попавших в форму во время впрыска, что вызвано высокой скоростью впрыска или очень сильным нагревом материала.
Для предотвращения следов пригорания необходимо снизить температуру расплава и формы, а также оптимизировать скорость впрыска. Производители также могут решить эту проблему, используя выхлопные системы и увеличивая газоотводные отверстия, чтобы облегчить выход горячего воздуха во время впрыска под низким давлением. Кроме того, сокращение времени цикла формования помогает избежать попадания воздуха или перегрева смолы.
Вакуумные пустоты
Вакуумные пустоты являются частой проблемой в процессе формования и обычно возникают из-за отсутствия пластикового материала в форме. Как правило, они возникают из-за непродолжительного процесса, когда в процессе впрыскивания недостаточно пластика для полной придания формы детали. По мере остывания пластик сжимается, образуя пустые пространства в формованном изделии.
Кроме того, вакуумные пустоты могут быть вызваны газовыми карманами, образующимися внутри пластикового материала во время процесса. Эти карманы могут образоваться по следующим причинам;
- Отсутствие вентиляции приводит к тому, что воздух задерживается в форме, а не вытесняется пластиком.
- Вода испаряется внутри пластиковой смолы, образуя карманы при выходе.
- При нагревании во время формования летучие соединения смеси смол могут испаряться в газ.
- Инъекция пластиковой смолы может привести к перегреву, что, в свою очередь, может вызвать деградацию пластиковой смолы и попадание газа в материал.
Все эти факторы вызывают образование вакуумных пустот, которые, в свою очередь, влияют на качество отливаемого изделия.
обесцвечивание
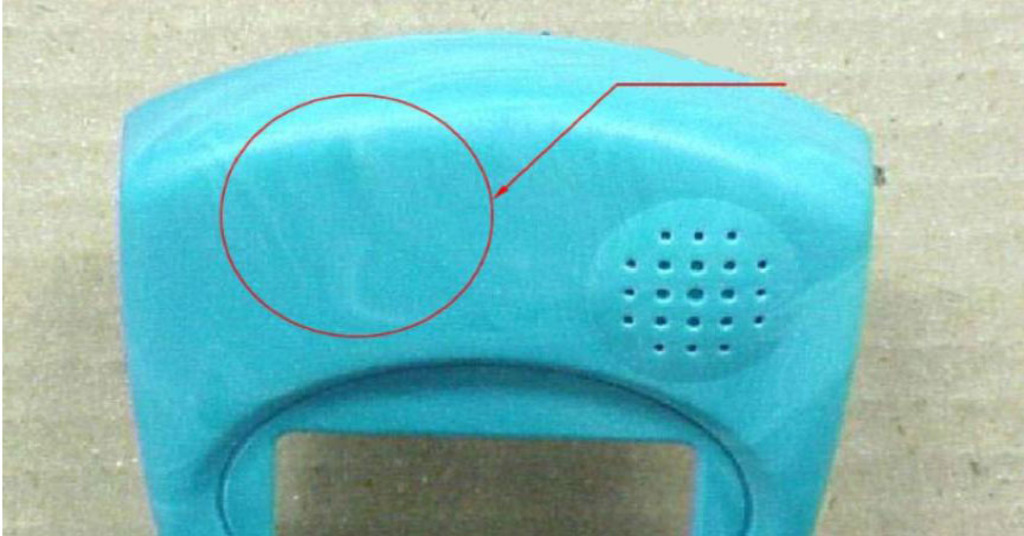
Изменение цвета поверхности
Изменение цвета или «цветные полосы» — это когда формованный объект демонстрирует неожиданное изменение цвета. Однако этот дефект обычно затрагивает только полосы аномального цвета. Это может испортить внешнюю привлекательность продукта, хотя и не влияет на его структурную целостность. Обычными причинами изменения цвета являются остатки смолы в сопле, старые гранулы в бункере или остатки предыдущего производственного цикла. Кроме того, другими факторами, которые могут привести к выходу продукта из строя, являются низкая теплопроводность красящего компонента или неправильное смешивание маточной смеси.
Чтобы избежать изменения цвета, производители должны обеспечить тщательную очистку машины, бункера, сопла и формы между производственными циклами для удаления остатков материалов. Кроме того, выбор красителей с высокой теплопроводностью необходим для выживания в процессе формования. Правильное смешивание маточной смеси также важно для обеспечения одинакового цвета на всех этапах производства.
Искривление
Деформация — это когда различные части формованного объекта сжимаются неравномерно в процессе охлаждения, точно так же, как дерево может деформироваться при неравномерном высыхании. Таким образом, объект становится искривленным, неровным и искривленным. Наиболее значимой причиной коробления является раннее или мгновенное охлаждение. Высокая температура или низкая теплопроводность материала также могут быть причиной коробления. Кроме того, важным фактором является конструкция пресс-формы, особенно когда усадка увеличивается с толщиной стены.
Деформация — это медленный и длительный процесс охлаждения, который позволяет материалу остыть равномерно или. Выбор материала также важен, поскольку некоторые материалы менее подвержены усадке при охлаждении, чем другие. Например, термопласты, наполненные частицами, более устойчивы к деформации, чем полукристаллические материалы или сорта без наполнителей. Изменение конструкции пресс-формы для обеспечения единообразия толщины стенок и симметрии также может стать фактором, который сделает компонент более стабильным в процессе охлаждения, таким образом, снизится риск деформации.
Следы раковины
Следы погружения похожи на небольшие вмятины или кратеры на плоской поверхности детали, обычно обнаруживаемые в более толстых областях, где материал сжимается и втягивает поверхность внутрь. Обычно времени охлаждения недостаточно, поскольку механизм охлаждения неэффективен, что и является причиной этих дефектов. Кроме того, слабое давление в полости формы или высокая температура на литнике могут привести к появлению вмятин, особенно на толстых деталях, где охлаждение происходит медленно.
Чтобы избежать вмятин, можно предпринять множество шагов. Время охлаждения можно увеличить за счет уменьшения усадки, а толщину более толстых участков можно сократить за счет сокращения времени охлаждения. За счет снижения температуры формы, увеличения давления выдержки и увеличения продолжительности выдержки процессы охлаждения и отверждения становятся более эффективными, что снижает вероятность образования вмятин.
Jetting
Струя выглядит как дефект поверхности на отлитых под давлением деталях, выглядит как змеевидные или волнистые линии, как червячные следы. Эта проблема возникает, когда смола слишком быстро впрыскивается в форму через небольшую площадь, например, через ворота или направляющие. Смола поступает в полость формы распыляющим движением, создавая змееобразную струю, которая охлаждается до того, как остальная часть расплава заполнит форму, что приводит к недостаточному плавлению материала и образованию струй.
Основными причинами струи могут быть:
- Динамика течения смолы внутри формы — это увлекательное явление, которое легко объяснить с человеческой точки зрения.
- Скорость впрыска смолы является ключевым фактором, который необходимо учитывать при разработке процесса литья смолы под давлением.
- Температура смолы должна быть подходящей для изготовления идеального изделия.
Устранение неполадок должно быть сосредоточено на размещении литника и регулировке диаметра, чтобы впрыск не происходил непосредственно в центр полости формы. Кроме того, вы также можете проверить и изменить настройки скорости плунжера, использовать горячие каналы или нагретые формы, чтобы избежать преждевременного охлаждения, и попробовать другие варианты смол, которые лучше с точки зрения их характеристик и производительности, особенно температуры формы и скорости охлаждения.
Изучите индивидуальные решения для литья под давлением на платформе Boda
Мы предоставляем индивидуальные производственные решения из широкого спектра по требованию. Пролеан литье под давлением в Китае Предприятие помогает изготовить от нескольких сотен прототипов деталей до производства тысяч крупных партий деталей. Наша собственная обрабатывающая платформа оснащена роботизированными формовочными машинами, позволяющими экономично доставлять ваши детали. Штат инженеров Bodas поможет вам провести анализ вашего DFM и обеспечит соответствие вашим индивидуальным и персонализированным требованиям проекта. Свяжитесь с нами сейчас и получите мгновенное бесплатное онлайн-ценовое предложение на проектирование!
Попробуйте Пролеан прямо сейчас!
Подведение итогов
Выбор правильной обработки поверхности пластиковой детали при литье под давлением – это не только вопрос эстетики, но и множество преимуществ. Тем не менее, принятие этого решения на раннем этапе проектирования имеет первостепенное значение, поскольку оно является основой выбора инструментов, материалов и других важных факторов.
Работа с экспертом по литью пластмасс под давлением имеет решающее значение для освоения этого процесса. Эксперты Boda могут предоставить персональные консультации и помочь вам принять обоснованные решения. Позвольте нам стать вашими экспертами-консультантами для лучших в своем классе услуги литья под давлением для ваших предполагаемых проектов по изготовлению деталей.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Что такое индивидуальное литье под давлением?
Литье под давлением на заказ — это процесс производства пластиковых деталей или компонентов, которые изготавливаются по индивидуальному заказу в соответствии с потребностями клиента. Это процесс использования формы для впрыскивания расплавленного пластикового материала в определенную форму, что позволяет производить сложные и точные детали с настраиваемыми характеристиками, такими как размер, форма, цвет и свойства материала.
В2. Каковы преимущества использования отделки поверхности в процессе литья под давлением?
Отделка поверхности улучшает эстетику, функциональность и долговечность конечного продукта, делая его более привлекательным, текстурированным и долговечным.
Вопрос 3. Почему полировка и притирка считаются лучшими вариантами финишной обработки?
Притирка и полировка — это точные методы, используемые для достижения ровной и гладкой поверхности путем тщательного удаления с поверхности тонкого слоя материала. При литье под давлением это обычно делается с использованием абразивных подушечек и алмазных компаундов. Процедура предполагает перемещение детали круговыми движениями по абразивной подушке, что снижает шероховатость и качество поверхности.
Вопрос 4. Что такое химическое травление?
Химическое травление — это процесс создания уникальных текстур на поверхности пресс-формы посредством химической реакции, которая подходит для точной обработки пресс-формы. Процедура представляет собой процесс подготовки поверхности формы, нанесения устойчивых чернил для формирования рисунка и травления открытых участков сильной кислотой, что оставляет желаемую текстуру.