
Литье под давлением — точный процесс, но иногда могут наблюдаться небольшие отклонения. Допуски — это пределы колебаний продукта в пределах указанного предела размера или измерений. Это помогает деталям работать так, как задумано, особенно при выполнении проекта, который подразумевает многократное использование компонентов. Отсутствие критического допуска означает, что детали не подойдут и не смогут работать так, как ожидалось. Обычно в литье под давлением есть два основных допуска: механическая обработка и смола. Предел точности для механической обработки составляет +/-0.003 дюйма (0.076 мм) и обычно связан с инструментом формы. Допуск смолы применяется к готовой детали. Обычно он составляет не менее +/-0.002 дюйма на дюйм (0.051 мм на мм).
Теперь давайте поговорим о характеристиках конструкции, материала и процесса, которые следует учитывать для достижения требуемых допусков при литье пластмасс под давлением и обеспечения идеальной работы деталей.
Какие факторы влияют на допуски при литье под давлением?
Допуски при литье под давлением
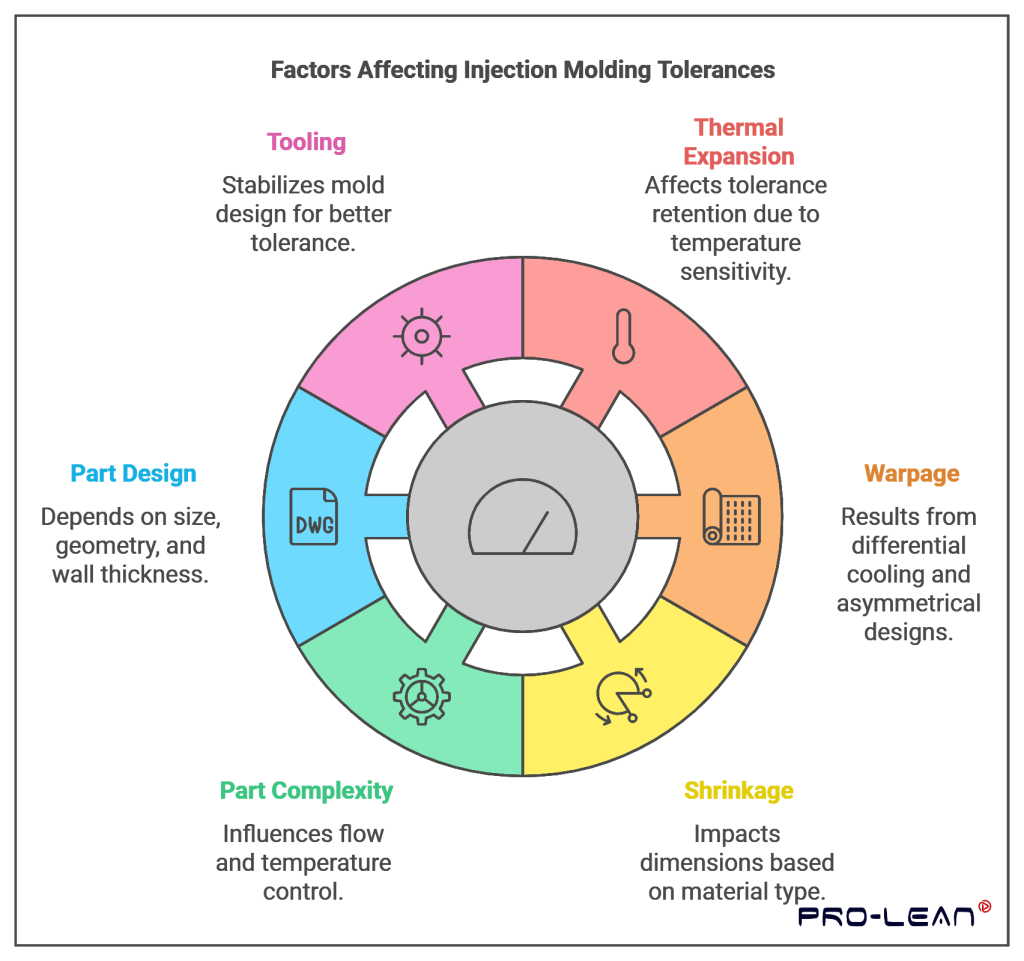
Многие факторы влияют на литье под давлением допуски в большей степени. Понимание этих факторов помогает в корректировке допусков для условий проекта.
Тепловое расширение
Коэффициент теплового расширения играет важную роль в пластмассах. Чувствительность к температуре — еще одна серьезная характеристика пластмасс, поскольку они расширяются и сжимаются при изменении температуры. Тепловое расширение не оказывает прямого влияния на удерживающие свойства. Таким образом, сохранение допусков может быть довольно проблематичным, если происходят значительные колебания температуры.
коробления
Деформация — дефект литья под давлением
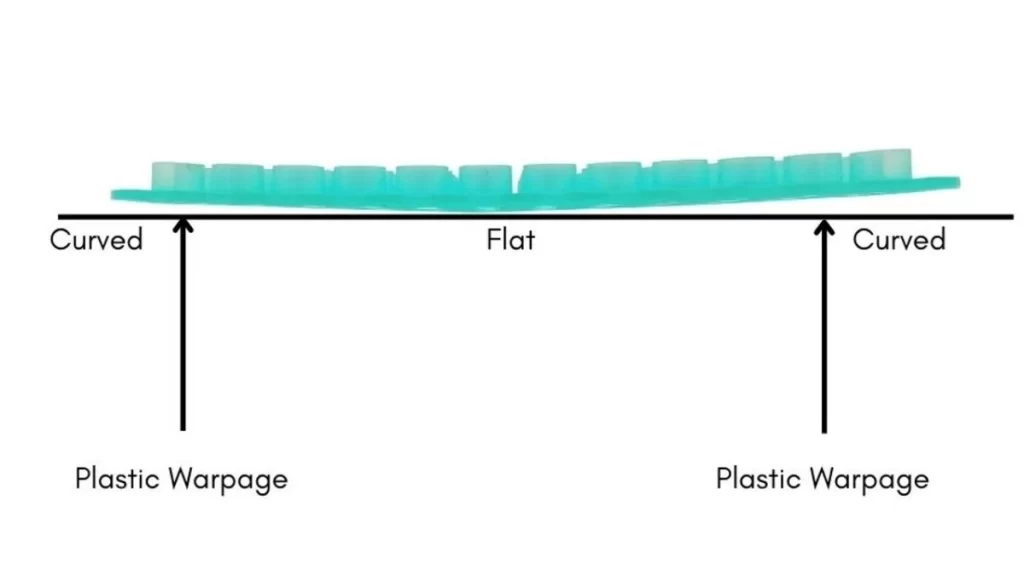
Коробление определяется как отклонение от первоначальной плоскостности материала в результате дифференциального охлаждения. Когда конструкции лопаток турбины имеют асимметрично толстые стенки, время охлаждения довольно велико, и существует вероятность коробления. Более того, неравномерное охлаждение создает такие проблемы, как невозможность выдерживать узкие допуски. Крайне важно минимизировать проблемы коробления. Этого можно достичь путем максимального литья под давлением, но не до экстремального уровня.
усадка
Все протестированные пластиковые материалы в некоторой степени сжимались при охлаждении. Влияние можно увидеть в общих размерах детали конечного пользователя. Явление усадки влияет на все пластиковые материалы с разной скоростью. Известно, что аморфные материалы в целом сжимаются больше, чем кристаллические. Потому что фазовый переход происходит при плавлении. Большинство отраслей промышленности используют пластиковые детали из-за гибкости продукта. Поскольку они экономически устойчивы, многие производственные фирмы предпочитают их.
Сложность детали
Сложность аспектов связана с инструментами и проектированием потока материала. Они могут замедлить быструю скорость заполнения, которая может иметь место в процессе формования. Поэтому уровень контроля температуры имеет большое значение. Система охлаждения облегчает достижение требуемых уровней допуска.
Дизайн детали
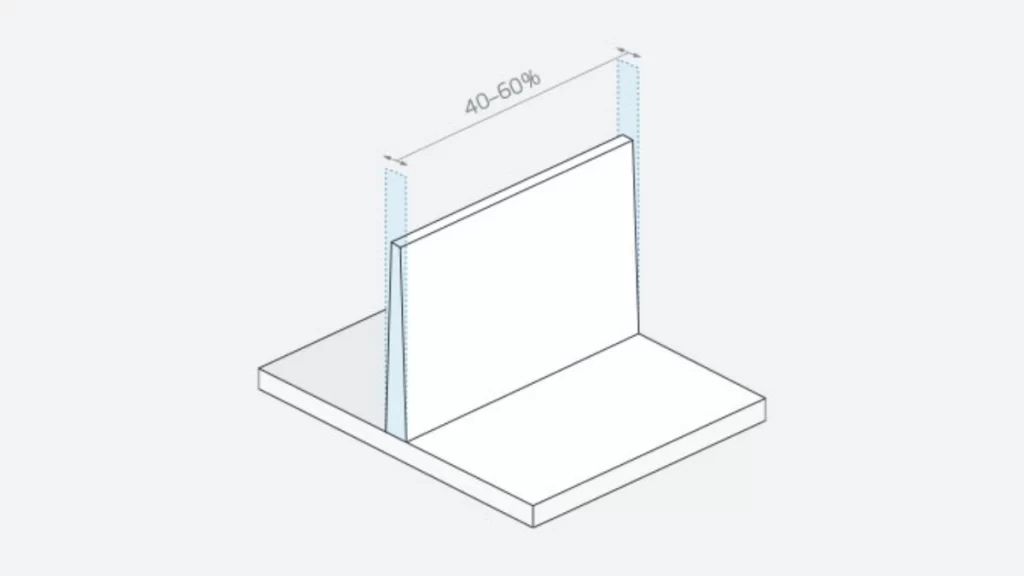
Допуски сильно зависят от размера детали, геометрии и толщины стенки. Более крупные и толстые детали усаживаются с разной скоростью. Возможность управлять такими изменениями имеет большое значение для высококачественных результатов. Геометрия детали обеспечивает контроль, что означает, что может быть лучший допуск.
Инструменты
Допуски можно определить только с помощью конструкции литьевой формы. Стабильность формы играет роль в контроле скорости охлаждения и снижении процесса сжатия. Таким образом, конструкция формы повышает надежность допусков и качество продукции.
Попробуйте Пролеан прямо сейчас!
Как материал влияет на допуски формования?
Важно определить правильную смолу для успешного выполнения работы. При обработке все материалы обладают разными свойствами и требуют разных методов. Они сплавляются, кристаллизуются и затвердевают при разных температурах. Выбор правильного материала помогает получить желаемые характеристики.
усадка
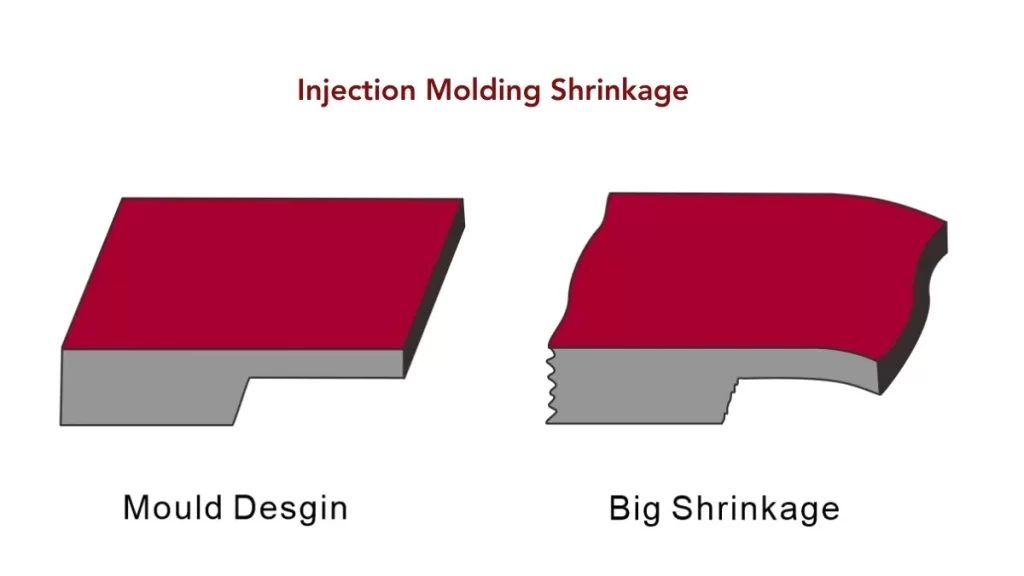
Усадка при формовании
При охлаждении форм все материалы дают усадку. Скорость усадки — важная характеристика, которую следует учитывать. Знание того, как форма справляется с усадкой, имеет решающее значение. Например, если пресс-форма используется для производства АБС-пластика, то скорость усадки составляет 0.003 дюйма/дюйм (0.076 мм/мм). Было бы целесообразно спроектировать пресс-форму с учетом этой усадки. Такой подход помогает гарантировать, что конечная деталь достигнет требуемых допусков.
Однако если вы переключаетесь с поли на полипропилен, скорость усадки отличается. Полипропилен имеет скорость усадки 0.018 дюйма на дюйм (0.457 мм на мм). Это приводит к изменению в 0.015 дюйма/дюйм (0.381 мм/мм) между двумя случаями. Она может стать всего лишь 0.015 дюйма, что может вызвать серьезные проблемы в детали. (Узнать больше о Компрессионное формование против литья под давлением).
Оценка усадки и допусков деталей
Известно, что литьевые детали сжимаются по мере охлаждения материала. Фактор усадки напрямую влияет на допуски деталей. Улучшение таких изменений имеет решающее значение и пронизывает значительную часть конструкции. Чтобы оценить усадку, необходимо измерить линейную скорость усадки материала. Такой стандарт, как ASTM D955, помогает в этом процессе тестирования. Сначала используйте инъекцию образца и дайте ему остыть. Рассчитайте усадку, используя следующее уравнение:
Коэффициент усадки = 100 % (Lc – Lp) / Lp
Где:
- Lc: Длина полости
- Lp: Длина детали после охлаждения
Приведенное выше уравнение определяет линейную усадку для материалов, свойства которых не симметричны. Соответственно, смолы с длинными волокнами имеют низкую усадку во время течения расплава. Это может привести к переоценке усадки в поперечном направлении. (Узнать больше о Обработка с ЧПУ против. Литье под давлением)
Анализ потока в пресс-форме
Скорость расширения эффективно определяется при проведении анализа потока пресс-формы. Эта симуляция демонстрирует процесс, посредством которого пластиковая смола упаковывается в пресс-форму. Она также показывает области в пресс-форме, которые может быть трудно заполнить. Обычно симуляция использует Autodesk Moldflow, один из наиболее часто используемых инструментов CAE.
Типичные значения усадки пластмасс
В следующей таблице показан диапазон усадки для большинства смол для литья под давлением, доступных на рынке. В общем, для достижения наилучших результатов обратитесь к техническому описанию материала.
| Материал | Диапазон усадки |
| ABS | 0.7-1.6 |
| PC / ABS | 0.5-0.7 |
| Ацеталь/ПОМ (Delrin®) | 1.8-2.5 |
| ASA | 0.4-0.7 |
| ПНД (HDPE), | 1.5-4 |
| HIPS | 0.2-0.8 |
| ПВД | 2-4 |
| Нейлон 6/6 | 0.7-3 |
| Нейлон 6/6, наполненный стеклом (30%) | 0.5-0.5 |
| PBT | 0.5-2.2 |
| Стеклонаполненный ПБТ (30%) | 0.2-1 |
| PEEK | 1.2-1.5 |
| Стеклонаполненный ПЭЭК (30%) | 0.4-0.8 |
| ПЭИ (Ultem®) | 0.7-0.8 |
| ПЭТ (PET) | 0.2-3 |
| ПММА (акрил) | 0.2-0.8 |
| PC | 0.7-1 |
| Стеклонаполненный ПК (20–40%) | 0.1-0.5 |
| Полиэтиленовый стеклонаполненный (30%) | 0.2-0.6 |
| Полипропиленовый гомополимер | 1-3 |
| Сополимер полипропилена | 2-3 |
| PPA | 1.5-2.2 |
| РРО | 0.5-0.7 |
| PPS | 0.6-1.4 |
| PPSU | 0.7-0.7 |
| Жесткий ПВХ | 0.1-0.6 |
| САН (АС) | 0.3-0.7 |
| ТОП | 0.5-2.5 |
| ТПУ | 0.4-1.4 |
Как оптимизировать допуски при литье под давлением
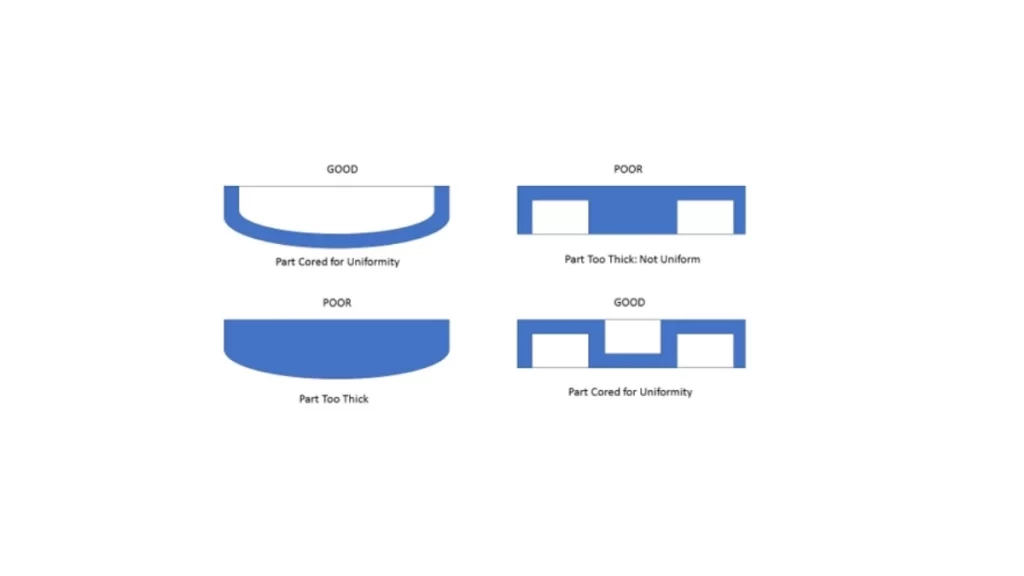
Критерии оптимизации допусков
В частности, важно заранее прогнозировать типичные допуски литья под давлением. Они включают в себя проектирование продукта, выбор материала, оснастку и контроль процесса.
Фаза проектирования
Всегда следуйте рекомендациям Design for Manufacturing (DFM). Такой подход значительно снижает вероятность коробления, усадки и несоосности. Стратегии в DFM должны улучшить процесс производства и качество допусков продукта.
Общий размер
Допуски сильно зависят от общего размера продукта. Деформация — один из самых больших рисков искажения крупных предметов. Соображения относительно размера при проектировании являются чувствительными.
Толщина стенки
Одинаковая толщина стенок идеальна с точки зрения стабилизации скорости усадки. Она минимизирует такие проблемы, как деформация и проседание. Проекты должны избегать массивных толстых стенок, а внутренние углы лучше сделать максимально закругленными.
Углы уклона
Можно уменьшить съем деталей из форм, используя углы наклона. Такая практика минимизирует вероятность усадки и прилипания. Обычно угол наклона должен составлять от 10 до 20 градусов.
Бобышки:
Проектировщикам не следует делать стенки бобышки слишком толстыми. Толстые стенки могут привести к образованию пустот, а также могут вызвать увеличение времени цикла.
Выберите правильный материал
Выбор правильного материала существенно влияет на допуски литья под давлением. Материалы также должны иметь схожие значения усадки. Выбор правильных смол для размера и дизайна также имеет решающее значение.
Помните об инструментах для пресс-форм
Структура пресс-формы оказывает большое влияние на точность и обычно зависит от структуры инструмента пресс-формы. Увеличение размера является лучшим способом минимизировать проблему усадки материала. В этом случае температура должна быть равномерной на протяжении всего процесса формования. Уменьшение дефектов означает правильное позиционирование выталкивающих штифтов и литников.
Выполнять RPC
Основная причина, по которой переменные калибровки влияют на качество деталей, заключается в том, что они имеют постоянный и устойчивый эффект. Температура, давление и время выдержки являются основными факторами, которые необходимо регулировать. Использование датчиков позволяет иметь обратную связь во время выполнения процесса.
Попробуйте Пролеан прямо сейчас!
Стандартные допуски литья под давлением
В таблице ниже представлена систематическая сводка стандартных допусков литья под давлением в соответствии с GB / T 14486-2008. Он предназначен для оказания помощи компании по литью под давлением в понимании пределов допусков размеров деталей для производства качественного конечного продукта.
- Уровень допуска (MT1 – MT7): Эти уровни показывают степень точности, необходимую для детали. MT1 является наиболее точным, а MT7 имеет больший допуск.
- Диапазон размеров (мм): Каждая строка относится к определенной размерной категории формованных деталей – от миниатюрных (0–3 мм) до более крупных размеров (120–140 мм).
- Столбцы «а» и «б»: Каждый уровень допуска подразделяется на столбцы «a» и «b», давая два значения допуска для каждого уровня. Таким образом, в зависимости от приложения, можно выбрать соответствующее значение допуска для конкретного приложения.
|
Уровень терпимости |
Диапазон размеров (мм) |
0 – 3 |
3 – 6 |
6 – 10 |
10 – 18 |
18 – 30 |
30 – 50 |
50-80 |
80-120 |
120-140 |
|
MT1 |
a |
± 0.050 |
± 0.050 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
|
b |
± 0.025 |
± 0.025 |
± 0.030 |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.070 |
± 0.080 |
|
|
MT2 |
a |
± 0.070 |
± 0.070 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
|
b |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
|
|
MT3 |
a |
± 0.090 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
|
b |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
± 0.180 |
± 0.200 |
|
|
MT4 |
a |
± 0.120 |
± 0.140 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.400 |
|
b |
± 0.060 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.240 |
± 0.270 |
|
|
MT5 |
a |
± 0.160 |
± 0.190 |
± 0.220 |
± 0.270 |
± 0.320 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
|
b |
± 0.080 |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
± 0.350 |
|
|
MT6 |
a |
± 0.220 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
|
b |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
|
|
MT7 |
a |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
± 0.800 |
± 0.900 |
|
b |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.300 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
Методы измерения и контроля допусков литья под давлением
При проверке допусков литья под давлением используются фактические контрольно-измерительные приборы с использованием следующих методов; Основные методы включают:
- Визуальный осмотр: Базовый осмотр подразумевает выявление неисправностей деталей, таких как коробление, провисание и трещины.
- Ручное измерение: Прямое измерение деталей с использованием измерительных приборов, таких как штангенциркули и микрометры. Этот метод подходит для простых деталей с небольшим количеством критических размеров.
- Автоматизированное измерение: Для деталей со многими критическими размерами. Использование КИМ и систем технического зрения при производстве этих сложных деталей.
- Первая инспекция изделия (FAI): Процедура окончательной проверки оценивает первую часть, как она сходит с производственной линии в производственном цикле. Она предлагает все размерные параметры и сравнивает каждый параметр с проектными значениями, касающимися допуска продуктов. (Узнайте больше о Контроль качества литья под давлением)
Заключение
Допуски литья под давлением имеют решающее значение для обеспечения качества и эффективности формованных деталей, а также их пригодности к использованию. На эти допуски влияют такие факторы, как усадка, коробление, тепловое расширение, конструкция детали, сложность и конструкция инструмента. Благодаря работе, конструкции и материалу, а также контролю условий обработки литья под давлением можно достичь требуемых допусков для любого проекта.
Начните свой проект с Boda Tech!
Многие детали, изготовленные методом литья под давлением, требуют определенных размеров для соответствия функции, для которой они предназначены. Допуски означают, что компоненты будут соответствовать требованиям, функционировать так, как требуется, и соответствовать требуемым спецификациям.
Работа с Boda Tech — это большой шаг к производству высококачественных деталей для различных применений. Работая в отрасли уже более десяти лет, Boda приобрела опыт в производстве точных форм и литье под давлением. Мы сосредоточены на разработке медицинских изделий, соответствующих высоким требованиям к качеству и нормативным требованиям для таких изделий, используя значительный опыт и знания. Свяжитесь с нами сейчас для получения информации о качестве услуги литья под давлением и получите бесплатную консультацию от наших экспертов!