
«Механическая обработка с ЧПУ — это точная и автоматически контролируемая технология изготовления прототипов в средних и больших объемах. Несмотря на его точность, с ним все же связаны ошибки. Производители продукции должны знать их причины и профилактические меры, чтобы избежать этих ошибок и достичь желаемых результатов».
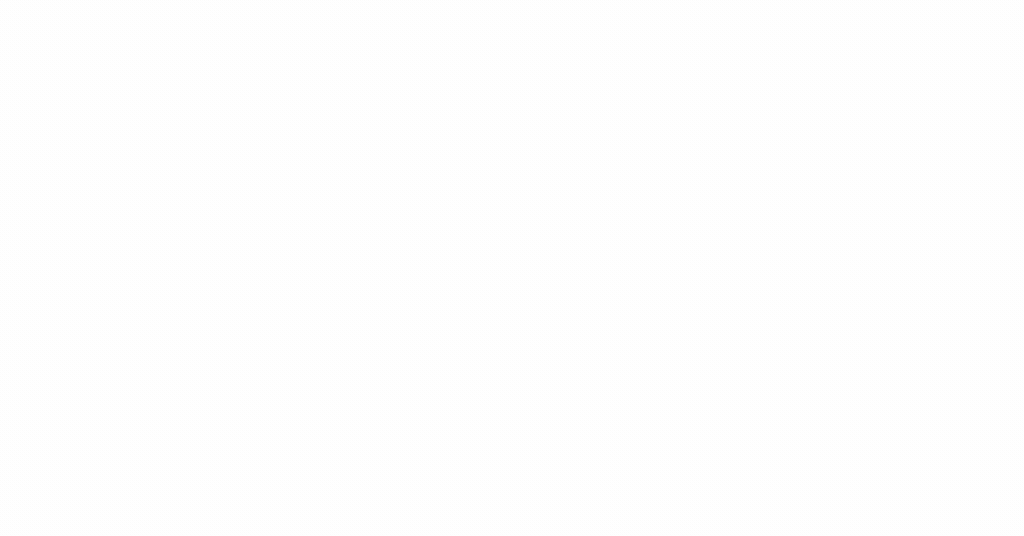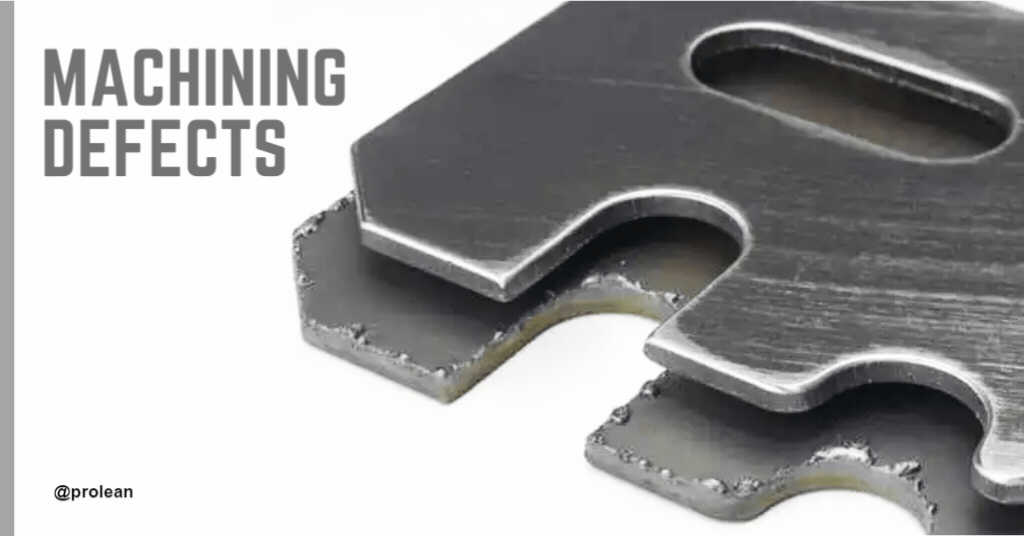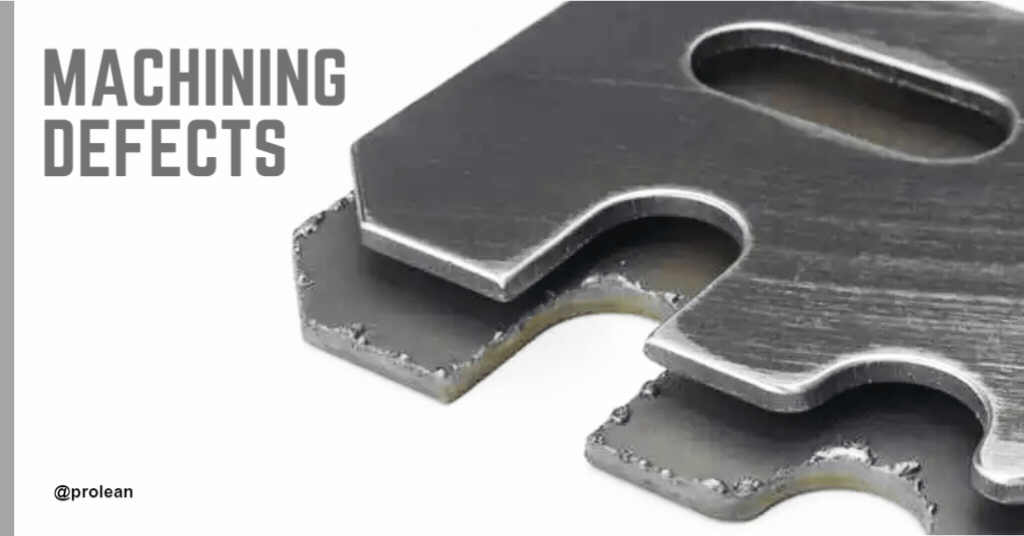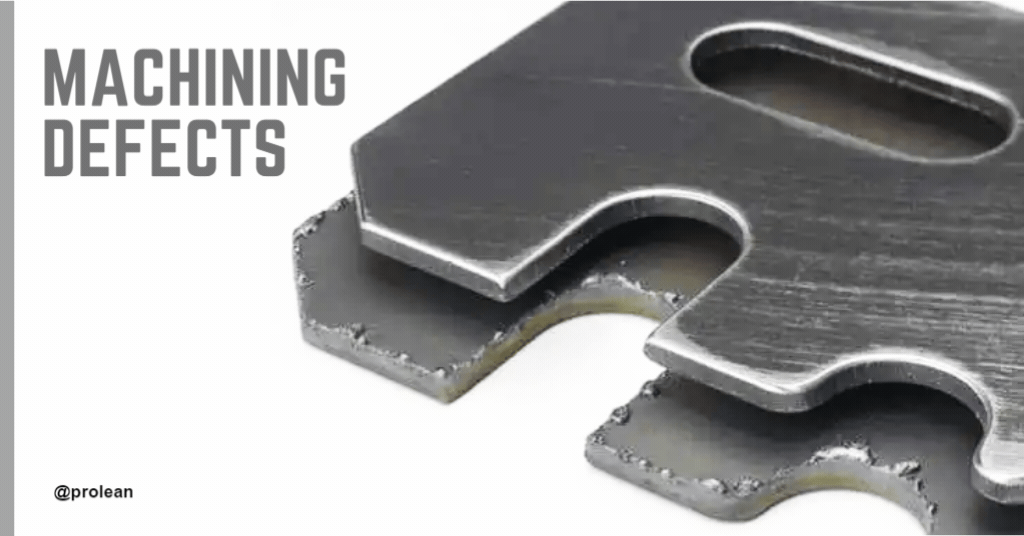
Процессы обработки с ЧПУОднако, хотя они и точны и аккуратны, при неправильном применении они могут приводить к неточным результатам из-за износа инструмента и образования стружки. Таким образом, инновационные методы, такие как процесс разделения или процесс тиснения играют жизненно важную роль. Эти передовые методы помогают избежать или предотвратить подобные явления. дефекты высечки, износ инструмента, и рвать, а также дефекты тиснения, В некоторых случаях процесс обрезки также представляется более полезным для устранения этих дефектов, влияющих на качество.
Заводы высокоточной обработки с ЧПУ создают идеальные детали или изделия из заготовок. Иногда это кажется серьезной проблемой из-за несовершенства процесса или дефекты обработки на станке с ЧПУ. Эти задачи были важны, поскольку они помогли операторам изучить и усовершенствовать свои методы для достижения наилучших результатов. Выявление и анализ дефектов обработки на станках с ЧПУ всегда полезно, поскольку это поможет улучшить будущие операции обработки.
Boda Tech — ведущий завод по производству станков с ЧПУ в Китае. Основываясь на своем более чем десятилетнем опыте, они предоставили ценную информацию о причинах и способах устранения дефектов механической обработки. В этом сообщении блога представлена ценная информация о дефектах обработки на станках с ЧПУ, их влиянии на продукцию и решениях этих потенциальных проблем, в том числе дефекты глубокой вытяжки.
Что такое дефекты обработки на станках с ЧПУ?
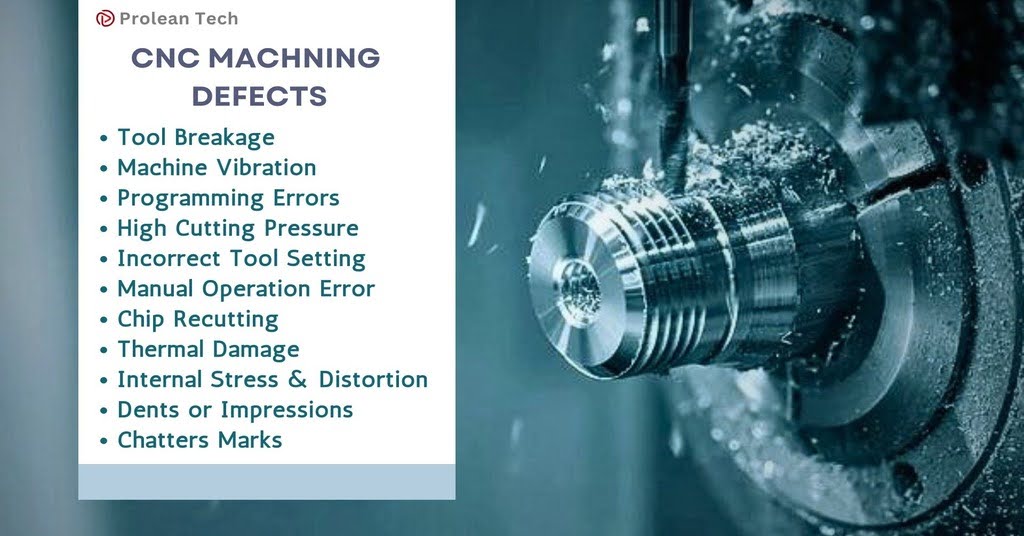
Список распространенных дефектов механической обработки
Дефекты обработки на станках с ЧПУ — это дефекты или дефекты конечной продукции, которые можно отнести к процессу обработки. Эти дефекты могут проявляться в виде вмятин, царапин или других физических повреждений заготовки, неточностей размеров, плохой обработки поверхности, дефектов материала, сломанных режущих инструментов и неисправных станков. Эти дефекты могут создать ряд проблем в готовых обработанных деталях, таких как неточности размеров, плохое качество поверхности и повышенные температуры.
В процессе резки могут возникать различные дефекты обработки, в том числе: стружка, вибрация, заусенцы, образование сколов и наростов на кромках. Это типичные дефекты, связанные с обработкой металла, и они встречаются на всех типах станков и при различных методах обработки, таких как обрабатывающие центры, токарные станки с ЧПУ и автоматические токарные станки. Подробнее:Вибрация при механической обработке
Попробуйте Пролеан прямо сейчас!
Распространенные дефекты обработки
Давайте обсудим некоторые распространенные дефекты обработки.
Перерез в заготовках
Причины:
- Изгиб инструмента происходит из-за низкой жесткости инструмента, большой длины или малого диаметра инструмента.
- Это может быть связано с ошибкой оператора или неправильным обращением с продуктами питания.
- Непостоянный припуск на рез (например, 0 на криволинейных боковых поверхностях, 5 на нижней).
- Некоторые распространенные параметры резания, которые могут быть установлены неправильно, включают слишком малый допуск и очень высокую скорость шпинделя.
Улучшения:
- Выбор инструмента. Чтобы повысить стабильность и прочность, важно выбирать большие и короткие инструменты.
- Программа снятия фасок: для достижения равномерного припуска рекомендуется использовать программу снятия фасок, которая позволит равномерно снимать материал как с боковых, так и с нижней поверхностей.
- Регулировка параметров резки: Осторожно закругляйте углы с большими припусками и осторожно регулируйте параметры резки.
- Функция скорости машины (SF). Попробуйте использовать функцию SF машины, которая позволяет операторам регулировать скорость резки для достижения лучших результатов и точности.
Проблемы с центрированием
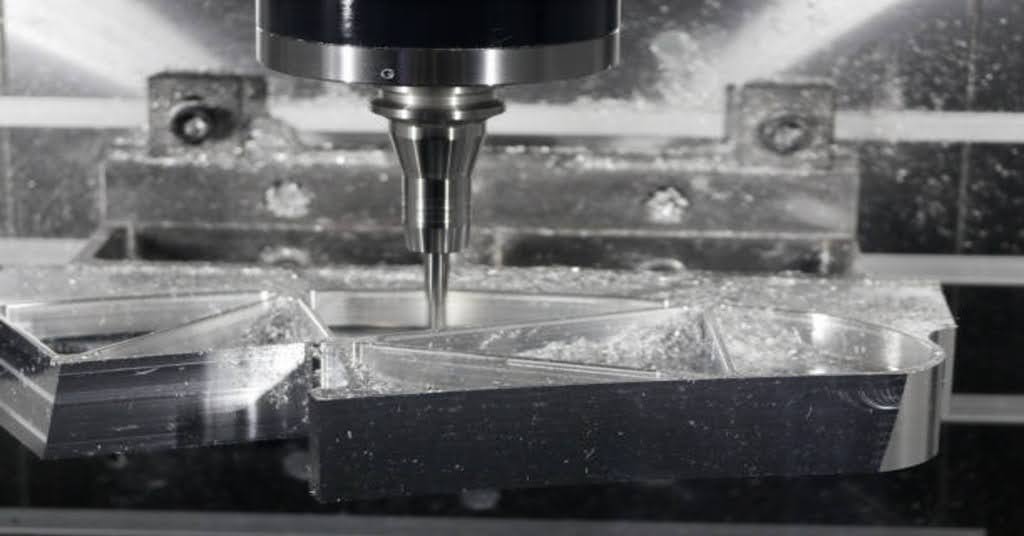
Машинное центрирование
Причины:
- Проблемы с центрированием могут быть вызваны ошибками оператора и ручным центрированием линз.
- Заусенцы или неровные поверхности на поверхности формы также вызывают проблемы с центрированием.
- Обычно магнитные центрирующие стержни иногда приводят к неточным конструкциям деталей.
- Эти проблемы также могут возникнуть из-за невертикальных сторон форм.
Улучшения:
- Вручную проверьте центрирование и убедитесь, что точки имеют одинаковую высоту и используются точки.
- Постарайтесь удалить острые края и углы, используя начинку или масло для очистки формы.
- Перед второй партией центрирующих стержней попробуйте их размагнитить. Для этого вы можете использовать немагнитные материалы, такие как керамические стержни.
- Проверьте форму по вертикали. Вертикальность формы следует проверить с помощью циферблатного индикатора. Если есть большие несоответствия, обратитесь к установщику, чтобы немедленно их исправить.
Проблемы с настройкой инструмента
Причины:
- Ручная настройка инструмента является одной из основных причин ошибок оператора при работе станка.
- Неправильный зажим инструмента.
- Подсказка резака недостаточно точна.
- Различия между R-фрезами, фрезами с плоским дном и фрезами с летучей головкой.
Улучшения:
- Последовательные ручные операции: Повторите ручную настройку инструмента и делайте это правильно и точно.
- Очистка зажима инструмента. Перед установкой инструмента на место рекомендуется очистить зажим инструмента с помощью пневматического пистолета или тряпки.
- Точное измерение: для достижения высокой точности используйте один кончик режущего инструмента на летучей фрезе для измерения стержня инструмента или базовой поверхности.
- Отдельная программа настройки инструмента. Создайте отдельную программу настройки инструмента, чтобы решить эти проблемы с вариациями между различными типами фрез, включая R-образные фрезы, плоскодонные и летучие фрезы.
Сбой ЧПУ – Программирование
Причины:
- Если безопасная высота установлена неправильно, инструмент может столкнуться с заготовкой во время быстрой подачи (G00).
- Используемый инструмент не соответствует описанному в листе программы.
- Длина инструмента (длина лезвия) не соответствует глубине обработки, указанной в листе программы.
- Значения глубины по оси Z, указанные в листе программы, не соответствуют фактическим измерениям.
- Некоторые из ошибок, которые могут произойти, включают в себя; неправильные настройки координат при программировании.
Улучшения:
- Убедитесь, что безопасная высота установлена выше самой высокой точки заготовки.
- Убедитесь, что инструмент, указанный в листе программы, является именно тем инструментом, который использовался.
- Правильно запишите длину инструмента и длину лезвия и убедитесь, что измерена фактическая глубина обработки.
- Внимательно проверьте измерения по оси Z и убедитесь, что значения, введенные в лист программы, верны.
Сбой ЧПУ – ошибки оператора
Причины:
- Неправильная настройка глубины инструмента по оси Z.
- Некоторые ошибки включают в себя номера центрирования и операций, например неучет радиуса инструмента.
- Потеря кубика, его падение или изъятие в середине броска (например, бросок кубика D10, когда требовался кубик D4).
- Ошибочный выбор (например, выбор A9.NC вместо A7.NC).
- Неправильное вращение маховика или его поворот в неправильном направлении. Например, неправильное нажатие во время ручной быстрой подачи (X вместо -X).
Улучшения:
- Устанавливайте положение инструмента по оси Z (снизу, вверху, разделенной поверхности и т. д.) очень внимательно.
- Также проверьте требования к центрированию и эксплуатации.
- Прежде чем исправлять инструмент, следите за тем, чтобы инструмент был совмещен с листом программы.
- Программы должны запускаться в правильной последовательности.
- Повышайте уровень управления машинами вручную.
- Поднимите ось Z над заготовкой, а затем переместите ее вручную.
Точность в гладких криволинейных областях
Причины:
- Если вы получаете шероховатую поверхность на изогнутых деталях, вот почему: - Если вы получаете шероховатую поверхность на изогнутых деталях, вот почему:
- Установка неправильных параметров резания, таких как угол инструмента и скорость.
- Использование тупых и неэффективных инструментов в течение длительного времени в процессе.
- Когда инструменты выступают или имеют слишком большой зазор, возникают проблемы.
- В других случаях мы недостаточно очищаем стружку и неправильно наносим масло.
- То, как мы настроили станок для резки, также может повлиять на уровень гладкости.
- На заготовке могут присутствовать незначительные неровности в виде заусенцев (небольших шероховатых участков). Подробнее:Черновая и чистовая обработка с ЧПУ
Улучшения:
- Лучше установить параметры резки, более подходящие для более плавных кривых.
- Сохраняйте острые инструменты и заменяйте их, когда они затупятся.
- Инструменты должны быть короткими и как можно более плотно прилегающими, чтобы уменьшить дополнительное пространство.
- Для достижения наилучших результатов также важно регулировать скорость резания и тип используемых инструментов.
- Устранение стружки, удаление воздуха и правильная нанесение масла.
- Научите машину резать так, чтобы создавать плавные изгибы.
Управление высоким давлением резания
Высокое давление резания – это сила, действующая на режущий инструмент во время обработки. Это происходит, когда инструмент контактирует с заготовкой и материал разрезается или обрабатывается. Это давление определяется геометрией инструмента, параметрами резания, характеристиками материала и условиями обработки. Высокое давление резания связано с такими проблемами, как износ инструмента, устойчивость станка, высокое потребление энергии и деформация заготовки.
Как с этим справиться?
- Отрегулируйте скорость резания, глубину и скорость подачи, чтобы минимизировать давление при сохранении производительности.
- Используйте смазочно-охлаждающие жидкости или охлаждающие жидкости для контроля нагрева, минимизации износа инструментов и продления срока их службы.
- Внедрить новые технологии, такие как трохоидальное фрезерование, для снижения сил резания и увеличения производительности.
Изменения или неровности отделки поверхности
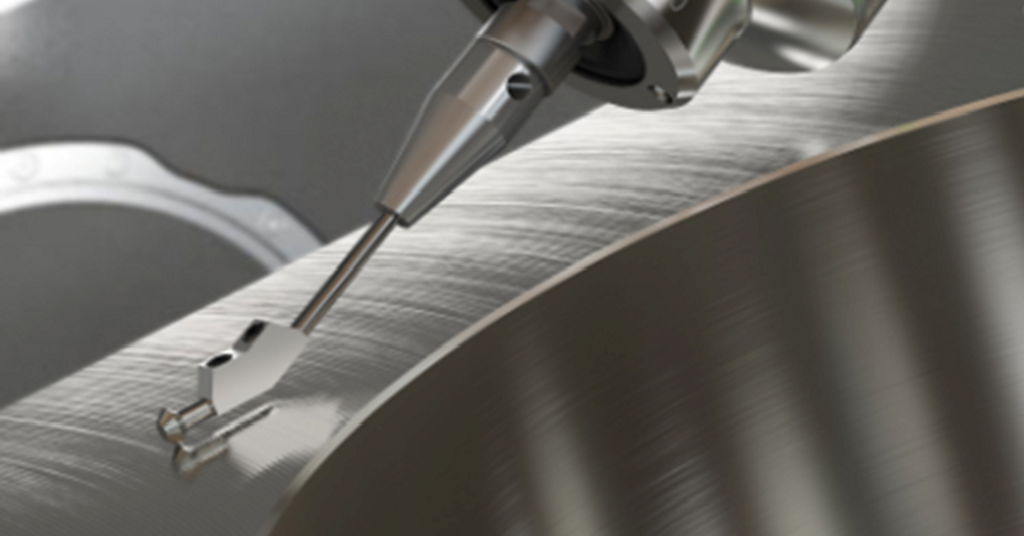
Шероховатость поверхности
Поддержание чистоты поверхности при фрезеровании с ЧПУ имеет решающее значение для создания качественных заготовок, поскольку это жизненно важный аспект конечного продукта. Однако некоторые факторы могут вызвать изменения качества поверхности в процессе обработки.
Одной из распространенных проблем является вибрация, вызванная вибрациями станка или резака. Это может произойти при использовании тупого инструмента, в результате чего инструмент срезает большое количество материала до удаления стружки, что приводит к ухудшению качества поверхности.
Другим фактором является тип используемой стратегии фрезерования с ЧПУ. Попутное фрезерование, при котором инструмент входит в заготовку с ударом и медленно выходит, обычно приводит к улучшению качества поверхности. Однако обычное фрезерование, при котором инструмент вращается в противоположном направлении подачи, имеет тенденцию портить готовые поверхности и влиять на качество конечной поверхности.
Выбор и применение охлаждающих жидкостей также способствуют этому процессу. Использование соответствующих охлаждающих и смазочных материалов поможет избежать перегрева и улучшить качество поверхности. С другой стороны, если охлаждение недостаточное, инструмент изнашивается быстрее, и поверхность заготовки становится не такой гладкой.
Чтобы решить различные проблемы с качеством поверхности, важно содержать режущие инструменты в хорошем состоянии, выбирать правильный метод фрезерования в зависимости от требуемого качества поверхности и правильно использовать СОЖ во время обработки. Благодаря этим решениям фрезерные операции с ЧПУ могут обеспечить лучшее качество поверхности заготовки.
Износ инструмента или следы
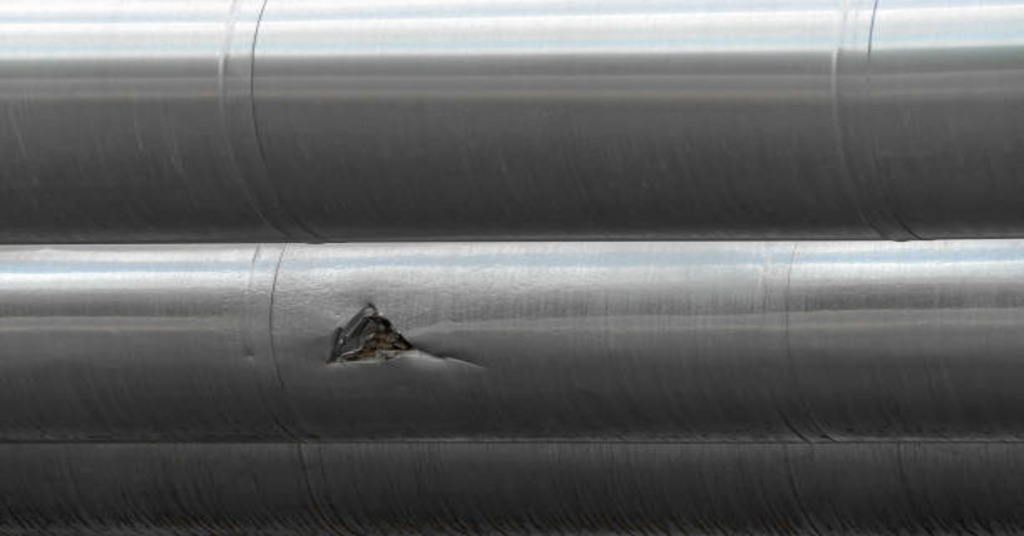
Металлическая трещина
При обработке на станках с ЧПУ следы инструмента определяют видимые линии или выступы, оставленные на обработанной поверхности из-за неточного контакта между режущим инструментом и заготовкой. Эти отметки могут появиться по нескольким причинам:
- Неправильный выбор инструмента. Следы инструмента могут возникнуть из-за высоких параметров резания, неправильного выбора инструмента или неправильного использования материала.
- Вибрация машины. Условия и установка внутри машины могут вызывать вибрацию, которая приводит к появлению следов на поверхности.
- Стратегия входа и выхода инструмента. Важно учитывать, как инструмент соприкасается с заготовкой и как он выходит из нее в процессе обработки, поскольку эти аспекты могут повлиять на оставленные следы.
Улучшения:
- Оптимизируйте параметры резки: уменьшите давление, с которым применяется инструмент, и дополнительно отрегулируйте скорость инструмента, чтобы уменьшить оставленные следы.
- Выбирайте правильные инструменты. Используйте инструменты с правильной геометрией и покрытием, которые не поцарапают поверхность.
- Выполнение операций окончательной обработки: на последнем этапе применяется шлифовка или полировка для удаления оставшихся следов инструмента и улучшения общего качества поверхности.
Проблемы с расслоением
Ламинированные материалы могут расслаиваться во время обработки на станках с ЧПУ. Это означает, что слои могут отделяться или отслаиваться от поверхности.
Причина:
- Высокие силы резания или высокие скорости подачи в процессе обработки.
- Ламинированные материалы низкого качества или те, которые требуют более качественного склеивания.
- Неправильный выбор инструментов или использование тупых инструментов.
- Отсутствие надлежащего зажима или поддержки может вызвать вибрацию или движение.
Улучшения:
- Минимизируйте силы резания и выберите подходящие скорости подачи.
- Используйте хорошо скрепленные ламинированные материалы.
- Выбирайте тонкие режущие инструменты и инструменты для ламинированных материалов.
- Обеспечьте достаточную поддержку и фиксацию, чтобы уменьшить вибрацию и движение.
Попробуйте Пролеан прямо сейчас!
Альтернативы технологии обработки с ЧПУ и их соответствующие дефекты
Однако обработка с ЧПУ является более точной и точной, чем традиционные процессы производства деталей. Используются различные альтернативные методы, такие как литье под давлением и литье металла. Несмотря на то, что эти традиционные методы довольно популярны для крупносерийного производства из-за их экономической эффективности. Но в ходе процесса они также обнаруживают недостатки. Давайте обсудим соответствующие им дефекты.
Некоторые примеры дефекты сварки включают;
- Пористость
- Перекрытие
- Образование брызг
- Трещины
- Подрезы
Аналогично, примеры дефекты литья включают;
- Биения
- Искривление
- Проникновение металла
- Включение шлака
- Горячие слезы
Более того, литье под давлением, хоть и экономически выгодно при больших тиражах, но риски и неточности присутствуют. Некоторый дефекты литья под давлением включают;
- короткие кадры
- вакуумные пустоты
- Поточные линии
- Jetting
- расслоение поверхности
- следы раковин и т. д.
Основные выводы
- Хотя обработка на станках с ЧПУ — это компьютеризированная технология, используемая в каждой профессиональной деятельности, сервис обработки с чпуОднако точность на 100% не может быть обеспечена постоянно, поскольку погрешности всё же существуют. Эти станки могут подвергаться дефектам, таким как износ инструмента, поломка, заусенцы и т. д., что может повлиять на прочность и качество конечного продукта.
- Чтобы устранить или исправить эти последствия, рассмотрите соответствующий процесс обработки, инструменты и материал заготовки для достижения оптимальных результатов.
- Крайне важно понимать взаимосвязь между инструментом и обрабатываемым материалом, чтобы выявить связанные дефекты, которые могут возникнуть, и, таким образом, помочь минимизировать эти дефекты, чтобы сэкономить дополнительные затраты на проекты.
- Более того, крайне важно регулярно контролировать эффективность станка, а для улучшения качества деталей при обработке с ЧПУ необходимы корректировки.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Какие наиболее частые проблемы наблюдаются при обработке на станках с ЧПУ?
Некоторые распространенные дефекты — это шероховатость поверхности, износ инструментов, неточности размеров, следы вибрации и плохое качество поверхности.
В2. Каковы способы выявления дефектов в процессах обработки на станках с ЧПУ?
Некоторые из способов, которые можно использовать для выявления дефектов, включают в себя; визуальный осмотр, измерение размеров с использованием соответствующих инструментов, проверка шероховатости поверхности с помощью метрологических приборов и контроль характеристик машины на наличие признаков аномалий.
Вопрос 3. Примеры Дефекты лазерной резки.
Резка с ЧПУ, хотя и более точна в обеспечении высококачественных, гладких резов и фасонных деталей, таит в себе потенциальные риски. Некоторые дефекты лазерной резки включают отклонение реза, окалину и отклонения.