
Лазерная резка стали
Процесс лазерной резки стали включает в себя удаление материала с металлических заготовок с помощью лазера, что особенно эффективно для стали и других прочных металлических материалов. Это делает его идеальным для таких применений, как лазерная резка стальных панелей и лазерная резка металла по индивидуальному заказу. Лазерная резка Технология позволяет обрабатывать широкий спектр материалов, включая металлы, древесину и некоторые виды пластмасс, а также... лазерная резка нержавеющей стали.
Лазерный луч фокусирует тепловую энергию на стальном материале, следуя запрограммированной траектории, которая оставляет след плавления или испарения, что помогает газам, таким как кислород или азот, удалять отходы. Этот процесс обеспечивает чистые разрезы, минимизируя при этом площадь, подверженную воздействию тепла.
Лазерная резка осуществляется без физического контакта, что защищает инструменты от износа и предотвращает загрязнение, что крайне важно для таких областей применения, как пищевая и медицинская промышленность. Сочетание оптимизированной мощности лазера и скорости резки позволяет получать изделия с высокой точностью, что снижает требования к последующей обработке по сравнению с механической штамповкой.
Основы лазерной резки стали
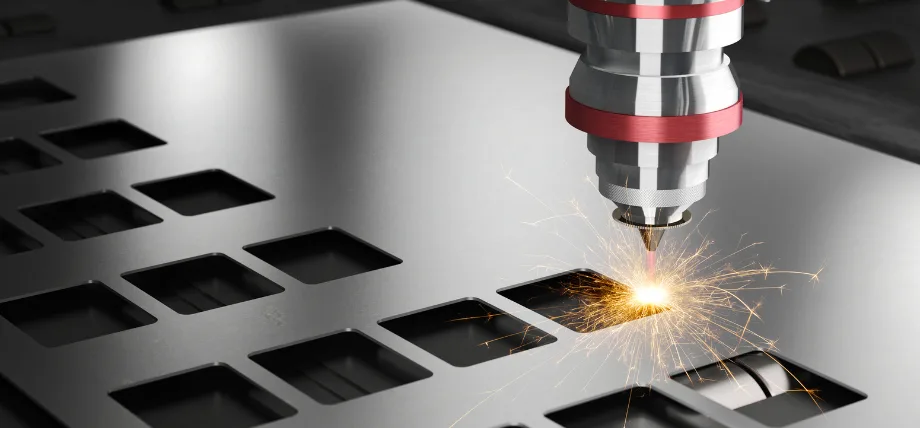
Лазерная резка листовой стали для многокомпонентного производства
Принципы лазерной резки
Процесс лазерной резки начинается с того, что CO2-лазеры или волоконные лазеры генерируют сходящиеся лучи, которые затем проходят через оптические системы и фокусируются на стальных заготовках. Луч нагревает металл до точки плавления или испарения, в то время как вспомогательные газы, такие как азот, отводят воздух от зоны резки, создавая четкий пропил.
Лазерные технологии позволяют обрабатывать пять основных металлов, включая низкоуглеродистую сталь, нержавеющую сталь, алюминий, латунь и медь. Сочетание низкой цены и длительного срока службы делает низкоуглеродистую сталь идеальным материалом для лазерной резки. Метод обработки стали обеспечивает как низкую степень деформации, так и высокую точность результатов.
Типы используемых лазеров
CO2-лазеры работают на длине волны 10.6 микрометров, но их эффективность резки снижается при обработке металлов, отражающих свет, таких как алюминий и медь. Длина волны волоконных лазеров 1.07 микрометра обеспечивает лучшее поглощение света сталью, что позволяет ускорить операции резки и обрабатывать материалы толщиной до 25 мм. Луч, создаваемый волоконными лазерными резаками, достигает меньших размеров, что обеспечивает более высокую точность по сравнению с системами CO2-лазера при высококачественной лазерной резке стальных панелей для архитектурных целей.
Сочетание низкой цены и длительного срока службы делает углеродистую сталь оптимальным материалом для лазерной резки. Превосходные тепловые и электрические свойства меди делают ее распространенным, но сложным в применении материалом для лазерной резки.
Основные параметры процесса лазерной резки стали
Мощность лазера определяет глубину проникновения, но скорость резки должна соответствовать уровню мощности, чтобы предотвратить чрезмерное накопление тепла в зоне термического воздействия. Выбор между кислородом и азотом для резки зависит от типа материала, поскольку кислород вызывает экзотермические реакции с углеродистой сталью, тогда как азот защищает нержавеющую сталь от окисления.
Потребление энергии CO2-лазеров приводит к 80% потерь, поскольку их КПД составляет всего 20%. Сочетание высокой прочности и стойкости к окислению нержавеющей стали делает ее отличным выбором для операций лазерной резки. Лазерная головка использует датчики для поддержания фокусного расстояния, обеспечивая стабильную работу при любых условиях. лазерная резка листового металла различной толщины.
Системная интеграция и контроль
Лазерный луч следует запрограммированным траекториям, заданным системами ЧПУ, что позволяет создавать сложные металлические детали с отверстиями и контурами. Возможности программирования станков лазерной резки позволяют пользователям быстро создавать разнообразные конструкции, сокращая время настройки и снижая производственные затраты. Интегрированная система создает меньше механических напряжений, чем традиционные методы, что обеспечивает точную резку для сложных промышленных задач. Технология лазерной резки находит применение во многих отраслях промышленности благодаря широкому спектру возможностей. Программирование ЧПУ обеспечивает непрерывную работу, что приводит к снижению трудозатрат и повышению эффективности производства.
Выбор подходящего лазерного резака для стали
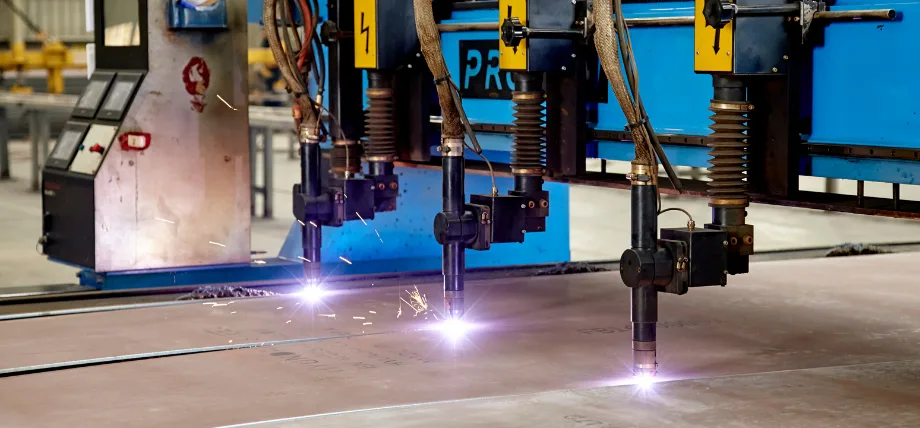
Многолазерная резка больших листов
Оценка типов лазеров
Наиболее подходящие лазерные резаки для обработки металла, включая сталь, лучше всего работают с отражающими материалами, такими как алюминий, латунь и медь. Сочетание малого веса и коррозионной стойкости алюминия делает его отличным выбором для операций лазерной резки. Стоимость волоконных лазеров выше, чем у CO2-лазеров, хотя они обеспечивают лучшую производительность при работе с отражающими материалами. CO2-лазеры эффективно работают с древесиной и тонкими стальными листами, если оператор правильно настраивает параметры работы.
Оценка мощности и производительности
Эффективность и производительность лазерных станков зависят от уровня мощности, варьирующегося от 1 кВт до 20 кВт, поскольку для обработки материалов толщиной более 10 мм требуется более высокая мощность. Волоконный лазер работает с большей энергоэффективностью по сравнению с CO2-лазерами, поскольку преобразует 30–45% входной мощности в мощность резки. Высокая первоначальная стоимость лазерных станков для резки оправдывается их быстротой работы и точностью резки, что приводит к повышению производительности и снижению эксплуатационных расходов.
Станок для лазерной резки должен продемонстрировать свою способность обрабатывать определенные металлы и материалы различной толщины, соответствующие производственным требованиям. Эксплуатационные расходы волоконных лазеров возрастают, поскольку во время резки им требуется больше защитного газа — азота — по сравнению с CO2-лазерами.
Характеристики и совместимость оборудования
Станина станка должна выдерживать листовой металл нужной толщины, а автоматизированные системы сокращают время производства. Некоторые из станков лазерной резки, имеющихся в распоряжении Boda, работают с листовым металлом размером до 4×8 футов или 5×10 футов. Услуги лазерной резки позволяют обрабатывать материалы толщиной от 0.5 мм до 20 мм.
Для длительной работы система требует регулярного технического обслуживания, а лазерные головки с автофокусировкой и функции повышения точности улучшают производительность. Для работы с сильно отражающими металлами системе необходима регулировка длины волны.
Соответствие оперативным требованиям
В процессе отбора необходимо учитывать объемы производства, разнообразие материалов и бюджетные ограничения, чтобы выявить системы, обеспечивающие гибкое изготовление металлических конструкций по доступным ценам и с высокой скоростью. Преимуществами лазерной резки листового металла и лазерной резки металла на заказ являются преимущества производственного процесса, поскольку это позволяет быстро выполнять заказы, тем самым повышая эффективность работы.
Подготовка к лазерной резке
- Для процесса проектирования требуются векторные файлы, такие как DXF, с полными контурами и указанием ширины пропила от 0.1 мм до 0.5 мм, которая зависит от мощности лазера и толщины материала.
- Для обеспечения ровности стального листа и предотвращения смещения точки фокусировки во время обработки необходимо правильно расположить его на станине станка.
- Металлическую поверхность необходимо очистить от масла, ржавчины и загрязнений, которые снижают поглощение луча и приводят к низкому качеству резки.
- Успех лазерной резки зависит от правильной организации лабораторного оборудования и тщательной проработки проекта.
- Для определения оптимального расстояния между лучом и поверхностью необходимо откалибровать фокус лазера с помощью емкостных датчиков.
- Для ускорения экзотермических реакций при обработке углеродистой стали следует выбирать правильный вспомогательный газ – кислород, а для нержавеющей стали – азот, чтобы кромки оставались чистыми от оксидов.
- Проведите параметрические испытания на отходах, чтобы определить оптимальные параметры мощности лазера, скорости резки и давления газа, которые минимизируют повреждения в зоне термического воздействия.
- Предварительная пробивка помогает обеспечить чистые разрезы толстых материалов, предотвращая при этом образование брызг.
- Процесс постобработки необходим для толстых срезов, поскольку при них образуются микрозаусенцы и шероховатые кромки, которые необходимо удалить.
- Для удаления дыма из системы необходима надлежащая вентиляция, а работники должны соблюдать правила техники безопасности и использовать защитное снаряжение.
Попробуйте Пролеан прямо сейчас!
Технологии лазерной резки стали
Реактивная резка плавлением
Данная технология использует кислород в качестве вспомогательного газа для углеродистой стали, вызывая экзотермическую реакцию, которая повышает скорость плавления. материалы для лазерной резки Толщина обрабатываемых материалов достигает 25 мм при высоких скоростях. Технология улучшает выброс материала, что обеспечивает чистые разрезы, требующие меньшей постобработки. Оптимизация параметров лазера между выходной мощностью и скоростью резки позволяет минимизировать зоны теплового воздействия, обеспечивая при этом высокое качество кромок.
Резка в инертном газе
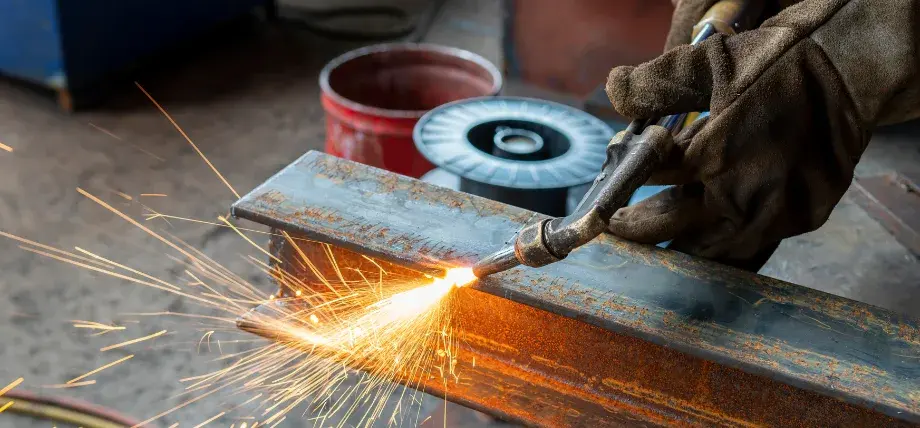
Ручные лазерные резаки также могут резать сталь для ручной резки и контурной обработки.
В этом процессе в качестве инертных газов используются азот или аргон для предотвращения окисления, что позволяет получать готовые к сварке срезы из нержавеющей стали, алюминия и титана. Метод обеспечивает высокую точность. резка металла с ЧПУ Обработка тонких материалов осуществляется путем регулирования давления газа, которое контролирует удаление обломков для получения минимального количества заусенцев. Эффективность поглощения излучения волоконными лазерами меди и латуни повышается, что обеспечивает стабильную работу при различной толщине материала. Процесс лазерной резки обеспечивает эффективные и точные результаты при работе с титаном, одним из наиболее сложных для резки материалов.
Методы пирсинга и проникновения
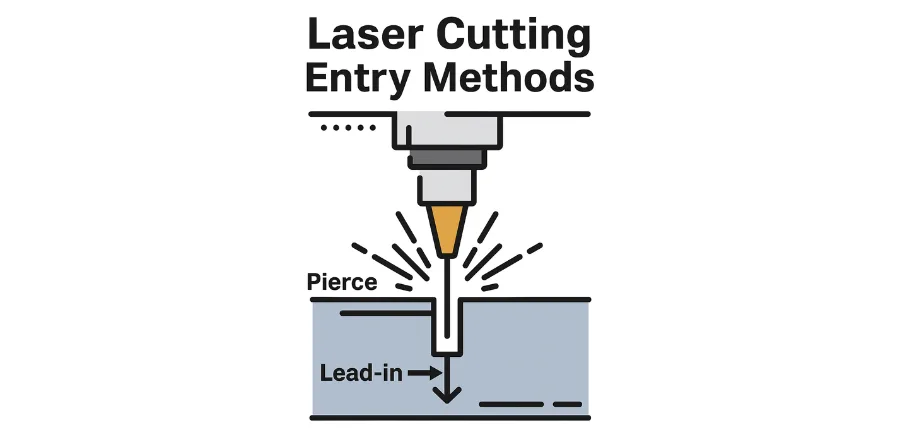
Пробивка отверстий — один из способов начать лазерную резку стальных деталей.
Процесс пробивки требует контролируемого увеличения мощности для создания начальных отверстий без чрезмерного разбрызгивания, что необходимо для создания внутренних элементов в листовом металле. Метод импульсной пробивки позволяет обрабатывать более толстые материалы за счет снижения тепловыделения, что улучшает запуск процесса резки. Лазерная головка должна быть правильно выровнена для поддержания стабильной фокусировки, что предотвращает образование неровностей в размерах отверстий.
Оптимизация фокусировки луча
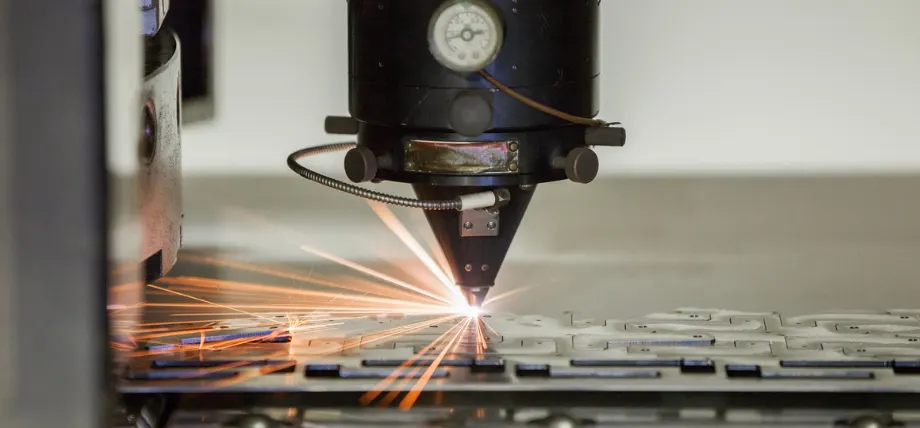
Фокусировка лазерного луча во время лазерной резки может повысить эффективность производства.
Фокусировка на поверхности обеспечивает максимальную скорость резки тонких материалов, в то время как фокусировка под поверхностью наиболее эффективна для более толстых материалов. Регулировка процесса между конусностью пропила и гладкостью кромки зависит от передовых систем, использующих динамическую фокусировку для изменения настроек во время работы. Процесс оптимизации позволяет производителям изготавливать металлические детали на высоких скоростях, сохраняя при этом точные технические характеристики.
Гнездование и планирование маршрута
Сочетание программного обеспечения для раскроя и систем ЧПУ позволяет эффективно размещать детали на листовом металле, минимизируя отходы и создавая оптимизированные последовательности траекторий. Этот метод сокращает время и затраты на производство при работе с большими объемами продукции. В технологиях используются данные о толщине материала и настройках мощности лазера для предотвращения перегрева в местах пересечения материалов.
Помощь в управлении газом
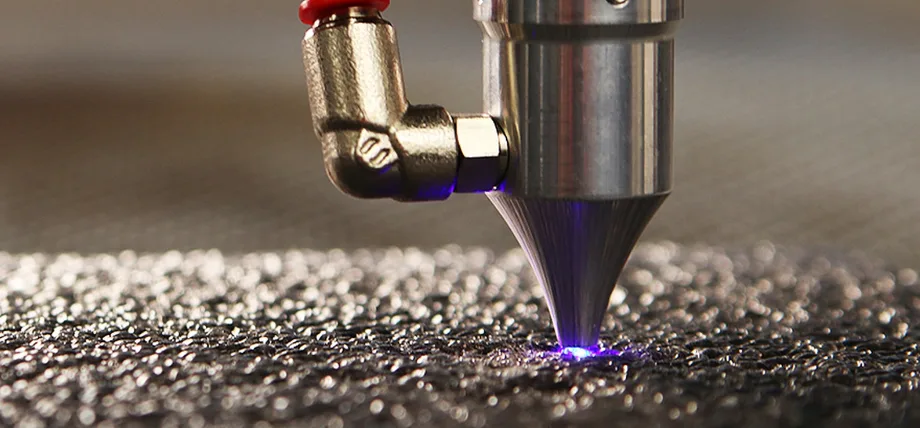
Лазерная резка также подходит для текстурированных и шероховатых поверхностей.
Качество резки зависит от скорости потока газа и конструкции сопла: более высокие значения давления оптимизируют выталкивание углеродистой стали, а более низкие потоки защищают кромки из нержавеющей стали от изменения цвета. Комбинация различных газов обеспечивает лучший контроль над обработкой легированной стали, что приводит к повышению надежности в долгосрочной перспективе при многократных операциях резки.
Работа импульсного лазера
Функция импульсной лазерной резки позволяет выполнять точную резку стали сложных конструкций и небольших отверстий, поскольку контролирует количество тепла, передаваемого материалу. Эта технология минимизирует воздействие тепла на окружающий материал, что помогает сохранить структурные свойства в тех случаях, когда после резки требуется сохранение целостности конструкции.
Попробуйте Пролеан прямо сейчас!
Передовые методы лазерной резки
Стратегии многопроходной резки
Процесс многопроходной резки позволяет удалять материал полной толщины из материалов толщиной более 20 мм за счет последовательных проходов, минимизирующих деформацию. Этот метод становится незаменимым для обработки высокопрочных сталей и титана, поскольку однопроходные методы, как правило, вызывают деформацию материала. Мощность лазера и скорость резки каждого прохода регулируются для постепенного удаления материала, что обеспечивает гладкие срезы и снижает требования к последующей обработке.
Формирование и профилирование балок
Профиль интенсивности лазерного луча преобразуется с помощью усовершенствованной оптики для создания прямоугольных распределений из гауссова профиля, что улучшает качество кромок на отражающих металлах, таких как серебро и латунь. Система лазерной резки с переменным режимом позволяет мгновенно изменять параметры, что приводит к повышению точности резки для материалов различной толщины и сложной геометрии деталей.
Применение мощных волоконных лазеров
Процесс резки толстостенной стали становится возможным благодаря системам мощностью более 10 кВт, использующим смеси вспомогательных газов, сочетающие кислород и азот, для эффективного удаления стружки. Система обеспечивает быструю промышленную обработку, сокращая время производства и обеспечивая получение готовых к сварке и гибке материалов.
Мониторинг в реальном времени и адаптивное управление
Система использует датчики для мониторинга процесса резки в режиме реального времени, что позволяет автоматически регулировать фокусировку и мощность в зависимости от особенностей материала. Система обеспечивает высокое качество резки на неровных поверхностях, что помогает снизить количество дефектов в крупногабаритных изделиях из листового металла и способствует повышению экономической эффективности производства.
Гибридные лазерные процессы
Сочетание лазерной резки с гравировкой или маркировкой позволяет производителям выполнять множество задач на металлических компонентах в рамках одного производственного цикла. Этот процесс позволяет производителям стали создавать текстуры поверхности, которые улучшают адгезию при сборке и повышают эффективность производства.
Специализированные методы работы с толстыми материалами
Процесс предварительного нагрева и вспомогательной подачи материала помогает инициировать плавку стальных материалов толщиной более 30 мм, решая проблемы абсорбции. Процесс динамической пробивки с сегментированным регулированием скорости предотвращает накопление шлака, что обеспечивает чистую резку при сложных операциях.
Расширенная газовая динамика
Использование вихревых сопел в сочетании с импульсными потоками газа повышает эффективность выталкивания материала из толстых материалов, что минимизирует зону термического воздействия. Эта технология обеспечивает оптимальные результаты при обработке углеродистой стали, поскольку позволяет быстро выполнять операции резки, сохраняя при этом качество кромки за счет контролируемого окисления.
Повышение точности на микромасштабе
Технология лазерной резки с использованием сверхкоротких импульсов позволяет создавать элементы размером менее миллиметра в тонких металлах, формируя отверстия и контуры с допуском менее 0.01 мм. Эта технология находит применение в аэрокосмической и медицинской отраслях, поскольку обеспечивает точную интеграцию с операциями гибки и сварки.
Устойчивое совершенствование процессов
Использование энергоэффективных волоконных лазеров снижает энергопотребление, позволяя предприятиям достичь долгосрочной стабильности работы. Сочетание рециркуляции вспомогательных газов с оптимизированным управлением траекторией приводит к снижению эксплуатационных расходов при сохранении высокой скорости обработки различных материалов.
Точная резка металла
Процесс лазерной резки металла требует контроля точности ±0.05 мм при достижении ширины пропила 0.05–0.1 мм, что превосходит традиционные методы изготовления сложных деталей. Стабильность системы обеспечивается за счет использования высококачественных зеркал и оптики, которые работают в сочетании с передовыми системами перемещения, гарантируя точное позиционирование. Благодаря сфокусированному энергетическому потоку волоконные лазеры подходят для резки алюминия и меди, минимизируя при этом образование конусов.
Зона термического воздействия остается под контролем благодаря системам терморегулирования, которые защищают тонкие металлические детали от деформации. Система автоматической коллимации адаптируется к различным условиям, что гарантирует стабильные результаты для применений, требующих строгих технических характеристик в прецизионной технике.
Распространенные проблемы лазерной резки
Образование заусенцев: Эта проблема возникает из-за сочетания высокой скорости резания и недостаточного давления газа. Ее можно решить, замедлив процесс и увеличив поток кислорода для углеродистой стали, чтобы повысить эффективность удаления материала.
- Для достижения полного проникновения в толстые материалы необходимо увеличить мощность лазера или выполнить несколько проходов.
- Нестабильность пучка в сочетании с загрязнением оптики приводит к шероховатости и полосчатости краев, которые можно устранить очисткой зеркал и оптики для получения гладких срезов.
- Чрезмерного нагрева, возникающего из-за деформации тонкого металла, можно избежать, используя импульсные лазерные режимы и регулируя фокусировку.
- Концентрированная энергия на крутых поворотах приводит к потерям материала, поэтому следует применять методы плавного изменения мощности или сглаживания траектории.
- Сочетание высокой мощности и отсутствия регулировки скорости приводит к более широким пропилам, поэтому пользователям необходимо найти правильный баланс между параметрами для получения узких пропилов.
- Накопление шлака от нержавеющей стали происходит часто; операторам следует использовать азот, оптимизируя уровни давления для обеспечения чистого удаления материала.
- Эффективность систем подачи газа снижается, когда на форсунках появляются признаки износа, поэтому для обеспечения стабильной работы необходимы плановые проверки и замена деталей.
- Использование волоконных лазеров с более короткими длинами волн помогает предотвратить обратные отражения, которые возникают в меди и других отражающих металлах.
- Качество отверстий ухудшается, когда операции пробивки становятся неточными, поэтому операторам следует использовать плавное изменение мощности и точное позиционирование лазерной головки для получения чистых точек входа.
Лазерная резка металла на заказ
Компания Boda предоставляет высококачественные услуги лазерной резки металла на заказ для различных материалов, включая нержавеющую сталь, алюминий и некоторые сплавы. Лазерная резка стали предпочтительнее лазерной резки стали. обработка стали при работе с плоскими деталями толщиной в несколько миллиметров. Мы обладаем высокой производственной мощностью благодаря широким станочным платформам, позволяющим сгибать, придавать форму и резать крупные детали из листового металла. Запросите бесплатное предложение сегодня!
Заключение
В обрабатывающей промышленности технология лазерной резки стали является надежным инструментом, поскольку она обеспечивает точные результаты на высоких скоростях, одновременно снижая производственные затраты. Правильный выбор оборудования, тщательная подготовка, а также стандартные и передовые технологии позволяют производителям достигать оптимальных результатов при работе с различными типами металлов.