
Лазерная гравировка нержавеющей стали
При правильном выполнении маркировка нержавеющей стали является одной из самых сложных задач. Качество нанесения маркировки напрямую влияет на долговечность и читаемость на протяжении всего срока службы детали, независимо от того, производите ли вы промышленные компоненты, медицинское оборудование, товары на заказ или фирменную фурнитуру. Неправильный процесс может привести к выцветанию маркировки, повреждению поверхности или несоответствию стандартам.
Нержавеющая сталь лазерное травление Лазерная маркировка — самый популярный метод в производстве, аэрокосмической отрасли и производстве потребительских товаров. Он позволяет получать стойкие, высококонтрастные метки без использования химикатов или физического контакта. По оценкам отрасли, к 2028 году объем мирового рынка лазерной маркировки достигнет 4.5 миллиарда долларов. Значительная часть этого роста придется на маркировку металла, особенно нержавеющей стали. Этот процесс в настоящее время является стандартным для отслеживания деталей, брендирования и декоративных применений.
Boda Tech — хорошая отправная точка для оценки того, что лучше всего подходит именно вам. Если вас интересует, как маркировка вписывается в более широкий производственный процесс, наш услуги по отделке поверхностей А рекомендации дадут вам полную картину.
Что такое лазерная гравировка на нержавеющей стали?
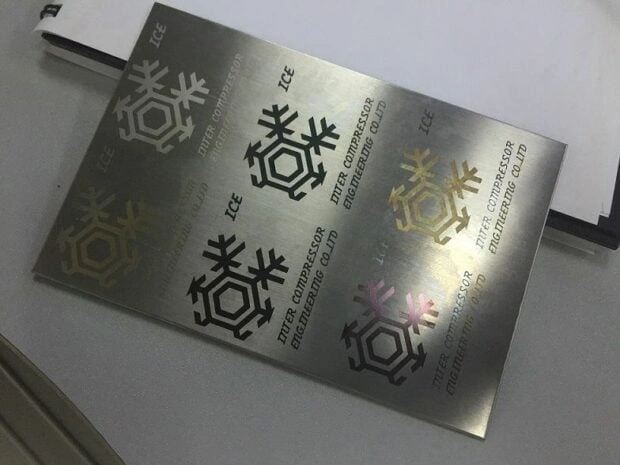
Лазерная гравировка на пластине из нержавеющей стали.
Лазерная гравировка использует термический процесс, при котором лазерный луч нагревает поверхность нержавеющей стали, вызывая микроскопическое расширение. Это приводит к появлению видимого следа, выступающего над основным материалом. В отличие от гравировки, при этом удаляется минимальное количество материала или он вообще не удаляется. Для создания метки используется деформация поверхности, а не резка. В результате получается чрезвычайно контрастная, стойкая метка, которая связывается с материалом на молекулярном уровне, а не просто остается на поверхности, как чернила или краска.
Процесс
Лазерный импульс нагревает поверхность нержавеющей стали до температуры, при которой термическое расширение создает высококонтрастную метку. Нагрев вызывает реакцию слоя оксида хрома, приводящую к изменению цвета от темно-черного до светло-серого. Эта реакция является постоянной, устойчивой к износу и коррозии и не зависит от чистящих средств или других факторов.
Поскольку глубина вытравленной маркировки обычно составляет менее 0.001 дюйма, структурная целостность сохраняется. сохраняется. Травление нержавеющей стали — лучший вариант, когда требуются жесткие допуски по размерам, как, например, в случае медицинских имплантатов и прецизионных механических компонентов. Этот процесс очень эффективен, поскольку не требует расходных материалов или химикатов для постобработки, а также не требует смены инструмента между заданиями.
Наиболее распространенные типы используемых лазеров
Некоторые лазеры лучше других подходят для работы с нержавеющей сталью. Эффективность поглощения энергии металлическими поверхностями определяется пиковой мощностью лазера, длительностью импульса и длиной волны. Вот три наиболее распространенных типа:
- Волоконные лазеры (1064 нм) являются отраслевым стандартом для обработки нержавеющей стали. Они обеспечивают быстрое время цикла и высокую контрастность. Идеально подходят для предприятий с большими объемами производства, где важны скорость и стабильность.
- CO2-лазеры менее эффективны при обработке металла, чем CO2-горелки, но могут использоваться с некоторыми покрытиями и для отжига. В большинстве случаев они лучше подходят для неметаллов, хотя некоторые операторы используют аэрозольные маркировочные средства для металла.
- Nd:YAG-лазеры: высокоэнергетический импульсный лазер для маркировки нержавеющей стали черным оксидом и глубокого отжига. Широко используются в аэрокосмической и медицинской отраслях, где необходима стойкая маркировка и высокая контрастность.
Лазерная гравировка против лазерной травки на нержавеющей стали
Лазерная гравировка против лазерной гравировкиОба термина используются взаимозаменяемо, но описывают процессы, которые имеют принципиально разные результаты, затраты и области применения. Неправильный выбор может привести к преждевременному износу меток или сбоям в контроле размеров. Понимание различий до выбора процесса может сэкономить вам время, деньги и избежать переделок.
Различия в ключевых терминах
| фактор | Лазерное травление | Лазерная гравировка |
| Удаление материала | Минимальная (деформация поверхности) | Значительный (материал удален) |
| Отметить глубину | Ниже 0.001 дюймов | 0.002 ″ - 0.005 ″ |
| Ускорение | Быстрее | Замедлить |
| Частичное напряжение | Бюджетный | Средняя |
| Идеально для | Медицинская, аэрокосмическая и высокоточные области применения | Промышленная идентификация, глубокие стойкие метки |
| Стоимость | Ниже на часть | Высокий на часть |
Почему стоит выбрать травление вместо гравировки
Лазерная гравировка — лучший выбор, если вам необходимо добиться быстрого цикла обработки и минимального повреждения материала. Это оптимальный вариант для применений, требующих высокой контрастности, но без глубины резкости. К ним относятся штрих-коды, серийные номера и декоративные покрытия. Гравировка также может использоваться, если деталь имеет тонкую стенку или удаление материала может ослабить поперечное сечение.
Лазерная гравировка — лучший выбор, когда маркировка должна выдерживать экстремально агрессивные среды или быть долговечной. Она также целесообразна, когда необходима тактильная глубина для идентификации в условиях плохой видимости. Гравировка более долговечна, чем травление, когда речь идет о глубоких гравированных метках, например, на тяжелых промышленных компонентах, инструментах и пресс-формах.
Травление является предпочтительным методом для медицинских имплантатов и деталей аэрокосмической отрасли, поскольку оно не удаляет много материала, сохраняя деталь в пределах жестких допусков по размерам. Гравировка лучше подходит для тяжелых промышленных компонентов, инструментов и оборудования для наружного применения, где маркировка должна выдерживать суровые условия, многократную обработку или агрессивную очистку в течение длительного времени. Выбор правильного процесса в зависимости от конечного назначения детали позволяет избежать дорогостоящей доработки и гарантирует, что маркировка останется читаемой на протяжении всего срока службы изделия.
Лазерная гравировка нержавеющей стали
Процесс лазерного травления
Правильные настройки станка имеют решающее значение для получения чистых и ровных отметок на нержавеющей стали. Небольшая корректировка скорости, мощности или частоты может определить разницу между четкой отметкой с высоким контрастом и блеклым или размытым результатом. Единых настроек, универсальных для всех видов и марок нержавеющей стали, не существует. Именно поэтому тестирование параметров является неотъемлемой частью профессиональных маркетинговых процессов.
Основные параметры управления
- Мощность (Вт): Более высокая мощность может повысить контрастность, но также может привести к повреждению поверхности. Для травления нержавеющей стали обычно используется волоконный лазер мощностью 20-50 Вт. Слишком высокая мощность приведет к обгоранию поверхности и образованию неравномерного оксидного покрытия.
- Скорость (мм/с): Более высокие скорости уменьшают тепловыделение и приводят к более светлым следам. Более низкие скорости выделяют больше тепла, что приводит к затемнению следа. Мощность и скорость тесно связаны, поэтому регулировка одного параметра обычно влияет на другой.
- Частота импульсов (кГц): Это влияет на перекрытие лазерных импульсов. Более низкая частота создает более четкие точки; более высокая частота создает более плавный след.
- Фокусное расстояние: Точное позиционирование точки фокусировки имеет решающее значение. Даже расфокусировка на 0.5 мм может привести к размытию краев мелкого текста и штрихкодов.
- Количество пройденных пунктов: Однопроходное травление; многопроходное — для более глубокого отжига или получения эффекта черного оксида.
Рекомендуемые начальные параметры (волоконный лазер 20 Вт)
Это лишь общие рекомендации. Перед настройкой производственных параметров всегда следует делать пробные отметки на образцах. Марка материала, качество поверхности и покрытие — все это повлияет на конечный продукт. Используйте эти данные только в качестве ориентира, а не окончательной спецификации.
- Мощность: 70–80%
- Скорость: 800–1200 мм/с
- Частота: от 20 до 30 кГц
- Тип заливки: Линейная заливка с шагом от 0.05 до 0.10 мм.
- Расфокусировка: от 0 мм до +1 мм, в зависимости от желаемого эффекта.
Попробуйте Пролеан прямо сейчас!
Применение лазерной гравировки на нержавеющей стали
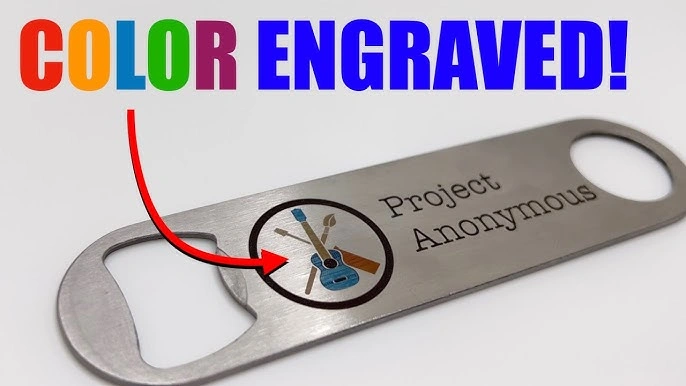
Применение лазерной гравировки на нержавеющей стали
Лазерная гравировка нержавеющей стали — это не нишевая технология. Этот процесс используется в самых разных отраслях и областях применения с разнообразными требованиями, но всех их объединяет одно: стойкая, точная и чистая маркировка. Универсальность — одна из многих причин, по которым он заменил более старые методы, такие как штамповка, электрохимическая маркировка и маркировка чернилами.
Медицина и здравоохранение
Хирургические инструменты, имплантаты и медицинские изделия требуют нанесения маркировки UDI (Unique Device Identification), которая должна быть биосовместимой, устойчивой к стерилизации и читаемой как человеком, так и сканерами. Лазерная гравировка соответствует требованиям FDA и ISO 13485, поскольку при ней не используются химические вещества или покрытия, которые могли бы нарушить стерильность. Маркировка, нанесенная лазером, не подвержена воздействию автоклавирования, гамма-излучения или циклов химической дезинфекции, которые в противном случае повредили бы напечатанные этикетки.
Аэрокосмическая промышленность и оборона
Маркировка деталей в аэрокосмической отрасли соответствует стандартам AS9102 и AMS, которые требуют, чтобы маркировка выдерживала экстремальные температурные циклы, воздействие химических веществ и вибрацию. Многие предприятия сертифицировали серийные номера, нанесенные лазерной гравировкой на компоненты из нержавеющей стали, в соответствии с этими стандартами. Лазерная гравировка является бесконтактной, поэтому во время маркировки на компонент не воздействуют механические напряжения. Это важно для аэрокосмических конструкций, чувствительных к усталости.
Промышленность и Производство
Лазерная гравировка широко используется для маркировки корпусов клапанов, фитингов и крепежных элементов, а также панелей оборудования в целях учета активов, ведения учета технического обслуживания и обеспечения соответствия нормативным требованиям. Волоконно-оптические лазерные системы достаточно быстры, чтобы маркировать большое количество деталей за короткое время. Лазерная маркировка может быть интегрирована в автоматизированные производственные линии, что позволяет производителям регистрировать, маркировать и проверять каждую деталь без прерывания производственного процесса.
Потребительские и декоративные
Лазерная гравировка все чаще используется для персонализации и брендирования столовых приборов, рекламной продукции, архитектурной фурнитуры и часов. Современные волоконные лазеры способны создавать изображения фотографического качества, включая тонкую типографику, на полированных или матовых поверхностях из нержавеющей стали. Лазерная гравировка — отличный вариант для потребительских брендов, поскольку позволяет им производить идентичные изделия в больших количествах. Это помогает создать имидж премиум-класса.
Вопросы обработки поверхности нержавеющей стали.
Качество обработки поверхности нержавеющей стали, например, зеркальная полировка или шлифовка, пескоструйная обработка или прокатка, напрямую влияет на внешний вид вытравленного маркирования и на необходимость корректировки параметров. Качество обработки поверхности может существенно повлиять на внешний вид вытравленного маркирования двух деталей, изготовленных из нержавеющей стали.
Зеркально отполированные поверхности обладают наилучшим контрастом, поскольку слой оксида, образованный лазером, выделяется на фоне отражающей поверхности. Матовая или сатинированная отделка создает более тонкие узоры, которые лучше сливаются с основным материалом. Матовые или пескоструйные поверхности поглощают больше энергии лазера, поэтому необходимо снизить мощность, чтобы предотвратить перегрев.
Для применений, где внешний вид маркировки так же важен, как и ее функциональность, важно с самого начала проекта указать тип обработки поверхности, а также требования к маркировке. Примерами могут служить фирменные потребительские товары или декоративные архитектурные элементы. Изменение типа обработки поверхности в процессе разработки часто требует повторной квалификации параметров лазера, что увеличивает стоимость и время работ.
Если для вашего применения требуется определенный внешний вид после травления, например, черная отожженная маркировка на шлифованной поверхности, перед началом производства запланируйте тестирование ряда параметров. Тестирование образцов может сэкономить вам время и деньги, сократив необходимость доработок.
Полированная поверхность обеспечивает лучший контраст для глубокого травления, поскольку созданный лазером оксидный слой выглядит темным и хорошо различимым на блестящем фоне. Матовая или обработанная пескоструйным методом поверхность, напротив, уже имеет матовую текстуру, поэтому вытравленный след лучше сливается с фоном и имеет меньший контраст. Это означает, что полированные поверхности, как правило, предпочтительнее, когда требуется четкий, хорошо заметный след, в то время как для матовых поверхностей требуется тщательная настройка параметров для достижения читаемого результата.
Попробуйте Пролеан прямо сейчас!
Травление нержавеющей стали: распространенные ошибки.
Лазерная гравировка нержавеющей стали
Даже опытные операторы могут допускать ошибки при травлении нержавеющей стали. Вот наиболее распространенные ошибки и способы их избежать.
Использование неправильных настроек фокусировки
В некоторых методах отжига намеренно используется расфокусировка, но неправильная фокусировка во время стандартного травления приводит к размытым, низкоконтрастным меткам, которые не проходят проверку штрих-кода. Перед началом производства всегда проверяйте фокусное расстояние с помощью тестовой карты. Динамическая фокусировка или наклон детали могут привести к смещению фокальной плоскости на деталях с кривизной поверхности. Всегда проверяйте несколько точек по поверхности.
Различия в сортах материалов
Нержавеющая сталь не существует в виде единого материала. Из-за различного состава сплавов марки 304 и 316 по-разному реагируют на одни и те же параметры лазерной обработки. Молибден в марке 316 влияет на теплопроводность материала и на то, как поверхность реагирует на лазерное воздействие. Перед окончательным определением параметров обработки новой детали необходимо подтвердить марку материала и получить сертификат. Это особенно важно в медицинской и аэрокосмической отраслях, где требуется прослеживаемость.
Пропустить публикацию пометки об уборке
Лазерная гравировка оставляет вокруг метки тонкую оксидную пленку. Этот остаток удаляется с медицинских или контактирующих с пищевыми продуктами деталей с помощью процедуры пассивации или чистящего средства. Этот этап важен, поскольку его пропуск может снизить коррозионную стойкость и вызвать проблемы в регулируемых отраслях промышленности. Остатки на полированных поверхностях декоративных потребительских товаров могут вызывать помутнение, видимое при определенном освещении.
Качество марки не проверяется на соответствие техническим характеристикам.
Большинство операторов только маркируют детали, не проводя формальной проверки. Проверка по стандарту ISO 15415 должна быть частью стандартного процесса контроля качества для штрихкодов, Data Matrix и QR-кодов. Та же маркировка, которая видна на ручном сканере при хорошем освещении, может не пройти проверку на линейном сканере в производственных условиях. Проверка должна быть включена в процесс с самого начала, а не откладываться до окончательной проверки.
Какие факторы влияют на стоимость лазерной гравировки нержавеющей стали?
Цены на лазерную гравировку сильно варьируются в зависимости от нескольких факторов. Понимание этих факторов позволит вам получить точные расценки и избежать неожиданностей на этапе перехода проекта от прототипов к серийному производству.
- Тип текста: Простые текстовые изображения и штрихкоды (2D) легко обрабатываются. Время обработки сложных логотипов, фотографий и узоров, покрывающих всю поверхность, значительно выше.
- Геометрия детали: Плоские детали легко поддаются моделированию. Для деталей с неровными, изогнутыми или цилиндрическими поверхностями могут потребоваться поворотные приспособления, специальные шаблоны или другие инструменты, что увеличит стоимость каждой работы.
- Объем: Затраты на настройку фиксированы независимо от количества. Объемы: Большие объемы распределяют затраты на большее количество деталей и снижают цену за единицу продукции. В некоторых случаях переход от 50 до 500 штук может снизить себестоимость единицы продукции до 70%. Срочные заказы оплачиваются дополнительно. Стандартные сроки выполнения заказов на травление по контракту составляют от 3 до 7 рабочих дней. Требования к сертификации материалов. Для деталей аэрокосмической и медицинской отраслей часто требуются сертификаты на материалы, технологическая документация и протоколы проверки первого образца. Все это увеличивает стоимость проекта.
- Постобработка: Включите стоимость пассивации, чистки или осмотра в общую смету, а не рассматривайте их как дополнительную опцию.
Заключение
Лазерная гравировка нержавеющей стали обеспечивает то, чего не могут другие процессы маркировки: стойкую, чистую и химически устойчивую маркировку, сохраняющую при этом структурную целостность материала. Основные принципы остаются неизменными независимо от того, применяется ли она для хирургического инструмента, компонента аэрокосмической отрасли, промышленной фурнитуры или персонализированного потребительского товара.
Важно выбрать правильный лазер, точно настроить параметры, должным образом подготовить поверхность и решить, какой метод лучше: гравировка или травление. Эти решения принимаются заранее, чтобы избежать переделок и обеспечить соответствие стандартам. Кроме того, они позволяют получить метки, которые сохранятся на протяжении всего срока службы детали.
Компания Boda Tech предоставляет услуги по обработке поверхностей, включая лазерную гравировку и травление нержавеющей стали и других материалов. лазерная гравировка Помогает создавать четкие и стойкие маркировки для логотипов, серийных номеров и индивидуального дизайна. Свяжитесь с нашей командой, чтобы обсудить спецификации вашего проекта, требуемый объем и сроки выполнения.
Часто задаваемые вопросы (FAQ)
Ослабляет ли лазерная гравировка нержавеющую сталь?
Нет. Структурные свойства детали не изменяются при травлении, поскольку удаляется очень мало материала и обрабатывается на очень небольшой глубине (менее 25 микрон). В тех случаях, когда напряжение является фактором, это существенное преимущество по сравнению с механической штамповкой и глубокой гравировкой. Доказано, что лазерное травление нержавеющей стали для медицинских имплантатов не снижает усталостную прочность.
Можно ли выполнить лазерную гравировку нержавеющей стали, если она покрыта каким-либо покрытием?
Но будьте осторожны. Покрытия, такие как PVD-покрытие, порошковая покраска или анодирование, будут реагировать иначе, чем нержавеющая сталь. Возможно, лазеру придется сначала удалить или пробить покрытие, прежде чем наносить маркировку на подложку. Перед началом производства проведите тестирование на образцах с покрытием. Некоторые покрытия можно выборочно удалить, чтобы обнажить металл под ними, создавая популярный двухцветный эффект.
Является ли лазерное травление постоянным?
Да. Маркировка создается в результате металлургической обработки поверхности. Это не чернила и не краска. Она не стирается и устойчива к большинству промышленных чистящих средств и растворителей, а также к высоким температурам. Лазерная гравировка на нержавеющей стали более долговечна, чем сама деталь, в условиях эксплуатации на открытом воздухе и в морской среде.
Какие форматы файлов необходимы для лазерной гравировки изображений?
Лучше всего использовать векторные форматы: DXF и DWG — все это хорошие варианты. Растровые изображения можно использовать для создания фототравления в оттенках серого, но потребуется преобразование, и точность может быть ниже. Изображения следует предоставлять в правильном масштабе и с правильной ориентацией. Всегда генерируйте штрихкоды и коды Data Matrix в конечном размере, а не масштабируйте их из меньшего оригинала. Масштабирование вносит искажения, которые могут повлиять на надежность сканирования.