
Лазерная сварка — это современная технология сварки, в которой в качестве источника тепла для соединения материалов используется лазерный луч. Эта передовая технология предлагает множество преимуществ, включая высокую точность, высокую скорость обработки и возможность сваривать сложные материалы. За последние несколько десятилетий лазерная сварка завоевала популярность в различных отраслях промышленности, включая автомобильную, аэрокосмическую, электронную и медицинскую технику, благодаря своей универсальности и эффективности.
Эта статья углубляется в Процесс лазерной сварки, его различные типы, технические аспекты и применение. К концу этого руководства вы получите полное представление о лазерной сварке и ее значении в современном производственном мире.
Расшифровка основ лазерной сварки
Процесс лазерной сварки
Лазерная сварка, также известная как лазерная сварка (ЛСВ), — это процесс сварки плавлением, широко применяемый в различных областях. сварка листового металла Эта технология использует лазерный луч для расплавления и соединения материалов. Она обеспечивает множество преимуществ, включая высокую точность, скорость и возможность сварки сложных материалов.
Семестр 'лазерозначает «Усиление света путем стимулированного излучения». При лазерной сварке лазер служит концентрированным источником тепла, обеспечивающим энергию, необходимую для плавления материалов в месте соединения. Лазерный луч генерируется в лазерном резонаторе, а затем направляется на заготовку с помощью ряда зеркал или оптических волокон.
Формирование сварного шва и тепловой поток
Лазерный луч фокусируется на заготовке, создавая небольшое пятно с высокой плотностью энергии. Когда лазерный луч взаимодействует с материалом, он нагревает поверхность, вызывая ее плавление и образование сварочной ванны. Сварочная ванна состоит из расплавленного материала обеих заготовок, который смешивается и сплавляется вместе. По мере движения лазерного луча вдоль соединения расплавленный материал затвердевает, образуя прочное и постоянное соединение. Тепловой поток в процессе лазерной сварки играет решающую роль в определении качества сварного шва. Тепло передается из сварочной ванны в окружающий материал, что приводит к температурному градиенту. Температура снижается по мере увеличения расстояния от сварочной ванны. Зона термического влияния (ЗТВ) — это область, прилегающая к сварочной ванне, которая испытывает термические циклы, но не плавится. Свойства материала в ЗТВ могут измениться из-за термических циклов, влияя на общие характеристики сварного соединения.
Пригодность материалов
Не все материалы подходят для лазерной сварки. Материалы с высокой отражательной способностью, такие как алюминий и медь, требуют более высокой мощности лазера для обеспечения правильной сварки. Аналогично, материалы с высокой теплопроводностью быстро рассеивают тепло, влияя на качество сварного шва. Кроме того, совместимость материалов важна для создания прочной связи. Например, сварка разнородных металлов с разными коэффициентами термического расширения может привести к появлению остаточных напряжений и искажений в сварном соединении.
Виды лазерной сварки
Лазерная сварка в основном подразделяется на четыре категории в зависимости от режима работы, режима проводимости, замочной скважины, лазерной пайки и ударной сварки.
- Сварка в режиме проводимости: При сварке в режиме проводимости лазерный луч поглощается поверхностью материала, а тепло передается через материал, создавая сварной шов. Глубина сварного шва относительно невелика, а ширина шире. Этот режим подходит для тонкостенных деталей и применений, требующих сварки с малым проплавлением.
- Сварка в режиме «замочной скважины»: При сварке в режиме «замочной скважины» лазерный луч проникает глубоко в материал, создавая паровую полость или «замочную скважину». Стенки замочной скважины поглощают энергию лазера, плавя материал и образуя сварной шов. Замочная скважина действует как волновод, направляя энергию лазера в материал, что приводит к глубокому проплавлению и узкому сварному шву.
- Лазерная пайка: Лазерная пайка — это процесс, в котором лазер используется в качестве источника тепла для плавления присадочного металла, который смачивает поверхность заготовок и образует соединение. Заготовки при этом не плавятся. Его часто используют для соединения разнородных материалов и создания соединений высокого эстетического качества. Этот процесс требует точного контроля мощности и скорости лазера, чтобы обеспечить правильное смачивание и распространение присадочного металла.
- Ударная сварка: Ударная сварка — это процесс, при котором для создания сварного шва используется серия лазерных импульсов. Каждый импульс плавит небольшую часть материала, а последующий импульс накладывается на предыдущий, создавая непрерывный сварной шов. Этот процесс подходит для точечной сварки или создания небольших точных сварных швов на тонких материалах. Его часто используют в производстве электронного и медицинского оборудования, где точность и минимальное тепловложение имеют решающее значение.
Далее мы рассмотрим подробный процесс лазерной сварки с пошаговым обсуждением.
Первый шаг: подготовка материала к лазерной сварке
Подготовка материала является наиболее важным первым шагом в процессе лазерной сварки. На качество окончательного сварного шва существенное влияние оказывает чистота и правильность расположения свариваемых материалов. Важно убедиться, что на поверхности материалов нет загрязнений, таких как грязь, масло, ржавчина и оксидные слои. Любые остатки на поверхности могут привести к дефекты сварки, такие как поры, трещины или неполное слияние. Поэтому тщательная подготовка материалов необходима для получения прочных и долговечных сварных швов.
1. Выбор материала
Первым этапом подготовки материалов является выбор подходящих материалов для сварки. Не все материалы подходят для лазерной сварки. Обычно свариваемые материалы включают различные типы стали, алюминия и титана. Однако выбор материала зависит от нескольких факторов, таких как применение, стоимость и требуемые свойства сварного шва. Также важно учитывать теплопроводность материала, температуру плавления и характеристики поглощения для длины волны лазера.
2. Очистка поверхности
После выбора материалов свариваемую поверхность необходимо тщательно очистить. Наличие загрязнений, таких как грязь, масло, жир, оксидные слои и любые покрытия, может отрицательно повлиять на качество сварки. Очистка может осуществляться различными методами, такими как механическая очистка (абразивно-струйная очистка, проволочная щетка), химическая очистка (растворители, кислоты) или термическая очистка (пламенная очистка, лазерная абляция). Выбор метода зависит от материала, характера загрязнений и требуемого качества сварного шва.
3. Совместный дизайн
Совместное проектирование – еще один важный аспект подготовки материала. Тип соединения (стыковое соединение, соединение внахлестку, Т-образное соединение и т. д.), зазор и угол соединения могут влиять на качество сварного шва. Важно спроектировать соединение таким образом, чтобы обеспечить правильное проникновение лазерного луча и полное сплавление материалов. Программное обеспечение для компьютерного проектирования (САПР) может оказаться полезным при проектировании соединения и моделировании процесса сварки для оптимизации конструкции соединения для лазерной сварки.
4. Толщина материала
Толщина материала – еще один важный момент. Мощность лазера, скорость сварки и положение фокуса необходимо регулировать в зависимости от толщины материала, чтобы достичь желаемой глубины и ширины сварного шва. Для более толстых материалов может потребоваться более высокая мощность лазера и более низкая скорость сварки, а для более тонких материалов может потребоваться меньшая мощность и более высокая скорость.
5. Предварительный нагрев
В некоторых случаях может оказаться полезным предварительный нагрев материалов перед сваркой, особенно для материалов, склонных к растрескиванию или деформации. Предварительный нагрев может помочь уменьшить температурный градиент по материалу, сводя к минимуму термические напряжения и деформации. Однако чрезмерный предварительный нагрев может привести к снижению механических свойств материала, поэтому его необходимо проводить осторожно и под контролем.
Подготовка: настройка аппарата для лазерной сварки
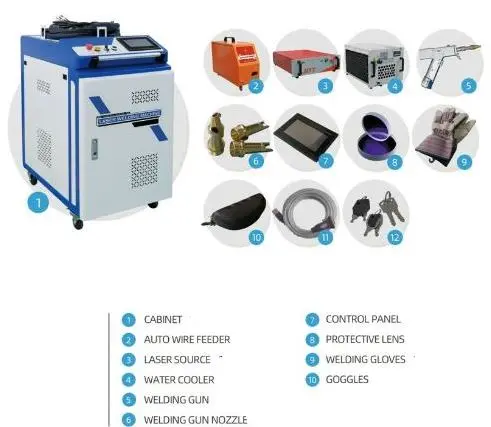
Лазерный сварочный аппарат с ЧПУ и его компоненты
После подготовки материалов к сварке следующим ответственным этапом является настройка аппарата лазерной сварки. Это включает в себя настройку различных параметров, таких как мощность лазера, длительность импульса, скорость сварки и положение фокуса. Каждый из этих параметров может существенно повлиять на качество сварного шва, поэтому важно тщательно настраивать их в зависимости от типа материала, толщины и желаемых характеристик сварного шва.
Таблица: Подэтапы настройки лазерного сварочного аппарата
| Параметр настройки | Описание | Соображения | Пример |
|---|---|---|---|
| Выбор источника лазера | Выберите подходящий источник лазера. | Материал, необходимая скорость сварки, желаемое качество сварного шва. | CO2-лазеры для неотражающих материалов, таких как сталь; Nd:YAG и волоконные лазеры для отражающих материалов, таких как алюминий. |
| Регулировка мощности лазера | Отрегулируйте мощность лазера. | Тип материала, толщина и скорость сварки. | Более высокая мощность для более толстых материалов и более высокие скорости сварки. |
| Установка длительности импульса | Отрегулируйте продолжительность каждого лазерного импульса. | Тип материала, толщина и желаемые характеристики сварного шва. | Более короткая продолжительность для более узких и глубоких сварных швов; более длительная продолжительность сварки для более широких и неглубоких сварных швов. |
| Регулировка скорости сварки | Отрегулируйте скорость, с которой лазерный луч движется вдоль сустава. | Тип материала, толщина и желаемые характеристики сварного шва. | Более низкие скорости для более глубоких и широких сварных швов; более высокие скорости для более мелких и узких сварных швов. |
| Установка фокусного положения | Отрегулируйте положение, в котором лазерный луч фокусируется на материале. | Тип материала, толщина и желаемые характеристики сварного шва. | Над поверхностью для более мелких сварных швов; на поверхности для сварных швов средней глубины; ниже поверхности для более глубоких сварных швов. |
| Установка защитного газа | Выберите подходящий защитный газ. | Свариваемый материал, скорость сварки и окружающая среда. | Аргон, гелий или смеси аргона и гелия. Отрегулируйте скорость потока в зависимости от скорости сварки и окружающей среды. |
Совершенство точности: выравнивание лазерного луча
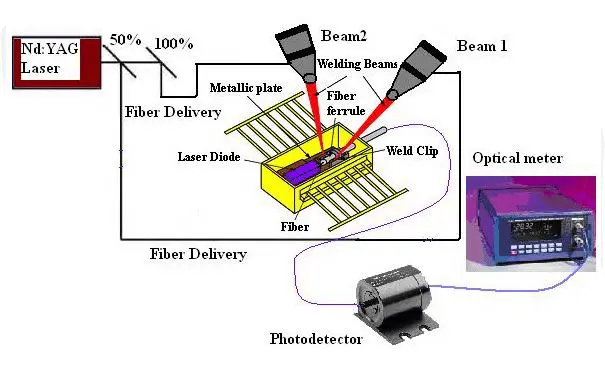
Выравнивание лазерного луча
Выравнивание лазерного луча является важным этапом в процессе лазерной сварки. Правильное выравнивание гарантирует, что лазерный луч точно сфокусируется на свариваемом соединении, что приводит к получению высококачественных сварных швов. Несовпадение лазерного луча может привести к неполному проплавлению, чрезмерному разбрызгиванию или даже повреждению заготовки или аппарата лазерной сварки.
Процесс выравнивания лазерного луча включает в себя несколько ключевых этапов:
- Регулировка расширителя луча: Расширитель луча представляет собой систему линз, которая увеличивает диаметр лазерного луча. Регулировка расширителя луча позволяет контролировать диаметр лазерного луча в фокусной точке. Больший диаметр луча приводит к более мелким сварным швам, а меньший диаметр луча — к более глубоким сварным швам. Идеальный диаметр луча зависит от толщины материала и желаемых характеристик сварного шва.
- Настройка фокуса: Фокус — это точка, в которой лазерный луч наиболее сконцентрирован. Положение фокуса следует отрегулировать так, чтобы фокус находился на поверхности материала или немного ниже нее. В результате будет получен сварной шов нужной глубины и ширины. Если фокус слишком мелкий, это может привести к неполному расплавлению или чрезмерному разбрызгиванию. Если фокус слишком глубокий, это может привести к чрезмерному проникновению или прожогу.
- Выравнивание луча: Лазерный луч должен быть направлен по центру свариваемого соединения. Это можно сделать вручную, регулируя положение лазерной головки, или автоматически с помощью системы, управляемой компьютером. Некоторые аппараты для лазерной сварки имеют встроенные камеры или датчики, которые могут определять положение соединения и автоматически регулировать лазерную головку соответствующим образом.
Попробуйте Пролеан прямо сейчас!
Совершенство: выполнение лазерной сварки
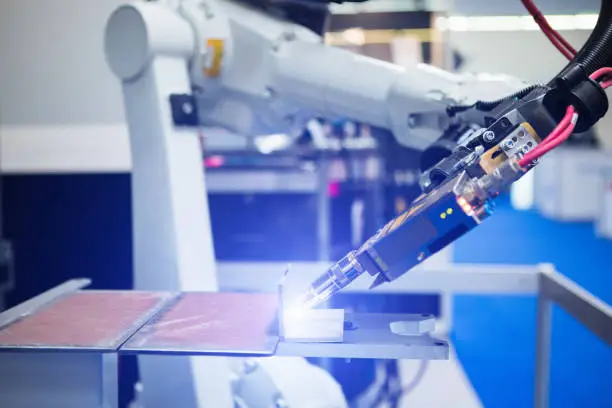
Автоматический сварочный робот на современном заводе
Роботизированная рука, выполняющая лазерную сварку
Выполнение сварки является наиболее важным этапом в процессе лазерной сварки. Здесь все предварительные приготовления и настройки завершаются фактической сваркой материалов. Выполнение сварного шва включает в себя несколько важных этапов и соображений, обеспечивающих высокое качество сварного шва.
Таблица: Важные этапы выполнения лазерной сварки
| Шаг | Сложность задачи | Цель | Риск, если все сделано неправильно |
|---|---|---|---|
| Размещение заготовок | Выровняйте стык лазерным лучом | Обеспечивает правильное сваривание и сводит к минимуму дефекты сварного шва. | Непровар, чрезмерное разбрызгивание, другие дефекты сварного шва. |
| Запуск лазера | Постепенно увеличивайте мощность лазера. | Предотвращает термический удар и сводит к минимуму риск растрескивания материала или других дефектов. | Трещина или другие дефекты |
| Выполнение сварки | Перемещайте лазерный луч вдоль сустава | Обеспечивает достаточный подвод тепла для полного плавления. | Чрезмерное тепловложение, приводящее к прожогу или чрезмерному проникновению, или недостаточное тепловложение, приводящее к неполному сплавлению. |
| Мониторинг сварного шва | Визуально или с помощью датчиков | Обеспечивает правильное формирование сварочной ванны и обнаруживает признаки чрезмерного разбрызгивания, трещин и других дефектов. | Образование чрезмерных брызг, трещин или других дефектов. |
| Остановить лазер | Постепенно уменьшайте мощность лазера. | Предотвращает термический удар и сводит к минимуму риск растрескивания материала или других дефектов. | Трещина или другие дефекты |
| Проверка сварного шва | Визуально или с использованием методов неразрушающего контроля | Обеспечивает отсутствие дефектов и структурную прочность сварного шва. | Компромисс качества |
Обеспечение оптимального качества сварки и постобработки
Когда сварка завершена, это еще не конец пути. Последним и одним из наиболее важных этапов процесса лазерной сварки является оценка качества сварного шва и проведение необходимой послесварочной обработки. На этом этапе обеспечивается высочайшее качество сварного соединения и его пригодность для использования по назначению.
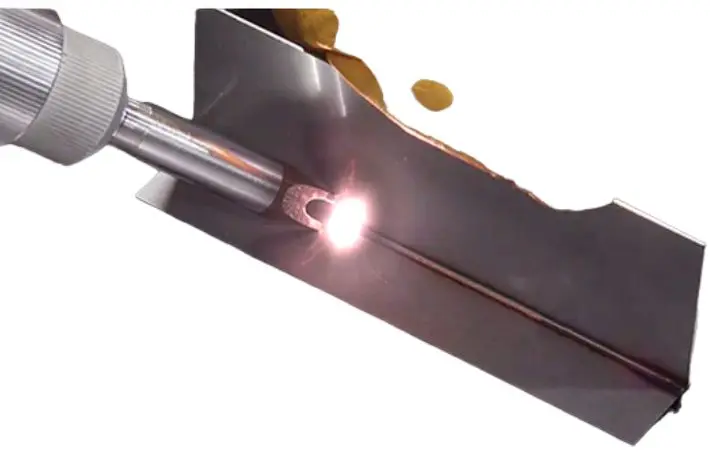
Лазерная сварка стали
Оценка качества сварного шва
После процесса сварки важно оценить качество сварного шва, чтобы убедиться, что он соответствует требуемым стандартам и спецификациям. Это включает в себя как визуальный осмотр, так и неразрушающий контроль (NDT).
- Визуальный осмотр: Это самая простая форма контроля, которая включает в себя осмотр сварного шва невооруженным глазом или использование увеличительных инструментов для проверки наличия поверхностных дефектов, таких как трещины, пористость или неполное проваривание.
- Неразрушающий контроль (НК): Это предполагает использование различных методов для проверки сварного шва без повреждения материала. Общие методы неразрушающего контроля включают рентгеновский контроль, ультразвуковой контроль и магнитопорошковый контроль. Эти методы позволяют выявить подповерхностные дефекты, невидимые невооруженным глазом.
Каждый метод контроля имеет свои преимущества и ограничения, и выбор метода зависит от материала, области применения и требуемых стандартов качества.
Послесварочная обработка
После проверки и утверждения сварного шва может потребоваться его послесварочная обработка для улучшения его механических свойств или эстетического вида. Это может включать в себя несколько различных процессов:
- Снятие стресса: Сварка создает в материале остаточные напряжения, которые со временем могут привести к деформации или растрескиванию. Снятие напряжений включает нагрев сварного соединения до определенной температуры, а затем медленное его охлаждение для уменьшения остаточных напряжений.
- Термообработка: Это включает в себя нагрев материала до определенной температуры, а затем его охлаждение с контролируемой скоростью для изменения его механических свойств. Это может улучшить прочность, твердость или пластичность сварного соединения.
- Поверхностная обработка: Это включает в себя удаление любых неровностей поверхности, таких как неровности или изменения цвета, для улучшения эстетического вида сварного шва. Это можно сделать с помощью различных методов, таких как шлифовка, полировка или нанесение поверхностного покрытия.
Сварочные услуги Boda: точность и качество
Boda — популярное имя в области сварочные услуги Boda – это синоним точности, качества и технической компетентности. Оснащенная новейшим лазерным оборудованием, командой опытных техников и стремящаяся к удовлетворению потребностей клиентов, компания гарантирует успех ваших сварочных работ.
Используя новейшие лазерные инновации, в том числе высокоинтенсивные лазеры и сложные системы передачи луча, мы обеспечиваем сварные швы непревзойденной точности и качества. Наша команда, состоящая из квалифицированных технических специалистов с глубоким пониманием методологий лазерной сварки, обладает опытом, необходимым для управления сложными проектами и гарантирует превосходные результаты сварки.
В Boda мы стремимся поддерживать высочайшие стандарты качества и гордимся тем, что имеем сертификат ISO. Строгие протоколы обеспечения качества и комплексные проверки тщательно проводятся для обеспечения долговечности и надежности сварных швов.
Заключение
В заключение отметим, что лазерная сварка — это важнейшая технология, которая предлагает ряд преимуществ по сравнению с традиционными методами сварки, включая точность, скорость и возможность сваривать разнородные материалы или тонкостенные секции. Понимание основ лазерной сварки, от различных типов, таких как сварка в режиме проводимости и сварка в режиме «замочной скважины», до подробных этапов подготовки материалов, настройки аппарата, выравнивания луча, выполнения сварки, а также оценки качества и последующей обработки. обработка сварных швов необходима всем, кто работает в сфере производства или машиностроения.
Часто задаваемые вопросы (FAQ)
Что такое лазерная сварка?
Лазерная сварка — это процесс, в котором концентрированный лазерный луч используется в качестве источника тепла для соединения материалов.
Какие существуют виды лазерной сварки?
Двумя основными типами лазерной сварки являются сварка в режиме проводимости и сварка в режиме «замочной скважины».
Каковы основные области применения лазерной сварки?
Лазерная сварка широко используется в автомобильной, аэрокосмической, электронной и медицинской промышленности.
Какие ключевые параметры следует учитывать при лазерной сварке?
Ключевые параметры, которые следует учитывать при лазерной сварке, включают мощность лазера, диаметр луча, скорость сварки и положение фокусной точки.
В чем преимущества лазерной сварки?
Лазерная сварка предлагает ряд преимуществ, в том числе высокую точность, высокую скорость обработки и возможность сваривать сложные материалы.