
Электроэрозионная обработка, широко известная как электроэрозионная обработка, представляет собой нетрадиционный производственный процесс, который произвел революцию в том, как мы формируем твердые металлы и материалы. Предлагая непревзойденную точность и сложные возможности проектирования, он нашел широкое применение в различных отраслях промышленности. По мере того, как мы стремимся создавать все более сложные и требовательные компоненты, становится все более важным понимать науку и технологии, лежащие в основе EDM.
Эта статья объясняет наука и технологии, лежащие в основе работы EDM, включая его технологические достижения, будущие тенденции и многое другое.
I. Основы электроэрозионной обработки (EDM)
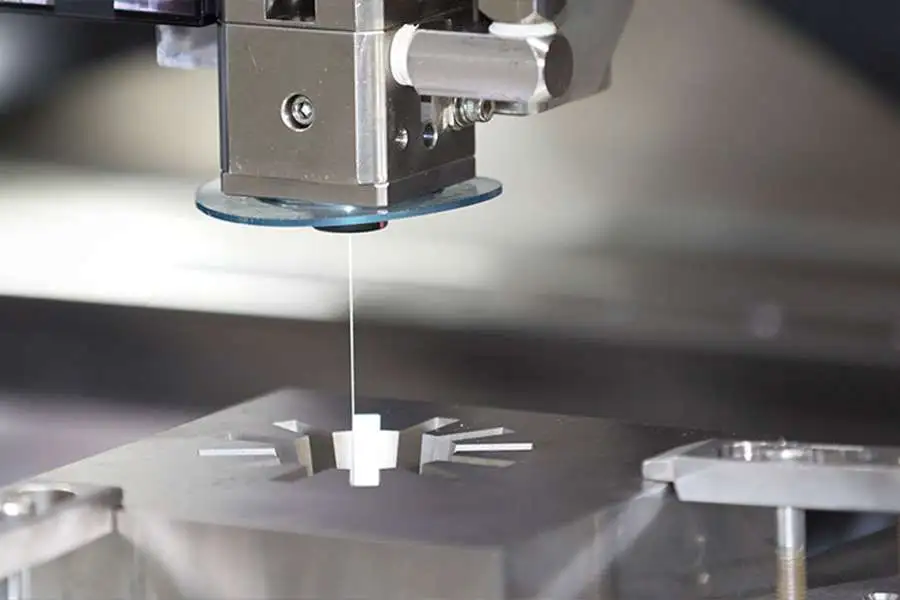
Электроэрозионный процесс
EDM работает по простому, но гениальному принципу: контролируемая эрозия материала посредством серии быстрых повторяющихся электрических разрядов. Электроэрозионный станок создает электрическое поле между электродом и заготовкой, погруженными в диэлектрическую жидкость. Когда напряженность электрического поля превышает критический порог, искра проскакивает через зазор, создавая небольшой кратер на поверхности заготовки и выбрасывая крошечную стружку материала.
Ключевые компоненты процесса EDM
Основные компоненты установки EDM включают в себя:
- Электроэрозионный станок, в котором размещены системы электропитания и управления.
- Электрод или инструмент имеет желаемую форму
- Заготовка, обычно изготовленная из электропроводящего материала
- Диэлектрическая жидкость, выполняющая двойную роль охлаждающей жидкости и удаления стружки.
II. Наука электронной танцевальной музыки
Наука электроэрозионной обработки (ЭЭО) увлекательна и сочетает в себе принципы физики, материаловедения и электротехники. Понимание этой науки имеет решающее значение для освоения процесса EDM и использования всего его потенциала.
Явление электрического разряда
Явление электрического разряда лежит в основе EDM. Он включает в себя создание плазменного канала между электродом и заготовкой. Этот плазменный канал обеспечивает поток электронов, что приводит к локальному перегреву, плавлению и испарению материала.
- Пробой диэлектрика: Когда напряжение между электродом и заготовкой превышает напряжение пробоя диэлектрической жидкости, это вызывает ионизацию жидкости и превращение ее в плазму. Эта плазма образует проводящий путь или канал через зазор.
- Генерация искры: Искра затем прыгает через этот плазменный канал, перегревая окружающую диэлектрическую жидкость. Затем эта перегретая жидкость разрушает небольшой объем материала заготовки.
- Охлаждение и затвердевание: Как только искра гаснет, плазменный канал схлопывается. Затем окружающая диэлектрическая жидкость охлаждает нагретую область, вызывая затвердевание расплавленного материала. Затем этот затвердевший материал вымывается циркулирующей диэлектрической жидкостью.
Процесс эрозии материала
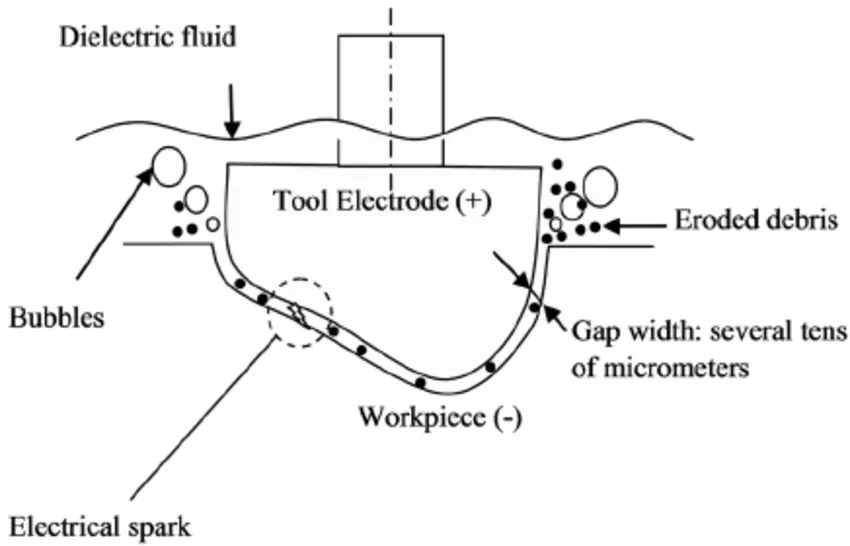
Явления эрозии материала при электроэрозионной обработке
Процесс эрозии материала в электроэрозионной обработке сложен и зависит от многих переменных. Каждая искра разъедает крошечный объем материала, образуя кратер на поверхности заготовки. Совокупный эффект этих кратеров формирует желаемую форму заготовки.
- Плавление и испарение: Интенсивный жар искры плавит и испаряет материал в точке разряда. Большая часть удаления материала происходит за счет испарения, при этом плавление играет меньшую роль.
- Выброс материала: быстрое расширение испарившегося материала вместе с давлением диэлектрической жидкости выбрасывает расплавленный материал из кратера.
- Образование кратера: Каждый разряд образует кратер на поверхности заготовки. Размер и форма кратера зависят от энергии искры, длительности импульса и свойств материала заготовки.
Роль диэлектрической жидкости
Диэлектрическая жидкость играет многогранную роль в процессе электроэрозионной обработки. Он не только служит средой для электрического разряда, но также помогает охлаждать обрабатываемую область и смывать эродированный материал.
Ключевые функции диэлектрической жидкости:
- Изолятор и проводник: Диэлектрическая жидкость действует как изолятор при низких напряжениях, предотвращая преждевременный разряд. Однако, когда напряжение превышает порог пробоя, он ионизируется и становится проводником, позволяющим проходить искре.
- Охлаждающая жидкость: Диэлектрическая жидкость помогает охлаждать обрабатываемую область после каждого разряда. Это быстрое охлаждение приводит к затвердеванию расплавленного материала и сводит к минимуму зону термического влияния (ЗТВ).
- Удаление мусора: Циркулирующая диэлектрическая жидкость уносит эрозионный материал и мусор из обрабатываемой области, сохраняя зазор чистым для последующих искр.
Подробнее: Изучение значения диэлектрика в электроэрозионной обработке
Зона термического влияния и отделка поверхности
Зона термического влияния (ЗТВ) — это область заготовки, которая подвергается термическому воздействию в результате процесса электроэрозионной обработки. Контроль ЗТВ имеет решающее значение для достижения хорошего качества поверхности и сохранения структурной целостности материала.
Ключевые моменты, касающиеся ЗТВ и отделки поверхности:
- Зона термического влияния (ЗТВ): ЗТВ охватывает слой перелитого материала (повторно затвердевший материал на поверхности), слой, подвергшийся тепловому воздействию (материал, подвергшийся воздействию тепла, но не расплавившийся), и не подвергшийся воздействию основной материал. Минимизация ЗТВ имеет решающее значение для сохранения механических свойств заготовки.
- Чистота поверхности: Чистота поверхности при электроэрозионной обработке определяется размером и распределением кратеров, образованных искрами. Более гладкая отделка требует кратеров меньшего размера, чего можно добиться с помощью искр с меньшей энергией.
Таблица: Сравнительные характеристики явления электрического разряда, процесса эрозии материала и роли диэлектрической жидкости
| Явление/процесс | Описание |
|---|---|
| Электрический разряд | Ионизация диэлектрической жидкости создает плазменный канал, позволяющий генерировать искру, которая вызывает эрозию материала. |
| Эрозия материала | Каждая искра создает кратер, испаряя и расплавляя материал заготовки. Совокупный эффект этих кратеров формирует заготовку. |
| Роль диэлектрической жидкости | Жидкий диэлектрик служит изолятором, проводником, охлаждающей жидкостью и средством для удаления мусора. Он играет решающую роль в управлении процессом электроэрозионной обработки. |
Попробуйте Пролеан прямо сейчас!
III. Технология в EDM
Технология EDM быстро развивалась с годами, повышая точность, эффективность и универсальность. Инновации проникли во все аспекты процесса, от источников питания и систем управления до конструкции электродов и материалов.
1. ЧПУ и автоматизация в электроэрозионной обработке
Компьютерное числовое управление (ЧПУ) продвинуло электроэрозионную обработку в область полностью автоматизированного производства. Электроэрозионные станки с ЧПУ могут выполнять сложные многоэтапные операции без вмешательства человека, что значительно снижает количество ошибок и повышает производительность.
2. Влияние материалов и конструкции электрода
Материаловедение сыграло важную роль в расширении возможностей EDM. Выбор материала электрода, материала заготовки и диэлектрической жидкости может существенно повлиять на характеристики электроэрозионной обработки. Точно так же инновационные конструкции электродов позволили изготавливать сложные компоненты, которые ранее были немыслимы.
3. Достижения в области систем электропитания и управления
Современные источники питания EDM обеспечивают превосходный контроль параметров процесса, таких как напряжение, ток и длительность импульса. В то же время передовые системы управления обеспечивают мониторинг и обратную связь в режиме реального времени, облегчая адаптивные стратегии обработки, которые оптимизируют процесс электроэрозионной обработки.
4. Высокоэффективные диэлектрические жидкости
Современные диэлектрические жидкости обладают превосходными характеристиками, способствуя повышению скорости обработки, улучшению качества поверхности и минимальной тепловой деформации. Они также более экологичны и безопасны для операторов.
IV. Управление процессом электроэрозионной обработки
Эффективный контроль процесса имеет решающее значение для использования всего потенциала EDM. Он позволяет Производители электроэрозионных станков для настройки параметров процесса для оптимальной производительности, достижения баланса между скоростью обработки, точностью и качеством поверхности.
| Параметр процесса | эффект |
|---|---|
| разрядный ток | Определяет глубину и скорость удаления материала |
| Длительность импульса | Влияет на скорость эрозии материала и чистоту поверхности |
| Рабочий цикл | Определяет количество времени, в течение которого разряд активен. |
| Напряжение промежутка | Влияет на интенсивность электрического разряда |
| Свойства диэлектрической жидкости | Влияет на скорость обработки, чистоту поверхности и размер ЗТВ. |
Роль систем обратной связи
Современные электроэрозионные станки включают сложные системы обратной связи. Эти системы контролируют процесс обработки в режиме реального времени, внося необходимые коррективы в параметры процесса для поддержания оптимальных условий. Эта адаптируемость значительно повышает согласованность и надежность процесса электроэрозионной обработки.
V. Последние инновации и будущие тенденции
| тенденция | Описание |
|---|---|
| Микро-EDM и Nano-EDM | Обеспечьте производство микро- и нанокомпонентов с исключительной точностью в таких областях, как микроэлектроника и биомедицинская инженерия. |
| Многоосевые и гибридные электроэрозионные системы | Обрабатывайте сложные 3D-формы с высокой точностью, сочетая электроэрозионную обработку с другими процессами обработки для беспрецедентной универсальности и эффективности. |
| Экологичные и энергоэффективные системы | Акцент на разработку экологически чистых и энергоэффективных систем EDM за счет использования экологически чистых диэлектрических жидкостей, энергосберегающих источников питания и стратегий сокращения отходов. |
| Прогнозное моделирование и симуляция | Мощные инструменты для оптимизации процесса электроэрозионной обработки путем изучения электроэрозионной обработки в различных условиях, что снижает количество проб и ошибок и ускоряет разработку эффективных стратегий обработки. |
Использование силы точности с услугами EDM от Boda
В Boda мы не просто поставщик услуг – мы ваш стратегический партнер в области высокоточной обработки. Мы понимаем сложную науку и передовые технологии, лежащие в основе электроэрозионной обработки, и применяем эти знания для предоставления услуг высшего качества. услуги электроэрозионной обработки.
Благодаря глубокому пониманию науки об электроэрозионной обработке и передовым технологиям, мы постоянно внедряем инновации в предоставление наших услуг. Будь то проволочная электроэрозионная обработка, электроэрозионная обработка с погружением или… сверление отверстий электроэрозионным электроэрозионным станкомНаша команда опытных механиков обеспечивает оптимальную производительность и точность в каждом проекте.
Наша цель не только оправдать ваши ожидания, но и превзойти их. Используя последние технологические достижения, мы обеспечиваем превосходную эффективность, точность и качество, гарантируя, что ваши проекты будут завершены вовремя и в соответствии с самыми высокими стандартами.
Выбор Boda для ваших нужд EDM гарантирует обслуживание, основанное на глубоком понимании науки и технологии EDM,
Заключение
Наука и технологии, лежащие в основе Электроэрозионная обработка Электроэрозионная обработка (ЭЭО) раскрывает сложный и захватывающий мир контролируемой эрозии материалов искрами. От явления электрического разряда и замысловатого процесса эрозии материала до многогранной роли диэлектрической жидкости и ее влияния на зону термического воздействия и качество поверхности — каждый аспект вносит свой вклад в широкие возможности ЭЭО.
Процесс электроэрозионной обработки продолжает развиваться благодаря новым технологиям, материалам и средствам управления процессом, что способствует дальнейшим улучшениям и инновациям. Последние тенденции в микро- и нано-электроэрозионной обработке, многоосевые и гибридные системы, экологически безопасные методы и прогнозное моделирование обещают захватывающее будущее для этого универсального процесса обработки.
Часто задаваемые вопросы (FAQ)
1. Какие факторы влияют на размер и форму кратеров при ЭДМ?
На размер и форму кратеров при электроэрозионной обработке влияют энергия искры, длительность импульса и свойства материала заготовки.
2. Какую роль играет диэлектрическая жидкость в процессе электроэрозионной обработки?
Диэлектрическая жидкость выполняет несколько функций в процессе электроэрозионной обработки. Он действует как изолятор, предотвращая преждевременный разряд, и становится проводником при ионизации, позволяя искре проходить. Он также охлаждает обрабатываемую область и уносит разрушенный материал и мусор.
3. Как мы можем контролировать зону термического влияния (ЗТВ) в ЭДМ?
Управление энергией искры и длительностью импульса может свести к минимуму ЗТВ. Использование подходящей диэлектрической жидкости и обеспечение эффективной промывки также могут помочь контролировать ЗТВ.
4. Каковы последние тенденции в технологии электроэрозионной обработки?
Последние тенденции в технологии электроэрозионной обработки включают разработки в области микро- и нано-электроэрозионной обработки, многоосевых и гибридных систем, экологически чистых систем электроэрозионной обработки, а также использование прогнозного моделирования и симуляции для оптимизации процесса.