
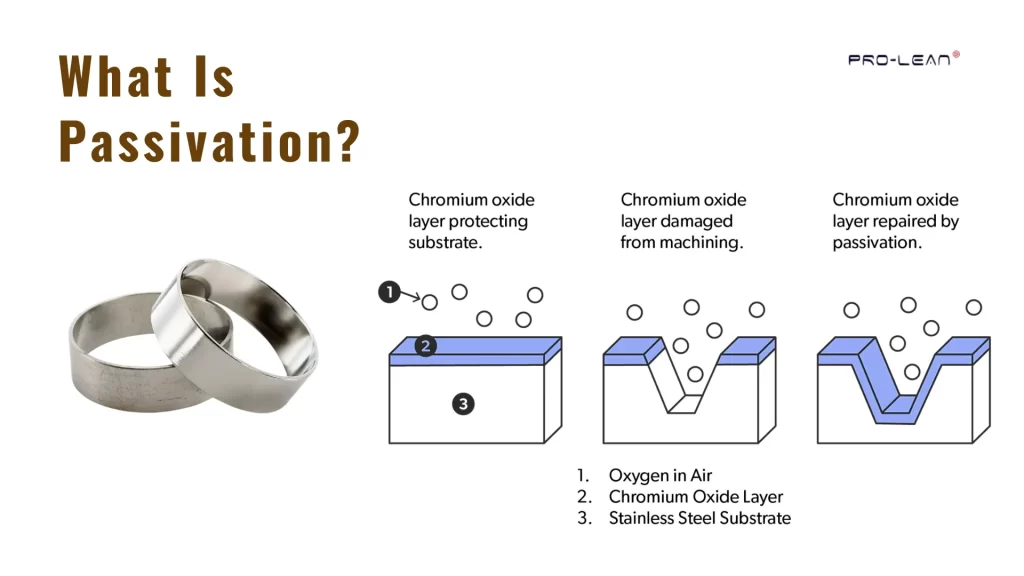
 Этапы пассивации
пассивация широко используется промышленная обработка поверхности деталей для нержавеющей стали, что повышает коррозионную стойкость. Хотя нержавеющая сталь В процессе производства, например, при механической обработке, формовке или сварке, образуется защитный оксидный слой, который, однако, может оставлять после себя загрязнения поверхности, ослабляющие эту защиту.
Пассивированное покрытие удаляет поверхностные загрязнения и усиливает защитный слой металла, способствуя образованию стабильной оксидной пленки.
Эта статья объясняет Что такое пассивация?Как работает этот процесс и почему он широко используется для повышения долговечности и надежности деталей из нержавеющей стали в различных промышленных областях.
Что такое пассивация?
пассивированные стальные детали
пассивация Это метод модификации поверхности после изготовления, который улучшает коррозионную стойкость изготовленных металлических деталей. Он уменьшает количество химических реакций на поверхности детали, которые могут привести к коррозии и/или деградации. В основном используется для нержавеющих сталей.
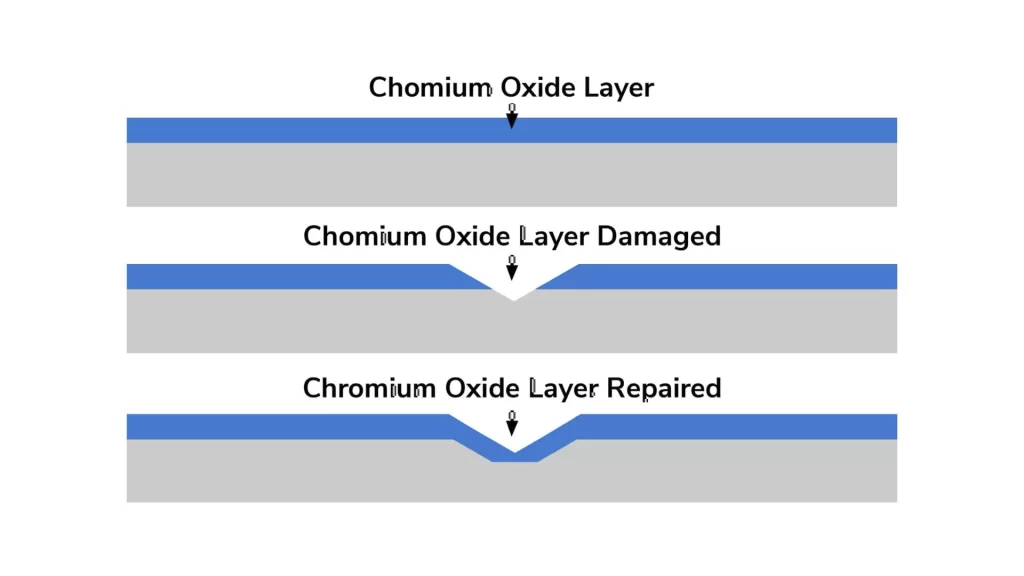
На нержавеющей стали образуется очень тонкий слой природного оксида хрома, защищающий её от коррозии. Однако обработка (то есть механическая обработка) нержавеющей стали может повредить этот слой и привести к образованию небольшого количества свободного железа на поверхности. Свободное железо увеличивает вероятность возникновения коррозии.
Пассивированное покрытие очищает нержавеющую сталь от свободного железа и любых других легких поверхностных загрязнений с помощью химического раствора. После очистки поверхность нержавеющей стали может восстановить свой защитный слой оксида хрома. Этот слой действует как барьер, помогая противостоять коррозии.
По вышеуказанным причинам пассивация обычно применяется к компонентам из нержавеющей стали в таких отраслях, как аэрокосмическая промышленность, производство медицинского оборудования, пищевая промышленность, электроника и автомобилестроение.
Основная функция пассивации — очистка от свободного железа и поверхностных загрязнений. Пассивация не удаляет толстые слои оксидной окалины или следы от термической обработки, образующиеся при сварке. Поэтому перед пассивацией обычно требуется другой метод очистки, известный как травление.
Каковы принципы процесса пассивации?
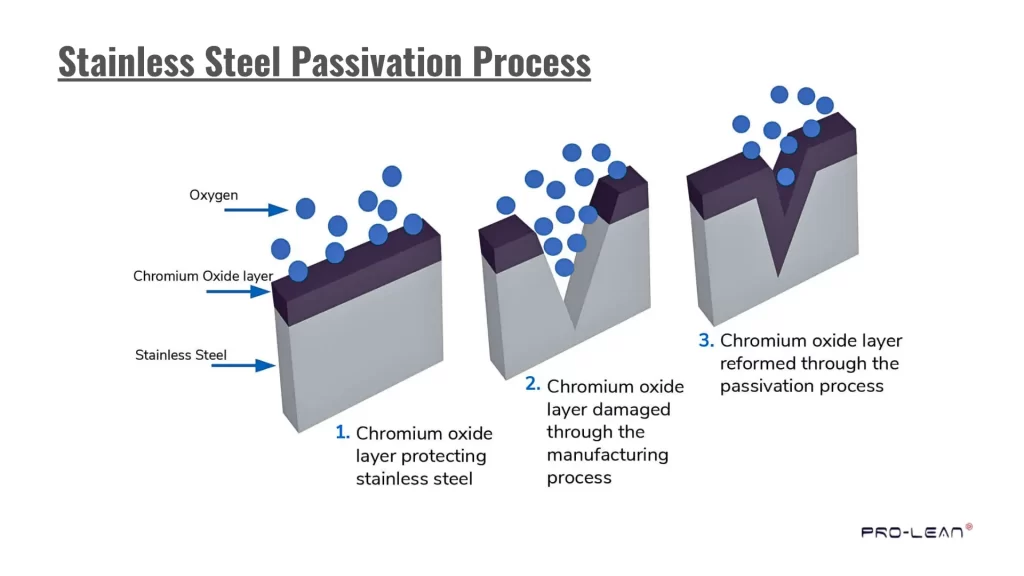
Пассивация нержавеющей стали – этапы процесса.
Процесс пассивации включает в себя следующие важные этапы:
- Очистка металла для обеспечения доступа с помощью пассивирующих растворов;
- Удаление свободного железа (и других мелких примесей) с помощью кислотного раствора, который также служит основой для последующей профилактики коррозии;
- Образование тонкой оксидной пленки на поверхности металла;
- Контроль условий, при которых происходят эти три начальных этапа, и
- Наконец, промойте деталь, чтобы удалить остатки кислоты.
Очистка поверхности перед пассивацией: Перед пассивацией металл необходимо тщательно очистить. На нем могут оставаться остатки материалов, образовавшиеся в процессе производства, например, при механической обработке.
Для обеспечения доступа пассивирующего раствора к металлу необходимо тщательно его очистить. Чистый металл гарантирует правильное функционирование пассивирующего раствора.
Обработка кислотой для удаления свободного железа: После очистки металлической поверхности следующим шагом является обработка ее слабым кислотным раствором. Например, для обработки нержавеющей стали обычно используется азотная кислота.
Кислота удаляет свободное железо и любые незначительные поверхностные загрязнения, которые могли образоваться в процессе производства металла. Удаление свободного железа предотвращает образование ржавчины и подготавливает поверхность к формированию защитного слоя после пассивации.
Формирование защитного слоя: При обработке металла кислотным раствором на его поверхности образуется очень тонкий оксидный слой. На нержавеющей стали образуется преимущественно оксид хрома.
Несмотря на то, что эта оксидная пленка чрезвычайно тонкая и практически незаметная, она эффективно защищает нижележащий металл от водяного пара и кислорода, предотвращая дальнейшую коррозию.
Ополаскивание и контроль: Поскольку для успешного пассивирования каждого типа металла требуются специфические условия, универсального метода пассивации не существует. Поэтому каждый производитель использует свои собственные, запатентованные методы.
Как правило, пассивация происходит в следующих условиях: 50-70 °C в течение 20-60 минут. После завершения процесса пассивации детали промывают для удаления остатков кислотного раствора.
Материалы, используемые в пассивации
Пассивация в основном проводится для металлов, которые естественным образом образуют защитные слои, препятствующие коррозии.
- Нержавеющая сталь
- Титан
- алюминий
- Магний
Распространенные методы пассивации металлических поверхностей
Пассивация создает более прочный и толстый естественный барьер вокруг металла. Например, она может увеличить количество атомов хрома, химически связанных с поверхностью нержавеющей стали, вместо реактивных (растворенных) атомов железа. Эти атомы хрома реагируют с кислородом, образуя чрезвычайно тонкий, но высокоэффективный оксидный барьер.
Пассивацию можно осуществить путем погружения в пассивирующий раствор или путем нанесения химического конверсионного покрытия, называемого «сиренью».
Погружная пассивация
Процесс погружения включает в себя погружение деталей в ванну с пассивирующим раствором, обычно содержащим азотную или лимонную кислоту. Поскольку образование равномерного защитного слоя на всех поверхностях может варьироваться в зависимости от температуры и времени, этот процесс необходимо тщательно контролировать. Пассивация погружением широко используется для деталей из нержавеющей стали благодаря своей надежности и эффективности в обеспечении долговременной защиты от коррозии.
Воронение
Синее пассивирующее трехвалентное цинковое покрытие
Химическое конверсионное покрытие, называемое воронением, создает очень тонкую оксидную пленку на поверхности металла, уменьшая блики и улучшая внешний вид. Вороненые детали требуют периодической смазки маслом для поддержания антикоррозионных свойств покрытия.
Виды пассивации, используемые для стали
Производители используют разные методы для пассивация нержавеющей сталив зависимости от требуемой защиты от коррозии и условий применения.
Пассивация азотной кислотой
Пассивация азотной кислотой
Типичная процедура пассивации стали заключается в погружении её в азотную кислоту. Кислотный раствор очищает поверхность металла и способствует восстановлению естественной защитной оксидной плёнки, предотвращающей коррозию.
Азотная кислота с дихроматом натрия
Добавление дихромата натрия к азотной кислоте в процессе очистки и пассивации повышает защиту от коррозии. Этот метод обычно используется, когда стальные изделия подвергаются воздействию жестких условий эксплуатации.
Пассивация лимонной кислотой
Лимонная кислота является более экологичной альтернативой методу с использованием азотной кислоты. Лимонная кислота эффективно удаляет железо с поверхности, способствуя при этом образованию оксидного слоя; таким образом, она также снижает воздействие пассивирующей обработки на окружающую среду.
Попробуйте Пролеан прямо сейчас!
Преимущества и недостатки пассивации
Пассивация — это химическая обработка, применяемая к готовым металлическим компонентам для предотвращения коррозии. Чаще всего ассоциируемая с нержавеющей сталью, пассивация, безусловно, имеет множество преимуществ, однако у нее также есть ряд недостатков.
Преимущества пассивации
Более надежная защита от коррозии
Пассивация создает чрезвычайно тонкий защитный слой на поверхности обрабатываемого металла. Пассивирующий слой защищает от коррозии и предотвращает проникновение влаги и коррозионных агентов (химических веществ) к нижележащему металлу.
Увеличенный срок службы деталей
Пассивированные компоненты, как правило, обладают более длительным сроком службы. Эти компоненты обычно выдерживают воздействие экстремальных условий окружающей среды и/или коррозионных веществ, которые в противном случае могли бы вызвать повреждения.
Сохраняет первоначальные свойства металла.
Процесс пассивации не изменяет присущие металлу свойства. Следовательно, прочность, твердость, электропроводность и т.д. остаются неизменными. Однако пассивированный компонент демонстрирует улучшенную коррозионную стойкость.
Экономит деньги с течением времени
Как уже говорилось ранее, благодаря своей способности противостоять коррозии и сохранять структурную целостность в течение длительного времени, пассивированные компоненты требуют меньше технического обслуживания и замены. Сокращение требований к техническому обслуживанию/замене приводит к сокращению времени простоя и экономии средств. Примеры включают, но не ограничиваются: оборудование для пищевой промышленности, оборудование для производства медицинских изделий и различные виды промышленного оборудования.
Недостатки пассивации
Требует бережного обращения
Поскольку пассивация требует точного контроля над химическими веществами, температурой и временем, обработка крупных и/или сложных деталей может быть сложной задачей, что затрудняет обеспечение равномерного покрытия и стабильного защитного слоя.
Не устраняет существующие повреждения
Процесс пассивации не может восстановить участки, где уже произошла коррозия/повреждение. Пассивация наиболее эффективна при нанесении на чистые/подготовленные поверхности, предотвращая тем самым потенциальную коррозию в будущем.
Наилучшим образом подходит для определенных металлов.
Пассивация наиболее эффективна для материалов, которые образуют естественный защитный оксидный слой. Например, нержавеющая сталь — один из типов материалов, которые образуют такой оксидный слой. Если конкретный материал не обладает этой присущей ему способностью, он может не дать ожидаемых результатов от пассивирующей обработки.
Рекомендации по проектированию деталей для пассивации
Главная задача при проектировании компонентов для пассивации — обеспечить стабильное и предсказуемое формирование пассивного слоя. Несколько основных решений, принятых на этапе проектирования компонента, значительно улучшат результаты.
Используйте материалы, совместимые с пассивацией.
Для пассивации лучше всего подходят такие материалы, как нержавеющая сталь, поскольку они естественным образом образуют пассивный слой. Однако использование материалов, не образующих пассивный слой, может негативно повлиять на весь процесс пассивации.
Сохраняйте простые формы.
Компоненты с плоскими, гладкими поверхностями, как правило, легче обрабатывать химическим способом, чем компоненты со сложной геометрией или углублениями. Компоненты с отверстиями, острыми углами или другими элементами, которые могут задерживать химические растворы, обычно создают неблагоприятные условия для пассивации.
Гладкие поверхности
Химические вещества, нанесенные на шероховатую поверхность, не покроют ее полностью. Кроме того, химические вещества не могут проникнуть в микроскопические щели на шероховатой поверхности. Поэтому крайне важно обеспечить гладкость всех поверхностей. Второй важный момент — радиус скругления углов. Любой острый край создает «мертвую» зону, куда химический раствор не может проникнуть и нанести защитное покрытие. Слегка скруглив угол, химический раствор сможет проникнуть в эту зону и равномерно покрыть обе стороны угла. Это обеспечивает лучшую защиту от коррозии.
Закругленные углы и кромки
Существует несколько конфигураций сварных швов, включая угловые, канавочные и стыковые. Все эти конфигурации сварных швов создают потенциальные проблемы для применения пассивирующих химических составов. Как уже говорилось, необходимы пути для контакта химического раствора со всеми поверхностями и для его стекания со всех поверхностей после нанесения. Поэтому, уменьшив количество сварных швов или спроектировав их таким образом, чтобы обеспечить пути для протекания химического раствора, можно снизить вероятность застревания химического раствора внутри сварного шва.
Обеспечьте надлежащий дренаж и зазор.
Конструкция деталей должна обеспечивать возможность нанесения пассивирующих жидкостей на все поверхности и отвод этих жидкостей с этих же поверхностей. Наличие запертой жидкости снижает общую эффективность химической обработки, оставляя незащищенные поверхности уязвимыми для дальнейшей коррозии.
Удалите заусенцы и острые края.
Удаление острых краев (заусенцев) предотвращает скопление грязи или химических веществ. Удаление заусенцев перед нанесением химической обработки повышает надежность обработки и продлевает срок службы защитного покрытия.
Попробуйте Пролеан прямо сейчас!
Разница между пассивацией и анодированием.
Анодирование и пассивация Оба метода обеспечивают защитные слои для металлов. Однако каждый из них имеет свои уникальные особенности. Основная функция пассивирующий Этот метод предназначен для обработки естественного защитного слоя металла. Нержавеющая сталь чаще всего обрабатывается именно этим методом, поскольку он использует существующий (естественный) оксидный слой на основе хрома. Поверхность очищается от примесей и свободного железа слабой кислотой для улучшения образования оксидов и повышения коррозионной стойкости.
Этот процесс широко используется для обработки алюминиевых деталей, таких как корпуса смартфонов, рамки ноутбуков, компоненты велосипедов и оконные рамы архитектурных конструкций.
Анодирование в основном применяется для алюминия. Это электрохимический процесс, в результате которого через металл в кислом растворе проходит контролируемый толстый слой оксида. Помимо повышения прочности поверхности, анодные покрытия могут быть окрашены для улучшения внешнего вида.
Пассивация широко применяется для защиты деталей из нержавеющей стали, таких как хирургические инструменты, клапаны для пищевой промышленности, насосы и крепежные элементы из нержавеющей стали, от коррозии.
Вкратце, анодирование образует толстый защитный оксидный слой на алюминии и придает ему эстетическую привлекательность, тогда как пассивация защищает и поддерживает естественный оксидный слой нержавеющей стали.
Пассивация азотной и лимонной кислотой: в чем разница?
На практике, азотная кислота пассивация часто используется для таких марок нержавеющей стали, как... 304 и 316 на таких деталях, как крепежные элементы для аэрокосмической отрасли, корпуса клапанов и обработанные фитинги.
Для обработки нержавеющей стали можно использовать как азотную, так и лимонную кислоту, каждая из которых имеет свои отличительные признаки. ASTM A967 и AMS 2700. Эти методы обработки применяются по-разному, и, как правило, выбор зависит от конкретного вида нержавеющей стали, требуемых характеристик этого металла и/или дополнительных соображений, таких как утилизация отходов и безопасность.
Лимонная кислота действует иначе: она использует хелатирование для удаления железа с поверхности нержавеющей стали и растворенный кислород для образования стабильного оксидного слоя. Пассивация лимонной кислотой обычно выбирают для медицинские инструменты, оборудование для пищевой промышленности и фармацевтические компоненты потому что с ним безопаснее обращаться, и он образует меньше опасных отходов.
Следует отметить, что ни один из методов обработки кислотой не является принципиально превосходящим другой. Для получения приемлемых результатов необходимо правильно управлять всеми аспектами процесса обработки, включая состав кислотного раствора, температуру и время, а также соблюдать применимые технические условия.
Сравнительная таблица
|
Характеристика |
Азотная кислота |
Лимонная кислота |
|
Как это работает |
Окисляет поверхность и удаляет свободное железо. |
Удаляет железо посредством хелатирования и кислорода. |
|
Общего пользования |
Аэрокосмическая и промышленная |
Экологически чистые или требующие повышенного внимания к безопасности приложения |
|
Ключевое требование |
Строгий контроль кислотности и времени контакта. |
Надлежащий уровень кислорода и концентрация раствора. |
|
Воздействие на окружающую среду |
Более прочный, требует бережного обращения с отходами. |
Более безопасная и простая утилизация |
|
Параметр |
AMS 2700, ASTM A967 |
ASTM A967 (где это разрешено), AMS 2700 |
Как заказать металлические детали с пассивацией в Boda Tech
At Пролеан ТехВы можете заказать пассивированные детали на заказ для повышения коррозионной стойкости и долговечности. Просто загрузите свой CAD-файл, чтобы мгновенно получить расчет стоимости, включая цену и сроки выполнения. Пассивация доступна в качестве постобработки для нержавеющей стали и других металлов. Для получения информации о конкретных требованиях, связанных с... услуги пассивации Для других видов обработки поверхности свяжитесь с нашей командой.
Вы также можете узнать больше о вариантах постобработки и чистовой обработки поверхности, чтобы выбрать оптимальный способ обработки деталей, изготовленных на станках с ЧПУ.