
Пористость в отливках — одна из наиболее распространённых и сложных проблем в процессе литья металлов. Пористость влияет на эксплуатационные характеристики и качество литых деталей. Эти проблемы необходимо решать для обеспечения долговечности и надёжности деталей, изготавливаемых различными методами литья. Эффективный контроль пористости позволяет добиться необходимой надёжности и срока службы литых деталей в различных отраслях промышленности.
Литые под давлением компоненты меньше отходов сырья, сохранение постоянных характеристик и допусков, а также обеспечение превосходного качества поверхности.
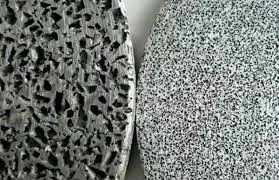
Пористость в литье
Пористость отливки возникает, когда плавность формования нарушается газом, усадкой или затвердеванием. На конечный результат влияют многочисленные факторы, включая конструкцию формы, скорость охлаждения и даже факторы, контролирующие пористость материала. Производители часто сталкиваются с трудностями при достижении нулевой пористости отливки.
В данной статье рассматриваются виды, методы обнаружения и превентивные меры пористости, а также демонстрируется, как правильный процесс литья может отличить дефектный компонент от изделия без дефектов.
Что именно представляет собой пористость в литье?
Пористость в литье – это образование пор, отверстий или полостей на поверхности или внутри металлической отливки. Это снижает структурную целостность отливки и приводит к коррозии или протечкам в некоторых местах. Для поддержания эксплуатационных характеристик отливки крайне важно уменьшить пористость.
Для поддержания эксплуатационных характеристик литья необходимо решать проблему пористости.
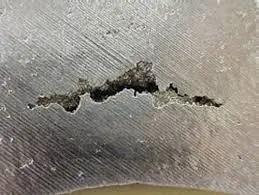
Дефекты литья под давлением
Другими словами, литьё приводит к образованию мелких отверстий, ослабляет деталь и сокращает срок её службы. Это может привести к дефекты литья металла, включая протечки, трещины или снижение прочности.
Одной из наиболее частых проблем в процессе литья является пористость, которую необходимо контролировать для достижения нулевой пористости при литье и создания металлических деталей высочайшего качества.
Знакомьтесь с виновниками: различные типы пористости при литье под давлением
Пористость в отливках никогда не бывает одинаковой. Она может принимать различные формы и проявляться внутри металла в самых разных формах. Для лучшего понимания пористости можно разделить её на два типа:
- По причине → почему это происходит (проблемы с затвердеванием, усадкой или скоплением газа).
- По геометрии/распределению → Как отверстия формируются и соединяются внутри отливки.
- По причине:
- Проблема с пузырьками: газовая пористость
- Газовая пористость — одна из распространённых форм пористости при литье металлов. Скопившийся газ образует поры, такие как поверхностные пузыри, которые проявляются на отливке в виде пузырьковых вздутий. Эти поры образуются, когда газы попадают в форму или расплавленный материал во время затвердевания. Ошибки в смазке, вентиляции, литниковой системе или длительное хранение формы могут привести к скоплению газа в форме.
Газовая пористость
- Полые карманы: усадочная пористость
Усадка при литье металла приводит к образованию пор, когда отливка уменьшается от толстых частей к тонким. Это усадка при литье В середине детали может образоваться пустота. Это происходит, когда толщина стенки пресс-формы и характеристики металла приводят к неравномерной усадке расплавленного металла в процессе затвердевания.
- Скрытый враг: микропористость
Микропористость – это мельчайшие, иногда микроскопические, пустоты в отливке. Микропористость может повлиять на качество поверхности отливки и её механические характеристики. Такие дефекты литья приводят к снижению функциональности и внешнего вида изделия.
- По геометрии:
Давайте рассмотрим их с точки зрения геометрии:
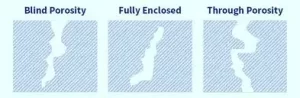
Типы пористости
- Скрытые ямы: слепая пористость
Поры начинаются на поверхности детали и заканчиваются где-то в теле металла. Такие поры могут способствовать коррозии, но зачастую не оказывают существенного влияния на механическую прочность.
- Протекающие туннели: через пористость
Пора образует канал, начинающийся на поверхности и простирающийся через элемент и выходящий на противоположную стенку. Эта пористость в металле приводит к протечке, требующей герметизации с обеих сторон.
- Захваченные пузырьки: закрытая пористость
Эти поры находятся внутри тела металла и не видны снаружи. Если только они не будут впоследствии пробиты в процессе последующей обработки. Наличие таких пор часто невозможно обнаружить, если только деталь не разломать для диагностики или не подвергнуть компьютерной томографии (КТ) после литья.
Таблица ниже поможет понять наглядное сравнение типов пористости с примерами и влиянием:
| Тип пористости | классификация | Описание | Пример в кастинге | Влияние на кастинг |
| Газовая пористость | По причине | Пузырьки или отверстия от скопившегося газа во время затвердевания | Воздушные карманы в алюминиевой отливке возникают из-за плохой дегазации. | Ослабляет отделку поверхности, создает протечки. |
| Усадка Пористость | По причине | Полости образуются, когда металл сжимается при охлаждении и не хватает питающего металла. | Неравномерные пустоты в более толстых секциях чугунных отливок | Снижает прочность, может привести к образованию трещин |
| Микропористость | По причине | Крошечные пустоты между зернами металла из-за неравномерного охлаждения или проблем со сплавом | Мелкие поры в стальных лопатках турбин | Снижает устойчивость к усталости, скрытая слабость |
| Слепая пористость | По геометрии (открытый дефект) | Полость, которая открывается на поверхность, но не проходит насквозь. | Ямкообразная впадина на поверхности отливки | Поверхностные дефекты, улавливающие загрязняющие вещества |
| Через пористость | По геометрии (открытый дефект) | Пустота, образующая сплошной канал через стенку отливки | Отверстие, проходящее поперек стенки корпуса насоса | Вызывает утечку, потерю давления |
| Закрытая пористость | По геометрии (закрытый дефект) | Пустота полностью заперта внутри металла без связи с поверхностью. | Внутренний пузырь в литом автомобильном компоненте | Трудно обнаружить, может ослабить структуру |
Попробуйте Пролеан прямо сейчас!
Почему возникает пористость (и почему она так распространена)
Пористость в литье по-прежнему остаётся одним из самых трудноустранимых дефектов, даже при использовании передовых технологий. Многочисленные факторы в процессе литья могут способствовать образованию пор. Именно поэтому поры так распространены. Давайте рассмотрим основные причины их появления:
- Улавливание газа
Когда расплавленный металл заливается в форму, он склонен растворять газы, такие как азот, кислород или водород. Способность металла удерживать газы уменьшается по мере охлаждения. Газы задерживаются внутри и образуют поры, если не могут вовремя выйти. Представьте это как пузырьки в бутылке газировки, когда вы её открываете: давление падает, и газ выходит. Это проявляется в виде внутренних полостей или поверхностных отверстий в отливках.
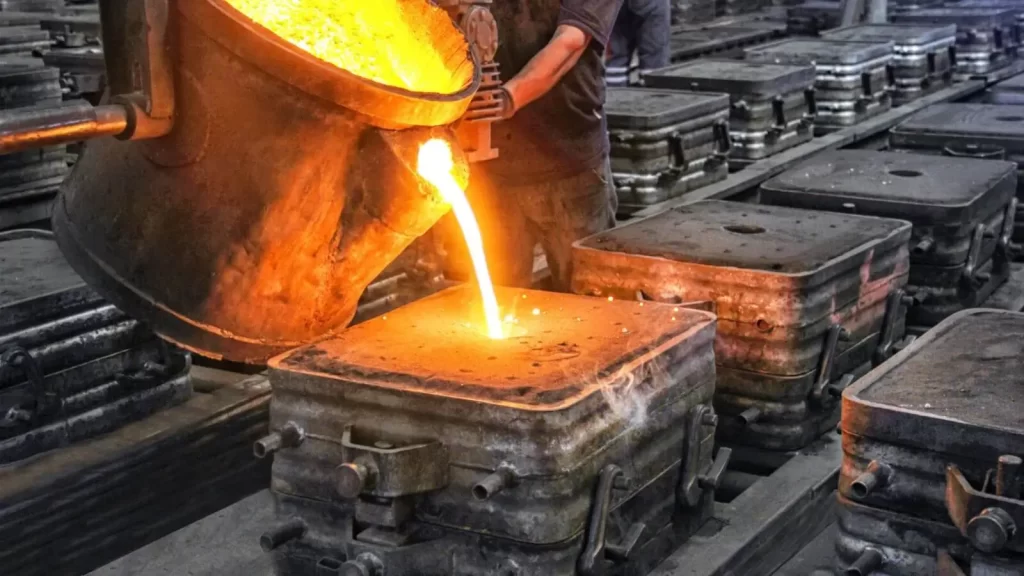
Процесс литья
- Усадка при затвердевании
Все металлы сжимаются при охлаждении. Полости образуются, если нет дополнительного расплавленного металла, «подпитывающего» усадочные зоны. Это называется усадочной пористостью. Она часто возникает на пересечениях с неравномерным охлаждением или в плотных участках. Без надлежащих стояков или систем подачи эти пустоты неизбежны.
- Турбулентность в процессе литья
Во многом это зависит от способа заливки расплавленного металла. Если расплав разбрызгивается или течёт слишком неравномерно, в форме задерживается воздух и оксиды. Впоследствии эти захваченные газы образуют поры. Хотя турбулентность сложно предотвратить в реальных литейных цехах, особенно при использовании форм сложной конструкции, плавное и контролируемое заполнение формы крайне важно.
- Влага и загрязнения
Влага в форме или стержне может стать серьёзной проблемой. Вода быстро превращается в пар при контакте с расплавленным металлом. Этот пар создаёт внутри отливки избыточное давление, поскольку ему некуда деваться. Даже очень небольшое количество влаги может привести к образованию крупных скоплений пор. Именно поэтому литейные заводы так строго следят за предварительным нагревом и подготовкой песчаных форм.
- Свойства материала
Металлы реагируют друг с другом по-разному. Некоторые сплавы более склонны к образованию микропор, растворению газа и усадке при охлаждении. С другой стороны, степень пористости материала определяется его химическим составом, температурой плавления и свойствами затвердевания. Например, чугун более подвержен усадочной пористости, а алюминиевые сплавы часто страдают от водородной пористости.
- Неравномерное охлаждение
Развитие дефектов существенно зависит от скорости охлаждения. Микропористость может быть результатом накопления напряжений и образования пустот между зернами. Газы не могут выйти, если они движутся слишком быстро. Если движение слишком медленное, усадочные раковины будут только усугубляться. В литейном производстве поиск идеального баланса охлаждения — задача непрекращающаяся.
Как пористость ухудшает качество литья
Пористость ослабляет деталь. Эти скрытые поры могут снизить качество и создать пути утечки. Поэтому пористость играет важнейшую роль в аэрокосмической и автомобильной промышленности, где отказ невозможен. В отличие от деталей, полученных механической обработкой, литьё подвержено риску образования пор, если процесс не контролируется должным образом. В связи с этим, необходимо найти компромисс между механическая обработка и литье В игру вступает литьё. Литье обеспечивает гибкость стоимости и формы, а механическая обработка — надёжность.
Вот несколько причин, по которым качество вашего литья страдает:
- Механические характеристики: Пористость в отливках может ослабить детали, снижая прочность на растяжение, усталостную прочность и пластичность литых компонентов.
- Эффекты отделки поверхности: Пористость изменяет внешний вид поверхности отливки, делая ее шероховатой и неровной.
- Влияние на коррозионную стойкость: Пористость может стать причиной проникновения коррозионных элементов, что снижает устойчивость материала к коррозии.
- Уменьшенная мощность: Пустоты ухудшают общую структуру отливки и снижают ее способность выдерживать нагрузки.
- Снижение долговечности: Пористость увеличивает подверженность отливки усталости и разрушению, особенно в условиях высоких напряжений.
- Дефекты поверхности: Из-за пористости поверхности отливка может оказаться непригодной для применений, требующих видимости или эстетической привлекательности.
Попробуйте Пролеан прямо сейчас!
Как обнаружить пористость, пока не стало слишком поздно
Пористость в металлических отливках можно обнаружить различными методами контроля. При выборе метода учитываются вид отливаемого металла, характер дефекта и необходимая точность контроля, каждый из которых имеет свои преимущества.
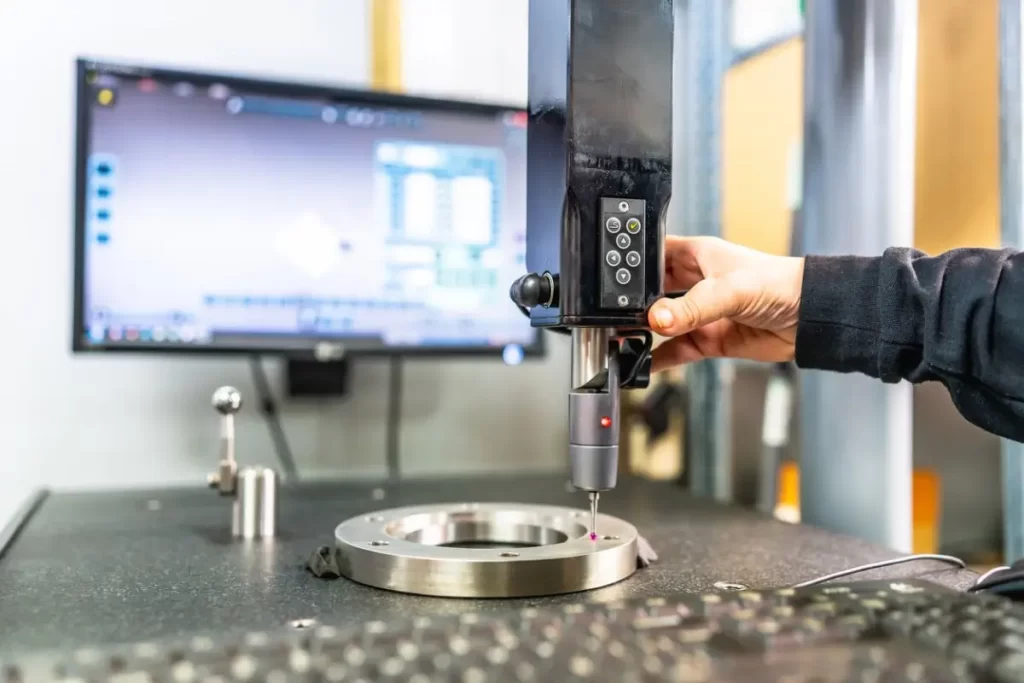
Методы проверки
Увидеть — значит поверить: визуальные проверки
Первой линией защиты при выявлении трещин является частый визуальный осмотр. Он включает в себя тщательное обследование поверхности пористых дефектов литья, таких как трещины и проколы. Несмотря на простоту и доступность, этот подход часто ограничивается проблемами на уровне поверхности и может не обеспечивать точного выявления внутренней пористости или подповерхностных трещин.
Прослушивание: ультразвуковой контроль
Одним из лучших методов неразрушающего контроля (НК) для выявления внутренних дефектов, таких как трещины и пористость, является ультразвуковой контроль (УЗК). В этом методе высокочастотные звуковые волны проникают в металлическую отливку. При контакте с дефектом пористости, таким как вакуум или трещина, звуковые волны отражаются и улавливаются датчиками. Анализируя полученные данные, определяют местоположение, степень и тип дефекта.
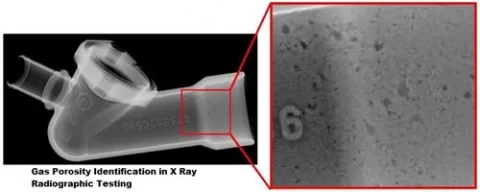
Неразрушающий контроль пористости газовоздушных смесей
Двигаясь глубже: рентген и радиография
Другим эффективным методом обнаружения внутренней пористости в металлических отливках является рентгенография. При этом рентгеновские лучи проходят сквозь вещество и улавливаются детектором, расположенным с другой стороны, как в медицинском рентгеновском аппарате. Трещины или пористость изменяют характер прохождения рентгеновского излучения, создавая изображение, которое можно исследовать на предмет дефектов.
Этот метод идеально подходит для проверки сложных отливок, где дефекты могут быть скрыты внутри сложной геометрии. Однако он может быть более дорогим, чем другие подходы, и требует определённых инструментов и знаний.
Видеть ясно: цветная дефектоскопия (DPT)
Одним из распространённых методов определения поверхностной пористости металлических отливок является капиллярная дефектоскопия. Она заключается в нанесении жидкого красителя на поверхность отливки, который проникает в любые поры и трещины. После выдержки излишки краски соскребаются, и для их выявления используется проявитель.
Это экономичный способ обнаружения дефектов, несмотря на то, что цветная дефектоскопия позволяет обнаружить только поверхностную пористость, особенно в случае литых металлических деталей, которые сложно проверить другими методами.
Ощущение дефектов: магнитопорошковая дефектоскопия (МПД)
Магнитопорошковая дефектоскопия используется для обнаружения поверхностных и приповерхностных трещин в ферромагнитных материалах. Этот метод заключается в приложении магнитного поля к отливке и распылении на поверхность магнитных частиц. Магнитное поле деформирует отливку, и частицы собираются вокруг дефекта, если он есть, трещины или пористости, что позволяет дефектоскописту обнаружить их.
Метод магнитной дефектоскопии (МПД) хорошо подходит для обнаружения трещин в отливках из черных металлов, таких как стальные или чугунные детали. Для эффективности этого метода требуется магнитное вещество, но при этом он надёжен и быстр.
| Способ доставки | Что он обнаруживает | Плюсы | Минусы |
| Визуальные проверки | Поверхностные пузыри, ямки и видимые поры | Быстро, недорого, не требуется оборудование | Обнаруживает только поверхностную пористость, пропуская внутренние дефекты |
| Рентген и радиография | Внутренние пустоты, усадочные раковины, скрытая литейная пористость | Очень точно, видны дефекты внутри отливки. | Дорого, требует мер безопасности и медленнее |
| Ультразвуковой контроль | Внутренние поры и трещины | Портативный, безопасный и эффективный для устранения глубоких дефектов | Требуются опытные операторы, возможны пропуски очень маленьких пор. |
| Проникающий краситель |
Тестирование (DPT) Поверхностные трещины, мелкая поверхностная пористость |
Простой, выявляет мелкие дефекты поверхности, недорогой | Работает только с непористыми металлами; требуется подготовка поверхности. |
| Магнитная частица |
Инспекция (MPI) Поверхностные и приповерхностные трещины, пористость в ферромагнитных металлах |
Может обнаруживать мельчайшие трещины вблизи поверхности, быстро для партий | Работает только с ферромагнитными металлами, ограничиваясь неглубокими дефектами. |
Для обнаружения скрытой пористости в автомобильных и аэрокосмических компонентах часто используется рентгеновский или ультразвуковой контроль. Для более простых компонентов с помощью DPT (или MPI) можно использовать оптический контроль для выявления поверхностных дефектов. Выбор правильного подхода гарантирует раннее обнаружение дефектов, что сокращает время, затраты и необходимость в доработке.
Противостояние: проверенные способы предотвращения пористости при литье под давлением
Для предотвращения литья с нулевой пористостью необходимо сочетание соответствующих методов и пристальное внимание к деталям на протяжении всего процесса литья:
- Оптимизация конструкции пресс-формы: Обеспечьте достаточную вентиляцию для выхода газов. Уменьшите вероятность образования усадочной пористости и раковин в отливках, спроектировав форму так, чтобы она способствовала равномерному охлаждению и затвердеванию. Для управления процессом затвердевания стратегически используйте стояки или охладители. Низкое давление литье под давлением используется в некоторых отраслях промышленности для заполнения форм с меньшей турбулентностью, что снижает вероятность образования газовых пузырей и пористости поверхности.
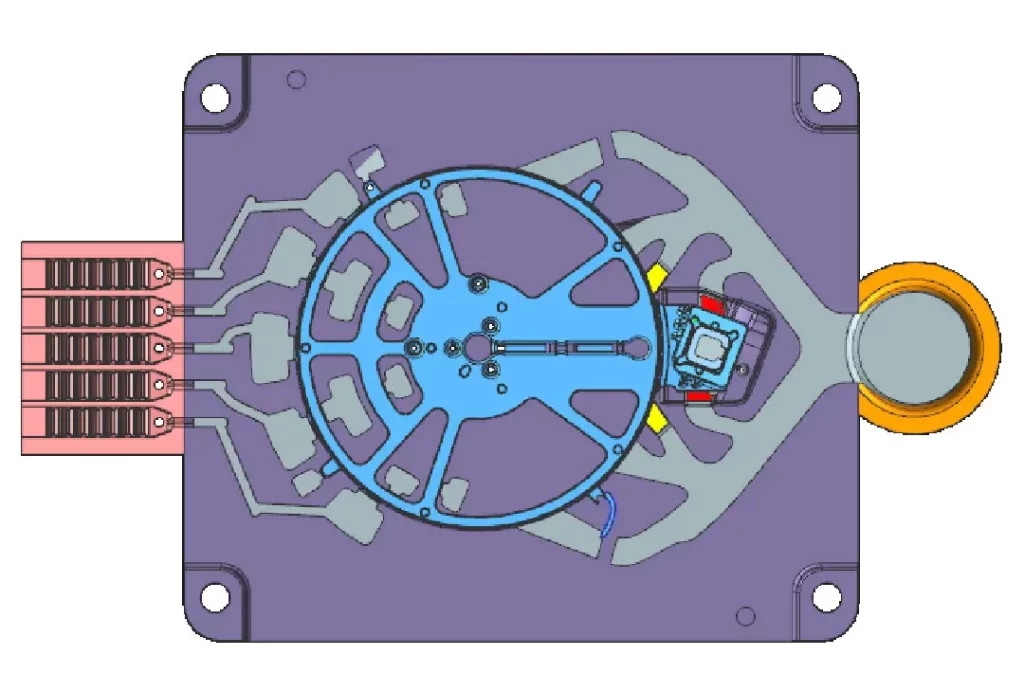
Техника массивной вентиляции
- Контроль температуры заливки: Чтобы гарантировать плавный поток и правильное заполнение формы, поддерживайте идеальную температуру расплавленного металла. Избегайте перегрева, который повышает вероятность абсорбции газа. Однако для таких процессов, как литье под высоким давлением для предотвращения усадочной пористости и обеспечения постоянной прочности детали.
- Используйте высококачественные материалы: Чтобы уменьшить количество примесей, которые могут вызывать газообразование, используйте металлы и сплавы высокой чистоты. Держите предметы, которые могут быть подвержены образованию плесени, чистыми и сухими.
- Дегазация: Перед процессом литья необходимо использовать методы дегазации для извлечения растворенных газов из расплавленного металла, такие как вакуумная дегазация или использование дегазирующих таблеток.
- Адекватные покрытия форм: Используйте покрытия форм, которые улучшают полировку поверхности отливки и уменьшают вероятность образования газа.
- Частые испытания и проверки: Для раннего выявления и устранения проблем с пористостью проводите регулярные испытания форм, материалов и готовых отливок. Чтобы обнаружить внутреннюю пористость, не повреждая отливку, используйте методы неразрушающего контроля (НК), такие как рентгеновский или ультразвуковой контроль.
Пример из реальной жизни: когда пористость обходится дорого
Пористость кажется незначительным дефектом, но на самом деле она может привести к катастрофическим поломкам и огромным убыткам. Ярким примером из автомобильной отрасли является образование усадочной пористости в блоках двигателей, изготовленных… литье под высоким давлениемВо время эксплуатации охлаждающая жидкость начала просачиваться в масляные каналы. Поначалу эти зазоры были незаметны. В результате дорогостоящие отзывы, гарантийные претензии и репутационный ущерб исчисляются миллионами долларов.
Пористость приводит к серьёзным последствиям в аэрокосмической промышленности. Например, газовая пористость в лопатках турбин представляет собой проблему для авиастроителей. Для управления заполнением и минимизации турбулентности в этих деталях использовалось литьё под низким давлением. В результате неравномерная дегазация приводила к образованию микропористости. Целые партии изделий приходится уничтожать, поскольку даже небольшие отверстия могут снизить эффективность работы высокоэффективных реактивных двигателей.
Эти инциденты показывают, что пористость — это бизнес-риск, а не просто «литейный дефект». В связи с этим многие производители теперь рассматривают такие варианты, как литье под давлением против литья под давлением В зависимости от особенностей изделия, а также от выбора между механической обработкой и литьём для важных применений. Успех продукта зависит от выбора подходящей технологии и надёжных мер по предотвращению пористости.
Заключительные мысли: литье без отверстий
Пористость в литье под давлением Это серьёзная проблема, поскольку влияет на качество деталей. Основными причинами пористости при литье под давлением являются асимметричная усадка или скопление газов, приводящее к образованию пор.
Независимо от используемого сплава, например, стали, алюминия или другого, контроль пористости имеет решающее значение для создания надёжных и долговечных отливок. Строгий контроль процесса производства необходим для получения высококачественных деталей, чтобы снизить количество дефектов и гарантировать длительный срок службы.
Чтобы уменьшить количество ошибок и обеспечить надежные результаты, многие компании обращаются к надежным поставщикам, таким как услуги кастинга, которые сочетают в себе технические знания и передовые технологии. Ведь конечная цель — создавать прочные, бездефектные и долговечные литые детали.
Посетите наш сайт, чтобы узнать больше о методах литья и ознакомиться с нашим ассортиментом услуг по литью под давлением! Свяжитесь с Boda сегодня.
Часто задаваемые вопросы (FAQ)
В1. Что такое пористость в отливке?
Пористость в литье — это образование пор, отверстий или полостей на поверхности или внутри металлической отливки из-за скопления газа или усадки.
В2. Почему пористость является проблемой при литье металлов?
Пористость может привести к трещинам, протечкам и даже полному отказу, ослабляя литые компоненты и снижая надежность.
В3. Что является причиной пористости металла?
К наиболее распространенным причинам пористости относятся скопившиеся газы, усадка при затвердевании, недостаточная дегазация и неправильная конструкция формы.
В4. Как можно обнаружить пористость в отливке?
Пористость деталей можно обнаружить с помощью таких методов, как ультразвуковой контроль, рентген и радиология перед использованием.
В5. Как предотвратить пористость при литье?
Примерами превентивных стратегий являются вакуумная дегазация, соответствующие покрытия форм, идеальное управление охлаждением и передовые процессы, такие как литье под низким давлением.