
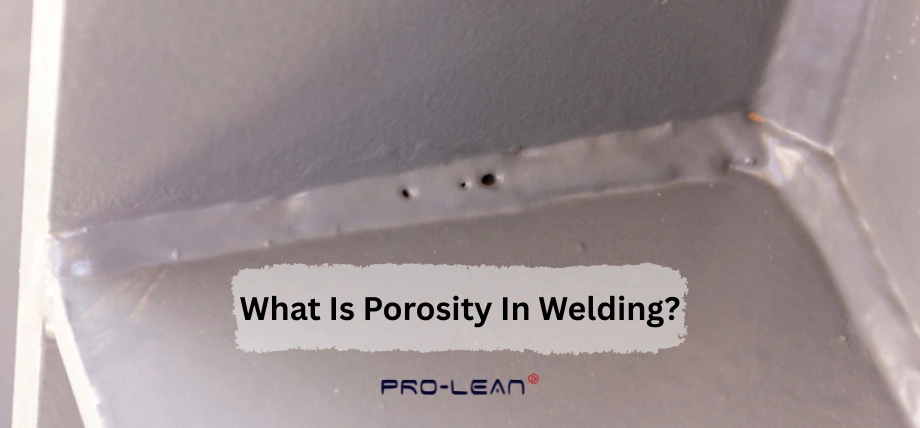
Пористость сварки
Пористость сварных швов — распространенный дефект, который отрицательно влияет на качество сварки, целостность конструкции и эксплуатационные характеристики в промышленных условиях.
Узнайте о пористости при сварке и о том, как она возникает, о последствиях и стратегиях предотвращения. Знание ключевых параметров и передовых отраслевых практик позволяет вам производить высококачественные сварные швы, сводя к минимуму дефекты.
Что такое пористость при сварке?
Пористость — это термин, используемый для описания крошечных пустот (газовых карманов), которые образуются в сварном шве при его охлаждении. Эти маленькие пузырьки ослабляют сварной шов, нарушая его механическую структуру, вызывая отказ из-за напряжения и приводя к растрескиванию.
Типы пористости
Пористость проявляется в различных формах, каждая из которых обладает своими уникальными характеристиками:
Пористость поверхности
На поверхности сварного шва видны газовые скопления; наиболее распространенной причиной пористости поверхности является недостаточное покрытие защитным газом.
Подповерхностная пористость
Внутренние пустоты были обнаружены с помощью неразрушающего контроля (НК) с использованием рентгеновского или ультразвукового контроля.
Пористость червоточины
В процессе формирования сварного шва в результате быстрого захвата газов образуются длинные трубчатые поры.
Равномерная пористость
Равномерно распределенные мелкие поры часто связаны с загрязненными материалами или неправильными параметрами сварки. Понимание этих типов помогает сварщикам эффективно выявлять и устранять пористость.
Попробуйте Пролеан прямо сейчас!
Причины пористости при сварке
Пористость возникает в сварном шве, когда газы попадают в расплавленную сварочную ванну и не могут выйти до затвердевания шва. Существует несколько причин этого дефекта: от свойств материала до неправильной технологии сварки.
Загрязнение материала
Пористость является существенной проблемой из-за загрязненных основных металлов или присадочных материалов. Распространенные загрязнители включают:
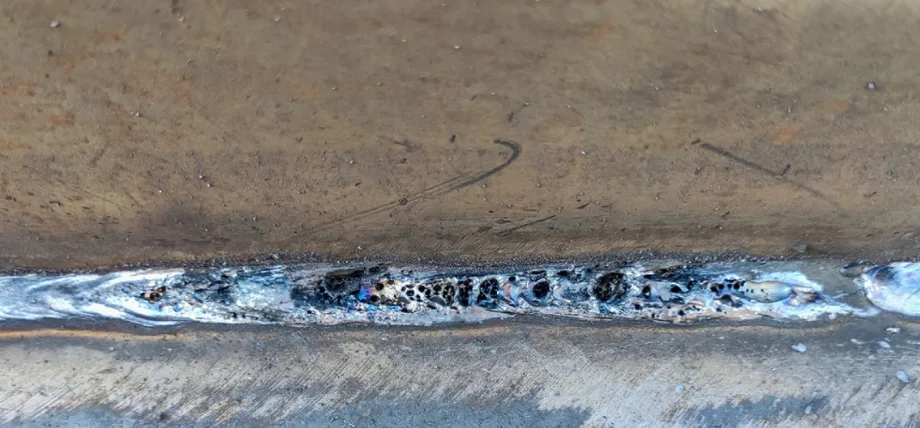
Несколько пор сварки в линию
Влажность
Вода, впитавшаяся на поверхности материала, высвобождается при сварке, образуя поры.
Масло и жир
Остатки от машинной работы или транспортировки испаряются и образуют карманы.
Ржавчина или прокатная окалина
Оксидные слои на поверхности стали не могут быть перенесены в сварочную ванну.
При сварке трубопроводов, особенно во влажных условиях, например, в нефтегазовой промышленности, удаление влаги и окислов перед сваркой путем предварительной очистки с использованием растворителей или металлической щетки имеет решающее значение.
Неправильное покрытие защитным газом
Сварочная ванна защищена от атмосферы защитным газом (например, аргоном или CO2). Некоторые примеры проблем с защитой газа:
- Низкий расход газа: Недостаточная защита приводит к проникновению азота или кислорода в сварочную ванну.
- Чрезмерный поток газа: приводит к турбулентности, которая втягивает атмосферный воздух.
- Утечка газа из газопроводов: Неисправное оборудование снижает подачу газа в зону сварки.
Для хорошего покрытия можно использовать расход газа 15–25 кубических футов в час (CFH) для сварки MIG. Отрегулируйте в зависимости от положения сварки и условий окружающей среды.
Неправильные параметры сварки
Сварочный агрегат
Такие параметры сварки, как напряжение, ток и скорость перемещения, напрямую влияют на пористость сварного шва.
Высокое напряжениеВысокое напряжение может увеличить длину дуги, что приводит к нестабильности дуги, неправильной сварке и образованию пор.
Низкий ток: Недостаточный нагрев может привести к появлению следов газов в сварном шве.
Быстрая скорость передвижения: Скорость сварки предотвращает утечку газа из расплавленной ванны.
Программируемые логические контроллеры (ПЛК) позволяют точно контролировать параметры в автоматизированных системах сварки, используемых в автомобилестроении, сводя к минимуму пористость при крупносерийном производстве.
Факторы окружающей среды
Внешние элементы рассеивают защитное газовое покрытие, будь то ветер или сквозняки, особенно при наружной сварке. Высокая влажность также приводит к появлению влаги, увеличивая вероятность пористости, вызванной водородом.
Попробуйте Пролеан прямо сейчас!
Влияние пористости на качество сварки
Пористость снижает механические свойства и целостность сварных швов, что особенно важно в промышленных условиях.
Снижение прочности и пластичности
Газовые карманы являются концентраторами напряжений и снижают прочность на разрыв и пластичность сварного шва. Даже небольшая пористость может привести к катастрофическому отказу в высокорисковых применениях, таких как сосуды под давлением и несущие компоненты.
Подверженность коррозии
Пористость поверхности делает сварной шов восприимчивым к воздействию окружающей среды, вызывая коррозию в экстремальных морских или химических условиях обработки.
Несоответствие стандартам
Сварочные коды для промышленности — AWS D1.1 (конструкционная сталь) или ASME Section IX (сосуды под давлением). Если пористость превышает эти пределы, сварной шов может выйти из строя в приложениях, где используются эти требования.
Как предотвратить пористость при сварке
Пористость можно предотвратить, используя правильные материалы и параметры сварки в сочетании с адекватным контролем качества. Вот конкретные действия по уменьшению пористости:
Подготовка перед сваркой
Чистые базовые материалы:
Обезжирить, почистить металлической щеткой или отшлифовать масло, использовать и увлажнить. Ацетон используется для удаления серьезных поверхностных загрязнений с нержавеющей стали.
Сухие наполнители:
Для сварки SMAW электроды и присадочную проволоку следует хранить в условиях контролируемой влажности. Перед использованием низководородные электроды необходимо предварительно нагреть (250–300 °C).
Осмотрите оборудование:
Обеспечивает ли ваше оборудование стабильную подачу защитного газа (проверьте газовые линии, регуляторы и горелки на предмет утечек)?
Оптимизация параметров сварки
Помните, что настройка параметров сварки в зависимости от материала и процесса (дуговая сварка, сварка TIG или MIG) имеет важное значение:
- Сварка MIG: Для углеродистой стали используйте диапазон напряжения 18–24 В и скорость подачи проволоки 200–400 дюймов в минуту.
- Сварка ВИГ: Установите силу тока около 100–200 А для нержавеющей стали толщиной 1/8 дюйма, чтобы создать стабильную дугу и поддерживать ее.
- Скорость передвижения: 10–15 дюймов в минуту (чтобы выпустить газ)
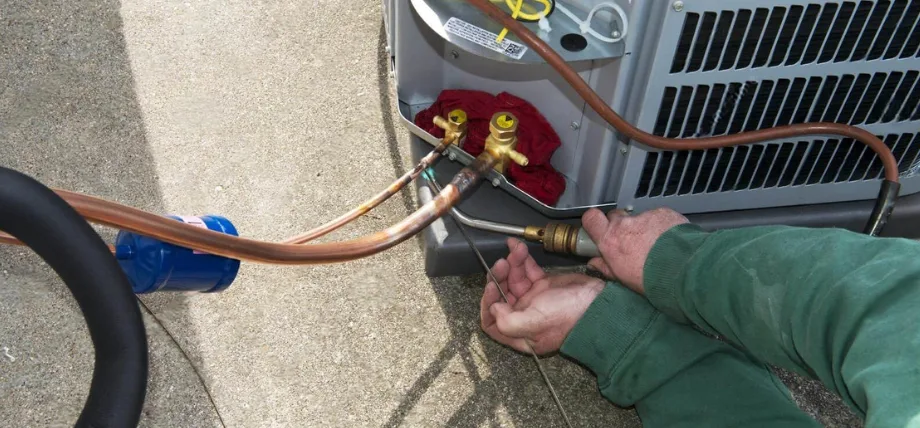
Сварка чистых труб
Выбор защитного газа для сварки
Выбор подходящего защитного газа для материала и сварочный процесс:
- Аргон: Идеально подходит для сварки TIG нержавеющей стали и алюминия.
- Смесь аргона и CO2 (75/25): Подходит для сварки MIG углеродистой стали.
- гелий: Увеличивает проникновение в плотные материалы и требует более высоких скоростей потока.
Меры контроля качества
- Неразрушающий контроль (NDT): Используйте рентгеновские, ультразвуковые или проникающие методы для обнаружения подповерхностной пористости.
- Обучение сварщиков: Операторы должны быть сертифицированы и обучены методам предотвращения дефектов.
- Мониторинг процессов: Используйте датчики для мониторинга расхода газа в реальном времени, стабильности дуги и поведения сварочной ванны при сварке чувствительных деталей, например сосудов под давлением.
Заключение
Пористость можно предотвратить. дефект сваркиБлагодаря применению передовых методов, таких как очистка, оптимизация потока газа и использование неразрушающего контроля, сварщики могут получать высококачественные сварные швы без дефектов.
Определение и уменьшение пористости необходимо в отраслях, где надежность является непреложным фактором, гарантируя соответствие стандартам и оптимизируя структурные характеристики. Будьте в курсе новых технологий и обучения, чтобы поддерживать конкурентное преимущество в качестве сварки.
Поделитесь своим опытом борьбы с пористостью при сварке или задайте вопросы в комментариях ниже.
Экспертные услуги сварки в Boda
В Boda мы предлагаем высококачественные продукты. сварочные услуги для различных металлов. Узнайте больше о наших решениях для высокоточной сварки — получите ценовое предложение сегодня.
FAQ
- Как устранить пористость при сварке?
Очистите базовый металл подложки, используйте соответствующий защитный газ и поддерживайте установку. Также важно хранить сварочные электроды, чтобы предотвратить попадание влаги в них.
- Как предотвратить пористость?
Крайне важно очистить основной металл и правильно защитить сварочную ванну, используя правильный защитный газ.
- Что является причиной пористости в 7018?
Пористость сплава 7018 вызвана увеличенной длиной дуги и влагой в покрытии электрода, которая впитывается в электрод при неправильном хранении.
- Какая степень пористости допустима в сварном шве?
AWS D1.1 допускает пористость до 3/8 дюйма в диаметре для одной поры; вы можете использовать другие стандарты для проверки допустимой пористости в соответствии с требованиями.