
Анодирование серной кислоты
Анодирование серной кислотой, также известное как анодирование типа II. процесс анодированияПовышает коррозионную стойкость и твердость поверхности, обеспечивая при этом привлекательный внешний вид и предлагая несколько вариантов цвета. Оксидный слой, образующийся в результате анодирования, защищает нижележащую деталь.
Различные алюминиевые компоненты, такие как корпуса для электроники, архитектурные рамы, посуда, осветительные приборы, кронштейны и фитинги для самолетов, корпуса ручного инструмента, детали внутренней отделки автомобилей и рекламные щиты, подвергаются сернокислотному анодированию для обеспечения долговечности, эксплуатационных характеристик и внешнего вида.
Среди различных типы анодированияАнодирование серной кислотой типа II известно своей превосходной защитой от коррозии и предлагает яркие цветовые варианты для эстетических целей.
В следующем разделе будет подробно рассмотрен процесс анодирования серной кислотой типа II, используемые материалы, преимущества, недостатки, области применения и влияющие факторы.
Что такое анодирование серной кислотой типа II?
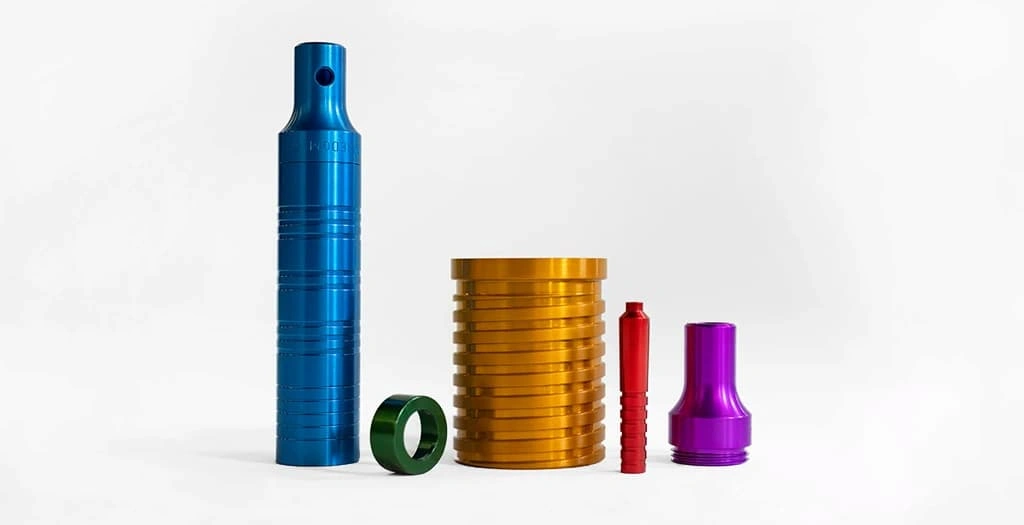
Анодирование серной кислотой типа II
Что такое анодирование? Это процесс преобразования поверхности металла (в основном алюминиевых сплавов) в прочный и коррозионностойкий слой посредством электрохимического процесса. Сернокислотное анодирование, или анодирование типа II, характеризуется использованием серной кислоты (H2SO4) в процессе электролиза.
Как и другие типы, этот в основном используется для алюминиевых деталей. Он создает защитный оксидный слой толщиной около ~ От 5 до 25 мкмАнодированный слой обладает антикоррозионными свойствами, повышает твердость поверхности и защищает нижележащие детали в суровых условиях.
Кроме того, данное покрытие соответствует стандарту MIL-A-8625 и используется для защиты деталей, декоративной отделки и электроизоляции. Анодирование серной кислотой можно применять для автомобильных деталей, бытовой электроники, военных компонентов, архитектурных элементов и т. д.
Чем отличается анодирование серной кислотой от обычного анодирования?
Термин "анодирование«Этот термин относится к процессу формирования электрохимически связанного оксидного слоя на алюминиевых деталях с использованием хромовой кислоты, серной кислоты или другого подходящего раствора. Между тем, «Анодирование серной кислотойВ документе указано, что в процессе электролиза используется ванна с серной кислотой.
Главными характеристиками этого типа анодирования являются средняя толщина слоя, хорошая пористость для поглощения красителя и равномерный рост оксидного слоя.
Попробуйте Пролеан прямо сейчас!
Анодирование хромовой кислотой против анодирования серной кислотой
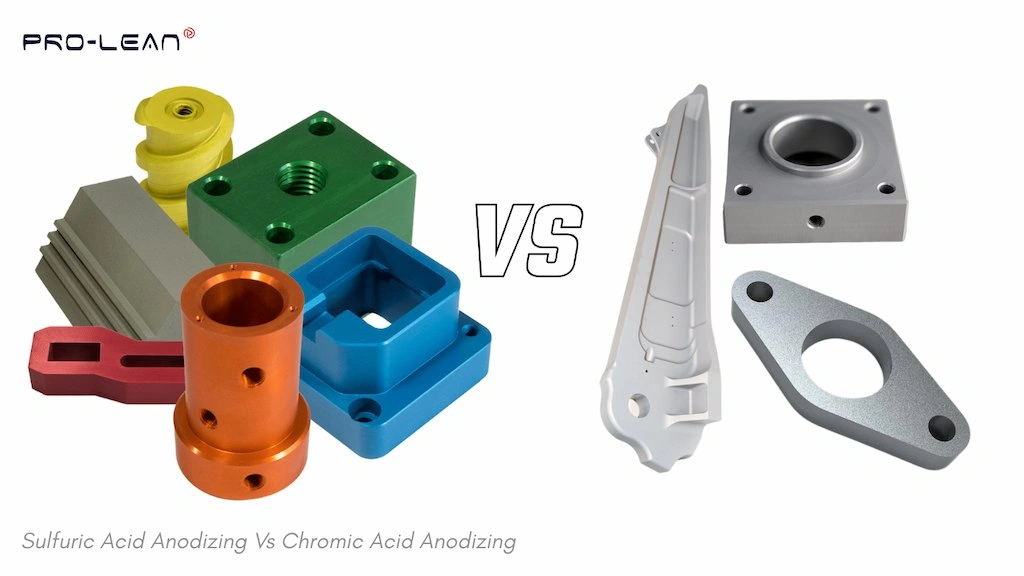
Анодирование хромовой кислотой против анодирования серной кислотой
Анодирование хромовой кислотой, также известное как анодирование типа I, включает использование хромовой кислоты для электролиза. Хромовая кислота вызывает минимальное растворение оксида по сравнению с серной кислотой. Таким образом, образуется тонкая и менее пористая пленка.
Хромовое анодирование создает более тонкий слой. (до 5 мкм)) чем анодирование серной кислотой, но при этом обеспечивает хорошую коррозионную стойкость. Также он менее износостойкий, чем тип II.
Выбирайте анодирование хромовой кислотой, если вам необходима коррозионная и износостойкость без нанесения толстого слоя, а также при низкой пористости.
Если вас интересуют другие виды анодирования, прочтите статью «Анодирование типа II против анодирования типа III" Вот.
Как работает анодирование серной кислотой типа II?
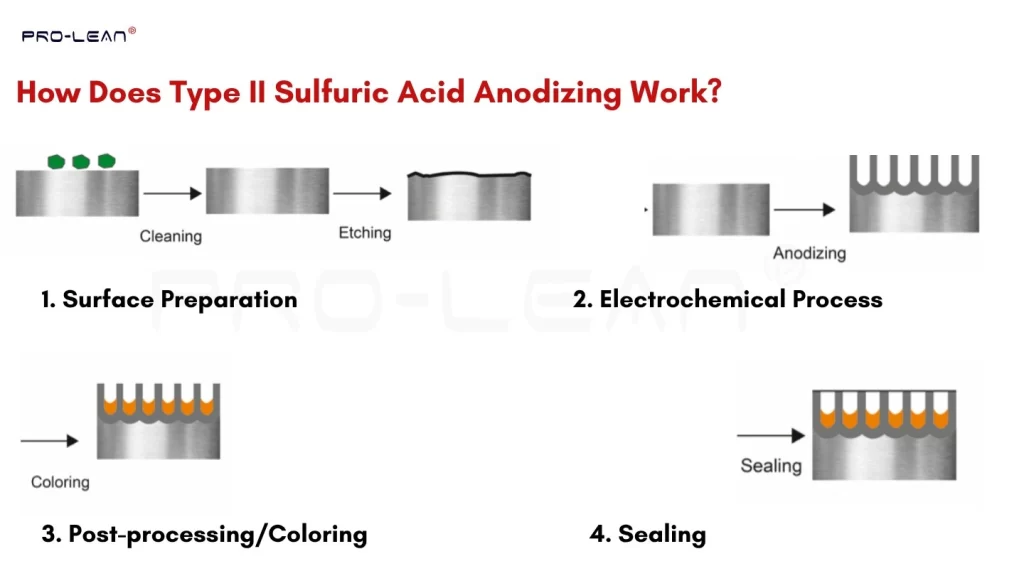
Процесс анодирования типа II
Анодирование серной кислотой типа II основано на принципе «Электрохимическое окисление«Когда электрический ток проходит через электролитную ванну, погруженная в нее алюминиевая часть (анод) окисляется, образуя однородный слой Al₂O₃».
Далее рассмотрим этапы анодирования алюминия серной кислотой.
1. Подготовка поверхности
Чистая, химически нейтрализованная поверхность является основой для анодирования; она обеспечивает адгезию, равномерный рост оксидного слоя и желаемый уровень пористости для окрашивания.
Сначала используйте слабый кислотный или щелочной раствор для очистки, чтобы удалить грязь, масло или любые остатки. Затем обработайте поверхность детали методом химического травления.
2. Электрохимический процесс
Следующий этап — нанесение оксидного слоя, для чего необходим электрохимический процесс. Тщательно очищенные и протравленные детали и анод погружаются в серно-серную ванну и подключаются к источнику питания, образуя «электролитическую цепь».
Для анодирования в серной кислоте рекомендуется использовать электролитический бак, устойчивый к серной кислоте, с концентрацией электролита 10-20% по весу и температурой ванны около 24°C.
При прохождении постоянного тока субстрат окисляется. (Al → Al³⁺ + 3e⁻), затем реагирует с водой, образуя анодированный слой (2Al³⁺ + 3H₂O → Al₂O₃ + 6H⁺).
3. Постобработка.
После завершения процесса анодирования извлеките детали из электролитической ванны и промойте их, чтобы удалить остатки кислоты. Затем, при необходимости, погрузите их в раствор для окрашивания в желаемый цвет.
4. Герметизация анодированным слоем
Как уже упоминалось, анодированный слой типа II является пористым, поэтому требует надлежащей герметизации. Можно использовать герметизацию горячей водой, дихроматную герметизацию, герметизацию солями металлов или метод холодной герметизации.
Какой материал мне нужен для анодирования серной кислотой?
Для подготовки и проведения процесса сернокислотного анодирования вам потребуется целый ряд материалов, включая подложку, кислотную ванну, источник постоянного тока, анодирующую ванну, катодные материалы.
- Компоненты подложки: Детали из алюминиевого сплава, изготовленные механическим способом, из листового металла или методом литья под давлением, должным образом очищены.
- Кислотная ванна: В качестве электролитической ванны используется 10-20%-ный раствор H2SO4.
- Электрические провода: Провода и переключатели для соединения анода, катода и источника питания.
- Ванна для анодирования: Резервуар, устойчивый к серной кислоте, изготовленный из ПВХ, ПП, нержавеющей стали с футеровкой или других подходящих материалов.
- Воздушные форсунки: Они располагаются на дне ванны для анодирования, чтобы создать турбулентный поток серной ванны.
- Катоды: Аналоги анодов для электрохимических процессов, как правило, изготавливаются из нержавеющей стали 316, свинцово-оловянного сплава, алюминия 6061-T6 или алюминия 6063-T6.
- Красители: Они используются для пропитки краской и могут добавляться в раствор H2SO4 или после анодирования.
- Герметики: Для обработки пор анодированной поверхности используются горячая вода, дихроматы и соли металлов.
В чём преимущества анодирования серной кислотой?
Коррозионная стойкость, износостойкость, эстетическая привлекательность, электроизоляция, нетоксичность покрытия, улучшенная адгезия и стабильность размеров — вот основные преимущества анодирования серной кислотой.
Давайте подробнее рассмотрим эти преимущества.
- Превосходная коррозионная стойкость: Анодированные детали выдерживают воздействие влажной, морской и умеренно агрессивной среды.
- Износостойкость: Сернокислотное анодирование повышает твердость, а слой становится износостойким.
- Эстетические: Доступен широкий выбор цветовых вариантов, пористый оксид хорошо впитывает красители, и слой сохраняет свои эстетические качества значительно дольше, чем при использовании традиционной краски.
- Диэлектрический слой: Слой, анодированный серной кислотой, является диэлектриком и изолирует ток, что делает его хорошим вариантом изоляции.
- Не токсичен: Анодированная поверхность нетоксична, а сам процесс относительно более экологичен, чем анодирование типа I.
- Улучшенная адгезия: Интегрированный слой служит хорошей грунтовкой для последующей покраски или нанесения покрытий.
- Стабильность размеров: Поскольку анодированное покрытие тонкое и однородное, оно обеспечивает стабильность размеров деталей-основы.
- Экономически эффективным: Стоимость анодирования алюминия серной кислотой ниже, чем хромовой кислотой (тип I).
В чём заключаются недостатки анодирования серной кислотой?
К основным недостаткам анодирования серной кислотой относятся неровности поверхности, снижение усталостной прочности, ограничение толщины, хрупкость поверхности и воздействие окружающей среды.
Давайте подробнее рассмотрим эти недостатки.
- Неровности поверхности: Процесс анодирования серной кислотой не скрывает царапины и другие дефекты поверхности. Если для вашего применения требуется идеально гладкая поверхность, этот метод может вам не подойти.
- Сниженная утомляемость: Анодированное покрытие снижает усталостную прочность, особенно деталей, работающих под высокими циклическими нагрузками.
- Ограничение по толщине: При анодировании серной кислотой образуется сплошной слой оксида алюминия толщиной не более 25 мкм.
- Хрупкость поверхности: Анодирование увеличивает хрупкость поверхности.
- Опасности для окружающей среды: Остатки электролитических процессов и партий продукции опасны для человека и окружающей среды.
Попробуйте Пролеан прямо сейчас!
Применение серного анодирования
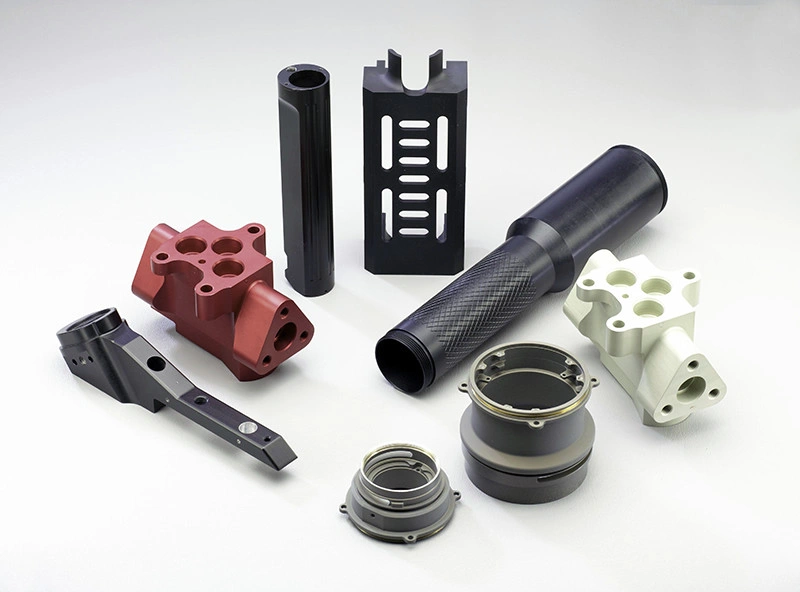
Анодированные детали
В многих отраслях промышленности анодирование серной кислотой предпочтительно для финишной обработки деталей из алюминиевых сплавов, а иногда и деталей из титана и магния.
Данное покрытие соответствует стандартам MIL-A-8625 для покрытий. Аэрокосмическая и оборонная промышленность. Кроме того, автомобильная, электротехническая, электронная, кухонная, машиностроительная, архитектурная и медицинская отрасли. Также используется анодирование алюминия серной кислотой.
Далее в таблице ниже приведены примеры распространенных применений.
| Промышленность | Примеры маркировки |
| Аэрокосмическая индустрия | Кронштейны, направляющие сидений, подлокотники столиков, корпуса авионики |
| Автомобильная | Алюминиевые диски, обода, элементы внутренней отделки, теплозащитные экраны, кронштейны подвески. |
| Electrical | Опоры для шин, корпуса, изоляционные пластины и распределительные щиты. |
| Электроника | Корпуса для ноутбуков, корпуса для светодиодов, корпуса для печатных плат, рамки для носимых устройств, радиаторы. |
| Посуда | Сковороды, скороварки, корпуса бытовой техники, контейнеры для продуктов. |
| Промышленное оборудование | Пневматические компоненты, гидравлические цилиндры, детали конвейеров, рамы оборудования, клапаны, ручки и крепежные элементы. |
| Архитектура | Перила, оконные рамы, декоративные листы, несущие конструкции, элементы фасада. |
| Мед | Каркасы и корпуса оборудования, стерилизационные контейнеры, лотки для инструментов. |
Что такое анодирование черного алюминия?
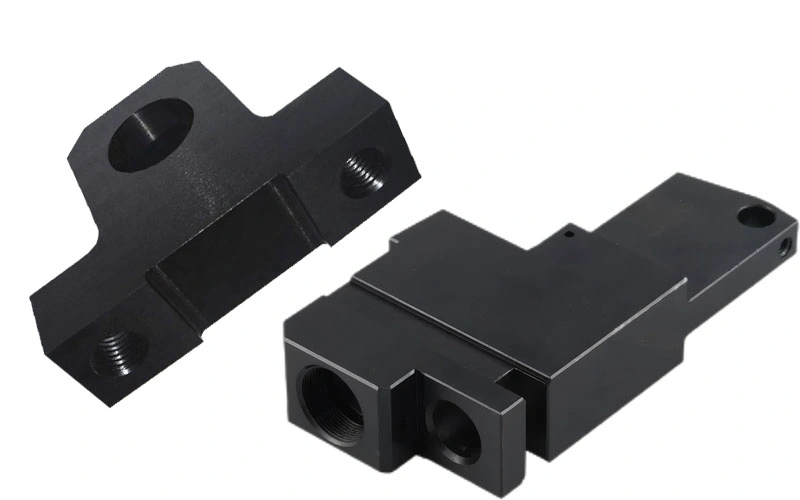
черное анодирование
Как следует из названия, черное анодирование алюминия Это процесс нанесения оксидного слоя черного цвета. Хотя хромовое анодирование также позволяет получить светло- и серо-черный цвет, черное анодирование выполняется с использованием серной ванны, поскольку оно обеспечивает глубокий черный оттенок.
- Красители: органические, сульфид кобальта или соли металлов
- Концентрация: 9-15% по весу, 20 ° C
Это черное покрытие используется для корпусов бытовой электроники, автомобильных элементов отделки, архитектурных деталей и т. д.
Факторы, влияющие на анодирование серной кислотой.
Качество анодированного слоя (толщина, плотность, твердость, однородность и т. д.) зависит от чистоты подложки, концентрации и температуры серной кислоты.
Давайте подробнее рассмотрим эти факторы.
- Материал подложки: Сплавы с кремнием, медью и другими материалами влияют на качество и цвет анодирования.
- Чистота поверхности: Любая грязь, масло или остатки химических веществ влияют на адгезию и рост оксидного слоя.
- Концентрация серной кислоты: Более высокая концентрация увеличивает скорость анодирования, но также приводит к чрезмерной пористости.
- Температура ванны: Температура серной кислоты влияет на плотность и твердость слоя.
- Напряжение питания: Напряжение источника питания, используемого для электролиза, влияет на рост слоя и скорость процесса.
Сравнительная таблица: Анодирование типа II против других методов.
В таблице ниже приведено сравнение сернокислотного анодирования (тип II) с анодированием типов I и III по ряду параметров, включая толщину покрытия, анодирующую ванну, коррозионную стойкость, твердость, области применения, стоимость и воздействие на окружающую среду.
| Характеристика | Тип I (хромовая кислота) | Тип II (серная кислота) | Тип III (жесткое анодирование) |
| Анодирующая ванна | Хромовые кислоты | Ванна с серной кислотой | Ванна с серной кислотой (низкая температура и высокий ток) |
| Толщина покрытия | Тонкие: ~0.5–2.5 мкм | Средний размер: ~ 5–25 мкм) | Толщина: до 100+ мм |
| Коррозионная стойкость | Средняя | Высокий | Прекрасно |
| Твердость | Низкий | Средняя | Очень высоко |
| Области применения | Аэрокосмическая промышленность, прецизионные детали | Потребительские товары, архитектурные элементы | Военная техника, тяжелая техника, промышленные детали |
| Стоимость | Высокий | Экономичное | Экономичный вариант для толстых покрытий. |
| Воздействие на окружающую среду | Оно производит токсичные химические вещества. | Менее опасен, чем тип I | Аналогично типу II |
Доступна ли по цене анодировка серной кислотой?
Да, анодирование алюминия серной кислотой считается доступным методом отделки. Оно более экономично, чем анодирование хромовой кислотой типов I и III. Это объясняется тем, что стоимость раствора H2SO4 ниже, чем стоимость хромовой кислоты.
Однако точная стоимость анодирования алюминия зависит от множества факторов, включая толщину покрытия, тип сплава, желаемый цвет и объем производства.
Стоимость может варьироваться от ~2 до 5 долларов за квадратный фут в зависимости от желаемого качества и характеристик. Для точной оценки загрузите свой проект на нашу платформу. онлайн-расценка портал.
Является ли анодированный алюминий проводником?
Нет, анодированный алюминий не проводит электричество. Оксидное покрытие действует как электроизолятор и ограничивает протекание тока по поверхности детали. Однако лежащий под ним алюминий сохраняет свою электропроводность.
Диэлектрическая прочность зависит от плотности и толщины слоя. Например, при твердом сернокислотном анодировании она выше, чем при тонком слое.
Благодаря своим изоляционным свойствам анодированное покрытие является хорошим вариантом отделки печатных плат, электрических корпусов и компонентов, изготовленных на заказ, для предотвращения короткого замыкания.
Попробуйте Пролеан прямо сейчас!
Заключение
Хотя алюминий является материалом, обладающим естественной коррозионной стойкостью, его устойчивость недостаточна для условий высокой влажности и слабой коррозии. В этом случае следует рассмотреть возможность обработки поверхности серной кислотой. Это экономичное решение для придания алюминиевым компонентам высокой коррозионной стойкости, износостойкости и возможности выбора цвета.
Поскольку этот процесс сложен, для анодирования требуется современное оборудование и опыт. В компании Boda мы предоставляем такие услуги. услуги анодирования Мы работаем в различных отраслях более десяти лет. Наш подход заключается в предоставлении высокоточных решений по анодированию и гальваническому покрытию по доступным ценам.
Часто задаваемые вопросы (FAQ)
Зачем используется серная кислота при анодировании?
Серная кислота используется в процессе анодирования, поскольку она обеспечивает более точный контроль толщины оксидного слоя и увеличивает пористость для лучшего поглощения красителя.
Какова концентрация серной кислоты для анодирования?
Рекомендуемая концентрация серной кислоты для анодирования составляет от 10 до 20% по весу.
Является ли анодирование серной кислотой необратимым?
Да, анодирование серной кислотой является необратимым, поскольку оксидный слой становится неотъемлемой частью подложки.