
Резьбовое отверстие против резьбового отверстия
Резьбовое отверстие и отверстие с резьбой — ключевое понятие в обработке на станках с ЧПУ, обработке винтов и нарезании резьбы. Понимание разницы помогает инженерам выбрать правильный метод для получения прочной и надёжной резьбы. Резьбовые отверстия Внутреннюю резьбу можно нарезать метчиком, а резьбовые отверстия можно изготавливать как снаружи, так и внутри с помощью резьбофрезерования или других методов нарезания резьбы.
At ПролинТех, мы специализируемся на индивидуальная обработка с ЧПУ и точное ЧПУ-сверление для резьбовых отверстий, отверстий с резьбой и высококачественных крепёжных соединений. Наш опыт гарантирует точность, долговечность и эффективность каждого проекта.
В этом руководстве объясняются различия между резьбовыми и резьбовыми отверстиями, процессы их изготовления и области применения, что поможет вам сделать обоснованный выбор при проектировании и производстве.
Обзор резьбовых и резьбовых отверстий
Что такое резьбовое отверстие?
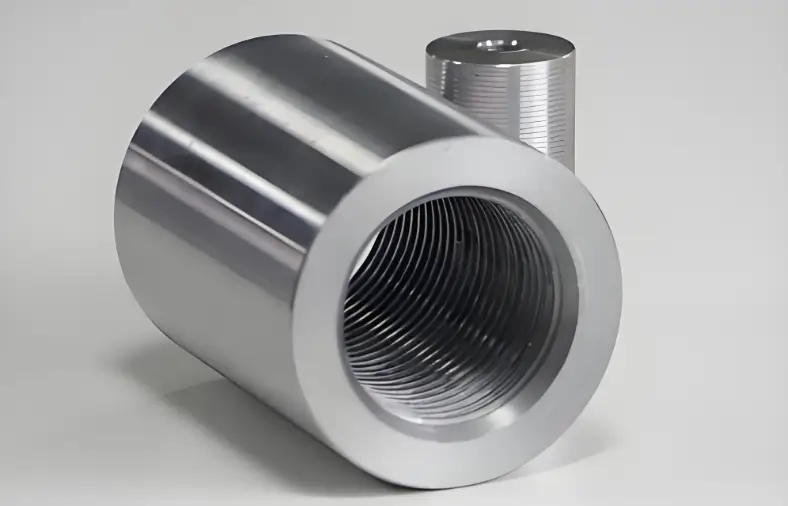
Крупный план резьбового отверстия
Резьбовое отверстие — это разновидность резьбового отверстия. Оно создаётся с помощью метчика. Инструмент представляет собой стержень с острыми кромками, который врезается в боковые стенки отверстия. Инструмент образует спиральные канавки (резьбу), удаляя материал. Нарезание резьбы — быстрый, точный и один из самых распространённых процессов в обработке на станках с ЧПУ.
Формула размера сверла для резьбы ANSI:
Метчик ≈ Основной диаметр − Шаг
Выберите следующий по размеру сверло для нарезания резьбы. Например, если расчётный диаметр составляет 0.720 дюйма, выберите 3/4 дюйма (0.750 дюйма).
После сверления метчик формирует резьбу внутри отверстия. Метчики похожи на свёрла и бывают ручными, механическими, коническими, удлинительными и специальными.
Каждый кран отмечен следующим образом:
- Номинальный размер (витков/дюйм) – концентрация нитей
- Номинальный размер – TPI (число ниток на дюйм) для имперской системы мер или шаг (мм на нить) для метрической системы мер.
- Обозначение формы резьбы – семейство резьб (UNC, UNF, ACME и т. д.)
- Материал – обычно карбид
- Материал - обычно из быстрорежущей стали (HSS) или порошковой стали HSS; твердый карбид встречается реже
- Допуск диаметра шага – код точности
Это обеспечивает правильную посадку резьбы винтов и болтов при обработке на станках с ЧПУ и нарезании резьбы в отверстиях.
Что такое резьбовое отверстие?
Резьбовые отверстия имеют внутреннюю резьбу, нарезанную метчиками, резьбовыми фрезами или резьбовыми вставками. В машиностроении неподвижные детали не могут быть выполнены без резьбовых отверстий. Для обеспечения скорости и точности резьба добавляется в Процесс обработки с ЧПУ. Часто это один из последних шагов, особенно при использовании резьбовых вставок.
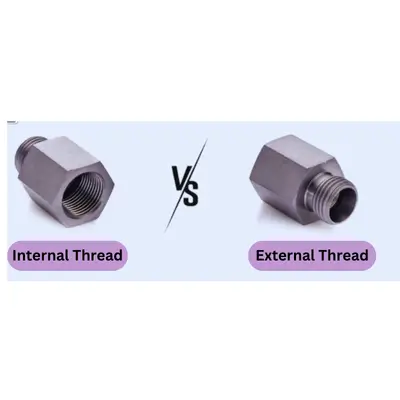
Внутренняя и внешняя резьба
Нарезание резьбы на винте или болте начинается в точке зацепления и продолжается вдоль стержня или части без резьбы крепежного элемента. Резьбофрезерование или нарезание резьбы метчиком позволяет создавать резьбовые отверстия для формирования внутренней резьбы, в то время как наружная резьба на стержнях или болтах нарезается с помощью штампа, резьбофрезерования, накатки резьбы или одноточечного нарезания резьбы на токарном станке с ЧПУ. Резьбовые крепежные элементы преобразуют вращательное усилие (крутящий момент) в линейное, что делает их незаменимыми для фиксации компонентов в сборочных узлах. Представьте себе архимедов винт: вращательное движение создаёт полезное перемещение или силу.
Pro-Tip: При проектировании крепёжных изделий рассмотрите возможность использования готовых вариантов. Если вам нужна нестандартная резьба, используйте расчёты резьбы и формулы для проектирования крепёжных изделий, чтобы обеспечить точность. Правильное проектирование помогает предотвратить срыв резьбы в резьбовых отверстиях и обеспечивает надёжную обработку винтов на станках с ЧПУ.
Проще говоря, резьбовое отверстие — это один из видов резьбового отверстия, но не каждое резьбовое отверстие имеет резьбу. С помощью услуг Boda по обработке на станках с ЧПУ на заказ можно легко указать количество витков резьбы в детали. Это обеспечивает точную оценку стоимости и чёткое согласование требований с цехом.
Нарезание резьбы и резба: чем они отличаются?
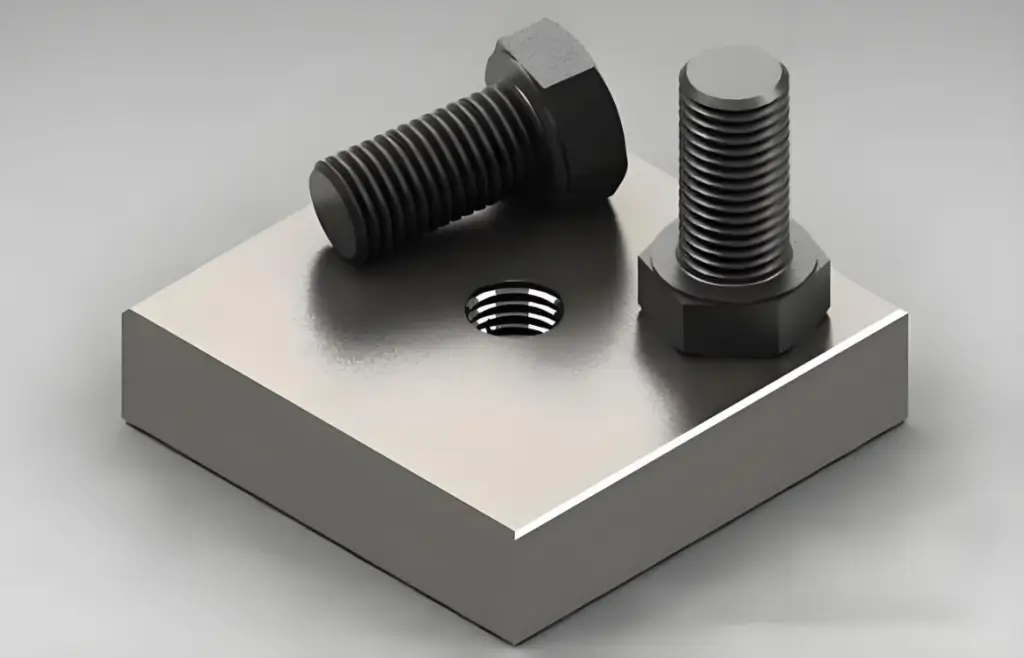
Резьбовое отверстие против резьбового отверстия
Основное различие между резьбовым отверстием и отверстием с резьбой заключается в инструменте и процессе обработки. Резьбовые отверстия получаются путём нарезания резьбы метчиком, в то время как резьбовые отверстия также могут быть получены с помощью плашки для наружной резьбы. В современных процессах обработки на станках с ЧПУ используются как нарезание резьбы, так и нарезание резьбы в зависимости от требований к детали.
Компания Boda работает со многими типами резьбы и процессами нарезания резьбы. Мы создаём уникальные детали, используя стандартную резьбу UN, метрическую или резьбу по индивидуальному заказу. Как метчики, так и нарезчики резьбы формируют резьбу, но это не одно и то же.
Чтобы сделать различия более очевидными, вот краткая сравнительная таблица:
| Характеристика | Резьбовое отверстие | Резьбовое отверстие (с помощью вставки/сверла) |
| Разработка | Резьба нарезается непосредственно на основной материал | Резьба, сформированная вставками или после сверления |
| Силы | Ограничено прочностью основного материала | Может быть прочнее со вставками из стали/HeliCoil |
| Области применения | Легкие детали, более мягкие материалы | Авиакосмическая промышленность, автомобилестроение, робототехника, тяжёлые грузы |
| Стоимость/Время | Меньше затрат, быстрее | Более высокая стоимость, добавляет этап механической обработки |
| ремонтопригодность | Труднее ремонтировать после снятия | Легче ремонтировать с помощью вставок/модернизации |
Самая большая путаница возникает между резьбовым и резьбовым отверстиями. Давайте рассмотрим их сходства и различия.
Прочность и долговечность при бурении инженерных скважин
При сравнении разных типы отверстий в машиностроениирезьбовые отверстия — это резьбовые отверстия; прочность зависит от материала, типа резьбового соединения, способа нарезания резьбы и использования вставок.
Резьбовые отверстия, как правило, прочнее и долговечнее, что делает их пригодными для применения в условиях высоких нагрузок. Резьбовые отверстия надёжны, но не так прочны, как резьбовые, при больших нагрузках.
Точность при нарезании резьбы
Нарезание внутренней резьбы обеспечивает высокую точность, что особенно важно для небольших или сложных конструкций. Нарезание же наружной резьбы, напротив, сильно зависит от качества используемого оборудования, поэтому точность может быть переменной.
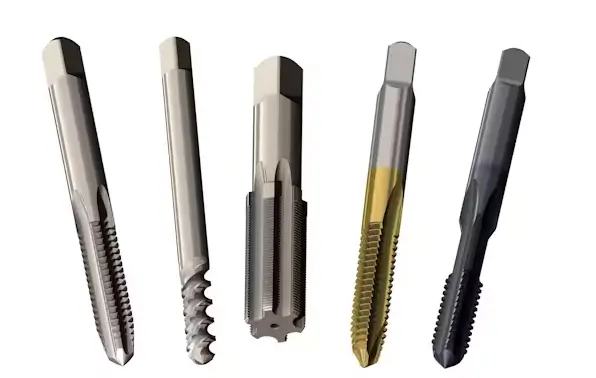
Типы машинных метчиков для нарезания резьбы
Стандарты качества для отверстий
Как резьбовые, так и резьбовые отверстия требуют строгого контроля качества. Однако допуски резьбы соответствуют стандартным классам (UN/ISO) независимо от метода изготовления; резьбовые отверстия соответствуют тем же стандартам.
К резьбовым отверстиям часто предъявляются более строгие требования из-за сложности метода нарезания резьбы, используемого в производстве.
Скорость создания отверстий
Что касается скорости, нарезание внутренней резьбы метчиком быстрее. Нарезание резьбы плашками или резьбофрезерованием занимает больше времени, но обеспечивает большую гибкость для различных профилей. Благодаря автоматизированному сверлению с ЧПУ нарезание резьбы может значительно ускориться, особенно при крупносерийном производстве.
Эффективность процесса обработки на станках с ЧПУ
Для крупномасштабных операций резьбонарезные станки более эффективны. Один резьбонарезной инструмент позволяет нарезать внутреннюю резьбу в отверстиях разных размеров, экономя время на настройку. Использование раскатника может дополнительно повысить эффективность обработки мягких материалов, где требуется плавная резка.
Резьбовые и резьбовые отверстия: сравнение стоимости
Нарезание резьбы обычно требует небольших затрат на инструмент, но требует одного метчика на каждый размер и шаг. Возможность обработки отверстий разных размеров одним инструментом относится к одноточечным или резьбофрезерным инструментам, а не к резьбовым отверстиям как таковым.
Резьбовые отверстия Как правило, затраты на инструментальную оснастку ниже, поскольку один инструмент может обрабатывать отверстия разных размеров. С другой стороны, для нарезания резьбы требуется отдельный инструмент для каждого размера и шага, что увеличивает себестоимость производства.
Пригодность материала
Метчики-фасонные лучше всего подходят для обработки пластичных (мягких) металлов, а метчики-нарезчики универсальны. Для обработки твёрдых сплавов часто используется фрезерование резьбы для лучшего стружкообразования и снижения риска поломки.
Нажатие Более эффективен для твёрдых материалов, таких как сталь, где винты должны иметь надёжную внутреннюю резьбу. Резьба чаще применяется в более мягких или пластичных материалах, где гибкость и скорость имеют решающее значение.
Применение в промышленности
Резьбовые отверстия широко используются в небольших или съёмных крепёжных изделиях. Однако резьбовые отверстия незаменимы в сложных или неразъёмных соединениях, используемых в строительстве, робототехнике, аэрокосмической технике и других критически важных механических системах.
В чем сходство между резьбовыми и коническими отверстиями?
Внутренняя резьба для крепления
Как резьбовое, так и резьбовое отверстие имеют внутреннюю резьбу, которая фиксирует крепёжный элемент. Эта резьба позволяет болту, винту или гайке надёжно удерживаться в материале.
Сквозные и глухие отверстия
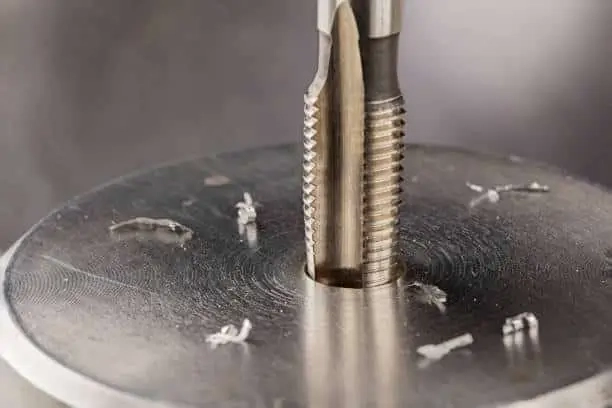
Нарезание резьбы в металле
Оба метода могут создавать сквозные отверстия или глухие дыры. Глухое резьбовое отверстие частично останавливается в материале, тогда как сквозное отверстие проходит полностью.
Диапазон размеров резьбы
Резьбовые отверстия и отверстия с резьбой доступны с различными размерами резьбы для различных инженерных задач. Эта гибкость крайне важна при обработке деталей на станках с ЧПУ.
Использование в металлургии и машиностроении
При работе с металлическими деталями и крепежными винтами, которые не могут нарезать резьбу самостоятельно, требуется нарезание резьбы или создание резьбовых отверстий. Металл прочнее дерева, поэтому для крепления необходимо использовать резьбовые пазы.
Надежный захват и сила
Как резьбовые, так и резьбовые отверстия повышают прочность крепления, обеспечивая дополнительное сцепление. Это гарантирует надёжную фиксацию винтов, болтов и гаек даже под нагрузкой.
Попробуйте Пролеан прямо сейчас!
Каковы ограничения нарезания резьбы по сравнению с нарезанием резьбы?
- Тип резьбы: Только для внутренней резьбы; для наружной резьбы требуются плашки или другие резьбонарезные инструменты.
- Разнообразие нитей: Каждый кран имеет фиксированный размер и шаг; возможность изготовления нестандартных форм не предусмотрена. Фрезерование резьбы лучше подходит для специальных профилей.
- Поломка инструмента: Метчики легко ломаются; их трудно снять, и можно повредить деталь.
- Глубина глухого отверстия: Конические метчики не могут достичь полной глубины глухого отверстия; лучше использовать фрезерование резьбы.
- Материальные проблемы: Твердые стали быстро изнашивают метчики, а пластичные металлы могут вызывать застревание или загустение.
Нарезание резьбы: сравнение процессов
Процесс обработки на станке с ЧПУ для резьбовых отверстий и отверстий с резьбой
Инструмент для обработки резьбы с ЧПУ
Процесс обработки на станках с ЧПУ является одним из самых точных и надежных методов создания как резьбовых, так и конических отверстий в металлах, пластиках и композитах.
В случае резьбовых отверстий метод начинается со сверления отверстия на станке с ЧПУ до нужного диаметра, после чего нарезается резьба с помощью метчика. Это позволяет получить точную внутреннюю резьбу, обеспечивающую надёжную фиксацию винтов и болтов.
Для обработки резьбовых отверстий методы обработки с ЧПУ включают нарезание резьбы метчиком и резьбонарезание, а также сложные операции, такие как фрезерование и сверление резьбы. Во многих случаях сравнивают фрезерование резьбы с нарезанием резьбы метчиком, при этом фрезерование резьбы обеспечивает более высокую точность, гибкость профилей резьбы и лучшие результаты при обработке больших или сложных отверстий.
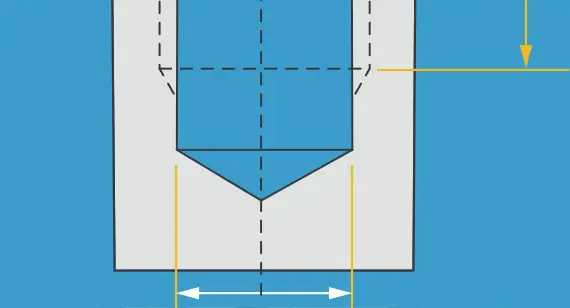
Проектирование резьбовых отверстий на станках с ЧПУ
Современная специализированная обработка на станках с ЧПУ обеспечивает гибкость при создании глухих отверстий. и сквозные конструкции. С высокой скоростью обработка винтов, сверление и фрезерование резьбы позволяют производителям получать точную, повторяемую резьбу, сохраняя при этом прочность и долговечность.
Литье под давлением для резьбовых отверстий
В отличие от обработки на станках с ЧПУ, литьё под давлением используется для крупносерийного производства пластиковых и композитных деталей с резьбовыми отверстиями. Этот процесс распространён в машиностроении для обработки отверстий, требующих установки резьбовых вставок.
- Вставить молдинг: Перед литьем в полость формы помещается предварительно сформированная металлическая вставка с резьбой. Это исключает необходимость дополнительных операций, таких как нарезание резьбы или сверление отверстий, обеспечивая при этом прочную и надежную резьбу.
- Прямое литье: Резьба формируется непосредственно в отформованной детали. Хотя она менее точна, чем резьбофрезерование против нарезания резьбытакой подход экономически эффективен при крупносерийном производстве, где требуются легкие, но прочные детали.
Хотя литье под давлением не столь точно, как обработка на станках с ЧПУ, оно обеспечивает экономию затрат при изготовлении резьбовых отверстий по сравнению с изготовлением отверстий с резьбой при больших объемах производства.
Глухие отверстия против сквозных: почему дизайн важен
Выбор между глухими и сквозными отверстиями зависит не только от геометрии. Он влияет на стоимость, технологичность и производительность.
Слепые отверстия
Глухое отверстие проходит сквозь материал лишь частично, в отличие от сквозного. Глухие отверстия идеально подходят для скрытых креплений, максимальной прочности материала или герметичных поверхностей. Стоимость обработки таких отверстий обычно увеличивается на 15–30% из-за использования специализированного инструмента, более низкой скорости подачи и дополнительного времени цикла для контроля глубины. Сверление с ЧПУДля глухих отверстий требуются циклы сверления с периодическим выводом сверла и точный контроль глубины, чтобы избежать таких проблем, как прорыв, срыв резьбы или поломка инструмента.
При обработке винтов важна минимальная толщина стенок. Для винтов M3 толщина стенок должна составлять 5 мм, для винтов M4 — 6 мм, а для винтов M5 — 8 мм. Расположение отверстий в углах или тонкие стенки увеличивают риск образования трещин при нарезании резьбы. Максимальная практическая глубина обычно составляет 3–4 диаметра отверстия для алюминия или 2–3 диаметра для более твёрдых металлов, таких как нержавеющая сталь. Глухие отверстия могут задерживать стружку и мусор, что требует дополнительной очистки при работе с электронными приборами, медицинскими приборами или прецизионными узлами.
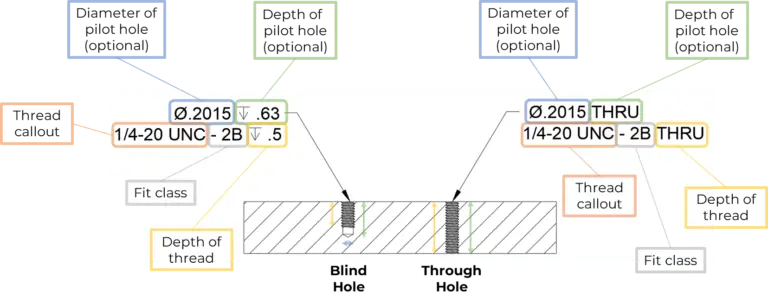
Глухие и сквозные резьбовые отверстия
Через отверстия
Сквозные отверстия проходят через материал насквозь от одной стороны до другой. Их часто выбирают из-за низкой стоимости, более лёгкого доступа к сборке и более простого контроля. Сверление сквозных отверстий с ЧПУ происходит быстрее, поскольку можно использовать непрерывные циклы сверления с более простым программированием. Такие отверстия устраняют проблемы с застрявшим мусором и упрощают контроль, поскольку отверстие полностью видно. Сквозные отверстия идеально подходят для тонкого материала (менее 3 мм), когда требуется частая разборка или когда зазор между инструментами ограничен. Они также более практичны для крупносерийного производства, где скорость сборки и контроль затрат являются приоритетами.
Выводы из дизайна
- Используйте глухие отверстия, когда требуются скрытые крепления, герметичные поверхности или максимальное удержание материала.
- Используйте сквозные отверстия, когда приоритетом являются стоимость, простота сборки или доступ с обеих сторон.
- Чтобы избежать дополнительных затрат, придерживайтесь стандартных размеров: 2–12 мм для отверстий, M2–M12 для резьбы.
- Для нестандартной резьбы или специальных глухих отверстий может потребоваться индивидуальная обработка на станке с ЧПУ.
Руководство по зацеплению и прочности нити (со шпаргалкой)
Длина зацепления резьбы — это число витков резьбы, соединяющих винт с резьбовым отверстием. Правильная конструкция гарантирует, что винт сломается до срыва резьбы во время сборки. Для деталей с резьбовыми отверстиями необходимо отрегулировать длину зацепления для соответствия этому требованию. Стандартные рекомендации по расчёту расстояния зацепления резьбы приведены в таблице 1.
Глубина резьбы — ключевое решение при проектировании ЧПУ. Слишком малая глубина резьбы приводит к срыву резьбы, слишком большая — к потере времени обработки.
Инженерные правила
Таблица 1. Общее практическое правило расчета расстояния зацепления резьбы:
| Материал | Минимальное расстояние зацепления резьбы |
| Алюминий (мягкие сплавы типа 6061, 7075) | 2.0–2.5 x диаметра винта |
| Сталь (мягкая и легированная) | 1.0–1.5 x диаметра винта |
| Пластики (АБС, нейлон, делрин) | 2–3 × диаметр винта |
| Более 3 × диаметра | нет дополнительной прочности (шуруп сломается первым) |
Мнения реальных строителей (главный форум Delphi)
В ходе обсуждения вопросов робототехники на форуме Chief Delphi разработчики подчеркнули практические правила, соответствующие этим инженерным стандартам:
- «Глубина резьбы 1D — это минимальная, которая меня устраивает».
- «Для винтов № 10 в алюминии безопасным минимумом является зацепление в ¼ дюйма».
- «Для алюминия я бы не стал использовать диаметр меньше 1×; для стали можно обойтись и меньшим».
- «Если материал слишком тонкий (менее 1–2 диаметров), вместо нарезания резьбы используйте гайку или вставку».
Это показывает, как опыт работы в цехе и стандарты дизайна совпадают.
Шпаргалка по помолвке
| Размер винта | Алюминий (1.5×D) | Сталь (1×D) | Пластик (2–3×D) | Форум Insight |
| М3 / №4 | 4.5 мм | 3 мм | 6 – 9 мм | Используйте гайку, если материал <2×D |
| М4 / №8 | 6 мм | 4 мм | 8 – 12 мм | Сквозной болт + гайка в зонах вибрации |
| М5 / №10 | 7.5 мм | 5 мм | 10 – 15 мм | Форум предлагает ¼″ мин. в алюминии |
| М6 / ¼″ | 9 мм | 6 мм | 12 – 18 мм | Минимальная глубина резьбы 1D |
| М8 / 5/16″ | 12 мм | 8 мм | 16 – 24 мм | Если потоки не работают, отдавайте предпочтение вставкам |
| М10 / ⅜″ | 15 мм | 10 мм | 20 – 30 мм | Сверхпрочный, желательно с гайкой |
Почему это важно
- Слишком мелко → сорванная резьба при уровнях крутящего момента, значительно ниже прочности крепежа.
- Правильное зацепление → винт достигает номинального крутящего момента, соединение остается надежным, обработка эффективна.
- Слишком глубоко → напрасные затраты усилий на обработку и износ инструмента.
Как Boda обеспечивает точность
В компании Boda мы применяем эти рекомендации по взаимодействию при выполнении каждого проекта по сверлению, резьбонарезанию и нарезанию резьбы на станках с ЧПУ. Наши инженеры проверяют:
- Тип материала (алюминий против стали против пластика…)
- Коэффициент зацепления резьбы для максимальной прочности без чрезмерной обработки
- Использование резьбовых вставок или сквозных болтов в тонких секциях или узлах с высокой вибрацией
Это гарантирует, что ваши детали не просто обработаны в соответствии со спецификациями; они оптимизированы для реальной производительности, долговечности и экономической эффективности.
Попробуйте Пролеан прямо сейчас!
Как соотносятся затраты и время нарезания резьбы, фрезерования резьбы и установки вставок?
Для создания резьбы в металлических деталях механики часто выбирают между нарезанием резьбы метчиком и фрезерованием резьбы.
Использование правильного метода может сэкономить время и деньги. Резьбонарезание – это нарезание резьбы метчиком, который врезается непосредственно в материал при его вращении. Резьбофрезерование – это нарезание резьбы вращающимся инструментом по винтовой траектории.
Дело не только в прочности. На неё также влияют время цикла, стоимость инструмента и долгосрочная эффективность. В Boda мы учитываем эти факторы в каждом проекте, чтобы предложить вам оптимальное сочетание скорости, стоимости и долговечности.
Врезка: быстро и экономично
Самый быстрый способ нарезания резьбы — нарезание резьбы. За один проход получается полный набор резьбы. Этот метод хорошо подходит для крупносерийного производства мягких металлов, таких как низкоуглеродистая сталь или алюминий. Он требует наименьших затрат на инструмент. Недостаток заключается в том, что метчики различаются по размеру. В небольших отверстиях или твёрдых материалах он может сломаться.
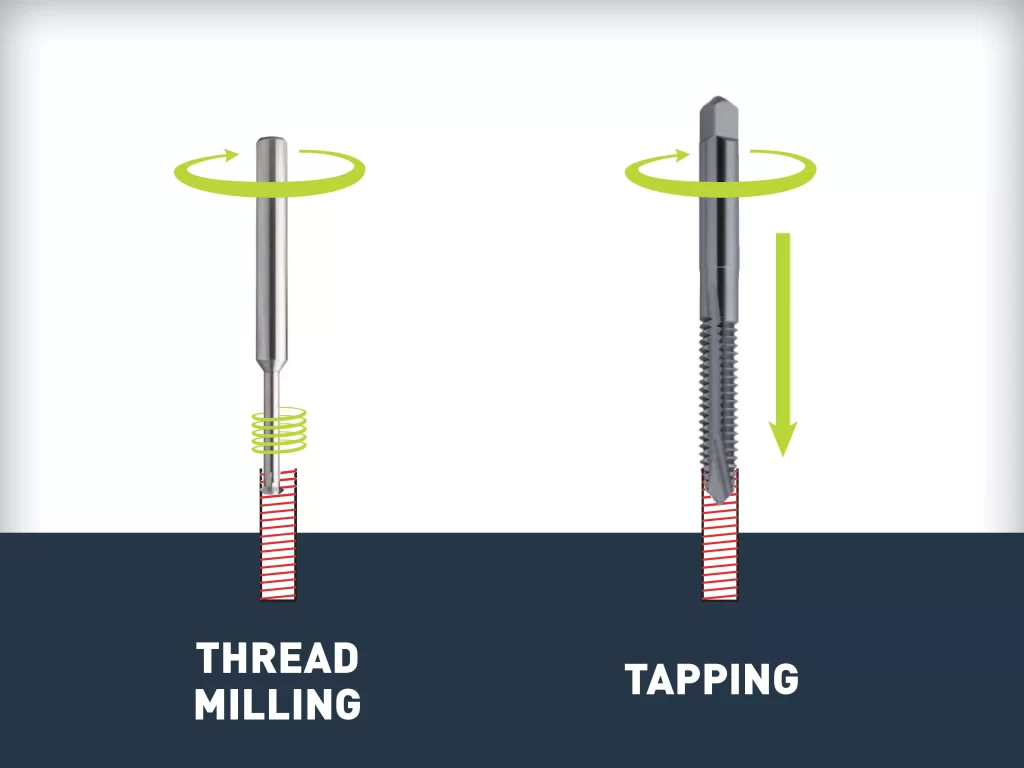
Фрезерование резьбы против нарезания резьбы
Подход Boda: Чтобы сэкономить время и деньги, мы используем нарезание резьбы в массовом производстве, например, для алюминиевых корпусов. По сравнению с фрезерованием резьбы, это сокращает время изготовления резьбы на В среднем 30–40%.
Резьбофрезерование: гибкое и точное
Хотя резьбофрезерование медленнее, чем нарезание резьбы, оно обеспечивает большую точность и универсальность. Изначально инструменты стоят дороже, но служат дольше и позволяют нарезать резьбу различных размеров. Этот метод хорошо подходит для деталей, требующих определённых профилей резьбы, глухих отверстий и твёрдых сплавов.
Подход Boda: Мы рекомендуем фрезерование резьбы для высококачественных компонентов медицинской и аэрокосмической промышленности. Там, где важны точность и прочность, даже если фрезерование резьбы занимает больше времени.
Резьбовые вставки: прочные, но дорогие
Резьбовые вставки — самые дорогие и трудоёмкие. Поскольку для их изготовления требуется сверление, нарезание резьбы и установка. Поэтому они обеспечивают самую прочную резьбу и хорошо подходят для тонких стенок, мягкого металла и пластика.
Подход Boda: Мы используем вставки только при необходимости, как правило, в узлах, подвергающихся частому техническому обслуживанию, вибрации или повторяющимся циклам сборки. Это обеспечивает прочность нити и долговременную надежность.
Ниже приведено краткое сравнение скорости, стоимости и долговечности пластин, нарезания резьбы метчиком и фрезерования резьбы.
| Способ доставки | Цикл литья | Стоимость инструмента | Качество и долговечность ниток | Лучшие приложения | Рекомендация Boda |
| Нажатие | Самый быстрый (одноврезной рез) | Самые низкие (дешевые краны) | Подходит для стандартного использования. | Крупносерийные партии, мягкие металлы (алюминий, мягкая сталь) | Лучше всего подходит для больших партий, где важны скорость и низкая стоимость. |
| Резьбовое фрезерование | Средний (винтовой путь, медленнее, чем при постукивании) | Средний–высокий (специальные резаки) | Превосходная точность и сила | Твердые сплавы, глухие отверстия, резьба по индивидуальному заказу | Использование в аэрокосмической, медицинской и прецизионной промышленности |
| Вставки | Самый медленный (сверлить, нарезать резьбу, затем вставить) | Самый высокий (дополнительное оборудование + шаги) | Превосходная прочность и износостойкость | Пластик, тонкие стенки, детали с повторной сборкой | Идеально подходит для деталей, подверженных сильному износу, вибрации или частому техническому обслуживанию. |
Реальный пример Boda
Один из наших клиентов, специализирующихся на робототехнике, изначально запросил резьбовые вставки для всех винтов № 10 в алюминиевых кронштейнах. Вставки, хотя и повышали прочность, увеличили стоимость детали примерно на 25% из-за дополнительной обработки и расходных материалов.
Наши инженеры оценили конструкцию и предложили перейти на прямое подключение с минимальным резьбовое зацепление ¼” (в соответствии со стандартными и одобренными форумом нормами).
Результат:
- Сэкономлено 25% на производственных расходах.
- Сокращение времени цикла обработки на 30% на одну деталь.
- Обладают такой же прочностью, как и конкурирующие роботы.
Этот случай демонстрирует, как команда Boda сочетает в себе инженерные требования с экономической эффективностью. Гарантирует, что клиенты получат надежные нити без переплат.
Лучшие способы ремонта сорванной или поврежденной резьбы
Сорванная или поврежденная резьба — распространённая проблема при обработке, особенно мягких сплавов, таких как алюминий. Вместо того, чтобы выбрасывать дорогостоящую деталь, инженеры часто используют вставки для восстановления резьбы, чтобы восстановить её прочность и продлить срок службы. Это важный этап обработки на станках с ЧПУ, где соблюдение жёстких допусков так же важно, как и длительность цикла.
Три наиболее широко используемых решения:
HeliCoil (проволочные вставки)
Самый доступный и широко распространенный вариант. HeliCoils воссоздают исходный размер резьбового отверстия с минимальным нарезанием резьбы. Они быстро подходят для стандартного ремонта, но, поскольку изготовлены из спиральной проволоки, обеспечивают меньшую прочность по сравнению с цельными вставками.
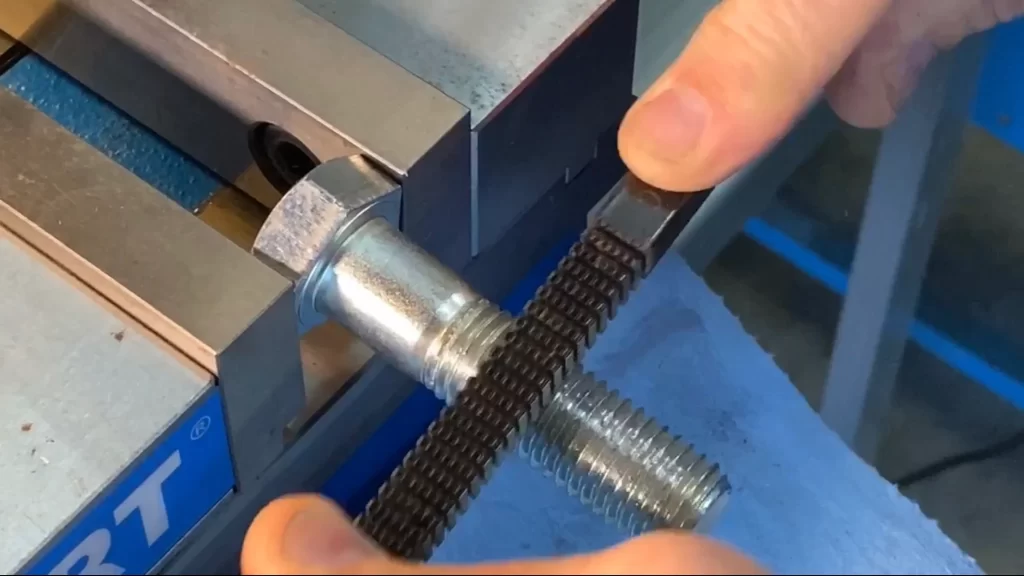
Ремонт поврежденных нитей
TIME-SERT (Твердые вставки)
Цельнолитая вставка с синхронизированной внутренней и наружной резьбой, идеально подходящая для работы в условиях высоких напряжений или в глухих отверстиях. Они обеспечивают большую прочность и выравнивание резьбы, чем проволочные вставки, хотя и стоят дороже. Вставки TIME-SERT часто выбирают в отраслях, где резьбовые отверстия подвергаются многократной сборке или высоким нагрузкам.
Keenserts (ключевые вставки)
Прочные вставки с фиксирующими шпонками для максимальной устойчивости к вибрации. Хотя они требуют более агрессивного сверления на станках с ЧПУ и более крупного размера резьбы, они обеспечивают непревзойденную прочность. Высокая стоимость делает их оптимальными для критически важных применений, таких как аэрокосмическая или оборонная промышленность.
Выбор правильного решения
Для повседневного обслуживания HeliCoil — идеальный выбор. Но для сложных задач, где выбор между фрезерованием и нарезанием резьбы уже влияет на стоимость и точность, TIME-SERT и Keenserts обеспечивают непревзойденную надежность.
At ПролинТех, мы интегрируем эти методы ремонта в нашу индивидуальная обработка с ЧПУ услуги, гарантирующие долгосрочную работу даже в сложных условиях.
Как предотвратить ошибки при обработке винтов и нарезании резьбы в отверстиях
- Неправильный выбор крана: Использование неправильного типа метчика или покрытия может привести к износу и поломке инструмента. Выбирайте метчик с учётом твёрдости материала и необходимого типа резьбы, чтобы обеспечить качество и долговечность.
- Неправильный размер отверстия: Отверстие должно быть правильного размера для метчика. Слишком маленькое отверстие может вызвать напряжение и поломку, а слишком большое — ослабить резьбу. Следуйте схемам точного сверления, чтобы избежать этих проблем.
- Отсутствие надлежащей смазки: Без достаточной смазки нарезание резьбы может привести к перегреву и повреждению инструмента. Используйте правильную жидкость для нарезания резьбы, чтобы обеспечить плавное резание и продлить срок службы инструмента.
- Несоосность крана: Несоосность при нарезании резьбы приводит к неровной или поврежденной резьбе. Всегда следите за тем, чтобы метчик был перпендикулярен заготовке, а заготовка была надежно закреплена.
- Неравномерное приложение крутящего момента: Слишком большой или слишком малый крутящий момент может привести к поломке метчика или неровной резьбе. Для поддержания качества резьбы контролируйте и постоянно прилагайте усилие.
- Невозможность удаления чипов: Накопление стружки может привести к заклиниванию метчика и его поломке. Используйте правильные методы отвода стружки, например, метчики со спиральной канавкой или воздушное охлаждение, чтобы обеспечить непрерывность обработки.
Примеры использования в отраслях: аэрокосмическая промышленность, автомобилестроение и робототехника
- In авиационно-космический, сплошные вставки сохраняют прочность резьбы в деталях, подверженных высоким нагрузкам.
- In автомобильныйКомпания HeliCoils быстро отремонтировала резьбовые отверстия в алюминиевых блоках.
- In робототехникаиндивидуальная обработка на станках с ЧПУ позволяет получать легкие и точные детали.
Boda: Мы поддерживаем все три отрасли, предлагая быстрые, надежные и точные решения по обработке.
Специальная обработка на станках с ЧПУ для резьбовых элементов
Компания Boda предоставляет инженерам, разработчикам продукции и конструкторам услуги по обработке на станках с ЧПУ на заказ через свою сеть сертифицированных мастерских. Наши высококвалифицированные специалисты могут выполнить любую обработку винтов или резьбовых элементов, как простых, так и сложных. Загрузите свой CAD-файл, чтобы получить оценку стоимости, сроков выполнения и оценку технологичности конструкции для ваших проектов.
Мы обеспечиваем качество благодаря сертифицированным по ISO системам менеджмента и предоставляем возможности для проведения инспекций, отслеживания оборудования и сертификации материалов. Квалифицированные специалисты используют токарные, фрезерные и фрезерные станки с ЧПУ для изготовления высокоточных деталей из металлов и пластика на заказ.
Независимо от того, требуется ли вам мелкосерийное производство, прототипы или крупносерийные партии, Пролеана обработка винтов Возможности гарантируют быстрые и надежные результаты, сохраняя при этом строгие допуски для резьбовых элементов и специальных компонентов ЧПУ.
Вы готовы начать свой следующий проект? Свяжитесь с Boda для индивидуальных услуг по обработке на станках с ЧПУ для высокоточных решений.
Заключение
Резьбовые отверстия – это тип резьбовых отверстий, выполненных с внутренней резьбой. Резьбовые отверстия могут быть внутренними. Выбор глухих или сквозных отверстий влияет на прочность, стоимость и сборку. Правильная нарезка резьбы, выбор инструмента, смазка и момент затяжки повышают долговечность. Обработка на станках с ЧПУ и резьбофрезерование обеспечивают точность и повторяемость. Соблюдение передовых методов позволяет создавать прочную и надежную резьбу для аэрокосмической, автомобильной и электронной промышленности.
Часто задаваемые вопросы:
Является ли резьбовое отверстие резьбовым отверстием?
Да. Резьбовое отверстие — это тип резьбового отверстия с внутренней резьбой для крепления винтов или болтов.
Резьба — это то же самое, что и резьба?
Не совсем. Резьбовые отверстия — это, по сути, внутренняя резьба, а резьбовые отверстия могут быть как внутренними, так и наружными. Это ключевой момент при сравнении резьбовых и резьбовых отверстий.
Сквозное отверстие против резьбового отверстия
- Сквозное отверстие: проходит полностью через материал, может быть продет или не продет.
- Резьбовое отверстие: Сверление и нарезание внутренней резьбы методом нарезания резьбы метчиком или резьбофрезерования. Может быть глухим или сквозным.
Как называется резьбовое отверстие?
Резьбовое отверстие обычно называют резьбовым. Глухие резьбовые отверстия заканчиваются до конца материала, а сквозные резьбовые отверстия проходят всю длину.