
金屬零件陽極處理
这 陽極氧化 陽極氧化是一種電化學氧化工藝,可在金屬表面形成一層氧化物。與在金屬基材外部形成的粉末塗層不同,陽極氧化發生在金屬內部。此製程的目的共有兩個:首先,它有助於保護外層免受腐蝕和磨損;其次,它能提升金屬的美觀。
在此製程中,金屬部件需要浸入電解液中。之後,將金屬部件連接到電路的正極。電解液中的氧離子會遷移到金屬表面,並在其上形成氧化膜。有關該工藝的更多信息,請參閱 MIL-PRF-8625 文件。
陽極氧化的工作原理是什麼?電化學過程詳解
當金屬部件作為電解池中的陽極時,就會發生金屬陽極氧化。氧化過程在酸性環境中進行,直流電的存在會在陽極上引發氧化反應,最終透過氧離子與鋁原子結合形成氧化鋁。
首先將金屬材料放入電解液中,並連接到電源的正極(即陽極),使氧離子向金屬移動,導致金屬表面氧化。
哪些金屬可以進行陽極處理?鋁、鈦、鋼等等。
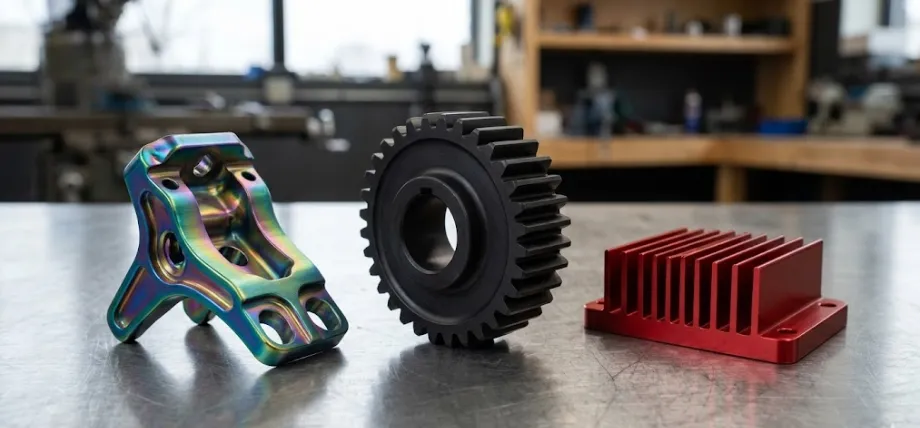
精密陽極氧化金屬零件
| 金屬 | 可陽極處理 | 筆記 |
| 鋁及鋁合金 | 可以 | 最常見的是 6061 和 7075;它們陽極氧化效果很好;高矽/銅合金會產生較深、不均勻的表面。 |
| 鈦 | 可以 | 無需染料即可產生鮮豔的干涉色。廣泛應用於航空航太、生物醫學植入物和珠寶業。 |
| 鎂 | 可以 | 加工流程複雜,不如鋁材普及。 |
| 鋼/不銹鋼 | 沒有 | 氧化鐵活性強,不耐腐蝕。應採用鈍化、電鍍或乾膜潤滑等方法處理。 |
| 銅/黃銅 | 沒有 | 氧化物無法提供必要的保護。應採用鉻酸鹽處理或電鍍。 |
在選擇零件金屬材質時,如果想要獲得可靠的陽極氧化保護層,請使用鋁或鈦。鋼材則是鈍化和電鍍的理想選擇。
陽極氧化鈦:顏色、製程和應用
然而, 陽極處理鈦 不同於 陽極處理鋁 由於陽極氧化鈦著色無需染料,其顏色是透過控制氧化鈦層的厚度來實現的,因此氧化鈦層的厚度決定了其光反射率。不同的電壓會導致不同的氧化層厚度,從而產生不同的顏色:低電壓下呈黃色和棕色,高電壓下呈藍色和綠色。
陽極氧化鈦因其生物相容性、著色性、耐久性以及不含任何染料等優點,在醫療器材製造領域應用廣泛。此外,由於氧化層顏色對美觀性要求較高,陽極氧化鈦也被應用於珠寶和航空航天工業。
陽極氧化鋼:為什麼鋼材不能進行陽極處理以及可以用什麼替代?
鋼在陽極氧化條件下不會像鋁一樣形成穩定的氧化層。鐵的氧化物會持續膨脹,最終導致與陽極氧化相反的結果。 陽極處理鋼 不穩定。
| 目標 | 推薦的鋼材加工工藝 |
| 耐腐蝕性(不鏽鋼) | 鈍化或電拋光 |
| 耐腐蝕性(低碳鋼,戶外使用) | 熱浸鍍鋅或粉末塗層 |
| 外觀深沉,防護力較弱 | 黑色氧化塗層 |
| 耐磨性 | 化學鍍鎳或PVD塗層 |
| 油漆附著力 | 磷酸鹽轉化塗層 |
陽極氧化類型:I型、II型和III型詳解
工業陽極氧化槽工藝
陽極氧化製程主要分為三種形式,取決於所用電解液和最終形成的氧化膜厚度。所用陽極氧化金屬的類型取決於其預期用途。
| Property | I型——鉻酸 | 第二類-硫酸 | 第三類-硬塗層 |
| 電解液 | 鉻酸 | 硫酸 | 硫酸(高濃度,低溫) |
| 氧化層厚度 | 0.5–2.5微米 | 5–25微米 | 25–75微米 |
| 硬度 | 低 | 中度 | 很高 |
| 耐磨性 | 低 | 中度 | 優 |
| 耐腐蝕性能 | 優 | 非常好 | 非常好 |
| 顏色選項 | 限量版(僅限灰色/透明色) | 寬(可染色) | 限量版(天然深灰/黑色) |
| 尺寸影響 | 最小 | 表面50%進/50%出 | 50%進/50%出-在公差要求嚴格的情況下意義重大 |
| 典型應用 | 航太用薄壁精密零件 | 消費品、通用工程 | 工業、軍用、高磨損零件 |
| 環境問題 | 高濃度鉻酸有害 | 低 | 低 |
I 型:鉻酸陽極氧化
為了獲得最小厚度的氧化膜,通常使用I型氧化膜(0.5至2.5微米),並採用鉻酸電解液。此方法曾被推薦用於航空航太領域。然而,由於其毒性風險,其使用量已顯著減少。
第二類:硫酸陽極氧化
最廣泛用於陽極氧化製程。它使用硫酸電解液,可在陽極氧化層上形成 5 至 25 微米厚的氧化層。此氧化層易於著色,同時也能提供防腐蝕保護。
第三類:硬質陽極處理(硬塗)
III型氧化膜與II型氧化膜非常相似,都使用硫酸電解質;但其製備條件有所不同,例如濃度和溫度,以獲得厚度為25-75 µm的硬質氧化膜。當需要耐磨性時,例如液壓活塞、滑動機構以及其他磨損和摩擦較大的機床,都會採用III型氧化膜。由於其厚度較大,加工過程中需要注意尺寸變化。
立即嘗試 Boda!
鋁陽極氧化製程:分步詳解
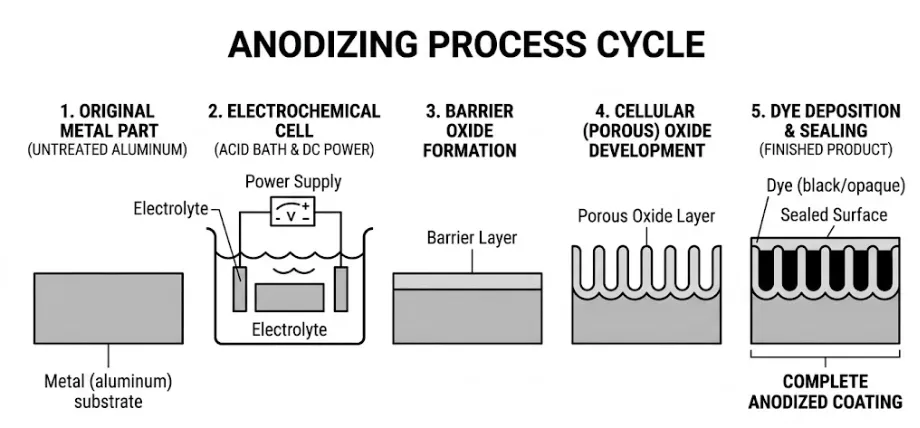
陽極處理製程循環圖
步驟 1 – 表面處理
零件經過機械加工或拋光,即機械精加工。之後,它們被送入陽極氧化生產線。任何刮痕都會清晰可見。
步驟二——清潔與蝕刻
脫脂工序在蝕刻之前進行,目的是去除金屬表面形成的天然氧化層,並確保表面平整。然後使用硝酸進行除垢,以去除可能存在的合金元素(如矽、銅、錳等)。
步驟 3 – 陽極氧化(電化學浴)
將所得部件浸入含有酸的溶液中,然後連接到陽極上,並通入電流。氧離子流向表面並形成氧化鋁。
第四步-上色(染色)
以防萬一 鋁色 必要時,將零件移至染色槽中。此過程必須在陽極氧化後立即進行,以確保孔隙仍然開放。
第五步-封閉毛孔
密封孔隙可以防止水分和污染物進入,這是提高耐腐蝕性最關鍵的一步。以下是三種最常用的密封方法:
熱去離子水密封
將部件浸入溫度≥95℃的去離子水中。氧化層吸水膨脹,堵塞所有孔隙。這是目前最成熟的方法,具有優異的耐腐蝕性,但能耗較高。
中溫密封
此製程在60至80攝氏度的溫度下進行,使用醋酸鎳溶液。礦物鹽在孔隙內沉澱並發生化學鍵合,從而封閉孔隙。與熱封相比,該製程所需的能量較少。
冷/室溫密封
化學密封劑通常以氟化物為基料,可在環境溫度下使用。這是一種環保的選擇,因為它能耗更低。但它需要一定的密封後老化期才能完全達到耐腐蝕狀態。
陽極氧化與其他金屬表面處理製程的比較
| Property | 陽極氧化 | 粉末塗料 | 鉻酸鹽轉化 | 化學鍍鎳 | 鈍化 |
| 工藝類型 | 電化學 | 機械/熱學 | 化工 | 化學 | 化工 |
| 相容金屬 | 鋁、鈦、鎂 | 大多數金屬 | 鋁、鋼 | 大多數金屬 | 不銹鋼 |
| 層厚度 | 5–75微米 | 60–200微米 | 0.5–2.5微米 | 12–75微米 | 無附加層 |
| 防腐蝕保護 | 優 | 固德 | 固德 | 優 | 固德 |
| 電導率 | 非導電 | 非導電 | 導電 | 導電 | 導電 |
| 耐磨性 | 優秀(III 型) | 中度 | 低 | 非常好 | 低 |
| 顏色選項 | 寬 | 很廣闊 | 有限 | 無(銀色) | 無 |
| 相對成本 | 低至中等 | 低至中等 | 低 | 中等至高 | 低 |
陽極氧化零件的關鍵特性和參數
| Property | I型 | II型 | III型 |
| 氧化層厚度 | 0.5–2.5微米 | 5–25微米 | 25–75微米 |
| 表面硬度 | 200高壓 | 300-400HV | 400-500HV |
| 耐腐蝕性能 | 優 | 非常好 | 非常好 |
| 耐磨性 | 低 | 中度 | 優 |
| 電導率 | 非導電 | 非導電 | 非導電 |
| 熱應力耐受性 | 低 | 中度 | 高 |
| 尺寸影響(每側) | 0.5μm | 2.5–12.5微米 | 12–37微米 |
| 接受染料 | 沒有 | 可以 | 有限 |
金屬零件陽極處理的優點
金屬陽極氧化最常見的優點,也是工程師青睞它的原因,在於其優異的耐腐蝕性。鋁表面的氧化層被密封起來,不會與其他化學物質或元素反應。對於船舶或航空航太等產業而言,這種特性至關重要。
第二個主要優勢是其表面硬度。裸露的6061鋁的硬度約為95 HV。經過III型硬質塗層處理後,其表面硬度可提高至400-500 HV。 金屬陽極氧化製程也更加環保。它使用硫酸,硫酸可回收利用,且比鉻酸或其他用於鍍鉻的化學物質危害更小。此外,採用冷封製程還能降低能耗。
立即嘗試 Boda!
陽極處理零件設計:工程師須知
缺陷金屬焊接檢驗
陽極氧化前的多項設計考量會對零件的最終品質產生影響。鋁陽極氧化最常見的問題包括尺寸問題、合金相關問題和幾何形狀問題。
- 尺寸公差氧化物從材料表面沿著兩個方向形成,兩側各約一半。在 II 型陽極氧化中,每個表面的氧化物生長量約為 2.5–12.5 µm。在 III 型陽極氧化中,每個表面的氧化物生長量增加至 12–37 µm。孔、螺紋和其他精密零件的公差必須考慮這些尺寸變化。對於 III 型陽極氧化,所有小於 M8 的孔都應進行掩蔽或後加工。
- 稜角電流容易集中在尖銳邊緣,導致材料過度生長甚至燒蝕。所有需要硬塗層的外部尖角最小半徑應為 0.5 毫米(0.020 英吋)。
- 夾具標記: 零件必須與陽極氧化架進行電氣連接才能進行加工。電氣連接點將被遮蓋,並且不會進行陽極處理。工程師需要在圖紙上標明這些夾具標記的位置——通常位於不顯眼的位置。
- 鋁合金材質選擇: 某些鋁合金更適合陽極處理。 6061-T6 和 7075-T6 可形成光滑均勻的陽極氧化層,是理想的選擇。 黑色陽極氧化鋁 表面處理。高矽合金(例如用於鑄造的4xxx系列)陽極氧化後呈現深灰色,不適用於任何裝飾性加工。高銅含量(2xxx系列)與6xxx系列相比,表面處理不均勻,耐腐蝕性較差。
- 電導率: 陽極氧化層是一種介電層。如果零件上需要進行電氣連接,則必須在陽極處理前將這些區域遮蔽起來,或在陽極處理後進行處理。
陽極處理服務
您是否正在尋求提升零件的耐用性和耐腐蝕性?在 Boda,我們不僅為您提供功能性的解決方案。 表面陽極處理服務但我們也注重零件的美觀和外觀。
為什麼選擇我們?
- Boda 確保表面品質始終如一
- 一站式提供多種表面處理能力
- 15多年的製造經驗
- 3-7 天交貨時間
請求 免費報價 今天!
結語
金屬陽極處理會在表面形成一層牢固結合的塗層,而非附著在表面。選擇正確的陽極氧化類型(I型、II型或III型)並了解尺寸增長是成功結果的關鍵。
關於金屬陽極氧化的常見問題
陽極氧化如何進行?
陽極氧化是在鋁表面添加一層薄薄的氧化層,以保護其免受外部因素的影響並保持其美觀,有時可以賦予其顏色。
為什麼要對金屬零件進行陽極處理?
金屬零件進行陽極處理主要有兩個原因:防止腐蝕和提升美觀。
陽極氧化層有多厚?
陽極氧化層的厚度取決於所採用的陽極氧化類型。 I 型陽極氧化層的厚度為 0.5–2.5 µm,II 型陽極氧化層的厚度為 5–25 µm,III 型陽極氧化層的厚度為 25–75 µm。
陽極處理會影響零件尺寸嗎?
是的,陽極氧化會影響零件尺寸。因為氧化層是從基體金屬向外生長的,大約50%的陽極氧化層會向外生長,這會改變I型和II型塗層中配合零件和密封部件的精密公差特徵。
哪些鋁合金最適合陽極處理?
6061-T6 和 7075-T6 是鋁合金陽極氧化的最佳選擇。
陽極氧化鋁可以著色嗎?
陽極氧化鋁可以透過浸入染料浴中進行著色,從而達到所需的顏色。
I陽極氧化鋁導電嗎?
它不會導電,因為它會將外表面變成氧化鋁。
陽極氧化製程環保嗎?
陽極氧化是一種極其環保的選擇,因為它比任何其他化學物質都更易於回收且危害更小。冷封製程還能降低能耗。
Ⅱ型陽極氧化和III型陽極氧化有什麼不同?
它們都使用硫酸電解液,但III型電解液的濃度較高,溫度較低。 II型電解液的薄膜厚度為5至25微米,而III型電解液的薄膜厚度為25至75微米。
陽極氧化製程使用哪些化學品?
陽極氧化製程使用強酸作為電解液。具體而言,I型陽極氧化使用鉻酸,II型和III型陽極氧化使用硫酸。
陽極氧化層會磨損嗎?
陽極氧化層會因摩擦或頻繁使用而逐漸磨損。
如何評估陽極氧化零件的品質?
目視檢查和儀器測試可以評估陽極氧化製程的品質。
為什麼要在設計中加入夾具標記?
夾具標記確保重複性、準確性和速度。它們使您能夠將工具或材料對齊到同一位置。
鋼可以陽極處理嗎?
它可以進行陽極氧化處理,但方式與鋁不同。它形成的是多孔的氧化鐵,而不是保護層。