
鉻酸陽極氧化
鉻酸陽極氧化是一種高效的現代表面改質技術。這種電化學製程不僅能提升金屬零件的美觀度,還能增強其防護性能與應用效果。 陽極處理工藝 通常對由鋁和鋁合金製成的零件進行加工。
從航空航太到軍事零件,這種陽極處理方案被廣泛接受,尤其是在信譽良好的公司提供的情況下。傳統鉻酸陽極氧化中使用的六價鉻會帶來環境和健康風險,因此專業的製程操作至關重要。
1 型陽極氧化製程採用鉻酸電解液和低電壓,可形成 0.5 至 2.5 微米的薄層,從而增強附著力、耐腐蝕性和抗疲勞性能。
閱讀文章的其餘部分,以了解更多關於該工藝、其優勢和工業應用的資訊。
什麼是鉻酸陽極氧化?
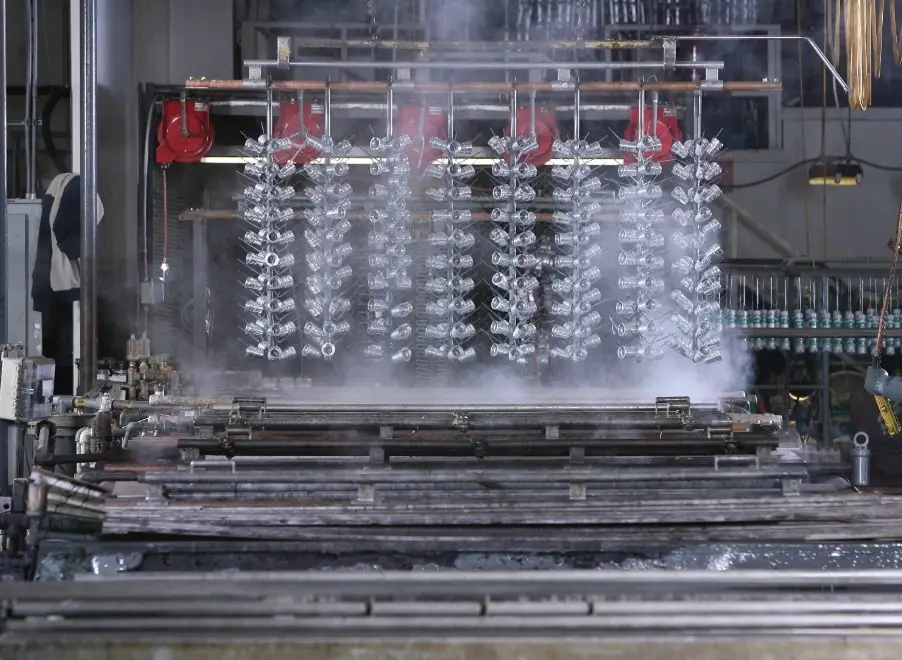
鉻酸陽極氧化
鉻酸陽極氧化是一種電化學工藝,可在鋁表面形成0.5至2.5微米的氧化層以起到保護作用。除了保持金屬外觀外,此方法還能增強鋁的耐腐蝕性和耐刮擦性。之所以稱為鉻酸陽極氧化,是因為此製程的主要電解液是鉻酸。
鉻酸陽極氧化有哪些優點?
此薄膜層具有增強耐久性、提高油漆附著力、增強耐腐蝕性、增強美觀性和符合工業規範等優點。
- 增強耐用性透過保持零件的抗疲勞性能,此製程提高了零件的耐久性。
- 更好的附著力它為油漆、底漆和密封劑提供了極佳的附著力基底。
- 增強耐腐蝕性:在不顯著改變零件尺寸的情況下,提高零件的耐腐蝕性。
- 增強美學情趣即使在複雜的幾何形狀上,也能創造出美觀、統一的外觀
- 工業合規性: 該技術符合 MIL-A-8625 I 型標準及其他航空航太產業規範。
鉻酸陽極氧化的限制有哪些?
鉻酸陽極氧化製程的主要限制在於:
- 裝飾能力有限-與製造過程中使用的製程相比,此製程的顏色吸收能力有限。 黑色陽極氧化鋁
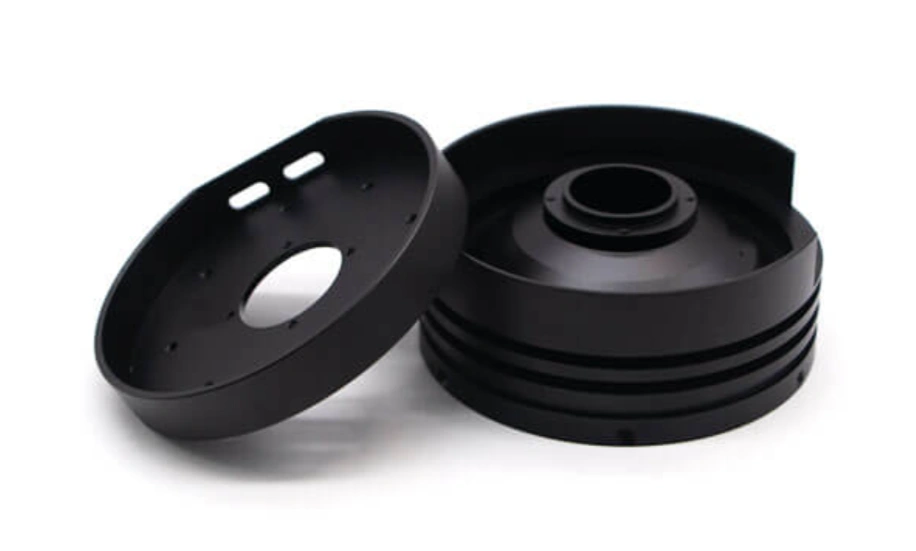
黑色陽極氧化鋁部件
- 隱藏改進部分可能具有挑戰性
- 傳統的六價鉻酸陽極氧化製程對環境和健康構成風險。
立即嘗試 Boda!
鉻酸陽極氧化的常見應用
I 型鉻酸陽極氧化溶液常用於航空航太、能源、軍事、電子和醫療器材產業。
航空航太用1型陽極處理零件
航空航太業是I型陽極氧化零件的主要使用者。該解決方案被認為是該行業的“黃金標準”。
這些部件的例子包括緊固件、檢修面板、黏合面和機身蒙皮。
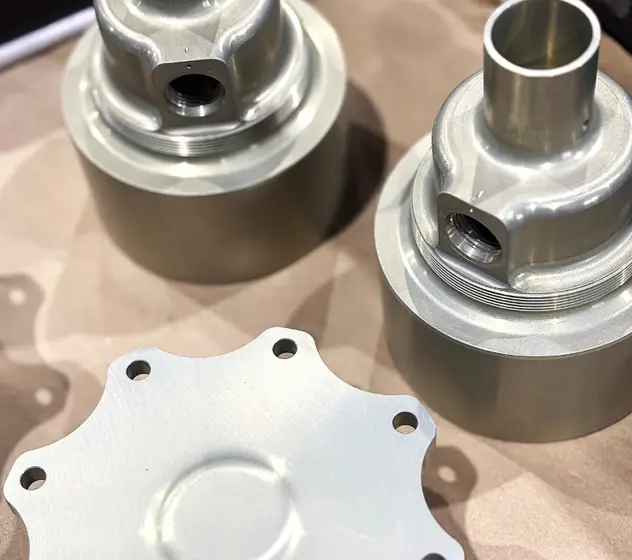
陽極氧化航空航天零件
該技術備受推崇,因為它適用於需要抗疲勞和耐腐蝕的零件以及複雜的設計。
能源中的I型鉻酸陽極氧化
對於能源產業而言,可採用I型陽極氧化鋁的零件包括結構件、緊固件和電氣外殼。這些部件需要具備尺寸可靠性、耐腐蝕性和抗疲勞性。
鉻酸陽極氧化的軍事應用
鉻酸陽極氧化製程也用於在軍用的一些關鍵部件上產生電不導電的氧化鋁薄膜,包括無人機框架和輕型結構。 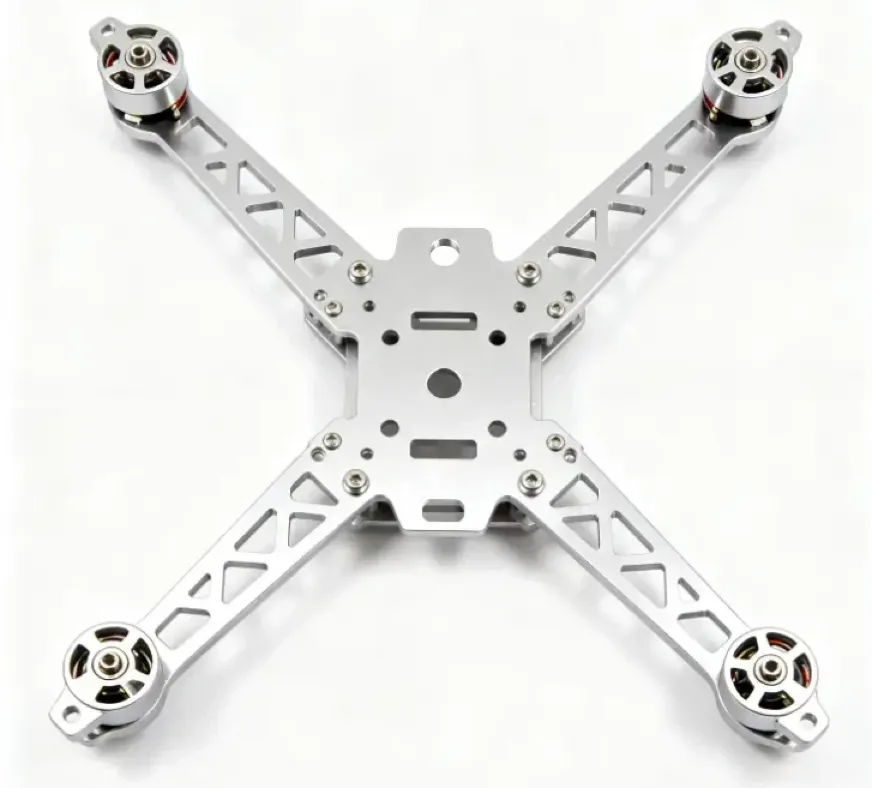
無人機機架
鉻酸陽極氧化鋁的電子應用
連接器和外殼通常會採用這種技術進行處理。這種薄而均勻的塗層可以增強零件的耐腐蝕性,而不會顯著影響尺寸精度和電氣公差。
它可以與其他產品結合使用 陽極處理類型,例如硬塗層工藝,以提高性能和耐久性。
醫療器材解決方案
醫療器材部件通常需要高精度和耐惡劣環境性能。 I型鉻酸陽極氧化技術用於外科手術部件和其他醫療器械部件,以實現這些要求。
待陽極氧化的零件被放置在電解液槽中。接通電路後,鉻酸陽極氧化過程即開始。 根據所需的厚度和均勻性控制參數。
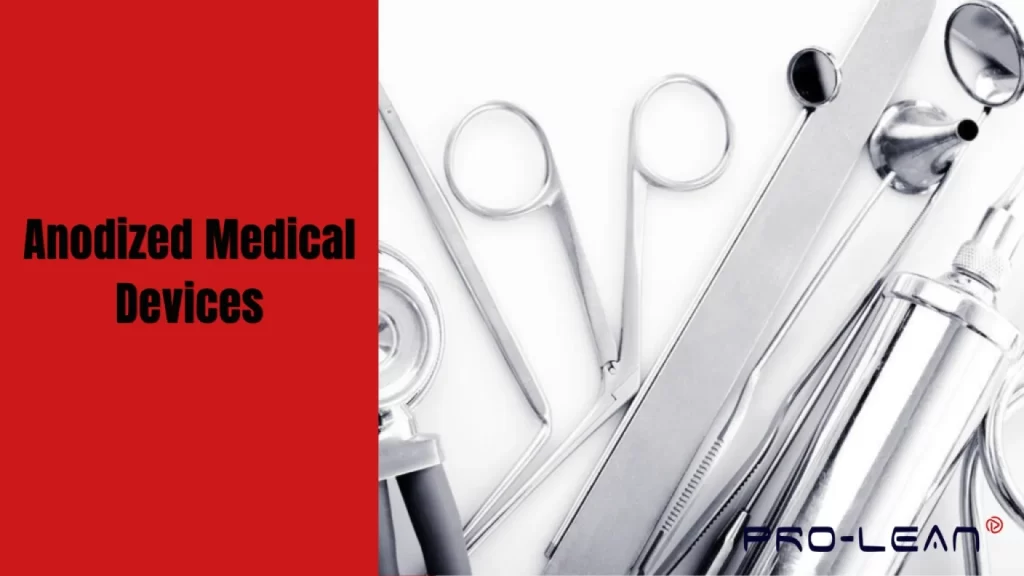
陽極處理醫療器械
陽極氧化如何進行?
要了解陽極氧化製程的原理,首先需要明白,它將鋁的外層轉化為一層保護性的氧化膜。陽極氧化與塗層或噴漆不同,因為氧化膜是金屬本身的一部分。
是的,陽極處理聽起來很專業,但其實很簡單。其核心原理是利用電解槽,電解槽一端是鋁(陽極),另一端是惰性材料(陰極)。
在第一類鉻酸陽極氧化過程中,電流通過鋁,導致鋁失去電子。生成的鋁離子與電解液中的氧氣混合,形成氧化鋁層。
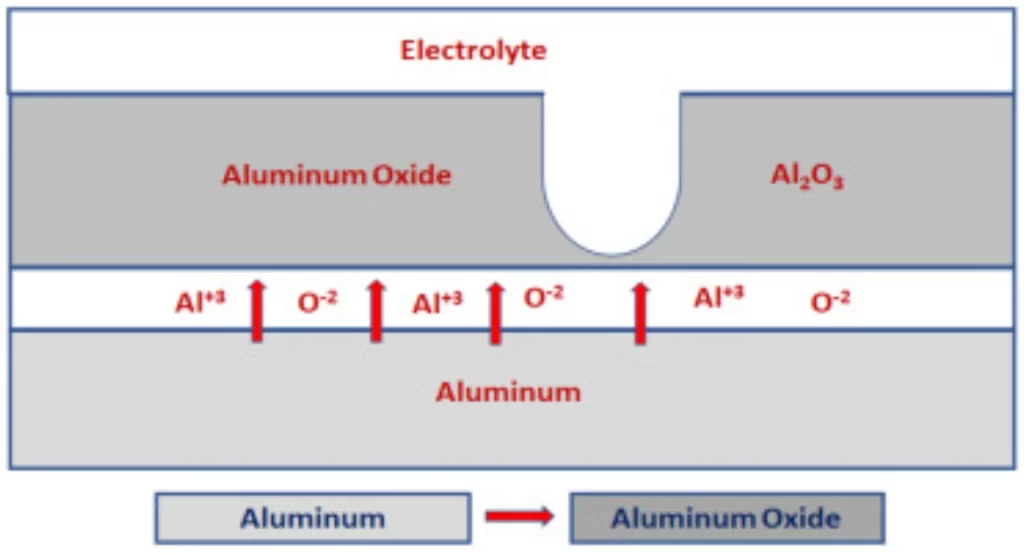
陽極處理圖
陽極處理製程步驟
與其他金屬表面處理製程類似,陽極氧化的主要步驟是表面處理,然後是陽極氧化、清洗、著色和密封孔隙。
第 1 步:表面準備
表面清潔可採用化學和機械方法。具體選擇哪種方法取決於所需的性能。例如,噴砂處理可獲得霧面效果,而刷磨則可產生拉絲外觀。
第 2 步:陽極氧化
陽極氧化性能包括時間、電解液成分、電壓和電流密度。
步驟 3:清潔零件
鉻酸陽極氧化製程的下一個步驟是用溶劑和去離子水清洗零件,以去除任何殘留的溶液。
第四步:封閉毛孔
鋁材經I型鉻酸陽極氧化後表面會殘留微小孔隙。密封這些孔隙對於防止腐蝕和提高性能至關重要。
立即嘗試 Boda!
進行鉻酸陽極處理所需的材料
鉻酸陽極氧化製程的關鍵材料包括鋁件、酸浴、陰極、電源、蒸餾水、脫脂劑、鹼液和酸中和劑。所有這些材料都必須符合品質和純度要求,以防止製程缺陷和零件完整性受損。
鋁件 ——待陽極氧化的鋁製工件。它同時也是陽極。
酸浴 – 這是電解液,電流通過它來幫助產生陽極氧化層。
陰極 這些通常是導線或金屬板。它們浸入酸浴中以形成閉合電路。
能量源 它提供電化學反應所需的直流電。
蒸餾水 水用於沖洗從一個工序轉移到另一個工序的鋁製零件。
除油劑 這是一種預處理和清潔產品。
鹼液 – 當需要塗覆新塗層時,腐蝕性剝離劑能有效去除鋁上的舊塗層。
酸中和劑 – 此中和劑用於鋁工件上,以中和任何殘留的鉻酸。
陽極氧化的最佳酸是什麼?
我們通常沒有所謂的「最佳」陽極氧化酸。電解液材料的選擇取決於多種因素,包括應用、性能要求和塗層性能。
硫酸 是應用最廣泛的,因為它在以下方面達到了極佳的平衡: 陽極處理鋁t塗層品質和效率。 鉻酸 通常選用這種材料來提高零件的抗疲勞性和抗腐蝕性。特殊表面處理通常使用這種材料。 草酸.
鉻酸陽極氧化和硫酸陽極氧化有什麼區別?
鉻酸陽極處理與 硫酸陽極氧化 主要取決於氧化層的厚度。對於1型鉻酸陽極氧化,氧化層厚度介於 0.5 和 2.5 微米 最厚。它是最薄的。硫酸陽極氧化(II型)層的氧化層較厚。 最大可達25微米.
另一個差異在於理想應用領域。鉻酸鹽陽極氧化(I 型)在航空航太製造領域廣為人知。它非常適合用於製造帶有接縫和緊固件的飛行關鍵型複雜零件。
至於硫酸陽極氧化(II型),其最佳應用包括建築裝飾和消費性電子產品。它通常被認為是一種“美觀”的選擇。
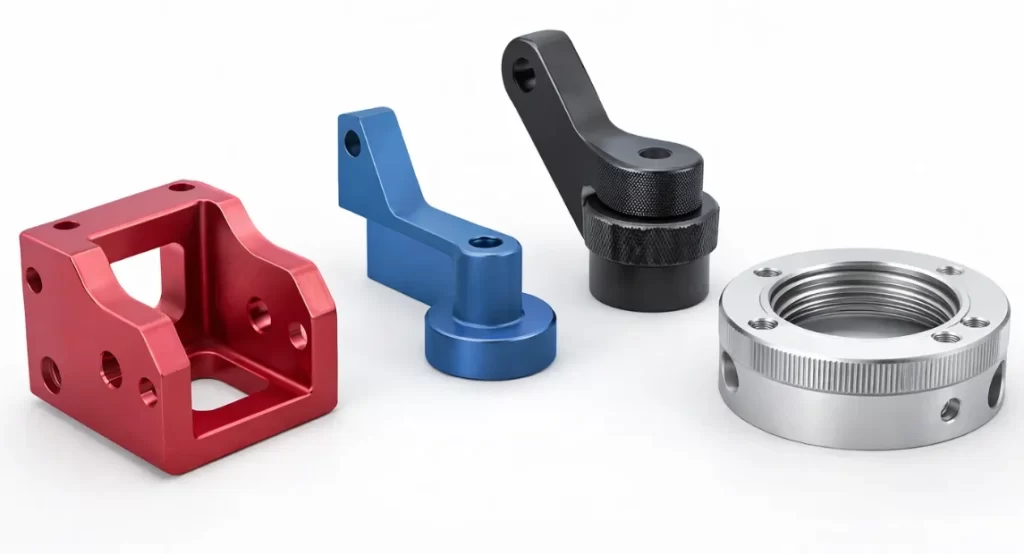
硫酸陽極氧化部件
1型鉻酸陽極氧化製程的缺陷
1 型鉻酸陽極氧化製程中,加工工程師遇到的主要缺陷是塗層剝落、點蝕、燒焦和條紋/污漬。
塗層分層 塗層剝離或附著力差的特徵是基材與氧化層之間的附著力較差。這種缺陷是由於鍍液中化學成分不平衡或表面處理不當造成的。
點蝕 點蝕是指氧化膜局部破損。這種缺陷在產品中是絕對不能容忍的,尤其是在航空航太等關鍵應用領域。
燃燒 – 1型鉻酸陽極氧化過程中也可能出現局部過熱現象。出現的暗色或暗淡區域會降低零件性能,尤其是在耐腐蝕性方面。
條紋/染色 這些是陽極氧化表面上形成的不規則線性變色或痕跡。多種因素都可能導致這種缺陷,包括沖洗不徹底和電解液污染。
立即嘗試 Boda!
結語
掌握鉻酸陽極氧化技術對於產品設計和製造人員至關重要。如文章所述,這種兼具裝飾性和保護性的表面處理涉及多種材料,包括酸浴和電流源。
此製程包含多個步驟,從表面處理到清洗處理後的零件。其優勢體現在部件的耐久性和整體價值。航空航太、能源、軍事和醫療產業都從鉻酸陽極氧化零件中獲得了巨大的價值。
如果您身處這些或相關行業,不妨考慮在下一個專案中使用陽極氧化鋁。我們擁有卓越的品質。 陽極氧化服務取得高品質的陽極氧化零件不應該是一件難事。請聯絡我們的專家,並提供您的零件圖和其他規格說明,以便我們進行進一步諮詢。
常見問題
鉻酸陽極氧化材料是否導電?
不,鉻酸陽極氧化材料是不導電的。其表面不導電,但耐腐蝕性和耐刮擦性得到了改善。
鉻酸陽極氧化材料容易生鏽嗎?
不,鉻酸陽極氧化材料是耐銹的。由於該工藝通常在耐鏽的鋁材上進行,因此被認為不易生鏽。
然而,鉻酸陽極氧化層很薄,容易受損或磨損。如果發生這種情況,其下方的材料就會發生腐蝕。