
線切割放電加工機與沉降片放電加工機
“線切割放電加工最適合加工薄截面或複雜設計的硬金屬,而沉頭放電加工則能靈活地製造精細的型腔和形狀。” 傳統的機械加工工藝,例如銑削、車削和其他剪切切削技術,僅限於加工高度複雜的幾何形狀和微小特徵。但電火花加工(EDM)作為一種非電火花加工工藝,可以加工出傳統工藝由於刀具進給限製而無法實現的複雜幾何形狀和微小特徵。有兩種 電火花加工的類型沉頭加工和電火花加工。兩者都利用電火花放電來腐蝕和成形工件。然而, 線切割電火花加工與沉頭電火花加工 它們在工具和其他方面存在差異。
本文將詳細闡述線切割和沈頭電火花加工之間的區別,包括它們的工藝、優點和用途。
什麼是電火花加工(EDM)?
電火花加工(EDM)是一種用於製造業的非傳統加工方法。與CNC車床或銑床不同, EDM technology 它使用金屬絲或定制形狀的電極作為加工工具來去除材料。當電流流過電極時,由於電極浸沒在介電溶液中,會產生高溫放電。這些放電會熔化材料,從而形成切口或空腔。
您可以閱讀本文中關於電火花加工切割的詳細步驟說明。 EDM 指南 了解更多相關資訊。
什麼是線切割加工?
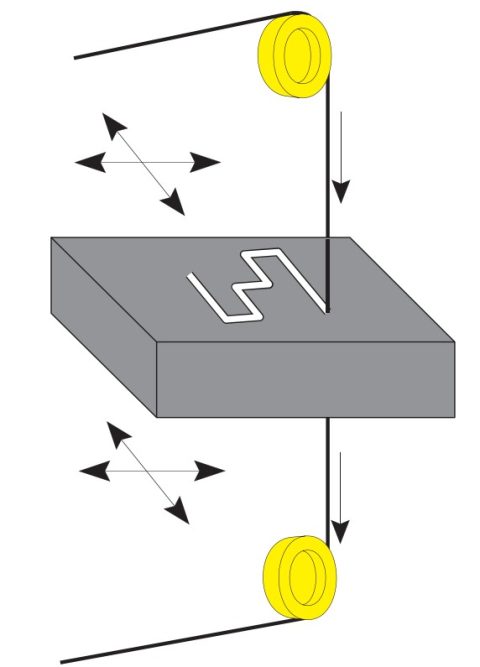
線切割加工
顧名思義,這種電火花加工方式使用直徑很小(0.025至0.25毫米)的銅、黃銅、鎢或其他導電材料製成的細絲作為電極,該電極沿切削路徑移動,對工件進行成形。先進的CNC電火花加工工具機可以精確控制電極絲的運動。
電極直徑非常小(低至0.025毫米)使得 線切割工藝 適用於在堅硬材料上進行複雜切割,例如深槽、型腔以及模具的圖案。
線切割加工如何運作?
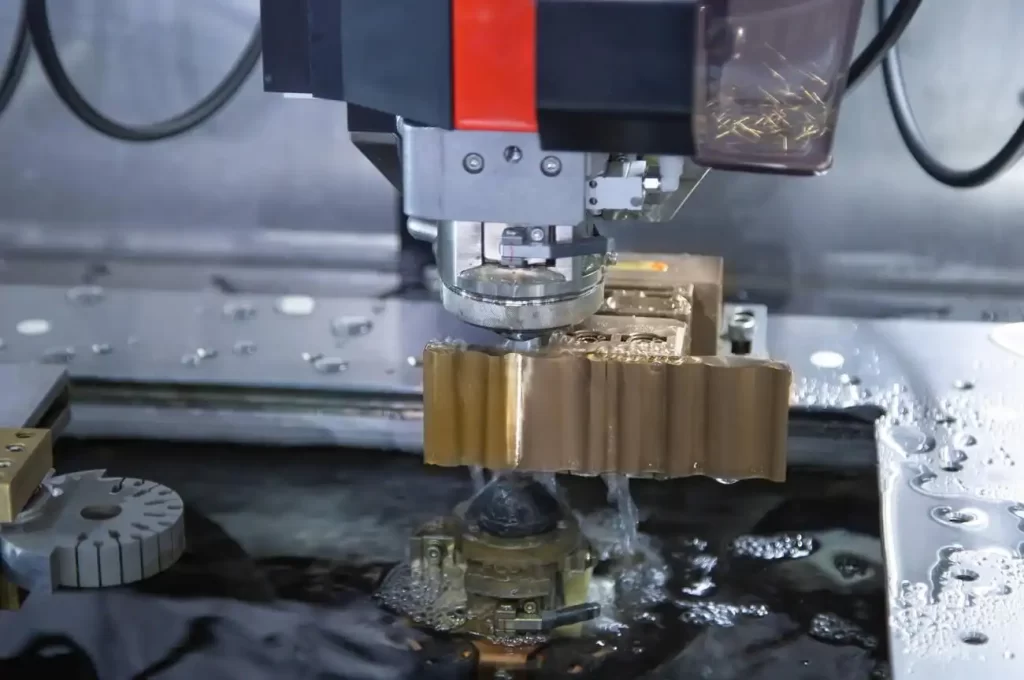
線切割放電加工
工件被夾持在工作台上,而送絲線垂直放置並向上移動以輸送工件。工件也可以根據加工區域在XY平面內移動。
介電液內部的工件與金屬絲電極接觸,產生一系列電弧,加熱並熔化工件。熔化後,工件立即被沖蝕到流動的介電液中。然後,製程罐上的過濾器或其他連接系統會將這些碎屑從溶液中移除。
線切割加工的優點
- 高精準度: 它能進行精度高、切割精準的複雜切割,還能保持重複性。
- 微加工: 直徑小於0.025毫米的金屬絲可用作切削工具,從而實現各種工件的微加工。例如: 電火花鑽孔 適用於小直徑孔。
- 無中斷: 金屬絲不斷向上移動,產生放電。因此,這是一個不間斷的連續加工過程。
- 光潔度: 加工後的表面不會留下碎屑、毛邊和粉塵,從而提供光滑的表面光潔度。
- 無應力加工: 電火花線切割加工無需與工件接觸即可去除材料。它能夠對易碎材料進行精確加工和複雜工藝處理。
線切割加工的缺點
- 加工表面後續層有形成氧化層的風險。
- 模具及電火花加工設備成本較高,安裝前期投入成本也較高。
- 它僅適用於在三維表面上進行二維切割。
什麼是電火花成型加工?
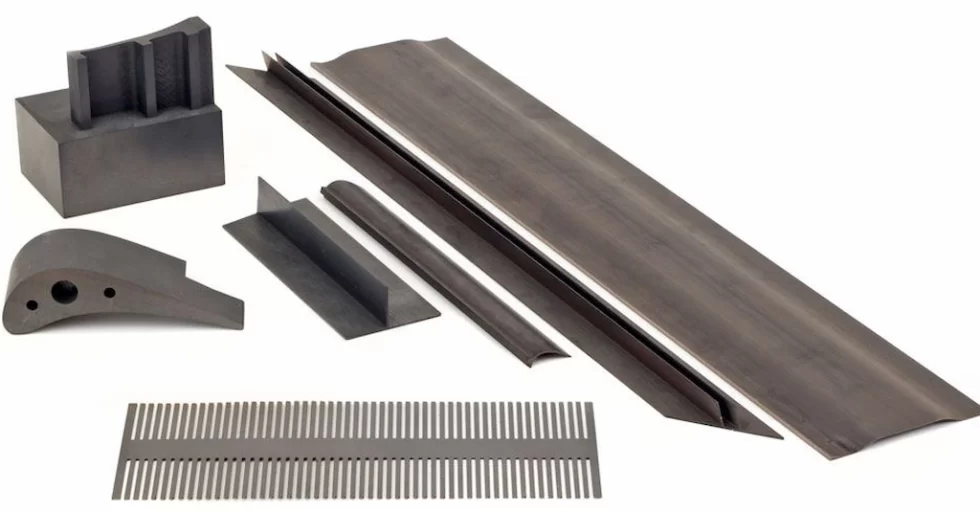
電火花成型零件
沉頭式電火花加工(或稱沉頭模具電火花加工)使用客製化形狀的電極,而非固定直徑的金屬絲。這是線切割電火花加工與沉頭式電火花加工的主要差異。電極形狀至關重要,因為它決定了工件上加工出的型腔或特徵的形狀。它是工件上所需形狀的「負形」。
沉頭式電火花加工也稱為模具沉頭或沖壓式電火花加工,適用於在各種材料上加工複雜、盲孔或特徵。
電火花放電加工機如何運作?
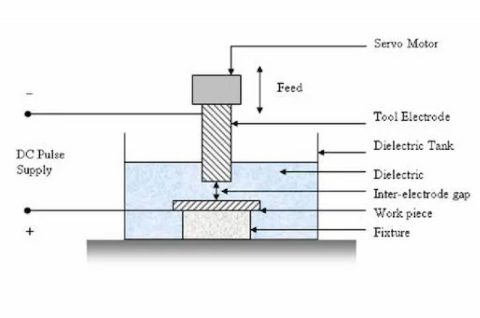
電火花成型加工的工作原理
此製程利用電火花加工電極作為切削工具,並在工件和電極之間保持間隙。此間隙用於控制放電和電弧。同時,介質持續流經間隙,將侵蝕的材料沖走。
這種電火花加工製程的主要特點是,沉頭電極可以加工出具有自訂形狀的凹槽或特徵。這可以透過客製化電極幾何形狀來實現。此外,它還適用於在堅硬材料表面加工盲孔。
沉降片電火花加工的優點
- 精準度和準確度: 與線狀電極一樣,它也比傳統加工製程具有更高的精度。
- 盲孔: 它可以製造盲孔,這是線切割電火花加工與沉頭電火花加工能力的另一個主要區別。
- 複雜功能: 它可以加工出底切、深槽和定制空腔,且壁厚極薄。
- 多功能性: 電火花成型機的沉頭器可以對所有導電材料進行成型,無論其脆性和硬度如何。
- 3D輪廓塑造: 沉頭電極可以加工具有複雜 3D 輪廓的工件,例如注塑模具的型芯和型腔。
電火花成型加工的缺點
- 與導線法類似,此方法僅限於導電工件。
- 由於此製程需要不斷產生高壓放電,因此比其他加工方法消耗更多能量。
- 電火花成型加工速度也較慢,這會影響整體效率並增加生產成本。
立即嘗試 Boda!
線切割放電加工與沉頭放電加工的主要區別
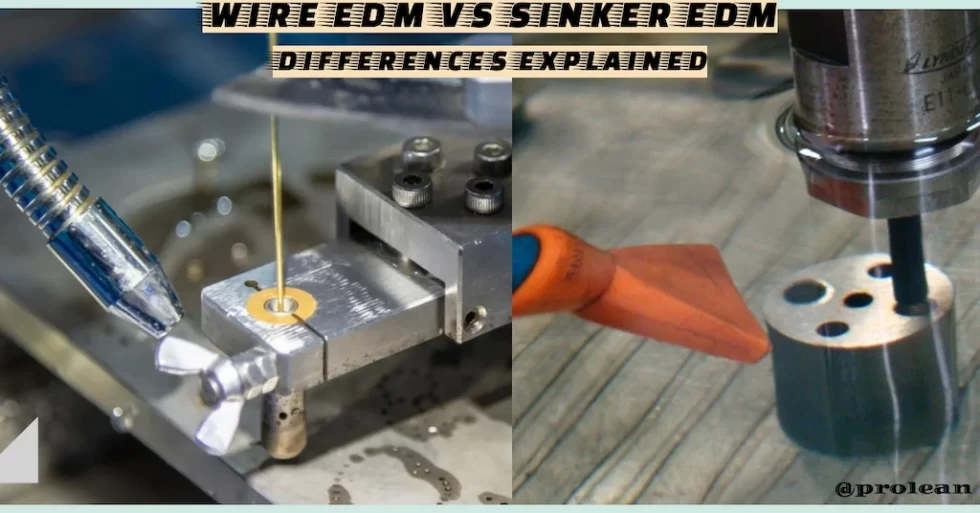
線切割與沉頭電火花加工
我們已經討論過,兩者各有優缺點。一種擅長在三維曲面上進行二維切割,另一種則更適合加工複雜的三維輪廓,這與線切割電火花加工(wire EDM)和沈頭電火花加工(synker EDM)相比,優勢明顯。
沉頭式電火花加工專用於模具、沖模和其他工裝工具的加工。而線切割電火花加工則非常適合加工需要精細特徵和高精度的小型零件。
此外,下表顯示了線切割放電加工與沉頭放電加工的其他主要差異;
| 標準 | 電火花加工 | 電火花加工機 |
| 工作原理 | 以細導線為電極,沿預定路徑產生放電。 | 利用異形電極透過放電產生複雜形狀。 |
| 材料去除 | 非常適合切割輪廓、外形和通孔。 | 最適合製作複雜的空洞、形狀和模具。 |
| 準確性 | 精度高,適用於精密切割。 | 同時具有很高的精度,尤其擅長處理複雜的 3D 形狀。 |
| 表面處理 | 表面光潔度通常較為光滑,但取決於參數。 | 可產生更精細的表面光潔度,非常適合用於模具。 |
| 電極磨損 | 由於電線不斷更新,因此磨損極小。 | 電極形狀至關重要,因此電極損耗較高。 |
| 加工成本 | 由於使用了簡單的金屬絲,因此模具成本較低。 | 由於需要客製化形狀的電極,因此價格較高。 |
| 材料適用性 | 最適合用於鈦等堅硬、導電的材料。 | 適用於多種材料,包括硬質合金。 |
| 應用類型 | 常用於航空航太和醫療產業進行精確切割。 | 廣泛應用於模具製造業。 |
| 速度 | 與傳統加工製程相比,速度較慢。 | 通常速度較慢,但具體速度取決於電極形狀和材料。 |
| 複雜 | 僅限於二維和簡單的三維切割。 | 能夠產生高度複雜的三維形狀。 |
| 公差 | 通常在±0.001英吋(±0.0254毫米)以內。 | 通常在±0.002英吋(±0.0508毫米)以內。 |
| 最大深度 | U 至 12 英吋(300 毫米)或更大。 | 深度受電極尺寸和形狀的限制(6-8英吋) |
加起來
整體而言,線切割放電加工 (Wire EDM) 和沈頭放電加工 (Sinker EDM) 雖然都採用相同的電火花放電原理去除材料,但各有優勢。線切割放電加工非常適合對型材和通孔進行高精度切割,而沉頭放電加工則擅長加工複雜的三維形狀和精密的空腔。兩種方法各有千秋,取決於應用需求。
此外,電火花加工零件的精度和品質也取決於所用設備和操作人員的專業技能。因此,您需要選擇一家能力強、信譽好的電火花加工製造商來外包您的零件和產品。
在Boda,我們擁有CNC電火花加工工具機和擁有十年交付經驗的工程師。 電火花加工服務我們的客製化服務可以幫助您將設計轉化為所需的零件,價格極具競爭力。立即取得報價!
常見問題
在電火花線切割過程中,導線是否與工件有物理接觸?
不,線切割放電加工中的焊絲不會與工件直接接觸。材料去除是透過焊絲和工件之間的電弧放電實現的。
線切割放電加工與沉頭放電加工的主要差異是什麼?
電火花線切割法使用細而連續送入的焊絲切割輪廓,而沉頭電火花加工則使用客製化形狀的電極形成複雜的三維輪廓和空腔。
何時使用線切割放電加工?
當需要高精度和嚴格公差時,特別適用於在鈦和工具鋼等硬導電材料上切割複雜的通孔,可以使用線切割放電加工。
何時使用沉頭電火花加工?
它非常適合在硬質材料上加工複雜的三維形狀、空腔和模具,尤其是在其他加工過程無法實現複雜形狀的情況下。