
高密度聚乙烯(HDPE)熱塑性塑膠廣泛用於注塑成型。它非常堅固、耐用且經濟。此外,它還具有出色的抗衝擊性和防潮性。這些特性使其在包裝、汽車和工業用途上具有獨特的優勢。該材料通常在 180°C 至 280°C 之間熔化,然後注入模具中以形成特定設計的產品。
Porlean Tech 專門將您的設計意圖轉化為高性能組件。如果您需要用於工業、汽車和包裝應用的客製化 HDPE 注塑件,本指南將介紹 Boda Tech 的按需製造專業知識如何實現精度、可擴展性和規模經濟。
什麼是 HDPE 注塑成型?
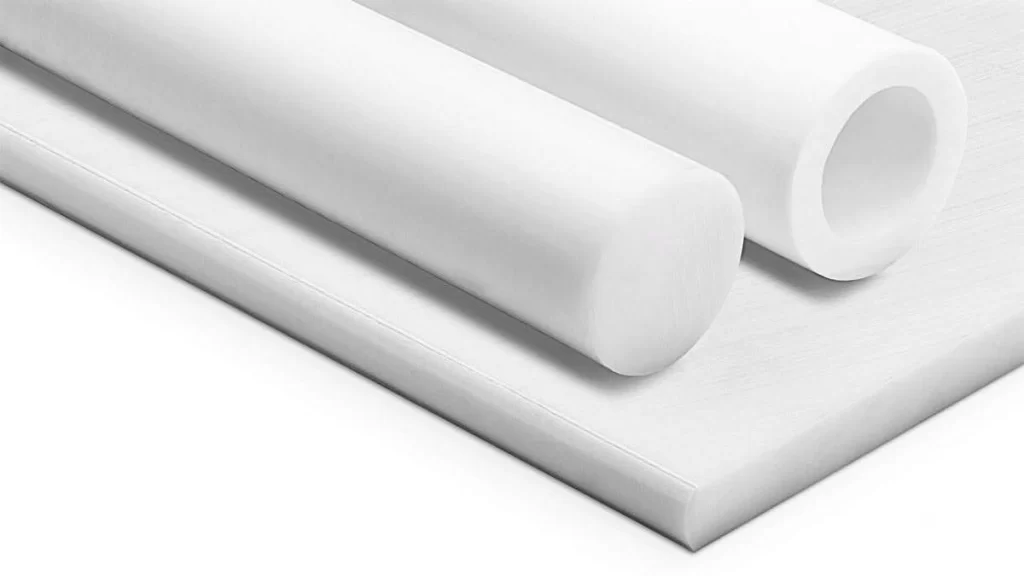
原始形式的 HDPE
透過設計 HDPE 零件/產品 注塑成型 是一種常見的做法。此製程將高密度聚乙烯 (HDPE) 熔化,然後注入模具中,然後在模具中冷卻。一般來說,這種材料大量用在高密度容器、瓶子、管道和汽車零件上。然而,由於熱膨脹率高,HDPE 會收縮。充足的冷卻和高科技注塑成型以適應設計修改可以幫助準確塑造產品。
在 Boda Tech,我們不僅提供高密度聚乙烯成型服務。除了成型之外,我們的團隊還提供全面的設計和製造支援。我們確保您收到的所有零件都具有最高的品質且性能符合預期,以確保您的應用。
不用浪費時間尋找 HDPE 注塑機,與 Boda Tech 合作,可獲得免費的 DFM 分析,訪問令人印象深刻的製造網絡,並獲得批量/大批量折扣。
我們的工程師負責管理從模具設計到物流的一切事務。讓我們將您的設計轉化為實用的產品,幫助您實現預期的結果。立即開始您的 HDPE 專案!
使用 HDPE 材質進行射出成型有哪些好處
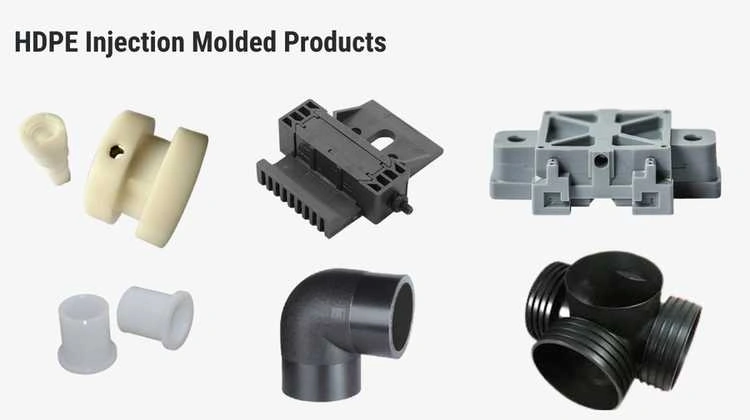
HDPE 注塑產品
優點
除了高強度和高耐用性之外,HDPE 還具有許多其他吸引人的特點。例如:
可負擔的生產成本
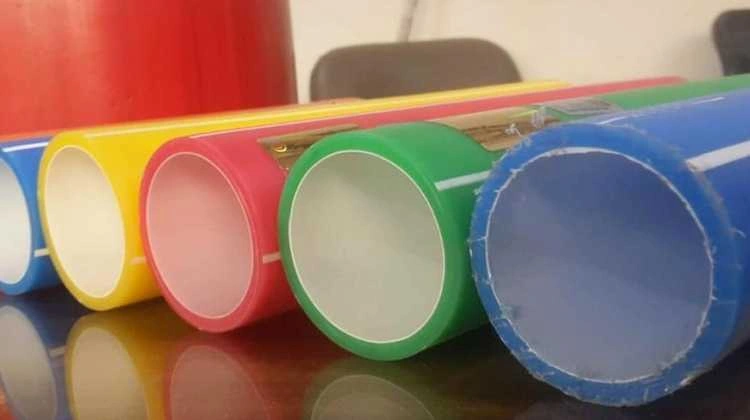
彩色 HDPE 管
與其他工業塑膠材料相比,HDPE 是注塑成型中最便宜的類型。其生產成本比許多專用聚合物低。因此,對於大規模生產來說,它是經濟的。此外,其廣泛的可用性使其成為一個不錯的選擇。無論數量多少,無論您需要少量或大量,我們的設施都將幫助您最大限度地減少材料浪費,以保持您的單位成本具有競爭力。
獲取有關 聚四氟乙烯注射成型 在我們的詳細指南中。
高度抗衝擊和抗壓力
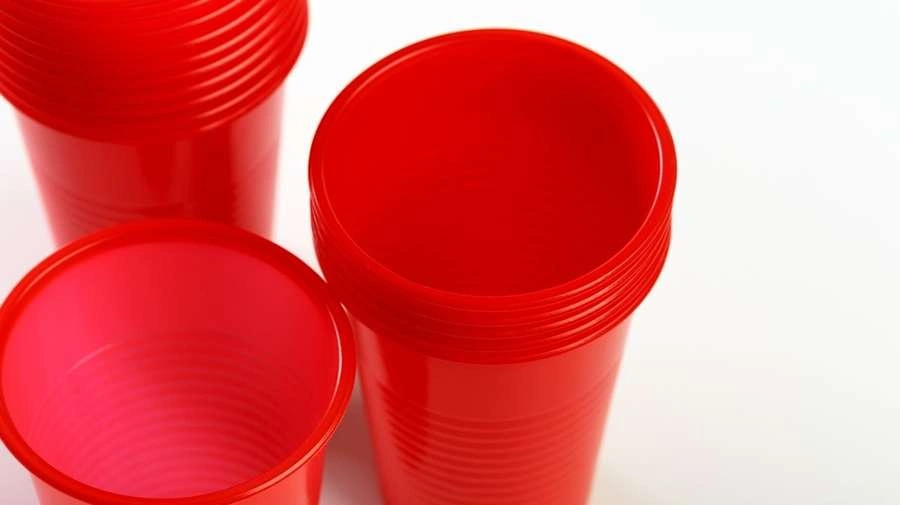
HDPE 一次性杯子
HDPE 是一種輕質材料,具有高抗拉強度和優異的抗衝擊性。它可以承受大量使用而不會破裂或斷裂。這些特性使其成為製造容器、汽車產品和工業機械零件等耐用零件的理想選擇。
耐化學性和防潮性
HDPE 可耐強氧化性酸(如濃硫酸、硝酸)和碳氫化合物(如汽油)。在潮濕環境下不吸水。因此它可以防止腫脹和降解。由於這些特性,HDPE 非常適合用於化學儲罐和戶外應用。
我們從認證機構採購材料。我們的團隊確保開發的 HDPE 組件能夠承受衝擊、化學物質和濕氣。
缺點
以下是 HDPE 射出成型的缺點:
易受熱和熱膨脹影響
HDPE 在熔化過程中會膨脹。它影響成型後零件的尺寸精度。如果沒有採用足夠的冷卻和模具設計,零件可能會彎曲和收縮。
我們整合了模具流動分析和冷卻通道設計來減輕翹曲,即使是薄壁零件也是如此。
難以黏合
由於表面能低,用黏合劑黏合或塗覆 HDPE 相對具有挑戰性。我們的工廠通常在您的設計中採用專門的超音波焊接技術和機械緊固件(聯鎖)功能,以簡化組裝。
易燃材料
純 HDPE 易燃,但某些等級(例如 UL 94 HB 等級)可以自熄。可燃性取決於添加劑。如果您需要阻燃 HDPE,請信賴 Boda Tech,因為我們提供經過認證的等級,並建議在高溫使用情況下使用 PPSU 等替代品。
立即嘗試 Boda!
HDPE 射出成型加工指南:逐步說明
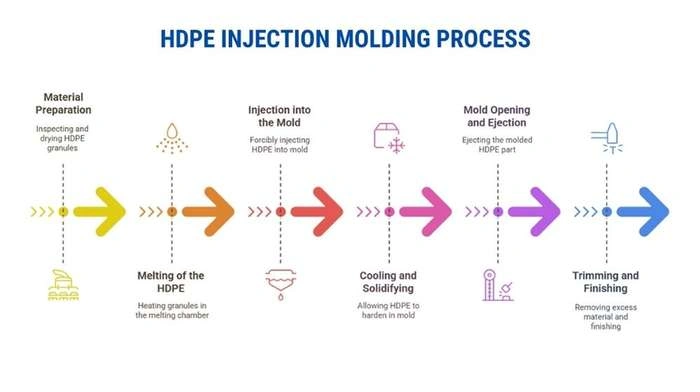
HDPE 注塑工藝
HDPE 射出成型製程十分複雜,通常需要大量的專業知識。 Boda Tech 提供從設計到最終產品形成的全面支援。以下是我們與其他注塑服務提供者的區別能力。
- 一旦您上傳 CAD 文件,我們的工程師將提供免費的 DFM 分析。我們將優化壁厚、澆口位置和拔模角度。
- 您可以從 20 多種 HDPE 等級選項中進行選擇,或者讓我們為您的應用推薦理想的樹脂。
- 訂購 10 個或 10,000 個零件,均能確保一致性。我們的設施已通過 ISO 9001 認證,使我們能夠滿足您的規格要求。
- 我們有大量完成選項。您可以在成品部件上添加螺紋、徽標或火焰處理,以便無縫整合到您的產品中。
在這裡,讓我們討論一下透過 HDPE 注塑製程製造產品的典型步驟:
材料準備
首先,HDPE 注塑原料 檢查顆粒形式並進行乾燥以去除任何水分。然後,將其存放在顆粒筒倉中。此外,它還被運送至其他部分以確保受控處理。
HDPE 的融化
將顆粒放入熔化室後,進行加熱,使顆粒液化。它是透過一個類似螺絲的裝置來供給的。旋轉的螺桿確保熔融的高密度聚乙烯均勻加熱和穩定流動。
注射入模具
將預熱液化的HDPE在高壓下強制注入預成型的模具中。正確的填充和控制的注射速度可消除氣穴。
冷卻固化
模具冷卻 HDPE,使其硬化成形。適當的溫度控制決定了均勻凝固,並最大限度地減少了 HDPE 在進一步冷卻過程中收縮、變形和彎曲的可能性。
開模和頂出
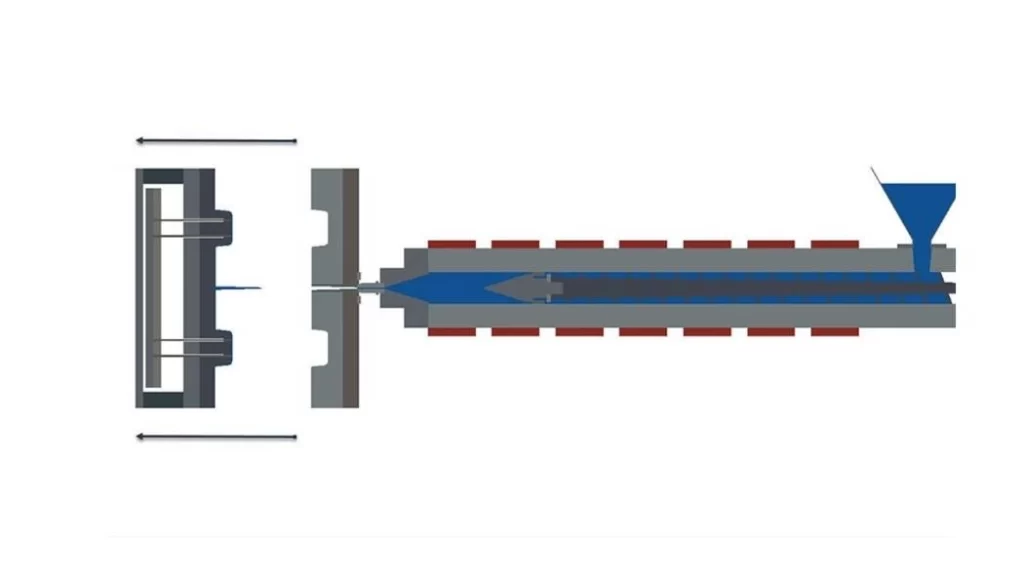
模具開模示意圖
經過控製冷卻後即可獲得所需的形狀。部件被小心地從模具中彈出。正確的處理和零件彈出可使零件不會產生複雜和不必要的變形。
修整和精加工
諸如毛邊或毛邊等不需要的材料將被去除。此外,還採用了去毛邊、拋光和塗層等精加工處理,讓產品更加美觀。除了美觀之外,這些還進一步改善了零件/物品的特性。
立即嘗試 Boda!
HDPE 射出成型設計:打造完美零件的最佳秘訣
讓我們來看看一些有助於正確完成零件的設計原則。此外,我們鼓勵你瀏覽我們的深入指南 聚碳酸酯注射成型.
室壁厚度
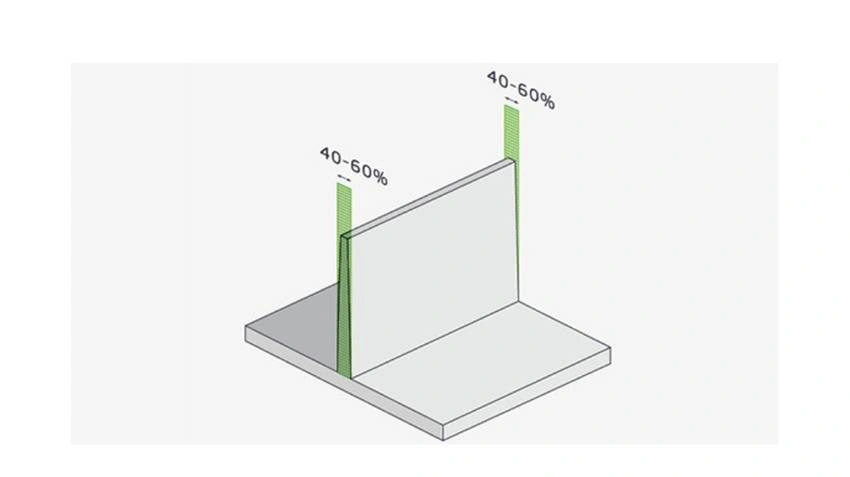
注塑壁厚
如果希望最終獲得均勻的冷卻並且沒有凹痕,那麼設計壁必須具有相同的厚度。 HDPE 的理想壁厚應在 0.76 毫米至 3.18 毫米之間,因為這些材料具有令人難以置信的強度與缺陷比。如果壁厚必須改變且保持均勻,則應逐漸改變(小於 10 度),且壁厚變化需要在公稱厚度的 10-15% 以內。
收縮
在所有塑膠中,HDPE 的收縮率最大,約為 1.5% 至 3%。為了防止尺寸問題,請控制保壓和保持壓力設定的使用方式,將澆口位置調整到較厚的區域,並微調冷卻時間。此外,模具設計時必須考慮到較薄壁的更快冷卻。
銳角半徑
由於其相當大的剛度,尖角很難成型。必須增加不小於壁厚 25% 的內半徑來加強角部。具有足夠強度的零件必須提高到75%才能提高抵抗力。
拔模斜度
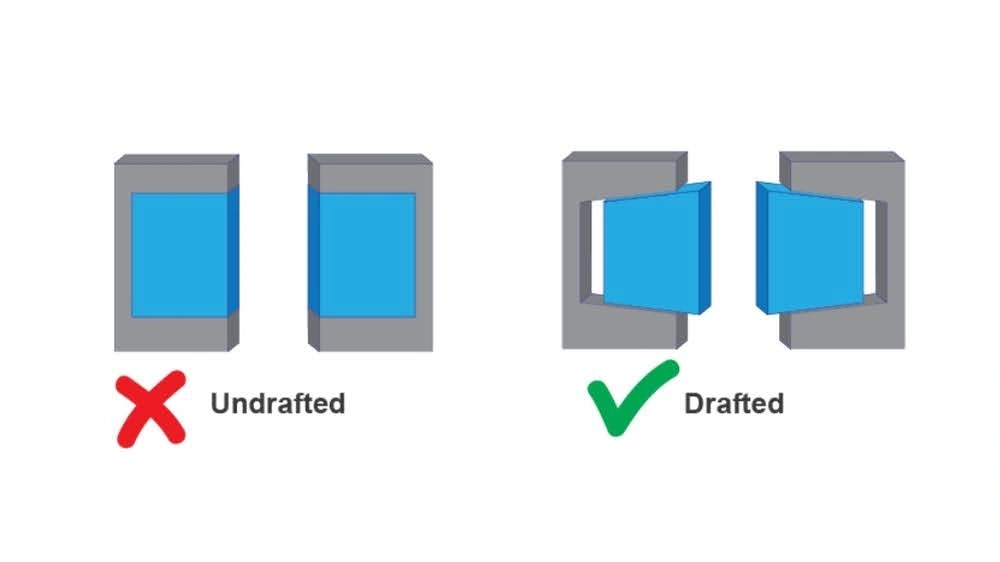
射出成型拔模角度
為了使 HDPE 部件從模具中最佳地彈出,必須在垂直壁上應用錐形邊緣。基本形狀每邊可使用 0.5-1.0 度的拔模斜度。更複雜的形狀和深腔部分可能需要 1.5-2.0 度才能正確排出零件。
公差
由於收縮和冷卻問題,嚴格的公差可能很難實現。對於大多數組件來說,商業公差在~±0.2mm 就足夠了。然而,一些關鍵特徵可能要求模具的精度達到~±0.05 毫米。只有模具品質極高才可能達到超嚴格的公差(<±0.025 毫米)。
HDPE 注塑成型中的常見挑戰及其克服方法
設計 HDPE 零件有時會很麻煩。成型時處理不當會導致零件彎曲、變脆、不一致。讓我們來看看一些常見的挑戰及其相應的解決方案。
翹曲和收縮
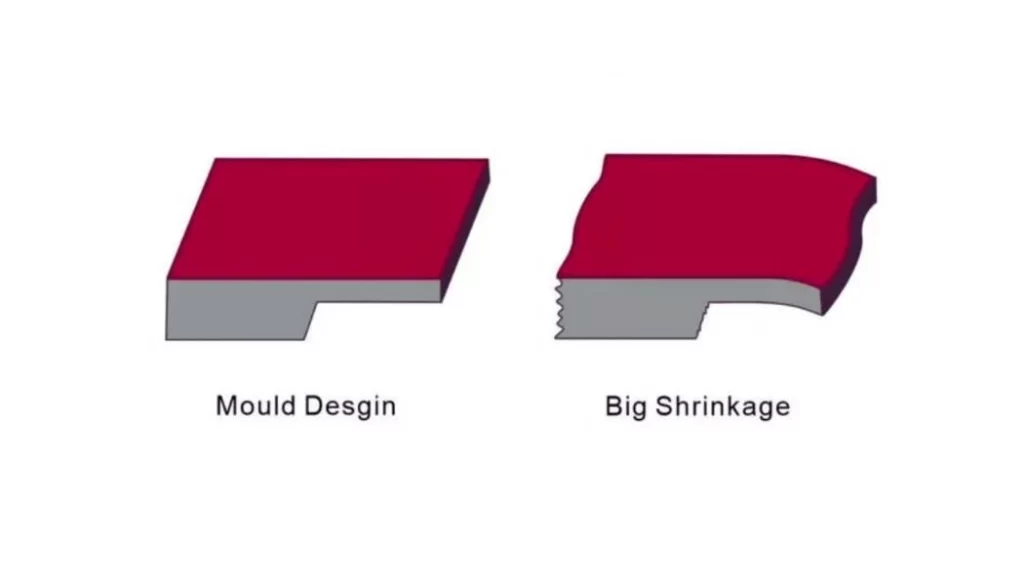
模具收縮
HDPE 注塑件會彎曲和收縮。由於冷卻不均勻,常會導致尺寸變形。該材料的收縮率相對較大,通常為1.5%至3%。
解決方案:
- 避免冷卻不均勻,保持壁厚均勻。
- 使用最佳冷卻時間和適當的澆口位置,實現高效的材料流動。
- 施加包裝並保持壓力以最大限度地減少收縮的影響。
表面光潔度下降
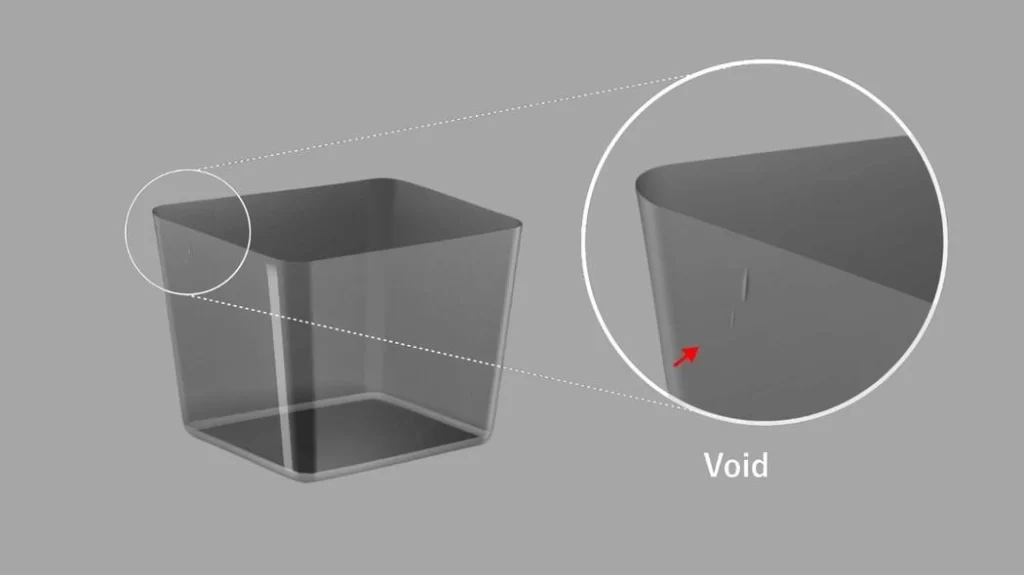
注塑件中的空隙
HDPE 的表面能較低。由於塗層附著力差,更容易出現不均勻、暗淡的紋理。
解決方案:
- 利用高拋光模具表面來提高成品品質。
- 增加填充速度和注射壓力。
- 使用火焰處理等後處理來獲得更好的表面附著力。
高表面閃光
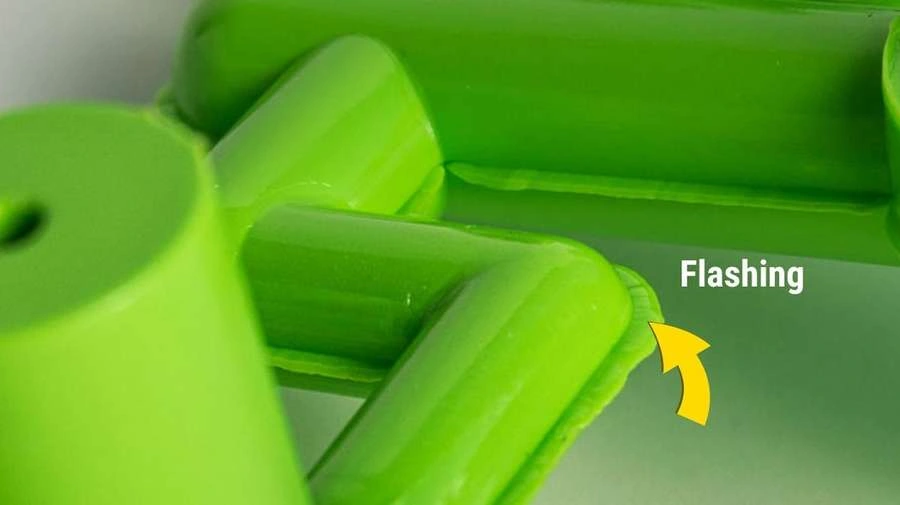
部分閃爍
當材料從型腔模具的邊緣漏出時,就會發生飛邊。
解決方案:
- 透過緊密夾緊模具來防止材料洩漏。
- 如果注射壓力過高,請將其降至最低。
- 如果模具邊緣磨損,則必須檢查、修復和更換。
脆性和脆弱零件
如果冷卻太快,HDPE 零件可能會失去強度。此外,由於冷卻不當而形成的內部應力也會導致成型問題。
解決方案:
- 平衡冷卻速度,使凝固過程能夠逐漸進行。它可以幫助您防止內部壓力和翹曲。
- 將熔體溫度調節至180°至230°C之間。
- 採用退火來調整內部應力並使零件更耐用。
射出成型中 HDPE 的替代材料
HDPE 有許多優點,但它並不適用於所有情況。您可以考慮一些其他選項 射出成型的最佳材料,如聚丙烯(PP)和尼龍。這些材料可能是您的專案的可行選擇。
聚丙烯(PP)
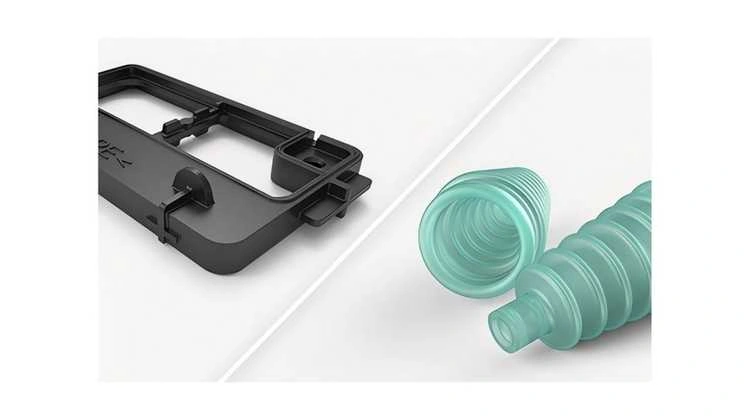
聚丙烯 (PP) 射出成型件
聚丙烯是一種堅固而又輕的塑膠。它價格相對便宜,且防潮性能好。它具有低摩擦表面。此外,它還有助於移動諸如活動鉸鏈之類的部件。如果您正在尋找一種接近 HDPE 的材料,但需要更優異的耐化學性和柔韌性,那麼 PP 就是您的最佳選擇。
尼龍
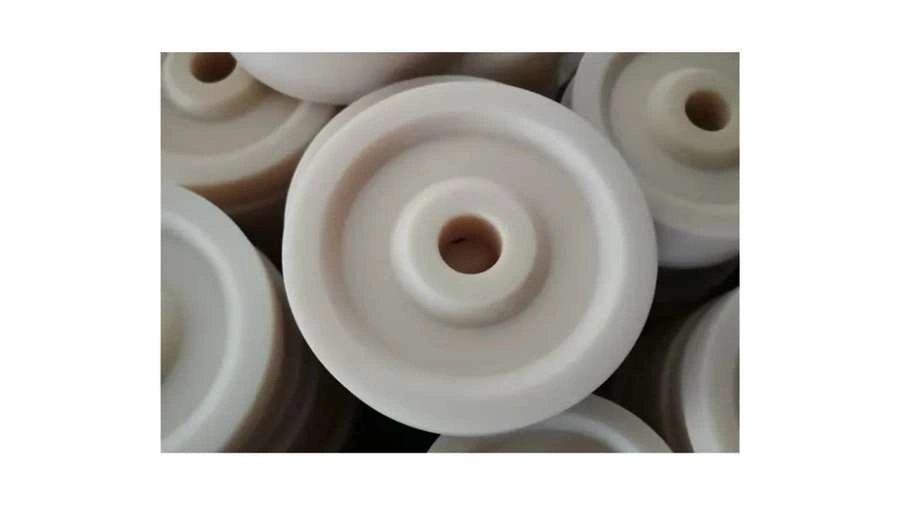
尼龍注塑件
尼龍是一種工程熱塑性材料。由於其高抗彎強度和耐久性而被廣泛使用。尼龍主要用於高應力應用。可以使用玻璃纖維增強尼龍,以增加強度和耐熱性。尼龍的唯一缺點是它「親水」。因此,它不適合持續暴露在水或濕度環境中。
相關: 吸收注塑
Boda Tech:您值得信賴的 HDPE 射出成型供應商
Boda Tech 是您值得信賴的高階 HDPE 供應商 注塑服務,提供從模具設計到生產的所有服務。透過我們先進的製造技術,許多行業都受益於我們的高性能聚乙烯零件。
我們合格的工程師和技術人員與客戶密切合作,開發專有的模具設計,以滿足所需的外觀和操作功能標準。
除了 HDPE 之外,我們還為一系列高精度零件(例如齒輪、軸承和其他結構部件)提供 POM 注塑服務。我們致力於滿足品質目標和最低的營業額,這使我們成為理想的以客戶為中心的注塑供應商。
常見問題解答
問題 1:HDPE 可以用來射出成型嗎?
是的,HDPE(高密度聚乙烯)廣泛用於注塑成型。它耐用、輕巧、耐化學品和防潮。理想情況下,它用於製造容器、管道和汽車零件。
問題 2:HDPE 成型製程是怎麼樣的?
HDPE 成型涉及熔化材料並在高壓下將其註入模具。熔融的塑膠填充模具型腔並冷卻成所需的形狀。冷卻後,將零件彈出並根據需要完成。
問題 3:射出成型使用哪一種等級的 HDPE?
通常,HDPE 等級(HDPE 5000S、HDPE 5502 和 HDPE 7000F)用於在註塑成型中塑造不同的產品。這些等級具有優異的強度、抗衝擊性和加工性。特定等級的選擇通常取決於所需部件的應用和特性。
問4:HDPE的注射壓力是多少?
HDPE 注射壓力通常為 70–140 MPa (10,000–20,000 psi)。這取決於模具設計、材料黏度和零件厚度。
問5:HDPE注塑成本是多少?
高密度聚乙烯 注塑成本 根據等級、模具複雜性和生產數量而有所不同。 HDPE 較為經濟,一般為每公斤 1 至 2 美元,但總成本包括工具和加工成本。大規模生產降低了單位成本。