
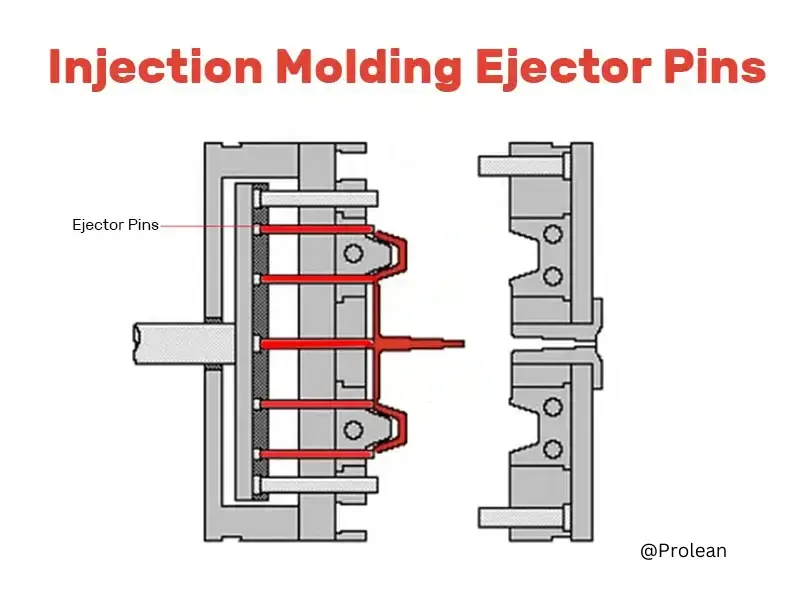
注塑成型是製造產品最常用的製程之一。頂針至關重要,它們能防止成型件在脫模過程中受損。射出成型頂針實現了手動操作的自動化,提高了最終產品的生產效率和速度。此外,它們還有助於產品設計的標準化,最大限度地提高產品和模具的效率和耐用性。
有些注塑件脫模完美無瑕,而有些則會出現痕跡或變形。這之間的差異通常在於頂針的設計和加工精度。頂針簡化了注塑成型流程並確保了產品品質。本文將探討與射出成型頂針相關的主題,包括頂針類型、頂針痕蹟的影響以及設計、表面處理和維護方面的注意事項。
注塑頂針
什麼是注塑成型頂針?
零件製造嚴重依賴注塑頂針。這些對於射出成型模具的頂出程序至關重要,這決定了產品的品質。
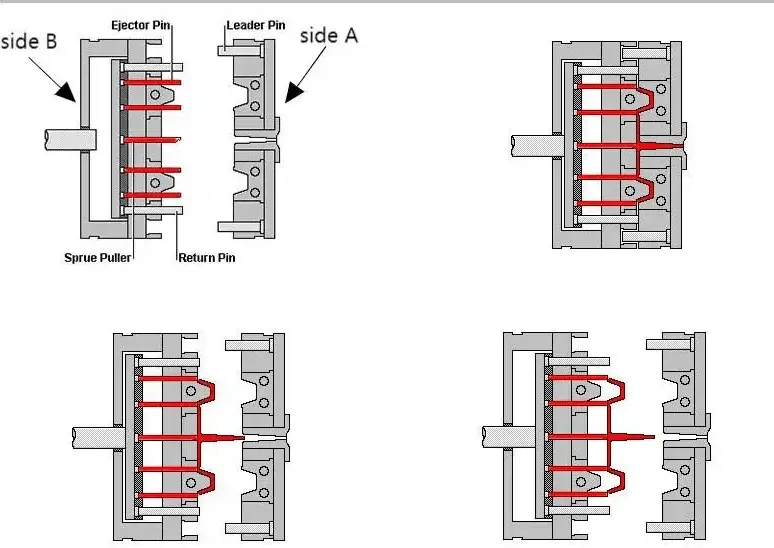
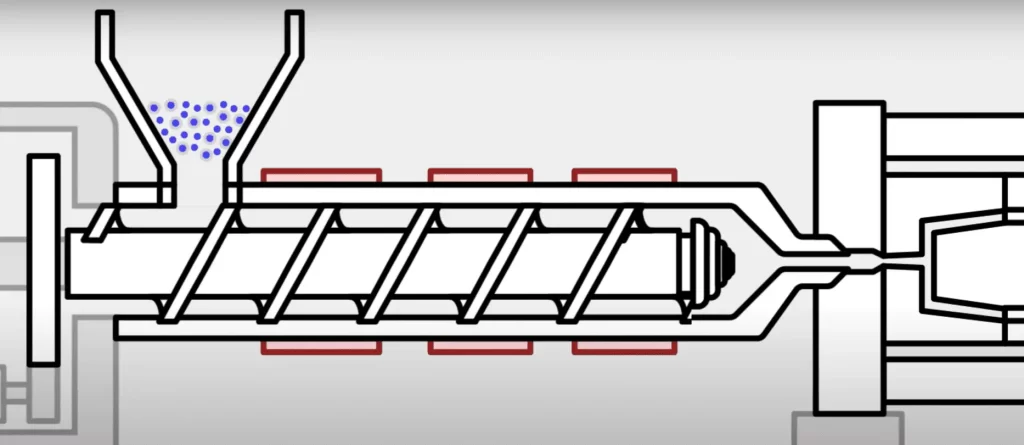
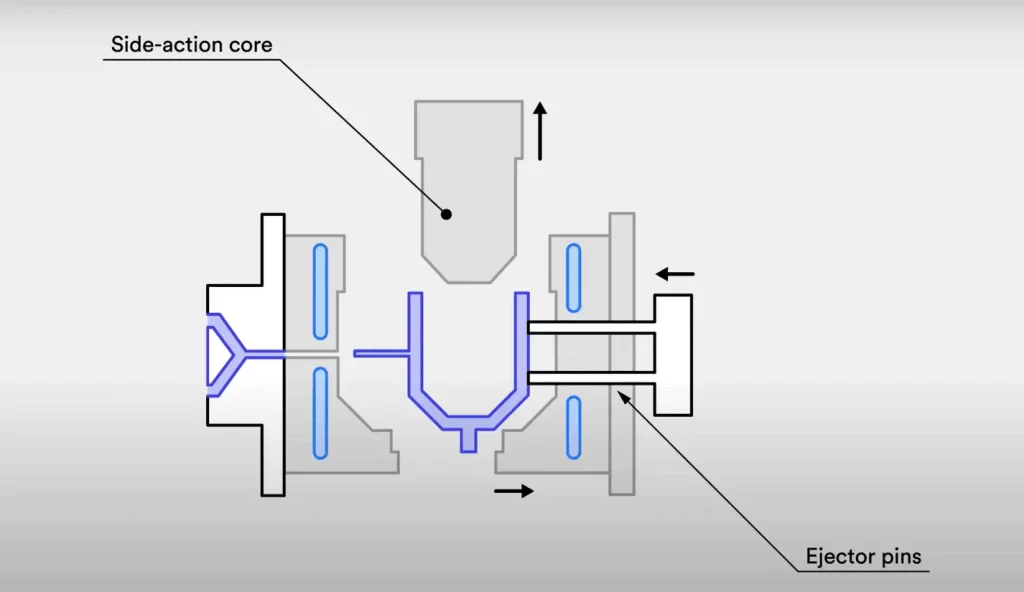
注射成型需要將熔融樹脂放入模具中 由A面和B面組成。塑膠凝固後,打開模具取出成型部件 當它冷卻時。產品的頂出是射出成型的最後也是最重要的一步。 B 側的頂針至關重要。他們從模具中取出成品零件。引腳會在組件上留下輕微的痕跡。 在註塑成型製程的這個階段,必須保護零件免受各種變形和缺陷的影響,因此高效的頂出系統至關重要。 注塑服務 以及生產工作流程。
在註塑成型中,頂針(細金屬棒)用於從模具室中取出冷卻的固體物品。由於銷釘設置在模具內,因此成品能夠從模具中脫模,而對其形狀和結構的損壞很小。
注塑頂針
立即嘗試 Boda!
頂針的種類及其作用
注塑頂針的類型
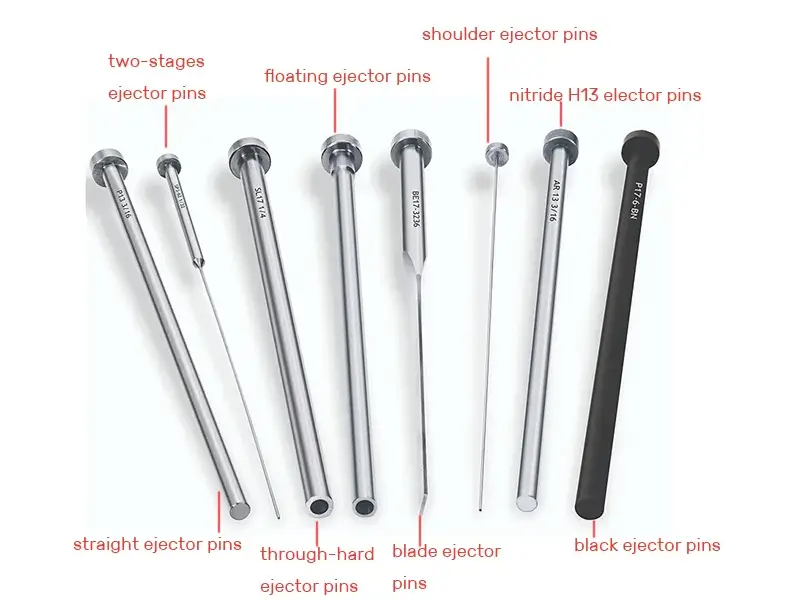
使用正確的頂針類型至關重要。它確保了完美的產品和輕鬆的零件頂出。首先,我們將介紹最常見的頂針種類。以下是一些非常適合此過程的最常見類型。
氮化 H13 頂針
這些銷釘或氮化物 H13 銷釘用於壓鑄脫模。它們比標準硬銷更具挑戰性。這些表面硬化銷可以承受超過 200 °C 的溫度。它們經過氮化處理,硬度達到 65–70 HRC。
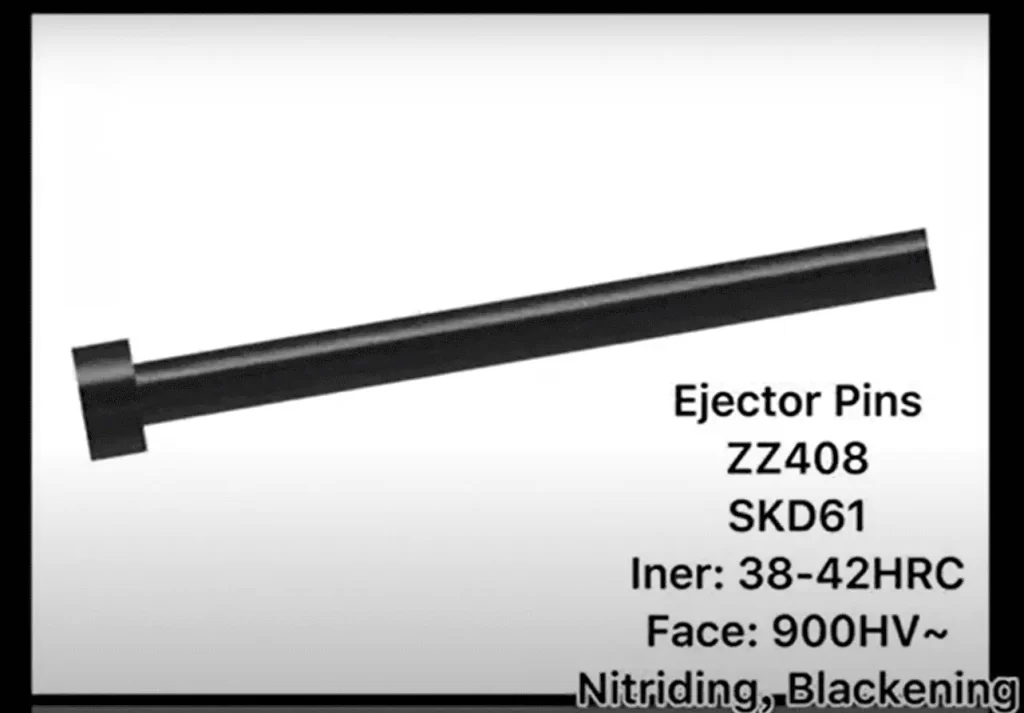
氮化頂針
硬頂針
這些頂針的熱處理可在整個頂針直徑上實現均勻的硬度。用於塑膠頂出系統模具的硬銷可承受高達 200°C 的溫度。
黑色頂針
由於氮化物 H13 頂針無法在 600°C 以上工作,製造商開發了黑色塗層頂針。由於其黑色塗層,頂針可自潤滑並耐 1000°C。這種昂貴的銷釘非常適合帶有金屬頂出系統的汽車模具。
頂針設計簡單,但對於射出成型至關重要。它們有助於去除模製零件。設計不當的頂針系統會降低生產力並增加成本。
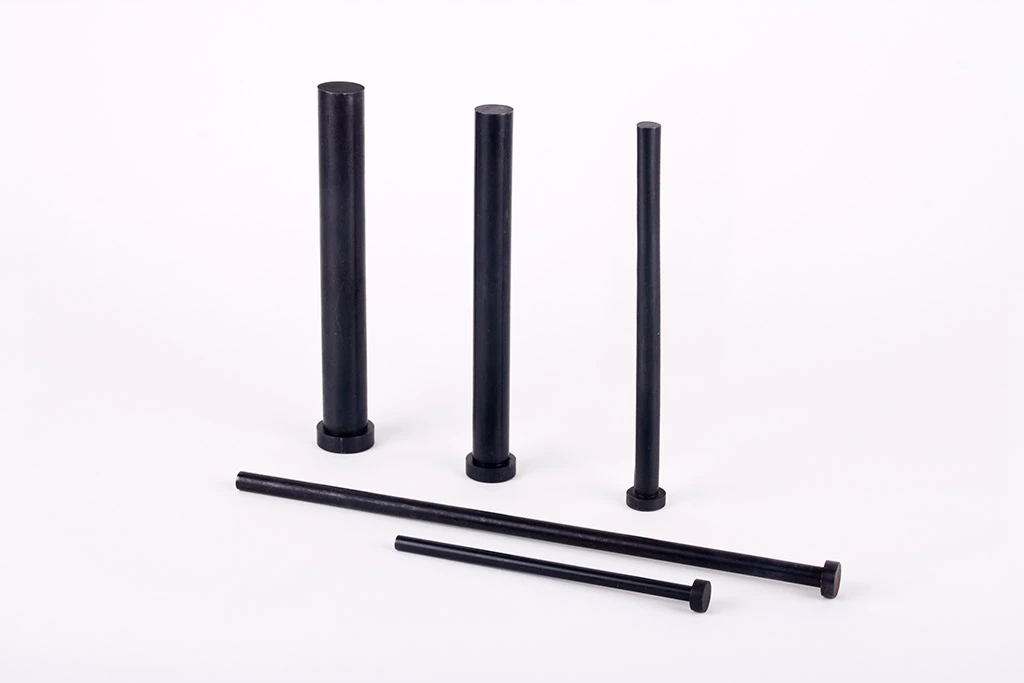
黑色頂針
基於模具設計的頂針類型
最常見的射出成型頂針類型也由模具的設計和成型部件的特性決定。一些常見的例子如下:
直頂針:
如果您正在尋找一種快速的方法來彈出不需要複雜設計的典型組件,那麼直頂針是一個很好的選擇。這種最簡單的頂針是直頂針,其基本形狀為圓柱形。通常,具有基本幾何形狀的物品用於輕鬆彈出模具件。
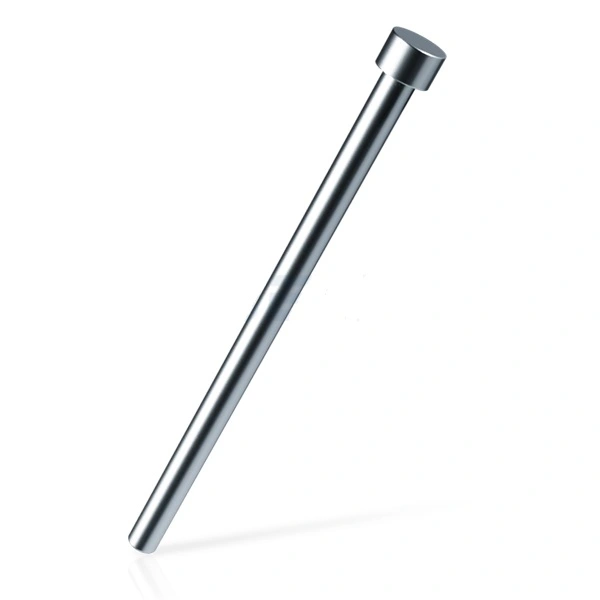
直頂針
肩部頂出銷
銷釘的肩部直徑較大,尖端直徑較小,稱為肩部頂出銷。肩部頂出銷頂部包含肩部,可更輕鬆、更有效地頂出大型或複雜部件。它們的目的是防止在彈出過程中銷釘嵌入物品中,這可能會導致難看的缺陷。
刀片頂針
為了避免傳統圓形銷釘變形,對於非常小或薄壁的物體,請使用薄的平刃頂針。由於其設計,銷可以更好地防止腐蝕和磨損。當長期耐用性至關重要或成型磨料時,請經常使用它。
要從深而窄的孔或具有可變幾何形狀的工件中彈出,刀片頂銷因其尖端平坦、寬闊的表面而成為理想選擇。刀片注塑頂針
兩級頂針:
使用具有兩種不同尺寸的兩級注塑頂針可以使頂出過程更加漸進。當必須更加小心地彈出組件以避免損壞時,它就會派上用場。
浮動頂針
這些銷可以承受模製零件尺寸的微小變化。具有一定的迴旋空間可以使它們在彈出時符合組件的形狀。
由於每種形式的頂針都有其優點和缺點,因此最佳選擇取決於零件的佈局和用途。
立即嘗試 Boda!
什麼是頂針標記?
將 A 面和 B 面想像為模具的兩半。當樹脂在模具中冷卻時,兩半分離。這樣就可以移除完成的塑膠零件。當注塑模具打開時,A 側會抬起所創建的組件。頂針位於 B 側。使用位於模具背面的射出成型頂針將零件從模具中推出。通常的做法是,頂出銷在頂出組件時會在組件上留下印痕。頂出銷標記是這些壓痕的別稱。
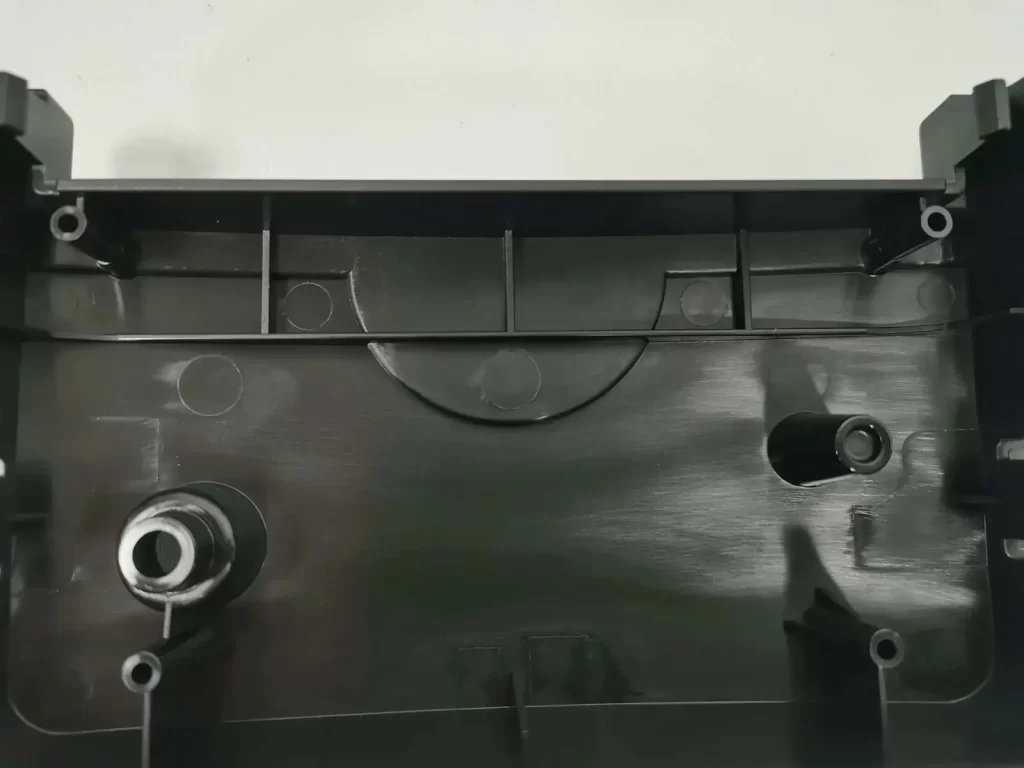
頂針標記
頂針痕跡對錶面處理的影響
頂針痕跡是注塑成型的固有特徵。噴射器銷在模製部件上留下微小的印記。這些痕跡通常都很輕微。但如果處理不當,它們可能會變得明顯,從而損害產品的外觀。正確的注塑設計可以透過微調銷釘的尺寸、位置和頂出力來減少這些痕跡。
我們如何減少頂針痕跡?
可以使用多種方法來減少頂針痕跡的可能性:
- 縮短停留時間。
- 稍微降低注射壓力。
- 可以將一定量的熔體泵入模具中。
- 使模腔表面盡可能光滑。
- 透過調節溫度確保模具冷卻均勻。
- 給它更多時間冷卻。結果,模具可以冷卻得更均勻。
- 提高拔模角,以便可以輕鬆地將部件從模具中取出。
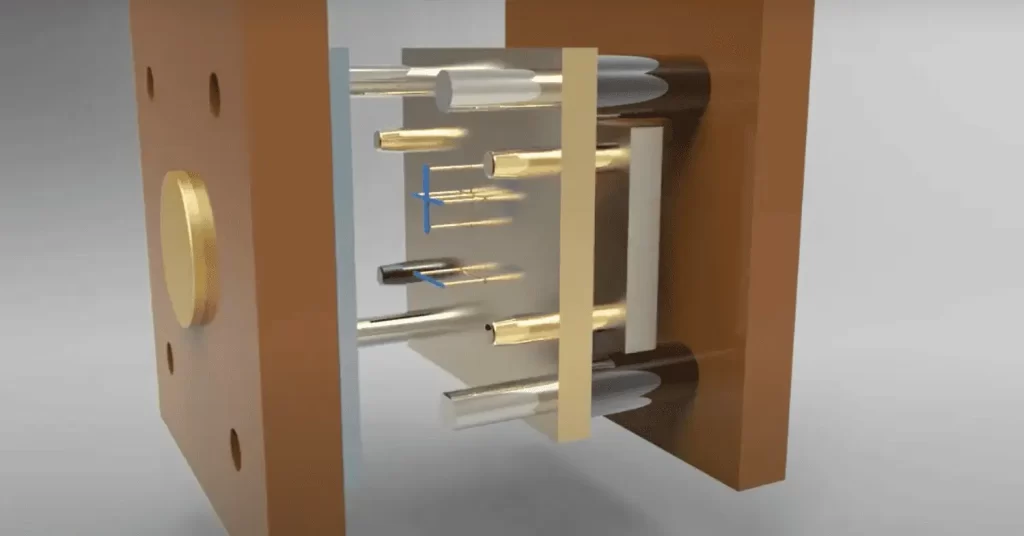
注射成型 雙節射梢
注塑設計的關鍵考量因素
有效的注塑設計包含許多重要變量,以提高最終產品的品質和使用壽命。在整個設計過程中要記住的重要因素是:
一致的壁厚
壁厚一致,熔融樹脂可以自由移動,並以指定形狀填充型腔。當模具壁不一致時,較薄的零件會比較厚的零件冷卻得更快,從而導致應力集中、收縮,並最終導致零件在頂出時破裂。
拔模角度
傾斜拔模角覆蓋注塑模具的內部和外部。由於其變形小,成品可以輕鬆地從模具中取出。
拔模角度有助於減少彈出組件時的摩擦。如果省略拔模角,零件的頂針標記可能會被放大。
彎曲的邊界
請記住,部件內部和外部的圓形邊緣可最大限度地減少應力集中並避免破裂,而尖角會限制塑膠流動並且更難以去除。
降低 咬邊
稱為底切的突出元件是每個模具設計中不可或缺的一部分。它們可以防止部件直接從模具中彈出。
雖然底切在任何彈射系統中都是不可避免的,但設計團隊仍應盡量減少其發生頻率。另一種解決方案是提供聯鎖裝置或封閉裝置,以便更容易移除組件。
大門位置
熔融樹脂透過澆口填充模具,冷卻後,頂針可以去除澆口處形成的銷痕。這意味著澆口會留下銷釘痕跡,在去除凹痕後痕跡會很明顯。在較小程度上隱藏凹痕的邊緣澆口可以解決這個問題。
樹脂類型
銷釘的尺寸和位置受樹脂類型的影響。某些材料由於其厚度或黏性,在從模具中取出時更難以加工。有些樹脂具有延展性,而有些則堅硬且容易破碎。零件設計和功能是決定材料選擇的主要因素。
另外,請記住,組件製造自 液體矽橡膠 形式不需要頂針。
零件形狀
為了發揮作用,必須將頂針推向水平表面。請記住,頂針不能放置在傾斜或彎曲的表面上;表面必須垂直於銷運動的路徑。
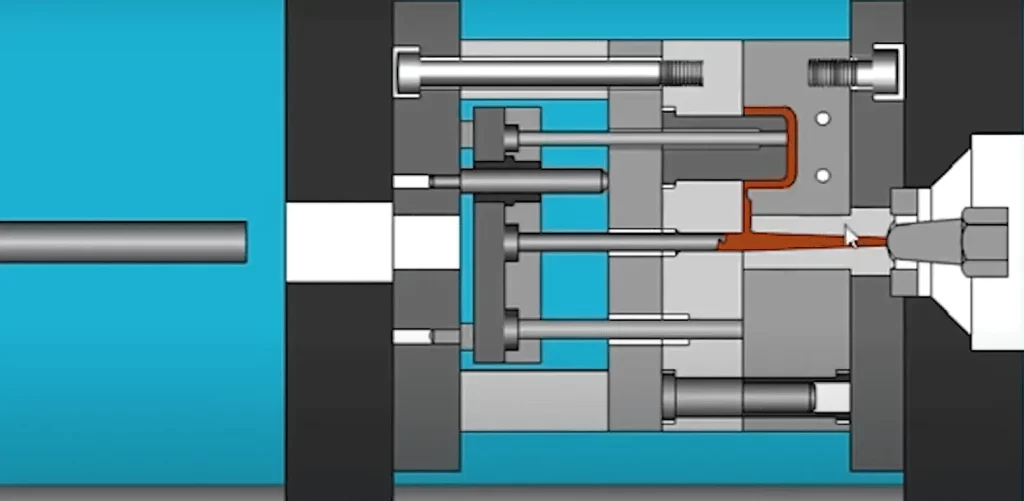
彈射套筒
選擇注塑服務和公司
為了確保產品零件的準確性和質量,請與正確的人員合作 注塑企業。以下是評估時需要考慮的一些事項 注塑服務:
尋找一家生產頂針和定制模具零件的公司。他們應該具有複雜設計和嚴格標準的經驗。可靠的注塑公司擁有嚴格的品質控管程序。他們確保成品無缺陷並符合設計規範,包括無頂針痕跡。一些注塑公司可以在內部拋光零件。這改善了它們的外觀並修復了頂針上的小缺陷。
射出模具組件:超越頂針
頂針只是注塑模具的一部分。與其他部件一起協同工作以加快生產速度。澆口、流道系統和冷卻通道也至關重要 注塑模具組件。 這些組件對於成型過程至關重要。它們控制溫度並引導熔融塑膠的流動。
最後的想法
注塑頂針系統至關重要。它們確保模製零件從模具中順利取出。全面了解注塑頂針系統對於獲得高品質結果至關重要。如果設計者考慮到各種類型 注塑飾面,成型零件可以製成更高品質並且使用壽命更長。
選擇一家注塑公司。它應該擁有一流的精加工技術、複雜模具的專業知識和高品質的服務。設計者絕不能忽視頂針在註塑中的重要性。這對於防止頂針痕跡和其他痕跡是必要的。 缺陷 在模具製造的產品中。因此,只能與在註塑頂針設計方面經驗豐富的公司合作。透過對細節的關注,我們可以獲得理想的結果。它將具有很少的可見標記和出色的產品美觀。
常見問題
Q.1 注塑中頂針的用途是什麼?
在成型週期結束時,必須將塑膠零件從模具中取出。這就是噴油器銷發揮作用的地方。
Q.2: 頂針由什麼材料製成?
常用 硬化工具鋼 適用於頂針包括 H13、D2、A2 和 M2。選擇材料的一些因素包括預期的產量、模具的複雜性以及模製塑膠的類型。根據任務的不同,這些材料可以承受不同程度的耐熱、磨損、韌性和硬度。