
鉬是一種難熔金屬,由於其材料特性,需要專門的鉬加工技術。 TZM合金是鉬加工的關鍵材料之一。 數控加工需要對各種切割操作有透徹的了解,因為它支援高溫環境和精密零件製造中的應用。
普羅林泰克 提供高品質的鉬加工服務,採用高速鋼和塗層刀具,確保精確切割,並輔以雷射切割,使鉬加工產品無毛邊。
如何切割鉬?
鉬,用於 按需製造由於其硬度高且脆性大,因此需要精確的切削方法,既要確保材料完整性,也要確保尺寸精度。切削方法因材料(棒材、板材、片材)而異,同時也需考慮刀具磨損和高效能冷卻系統的應用。
傳統鋸切技術
鉬材質可使用電動鋼鋸和帶鋸進行切割,厚截面切割時切縫寬度為 1/8 英寸,弧度為 3/16 英寸。高速鋼鋸片切割速度應為每分鐘 100 英尺,並使用硫基切削油以延長刀具壽命並控制切屑形成。建議的鉬板切割方法是採用刃口加工而非剪切,因為剪切深度超過 0.050 英吋會導致材料開裂。
雷射切割方法
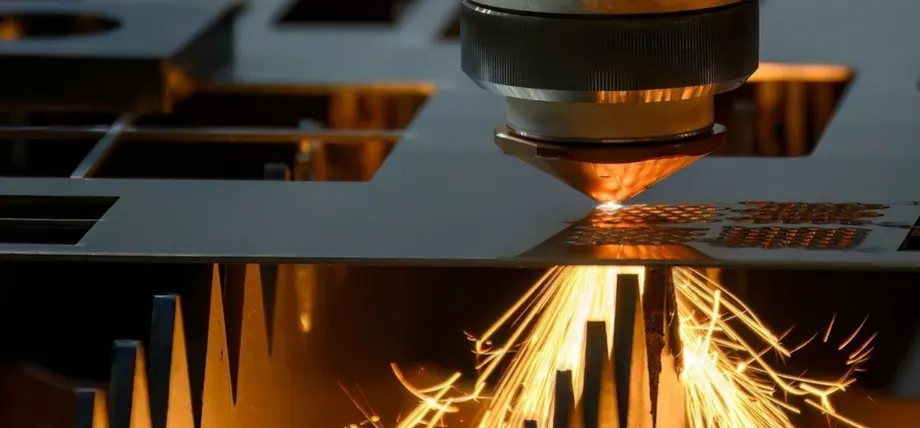
雷射切割鉬,獲得乾淨、精確的邊緣。
採用光纖雷射技術進行鉬薄板和厚板的雷射切割,可實現精確加工。此技術功率為 800–1,200 瓦,切割速度為 1,500–2,500 毫米/分鐘,最大限度地減少熱影響區。此方法能夠加工出光滑的邊緣,且不會產生機械張力,因此在加工複雜圖案時效果特別好。對於純鉬,使用可溶性油冷卻劑的光纖雷射效率更高;而二氧化碳雷射也是可行的替代方案。
等離子切割和磨料切割
等離子切割技術利用高溫電弧切割厚鉬板,尤其適用於速度要求高於表面質量的情況。對於薄材料,使用砂輪進行切割可實現直線切割,並最大限度地減少材料崩邊的可能性。切割過程需要剛性刀具支撐和氯化油冷卻,以防止刀具磨損並保持切削精度。
線切割精密加工
以鉬絲為切削工具的線切割放電加工(EDM)製程可實現複雜形狀和螺紋加工的非接觸式切割。由於此方法為非接觸式加工,因此能夠保護鉬材料免受機械應力,並在深孔鑽孔和端面銑削等預加工工序中取得優異的加工效果。
立即嘗試 Boda!
鉬的加工性能如何?
- 高熔點和熱穩定性鉬的熔點高達 2620°C,使其可用於高溫應用;然而,它需要適當的冷卻系統以防止在加工過程中發生熱裂紋。
- 高硬度和耐磨性此材料硬度高、磨蝕性強,會導致刀具快速磨損。因此,在銑削和鑽孔作業時,操作人員應使用碳化鎢或立方氮化硼刀具。
- 室溫下的脆性純鉬在室溫下具有脆性,因此在車削和加工鉬的過程中容易崩刃,這需要特定的刀具前角和控制進給速度。
- 低熱膨脹係數該材料透過加熱來保持其尺寸穩定性,因為其熱膨脹係數為 4.8 × 10^-6/K /K;然而,由於熱量積聚,深鑽作業面臨挑戰。
- 良好的導熱性該材料具有良好的導熱性,導熱係數為 138 W/m·K;然而,切屑控制不佳會導致積屑瘤,需要使用含硫切削油進行適當潤滑。
- 晶粒結構的影響燒結鉬的加工性能優於再結晶鉬,因為較大的晶粒結構使得再結晶鉬在粗車和端銑加工中更容易開裂。
- 耐腐蝕性能該材料對酸和鹼表現出優異的耐腐蝕性,但是 金屬表面光潔度質量 取決於鉬製造過程中是否保持清潔的操作環境。
- 密度和強度鉬的密度高達 10.2 g/cm³,因此需要堅固耐用的機器來承受切削力,同時提供穩定的刀具支撐,以防止振動並確保精度。
加工鉬的最佳方法
加工鉬的最佳方法需要在材料去除效率和刀具耐久性之間取得平衡。傳統的加工技術,包括車削、銑削和鑽孔,在適當的參數下可以取得良好的效果;然而,電火花加工(EDM)在加工複雜形狀方面被證明是最有效的方法。由於硬質合金刀具在抵抗鉬的磨蝕性方面優於高速鋼刀具,因此是大多數加工作業的首選。
使用硫基油和氯化油作為切削液可提供必要的冷卻和潤滑性能,從而降低摩擦並延長刀具壽命。為防止過熱,建議車削加工的進給速度為每轉0.005至0.015吋。
CNC銑削鉬
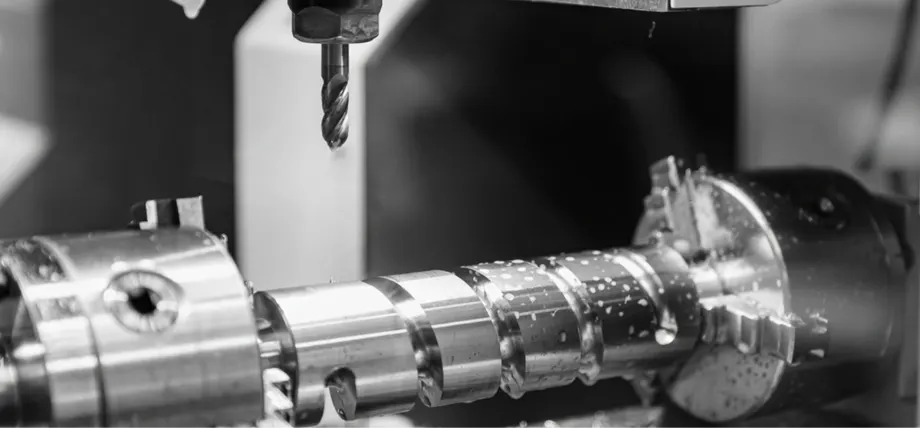
用CNC工具機銑削一個大螺絲
鉬的數控銑削加工需要精確控制轉速和進給量,才能獲得精確的尺寸和光滑的表面光潔度。當銑削深度為 0.125 英寸,銑削速度在每分鐘 200 至 400 英尺之間時,採用硬質合金刀具結合端面銑削技術,可獲得最佳的平面加工效果。
10至20度的正前角結合剛性刀具支撐,有助於減少鉬加工過程中的刀具磨損。超音波輔助銑削製程因其能降低切削鉬材料所需的力,因此在加工複雜形狀時非常有效。
切屑控制需要使用含硫切削油,以利於切屑排出並防止二次熔合。銑床必須在最小振動下運行,因為機器振動會導致邊緣加工特徵過度崩刃。
CNC車削鉬
由於鉬的硬度極高,CNC車削鉬材需要對車床參數進行特定的最佳化。粗車削時,需要使用硬質合金刀具,車削速度在每分鐘 150 至 300 英尺之間,切割深度為 0.050 至 0.200 英吋。精車削時,切削深度減小至 0.010 至 0.030 英寸,以提高表面品質。使用正前角(與鑄鐵加工的 15 度前角相同)可以降低切割刃壓力。
在深切削過程中,持續使用可溶性油冷卻液有助於減少熱量積聚,從而延長刀具壽命。當工件牢固固定以防止任何可能導致測量誤差的變形時,工具機才能發揮最佳性能。
CNC鑽孔鉬
的過程 數控鑽孔 鉬的加工需要使用特定的鑽頭,以便有效控制切屑並防止材料開裂。深孔鑽孔需要使用硬質合金鑽頭,其轉速為每分鐘 100-200 英尺,進給量為每轉 0.002-0.006 英吋。鑽頭的分尖設計可防止刀具在加工過程中發生位移,從而確保孔的精度。
鑽深孔時需要使用含硫潤滑油進行有效冷卻,因為當孔深度超過孔徑三倍時,含硫潤滑油有助於帶走熱量和切屑。使用啄鑽法加工鉬板時,可以保護刀具的完整性。
電火花加工鉬
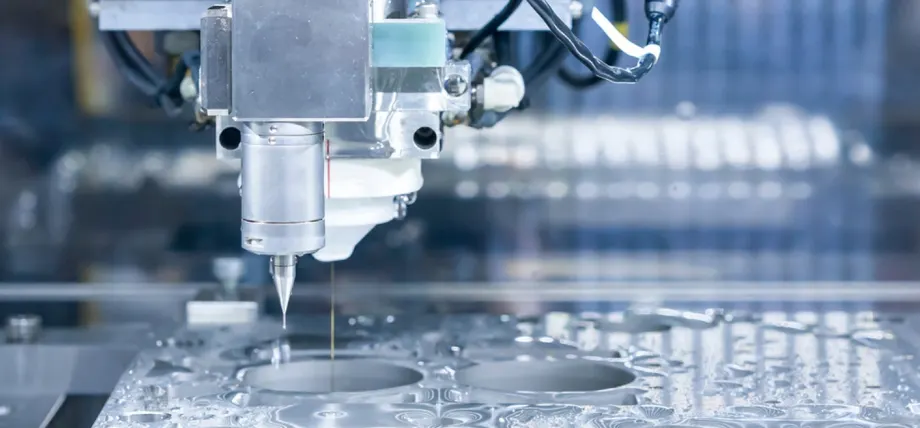
線切割放電加工技術用於加工複雜的鉬合金幾何形狀。
鉬的電火花加工製程利用放電去除材料,因此特別適用於高難度加工。線切割鉬可實現精確切割,且熱變形小,因此適合製造複雜形狀。最佳表面光潔度可透過使用 10 至 50 微秒的脈衝持續時間和高達 30 安培的電流來實現。採用石墨電極的電火花成型加工製程也能成功加工鉬,但水基介質液中氧化物的形成可能是個問題。
該技術在生產需要精確尺寸的鉬零件方面取得了優異的效果,同時最大限度地減少了機械應力。
立即嘗試 Boda!
加工鉬板的最佳方法
鉬板加工需要採用雙管齊下的工藝,先進行銑削,再進行磨削,以獲得平整度和精確的邊緣品質。此製程首先使用硬質合金刀具進行端面銑削,以控制銑削深度,高效去除材料,然後進行磨削以提高表面品質。
加工邊緣需要使用正前角成形機或銑床,以防止加工過程中出現崩刃。大批量鉬板加工可受益於低溫冷卻系統,該系統可延長刀具壽命並防止熱裂紋。雷射輔助輪廓加工製程是一種精確的替代方案,可減少機械刀具的磨損。
鉬加工可以使用哪些類型的加工工具?
高速鋼刀具
高速鋼刀具最適合用於粗加工和淺孔鑽孔,因為它們能夠有效應對鉬的硬度。高速鋼刀具在車削加工中,如果使用與鑄鐵刀具建議的正前角,也能有效加工,但需要定期磨削以防止崩刃。
硬質合金刀具
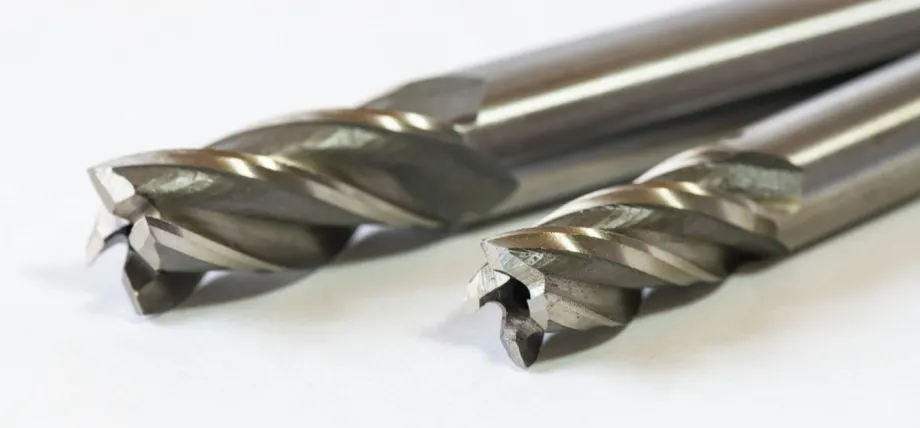
硬質合金端銑刀
C2級硬質合金刀具在鉬加工過程中具有持久的性能,由於其對鉬材料的磨蝕性具有優異的耐受性,因此比高速鋼刀具的使用壽命更長。硫基油與硬質合金鑽頭和硬質合金刀頭配合使用,可為深孔鑽削和端面銑削作業提供最佳性能。
立方氮化硼和多晶鑽石工具
立方氮化硼刀片在高速鉬板加工過程中可提供卓越的切屑控制和表面品質。多晶鑽石刀具的使用則為螺紋加工和複雜形狀加工提供了優異的耐用性。
專用電火花加工工具
電火花加工(EDM)製程採用鉬絲進行精確切割,以避免在加工鉬零件等複雜部件時出現刀具磨損。電火花成型(EDM)製程則採用石墨電極,能夠有效加工高硬度材料。
鉬可以用來製造哪些類型的零件?
航空航天業
- 隔熱罩和渦輪葉片利用了鉬的熱穩定性。
- 噴射發動機的導流葉片和燃燒室。
- 衛星和太空船的結構部件。
鋼鐵冶金業
- 擠壓模具和金屬加工工具。
- 爐電極和加熱元件。
- 合金添加劑,例如鉬鐵,用於增強鋼板的強度。
汽車產業
- 引擎中的曲軸和活塞環。
- 排氣系統和車軸。
- 轉向部件需要很高的硬度。
電子和半導體行業
- 電子元件的陽極和陰極。
- 更換電極和散熱器。
- 半導體製造設備中的組件。
化工和能源產業
- 高溫製程用坩堝和坩堝。
- 發電廠中的氮氧化物分析儀。
- 用於耐腐蝕部件的噴塗塗層。
加工鉬時常見的問題
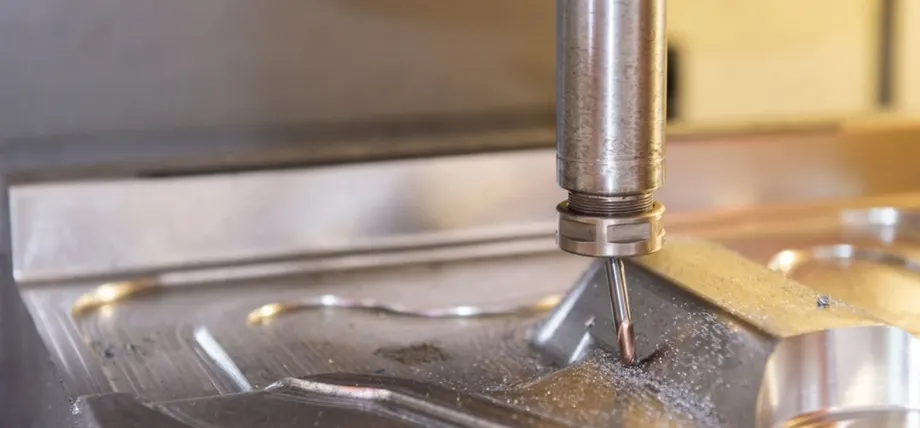
CNC銑削鉬工件時刀具斷裂
- 刀具快速磨損鉬的磨蝕性會導致刀具快速磨損,從而縮短刀片的使用壽命,需要頻繁更換刀具。
- 碎裂和裂紋材料的脆性導致粗車加工過程中以及刀具缺乏適當支撐時出現刃口崩裂。
- 表面光潔度差熱量產生和積屑瘤的堆積會導致表面出現凹坑或粗糙,這需要有效的冷卻系統、高品質的切削刀具以及諸如…之類的工藝。 鈍化 or 鍍硬鉻 為了更好的結果。
- 高切削力鉬的硬度很高,切割時需要更大的功率,當設備功率不足時,可能會導致機器振動。
- 切屑控制問題:使用硫基切削油是必要的,它可以去除黏附在刀具上並影響精確測量的黏性切屑。
- 熱裂解鉬部件在沒有合適的潤滑系統的情況下高速運轉時會產生熱裂紋。
- 尺寸誤差材料的熱膨脹和脆性共同導致尺寸誤差,這可以透過特定的切削深度和進給速度設定來控制。
金屬CNC加工服務
Boda提供高品質的產品 習俗 金屬CNC加工 我們為航空航太和醫療產業提供關鍵金屬零件的精密銑削、精密車削和電火花加工服務。我們是一家通過ISO認證的公司,能夠以最短的交貨週期滿足大量生產和快速原型製作的需求。
結語
透過選擇合適的刀具(包括硬質合金和立方氮化硼刀具)並採用硫基切削油冷卻方法,可以提高刀具壽命和產品品質。
透過數控銑削、車削、鑽孔和電火花加工等製程生產鉬零件,製造商既可以製造基本板材,也可以製造複雜形狀的零件。剛性設備配置與可控操作參數的結合,使工程師能夠防止刀具磨損和崩刃,從而獲得可靠的加工結果。
鉬零件的生產效率取決於這些方法,因為工業界使用鉬是因為它具有高熔點和高硬度的特性。
常見問題
鉬可以進行機械加工嗎??
鉬材料的加工可以透過車削、銑削和鑽孔等標準操作來實現,但需要硬質合金刀具和特定的參數來防止刀具崩刃。
鉬可以安全加工嗎?
鉬的安全加工需要適當的通風系統來防止吸入粉塵,從而避免呼吸系統疾病,同時標準的安全設備可以保護工人免受傷害。
鉬可以研磨嗎?
鑽石砂輪適合研磨鉬,但由於鉬具有磨蝕性,操作人員必須保持低速並採用適當的冷卻方法來延長刀片壽命。
如何切割鉬板?
切割鉬板需要使用細齒帶鋸或精密雷射切割,並輔以適當的冷卻,以防止開裂。