
「在全球製造業中,螺紋是填補零件組裝中裝配和連接間隙的組件,以優化最終產品的強度和耐用性,而全球製造業嚴重依賴組件的鏈接和裝配來製造最終產品。 ”
螺紋是圓柱形和圓錐形表面上的連續螺旋邊緣,用於機械和產品零件耦合。根據應用,在內表面或外表面上建立螺紋。形成在外殼上的螺紋稱為外螺紋,而形成在內表面上的螺紋稱為內螺紋。對於機械加工來說,主要有以下三種方法, 數控銑床, 使用車床加工螺紋, 和模切。
按位置分類的線程類型
螺紋有多種類型,例如間隔螺紋、機器螺紋、方頭螺絲、自攻螺絲、ON 緊固件、自攻螺絲和 U 型螺絲。在這些ON緊固件中,間隔螺紋和機器螺紋是製造業中常用的類型。此外,根據統一螺紋系統,NC(粗牙)和UNF(細牙)螺紋是標準螺紋類別。
這裡我們簡單討論一下內螺紋和外螺紋。
內螺紋
在緊固件(例如螺帽)內部流動的螺紋稱為內螺紋。內螺紋(內螺紋)加工是使用特定的單唇螺紋刀具完成的。相較之下,一些內螺紋是用稱為螺紋絲錐的傳統工具切割的。內螺紋接受螺絲並將其鎖定在工件中。
選擇具有適當公稱尺寸的刀具進行內螺紋加工,並固定孔徑,以便根據最終用途應用建立螺紋。
在製造這些螺紋時 數控加工,必須從 CAD 圖紙中刪除實際螺紋,僅留下大直徑輪廓。使用給定的關係式計算攻絲直徑;
芯孔直徑=絲錐直徑-螺距
或者,
絲錐直徑=芯孔直徑+螺紋螺距。
找到中心並按照先前計算的芯孔直徑鑽孔,然後用絲錐工具攻絲孔邊緣並用 90 度埋頭孔倒角。現在旋轉到核心孔中以建立連續的螺紋。
外螺紋
螺紋沿著緊固件軸的外側彎曲,例如螺栓。車床是一種非常有效且廣泛使用的機器,用於在工件上加工外螺紋。任何可車削的圓柱桿都可以加工外螺紋輪廓。您可以根據所需的螺距深度選擇刀具。
外螺紋切削從螺紋板牙(圓板牙)開始,並裝夾到車床上。邊緣必須先銼平並倒角 45 度。現在用切削刀具接觸工件邊緣,然後沿其長度旋轉工件以形成連續的螺紋。
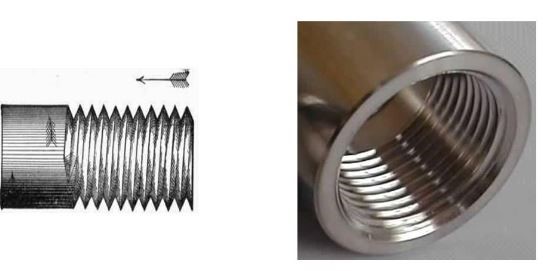
內螺紋和外螺紋
通用線程標準
螺紋加工並非一成不變。根據應用的不同,可能需要不同類型的螺紋,每種螺紋都有其獨特的特性和適用性。以下是一些常見的螺紋標準:
- 公制螺紋: 全球通用的公制螺紋由螺距(每個螺紋之間的距離)和直徑定義。由於其簡單性和普遍接受性,它們被廣泛應用。
- 統一線程: 這些主要在美國和加拿大使用。它們包括 UNC(統一國家粗牙)和 UNF(統一國家細牙)螺紋,每種螺紋具有不同的強度和應用。
- 惠氏線程: 惠氏螺紋源自英國,其特點是其特定的牙形,螺紋角為 55°。這些常見於英國較舊的機械和結構。
- 管螺紋: 這些螺紋專為管道和配件設計,可確保液體或氣體流動的緊密密封。它們包括 NPT(國家錐形管)和 BSPT(英國標準錐形管)螺紋。
立即嘗試 Boda!
螺紋加工術語
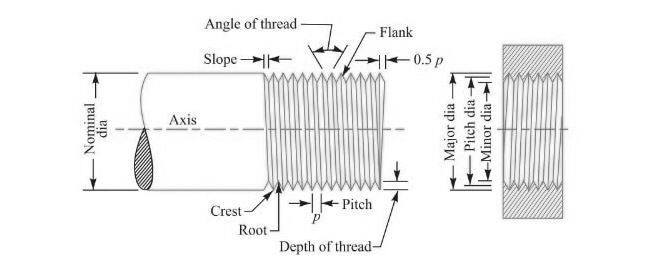
螺紋加工術語
- 根: 兩根可調螺紋在底部形成一個平面或圓形表面,或螺紋槽的底面稱為牙根。
- 佳齒:由螺紋兩側形成的螺紋的最外表面(螺紋的突出部分)
- 側翼: 此表面連接螺紋的根部和牙頂,並與其對應部分接觸。
- 螺紋角度: 兩個螺紋的兩個相鄰牙側在軸向平面內所形成的角度稱為螺紋角。
- 花紋深度: 牙頂和牙根之間的軸向距離稱為螺紋深度。
- 瀝青: 兩相同螺紋之間的距離
- 螺旋角: 螺紋螺旋線與垂直於旋轉軸的線之間的角度
- 大徑: 接觸外螺紋牙頂(或牙根或內螺紋)的假想同軸圓柱直徑
- 小直徑: 接觸外螺紋牙底(或內螺紋牙頂)的假想同軸圓柱直徑
- 節距直徑 大直徑和小直徑的平均值
螺紋加工方法
螺紋切削可以更輕鬆地在組件上建立螺紋連接。如果切割內螺紋,請確保在連接時它可以插入並鎖定其對應部分。
選擇最佳的螺紋切削方法至關重要;必須考慮許多因素,例如技術性、經濟性、時間消耗、準確性和工具可用性。
數控銑床
數控銑床 可用於切削內螺紋和外螺紋。它利用螺紋刀具的圓週運動在單圈橫向運動中產生螺紋。這種方法用於切削各種尺寸的螺紋,但最適合較大的孔。透過銑削加工製成的螺紋創建了 高 表面光潔度 和精確的尺寸一致性。
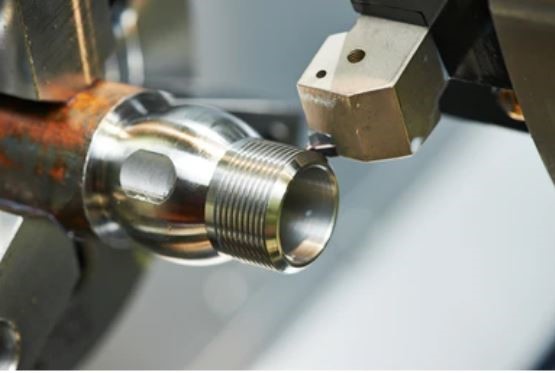
銑削螺紋加工
在螺紋銑削中,有兩種有效且流行的刀具:整體硬質合金刀具和可轉位刀具。這些工具的切削齒是平行的,而不是像絲錐那樣螺旋狀。多齒螺紋機在單圈全方位孔中將螺紋切割至更深的層次。由於可轉位刀具一般不適用於直徑小於 0.625 英吋的孔,因此硬質合金刀具主要用於較小的孔尺寸;然而,如果精度要求不高,用這種工具加工螺紋會比較昂貴。可轉位刀具的成本較低,因為您只需在購買後更換刀具即可。
使用螺紋銑削有很多好處。與可以用單一刀具處理多種直徑的攻牙不同,攻牙只能用單一刀具處理固定的直徑,而且較大直徑的絲錐也很昂貴。
用車床加工螺紋
此切削使用帶有硬質合金刀片的單點車刀。在進行切削之前,需要進行一些計算才能用車床切削螺紋,例如螺距、導程、深度以及大徑和小徑。
絲錐柄是用車床攻牙最有效的方法。然而,工件必須先被夾入卡盤中。
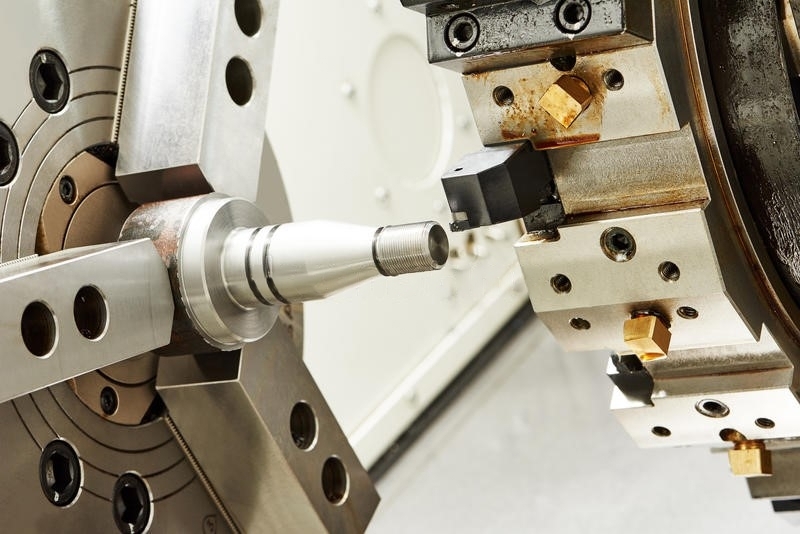
車床螺紋加工
- 將螺紋鑽頭和高度設定到車床的中心點。刀頭應與工件成直角。
- 將螺紋刀具靠近工件一點。
- 現在,移動手把。例如,如果要產生螺距為 1 毫米的螺紋,則當工件完成一轉時,螺紋刀具必須移動 1 毫米的距離。因此,請相應地進行。
線模切
它是一種簡單且廉價的螺紋切削方式,可用於大量生產,並且不需要很高的精度和品質。線程模具可建立與其對應的內螺紋相容的外螺紋。
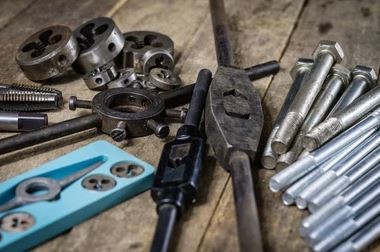
螺紋模切
在用板牙進行螺紋切削之前,工件的第一端側必須進行 45 度倒角,這可以透過機器或手動完成。然後,請選擇合適的模具直徑,並將模具放在端側後將其擰緊在模具中,可以輕鬆地沿長度旋轉以創建螺紋。
螺紋板牙也廣泛用於金屬加工和製造業,以修復擦洗過的孔或螺栓中的螺紋。用模具製造的螺紋可提高強度和耐用性,同時降低材料成本,因為在此過程中浪費的金屬殘留物較少。
立即嘗試 Boda!
關鍵線程設計技巧
螺紋設計過程中的一些簡單考慮因素會顯著影響螺紋加工的效率、精度和品質。如確保工件表面均勻和外螺紋45度倒角。設計標準尺寸、較低高度的螺紋以實現多功能性,並選擇厚度以實現耐壓性。
- 在進行切割之前,請確保工件的表面在其整個長度上是均勻的。
- 要製作外螺紋,請在切割前將端側倒角 45 度角。內螺紋末端需要有埋頭孔。
- 如果未來的應用沒有具體要求,最好設計較低高度和標準尺寸的螺紋。
- 螺紋厚度的選擇應使其能夠承受連接時的壓力。
螺紋表面處理
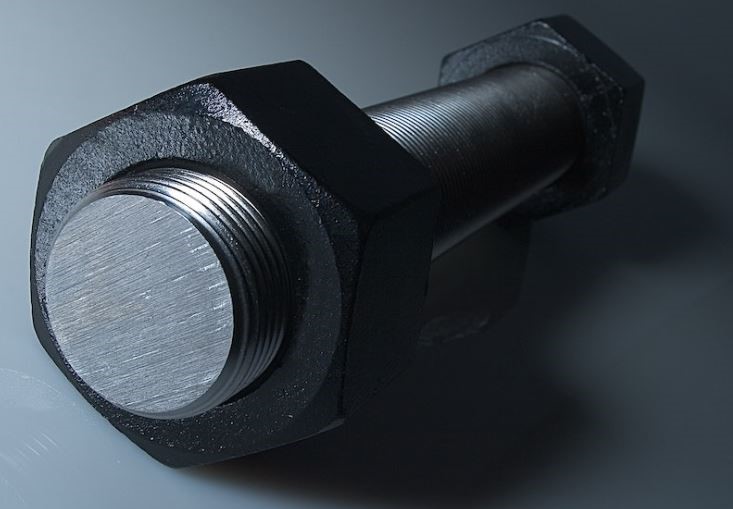
表面精加工螺紋
加工完成後,螺紋的表面精加工對於美觀、提高產品的整體功能並延長其使用壽命至關重要。此外,它是防止腐蝕和表面退化的最佳方法,從而避免機械耦合失效。
繪畫和 黑色氧化物 精加工是螺紋表面光潔度的兩種有效方法。然而,與黑色氧化飾面相比,這種塗漆的持續時間不會很長。
黑色氧化飾面
它本質上是在線表面塗覆的一層微小的磁鐵礦 (Fe3O4)。由於黑色氧化物塗層的厚度微不足道,因此不會影響尺寸穩定性、設計參數或性能。對於黑色氧化表面處理,將一批機械加工螺紋浸入適當溫度(130 至 150 0C)的鹼性鹽溶液中。
以下是螺紋進行黑色氧化處理的步驟。
1. 使用鹼性水溶液清潔螺紋(分批)。
2. 立即用蒸餾水清洗,因為鹼性溶液會與螺紋表面反應並降低主表面光潔度。
3.再次用水清洗,以中和清洗液中的酸性。
4. 將螺紋浸入沸騰的鹼性溶液中 5 至 45 分鐘。
5. 使用噴水器,用加壓水清洗並放在一旁晾乾。
6. 為了提高螺紋的耐腐蝕性和美觀性,可上蠟、油、漆或其他二次塗層材料。
7. 現在,這批執行緒已準備好用於目標應用程式。
結語
螺紋加工是製造業中不可或缺的工序。因此,選擇合適的加工方法非常關鍵。應根據最終用途、技術可用性和經濟可行性。可能有點複雜,但也不能忽視。
您可以諮詢從設計到表面處理的螺紋技術專家。我們擁有一支經驗豐富的工程師團隊,他們將協助您進行螺紋製造。我們提供所有技術的螺紋加工服務,銑削、車床螺紋加工和模切,幾乎涵蓋您所需的所有螺紋加工服務。所以,如果您需要任何相關服務,請不要猶豫 聯繫我們.
常見問題解答
為什麼螺紋加工在製造業上具有重要意義?
螺紋加工是最有效的單件製造方法之一。需要螺紋來連接各種機構和產品零件。它透過非常簡單的結構加強了多個部件的接頭和連接。
螺紋加工常用的技術有哪些?
銑床、車床和模具是製造業中最受歡迎、最實用的螺紋加工技術。
哪種螺紋加工技術最好?
它取決於多種因素,例如螺紋尺寸、應用類型、技術可用性、經濟可行性和精度要求。
表面精加工對螺紋至關重要嗎?
是的,防止生鏽並提高連接的耐用性和美觀性至關重要。