
快速成型材料
原型機性能的基礎在於合適的材料。 快速成型 快速將數位設計轉化為實體零件——但使用錯誤的快速原型製作材料可能會導致驗證過程失敗,並造成昂貴的返工。
可選材料包括金屬、塑膠、樹脂、陶瓷、複合材料、生物材料、蠟以及紙張和粉末。工程師利用這些材料開發視覺和功能模型,為全面生產做準備。 製造商為了趕在截止日期前交付產品並為客戶提供價值,不能承受原型產品與預期不符或在輕微負載下就失效的風險。
從高剛性複合材料到可加工塑料,每種快速成型材料都服務於產品開發過程中的特定階段。合適的材料不僅能促進設計迭代、控製成本,還能激發利害關係人的興趣。
本指南對各種材料選項進行了詳細分類,您將了解每種類別的具體內容、優點和限制。這將幫助您在下一個專案中為原型製作選擇合適的材料。
什麼是快速原型製作?
快速原型製作是一種能夠快速將數位設計轉換為實體零件的製造方法。這種技術避免了傳統模具製造所需的時間和成本。
快速原型製作的核心包括五個階段;
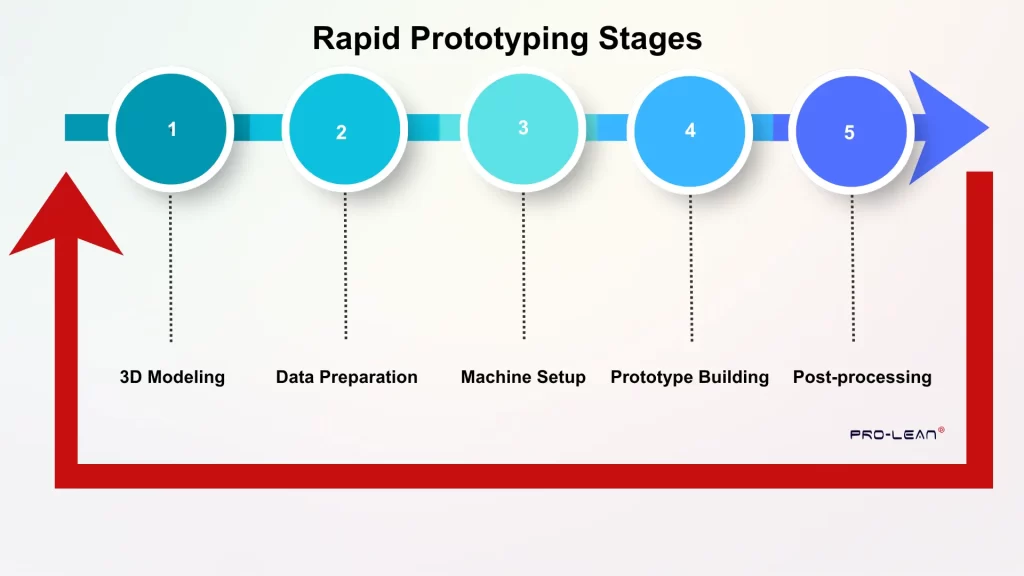
快速原型製作階段
常用的快速原型製作流程包括鈑金加工、數控加工、3D列印和使用低成本模具的射出成型。 製造商利用快速原型製作的視覺和功能模型來測試產品的形狀、尺寸和功能。這是全面投產前的重要步驟。
快速原型製作的好處
快速原型製作彌合了概念與實體產品之間的差距。由此帶來的商業優勢包括:加快產品上市速度、降低成本、提高品質、便於測試和驗證、實現客製化、增強永續性以及改善溝通。
| 快速原型製作的優勢 | 商業利益 |
| 上市速度 | 產品更快送達客戶並創造收入。 |
| 成本效益 | 驗證階段不涉及工具成本。 |
| 品質、測試和驗證 | 在投入生產工裝之前,會使用實體零件來識別組裝和功能方面的問題。 |
| 定製 | 無需重新調整模具成本即可實現產品的客製化變體。 |
| 避免材料浪費 | |
| 更好的溝通 | 實體模型是利害關係人之間更有效的協調工具。 |
金屬原型
快速原型製作中最常使用的三種金屬是鋁、不銹鋼和鈦。 金屬原型製作 它具有耐熱、耐用、堅固等優點。
以下是每種用於快速原型製作的金屬在專案中的應用。
鋁金屬原型
鋁材之所以成為快速原型製作材料的首選,原因包括:優異的加工性能、相對較低的成本、耐腐蝕性以及高達1.8的強度重量比。3]
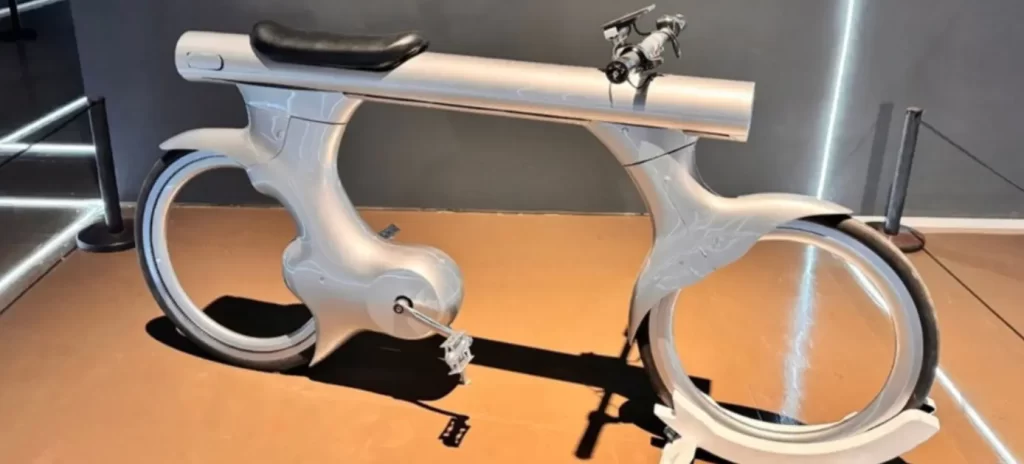
鋁原型
工程師經常使用以 ASTM B221 標準製造的擠壓鋁材,以確保尺寸公差和機械性能的一致性。2]
不銹鋼金屬原型
不銹鋼金屬原型用於零件需要承受腐蝕、反覆機械應力以及一般惡劣條件的場合。 不銹鋼強度較高,因此刀具磨損會更嚴重,加工時間也會更長。
鈦金屬原型
這些金屬原型在生物相容性、耐腐蝕性和強度重量比方面展現出其他金屬無法比擬的性能。這些金屬原型的常見應用領域包括航空航太和醫療產業。
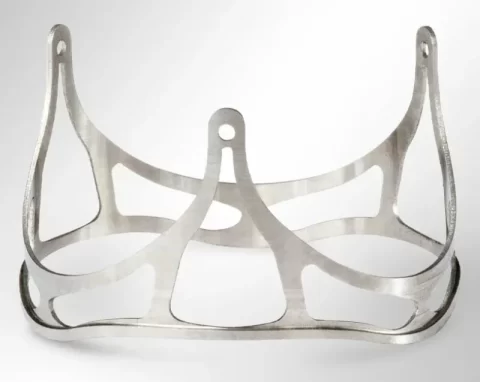
鈦合金醫療原型
由於鈦合金加工速度相對較慢且價格昂貴,因此它主要用於驗證型原型製作也就不足為奇了。早期原型最好使用價格更低、更易於加工的非高端材料進行加工。
塑料原型製作
五個最常用的選項 塑膠製品原型製作 包括聚碳酸酯(PC)、聚甲基丙烯酸甲酯(PMMA)、丙烯腈-丁二烯-苯乙烯共聚物(ABS)、聚丙烯(PP)和聚苯乙烯(PS)。4]
塑膠之所以成為快速原型製作中最常用的材料,有兩個原因:一是塑膠有多種等級可供選擇,二是塑膠易於加工。
聚碳酸酯(PC)塑膠原型製作
PC最顯著的特性之一是優異的抗衝擊性。此外,這種材料本身是透明的,並且在很寬的工作溫度範圍(-30°C至120°C)內表現出卓越的性能。5]
聚甲基丙烯酸甲酯(PMMA)塑膠原型製作
這是一種類似玻璃的丙烯酸材料,常用於塑膠原型製作中替代玻璃。它具有極佳的光學透明度。雖然它可能比PC更脆,但其良好的耐候性和抗紫外線性能仍然使其適用於戶外快速原型製作。
丙烯腈-丁二烯-苯乙烯(ABS)塑膠原型製作
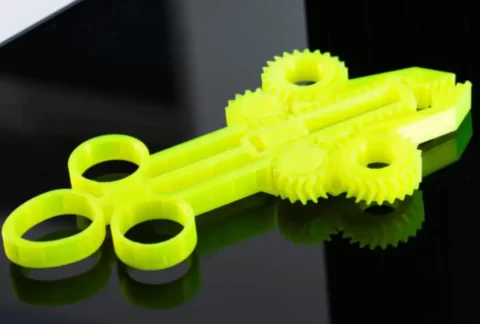
ABS塑膠原型
ABS塑膠因其優異的加工性能、強度和成本效益,成為製造商製作功能原型時的首選材料。與PC塑膠一樣,ABS塑膠也具有良好的衝擊強度。 這種低成本材料易於加工和3D列印,而且還能獲得均勻的表面光潔度。
聚丙烯(PP)塑膠原型製作
聚丙烯具有很高的抗疲勞性,這對於製造卡扣式結構和活動鉸鏈至關重要。其良好的耐化學性對於在惡劣環境下使用的零件的快速原型製作也十分重要。 與PC或ABS相比,這種塑膠的一個問題是尺寸穩定性較低。
聚苯乙烯(PS)塑膠原型製作
PS材料經濟實惠且易於加工,是早期概念原型製作的理想材料。但由於其脆性,不適用於機械驗證應用。因此,工程師更傾向於將其用於外形尺寸測試專案。
常用原型塑膠的典型特性
下表列出了常用原型塑膠的典型特性。
| 塑料種類 | 密度g /cm³ | 熱變形溫度 (°C) | 拉伸強度(MPa) | 行為影響 |
| ABS | 1.02-1.08 | 80-100 | 40-50 | 中等韌性,8–25 kJ/m² 缺口 |
| PC | 1.18-1.22 | 125-140 | 55-70 | 不會斷裂,無缺口 |
| PMMA | 1.17-1.20 | 80-100 | 70-80 | 斷裂伸長率為 2-5% |
| PP | 0.895-0.920 | 55-65 | 30-40 | 不會斷裂,無缺口 |
[4]
用於快速原型製作的樹脂
樹脂能夠提供金屬或塑膠無法比擬的高精度和精細表面光潔度。無論是採用DLP或SLA技術,製造商在快速原型製作中選擇樹脂的具體原因如下:
- 對詳細視覺模型的需求
- 尺寸精度高,表面光潔度好
- 特殊配方的要求-標準配方、柔性配方、澆注配方及其他
然而,由於對紫外線敏感且易碎,用於快速原型製作的樹脂不適合用於功能原型製作。
用於快速原型製造的陶瓷
當設計需要滿足絕緣和極高耐熱性的要求時,陶瓷是絕佳的原型材料。其耐溫極限高於大多數塑膠或金屬。
如果您追求的是機械強度,那麼陶瓷原型並非最佳選擇。
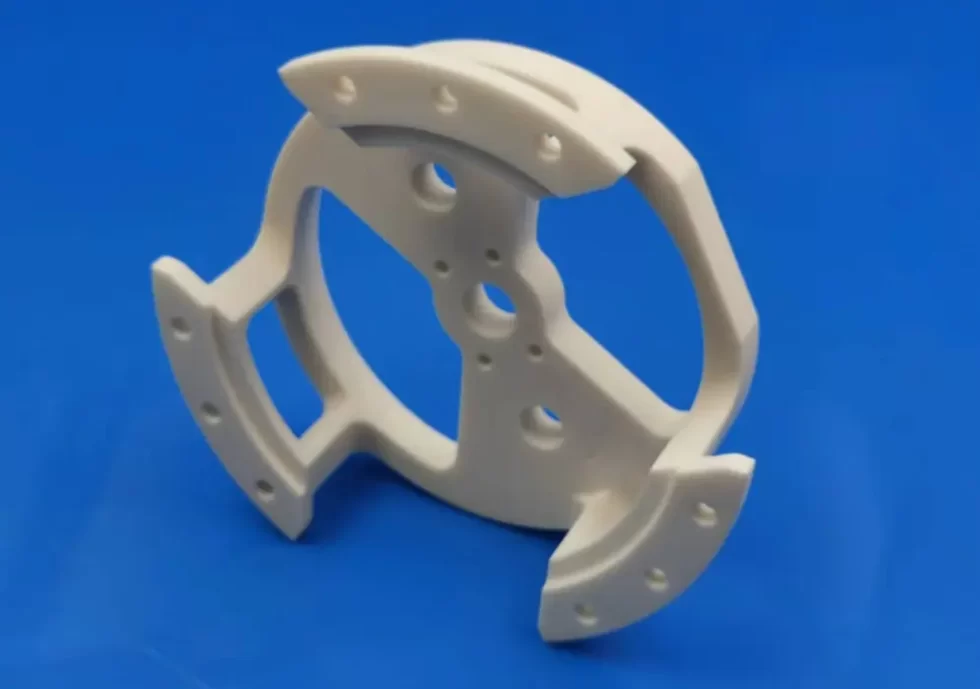
陶瓷原型
用於快速原型製造的複合材料
複合材料強度高、剛性大,但重量卻比實心金屬輕。可供選擇的方案有: 碳纖維原型製作 其他快速原型製作應用包括短切碳纖維/聚氨酯混合物、碳纖維增強尼龍和玻璃珠/玻璃纖維填充聚合物;
- 短切碳/聚氨酯混合物
- 碳纖維強化尼龍
- 玻璃珠/玻璃纖維填充聚合物
碳纖維原型製作 特別適用於高強度、輕量化的原型製作。
用於快速原型製作的生物材料
生物材料在快速原型製造領域正日益普及。這些快速原型製造材料的主要優勢在於其對環境的影響較小。
生物材料在快速原型製作中的一些特點:
- 非常適合概念模型
- 與石油基塑膠相比,環境足跡更低
- 機械強度和耐熱性差
生物材料的例子有生物基PA和PLA。
用於快速原型製作的蠟
蠟是製作熔模鑄造模型的必備材料。它之所以成為如此重要的快速原型製作材料,關鍵在於其易於燒除且表面光潔度極佳。 然而,蠟的易碎性使其不適合用於製作功能性原型。但我們都認同,它有助於快速鑄造金屬零件。
用於快速原型製作的紙張和粉末
這種材料在快速原型製作中的應用範圍有限,但仍然存在。它是一種快速、經濟高效的方式,可用於製作早期原型所需的視覺模型。由於此類模型的機械強度有限,因此不適用於功能原型。
立即嘗試 Boda!
快速成型材料的優缺點
下表列出了不同材料快速原型製作的優缺點,金屬材料的優缺點是強度高但成本高,而生物材料的優缺點是環境影響小但強度低。
|
快速成型材料 |
優點 |
缺點 |
|
金屬 |
耐用、高強度、耐磨、耐熱 |
更長的交貨週期、更高的成本、更高的加工要求 |
|
塑料 |
快速、低成本製造,易於加工/3D列印 |
紫外線和化學降解,耐熱性降低 |
|
樹脂 |
尺寸精度高,表面光潔度優異 |
耐久性有限,易碎 |
|
陶藝 |
化學穩定性好,耐熱性優異 |
脆性大,抗衝擊性低 |
|
複合材料 |
高強度重量比 |
高成本的原料和加工 |
|
蠟 |
優異的表面光潔度 |
不適用於功能性應用/脆弱 |
|
生物材料 |
降低環境影響 |
耐熱性差,強度低 |
|
紙和粉末 |
快速、低成本 |
機械強度差 |
選擇快速原型材料時需要考慮的因素
在原型製作階段選擇材料時,應考慮以下因素:速度、功能、成本、表面光潔度、環境暴露和機械應力。
- 速度 材料的採購、加工、印刷或射出成型速度是決定團隊可以進行多少次設計迭代的因素之一。
- 功能 原型的外觀固然重要,但材料也應該能夠模擬零件在生產完成後的實際性能。
- 價格 材料和加工成本應與原型機的用途相符。在原型階段使用生產級材料通常是不必要的。
- 表面處理 有些原型可能需要達到量產產品的外觀,而有些則不需要。如果評審人員或利害關係人要求提供原型,最好堅持使用能夠提供一致表面效果的材料。
- 環境暴露 化學物質、濕度、鹽度等因素構成了現實世界的典型特徵。原型材料應能夠在適用情況下承受這些條件的影響。
環境條件很重要
- 機械應力 原型機的實際使用意味著要承受機械力。功能性原型機的材料應滿足這些要求。
基於用途的快速原型材料選擇:表格分析
下表根據預期用途列出了建議的快速原型製作材料。
|
原型用途 |
推薦材料 |
原因 |
|
外觀 |
PS、樹脂、蠟 |
成本低、公差小、表面光潔度好 |
|
功能測試 |
鋁、不鏽鋼、ABS、PC |
耐用、機械強度 |
|
熱測試 |
陶瓷,鈦 |
耐高溫 |
|
生產驗證 |
生產級塑膠、鋁 |
與最終加工/成型性能和行為相匹配 |
*如果您的零件需要同時滿足機械和熱驗證要求,請選擇 PC 或鈦合金而不是單一用途材料。
不同材質的原型製作工藝
決定原型製作速度和成本的主要製程包括數控加工、射出成型、3D列印和鈑金加工。那麼,這些方法與快速原型製作材料有何契合之處呢?
數控加工
由於數控加工與多種材料具有高度相容性,因此是一種可靠的快速原型材料加工方法。此外,它速度相對較快,完美契合原型製作對速度的要求。
CNC加工原型製作步驟如下:
- 步驟 1:設計構思
- 步驟 2:3D文件製作
- 步驟 3:辨識具體的CNC加工製程-車削、銑削、鑽孔等。
- 步驟 4數控程式設計
- 步驟 5原型製作
- 步驟 6測試
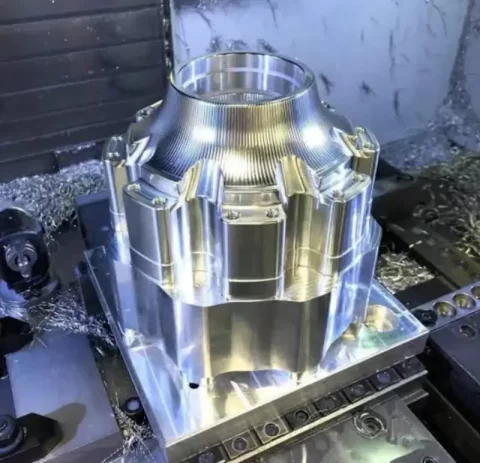
CNC手板加工
注射成型
注塑成型是塑膠零件批量生產前的驗證方法,主要用於測試成型性能和生產級材料。 原型模具通常不如生產模具昂貴,而且可以用鋁材製造。
3D印刷
3D列印因其速度快、無需專用模具即可處理複雜幾何形狀而備受青睞。它適用於多種塑膠、複合材料和樹脂。 雖然一些 3D 列印組件可以達到生產級機械性能,但製造商通常選擇 3D 列印是為了快速原型製作。
鈑金加工
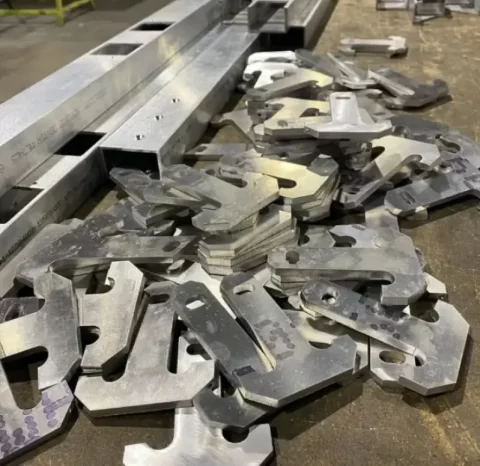
鈑金加工
鈑金加工在原型製作中非常適合外殼、面板和支架等零件。與最終零件生產一樣,也需要用到切割和彎曲等工藝。
|
材料 |
數控加工 |
注塑 |
3D印刷 |
鈑金加工 |
|
金屬 |
優 |
不適用 |
有限 – 高成本 |
優 |
|
塑料 |
固德 |
優 |
優 |
不適用 |
|
複合材料 |
不常見-取決於樹脂形態 |
有限 |
固德 |
不適用 |
|
3D列印樹脂 |
不適用 |
不適用 |
優 |
不適用 |
立即嘗試 Boda!
快速成型材料的未來發展趨勢
由於材料科學的進步,原型和最終零件之間的差距正在縮小。柔性樹脂、可生物降解塑膠、現代複合材料以及 更輕的設計和更耐用的原型凸顯了下一代快速原型材料的趨勢。
- 柔性樹脂 – DLP 和 SLA 列印的特點是易碎,但現代樹脂的柔韌性較好。
- 可生物降解的塑料 隨著永續發展壓力的不斷增加,更堅固、更耐熱的可生物降解塑膠在製造業中得到應用。
- 現代複合材料 由於現代填充聚合物和纖維增強配方,原型零件與生產級零件之間的差距現在縮小了。
- 更輕巧的設計和更耐用的原型 – 總的來說,快速原型材料越來越適合功能測試,強度更高、重量比更重的設計也越來越常見。
結語
所用材料決定了原型的外觀和性能。迭代速度以及原型與最終成品的相似度都與此密切相關。 鋁、不銹鋼和其他金屬為功能原型提供了所需的機械強度。 PS 和 ABS 等塑膠兼具良好的可加工性和成本效益。工程師則分別在高精度和特殊專案中使用樹脂和複合材料。
關鍵在於有很多選擇,你應該讓原型的功能與材料選擇相符。 當您計劃將想法轉化為實際部件時,我們的 快速原型製作服務 我們會為您提供材料選擇等方面的指導。上傳設計文件,您將在24小時內收到免費報價。
資源
[2]https://store.astm.org/b0221m-13.html