
3D 打印的類型
3D印刷 製造流程包含多種技術,這些技術根據數位設計逐層建造零件。每種方法的工作原理各不相同,這會影響零件的材料選擇、表面光潔度、強度和整體成本。 選擇正確的方法取決於…滿足專案成本、材料和性能要求等需求,幫助確保選擇最合適的製程。
一些最受歡迎的3D列印技術包括SLA、FDM、DLP、MJF、PolyJet、DMLS、EBM等。 SLS 3D列印. 根據預期用途的不同,這些工藝採用不同的技術,例如雷射、光或熱,來形成塑膠或金屬零件。
沒有一種3D列印方法是最好的。合適的3D列印類型取決於多種因素,例如: 精度、強度、速度和設計複雜性。 FDM 和 SLA 適合快速製作原型,而 SLS、MJF 和金屬列印更適合製作強度高、結構複雜的原型。d 功能部件。
如今,3D列印技術已廣泛應用於各行各業的原型製作、模具製造,甚至最終用途零件的製造。 本文介紹了 3D 列印技術的主要類型、每種製程的工作原理以及它們的最佳應用領域。
用於快速原型製作和生產的3D列印
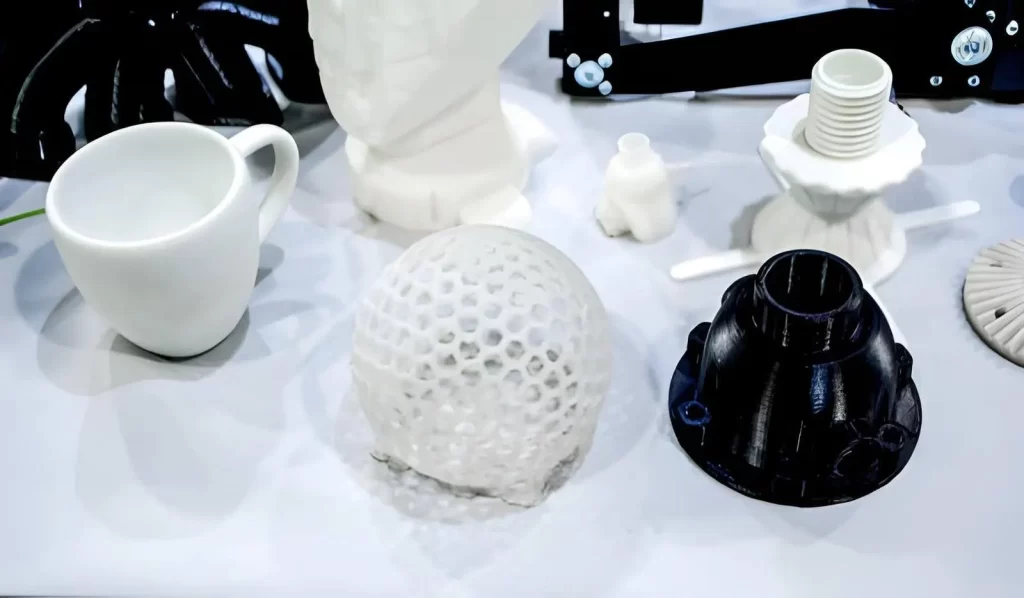
3D 列印原型
多種 3D列印的類型 主要用作產品開發週期中的工程工具,將 CAD 檔案轉換為有形元件。 透過創建原型(使用基本形狀),可以在投入時間和金錢進行機械加工或模具製造之前評估尺寸、驗證裝配配合並直觀地評估整個設計,3D 列印使工程師能夠快速迭代開發和改進設計。由於無需模具或夾具,透過此製程創建的零件可以以極短的周期進行製造和測試。
工程師選擇合適的 3D列印方法 根據原型需要展示的功能而定。對於初步評估,一個簡單的模型就足以確認零件的形狀和尺寸。隨著評估進入更高級的階段,可以專門為功能測試創建零件。
此時,材料的性能特徵,例如承載能力和熱性能,就成為重要的考慮因素。由於不同3D列印製程的能力有差異,工程師會選擇最適合執行所需測試的製程。
原型製作可能是 3D 列印最廣為人知的應用;然而,它也被用於生產環境中,在那裡它可以解決傳統製造技術的獨特限制。
3D列印非常適合生產小批量、具有內部結構或複雜幾何形狀的產品。 那些用傳統方法難以製造或製造成本高的產品。例如,它廣泛應用於航空航太和醫療領域。工業界利用3D列印技術製造輕量化零件和具有複雜設計的客製化組件。此外,在航空航太和醫療等領域,由於需要極其輕巧的結構和具有嚴格公差的客製化組件,3D列印技術也被廣泛用於提供設計靈活性。
如前所述,立體光刻(SLA)是一種常用的樹脂基3D列印技術,尤其適用於原型製作。它利用紫外線雷射逐層固化液態樹脂來製造零件。由於SLA製程能夠製造出無可見層紋的零件,因此最終得到的零件具有優異的表面光潔度和高度的細節表現。
因此,SLA技術非常適合驗證設計意圖和製作外觀精美的原型。 SLA製程的一個限制在於,列印過程中所有部件都必須有支撐,因為未支撐的區域會在重力作用下下垂。
3D 列印技術的類型
通常,3D 列印的類型主要根據積層製造材料在製造過程中是沉積、熔融還是固化來分類。
在產品開發過程中,工程師選擇列印方法並非基於其市場份額,而是基於其是否符合產品的規格,包括允許的公差、工作應力、幾何複雜性和生產批量。以下是一些常見的列印方法。 3D列印的種類。
基於材料擠出的列印
材料擠出是目前最普遍的3D列印技術之一,它成本相對較低且操作簡單。然而,與粉末或樹脂基材料沉積相比,材料擠出製程在尺寸精度、表面光潔度和各向同性強度方面有其限制。
熔融沈積建模(FDM)
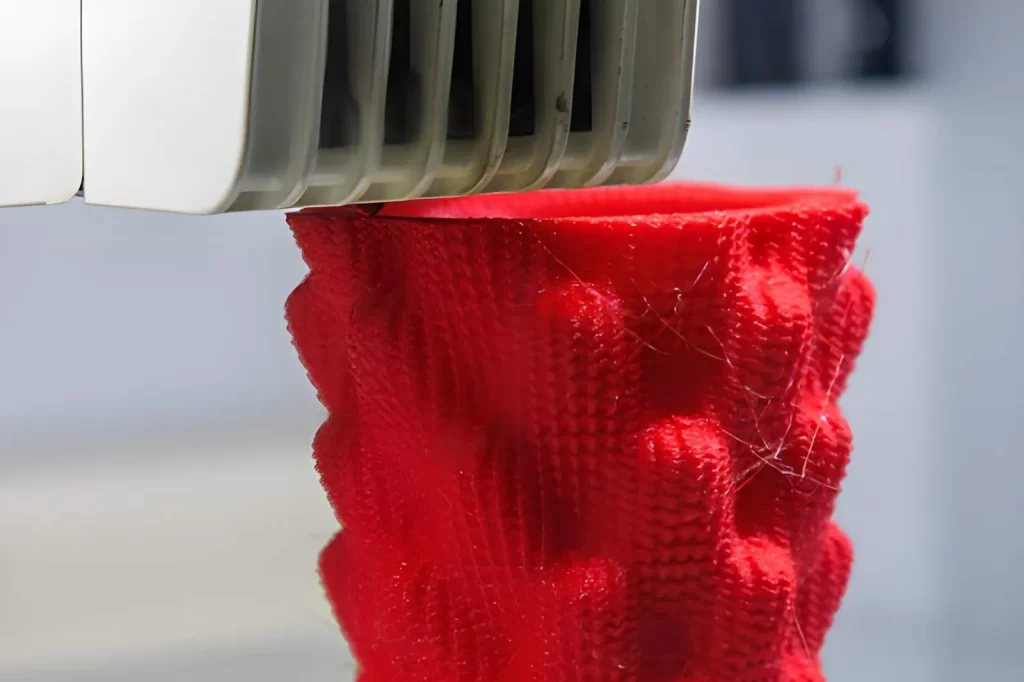
FDM 3D列印操作特寫
比較時 FDM 與 SLAFDM是一種熱塑性擠出成型製程。熱塑性材料從線軸連續輸送到加熱噴嘴,熔化後沿著預定路徑形成固化的膠珠。這些膠珠逐層堆積,最終形成層狀結構。
透過熱黏合,每一層都與下一層黏合在一起。然而,當層與層堆疊方向平行和垂直時,相鄰層之間的黏合強度有顯著差異。
應用類型
FDM技術常用於生產汽車儀表板原型、組裝夾具和低成本功能測試裝置。在產品早期開發過程中,g 部件。
儘管熔融沈積成型(FDM)並非專為高精度功能測試而設計,但在許多情況下可用於基本功能測試。在工業領域,低應力使用零件可採用FDM技術製造。
材料種類
FDM製程中最常使用的熱塑性塑膠包括ABS、PLA、PETG、聚碳酸酯等。此外,還有PEEK和ULTEM等高性能熱塑性塑膠可供選擇。如前所述,熱塑性塑膠的選擇會影響熱變形溫度、剛度和化學穩定性等特性。
何時使用FDM
當成本或時間是首要考慮因素,且對精度要求不高時,可使用FDM製程。如果您的應用需要精細的細節、光滑的表面或均勻一致的機械性能,則不應使用FDM製程。
連續纖維增強印刷(CFRP)
碳纖維增強複合材料(CFRP)比傳統的擠出材料更先進,因為它透過在整個列印零件中連續鋪設纖維進行增強。與未增強的擠出材料相比,CFRP具有更優異的機械性質。
過程
除了擠出成型的熱塑性基礎材料外,本文所述系統還利用嵌入列印零件內部的連續纖維,例如碳纖維或玻璃纖維。透過沿著主應力軸方向佈置這些纖維,可以提高相應方向上的拉伸強度和彈性模量。這對於需要在特定方向上增強剛度的應用尤其有利。
應用類型
碳纖維增強複合材料(CFRP)用於航太領域。用於高強度重量比的支架和汽車結構部件,可取代一些輕質金屬部件。
使用的材料
工程聚合物基材(例如尼龍)與碳纖維或玻璃纖維的複合是常見的選擇。最終的機械性質很大程度取決於纖維的位置和體積百分比。
何時選擇碳纖維增強複合材料
當需要比標準擠出塑膠材料更優異的機械性能時,應選擇碳纖維增強複合材料(CFRP);然而,改用金屬則不合理。此外,它也是承受單向負載的部件的理想解決方案。
什麼是ADAM(原子擴散增材製造)?
ADAM 是一種金屬增材製造技術,它將含有金屬的長絲與黏合劑混合後擠出成型。
流程概述
ADAM組件製造的第一步是將一系列細絲沉積到含有金屬粉末和黏合劑混合物的基板上。完成所有細絲沉積步驟後,將組件進行脫脂和燒結。
燒結過程中,將黏結劑去除,金屬顆粒熔合在一起。由於燒結過程中會發生收縮,因此在列印前必須對所有CAD設計進行補償調整。
Applications
ADAM用於生產客戶適用於金屬刀具鑲件和小批量工業零件,在這些情況下,CNC 加工成本高昂或耗時較長。
相容材料
不銹鋼、工具鋼、鎳基合金和其他鐵基金屬是ADAM製程最常生產的零件。 ADAM製程所生產的金屬的性能取決於燒結品質和最終金屬零件的密度。
何時選擇亞當
當小批量生產金屬零件,而傳統的CNC加工並非最有效的方法時,請選擇 ADAM。 然而,對於公差要求嚴格的零件來說,這不是一個可行的選擇,如果不進行後續加工,也很難獲得高度拋光的表面。
匯總表
| 過程 | 材料種類 | 強度 | 準確性 | 典型用途 |
| FDM | 熱塑性塑料 | 媒材 | 低 | 原型、固定裝置 |
| 病死率 | 纖維增強聚合物 | 高 | 媒材 | 結構件 |
| ADAM | 金屬合金 | 高 | 媒材 | 金屬部件 |
粉末床熔融技術
粉末床熔融製程用於製造功能性零件。粉末床熔融製程不僅具有優異的機械性能,而且無需傳統模具即可製造複雜的幾何形狀。
選擇性激光燒結 (SLS)
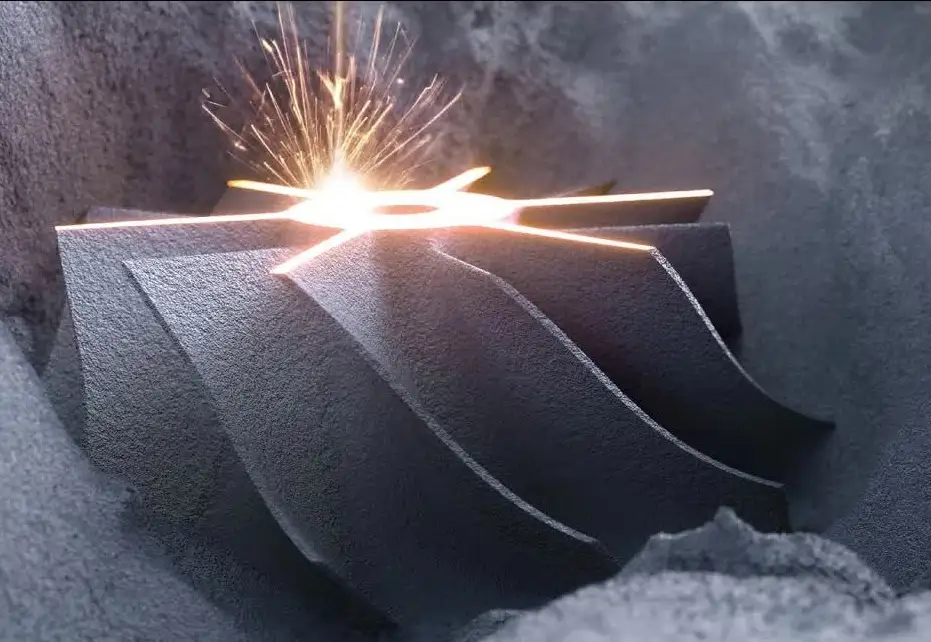
選擇性雷射燒結-SLS 3D列印
SLS 是一種 PBF 工藝,它使用塑膠粉末來生產堅固耐用的零件。
過程
在成型平台上塗覆一層薄薄的粉末,然後用雷射選擇性地熔化。每完成一層熔化後,成型平台就會下降。這樣就一層一層堆積材料,最後形成成品。未熔化的粉末為零件提供了結構支撐,無需額外的支撐結構。
應用領域
SLS廣泛應用於功能性卡扣-適用於無人機組件、客製化消費品外殼
相容材料
PA11和PA12是兩種常用的尼龍基材料,適用於此類應用。可以生產填充型材料以提高其剛度。
何時使用:
如果您需要製造具有良好機械性能且幾何形狀複雜的零件,但產量低於大批量生產,則應使用選擇性雷射燒結 (SLS) 製程。如果您的應用需要光滑的表面光潔度,則直接金屬雷射燒結 (DMLS) 製程是更好的選擇。
直接金屬激光燒結 (DMLS)
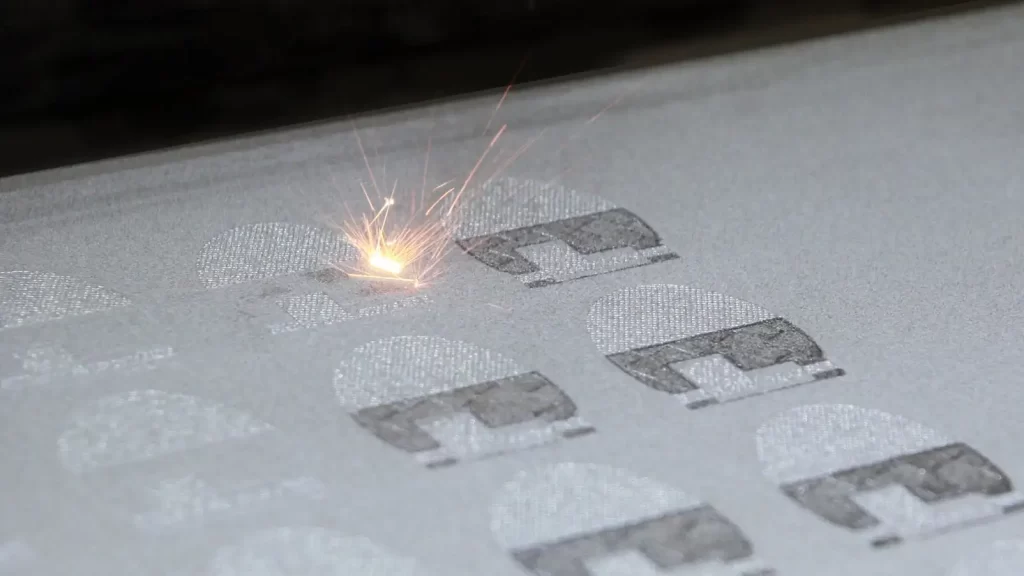
DMLS 3D打印
DMLS 透過直接雷射燒結製造全緻密金屬零件。
過程
高功率雷射逐層熔化金屬粉末,製造出緻密的金屬零件。由於列印過程中會產生熱應力,因此需要支撐結構和可控冷卻。列印好的零件可能需要進行後處理,例如熱處理和機械加工。
應用領域
DMLS 主要應用於航空航太、汽車和醫療領域,用於生產具有明確內部通道和/或針對減輕重量進行優化的高強度零件。
材料相容性
鈦合金、鋁合金、不銹鋼和鎳基高溫合金。
何時使用DMLS
當您需要加工無法透過傳統機械加工方法製造的複雜金屬結構時,可使用直接金屬雷射燒結 (DMLS) 技術。由於其列印時間相對較長且運行成本較高,DMLS 不建議用於大批量生產應用。
電子束熔煉 (EBM)
電子束熔化(EBM)是另一種金屬熔化方法。 EBM 使用電子束而不是雷射。
過程
在真空環境下,電子束逐層熔化金屬粉末。真空環境最大限度地減少了成品零件中的氧化和殘餘應力。
應用領域
EBM 通常用於航空航天和醫療植入物應用,在這些應用中,保持材料的完整性和內部結構至關重要。
相容材料
鈷鉻合金和鈦合金。
何時使用實證醫學
當您需要製造厚截面零件或優先考慮最大限度減少應力時,請選擇電子束熔化 (EBM) 製程。但是,如果您需要零件具有更精細的表面光潔度,則直接金屬雷射燒結 (DMLS) 製程是更佳選擇。
摘要
| 過程 | 材料種類 | 強度 | 準確性 | 典型用途 |
| SLS | 尼龍 | 高 | 媒材 | 功能性塑膠部件 |
| DMLS | 金屬 | 很高 | 高 | 航空航天部件 |
| EBM | 金屬 | 很高 | 媒材 | 醫用植入物 |
光固化技術
光固化製程的主要優點在於能夠達到最精細、最完美的表面光潔度和最高的視覺效果。光固化製程使用液態樹脂,該樹脂在光照下會固化。光固化製程通常用於製作原型,切勿用於結構件的製造。
立體光刻(SLA)
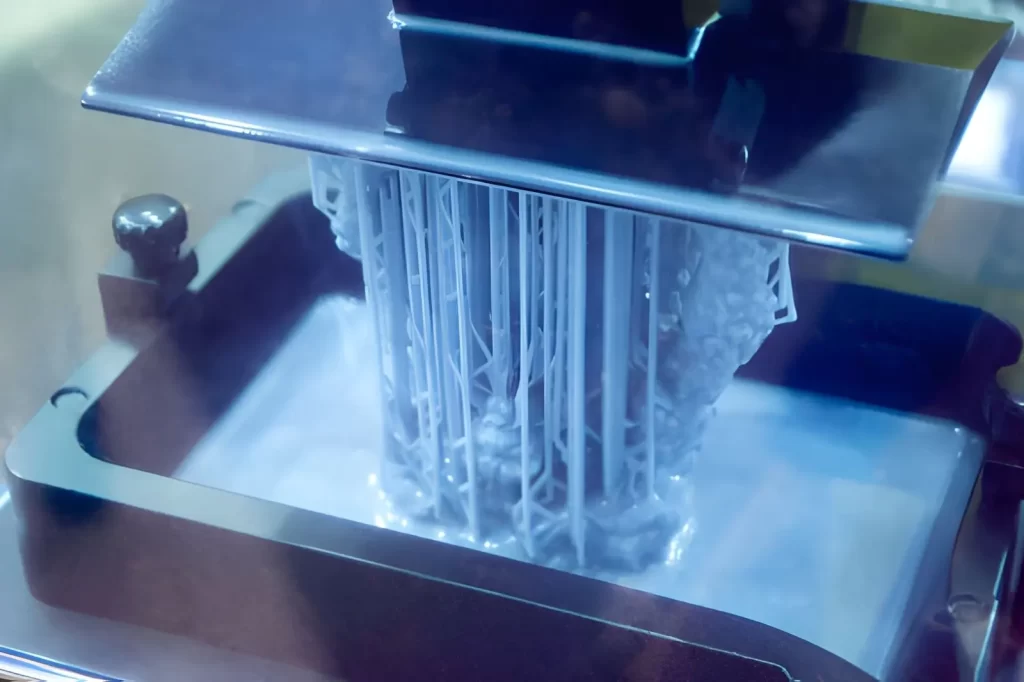
光敏聚合物SLA 3D列印
方法
在立體光刻(SLA)技術中,液態樹脂層透過紫外線雷射固化。每一層樹脂繪製到樹脂表面,固化後再添加到下一層。列印完成後,模型需要沖洗以去除未固化的樹脂,然後再次進行紫外線固化以使其穩定。
應用領域
SLA技術的應用包括外觀模型、鑄造模具製作以及醫療/牙科模型。通常,當表面品質/光潔度和/或細節要求比機械性能更重要時,就會採用SLA技術。此外,工程師還可以使用SLA技術進行模具設計前的驗證。
適用材料
用於立體光刻的光敏樹脂旨在模擬ABS或聚丙烯等塑膠材料的性能。儘管一些樹脂的配方使其剛性更強,但與工程塑膠相比,所有光敏樹脂都表現出脆性。
何時使用立體光刻(SLA)
如果您需要光滑的表面光潔度和精確的細節,請選擇立體光刻 (SLA) 製程。但如果您的最終應用會承受機械載荷或熱暴露,則不應選擇此工藝。
數字光處理 (DLP)
DLP 3D列印工藝
Alt:此影像顯示了 DLP(數位光處理)3D 列印過程,其中 3D 列印機正在逐層建立一個精細的物件。
方法
在數位光處理 (DLP) 製程中,利用投影機一次固化整層液態樹脂。與 SLA 製程(雷射逐層照射樹脂層的各個橫斷面區域)不同,DLP 製程使用單次閃光即可曝光整層樹脂。因此,數位光處理製程效率更高,尤其適用於同時製造多個零件。
應用領域
數位光處理(DLP)技術已成功應用於牙科模型、小型托架和珠寶模型的製作。此外,數位光處理也用於小型精密零件的大量生產。
適用材料
雖然這兩種樹脂都有多種類型可供選擇。 服務等級協定 (SLA) 和資料防洩漏 (DLP) 它們屬於同一類光敏樹脂。剛性樹脂、柔性樹脂和可澆鑄樹脂都是可供選擇的種類;然而,與立體光刻技術一樣,它們的機械強度仍然相對較低。
何時使用DLP
如果時間比表面精度更重要,請選擇數位光處理 (DLP) 技術。 DLP 非常適合需要高解析度細節的小型零件。
摘要
| 過程 | 材料種類 | 強度 | 準確性 | 典型用途 |
| SLA | 樹脂 | 低-中 | 高 | 視覺原型 |
| DLP | 樹脂 | 低-中 | 高 | 小細節部分 |
| 聚射 | 多樹脂 | 低 | 很高 | 概念和設計模型 |
立即嘗試 Boda!
先進的粉末基工藝
這些工藝流程使企業能夠從原型開發過渡到實際生產應用。此製程有利於大量生產,與樹脂列印相比,能夠為功能性零件提供更佳的效果。
多噴射熔接(MJF)
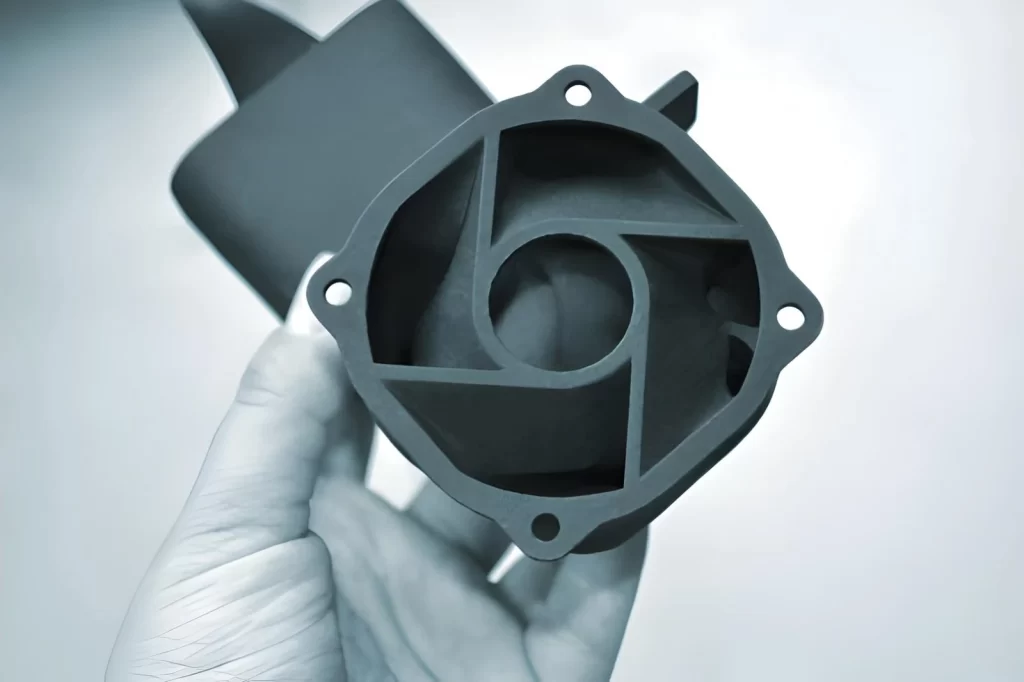
MJF 3D列印聚醯胺零件
過程
多噴頭熔融製程採用尼龍粉末層層噴塗,每次噴塗一層。每一層都配有一個列印頭,將熔融劑噴塗到所需區域,然後透過加熱將粉末黏合在一起。所有層均以均勻的速度進行處理,從而確保零件整體的一致性。
應用領域
功能性終端應用元件,例如外殼、卡扣和連接器。適用於中批量生產,且對設計品質要求較高的組件。
材料種類
尼龍 PA12、TPU 和聚丙烯是部分系統常用的材料。這些材料具有實際使用零件所需的良好強度和耐磨性。
何時使用
如果貴公司需要生產出品質穩定、性能優良的塑膠零件,並且生產速度比 SLS 製程更快,則可以使用多射流熔融製程。
黏合劑噴射
過程
黏結劑噴射成型製程可以將液態黏結劑逐層塗覆到粉末狀材料上。列印完成後,零件強度極低,必須經過燒結或固化等額外處理才能達到其全部強度。
應用領域
鑄造模具、金屬零件和大量生產。黏結劑噴射成型技術能夠以比其他方法更低的成本生產複雜形狀的零件。
材料種類
金屬、沙、陶瓷。最終產品的性能很大程度取決於後處理技術。
何時使用
當單位成本低、批量大比強度和/或公差要求更重要時,可以使用黏結劑噴射成型。
摘要
| 過程 | 材料種類 | 強度 | 準確性 | 典型用途 |
| MJF | 尼龍、TPU | 高 | 高 | 功能性生產部件 |
| 粘合劑噴射 | 金屬、沙子 | 媒材 | 媒材 | 鑄造件和批量零件 |
在選擇3D列印技術類型時需要考慮哪些因素
工程師透過比較零件要求與每種製程的能力和局限性,來選擇合適的3D列印方法。例如, 金屬 3D 打印 當零件需要高強度、耐熱性或複雜的內部結構時,通常會選擇這種工藝。選擇錯誤的工藝可能會導致變形、配合不良、強度低或需要額外的後處理。
為了確定最適合的工藝,工程師會評估以下四個關鍵因素:
零件功能和負載條件
這個部件會發揮功能性作用嗎?還是僅僅展示其預期的形狀?
許多 3D 列印零件故障的發生,是因為選擇製程時只考慮美觀而不考慮性能。
結構件通常需要採用選擇性雷射燒結 (SLS)、材料噴射 (MJF) 或金屬列印等製程製造。雖然非承重 FDM 和樹脂列印零件可能適用於某些應用,但它們在應力作用或長時間暴露下性能不佳。
對於包含運動(例如鉸鏈、樞軸等)或其他零件必須正確配合的機構的組裝組件,層方向可能會限制使用熔融沈積成型 (FDM) 和立體光刻 (SLA) 成功組裝。
材料選擇和零件性能
雖然各種 3D 列印製程的材料選擇相似,但由於具體製程的不同,列印材料表現出不同的機械性能和物理特性。 例如,雖然不同的尼龍粉末外觀可能相同,但它們的機械性能會因生產過程的不同而有顯著差異。例如,選擇性雷射燒結(SLS)、熔融雷射燒結(MJF)和射出成型。
採用立體光刻 (SLA) 和數位光處理 (DLP) 技術製造的光敏聚合物列印零件具有美觀的表面光潔度;然而,它們的抗衝擊性有限。通常認為它們較脆,在正常使用條件下容易開裂。
使用尼龍的粉末基製程(如 SLS/MJF)在彎曲和磨損過程中具有更高的柔韌性;然而,隨著負荷和/或暴露時間的增加,這些優勢會減弱。 金屬基底列印零件具有很強的機械性能;然而,後處理操作(熱處理、機械加工等)會極大地影響最終的機械性能。
公差和配合問題
在生產功能性3D列印零件時,最常見的挑戰是組裝問題。這包括孔徑過小、配合面錯位需要手動調整才能成功組裝等。
由微小特徵和嚴格公差組成的組件需要高精度列印技術。立體光刻 (SLA) 和 PolyJet 是目前可用於生產功能性組件的精確度最高的製程之一。
在熔融沈積成型(FDM)製程中,層厚和列印品質會影響尺寸精度。如果設計的幾何形狀中存在配合面或嚴格的公差要求,則金屬增材製造的零件通常需要進行列印後加工。
表面光潔度和外觀
雖然表面光潔度主要是美觀問題,但它也會影響密封性、摩擦性能和後續加工要求。 採用立體光刻 (SLA) 和數位光處理 (DLP) 技術製備的光敏聚合物列印零件表面光滑;然而,這些零件通常含有殘留的支撐痕跡,必須去除。所有熔融沈積成型 (FDM) 列印零件都存在可見的層紋,尤其是在曲面區域。
選擇性雷射燒結 (SLS) 和多射流熔融 (MJF) 列印零件呈現顆粒狀表面紋理,這是由於增材製造過程中使用的粉末粒度分佈造成的。 如果對美觀性有要求,大多數金屬基列印零件都需要進行列印後機械加工或噴砂處理才能達到所需的表面光潔度。
數量和單價
成本會根據零件數量的多寡而顯著變化。生產單一零件成本低廉的工藝,規模化生產時可能成本高。 FDM 和 SLA 適用於一次性原型製作或設計驗證。當需要在一次成型中列印多個零件時,SLS 和 MJF 則效率更高。金屬列印單一零件成本較高,因此僅在幾何形狀特殊的情況下才會使用。
立即嘗試 Boda!
3D列印機多少錢?
3D列印機的成本取決於設備類型和用途。一些價格低廉的型號可以列印簡單的物體,價格通常在500美元到5,000美元之間。工業級機器價格要高得多,用於製造實際產品的零件。
基礎型FDM印表機
這些機器旨在生產非常基礎的形狀,作為概念設計的低成本原型。因此,它們的價格低於1,000美元。然而,這些機器無法生產強度高的零件或需要精細加工的零件。
工業FDM印表機
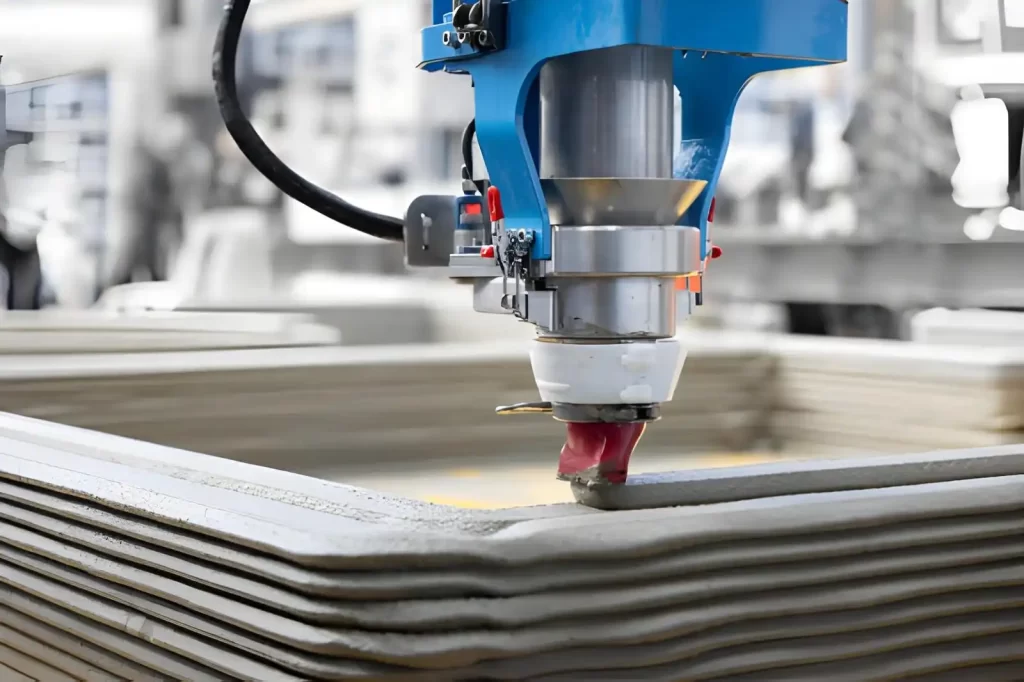
3D列印牆體建造
這些機器廣泛應用於各種製造場所,包括工廠車間。工業型號的價格根據所需品質的不同而差異很大。 一般來說,工業級FDM印表機的價格從10,000萬美元左右到幾十萬美元不等。通常來說,工業級FDM印表機比桌上型印表機列印出來的影像更堅固、更可靠。
樹脂SLA/DLP印表機
這些機器最適合製作具有極其精細表面細節的模型。這類機器的價格差異很大。 根據您選擇的是個人用途還是商業用途型號,價格可能從幾千美元到幾十萬美元不等。樹脂材質的型號通常無法承受物理壓力或拉力。
選擇性雷射燒結(SLS)設備
比較時 SLA 與 FDM, 選擇性雷射燒結(SLS)系統是專門用於生產實心尼龍零件的大型工業設備。由於其工藝複雜,這些設備的價格往往差異很大。 它們的價格可能超過 100,000 萬美元。這些機器最適合製造功能性零件和小批量生產。
MJF 3D印表機
MJF印表機的工作原理與SLS印表機相同,因此也被歸類為工業級設備。價格方面,它們與SLS印表機較為接近,但略低一些。 MJF 和 SLS 機器均可同時列印多個零件,並生產出具有相同特性(即材料屬性)的零件。
金屬3D列印機(DMLS/EBM)
由於每台金屬3D列印設備都擁有極其高端的設計和功能,因此它代表著最大的投資之一。單一金屬設備的成本可能高達500,000萬美元至1萬美元以上。 金屬 3D 列印主要應用於航空航太、醫療和/或高性能工程等領域。
額外費用
除了購買一台新的 3D 列印機的成本之外,使用該機器還有其他費用,包括原材料、維護和列印後處理。 在使用工業 3D 列印機時,一些製造商報告稱,後期加工操作在總成本中所佔的比例高於初始 3D 列印成本。 然而,近年來混合製造(3D 列印與 CNC 加工相結合)和多材料列印等技術的進步,正在提高精度、表面光潔度和生產效率。
Boda Tech:為原型製作到生產規模專案提供客製化3D列印服務
3D列印是一種將CAD設計轉化為實際零件進行測試和生產的實用方法。根據零件強度、細節和材料要求,可以選擇不同的列印方法,例如FDM、SLA、SLS、MJF和金屬列印。
每種工藝都有其特定的用途。 FDM 和 SLA 常用於快速製作原型,而 SLS、MJF 和金屬列印則更適合製造強度高、功能性強的零件。選擇合適的工藝有助於避免組裝、強度和表面光潔度方面的問題。
在 Boda Tech,我們提供可靠的 3D打印服務 適用於客製化原型和最終用途零件。我們的團隊會根據您的設計要求,選擇最合適的工藝和材料,以交付精準、可直接投入生產的組件。